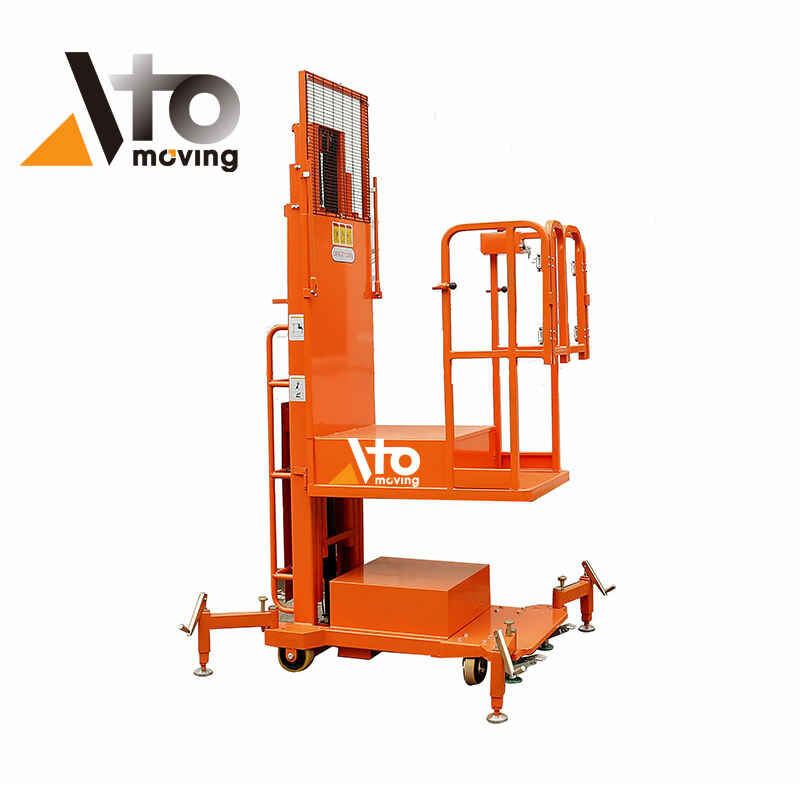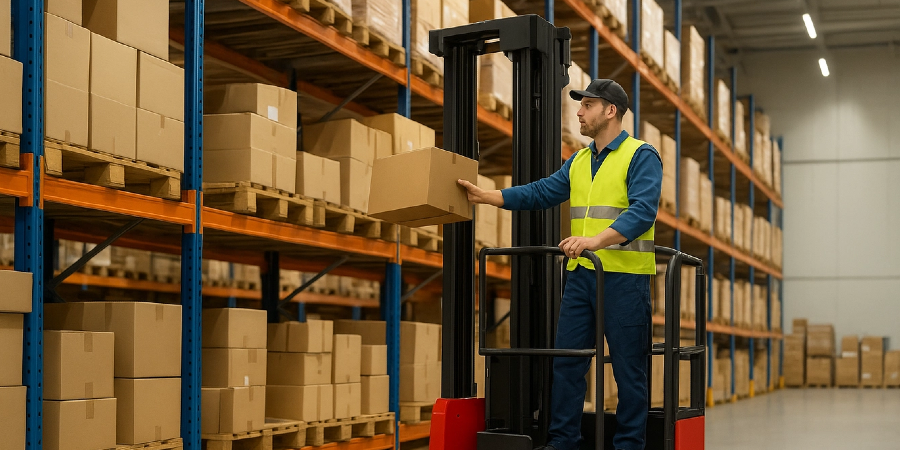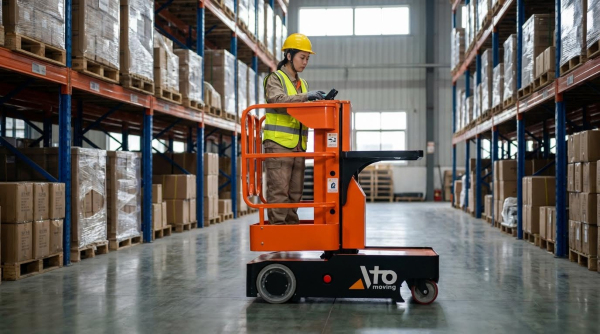
Il prelievo degli ordini nella logistica è il cuore ingegneristico delle prestazioni di magazzino, in quanto integra layout, metodi, KPI e commissionatori semi-elettrici in un unico sistema. Questa guida illustra come progettare, misurare e ottimizzare il processo di prelievo per ridurre i tempi di spostamento, aumentare la precisione e adattare la tecnologia ai profili di ordine effettivi.
Principi fondamentali e metodi principali per la preparazione degli ordini
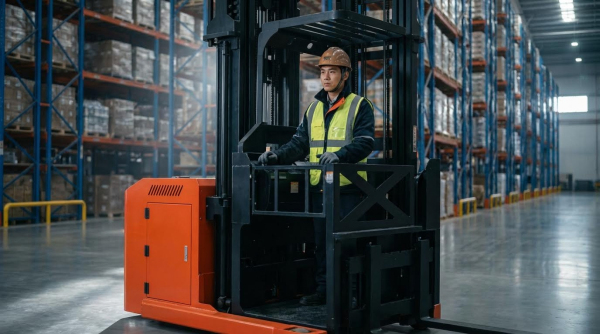
Il prelievo degli ordini nella logistica inizia con la comprensione dei profili degli ordini, per poi passare alla scelta di metodi di prelievo, layout e politiche di stoccaggio adeguati che riducano al minimo gli spostamenti e gli errori, tutelando al contempo l'ergonomia e la produttività.
Questa sezione getta le basi ingegneristiche: come i modelli di domanda, i flussi di lavoro e le decisioni di zonizzazione influenzano i percorsi degli addetti al prelievo, il raggruppamento e, in definitiva, le prestazioni.
Profili degli ordini e modelli di domanda
I profili degli ordini e i modelli di domanda descrivono cosa viene prelevato, con quale frequenza e in quali combinazioni, e determinano quasi ogni scelta progettuale nel prelievo degli ordini nella logistica.
Prima di scegliere attrezzature o software, è necessario avere un quadro chiaro delle dimensioni dell'ordine, del numero di righe, del mix di SKU e della variabilità temporale.
- Ordini a riga singola e a unità singola: Un solo articolo, un solo pezzo – Ideale per l'e-commerce con prelievo singolo e per sistemi di trasporto veloci o per la movimentazione merci verso l'operatore.
- Ordini di piccole dimensioni e con più articoli: Diverse referenze, numero totale di unità ridotto – Ideale per la raccolta in lotti o a zone, per ridurre le distanze da percorrere a piedi.
- Ordini con più cartoni o pallet: Molte linee e casi – Adatto per transpallet manualecarrelli elevatori retrattili e zone di prelievo di casse/pallet.
- Profilo caratterizzato da un elevato numero di referenze e bassi volumi di vendita: Molti SKU, pochi risultati per SKU – Ti spinge verso l'archiviazione casuale/mista e un solido supporto WMS.
- Profilo a basso numero di referenze e ad alto volume: Pochi SKU, molti risultati per SKU – Supporta lo stoccaggio ad alta densità, le superfici di prelievo frontali e le scaffalature a flusso.
- Domanda stabile: Andamento settimanale prevedibile – Consente l'inserimento di slot di lunga durata e zone fisse.
- Domanda stagionale o volatile: Picchi e promozioni – Richiede una riorganizzazione degli spazi e una pianificazione flessibile della manodopera e delle attrezzature.
Come profilare rapidamente i tuoi ordini
Esporta lo storico degli ordini degli ultimi 3-6 mesi. Per ogni ordine, calcola: righe per ordine, unità per riga, unità totali, volume per ordine e livello di servizio di spedizione. Quindi segmenta per canale (e-commerce, rifornimento al dettaglio, ricambi) e ora del giorno. Questi dati ti guideranno verso il metodo di prelievo e la disposizione più adatti.
Anche i modelli di domanda influenzano il carico di lavoro e gli spostamenti degli addetti al prelievo. In molti magazzini, il 40-60% del turno di un addetto al prelievo viene trascorso camminando anziché prelevando gli articoli, e gli schemi di layout ottimizzati mirano a ridurre questa percentuale al 25-35% del tempo di spostamento attraverso una migliore ottimizzazione degli spazi e dei percorsi.
💡 Nota dell'ingegnere sul campo: quando si profilano gli ordini, sovrapponeteli sempre alla planimetria del negozio. Un SKU con solo 20 righe al giorno può comunque essere un punto critico per gli spostamenti se i suoi prelievi sono sparsi su 100 metri di corsia. La distanza, non solo il volume, dovrebbe guidare le decisioni di "classe A".
Principali strategie e flussi di lavoro di prelievo
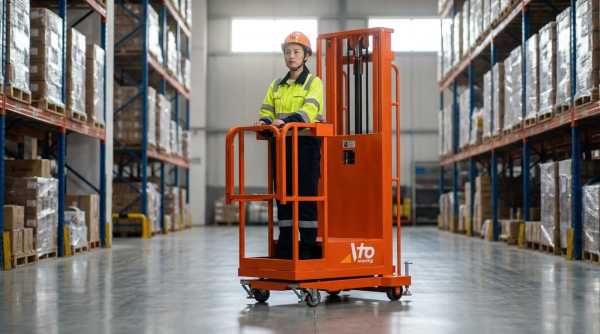
Le principali strategie di prelievo degli ordini nella logistica rientrano in alcuni schemi collaudati: prelievo per singolo ordine, a lotti, a zone e a ondate/ibridi, ciascuno adattato a specifici profili di ordine e vincoli di trasporto.
La maggior parte dei miglioramenti in termini di prestazioni deriva dalla riduzione degli spostamenti grazie a una migliore pianificazione dei percorsi e all'ottimizzazione del raggruppamento degli spostamenti, non dal far camminare le persone più velocemente.
| Strategia di scelta | Idea centrale | Ideale per ... | Impatto operativo |
|---|---|---|---|
| Prelievo di singoli ordini (discreto) | Un singolo addetto al prelievo completa un ordine dall'inizio alla fine. | Ordini semplici e a basso volume, siti web di nuova creazione. | Bassa complessità ma elevato numero di spostamenti per ordine; facile da gestire e da addestrare. |
| Prelievo in lotti | L'addetto al prelievo raccoglie più ordini in un unico giro. | Molti piccoli ordini con SKU sovrapposti. | Riduce i viaggi; limitato dalla capacità del carrello/contenitore e dalla capacità di smistamento. |
| Selezione a zona | Il magazzino è suddiviso in zone; ogni addetto al prelievo rimane in una zona specifica. | Grandi punti vendita, elevato numero di referenze, corridoi lunghi. | Riduce gli spostamenti a piedi per ogni addetto alla raccolta; necessita di un passaggio di consegne o di un nastro trasportatore tra le zone. |
| Raccolta delle onde | Gli ordini vengono rilasciati in ondate temporizzate in base al corriere/percorso/orario limite. | Centri di distribuzione ad alto volume con rigide finestre di consegna. | Allinea la forza lavoro e l'utilizzo delle banchine; rischio di congestione durante le ondate di traffico. |
| Raccolta a grappolo | L'addetto al prelievo gestisce più ordini contemporaneamente presso l'area di prelievo (ad esempio, un carrello con più contenitori). | E-commerce, selezione singola con molte linee singole. | Elevata densità di prelievo; necessita di una chiara guida visiva o di un sistema per evitare errori di smistamento. |
Due leve ingegneristiche dominano questi flussi di lavoro: la pianificazione dei percorsi e il raggruppamento degli ordini. La pianificazione dei percorsi per gli addetti al prelievo cerca il percorso più breve possibile all'interno di una zona; gli spostamenti rappresentano circa il 50% del tempo totale di prelievo, quindi la logica di pianificazione dei percorsi è un fattore chiave di prestazione (KPI) . Il raggruppamento degli ordini raggruppa più ordini in modo che un singolo giro serva più clienti, riducendo gli spostamenti a vuoto.
- Ottimizzazione del percorso del sistema di prelievo: Genera liste di selezione e percorsi che riducano al minimo la distanza totale percorsa a piedi, compreso il tragitto da e per il deposito. risolvendo il problema di instradamento del sistema di prelievo (PRP).
- Strategia di raggruppamento degli ordini: Raggruppare gli ordini compatibili per ridurre i percorsi; i modelli avanzati di selezione congiunta e di raggruppamento hanno migliorato la qualità della soluzione fino al 70.9%. nei test su larga scala.
- Impatto della selezione dell'ordine: Saltare intenzionalmente alcuni ordini in un ciclo di pianificazione dei lotti può ridurre il costo di prelievo per articolo fino al 72.6%. formando percorsi di prelievo più densi ed efficienti.
Tutti i flussi di lavoro basati su batch sono limitati da ciò che l'operatore addetto al prelievo può gestire fisicamente.
- Limite di ordine del lotto: Il numero massimo di ordini per lotto è limitato dal numero di celle negli scaffali di smistamento manuale o dagli scivoli negli smistatori automatici. per evitare di sovraccaricare la fase di smistamento a valle.
- Vincolo al limite di volume della lista di selezione: Il volume totale indicato nella lista di prelievo non deve superare la capacità del carrello, del carrello o del pallet. in modo che il percorso rimanga fisicamente fattibile.
Algoritmo greedy a distanza (DGA) in linguaggio semplice
L'algoritmo Distance Greedy seleziona gli ordini per un batch verificando la vicinanza degli articoli. Cerca di minimizzare la distanza di percorrenza aggiuntiva ogni volta che aggiunge un ordine. Offre una qualità circa doppia rispetto a metodi randomizzati più semplici, ma con una complessità O(n⁴), quindi si adatta meglio alla pianificazione offline che al batching in tempo reale su istanze molto grandi.
💡 Nota dell'ingegnere sul campo: non cercate percorsi "perfetti" a scapito della praticità. Un percorso a forma di S leggermente più lungo, facile da ricordare e seguire per gli addetti al prelievo, è spesso preferibile a un percorso matematicamente ottimale che confonde il personale inesperto e aumenta il rischio di errori.
Norme relative a layout, zonizzazione e stoccaggio

Le politiche di layout, zonizzazione e stoccaggio traducono il profilo degli ordini in una geometria precisa dei corridoi, nel posizionamento dei depositi e nelle regole di allocazione che riducono la distanza percorsa e la congestione nel prelievo degli ordini nella logistica.
Impianti ben progettati combinano la disposizione macroscopica (forma U/I/L), la progettazione delle zone e le regole di stoccaggio, come gli scaffali misti, per bilanciare densità, velocità e precisione.
| Elemento di design | Opzioni tipiche | Focus sull'ingegneria | Impatto operativo |
|---|---|---|---|
| Flusso complessivo dell'edificio | Disposizioni a forma di U, a forma di I e a forma di L | Posizioni di attracco vs. stoccaggio; cross-docking vs. stoccaggio profondo. | Controlla il flusso di persone dalla fase di ricezione a quella di spedizione e previene la congestione nelle aree portuali. in base alla capacità del molo e al flusso di merci. |
| Zone | Per temperatura, velocità, famiglia di prodotti o cliente | Ogni zona con corridoi paralleli e un deposito. | Giri di lavoro più brevi per ogni addetto alla raccolta; più facile bilanciamento del carico di lavoro e specializzazione. poiché i tour di prelievo iniziano/terminano presso il deposito di zona. |
| Politica di allocazione | Fisso, casuale o basato su classi (A/B/C) | Posiziona gli articoli a maggiore rotazione vicino agli imballaggi e ad altezze ergonomiche. | Riduce gli spostamenti e lo sforzo; consente un maggior numero di prelievi all'ora con verifiche trimestrali di riassegnazione degli slot. |
| Politica di archiviazione | Scaffali dedicati, casuali e misti | Trova il giusto equilibrio tra utilizzo dello spazio e complessità della ricerca. | La disposizione mista degli articoli distribuisce i prodotti in diverse posizioni per ottimizzare lo spazio e ridurre la congestione, ma richiede un sistema di gestione del magazzino (WMS) robusto e una logica di assegnazione degli articoli efficace. per una buona creazione di liste di selezione. |
In una tipica configurazione a zone, ogni zona contiene scaffalature parallele e un singolo deposito al centro. I percorsi di prelievo rimangono all'interno di quella zona e iniziano e terminano al deposito per mantenere i percorsi locali e prevedibili, semplificando sia la gestione dei lotti che la pianificazione della manodopera.
- SKU ad alta velocità: Posizionare a circa 10-30 metri dall'area di confezionamento o consolidamento per ridurre al minimo i tempi di percorrenza a piedi durante i prelievi più frequenti.
- Articoli pesanti o ingombranti: Mantenere un'altezza di presa compresa tra circa 500 e 1,500 mm – Riduce il rischio di piegamenti e sollevamenti sopra la testa.
- Codici prodotto complementari: Articoli raggruppati spesso ordinati insieme – riduce i micro-spostamenti all'interno di una baia.
- Frequenza di riassegnazione degli slot: Rivedere le classi A/B/C almeno trimestralmente – mantiene il layout allineato alle mutevoli esigenze e promozioni secondo le linee guida sulle migliori pratiche.
L'immagazzinamento di scaffalature miste nella pratica
Con una politica di scaffalatura mista, lo stesso SKU può essere collocato in più posizioni arbitrarie. Ciò aumenta l'utilizzo dello spazio e distribuisce il flusso di clienti, risultando utile nei corridoi stretti. Il compromesso è una maggiore dipendenza dall'accuratezza del WMS e dalla logica di instradamento, poiché le "mappe mnestiche" umane sulla posizione degli articoli diventano inaffidabili ; pertanto, la disciplina di scansione e il controllo dell'inventario devono essere rigorosi.
💡 Nota del tecnico di campo: quando si ridisegnano le zone o si riassegnano gli slot, percorrere il percorso di prelievo corrente più lungo con una rotella metrica. Se tale percorso supera i 150-200 m per un tipico ordine multilinea, si ha quasi sempre un problema di layout o di zonizzazione, non un problema di manodopera.
Prelievo ordini di ingegneria per KPI di prestazione
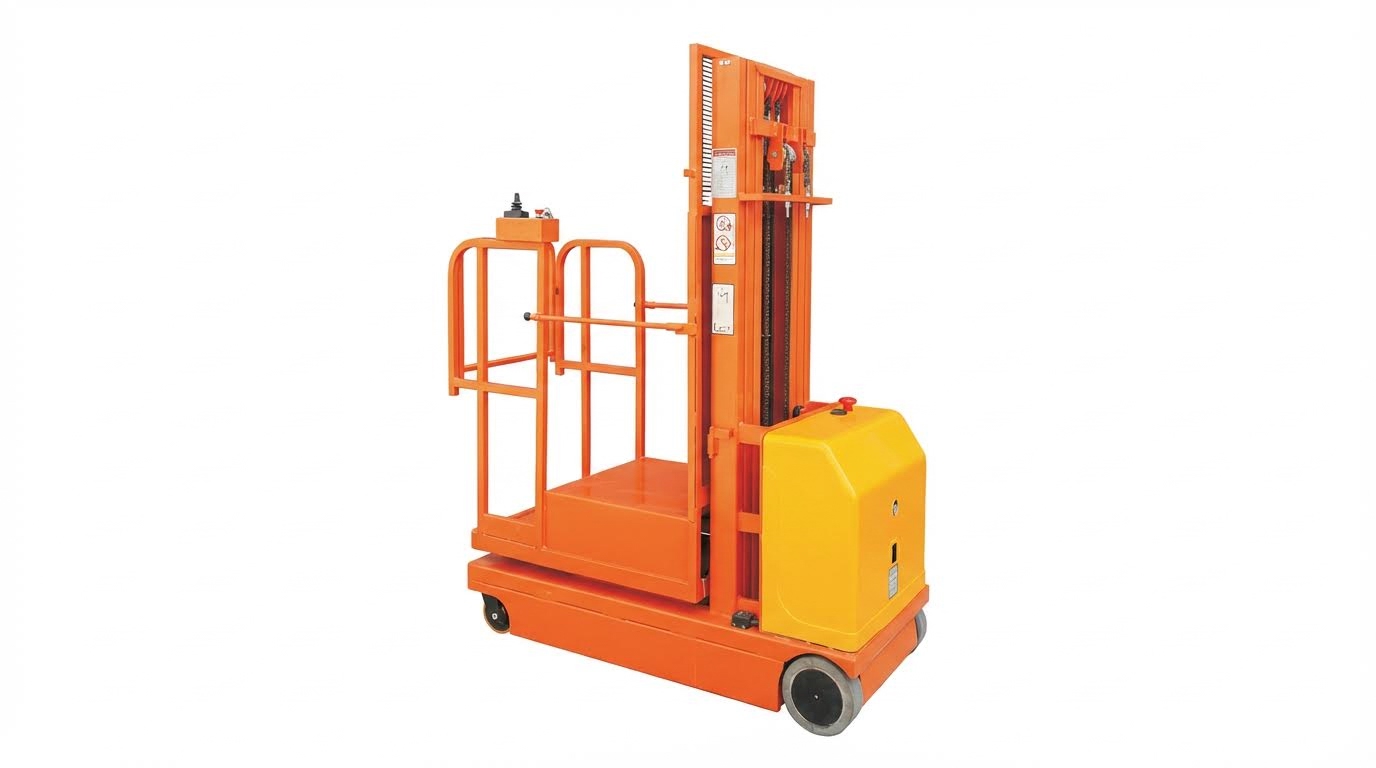
La progettazione orientata all'ingegneria trasforma il prelievo degli ordini nella logistica da un'attività che assorbe manodopera in un flusso misurabile e ottimizzabile, legato a indicatori chiave di prestazione (KPI) concreti. Questa sezione collega le scelte relative a percorsi, raggruppamento e automazione direttamente ai tempi di percorrenza, alla precisione e al costo per prelievo.
Ottimizzazione dei tempi di percorrenza, dei percorsi e del raggruppamento.
L'ottimizzazione dei tempi di spostamento inizia con la progettazione di percorsi, zone e lotti per gli addetti al prelievo, in modo che ogni metro percorso produca il massimo numero di prelievi. In un magazzino tipico, gli spostamenti consumano facilmente il 40-60% del tempo di prelievo, quindi questo è il fattore principale su cui intervenire.
- Percorso del sistema di prelievo: Progettare il percorso più breve possibile attraverso una zona – Riduce il tempo sprecato camminando e andando in bicicletta.
- Dosaggio: Raggruppa gli ordini compatibili in un unico tour – Meno viaggi negli stessi luoghi.
- zonizzazione: Mantenere i raccoglitori in aree compatte – Riduce la lunghezza del percorso e la congestione.
- Vincoli di capacità: Rispetta i limiti di carrelli, contenitori e sistemi di smistamento. Previene rilavorazioni e sovraccarichi pericolosi.
L'ottimizzazione del percorso degli operatori di prelievo formalizza il problema di trovare il percorso più breve che raccolga tutti gli articoli in una zona e ritorni al deposito. Il tempo di percorrenza rappresenta circa il 50% della durata del processo di prelievo, quindi anche piccole riduzioni della distanza hanno un impatto sproporzionato sulla produttività e sul costo per prelievo. La ricerca sul problema del percorso degli operatori di prelievo (Picker Routing Problem, PRP) dimostra che ottimizzare la lista di prelievo ordinata per minimizzare la distanza percorsa a piedi è una delle leve più efficaci a disposizione.
Il raggruppamento degli ordini (order batching) consente di raggruppare più ordini dei clienti in un unico percorso di prelievo, riducendo il numero di partenze dal deposito e di ingressi nei corridoi. Nelle grandi strutture, il problema congiunto di selezione, allocazione, raggruppamento e prelievo degli ordini (JOSABPP) estende questo concetto, consentendo il raggruppamento di un sottoinsieme di ordini in base alla posizione degli articoli e agli obiettivi. Questo approccio ha migliorato la qualità della soluzione fino al 70.9%, e l'inclusione selettiva degli ordini ha ridotto il costo della lista di prelievo per articolo fino al 72.6% rispetto al raggruppamento ingenuo di tutti gli ordini disponibili. Lo stesso studio sottolinea che "quali ordini vengono raggruppati" è importante tanto quanto "come vengono raggruppati".
Una suddivisione efficace in zone divide il magazzino in aree distinte con un unico deposito e corridoi paralleli. Ogni percorso di prelievo inizia e termina presso il deposito della zona e rimane all'interno di tale zona, consentendo percorsi brevi e una chiara individuazione delle responsabilità. La suddivisione in zone favorisce anche la specializzazione: alcuni addetti al prelievo gestiscono piccoli articoli a rapida rotazione, altri articoli voluminosi o pericolosi, riducendo la complessità della formazione e i rischi per la sicurezza. Le politiche di stoccaggio a scaffalature miste, in cui lo stesso articolo può essere stoccato in più posizioni arbitrarie, distribuiscono ulteriormente il traffico e riducono la congestione, ma richiedono una solida logica di assegnazione affinché le liste di prelievo producano comunque percorsi brevi e privi di conflitti. L'esperienza con le politiche a scaffalature miste mostra una migliore ottimizzazione dello spazio, ma anche una maggiore dipendenza da algoritmi WMS intelligenti.
I vincoli ingegneristici limitano l'aggressività con cui possono essere gestiti i lotti e i percorsi. I limiti degli ordini di lotto sono determinati dal numero di celle negli scaffali di smistamento manuale o negli scivoli dei sistemi di smistamento, mentre il volume della lista di prelievo è limitato dalla capacità fisica del contenitore o del carrello di prelievo. Ignorare questi limiti porta a impilamenti non sicuri, passaggi di consolidamento aggiuntivi e interruzioni del flusso. Algoritmi come il Distance Greedy Algorithm (DGA) selezionano gli ordini in base alla distanza tra gli articoli per minimizzare gli spostamenti; sebbene il DGA sia computazionalmente oneroso (O(n^4)), supera costantemente le euristiche più semplici, producendo spesso soluzioni circa due volte più efficienti degli approcci randomizzati. Ciò evidenzia il vantaggio di una logica di ottimizzazione più robusta quando i modelli di percorso sono sufficientemente stabili da giustificare la potenza di calcolo.
| Leva di progettazione | Intervallo/vincolo tipico | Che ingegnere sei? | Impatto operativo |
|---|---|---|---|
| Condivisione del tempo di viaggio | 40–60% di spostamento; obiettivo 25–35% | Regole di instradamento, slot, zonizzazione | Più prelievi all'ora con la stessa manodopera; minore affaticamento |
| Dimensione del lotto (ordini) | Coperto da celle di smistamento o slot per carrelli | Numero massimo di ordini per lotto per carrello/selezionatore | Evita carrelli sovraffollati e colli di bottiglia nello smistamento. |
| Volume della lista di selezione | ≤ capacità del contenitore (tote, pallet) | Numero massimo di m³ o numero di articoli per tour | Previene il reimballaggio e l'impilamento non sicuro |
| Zonizzazione | 1 deposito per zona; corridoi paralleli | Confini di zona e famiglie SKU | Percorsi più brevi, supervisione più semplice |
| Selezione dell'ordine | Sottoinsieme del pool | Regole per cui gli ordini entrano in batch | Fino al 70% in meno di costi per articolo rispetto alla semplice gestione dei lotti |
💡 Nota del tecnico sul campo: Quando si esagera con la gestione dei lotti in un'operazione con carrelli manuali, il primo sintomo non è una "maggiore produttività", bensì carrelli sovraccarichi e difficili da manovrare, soprattutto su pavimenti leggermente irregolari o rampe. Dimensionare sempre i limiti dei lotti in base al carico massimo consentito e alla distanza di arresto del carrello, quindi lasciare che l'algoritmo operi entro tali limiti.
Come iniziare a misurare i tempi di percorrenza e le perdite di percorso
Iniziate effettuando 10-20 giri completi di prelievo per turno. Registrate il tempo totale del giro, il tempo effettivo di prelievo e la distanza percorsa (contapassi o contachilometri del camion). Se gli spostamenti superano il 35% del tempo del giro, date la priorità al riposizionamento dei prodotti più richiesti vicino ai depositi e all'implementazione di semplici regole di instradamento delle corsie prima di passare ad algoritmi complessi.
KPI principali, parametri di riferimento e intervalli target
Gli indicatori chiave di prestazione (KPI) per il prelievo dei campioni traducono le decisioni di instradamento e raggruppamento in prestazioni misurabili, con parametri di riferimento per accuratezza, velocità, utilizzo e costi che è possibile utilizzare come base per la progettazione. I processi e le attrezzature vengono progettati in modo che le leggi della fisica supportino questi valori in ogni turno.
I sistemi di prelievo ordini di altissima qualità nella logistica si distinguono per un'accuratezza e una puntualità estremamente elevate. Nei centri operativi di punta, i tassi di spedizione puntuali pari o superiori al 99.5% sono comuni, il che significa che quasi tutti gli ordini vengono spediti nei tempi previsti. Per i siti leader è stata riportata un'accuratezza di prelievo pari o superiore al 99.68%, sebbene mantenere livelli prossimi al 99.9% sia impegnativo e richieda un rigoroso controllo dei processi. Studi di benchmarking mostrano inoltre tempi di ciclo "dal magazzino al carico" inferiori a 3.5 ore per le merci in entrata, il che supporta indirettamente il prelievo mantenendo aggiornati i registri di inventario e riducendo le rotture di stock.
Gli indicatori chiave di prestazione (KPI) relativi alla produttività, come prelievi all'ora (PPH), righe all'ora (LPH) e ordini all'ora (OPH), quantificano l'efficacia con cui l'instradamento, la gestione dei lotti e la scelta delle attrezzature convertono le ore di lavoro in volume di spedizioni. Le operazioni manuali raggiungono in genere 80-120 PPH, mentre i siti ottimizzati e automatizzati possono arrivare a 200-300 PPH. Gli addetti al prelievo esperti elaborano solitamente 60-85 LPH, mentre il personale neoassunto si attesta intorno alle 35-50 LPH fino al completamento della formazione. Gli ordini e-commerce a riga singola possono raggiungere 40-60 OPH, mentre gli ordini B2B complessi a più righe spesso si mantengono al di sotto delle 20 OPH. Questi parametri di riferimento forniscono obiettivi realistici per il dimensionamento della manodopera e delle attrezzature.
Precisione e qualità sono parametri fondamentali, oltre alla velocità. Il prelievo manuale raggiunge spesso un'accuratezza compresa tra il 97% e il 99%, mentre tecnologie come il pick-to-light e il riconoscimento vocale possono spingere le prestazioni oltre il 99.5%. Le operazioni di eccellenza raggiungono almeno il 99.9% di precisione, riducendo drasticamente resi, rilavorazioni e reclami dei clienti. Il tasso di danneggiamento è un altro KPI critico; operazioni efficienti mantengono il danneggiamento al di sotto dello 0.5% delle unità movimentate, mentre valori superiori all'1% indicano solitamente problemi con le condizioni delle attrezzature, la formazione, la progettazione degli imballaggi o l'ergonomia. I dati provenienti da diverse strutture confermano che i miglioramenti incrementali in termini di precisione a questi livelli si ripagano grazie alla riduzione dei costi a valle.
Dal punto di vista dei costi e della capacità, il costo per prelievo e le metriche di utilizzo collegano direttamente le decisioni ingegneristiche al conto economico. Gli ambienti manuali spesso comportano costi per prelievo compresi tra 0.75 e 1.25 dollari, i sistemi semiautomatici si attestano intorno a 0.45-0.75 dollari, mentre i siti altamente automatizzati possono scendere a 0.25-0.45 dollari per prelievo. La percentuale di tempo di spostamento è un altro KPI diagnostico: layout mal progettati vedono il 40-60% del turno di un addetto al prelievo impiegato negli spostamenti, mentre le operazioni ottimizzate puntano al 25-35%. L'utilizzo degli addetti al prelievo in genere si attesta tra il 75% e l'85% nei siti standard e può raggiungere l'85-95% in operazioni strettamente ingegnerizzate senza compromettere la sicurezza. L'utilizzo delle ubicazioni di stoccaggio idealmente si mantiene tra l'80% e il 90%, mentre un utilizzo complessivo della capacità di magazzino intorno all'80-92%, con picchi vicini al 95-100%, indica strutture ben dimensionate che evitano la congestione cronica. Questi intervalli rappresentano un utile limite di progettazione per la pianificazione di scaffalature, attrezzature per la movimentazione dei materiali e personale.
| CPI | Valore tipico/migliore della categoria | Cosa lo spinge | Impatto operativo |
|---|---|---|---|
| Spedizioni puntuali | ≥99.5% | Capacità, disciplina di interruzione, instradamento | Affidabilità promessa al cliente |
| Precisione di prelievo | Manuale: 97–99%; Migliore della categoria: ≥99.9% | Progettazione dei processi, ausili tecnologici, formazione | Meno resi e rilavorazioni |
| Dal molo al magazzino | <3.5 ore | Flusso di ricezione e stoccaggio | Disponibilità di inventario per il prelievo |
| Prelievi all'ora (PPH) | Manuale: 80–120; Automatizzato: 200–300 | Condivisione del viaggio, dimensione del lotto, attrezzatura | Manodopera necessaria per i picchi di volume |
| Tasso di danno | <0.5% (avviso se >1%) | Attrezzature, imballaggi, ergonomia | Perdita di prodotto e rischio per la sicurezza |
| Costo per scelta | Manuale: 0.75–1.25 USD; Altamente automatizzato: 0.25–0.45 USD | Efficienza del lavoro, livello di automazione | Costo unitario di evasione degli ordini e margini di profitto |
| Condivisione del tempo di viaggio | Risultati negativi: 40–60%; Risultato atteso: 25–35% | Layout, slotting, routing | Affaticamento e produttività degli addetti al prelievo |
| Utilizzo del picker | 75–85% (standard); 85–95% (progettato) | Pianificazione, bilanciamento, tempo di inattività | Ritorno sull'investimento in termini di lavoro vs. rischio di burnout |
| Utilizzo dello spazio di archiviazione | 80–90% delle località | Inserimento, rifornimento, mix di SKU | Equilibrio tra densità e accessibilità |
- Definisci prima gli obiettivi KPI: Definisci obiettivi numerici per processo e spostamento – Pertanto, ogni modifica ingegneristica ha un obiettivo misurabile.
- Segmentazione per profilo: Monitora i KPI per tipologia di ordine (e-commerce, B2B, ordini di grandi dimensioni) – evita di minimizzare i problemi reali.
- Collega gli indicatori chiave di prestazione (KPI) al layout: Collega i parametri negativi a zone e corsie specifiche – Guida i progetti di riorganizzazione e instradamento.
💡 Nota dell'ingegnere sul campo: quando si osserva un'elevata produttività oraria (PPH) ma un aumento dei danni o degli incidenti ergonomici, significa che si sta "ottimizzando eccessivamente" la velocità. In pratica, imposto sempre dei limiti all'utilizzo e agli spostamenti in modo che gli operatori possano mantenere contemporaneamente tre elementi fondamentali: ritmo, precisione e postura di movimentazione sicura.
Verifica rapida dello stato di salute dei KPI per un sito esistente
Se la percentuale di tempo di viaggio supera il 40%, la precisione è inferiore al 99% e il costo per prelievo supera 1.00 USD, è probabile che il problema risieda nell'organizzazione dei percorsi e nell'assegnazione degli spazi, non solo nella carenza di personale. Prima di assumere nuovo personale, è necessario correggere il layout e i percorsi di prelievo.
Impatto dell'automazione, del WMS e dell'analisi
L'automazione, i sistemi WMS e l'analisi dei dati potenziano l'ingegneria del prelievo degli ordini nella logistica, imponendo percorsi ottimizzati, guidando gli operatori e regolando continuamente l'allocazione degli spazi e la suddivisione in lotti. Trasformano i layout progettati una tantum in sistemi autocorrettivi.
Un sistema di gestione del magazzino (WMS) efficiente rappresenta il livello di controllo per strategie di prelievo avanzate. Deve supportare la generazione dinamica di liste di prelievo, la visibilità dell'inventario in tempo reale e il monitoraggio della manodopera per consentire il prelievo a lotti, a ondate e per zone. Le linee guida del settore sottolineano che dati accurati e tempestivi sono imprescindibili per il corretto funzionamento degli algoritmi di instradamento e di raggruppamento. Le analisi basate sui dati del WMS possono mappare i percorsi effettivi degli operatori, identificare i punti critici di spostamento ripetuto ed evidenziare le zone in cui una riorganizzazione degli spazi o dei lotti ridurrebbe gli spostamenti inutili.
L'automazione modifica significativamente gli indicatori chiave di prestazione (KPI). I sistemi automatizzati di stoccaggio e prelievo (AS/RS) con navette possono garantire un prelievo degli ordini da 3 a 5 volte più veloce e un risparmio di spazio del 50-70% rispetto alle scaffalature tradizionali. Le verifiche delle prestazioni hanno dimostrato un aumento della velocità fino a tre volte superiore in cinque anni, una riduzione del 50% dei tempi di evasione degli ordini e una riduzione dell'85% del tasso medio di errore dopo l'implementazione di AS/RS. I report sulle celle automatizzate mostrano inoltre che una singola cella automatizzata può sostituire il carico di lavoro di 2-4 dipendenti a tempo pieno, riducendo i costi del lavoro annuali da circa 120,000 dollari a circa 30,000 dollari e i costi legati agli errori da 15,000 dollari a 1,500 dollari.
I robot mobili autonomi (AMR) e gli AGV riducono le distanze percorse a piedi di circa il 40-60% portando carrelli o contenitori agli operatori, trasformandoli da lavoratori che "camminano e cercano" in operatori che "prelevano e imballano in una stazione". In test controllati, il prelievo manuale dei carrelli richiedeva circa 17 minuti e 35 secondi e 621 passi per attività, mentre il prelievo assistito da AMR riduceva questo tempo a 10 minuti e 59 secondi e 276 passi. Per i lavoratori esperti, il divario si ampliava ulteriormente a 13 minuti e 54 secondi manualmente contro 6 minuti e 59 secondi con
Abbinamento di apparecchiature e tecnologie ai profili ordinati
Nella logistica, abbinare le attrezzature ai profili degli ordini per il prelievo significa progettare un kit di strumenti che si adatti alla velocità di movimentazione dei singoli articoli (SKU), al numero di righe e al rischio di gestione, anziché acquistare attrezzature generiche "veloci". La giusta combinazione riduce gli spostamenti, gli errori e il costo per prelievo.
In questa sezione colleghiamo i profili d'ordine (e-commerce a linea singola, B2B multilinea, articoli ingombranti, micro-ordini) a specifiche attrezzature e livelli di automazione. L'obiettivo è mostrare dove gli strumenti manuali risultano ancora vincenti e dove AGV, AMR, AS/RS e robot offrono prestazioni nettamente superiori.
Attrezzature di prelievo manuali e meccanizzate
Le attrezzature manuali e meccanizzate rimangono la spina dorsale di molte operazioni di prelievo ordini nella logistica, soprattutto in presenza di domanda variabile e SKU misti. La chiave è adattare ogni strumento alla densità di prelievo, alla massa del carico e alla distanza da percorrere.
Anziché una lunga descrizione, la tabella seguente mette in relazione i profili di ordine più comuni con le scelte pratiche delle attrezzature e il loro impatto operativo.
| Profilo ordine/SKU | Pronostici tipici e accuratezza | Attrezzatura manuale/meccanizzata più adatta | Impatto operativo |
|---|---|---|---|
| Basso volume, elevata varietà (pezzi di ricambio, manutenzione, riparazione e revisione) | 60–100 prelievi/ora, accuratezza ≥97–99% nelle impostazioni manuali riferimento | Carrelli di prelievo, transpallet manualecarrelli a ripiani piccoli | Investimento iniziale ridotto; ideale per corridoi da ≥1.8 a 2.2 m; flessibile per frequenti riposizionamenti |
| Volume medio, articoli di piccole dimensioni, brevi spostamenti | 80-120 prelievi/ora con un buon layout riferimento | Prelievo con carrelli dotati di contenitori, zone di alimentazione a nastro trasportatore, transpallet elettrici a basso sollevamento | Riduce la percentuale di camminate al 25-35% del turno quando la pianificazione degli spazi è ottimizzata. riferimento |
| prelievo di casse ad alto volume a livello del pavimento | 80-120 prelievi/ora; tasso di danneggiamento obiettivo <0.5% riferimento | Transpallet con operatore a bordo, movimentatori di pallet doppi, commissionatori a basso livello | Ottimizzato per carichi pesanti fino alla capacità del pallet; supporta corridoi di prelievo lunghi con meno svolte |
| Raccolta ad altezza media (fino a circa 5-6 m) | Velocità di prelievo manuale, ma limitate dai tempi di sollevamento/abbassamento | Addetti al prelievo ordini di livello intermedio, piccoli impilatori, scale a rotelle per bassi volumi | Accesso a 2-3 livelli di travi senza sistema AS/RS completo; necessita di corridoi di 2.5-3.0 m a seconda del camion |
| Oggetti ingombranti/pesanti (≥20–30 kg ciascuno) | Linee/ora limitate dall'ergonomia e dagli spostamenti | Carrelli elevatori controbilanciati o retrattili con forche o pinze, tavoli elevatori per prelievo/imballaggio | Riduce danni e infortuni; obbliga a prelevare i pallet all'altezza del ginocchio e della spalla |
- Carrelli di prelievo: Ideale per oggetti piccoli e leggeri – Massimizza la varietà di SKU per tour con bassi costi delle attrezzature.
- Transpallet elettrici con operatore a bordo: Ideale per il prelievo di casse e pallet – Aumentare la velocità di viaggio e la massa trasportabile per viaggio.
- Addetti al prelievo ordini di livello basso e medio: Progettato per il prelievo con persona in alto – Aumenta la portata verticale senza bisogno di automazione completa.
- Nastri trasportatori che alimentano le zone di prelievo: Zona di supporto o prelievo a lotti – Ridurre i tornamenti indietro e gli spostamenti manuali dei carrelli.
- Ausili ergonomici (tavoli sollevabili, tavoli inclinabili): Mantenere il lavoro tra 750 e 1,200 mm di altezza – Ridurre il tasso di danneggiamento a meno dello 0.5% e proteggere gli operatori.
Come scegliere tra carrelli e carrelli a motore
In linea di massima, quando la distanza media percorsa supera regolarmente gli 80-100 metri e il peso dei lotti si avvicina ai 150-200 kg, i transpallet elettrici o i trattori trainanti iniziano a essere più vantaggiosi dei carrelli manuali in termini di affaticamento, velocità e rischio di infortuni.
💡 Nota del tecnico sul campo: quando si passa dai carrelli ai commissionatori a basso livello, prestare attenzione alla planarità del pavimento e ai giunti di dilatazione. Le piccole ruote motrici in poliuretano possono "martellare" sui giunti, scuotendo gli operatori e i carichi, soprattutto con pallet da oltre 1,000 kg e corridoi lunghi; i pavimenti in cattive condizioni aumentano silenziosamente i danni e la necessità di manutenzione.
AGV, AMR, AS/RS e prelievo robotizzato
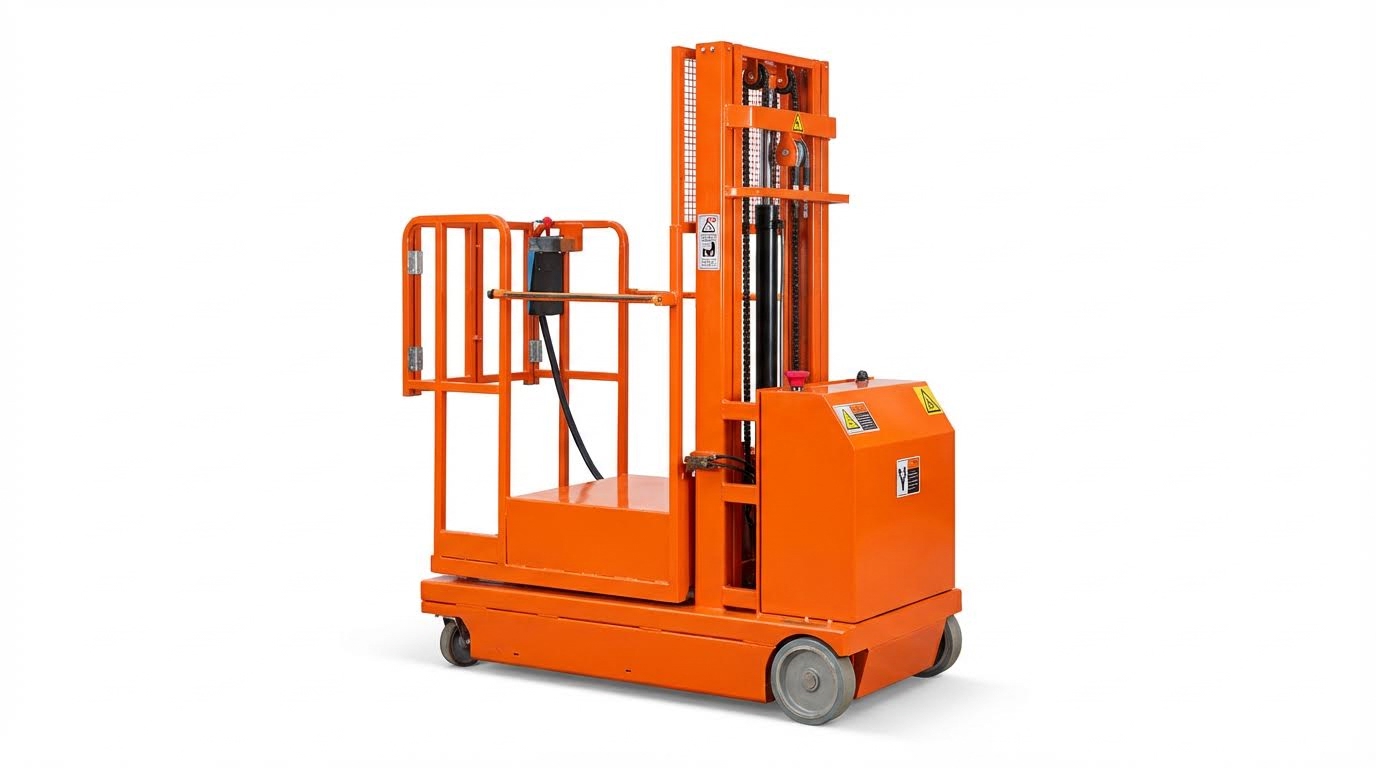
AGV, AMR, AS/RS e il prelievo robotizzato trasformano il prelievo degli ordini nella logistica, eliminando i due maggiori sprechi: i tempi di spostamento e l'errore umano. Sono più adatti a flussi ad alto volume e ripetibili che a una domanda sporadica e a bassa densità.
La tabella seguente confronta le principali opzioni di automazione utilizzando intervalli di prestazioni derivanti da implementazioni reali.
| Tecnologia | Prestazioni tipiche | Ordine di idoneità / Profilo della struttura | Impatto operativo |
|---|---|---|---|
| Prelievo assistito da AMR (trasporto merci alla persona in modalità leggera) | Il numero di passi per attività si è ridotto da circa 621 a 175-276; il tempo impiegato per l'attività si è ridotto da circa 17.6 minuti a 7.0-11.0 minuti. riferimento | Volumi di ordini medio-alti, molte piccole linee, scaffalature esistenti | Riduce la distanza percorsa a piedi del 40-60%; sposta il lavoro dalla fase di "camminata e ricerca" alla fase di "raccolta e imballaggio". riferimento |
| AGV (trattori o movimentatori di pallet) | Sostituzione di 2-4 equivalenti FTE per cella automatizzata; notevole risparmio di manodopera riferimento | Percorsi stabili e ripetibili per pallet o carrelli tra zone e banchine di carico/scarico. | Standardizza il trasporto interno; libera il personale per la gestione delle eccezioni e la selezione di precisione. |
| AS/RS basato su navetta | Recupero degli ordini 3-5 volte più veloce; risparmio di spazio del 50-70%; tempi di evasione degli ordini ridotti fino al 50% e tassi di errore medi inferiori dell'85%. riferimento | Volumi di SKU e ordini molto elevati, spazio limitato, flussi prevedibili | Consente un vero e proprio processo "merce alla persona"; supporta da 200 a oltre 800 prelievi all'ora per postazione di lavoro con un tasso di errore inferiore allo 0.5%. riferimento |
| Celle robotizzate per la raccolta di pezzi | 400-800 prelievi/ora con tassi di errore inferiori allo 0.5-0.1% rispetto ai 100-200 prelievi/ora manuali. riferimento | Elevato volume di piccoli oggetti facilmente afferrabili; orari di lavoro prolungati | Stabilizza la precisione a circa il 99.9%; ideale per i turni notturni e per la gestione dei picchi di lavoro. |
- AMR: Robot mobili che portano scaffali, carrelli o contenitori alle persone – Ottima soluzione per la riqualificazione di aree dismesse con corridoi di 2.0–2.7 m.
- AGV: Veicoli a percorso fisso o a guida automatica – Ideale per il trasferimento di pallet o carrelli tra le zone di prelievo, buffer e banchina di carico.
- Navette AS/RS: Archiviazione multilivello ad alta densità – Riduci al minimo gli spostamenti e ottimizza lo spazio di stoccaggio sfruttando le altezze dei moduli.
- Bracci robotici per la raccolta: Manipolatori a guida visiva – Automatizza le operazioni di prelievo dei pezzi più lente e ripetitive.
- Sistemi energetici: Azionamenti a corrente alternata, frenata rigenerativa, batterie agli ioni di litio – Estendere i tempi di funzionamento e supportare la fatturazione a forfait nei siti con turni multipli.
ROI e aspettative di recupero
I progetti di automazione in genere calcolano il ROI come (Risparmio annuo – Costi annui) ÷ Investimento × 100. I sistemi di medie dimensioni spesso raggiungono il punto di pareggio in sei-otto anni, mentre i programmi molto grandi possono estendersi fino a dieci anni, principalmente a causa di fattori quali il risparmio di manodopera, la precisione e lo spazio occupato.
💡 Nota dell'ingegnere di campo: prima di optare per AMR o AS/RS, monitorate le vostre operazioni attuali: misurate la percentuale di spostamenti (spesso il 40-60% del tempo di turno) e la reale precisione di prelievo. Se il layout e il WMS sono inadeguati, correggeteli prima; i robot non faranno altro che automatizzare il caos.
Considerazioni finali sulla progettazione di sistemi di prelievo a prova di futuro
La gestione degli ordini guidata dall'ingegneria integra layout, metodi, KPI e attrezzature in un unico sistema controllato, anziché in un insieme disorganizzato di strumenti. I profili degli ordini definiscono tutto in primo luogo: determinano la suddivisione in zone, l'allocazione degli spazi, le regole di instradamento e la combinazione di carrelli manuali, transpallet, commissionatori e sistemi di automazione Atomoving. Un'ottimale integrazione di questi elementi consente di ridurre i tempi di spostamento, garantire posture sicure per gli operatori e mantenere un'accuratezza vicina ai livelli di riferimento.
Gli algoritmi di instradamento e raggruppamento offrono vantaggi solo se si rispettano i limiti fisici. La geometria dei corridoi, la capacità dei carrelli, le celle di smistamento e le altezze di carico sicure devono limitare le dimensioni dei lotti e il volume di percorso. Una buona logica WMS opera quindi all'interno di questi limiti per mantenere gli spostamenti intorno al 25-35% del tempo di turno e il costo per prelievo entro l'intervallo target.
I sistemi a prova di futuro restano flessibili. Iniziate definendo obiettivi KPI chiari per profilo d'ordine, quindi introducete gradualmente la tecnologia: perfezionate l'allocazione degli spazi, aggiungete ausili meccanizzati e solo in seguito integrate AGV, AMR, AS/RS o robot laddove il volume e la stabilità lo giustifichino. Le migliori operazioni analizzano frequentemente i dati, effettuano sopralluoghi in officina e considerano ogni modifica come un esperimento ingegneristico. Questa disciplina garantisce che il prelievo degli ordini sia sicuro, veloce e pronto per il prossimo cambiamento della domanda.
Domande frequenti
Cos'è il prelievo ordini nella logistica?
Il prelievo degli ordini nella logistica si riferisce al processo di selezione degli articoli dalle rispettive ubicazioni di stoccaggio in un magazzino per evadere gli ordini dei clienti. Questa fase è cruciale in quanto garantisce che i prodotti corretti vengano prelevati in modo accurato ed efficiente per soddisfare le richieste dei clienti entro i tempi previsti. (Guida alle operazioni di magazzino )
Cosa significa effettuare il prelievo in un magazzino?
Il prelievo in magazzino descrive l'attività di raccolta degli ordini dei clienti prelevando la merce dagli scaffali o dalle aree di stoccaggio. Viene spesso definito "preparazione" e consiste nel raccogliere gli articoli da spedire per la consegna. Glossario di evasione ordini.