Nei moderni centri di distribuzione, la precisione degli addetti al prelievo degli ordini in magazzino incide direttamente sui costi del lavoro, sul livello di servizio e sulla redditività. Questo articolo ha esaminato come i principi ingegneristici, dalla progettazione dei processi all'automazione, riducano sistematicamente gli errori di prelievo e i resi. Sono state analizzate le definizioni degli indicatori chiave di prestazione (KPI), i fattori umani e ambientali, i flussi di lavoro standardizzati e la logica di layout che stabilizza le operazioni. È stato inoltre analizzato come i sistemi digitali, la robotica e l'analisi basata sull'intelligenza artificiale supportino il prelievo ad alta precisione, sia oggi che nelle future progettazioni dei magazzini.
Progettare il processo di prelievo per un'elevata precisione
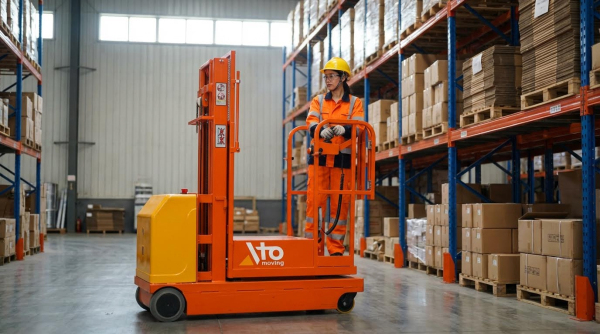
Progettare il processo di prelievo per garantire la massima accuratezza richiedeva una visione sistemica che collegasse persone, processi e tecnologia. I siti ad alte prestazioni trattavano il prelievo come un flusso ingegnerizzato, non come un insieme di attività ad hoc. Definivano con precisione i tipi di errore, li misuravano con KPI affidabili e quindi riprogettavano layout, percorsi e flussi di lavoro sulla base dei dati. Questa sezione ha esaminato come strutturare la misurazione e comprendere i fattori di costo, umani e ambientali che determinano l'accuratezza.
Definizione di accuratezza del prelievo, tipi di errore e KPI
L'accuratezza del prelievo descriveva la percentuale di ordini o linee d'ordine spediti senza errori. Gli ingegneri in genere distinguevano tra accuratezza a livello di ordine, accuratezza a livello di linea e accuratezza a livello di articolo, poiché ciascuna evidenziava diverse modalità di errore. I tipi di errore includevano SKU errato, quantità errata, unità di misura errata, lotto o batch errato, numero di serie errato e articoli di riga mancanti. Ulteriori categorie includevano errori di posizione, errori di temporizzazione per spedizioni con tempi definiti ed errori di documentazione o etichettatura.
Gli indicatori chiave di prestazione includevano il tasso di accuratezza del prelievo, il tasso di prelievo errato ogni 1.000 righe d'ordine e il tasso di resi dovuti a errori di evasione. Le strutture monitoravano anche il costo per errore, i tempi di rielaborazione e la percentuale di ordini che richiedevano un nuovo prelievo o un nuovo imballaggio. Le operazioni avanzate monitoravano la densità di errore per zona, per addetto al prelievo e per ora del giorno, per individuare problemi sistemici anziché attribuire la colpa ai singoli individui. Questi KPI alimentavano cicli di miglioramento continuo, supportando la valutazione oggettiva delle modifiche al layout, delle implementazioni tecnologiche e dei programmi di formazione.
Quantificazione dell'impatto sui costi di errori di selezione e resi
Prelievi errati e resi generavano costi diretti e indiretti che gli ingegneri dovevano quantificare. I costi diretti includevano manodopera aggiuntiva per il prelievo, il reimballaggio e la gestione dei resi, oltre al trasporto aggiuntivo per le rispedizioni. C'erano anche costi materiali derivanti da merci danneggiate, materiali di riconfezionamento e svalutazioni di articoli non rivendibili. I costi indiretti si manifestavano come mancate vendite, penali da parte di clienti chiave e deterioramento degli indicatori del livello di servizio.
Un modello di costo strutturato ha assegnato un costo standard a ciascun tipo di errore, utilizzando studi temporali e dati finanziari. Ad esempio, una spedizione con SKU errato per un cliente nazionale ha comportato specifici minuti di movimentazione, spese di trasporto e tempi di elaborazione amministrativa. Aggregando questi costi alla frequenza degli errori di prelievo è stato possibile calcolare il costo per 1.000 righe d'ordine o per unità spedita. Questa quantificazione ha giustificato gli investimenti in tecnologie come la verifica tramite codice a barre o RFID, il prelievo vocale e i flussi di lavoro basati su regole nei sistemi di gestione del magazzino. Ha inoltre supportato l'analisi di scenario, confrontando i risparmi derivanti dalla riduzione degli errori con le spese in conto capitale e operative.
Fattori umani, ergonomia e gestione del carico di lavoro
I fattori umani hanno influenzato significativamente la precisione del picking, poiché diversi studi hanno dimostrato una correlazione tra affaticamento, carico cognitivo e tassi di errore. Una scarsa ergonomia ha aumentato lo sforzo fisico, riducendo l'attenzione e aumentando la probabilità di errori di lettura o di presa. Gli interventi ingegneristici includevano la progettazione di superfici di prelievo in zone di portata ottimali, la riduzione delle flessioni e del sollevamento sopra le spalle e la standardizzazione delle altezze dei contenitori. Postazioni di lavoro regolabili e attrezzature mobili ben progettate hanno ulteriormente ridotto lo stress muscoloscheletrico.
La gestione del carico di lavoro ha affrontato aspetti cognitivi e temporali. Tassi di prelievo eccessivi, turni lunghi e pause inadeguate erano correlati a percentuali di errori di prelievo più elevate, soprattutto verso la fine del turno. L'assegnazione bilanciata dei compiti, la rotazione tra le zone e obiettivi di prestazione realistici hanno contribuito a mantenere la concentrazione. Segnali visivi chiari, etichette standardizzate e una codifica intuitiva della posizione hanno semplificato l'elaborazione mentale e ridotto i tempi decisionali. I programmi di formazione che enfatizzavano la consapevolezza degli errori, i metodi standard e l'uso di strumenti di verifica hanno completato il design ergonomico, producendo guadagni di precisione duraturi.
Condizioni ambientali e il loro effetto sugli errori
Condizioni ambientali come illuminazione, temperatura e livelli di rumore influivano sulle prestazioni del picker e sulla probabilità di errore. Un'illuminazione insufficiente o non uniforme aumentava la possibilità di errori di lettura delle etichette e dei numeri di posizione, soprattutto nelle scaffalature a scaffalature alte e nelle scaffalature ad alta densità. Gli ingegneri hanno specificato livelli di illuminazione adeguati per attività visive di precisione e ridotto al minimo i riflessi sulle superfici delle etichette e sugli schermi dei dispositivi. In ambienti freddi o con temperature inferiori a 100 °C, la ridotta destrezza e l'appannamento potevano rallentare la scansione e aumentare gli errori di movimentazione, richiedendo attrezzature e procedure adattate.
Temperature estreme e scarsa qualità dell'aria contribuivano all'affaticamento e alla riduzione della concentrazione durante il turno. Il rumore interferiva con i sistemi a comando vocale e la comunicazione verbale, aumentando gli errori di conferma. Le scelte di layout, i trattamenti acustici e la selezione delle attrezzature hanno mitigato questi effetti. Percorsi sgombri, corsie di larghezza sufficiente e superfici di prelievo libere da ingombri hanno ridotto i rischi di inciampo e le deviazioni impreviste che interrompevano il flusso di lavoro. Considerando i parametri ambientali come variabili di progettazione controllabili, gli ingegneri di magazzino hanno ridotto i tassi di errore migliorando al contempo il comfort e la sicurezza dei lavoratori.
Progettazione dei processi, layout e standardizzazione del flusso di lavoro
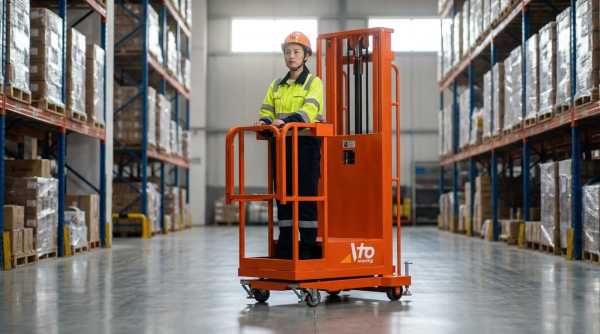
L'ingegneria di processo ha determinato la costanza con cui un magazzino ha raggiunto gli obiettivi di elevata precisione di prelievo. Layout ben strutturati, flussi di lavoro standardizzati e una gestione disciplinata hanno ridotto il carico cognitivo ed eliminato decisioni ambigue in fase di prelievo. Combinando zonizzazione, 5S, routing ottimizzato e quality gate formali, le operazioni hanno convertito la conoscenza tribale in processi ripetibili e verificabili. Questa sezione spiega come progettare questi elementi in modo da migliorare la precisione mantenendo al contempo la produttività competitiva.
Zoning del magazzino, 5S e logica di numerazione delle posizioni
Una suddivisione in zone efficace ha raggruppato gli SKU in base a velocità, classe di temperatura, vincoli di movimentazione o affinità per l'ordine, riducendo i tempi di ricerca e di viaggio. Gli articoli ad alta rotazione sono rimasti più vicini all'imballaggio o alla spedizione, mentre quelli a bassa rotazione sono stati spostati in posizioni periferiche o più elevate. L'applicazione del 5S nelle posizioni ha eliminato lo stoccaggio misto, le etichette poco chiare e gli accessi ostruiti, che erano frequenti cause principali di errori di prelievo. Uno schema di numerazione strutturato delle posizioni ha codificato zona, corsia, baia, livello e posizione, consentendo una guida univoca tramite WMS, RF o sistemi vocali.
Le postazioni richiedevano identificatori grandi e ad alto contrasto, leggibili da normali distanze di avvicinamento. Gli articoli dall'aspetto simile o con codici simili rimanevano fisicamente separati per ridurre la confusione visiva, come raccomandato dagli studi di ingegneria industriale. Le dimensioni standardizzate dei contenitori e le etichette frontali trasparenti riducevano al minimo il rischio di prelevare dal vano sbagliato. Audit periodici della suddivisione in zone, dell'aderenza alle 5S e della leggibilità delle etichette garantivano che il layout rimanesse allineato ai mutevoli modelli di domanda.
Ottimizzazione del percorso, progettazione di batch e wave picking
La progettazione del percorso controllava il modo in cui i picker si muovevano attraverso le zone e influiva direttamente sull'esposizione agli errori. I percorsi ottimizzati riducevano al minimo il backtracking e il traffico trasversale, riducendo l'affaticamento e la distrazione, entrambi noti fattori che contribuiscono agli errori di prelievo. Il routing supportato da WMS utilizzava algoritmi che sequenziavano i prelievi in base alla prossimità, alla velocità dello SKU e alla priorità dell'ordine. Questo movimento strutturato sostituiva schemi di camminata ad hoc che spesso producevano linee saltate o prelievi in posizione errata.
Il prelievo a lotti e a ondate ha aumentato l'efficienza, ma ha richiesto controlli rigorosi per garantirne l'accuratezza. Gli ordini in lotti o a ondate richiedevano una netta separazione digitale, con ogni contenitore, slot carrello o contenitore collegato a un singolo ordine o sottoordine. La scansione degli articoli in ondate e la verifica degli ID contenitore hanno impedito errori di allocazione incrociata. I team di ingegneri hanno ottimizzato le dimensioni delle ondate, i tempi limite e le combinazioni di zone, in modo da aumentare la densità di prelievo senza sovraccaricare gli operatori o causare congestione nei punti di unione e imballaggio.
Procedure operative standard, liste di controllo e protocolli di doppio controllo
Le procedure operative standard (SOP) hanno tradotto le best practice in istruzioni dettagliate per ogni modalità di prelievo. Le SOP ben scritte specificavano sequenze di scansione, fasi di verifica, gestione delle eccezioni e percorsi di escalation. Hanno ridotto la dipendenza dalla memoria, che, come dimostrato dalla ricerca, diventava inaffidabile in caso di elevati volumi di lavoro o di pressione temporale. Le SOP visive presso le postazioni di lavoro hanno rafforzato la formazione e aiutato il personale temporaneo o a rotazione a seguire lo stesso metodo.
Le checklist operative supportavano le procedure operative standard (SOP) imponendo verifiche critiche in momenti definiti, come l'inizio del turno, il passaggio di consegne o il completamento dell'ordine. Le checklist per addetti al prelievo e supervisori includevano il controllo delle etichette, la conferma tramite scansione e la verifica dell'ID del container. I protocolli di doppio controllo, in cui un secondo operatore o un dispositivo automatizzato verificava gli ordini ad alto rischio, hanno ridotto significativamente gli errori per le spedizioni di valore elevato o regolamentate. La direzione ha adattato l'intensità dei doppi controlli in base ai modelli di errore storici e alle soglie dei KPI per bilanciare costi e rischi.
Controlli di qualità, revisione pre-spedizione e feedback sugli errori
I gate di qualità hanno introdotto punti di controllo formali in cui gli ordini non potevano procedere senza aver superato controlli definiti. Tipicamente, i gate si trovavano dopo il prelievo, dopo l'imballaggio e prima del carico. A ogni gate, la verifica tramite codice a barre o RFID confermava l'articolo, la quantità e la destinazione, mentre la logica WMS bloccava le discrepanze. Questo approccio graduale garantiva che la maggior parte degli errori rimanesse nascosta all'interno del processo anziché essere scoperta dai clienti.
Le revisioni pre-spedizione si sono concentrate sugli ordini con profili di rischio più elevati, come nuovi clienti, ordini complessi multi-linea o precedenti reclami. I piani di campionamento combinavano controlli automatizzati con ispezioni manuali mirate per mantenere il carico di lavoro gestibile. I cicli di feedback sugli errori hanno catturato ogni evento di prelievo errato, spedizione insufficiente o etichettatura errata con codici di causa principale. Gli analisti hanno esaminato i modelli per SKU, ubicazione, turno e addetto al prelievo per perfezionare procedure operative standard (SOP), formazione, suddivisione in zone e regole di sistema. Nel tempo, questi aggiustamenti basati sul feedback hanno trasformato i controlli di qualità da ispezioni statiche a un motore di miglioramento continuo per l'accuratezza del prelievo.
Automazione, sistemi digitali e tecnologie emergenti
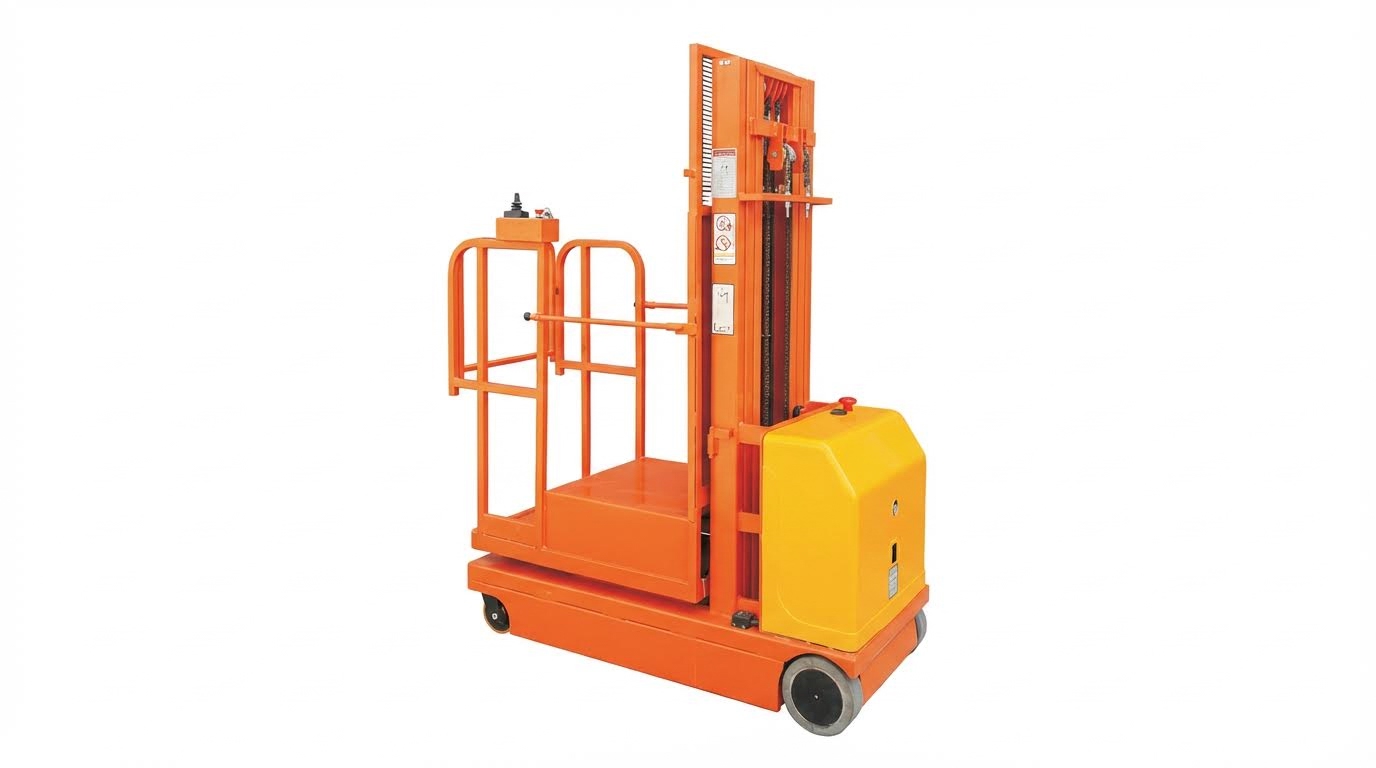
L'automazione e le tecnologie digitali hanno rimodellato la precisione e la produttività del picking in magazzino nell'ultimo decennio. I team di progettazione hanno sempre più considerato software, sensori e sistemi meccanizzati come un livello di controllo integrato sul lavoro manuale. L'obiettivo non era solo una maggiore velocità, ma anche un'accuratezza deterministica e verificabile a livello di SKU, lotto e ordine. Questa sezione analizza le principali famiglie di tecnologie e il modo in cui hanno progettato flussi di picking a prova di errore.
Strategie di scansione portatile di codici a barre, RFID e RF
L'identificazione tramite codice a barre e RFID ha creato un collegamento leggibile a macchina tra articolo, ubicazione e ordine. Nei flussi di lavoro progettati, ogni fase di prelievo iniziava con la scansione dell'ordine o dell'ID attività, quindi della posizione di stoccaggio, quindi dell'articolo e infine della quantità, se richiesta. I terminali palmari RF guidavano i picker attraverso percorsi ottimizzati e convalidavano ogni scansione in tempo reale rispetto alle regole del WMS. Questo approccio ha in genere prodotto un aumento della produttività del 10-15% rispetto agli elenchi cartacei, riducendo al minimo gli errori di identificazione.
I tag RFID consentivano la lettura senza contatto visivo, utile per imballaggi ad alta densità o sigillati, ma richiedevano un attento posizionamento dell'antenna e una schermatura adeguata per evitare letture incrociate. Gli ingegneri hanno definito schemi di codifica in modo che i codici ID prodotto, lotto e data rimanessero univoci tra i sistemi. Le routine di conteggio ciclico e riconciliazione utilizzavano scansioni di codici a barre o RFID per rilevare tempestivamente le discrepanze di inventario, riducendo gli errori di prelievo a valle. I principali compromessi progettuali riguardavano il costo dei tag e dell'infrastruttura rispetto ai requisiti di precisione e velocità per ciascuna famiglia di SKU.
Sistemi Pick-To-Light, Voice Picking e Carrelli Mobili
I sistemi pick-to-light e put-to-light utilizzavano spie luminose e display numerici nei punti di stoccaggio per guidare gli operatori. I controller illuminavano la posizione corretta, visualizzavano la quantità e richiedevano una conferma tramite pressione, eliminando la maggior parte degli errori di ricerca visiva e di interpretazione cartacea. Questi sistemi funzionavano bene per SKU ad alta velocità e supportavano il prelievo di singoli colli o di singole unità con elevata produttività e precisione. Gli ingegneri hanno dimensionato le zone e il numero di canali in base ai profili degli ordini e ai volumi delle ore di punta.
Il picking a comando vocale utilizzava cuffie e riconoscimento vocale per impartire istruzioni e acquisire conferme verbali. Ciò consentiva di operare a mani libere e con gli occhi puntati, riducendo i tempi di movimentazione e gli errori di lettura delle etichette. Le attività che adottavano il picking vocale in genere registravano un miglioramento della produttività di circa il 35% e significativi miglioramenti della precisione in ambienti complessi con un elevato numero di SKU. I carrelli di picking mobili combinavano queste tecnologie di guida con alimentazione e terminali integrati, consentendo operazioni di pick-to-cart efficienti anche in aree distanti dedicate alla preparazione e al confezionamento. L'ergonomia dei carrelli e il dimensionamento della batteria adeguati riducevano al minimo l'affaticamento e i tempi di fermo imprevisti, mantenendo al contempo la precisione.
WMS, flussi di lavoro basati su regole e logica di verifica degli errori
I sistemi di gestione del magazzino (WMS) fungevano da livello di controllo centrale per l'accuratezza del prelievo. Gli ingegneri configuravano flussi di lavoro basati su regole che regolavano l'assegnazione delle ubicazioni, la sequenza di prelievo, le fasi di verifica e la gestione delle eccezioni. Il WMS poteva bloccare i prelievi da ubicazioni vuote, bloccate o errate e applicare regole first-expiry-first-out per i prodotti sensibili alla data. I controlli automatici confrontavano l'articolo scansionato, l'ubicazione e la quantità con la riga dell'ordine, interrompendo il processo in caso di discrepanze.
Flussi di lavoro strutturati supportavano anche il prelievo a lotti e a ondate, in cui il sistema raggruppava gli ordini in base alla velocità, al percorso o alla priorità dello SKU, preservando al contempo la tracciabilità articolo-ordine. I flussi di lavoro di imballaggio integrati richiedevano la scansione dei codici a barre in fase di consolidamento e imballaggio, prevenendo spedizioni di articoli errati o mancanti. Gli eventi di errore, come prelievi errati o mancate corrispondenze di etichette, venivano registrati con metadati di ora, operatore e posizione. Gli ingegneri analizzavano questi dati per perfezionare le regole, regolare lo slotting o attivare una formazione mirata, trasformando il WMS in un motore di miglioramento continuo per la precisione.
Robotica, AGV, gemelli digitali e analisi basate sull'intelligenza artificiale
Veicoli a guida automatica (AGV) e robot mobili autonomi (AMR) gestivano sempre più spesso il trasporto tra i punti di stoccaggio e quelli di prelievo o imballaggio. Ciò riduceva le distanze percorse a piedi e liberava gli operatori umani dal compito di decidere il percorso, riducendo così gli errori dovuti all'affaticamento. I sistemi di prelievo robotizzati, dotati di visione e pinze, gestivano compiti ripetitivi o ergonomicamente complessi con una precisione costante, soprattutto per gli imballaggi standardizzati. Questi sistemi si interfacciavano con il WMS per ricevere le attività e segnalare le conferme a livello di articolo o di cassa.
I gemelli digitali dei magazzini hanno modellato layout di stoccaggio, flussi di traffico e strategie di prelievo in un ambiente virtuale. Gli ingegneri hanno utilizzato questi modelli per testare regole di slotting, strategie di wave e implementazioni di automazione prima di modifiche fisiche, riducendo il rischio di messa in servizio. L'analisi basata sull'intelligenza artificiale ha elaborato dati storici su prelievi, errori e sensori per rilevare hotspot di errore, prevedere congestioni e consigliare nuove regole o layout. Nel tempo, queste analisi hanno supportato l'ottimizzazione dinamica, come la regolazione dei percorsi di prelievo in base alla congestione in tempo reale o la riassegnazione delle attività per bilanciare i carichi di lavoro, mantenendo al contempo rigorosi vincoli di accuratezza.
Riepilogo: Leve chiave per migliorare la precisione di prelievo
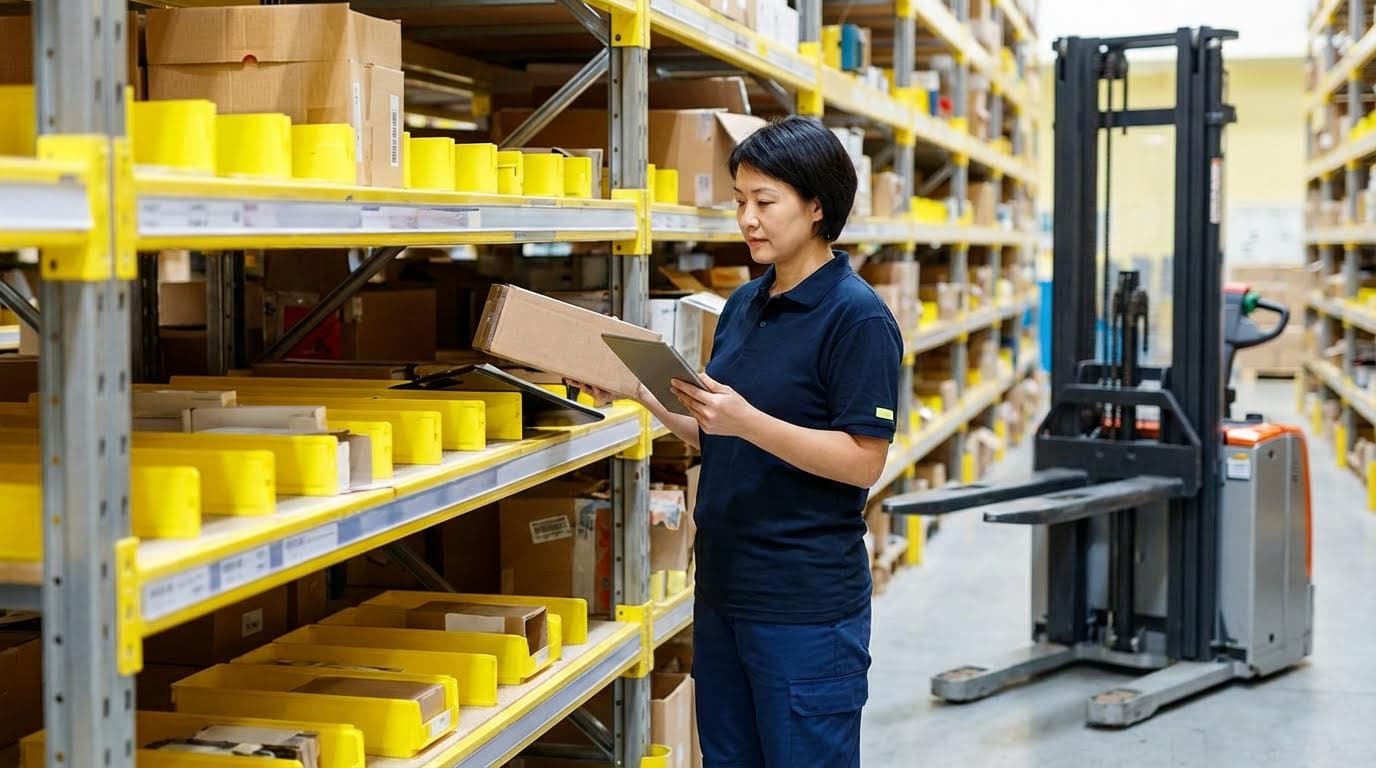
L'elevata precisione del prelievo dipendeva dall'effetto combinato di disciplina di processo, tecnologia e ingegneria del fattore umano. Le operazioni che definivano KPI chiari, flussi di lavoro standardizzati e verifiche applicate in ogni fase hanno ridotto costantemente prelievi errati e resi. Strumenti avanzati come sistemi di codici a barre e RFID, terminali RF e prelievo vocale o guidato dalla luce hanno migliorato sia la velocità che la precisione se integrati in un design di processo coerente. I software di automazione e gestione del magazzino hanno fornito visibilità in tempo reale e controlli basati su regole che hanno impedito la propagazione degli errori a valle.
Da una prospettiva di settore, la riduzione degli errori ha ridotto direttamente i costi logistici, riducendo rilavorazioni, resi e interventi di assistenza clienti. Ha inoltre stabilizzato i registri di inventario, migliorando la pianificazione, il rifornimento e l'utilizzo della capacità. Le tendenze future puntano verso un utilizzo più approfondito della robotica, dei veicoli AGV e dell'analisi basata sull'intelligenza artificiale, supportati da gemelli digitali che hanno permesso agli ingegneri di simulare modifiche al layout, strategie di ondata e scenari di personale prima dell'implementazione. Questi strumenti hanno trasformato ogni discrepanza in dati strutturati per il miglioramento continuo e il supporto decisionale.
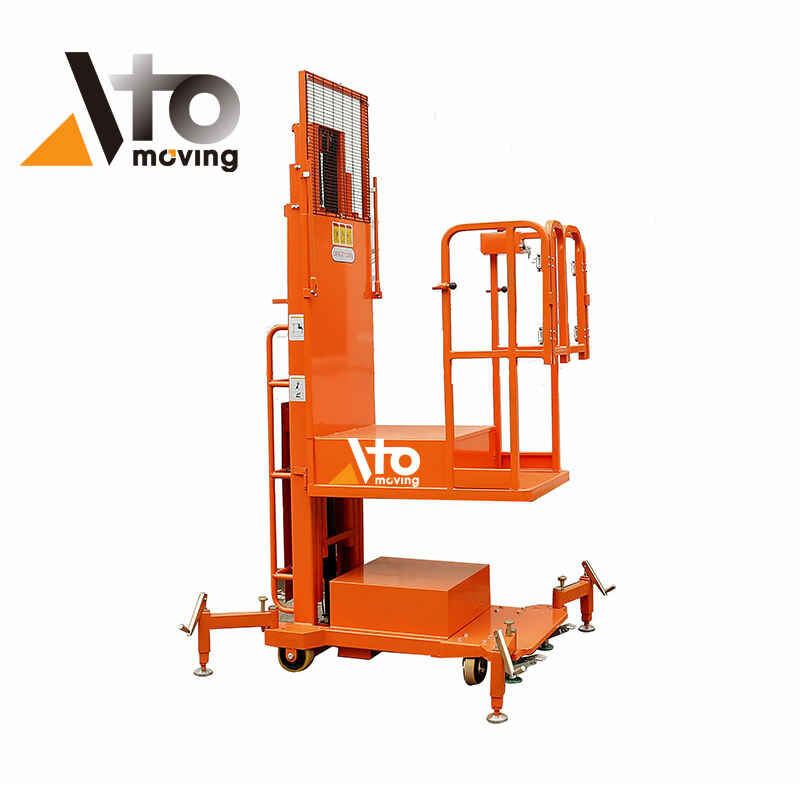
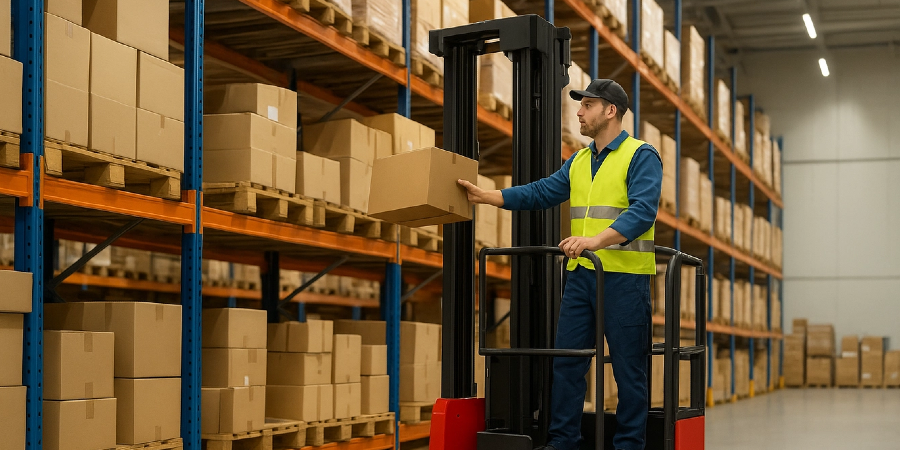
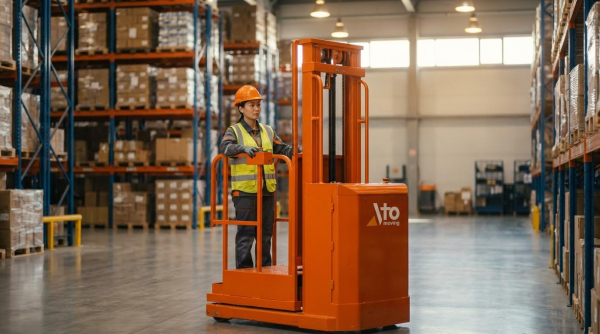
L'implementazione pratica ha richiesto un'introduzione graduale piuttosto che cambiamenti radicali. In genere, i siti hanno iniziato con il metodo 5S, la suddivisione in zone, una chiara numerazione delle postazioni e le procedure operative standard (SOP), per poi aggiungere la verifica dei codici a barre, i dispositivi RF e i flussi di lavoro WMS, seguiti da un'automazione di livello superiore laddove i volumi giustificavano l'investimento. Un approccio equilibrato ha considerato la tecnologia come un fattore abilitante, non un sostituto, per la formazione, l'ergonomia e l'ottimizzazione ambientale. Le organizzazioni che hanno combinato processi strutturati, sistemi digitali appropriati e cicli di feedback rigorosi hanno creato operazioni di prelievo scalabili e resilienti che hanno mantenuto un'elevata precisione anche con l'aumento dei volumi degli ordini e della complessità dei canali. Ad esempio, l'integrazione di strumenti come commissionatori semi-elettrici , commissionatori di magazzino e macchine per il prelievo degli ordini può migliorare significativamente l'efficienza operativa.