Gli operatori di magazzino che desiderano migliorare la precisione del picking necessitano di un approccio integrato che colleghi l'ingegneria di processo, lo slotting basato sui dati e il giusto stack tecnologico. Questo articolo illustra come progettare il processo di picking per ridurre al minimo gli errori, quindi spiega come le moderne analisi dello slotting e l'intelligenza artificiale aumentino sia la precisione che la produttività. Esamina inoltre le opzioni tecnologiche, dai sistemi WMS e di scansione RF ai sistemi "goods-to-person", ai cobot e ai gemelli digitali, e si conclude con una sintesi sulla progettazione per una precisione del picking sostenibile e a lungo termine.
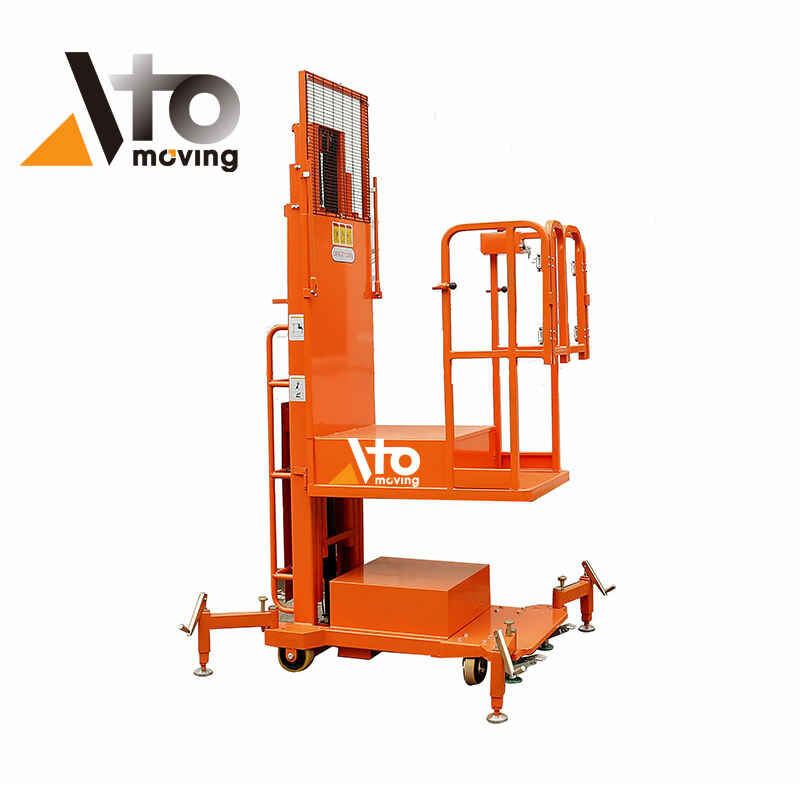
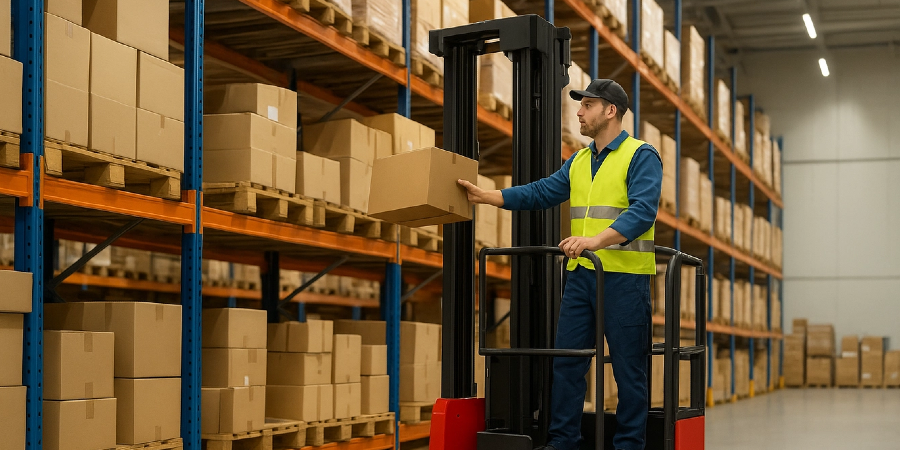
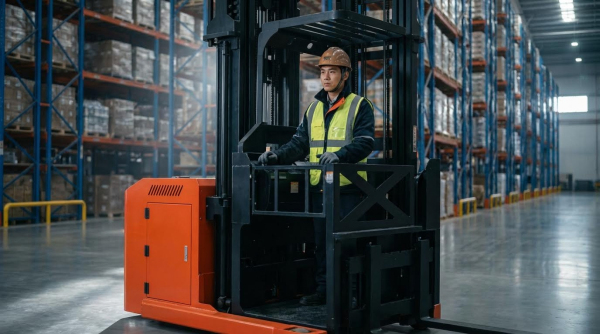
L'attenzione si concentra su scelte progettuali pratiche che riducano gli errori di prelievo, accorcino i tempi di percorrenza e stabilizzino i livelli di servizio in ambienti di distribuzione ad alta velocità e con variazioni stagionali. Per le aziende che prendono in considerazione strumenti avanzati, opzioni come i sistemi di prelievo ordini in magazzino o le piattaforme elevatrici a forbice possono migliorare significativamente l'efficienza. Inoltre, l'integrazione di attrezzature come i transpallet elettrici può ulteriormente ottimizzare i flussi di lavoro di movimentazione dei materiali.
Progettare il processo di prelievo per ridurre al minimo gli errori
Progettare il processo di picking è il modo più controllabile per rispondere alla domanda su come migliorare l'accuratezza del picking in magazzino. Un approccio strutturato a flussi, percorsi, KPI, layout e metodi lean riduce gli errori di prelievo, riducendo al contempo manodopera e tempi di viaggio. Questa sezione si concentra sulle decisioni di progettazione a livello di processo che sono alla base di qualsiasi investimento successivo in ottimizzazione dello slotting, automazione o software avanzato.
Mappatura dei flussi di materiali e progettazione del percorso di prelievo
Inizia mappando i flussi di materiali end-to-end, dalla ricezione alla spedizione, con particolare attenzione al rifornimento del pick-face e al consolidamento degli ordini. Utilizza una mappa del flusso di valore per documentare ogni fase, coda e passaggio di consegne, inclusi i flussi di informazioni provenienti da WMS o dispositivi RF. Identifica i percorsi ad alta frequenza tra stoccaggio, prelievo, imballaggio e resi, quindi progetta percorsi di prelievo primari e secondari attorno a questi flussi dominanti. Favorisci circuiti di traffico a senso unico e corsie principali chiaramente definite per ridurre la congestione e il traffico trasversale, che spesso causano deviazioni e prelievi errati dovuti a distrazioni.
Quando si decide come migliorare la precisione del prelievo in magazzino, è necessario standardizzare le regole di routing in base al metodo di prelievo: ordine singolo, lotto, ondata o zona. Per il prelievo manuale dei carrelli, è consigliabile mantenere percorsi brevi e semplici, riducendo al minimo i backtracking e i vicoli ciechi. Utilizzare mappe di calore ricavate dai dati di viaggio del WMS per posizionare gli SKU ad alta velocità più vicini alle spine del percorso di prelievo, riducendo la distanza di viaggio e gli errori dovuti all'affaticamento. Convalidare i nuovi percorsi con simulazioni walk-through e piccoli progetti pilota, quindi integrarli nel WMS in modo che gli operatori ricevano percorsi coerenti e ottimizzati.
Definizione di KPI per accuratezza, velocità e utilizzo della manodopera
Definisci i KPI di accuratezza sia a livello di riga che di ordine, come la precisione di riga, la precisione dell'ordine e gli errori di prelievo ogni 1,000 righe. Misura separatamente i tipi di errore: articolo errato, quantità errata, unità di misura errata e riga mancante, poiché ognuno ha cause profonde diverse. Monitora i KPI di velocità, come le righe prelevate per ora di lavoro e il tempo di ciclo interno dell'ordine dal rilascio alla conferma dell'imballaggio. Combina questi con le metriche di utilizzo della manodopera, tra cui il rapporto tra tempo di prelievo diretto e tempo di viaggio e tempo di prelievo, per comprendere i compromessi tra velocità e precisione.
Automatizzare l'acquisizione di KPI tramite WMS, scanner RF e, ove disponibili, sistemi pick-to-light o pick-to-color. Definire standard ingegneristici realistici basati su studi temporali o dati storici, non su benchmark generici. Utilizzare carte di controllo per distinguere la normale variazione dalla deriva del processo, quindi attivare l'analisi delle cause profonde al superamento delle soglie. Pubblicare dashboard KPI in prossimità delle aree di prelievo per fornire agli operatori un feedback immediato e supportare il coaching, non il controllo, contribuendo a sostenere miglioramenti della precisione a lungo termine.
Layout, modalità di archiviazione e vincoli ergonomici
Il layout influisce direttamente su come migliorare la precisione del picking in magazzino, poiché influenza visibilità, portata e percorso. Concentrate gli SKU a rotazione rapida in zone facilmente accessibili vicino all'imballaggio, utilizzando scaffalature a flusso continuo o scaffalature basse per operazioni con un elevato numero di linee. Riservate posizioni pallet profonde o magazzini a scaffalature alte per le scorte di riserva e gli articoli a bassa velocità, mantenendo le superfici di prelievo principali ad altezze ergonomiche comprese tra circa 0.7 m e 1.6 m. Evitate di posizionare SKU piccole e visivamente simili in posizioni scarsamente illuminate o in posizione elevata, dove aumenta il rischio di errori di identificazione.
Selezionare le modalità di stoccaggio in base alle caratteristiche degli SKU: piccole parti in contenitori o cassetti, articoli di medie dimensioni in scaffalature o rack di flusso e casse o pallet interi su travi di scaffalatura. Utilizzare un'etichettatura chiara e coerente e codici di posizione logici che corrispondano alla nomenclatura WMS per prevenire il sovraccarico cognitivo. Applicare i principi ergonomici degli standard di sicurezza pertinenti, limitando il prelievo di articoli pesanti o ingombranti al di sopra delle spalle o al di sotto del ginocchio. Progettare le postazioni di lavoro per il consolidamento e l'imballaggio in modo da ridurre al minimo torsioni e lunghe distanze, riducendo l'affaticamento dell'operatore e aiutando a mantenere l'attenzione sulla verifica degli articoli.
Metodi Lean per eliminare i movimenti non di valore
Il pensiero snello fornisce un modo strutturato per eliminare i movimenti non a valore aggiunto che mascherano problemi di accuratezza. Classificate gli sprechi tipici del magazzino: spostamenti non necessari, movimentazione eccessiva, attesa di istruzioni, prelievo eccessivo e rilavorazioni dovute a errori. Utilizzate diagrammi a spaghetti dei percorsi di prelievo per visualizzare i movimenti e identificare loop ridondanti o backtracking. Combinate questa analisi con i dati ABC per riposizionare gli SKU ad alta frequenza più vicino ai percorsi principali e raggruppare gli articoli ordinati frequentemente, evitando comunque confusione tra SKU simili.
Standardizzare il lavoro per ogni metodo di prelievo con istruzioni di lavoro chiare e visive e sequenze definite per scansione, prelievo, verifica e posizionamento. Implementare il metodo 5S nelle zone di prelievo in modo che utensili, etichette e contenitori rimangano in posizioni fisse e visibili, riducendo i tempi di ricerca e le distrazioni. Introdurre semplici dispositivi di controllo degli errori, come la scansione obbligatoria dei codici a barre nei punti di prelievo e deposito o la conferma della posizione prima dell'inserimento delle quantità. Eseguire cicli di miglioramento continuo, utilizzando piccoli eventi kaizen per testare modifiche al layout, alla progettazione dei carrelli e alle regole di percorso, quindi consolidare le modifiche apportate tramite standard aggiornati e configurazioni WMS.
Slotting basato sui dati per aumentare la precisione e la produttività
Lo slotting basato sui dati è una delle risposte più dirette per migliorare la precisione del prelievo in magazzino. Utilizzando dati su domanda, movimentazione ed ergonomia, gli ingegneri possono collocare ogni SKU nella posizione migliore possibile. Ciò riduce spostamenti, prelievi errati e congestione, aumentando al contempo la produttività e la produttività del lavoro. I moderni strumenti di slotting combinano l'ingegneria industriale classica con la scienza dei dati per mantenere i layout allineati alle scorte in rapida evoluzione.
Regole di slotting basate su velocità, affinità e ABC
Lo slotting basato sulla velocità raggruppa gli SKU in base alla frequenza di prelievo e posiziona quelli a rotazione rapida nella zona dorata, in prossimità dei percorsi di prelievo ad alto traffico. L'analisi ABC formalizza questo processo classificando gli SKU nelle classi A, B e C in base alle righe d'ordine o alla domanda unitaria. Gli articoli di classe A occupano le posizioni più accessibili, con brevi distanze di percorrenza e un'ergonomia di prelievo favorevole, il che migliora direttamente la precisione del prelievo in magazzino. Le regole di affinità posizionano gli SKU che compaiono insieme negli ordini vicini tra loro, accorciando i percorsi multi-linea e riducendo i tempi di ricerca.
Quando si applicano queste regole, gli ingegneri devono anche considerare vincoli fisici come dimensioni, peso e requisiti di movimentazione degli SKU. Gli SKU di classe A pesanti o ingombranti potrebbero comunque richiedere posizioni di pallet più basse per motivi di sicurezza e conformità ergonomica. Le regole di affinità dovrebbero evitare di posizionare SKU visivamente simili una accanto all'altra per ridurre gli errori di prelievo simili. Combinando velocità, ABC e affinità con le regole di evitamento della similarità si ottiene un framework strutturato e ripetibile per lo slotting ad alta precisione.
Slotting di IA e ML rispetto agli approcci basati su regole
Il tradizionale slotting basato su regole si basa su formule fisse e soglie definite dagli ingegneri per velocità, classi ABC e penalità di distanza. Questi modelli migliorano il controllo, ma richiedono una periodica rimessa a punto manuale e un'ampia preparazione dei dati. I motori di slotting basati su intelligenza artificiale e apprendimento automatico apprendono invece modelli basati su dati storici relativi a ordine, movimento e tempi di attività. Prevedono i tempi di prelievo e rifornimento per ciascuna posizione candidata e cercano automaticamente layout che riducano al minimo il costo totale.
I modelli di apprendimento automatico possono elaborare migliaia di SKU e ubicazioni, tenendo conto di vincoli quali congestione, zonizzazione e portata delle attrezzature. Si adattano ai cambiamenti della domanda, del mix di prodotti e delle condizioni di lavoro più rapidamente rispetto all'ingegneria manuale. Questa ottimizzazione continua supporta una maggiore precisione di prelievo monitorando i modelli di errore emergenti e riassegnando gli SKU a rischio. In pratica, i progetti migliori combinano policy trasparenti basate su regole con raccomandazioni basate sull'intelligenza artificiale per bilanciare spiegabilità e prestazioni.
Strategie di reinserimento per SKU stagionali e promozionali
Gli SKU stagionali e promozionali cambiano rapidamente i profili di velocità, il che mette a dura prova i layout statici e riduce l'accuratezza del prelievo. Gli ingegneri dovrebbero definire trigger di re-slotting espliciti in base alla domanda prevista, alle righe d'ordine o alle soglie delle mappe di calore. Gli SKU stagionali ad alta velocità possono spostarsi temporaneamente nelle zone di prelievo prioritario, sostituendo gli articoli stabili di classe B o C. Dopo il picco, gli SKU tornano in riserva o in magazzino profondo per liberare spazio per la campagna successiva.
L'analisi degli scenari aiuta a stimare i costi di manodopera e le interruzioni rispetto ai benefici attesi in termini di precisione e produttività prima di eseguire le riallocazioni. Gli strumenti di allocazione basati sui dati possono generare elenchi di "movimenti ottimali" che danno priorità alle riallocazioni con la maggiore riduzione di tempo ed errori. La riallocazione può avvenire per zona, turno o ondata per evitare di sovraccaricare le operazioni. Strategie stagionali ben pianificate preservano percorsi di prelievo rapidi e intuitivi anche in presenza di una domanda volatile, il che supporta una precisione costante degli operatori di magazzino addetti al prelievo degli ordini.
Integrazione degli output di slotting con WMS e LMS
I modelli di slotting migliorano la precisione del prelievo in magazzino solo quando i loro output guidano l'esecuzione giornaliera tramite il Sistema di Gestione del Magazzino e il Sistema di Gestione del Lavoro. L'integrazione tramite API o moduli nativi garantisce che le assegnazioni delle posizioni, le attività di spostamento e i percorsi di prelievo utilizzino le decisioni di slotting correnti. Il WMS genera e sequenzia le attività di riposizionamento delle scorte, mentre scanner RF o dispositivi vocali guidano gli operatori attraverso il nuovo layout. Gli aggiornamenti in tempo reale mantengono sincronizzati i saldi di inventario, le posizioni e le superfici di prelievo durante e dopo il re-slotting.
Il sistema LMS utilizza tempi standard, calcolati tramite ingegnerizzazione o intelligenza artificiale, per ogni slot e percorso, al fine di misurare equamente le prestazioni del personale. Rileva i colli di bottiglia creati da una gestione inadeguata degli slot e quantifica l'impatto delle modifiche al layout sui tempi di percorrenza e sui tassi di errore. Le dashboard di analisi possono sovrapporre i suggerimenti di ottimizzazione degli slot a mappe di calore che mostrano congestione, prelievi errati e ordini in ritardo. Questo ciclo di feedback chiuso consente agli ingegneri di perfezionare continuamente le regole e i modelli di ottimizzazione degli slot, garantendo miglioramenti a lungo termine in termini di precisione e produttività. Strumenti come piattaforme elevatrici a forbice e transpallet elettrici migliorano ulteriormente l'efficienza operativa.
Tecnologie per migliorare la precisione del prelievo degli ordini
La scelta della tecnologia è uno dei fattori più rapidi per migliorare la precisione del prelievo in magazzino. Il sistema di prelievo ordini più adatto integra la progettazione dei processi, l'ottimizzazione degli spazi e la gestione della forza lavoro in un ciclo di feedback chiuso. In questa sezione, l'attenzione si concentra sui sistemi digitali e sull'automazione di base che aumentano la precisione del prelievo, controllando al contempo l'intensità di lavoro e di capitale.
WMS, scansione RF e controllo dell'inventario in tempo reale
Un sistema di gestione del magazzino (WMS) ha fornito la struttura portante per un prelievo accurato, implementando il controllo della posizione, la sequenza delle attività e la tracciabilità dell'inventario. Per migliorare l'accuratezza del prelievo in magazzino, gli ingegneri hanno configurato il WMS per gestire metodi di prelievo standardizzati, convalidare le posizioni e registrare le eccezioni in tempo reale. Scanner RF o terminali mobili abbinati a codici a barre o etichette con codice 2D hanno consentito agli operatori di confermare articolo, posizione e quantità a ogni prelievo, riducendo drasticamente gli errori di sostituzione e di prelievo insufficiente. La visibilità dell'inventario in tempo reale ha inoltre supportato le decisioni di slotting, garantendo che le posizioni basate sulla velocità rimanessero allineate alla domanda corrente e che il rifornimento avvenisse prima che le posizioni di prelievo si esaurissero. Integrato con i sistemi di gestione del lavoro, il WMS ha evidenziato KPI di precisione per addetto al prelievo, zona e turno, consentendo un coaching mirato e modifiche di processo.
Ausili Pick-To-Light, Put-To-Light e Pick-To-Color
I sistemi pick-to-light e put-to-light utilizzavano moduli luminosi e display numerici per guidare gli operatori verso la posizione e la quantità corrette. Questi segnali visivi riducevano i tempi di ricerca e il carico cognitivo, migliorando direttamente la precisione del prelievo in magazzino in ambienti con un elevato numero di SKU e un elevato numero di linee. Le interfacce pick-to-color ampliarono il concetto assegnando colori a ordini, SKU o destinazioni, in modo che gli operatori potessero abbinare ciò che vedevano su schermi o display alle posizioni fisiche, il che supportava un prelievo molto rapido e ripetitivo con bassi tassi di errore. Questi sistemi funzionavano particolarmente bene nel prelievo a lotti e a grappolo, dove gli operatori gestivano decine di ordini contemporaneamente e i metodi tradizionali cartacei o basati solo su radiofrequenza risultavano problematici. Da un punto di vista ingegneristico, la chiave era collegare strettamente la logica luminosa o a colori con le onde degli ordini e le regole di slotting del WMS, in modo che ogni segnale riflettesse la verità dell'inventario corrente e il piano di percorso.
Celle di prelievo robotizzate, AS/RS e merci alla persona
I sistemi "goods-to-person", i sistemi di stoccaggio e prelievo automatici (AS/RS) e le celle di prelievo robotizzate hanno migliorato la precisione eliminando gran parte della variabilità di spostamento e ricerca dovuta al lavoro umano. Nei sistemi "goods-to-person", navette, moduli di sollevamento verticale o caroselli trasportavano contenitori o vassoi a una postazione ergonomica, dove gli operatori effettuavano il prelievo sotto controllo visivo, ottico o di peso. Questa soluzione concentrava il prelievo in zone controllate, semplificando la formazione e consentendo controlli di qualità più rigorosi, migliorando così la precisione del prelievo in magazzino per minuteria e ordini di e-commerce. Gli AS/RS combinavano lo stoccaggio ad alta densità con un controllo preciso della posizione, riducendo al minimo gli errori di posizionamento e le perdite di inventario che si manifestavano in seguito come errori di prelievo. Le celle di prelievo robotizzate integravano visione artificiale e pinze per eseguire prelievi ripetitivi con schemi di movimento coerenti; gli ingegneri spesso li abbinavano alla verifica umana o al controllo del peso per SKU fragili o molto simili. Queste tecnologie richiedevano un capitale maggiore, ma offrivano notevoli vantaggi in termini di precisione, utilizzo dello spazio e produttività quando i profili SKU e i volumi degli ordini giustificavano l'investimento.
Cobot, gemelli digitali e ottimizzazione del flusso di lavoro tramite intelligenza artificiale
I cobot supportavano i picker gestendo gli spostamenti, trasportando carichi o presentando i contenitori all'altezza ottimale, mentre gli operatori si concentravano sull'identificazione e sulla gestione delle eccezioni. Questa divisione del lavoro riduceva l'affaticamento, migliorando indirettamente la precisione del prelievo in magazzino durante i turni lunghi o i periodi di punta. I gemelli digitali del magazzino creavano un modello virtuale di layout, slotting e flussi; gli ingegneri utilizzavano questi modelli per simulare nuovi percorsi di prelievo, regole di batching e configurazioni delle attrezzature prima delle modifiche fisiche, quantificando l'impatto sul rischio di errore e sui tempi di percorrenza. I motori di ottimizzazione del flusso di lavoro basati sull'intelligenza artificiale utilizzavano i dati WMS, di slotting e di manodopera per assegnare dinamicamente le attività, bilanciare le zone e ridurre al minimo la congestione attorno agli SKU più comuni. Questi sistemi imparavano da modelli di errore storici, ad esempio segnalando le posizioni con alti tassi di prelievo errato o gli SKU che gli operatori spesso confondevano, e quindi regolavano lo slotting, gli ausili di illuminazione o le fasi di verifica. Combinati, cobot, gemelli digitali e intelligenza artificiale creavano un ambiente a circuito chiuso in cui ogni prelievo generava dati che contribuivano al miglioramento continuo di precisione, velocità e utilizzo della manodopera.
Riepilogo: Progettazione per una precisione di prelievo sostenibile
Progettare come migliorare la precisione del prelievo in magazzino ha richiesto un approccio integrato tra ingegneria di processo, slotting basato sui dati e selezione della tecnologia. I team operativi hanno innanzitutto stabilizzato i flussi principali con percorsi di prelievo chiari, layout ergonomici e KPI ben definiti per precisione, tempi di ciclo e produttività del lavoro. Hanno quindi integrato analisi avanzate dello slotting e riposizionamento continuo su queste basi, prima di implementare selettivamente WMS, sistemi di assistenza e automazione in linea con i processi progettati.
Dal punto di vista dei dati, le moderne soluzioni di slotting hanno utilizzato la domanda storica, attuale e prevista per posizionare gli SKU in base a velocità, affinità e vincoli di movimentazione. Questi strumenti hanno ridotto i tempi di prelievo, ridotto i tocchi e prevenuto situazioni ad alto rischio, come l'affiancamento di SKU visivamente simili. I modelli di apprendimento automatico hanno ricalcolato costantemente le "mosse migliori", hanno trasferito le attività di re-slotting nel WMS e si sono adattati ai profili stagionali o promozionali, riducendo direttamente i prelievi errati e le spedizioni in ritardo, aumentando al contempo l'utilizzo dello spazio e la produttività.
Le scelte tecnologiche per migliorare la precisione del prelievo in magazzino si sono evolute lungo una curva di maturità. Inizialmente, gli impianti utilizzavano sistemi WMS (Warehouse Management System) con scansione RF e percorsi di prelievo basati su regole, per poi aggiungere ausili come pick-to-light, pick-to-color e put-to-light per ridurre il carico cognitivo e gli errori di conferma. Successivamente, i sistemi goods-to-person, gli AS/RS (Automated Sales Residential, Supply Chain) e le celle robotizzate o cobot hanno preso il sopravvento nelle attività ripetitive e di prelievo ad alta frequenza, mentre i gemelli digitali e i motori di workflow basati sull'intelligenza artificiale hanno ottimizzato l'impiego della manodopera e la sperimentazione di scenari. La precisione sostenibile dipendeva meno da una singola tecnologia e più dal ciclo chiuso tra standard ingegneristici, dati in tempo reale e miglioramento continuo. Gli impianti che consideravano la precisione come una proprietà intrinseca del sistema, piuttosto che come una questione di formazione, hanno ottenuto vantaggi duraturi in termini di livello di servizio, costo per linea e sicurezza dei lavoratori. Alcuni impianti hanno anche integrato sistemi di prelievo ordini e piattaforme elevatrici a forbice per migliorare ulteriormente l'efficienza. Inoltre, l'utilizzo di transpallet manuali ha semplificato le operazioni manuali laddove l'automazione non era fattibile.