Le prestazioni di prelievo in magazzino hanno un impatto diretto sui costi operativi, sui livelli di servizio e sulla produttività del lavoro negli impianti moderni. Questo articolo ha esaminato come definire la velocità di prelievo in magazzino e i principali KPI, progettare obiettivi realistici ma ambiziosi e applicare leve di layout, processi e tecnologie per aumentare il numero di prelievi all'ora. Ha utilizzato benchmark di settore per prelievi, linee e ordini all'ora, oltre a metriche di precisione e costo, per definire intervalli di prestazioni pratici, dalle operazioni manuali a quelle robotizzate. Infine, ha collegato le scelte di progettazione, la strategia della forza lavoro e gli strumenti digitali in modo che i team operativi possano definire obiettivi coerenti e costruire una roadmap per raggiungerli.
Definizione del tasso di prelievo del magazzino e dei KPI principali
Definire il tasso di prelievo in magazzino e i relativi KPI richiedeva una terminologia precisa e una misurazione coerente. I team operativi si affidavano a queste metriche per comprendere le reali prestazioni, confrontarle con i competitor e giustificare gli investimenti. Un chiaro framework di KPI collegava le decisioni ingegneristiche, la pianificazione del lavoro e le scelte tecnologiche a livelli di servizio e costi concreti. Questa sezione descriveva gli indicatori chiave che strutturavano le operazioni di prelievo ad alte prestazioni.
Spiegazioni su prelievi, linee e ordini orari
I prelievi orari (PPH) misuravano i prelievi di singoli articoli completati in un'ora di lavoro. Rilevavano la produttività di movimentazione grezza e influenzavano direttamente il costo del lavoro per prelievo. Le operazioni manuali tipiche raggiungevano 80-120 PPH, mentre le strutture ottimizzate con automazione raggiungevano 200-300 PPH con assistenza robotica. Le linee per ora (LPH) contavano le distinte linee d'ordine elaborate, che riflettevano la complessità dell'ordine meglio dei prelievi grezzi. I prelievi esperti raggiungevano solitamente 60-85 LPH, mentre il nuovo personale si manteneva intorno a 35-50 LPH fino alla formazione. Gli ordini orari indicavano quanti ordini cliente venivano completati da un prelievo o da una cella all'ora, con forti variazioni in base alla dimensione media dell'ordine. Le operazioni con ordini a riga singola spesso raggiungevano 40-60 ordini all'ora, mentre gli ordini B2B multi-linea rimanevano in genere al di sotto dei 20 ordini all'ora.
Precisione, tasso di danno e costo per scelta
Il tasso di accuratezza del prelievo quantificava la percentuale di linee d'ordine prelevate correttamente al primo tentativo. I processi manuali in genere operavano con un'accuratezza compresa tra il 97% e il 99%, mentre le tecnologie pick-to-light e vocali spingevano l'accuratezza oltre il 99.5%. La migliore accuratezza nel prelievo degli ordini raggiungeva almeno il 99.9%, riducendo drasticamente resi, rilavorazioni e reclami dei clienti. Il tasso di danno misurava la percentuale di unità danneggiate durante il prelievo e la movimentazione, con un obiettivo solido inferiore allo 0.5%. Valori superiori all'1% segnalavano problemi con attrezzature, formazione, imballaggio o ergonomia. Il costo per prelievo combinava manodopera, sistemi e spese generali in un unico KPI finanziario. Gli ambienti manuali variavano in genere da 0.75 a 1.25 USD per prelievo, i sistemi semiautomatici da 0.45 a 0.75 USD e i sistemi altamente automatizzati da 0.25 a 0.45 USD. Il monitoraggio del costo per prelievo insieme all'accuratezza garantiva che gli aumenti di produttività non compromettessero la qualità.
Parametri di riferimento per tempo di percorrenza, utilizzo e capacità
La percentuale di tempo di percorrenza rappresentava la quota del turno di un addetto al prelievo trascorsa a piedi o in auto anziché fisicamente a prelevare. Layout mal progettati spesso mostravano un tempo di percorrenza del 40-60%, mentre percorsi di prelievo e di smistamento ottimizzati puntavano al 25-35%. Elevate percentuali di percorrenza indicavano opportunità di riprogettazione del layout, strategie di batch o concetti "merce alla persona". Il tasso di utilizzo del personale di prelievo misurava il tempo di prelievo produttivo rispetto al tempo totale pagato. Le operazioni standard miravano a un utilizzo del 75-85%, mentre i siti progettati in modo rigoroso miravano all'85-95% senza compromettere la sicurezza. I KPI relativi alla capacità monitoravano l'efficacia dell'edificio e dei sistemi di stoccaggio nel supportare le prestazioni di prelievo. L'utilizzo delle sedi di stoccaggio si manteneva idealmente tra l'80% e il 90% per bilanciare densità e accessibilità. La capacità media del magazzino utilizzata era pari a circa l'80-92% e la capacità di picco vicina al 95-100% indicava strutture di buone dimensioni senza congestione cronica.
Intervalli di prestazioni manuali, semiautomatiche e robotizzate
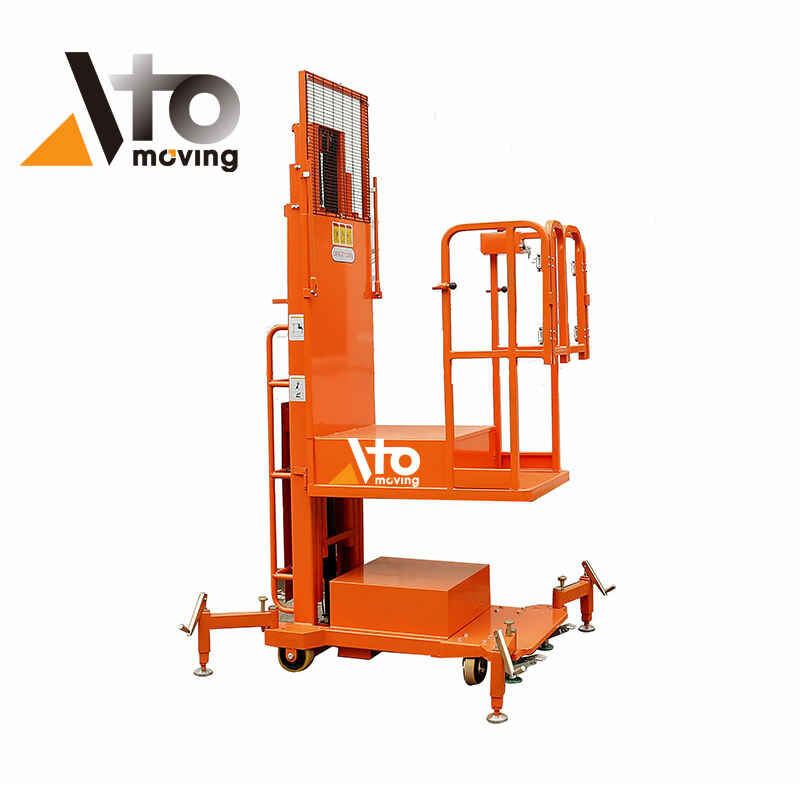
Il prelievo manuale si basava su liste cartacee o su semplici scansioni RF e costituiva il punto di riferimento per i confronti prestazionali. La produttività oraria tipica del prelievo manuale variava da 80 a 120 articoli, con una precisione di prelievo vicina al 97-99% quando i processi erano controllati. Le operazioni semi-automatizzate utilizzavano tecnologie come il pick-to-light, il voice picking e le zone alimentate da nastri trasportatori. I sistemi pick-to-light raggiungevano in genere 150-200 articoli all'ora con una precisione del 99.5-99.8%, mentre i sistemi vocali arrivavano a circa 120-160 articoli all'ora con una precisione del 99.2-99.6%. Gli ambienti altamente automatizzati e robotizzati, inclusi i sistemi goods-to-person e l'assistenza robotica, spingevano la produttività oraria nell'intervallo di 200-300 articoli per operatore equivalente. Alcune soluzioni automatizzate riportavano fino a 550 righe all'ora in configurazioni specializzate. Queste velocità più elevate in genere coincidevano con un costo per prelievo inferiore e una precisione più stabile, ma richiedevano un'attenta giustificazione in base al volume, al profilo degli SKU e ai requisiti di livello di servizio. Per le aziende che cercano soluzioni avanzate, i sistemi di prelievo ordini e le macchine per il prelievo degli ordini in magazzino hanno offerto miglioramenti significativi. Inoltre, l'integrazione di strumenti come la piattaforma elevatrice a forbice ha aumentato l'efficienza in ambienti di stoccaggio ad alta densità.
Obiettivi di selezione del tasso di ingegneria per la tua struttura
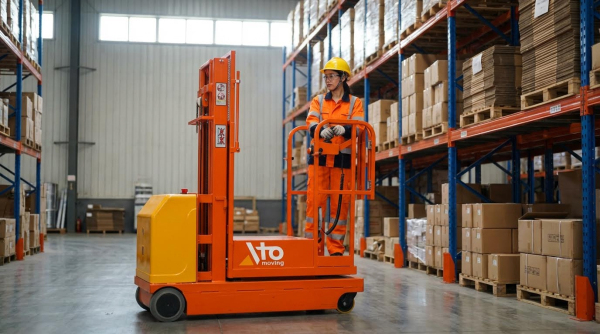
Gli obiettivi di tasso di prelievo ingegneristico richiedevano di collegare gli obiettivi commerciali a prestazioni misurabili a livello di linea. Le strutture traducevano i requisiti di livello di servizio, costo per ordine e capacità in aspettative esplicite di prelievi orari e linee orarie. Obiettivi solidi consideravano layout, livello tecnologico, profilo degli ordini e struttura della forza lavoro, non solo parametri di riferimento generici. Questa sezione ha spiegato come derivare obiettivi realistici, convalidarli con audit e adattarli a diversi gruppi di lavoro e periodi di punta.
Tradurre la strategia in obiettivi PPH e LPH
La traduzione della strategia in PPH e LPH è iniziata con i tempi di ciclo degli ordini richiesti e gli obiettivi di consegna puntuale. I pianificatori hanno utilizzato intervalli di riferimento, come 80-120 PPH per le operazioni manuali e 150-200 PPH per i sistemi di prelievo ordini in magazzino , come fasce di riferimento anziché obiettivi fissi. Hanno calcolato a ritroso i valori di PPH e LPH richiesti a partire dai volumi di ordini previsti, dal numero medio di righe per ordine e dalle ore di lavoro disponibili. Ad esempio, se la domanda richiedeva il prelievo di 1,000 righe in un'ora con 10 operatori attivi, l'obiettivo ingegneristico diventava 100 LPH per operatore. Gli ingegneri hanno quindi convalidato questo valore rispetto alle distanze di percorrenza, allo stack tecnologico e ai requisiti di precisione, assicurandosi che i parametri di riferimento relativi al costo per prelievo e al tasso di errore rimanessero accettabili.
Utilizzo di audit di base e mappatura del flusso di valore
Gli audit di base hanno stabilito lo stato attuale del tasso di prelievo, dell'accuratezza e del profilo dei tempi di percorrenza prima di definire nuovi obiettivi. I team hanno misurato PPH, LPH effettivi, tempo di ciclo dell'ordine, accuratezza del prelievo e percentuale di tempo di percorrenza, che spesso raggiungeva il 40-60% in siti non ottimizzati. La mappatura del flusso di valore ha visualizzato ogni fase, dall'emissione dell'ordine alla conferma della spedizione, evidenziando code, cicli di rilavorazione e viaggi senza valore aggiunto. In un caso documentato, uno stabilimento è passato da 15 a 50 linee all'ora in due anni eliminando sistematicamente gli sprechi identificati in tali analisi. Gli ingegneri hanno utilizzato questi risultati per definire obiettivi graduali, ad esempio passando da 35 a 50 LPH in sei mesi, per poi passare a 60-70 LPH con modifiche al layout e ai processi.
Definizione di obiettivi a livelli per il personale nuovo, temporaneo e di base
Gli obiettivi a livelli riflettevano le diverse capacità e i profili di crescita del personale nuovo, temporaneo e fisso. I dati mostravano che i nuovi lavoratori raggiungevano in genere 35-50 linee all'ora, mentre i picker esperti raggiungevano 60-85 LPH in regimi manuali. Le strutture definivano curve di performance separate, ad esempio prevedendo che i nuovi assunti raggiungessero l'80% del LPH del personale fisso entro 7-14 giorni, a seconda della complessità del processo. I lavoratori temporanei spesso erano inferiori del 20-40% rispetto al personale permanente, quindi i pianificatori adeguavano i modelli di assunzione e non dimensionavano la capacità presupponendo una piena parità. Obiettivi visivi trasparenti su bacheche o dashboard aiutavano i lavoratori con prestazioni inferiori a convergere verso livelli medi, come dimostrato da un sito che ha aumentato la produzione media da 30 a 60 linee all'ora in sei mesi.
Considerazioni su alta stagione, straordinari e mix di forza lavoro
La pianificazione per l'alta stagione ha richiesto test di stress per valutare gli obiettivi di velocità di prelievo rispetto a volumi di ordini più elevati, mantenendo al contempo precisione e puntualità nelle consegne. Le operazioni di eccellenza hanno mantenuto l'80-90% della produttività normale durante i picchi, mantenendo gli straordinari al di sotto dell'8-9% circa delle ore totali per le aziende con prestazioni medie e al di sotto del 2% per le sedi di livello superiore. Gli ingegneri hanno modellato la composizione della forza lavoro, bilanciando il personale fisso, gli straordinari e il lavoro temporaneo per proteggere l'utilizzo degli addetti al prelievo nell'intervallo 75-85% in condizioni normali e fino al 95% in brevi picchi. Hanno anche verificato che il costo del lavoro in percentuale sul fatturato rimanesse entro intervalli tipici, come l'8-15% per l'e-commerce. L'analisi di scenario con diverse combinazioni di zone manuali, semiautomatiche e automatiche ha permesso di definire obiettivi di picco realistici che non compromettessero la sicurezza, l'ergonomia o le soglie di tasso di danneggiamento inferiori allo 0.5%. Ad esempio, l'utilizzo di strumenti come piattaforme elevatrici a forbice o transpallet elettrici potrebbe migliorare l'efficienza durante i periodi di maggiore domanda.
Leve di progettazione e tecnologia per aumentare il tasso di prelievo
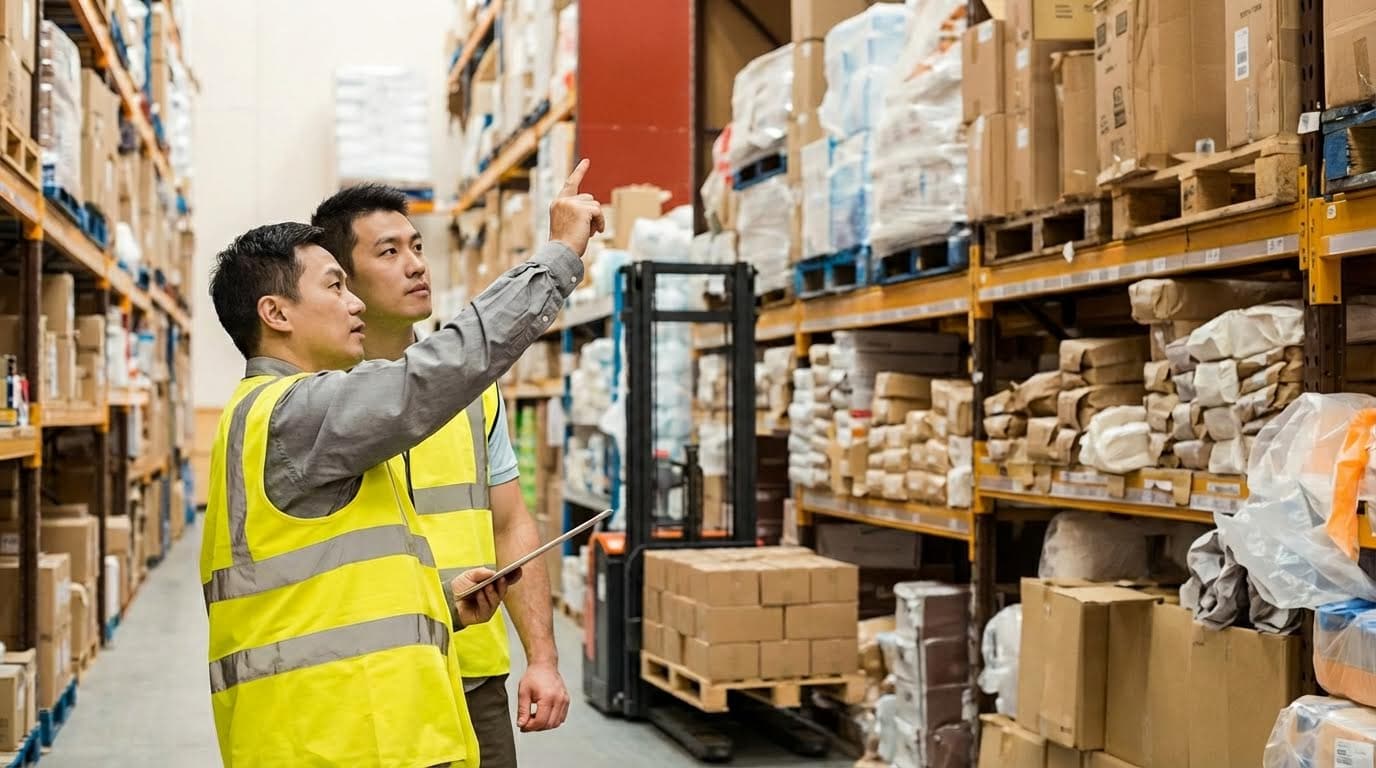
Le scelte progettuali e tecnologiche hanno direttamente limitato o consentito di raggiungere tassi di prelievo raggiungibili. Gli interventi ingegneristici hanno preso di mira spostamenti, precisione e variabilità, poiché questi fattori hanno influito in modo determinante sul costo per prelievo e sul tempo di ciclo dell'ordine.
Ottimizzazione del layout, della scanalatura e del percorso di prelievo
Gli ingegneri hanno trattato il layout come un problema di tempi di percorrenza, poiché storicamente gli spostamenti consumavano il 40-60% del tempo impiegato dai picker in strutture scarsamente organizzate. Hanno posizionato gli SKU ad alta velocità in zone strategiche vicino alla postazione di spedizione e ad altezze ergonomiche, riducendo così la distanza percorsa e l'affaticamento. Le regole di slotting utilizzavano dati di domanda reali, raggruppando gli SKU in base a velocità, affinità e vincoli di imballaggio per ridurre al minimo la manipolazione e i cambi di cartone. I moderni strumenti WMS, tra cui simulazioni di digital twin, hanno modellato layout e percorsi di prelievo alternativi, dimostrando che i percorsi ottimizzati potevano ridurre la quota di tempi di percorrenza al 25-35%, migliorando al contempo le linee di prelievo orarie.
Selezione della strategia di prelievo in batch, onda e zona
Le operazioni hanno selezionato le strategie di prelievo in base al profilo dell'ordine, al numero di SKU e ai livelli di servizio, poiché nessun singolo metodo si adattava a tutti gli ambienti. Il prelievo a lotti consolidava più ordini di piccole dimensioni in un unico percorso, riducendo i viaggi e aumentando la produttività in caso di sovrapposizione di SKU, ma richiedeva un robusto smistamento e verifica per garantire la precisione. Il prelievo a ondate programmava gruppi di ordini in base agli orari limite dei corrieri e ai vincoli di capacità, migliorando le prestazioni di consegna puntuale e ottimizzando l'utilizzo delle banchine di carico. Il prelievo a zone limitava gli spostamenti degli operatori ad aree definite, riducendo la congestione e le distanze, e funzionava bene se supportato da carrelli, transpallet o treni di traino adeguati che consentivano un rapido trasferimento tra le zone senza aumentare i danni da movimentazione.
WMS, gemelli digitali e analisi dei dati in tempo reale
Le strutture utilizzavano il WMS come livello di controllo per la logica di prelievo, la gestione delle ubicazioni e l'interleaving delle attività, garantendo la completa tracciabilità dei prodotti e flussi di lavoro guidati. L'integrazione con l'ERP consentiva il rilascio automatico degli ordini e aggiornamenti di stato bidirezionali, riducendo i tempi di ciclo degli ordini interni e gli errori manuali nei dati. Le funzionalità del gemello digitale all'interno delle piattaforme WMS avanzate simulavano scenari di layout, slotting e manodopera, quantificando l'impatto delle modifiche di progettazione sui prelievi orari e sul costo per prelievo prima che si verificassero modifiche fisiche. Dashboard di analisi in tempo reale monitoravano KPI come PPH, linee orarie, accuratezza del prelievo, percentuale di tempo di percorrenza e tasso di lettura al primo passaggio dello scanner, consentendo ai supervisori di individuare tempestivamente i colli di bottiglia e di adattare le regole di manodopera, percorsi o batching durante il turno.
Automazione, cobot e sistemi Goods-To-Person
I progetti di automazione si sono concentrati sull'eliminazione degli spostamenti non a valore aggiunto e sulla stabilizzazione delle prestazioni, anziché sulla ricerca della massima velocità teorica. I sistemi "merce alla persona" utilizzavano nastri trasportatori, navette o moduli di sollevamento verticale per portare i contenitori ai picker, il che storicamente aumentava le linee prelevate all'ora e riduceva quasi a zero gli spostamenti dei picker. Cobot e soluzioni robotiche di assistenza al picking gestivano spostamenti ripetitivi o semplici attività di presa, consentendo ai lavoratori umani di concentrarsi sulla gestione delle eccezioni e degli SKU complessi, mantenendo al contempo una precisione di prelievo superiore al 99%. Gli ingegneri hanno valutato ciascuna opzione di automazione rispetto a parametri di riferimento per costo per prelievo, mantenimento delle prestazioni durante i picchi stagionali e tasso di danneggiamento, garantendo che gli investimenti di capitale fossero in linea con gli obiettivi di produttività e livello di servizio richiesti.
Ergonomia, sicurezza e manutenzione predittiva
I miglioramenti in termini di ergonomia e sicurezza hanno protetto la produttività riducendo affaticamento, infortuni e tempi di inattività imprevisti. I progettisti hanno posizionato gli SKU ad alto consumo tra l'altezza del ginocchio e quella del petto, hanno utilizzato scaffalature a flusso continuo o a gravità per il prelievo dei singoli articoli e hanno creato postazioni di lavoro ergonomiche con tutti gli strumenti a portata di mano. Una segnaletica chiara, un'illuminazione a LED adeguata e percorsi di transito ben segnalati hanno ridotto incidenti ed errori di prelievo, supportando obiettivi di precisione di prelievo pari o superiori al 99%. La manutenzione predittiva, basata su dati dei sensori e analisi, ha previsto guasti su nastri trasportatori, elevatori e attrezzature di movimentazione, consentendo interventi pianificati durante i periodi di basso carico e preservando la disponibilità del sistema e prestazioni stabili in termini di prelievi orari nel tempo.
Riepilogo: Allineamento di design, obiettivi e tecnologia
Le prestazioni di prelievo in magazzino dipendevano da obiettivi chiari, esecuzione disciplinata e tecnologia adeguata. Le attività che definivano obiettivi espliciti in termini di prelievi orari e linee orarie, allineati con la strategia e i profili degli ordini, hanno ridotto il costo per prelievo e migliorato l'affidabilità del servizio. Le strutture che hanno trattato l'accuratezza del prelievo, il tasso di danneggiamento e la puntualità come fattori chiave per la velocità hanno raggiunto i migliori parametri di riferimento della categoria, con una precisione superiore al 99.5% e una puntualità delle spedizioni prossima al 100%.
Per progettare obiettivi realistici sono state necessarie solide linee di base, una mappatura del flusso di valore e una segmentazione per tipologia di lavoratore, complessità dell'ordine e stagione. I siti che hanno reso visibili le prestazioni e le hanno collegate a semplici incentivi per i team hanno raddoppiato il tasso di prelievo in periodi da sei a ventiquattro mesi, controllando al contempo gli straordinari e garantendo la sicurezza. Le operazioni pronte per il futuro hanno utilizzato sempre più WMS, gemelli digitali e analisi per ottimizzare la suddivisione degli slot, i percorsi di prelievo e l'impiego della forza lavoro quasi in tempo reale.
Le scelte progettuali e tecnologiche hanno avuto forti implicazioni in termini di costi e flessibilità. Le soluzioni manuali e semiautomatiche hanno offerto minori spese in conto capitale e una più facile riconfigurazione, mentre le tecnologie "merce alla persona", la robotica e il picking avanzato hanno garantito una maggiore produttività e un costo per prelievo inferiore quando i volumi giustificavano l'investimento. L'implementazione pratica ha richiesto implementazioni graduali, aree pilota e un affinamento parallelo dei processi, inclusi formazione, miglioramenti ergonomici e manutenzione predittiva per proteggere i tempi di attività.
Una strategia equilibrata ha combinato soluzioni rapide, come modifiche al layout e prelievo a lotti o a zone, con l'ottimizzazione del WMS a medio termine e opzioni di automazione a lungo termine. Le operazioni che hanno continuamente rivalutato i KPI, rivisto la composizione della forza lavoro e aggiornato il layout in base alla domanda mutevole hanno mantenuto un tasso di mantenimento delle prestazioni dell'80-90% durante i picchi. L'allineamento delle decisioni di progettazione, degli obiettivi numerici e delle capacità tecnologiche ha creato un sistema di prelievo resiliente che si è adattato alla crescita aziendale, preservando al contempo precisione, sicurezza e disciplina dei costi unitari. Per le aziende che desiderano migliorare l'efficienza del prelievo, strumenti come il commissionatore semielettrico , il commissionatore per magazzino e le macchine per il prelievo degli ordini possono svolgere un ruolo fondamentale.