Le strategie di prelievo in magazzino definiscono i limiti pratici di produttività, costi di manodopera e livelli di servizio nelle operazioni di distribuzione. Questo articolo ha esaminato i metodi principali come il prelievo a lotti, a ondate, a zone, a colli e a strati, collegandoli a metriche ingegneristiche misurabili come la distanza percorsa, i tocchi e il tempo di ciclo dell'ordine. Ha quindi esplorato in dettaglio come progettare sistemi a zone, a lotti e a ondate, inclusi layout, logica WMS, modellazione della manodopera e gestione della diversità degli SKU e dei picchi di domanda. Infine, si è concentrato sull'ottimizzazione a livello di pallet con il prelievo a colli e a strati, concludendo con linee guida strutturate per selezionare e combinare le strategie per reti di evasione ordini ad alte prestazioni e tecnologicamente avanzate.
Metodi di prelievo del nucleo: lotto, onda, zona, cassa, strato
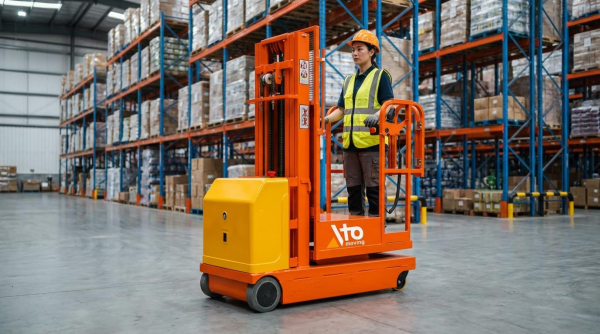
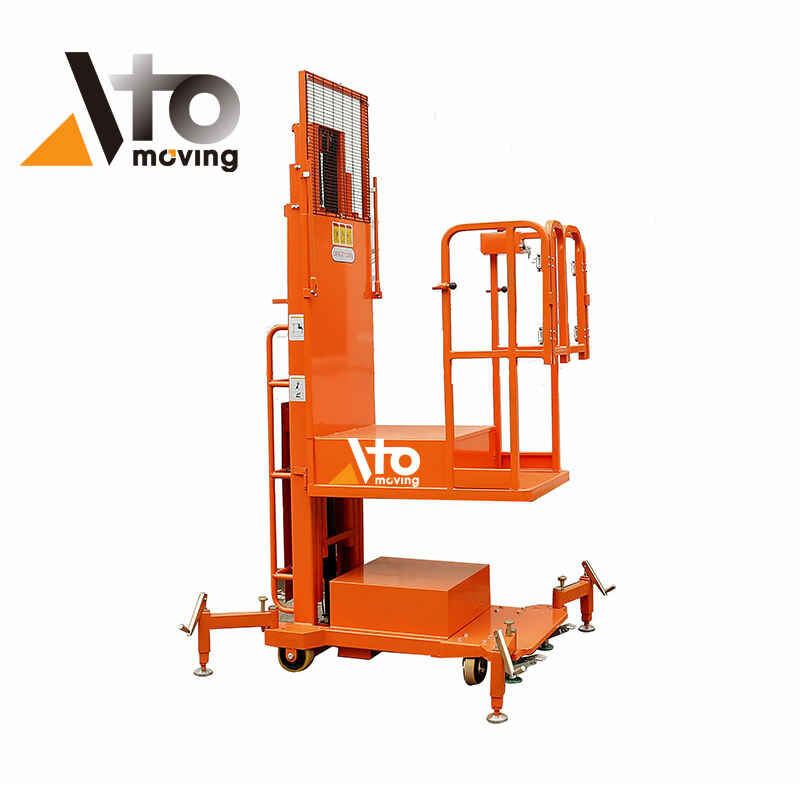
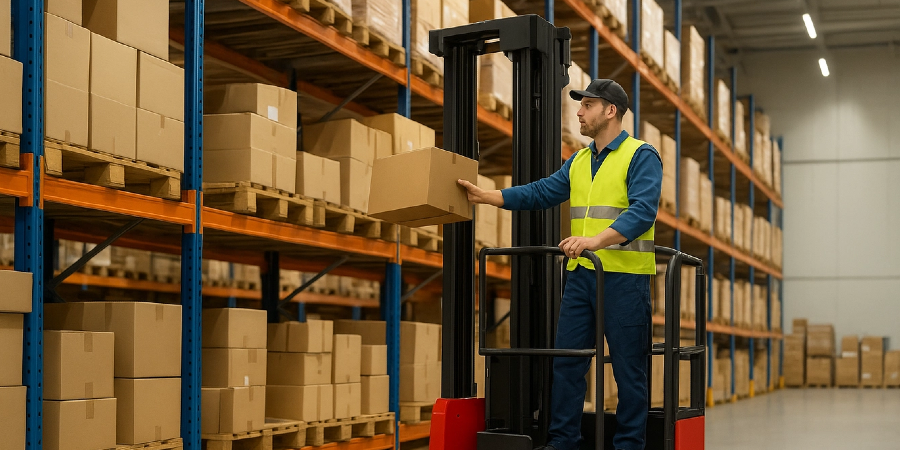
I metodi di prelievo principali definivano la produttività raggiungibile, l'intensità di lavoro e la precisione di un magazzino. Gli ingegneri selezionavano e combinavano strategie di prelievo a lotti, a ondate, a zone, a casse e a strati in base ai profili degli ordini, al mix di SKU e al livello di automazione. Ciascun metodo imponeva requisiti specifici al layout, alla logica del WMS e al commissionatore semi-elettrico . La comprensione della loro logica operativa consentiva una progettazione sistematica anziché un'evoluzione dei processi ad hoc.
Logica operativa del prelievo batch, wave e zone
Il prelievo a lotti raggruppava più ordini in un unico percorso di prelievo. Il WMS generava liste di prelievo consolidate per SKU e ubicazione, quindi post-elaborava il lotto in ordini distinti in fase di smistamento o imballaggio. Ciò riduceva la distanza percorsa per ordine e abbassava i costi di manodopera, soprattutto per articoli di piccole dimensioni e ad alta rotazione. Il prelievo a zone suddivideva il magazzino in aree fisse, con i picker confinati nelle rispettive zone e gli ordini che fluivano attraverso le zone fisicamente o virtualmente. Ciò riduceva la distanza di viaggio, aumentava la familiarità con gli SKU locali e migliorava la precisione e la velocità di formazione. Il prelievo a ondate pianificava gruppi di ordini in ondate temporali, allineate ai limiti di tempo dei trasportatori, alla disponibilità delle banchine e alla capacità di imballaggio. Un WMS efficiente calcolava la composizione delle ondate, i percorsi e i tempi di rilascio, bilanciando la produttività con i vincoli delle banchine e dell'imballaggio.
Prelievo di casse e strati per flussi di pallet ad alto volume
Il prelievo delle casse veniva effettuato a livello di cartone, in genere da corsie di flusso per pallet, scaffalature statiche o moduli di prelievo. Era adatto a SKU di volume medio-alto, dove le casse piene venivano spedite frequentemente, ma non sempre come pallet pieni. Gli ingegneri hanno dimensionato gli slot per ridurre al minimo i tocchi di rifornimento, mantenendo al contempo l'ergonomia delle superfici di prelievo. Il prelievo a strati funzionava a livello di strato di casse su un pallet, utilizzando attacchi a pinza o a ventosa o portali robotizzati. Nei centri di distribuzione di generi alimentari e bevande, il prelievo a strati ha aumentato le velocità di prelievo da circa 250 a circa 1.250 casse all'ora per risorsa, con un guadagno del 400% rispetto alla selezione manuale delle casse. I sistemi di stoccaggio e prelievo automatizzati potevano alimentare pallet pieni in una cella di prelievo a strati ed estrarre pallet con SKU miste, consentendo la preparazione just-in-time dei pallet per carichi pronti per il punto vendita.
Metriche di distanza di viaggio, tocchi e produttività
L'analisi ingegneristica si è concentrata su tre parametri principali: distanza di percorrenza, tocchi per unità e linee o casse per ora di lavoro. Il prelievo a lotti e a ondate ha ridotto la distanza di percorrenza consolidando i prelievi, mentre il prelievo a zone ha accorciato i percorsi individuali riducendo l'area di lavoro. Il prelievo a casse e a strati ha ridotto al minimo i tocchi spostando unità di movimentazione più grandi per ogni evento di prelievo. Gli ingegneri hanno modellato i percorsi dei picker utilizzando i dati di layout e la logica di routing WMS per stimare i metri percorsi per ordine e per linea. L'analisi della produttività ha combinato la velocità di prelievo (linee all'ora o casse all'ora), i tempi di ciclo delle apparecchiature e gli effetti della congestione. Per le operazioni ad alto volume, il prelievo a ondate e a strati ha consentito un flusso sincronizzato dal magazzino alla banchina, aumentando la produttività tra banchina e sportello e mantenendo elevato l'utilizzo dei picker.
Vincoli di sicurezza, ergonomia e conformità
Sicurezza ed ergonomia hanno vincolato la scelta del metodo di prelievo tanto quanto gli obiettivi di produttività. Il prelievo a lotti e a zone ha ridotto l'affaticamento riducendo le distanze di percorrenza, ma lotti di grandi dimensioni o carrelli mal progettati potevano aumentare le forze di spinta-trazione oltre i limiti ergonomici. Il prelievo di casse e strati ha introdotto carichi più elevati e una maggiore interazione tra le attrezzature, richiedendo una progettazione controllata delle corsie, chiare regole di precedenza e protezioni conformi. I dispositivi di serraggio e aspirazione dovevano essere verificati in base alle direttive macchine applicabili e agli standard di sicurezza nazionali, in particolare per i carichi sospesi. Il prelievo a onde doveva rispettare le normative sull'orario di lavoro, evitando picchi che comportassero straordinari eccessivi o ritmi di lavoro non sicuri. In tutti i metodi, le progettazioni dovevano mantenere le altezze di prelievo entro intervalli ergonomici, limitare i sollevamenti manuali di casse pesanti e supportare la conformità alla legislazione in materia di salute e sicurezza sul lavoro e alle normative sulla manipolazione di alimenti o farmaci, ove applicabili.
Progettazione ingegneristica di sistemi a zona, a lotti e a onda
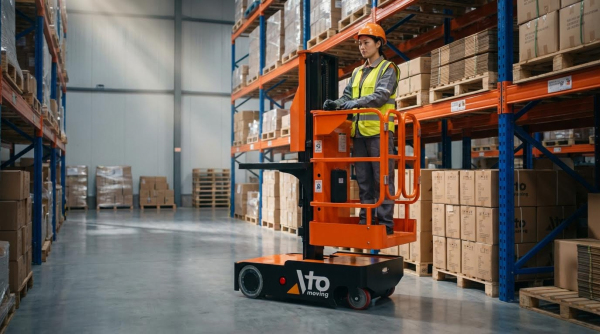
I sistemi di progettazione a zone, a lotti e a onde richiedono l'integrazione di layout, logica, analisi della manodopera e degli SKU in un progetto coerente. Ogni metodo modifica i percorsi di prelievo, l'utilizzo delle attrezzature e i requisiti di controllo del sistema. Sistemi di gestione del magazzino e motori di regole robusti coordinano queste strategie e mantengono l'integrità dell'inventario.
Progettazione del layout e slotting per la selezione delle zone
La progettazione del layout di prelievo a zona inizia con la segmentazione dell'edificio in zone logiche e con capacità bilanciata. Gli ingegneri raggruppano gli SKU in base a velocità, cubatura e caratteristiche di movimentazione per ridurre al minimo gli spostamenti interni all'interno di ciascuna zona. Gli articoli a rotazione rapida si trovano vicino ai punti di consolidamento o spedizione, mentre quelli a rotazione lenta occupano magazzini più profondi. Le regole di suddivisione devono tenere conto di peso, fragilità ed ergonomia, posizionando gli articoli pesanti tra l'altezza delle ginocchia e delle spalle. Confini fisici chiari, segnaletica e codici di posizione distinti riducono gli errori di prelievo e i tempi di formazione. L'elaborazione parallela è massimizzata quando la lunghezza delle zone, la densità di prelievo e l'accesso al rifornimento sono bilanciati, in modo che nessuna zona diventi un collo di bottiglia sistemico.
Logica batch e wave nei sistemi WMS e di controllo
Il prelievo a lotti e a ondate si basa sulla logica WMS che raggruppa gli ordini utilizzando regole configurabili. La logica di prelievo a lotti consolida gli ordini che condividono SKU o ubicazioni comuni per ridurre la distanza di percorrenza per linea, spesso utilizzando l'ottimizzazione del percorso a piedi. La logica a ondate pianifica gruppi di ordini in base a finestre temporali, limiti di consegna dei corrieri e capacità delle banchine, allineando il prelievo con l'imballaggio e la spedizione. I moderni motori di regole modellano vincoli come la rotazione FIFO o FEFO, la separazione dei materiali pericolosi e la non commistione dei lotti. Assegnano inoltre tipi di attività, attrezzature e formati di etichetta e possono applicare regole basate sulla posizione e sulla zona. Le implementazioni efficaci utilizzano un numero limitato di regole e strategie ben definite per evitare il degrado delle prestazioni e un'eccessiva complessità.
Modellazione del lavoro, personale e dimensionamento delle attrezzature
I modelli di manodopera per i sistemi a zone, a lotti e a ondate partono da standard ingegneristici per i tempi di prelievo, spostamento e movimentazione. I pianificatori convertono il volume degli ordini, il numero di righe e il volume in ore di manodopera necessarie per funzione e per turno. Il prelievo a zone spesso supporta fasce di competenze più ristrette, poiché i lavoratori si specializzano in aree e set di prodotti più piccoli. Le operazioni a lotti e a ondate possono richiedere personale con formazione trasversale, in grado di passare dal prelievo al consolidamento e all'imballaggio man mano che le ondate avanzano. Il dimensionamento delle attrezzature comprende transpallet , carrelli elevatori, carrelli e scanner mobili, abbinati alla larghezza delle corsie e alle caratteristiche del carico. Modelli di simulazione o fogli di calcolo testano scenari come i giorni di punta e i picchi promozionali per garantire che il personale e le attrezzature possano soddisfare gli obiettivi di livello di servizio senza eccessivi straordinari.
Gestione della diversità degli SKU, dei picchi e dei profili degli ordini
L'elevata diversità degli SKU spinge i progettisti a preferire strutture a zone che raggruppino requisiti di movimentazione simili, limitando al contempo il carico cognitivo del picker. Gli articoli piccoli e a rapida rotazione si adattano spesso bene al prelievo in batch, mentre gli SKU ingombranti o pericolosi possono utilizzare zone dedicate o il prelievo per singolo ordine. Il prelievo a ondate gestisce profili di ordine volatili e picchi sequenziando le ondate in base ai cutoff dei trasportatori, alle famiglie di prodotti e agli ordini prioritari. Le regole WMS possono instradare articoli di grandi dimensioni, fragili o a temperatura controllata attraverso flussi specializzati, mentre gli articoli standard seguono percorsi ad alta produttività. I progetti ibridi potrebbero applicare il prelievo a zone per aree ampie o complesse, il prelievo in batch all'interno di ciascuna zona e la pianificazione a ondate in tutto l'edificio. Il monitoraggio continuo del mix di ordini, delle distribuzioni linea per ordine e della stagionalità supporta il re-slotting periodico e l'adeguamento della strategia per mantenere la produttività e le prestazioni in termini di costi.
Prelievo di casse e strati: ottimizzazione a livello di pallet

Il prelievo di casse e strati è stato eseguito a livello di pallet e mirato a una distribuzione ad alta produttività. Gli ingegneri hanno utilizzato questi metodi per allineare il flusso dei materiali con i modelli di trasporto, stoccaggio e rifornimento a valle. Sistemi opportunamente progettati hanno ridotto al minimo gli interventi, ridotto gli spostamenti e sincronizzato il rifornimento con le finestre di spedizione.
Quando usare il caso rispetto alla selezione dei livelli
Il prelievo di casse si adattava a profili di ordine in cui i clienti richiedevano cartoni pieni ma non pallet interi. Ha funzionato bene nei beni di consumo, nel rifornimento dell'e-commerce e nella creazione di pallet con SKU miste per i negozi al dettaglio. Il prelievo a strati si adattava a SKU standardizzate ad alto volume, dove la domanda giustificava lo spostamento simultaneo di strati di pallet completi. I centri di distribuzione di generi alimentari e bevande hanno adottato ampiamente il prelievo a strati perché spedivano quantità ripetute di strati per negozio. Gli ingegneri in genere sceglievano il prelievo a strati quando potevano giustificare attrezzature specializzate o automazione e quando la densità media di prelievo per fermata superava la produttività del prelievo manuale di casse.
Attrezzature per carrelli elevatori, ASRS e celle di prelievo a strati
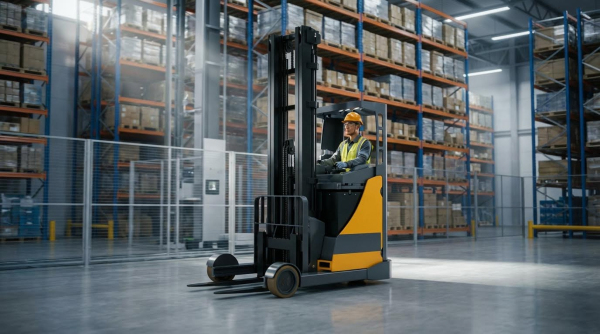
Le celle di prelievo a strati combinavano stoccaggio, rifornimento ed estrazione meccanizzata di uno o più strati alla volta. I carrelli elevatori con pinze o ventose sollevavano strati completi e raggiungevano velocità di prelievo prossime a 1.250 casse all'ora, rispetto alle circa 250 casse all'ora con la selezione manuale delle casse. Le celle altamente automatizzate integravano sistemi di stoccaggio e prelievo automatici che alimentavano pallet completi nella zona di prelievo ed estraevano pallet misti completati. I portali aerei con pinze robotizzate o ventose si interfacciavano con i sistemi di controllo del magazzino per sequenziare gli strati, applicare schemi di impilamento e monitorare l'inventario in tempo reale. Gli ingegneri bilanciavano costi di capitale, complessità di manutenzione e requisiti di produttività quando specificavano il tipo di attacco, la capacità dell'ASRS e la logica di controllo.
Progettazione delle corsie, facce di prelievo e flussi di rifornimento
La geometria delle corsie influenzava direttamente la distanza di percorrenza, la congestione e la sicurezza per il prelievo di casse e strati. Gli ingegneri hanno dimensionato la larghezza delle corsie in base all'ingombro del carrello elevatore, al raggio di sterzata e allo spazio libero per dispositivi di serraggio o aspirazione, mantenendo al contempo i margini di sicurezza normativi. Le superfici di prelievo per il prelievo di casse utilizzavano in genere corsie a flusso di pallet o a flusso di cartoni, con i pallet a movimentazione rapida posizionati ad altezze ergonomiche per ridurre lo sforzo. Le zone di prelievo a strati spesso posizionavano i pallet centralmente in corsie corte o alle estremità delle corsie, in modo che gli operatori potessero preparare pallet misti con un riposizionamento minimo. La progettazione del rifornimento utilizzava corsie a flusso di pallet, stoccaggio push-back o accatastamento di grandi quantità sopra o dietro le superfici di prelievo per consentire alla gravità o a brevi spostamenti della navetta di rinnovare la superficie di prelievo senza interrompere il prelievo.
Strategie ibride che combinano zona, batch e layer
I progetti ibridi combinavano il prelievo a zona, a lotti e a strati per adattarsi a profili di ordine eterogenei. Un modello comune assegnava una zona dedicata al prelievo a strati agli SKU ad alto volume, mentre gli articoli a volume inferiore rimanevano nelle zone di prelievo a casse o a singoli prelievi. Gli ordini per i grandi negozi al dettaglio potevano ricevere una struttura di pallet di base dalla cella di prelievo a strati, per poi essere trasferiti in una zona di prelievo a casse per gli articoli a rotazione più lenta, spesso sotto controllo a lotti o a ondate. Il sistema di gestione del magazzino o il livello di controllo orchestrava quali linee confluivano in quale zona, raggruppava gli ordini in lotti o ondate efficienti e sincronizzava il rifornimento in modo che le attività a strati e a casse non si sovrapponessero a vicenda. Questo approccio migliorava la produttività complessiva e l'utilizzo della manodopera, preservando al contempo la flessibilità per i picchi stagionali e i mix promozionali.
Riepilogo e linee guida per la selezione della strategia
L'efficienza del picking in magazzino si basava sull'adattamento della progettazione dei processi, della tecnologia e della manodopera al mix di ordini. Il picking a zona, a lotti, a onda, a cassa e a strato presentava ciascuno specifici compromessi in termini di distanza di spostamento, tocchi e complessità di controllo. I moderni sistemi di gestione del magazzino orchestravano questi metodi attraverso regole di routing, allocazione e assegnazione delle attività, mentre la progettazione meccanica determinava la geometria delle corsie, le superfici di prelievo e il flusso dei pallet.
Gli ingegneri hanno valutato le strategie principalmente in base al volume degli ordini, alla diversità degli SKU, alla densità delle linee e ai vincoli del livello di servizio. Il picking a zone si adattava a grandi strutture con un ampio assortimento di SKU e beneficiava di una chiara suddivisione in zone, slotting e picking parallelo. Il picking a lotti si è rivelato eccellente quando gli ordini contenevano articoli di piccole dimensioni e ad alta rotazione e ha supportato un'aggressiva riduzione dei costi di manodopera grazie al consolidamento dei viaggi. Il picking a onde si adattava a operazioni ad alta produttività con finestre di spedizione ristrette, sfruttando la logica WMS per criteri di ondata, routing e controllo della congestione. Il picking a casse e a strati ha ottimizzato il flusso a livello di pallet, in particolare nelle reti di generi alimentari e bevande, dove gli accessori specializzati e l'integrazione ASRS hanno aumentato i tassi di prelievo di quattro volte rispetto alla selezione manuale delle casse.
L'implementazione pratica richiedeva un'implementazione graduale, a partire dal layout e dalla suddivisione in slot basati sui dati, per poi aggiungere il controllo WMS basato su regole e, infine, la meccanizzazione o l'automazione. I progettisti hanno considerato le distanze di sicurezza, le zone di portata ergonomiche e i requisiti normativi per merci pericolose o deperibili in ogni fase. La tendenza del settore si è spostata verso strategie ibride che combinavano tecniche di gestione a zona, a lotti, a onda e a strati, coordinate da motori di regole configurabili e analisi in tempo reale. Una roadmap equilibrata in genere dava priorità a risultati rapidi in termini di riduzione degli spostamenti e accuratezza, per poi passare all'automazione avanzata una volta implementati processi stabili e dati affidabili.