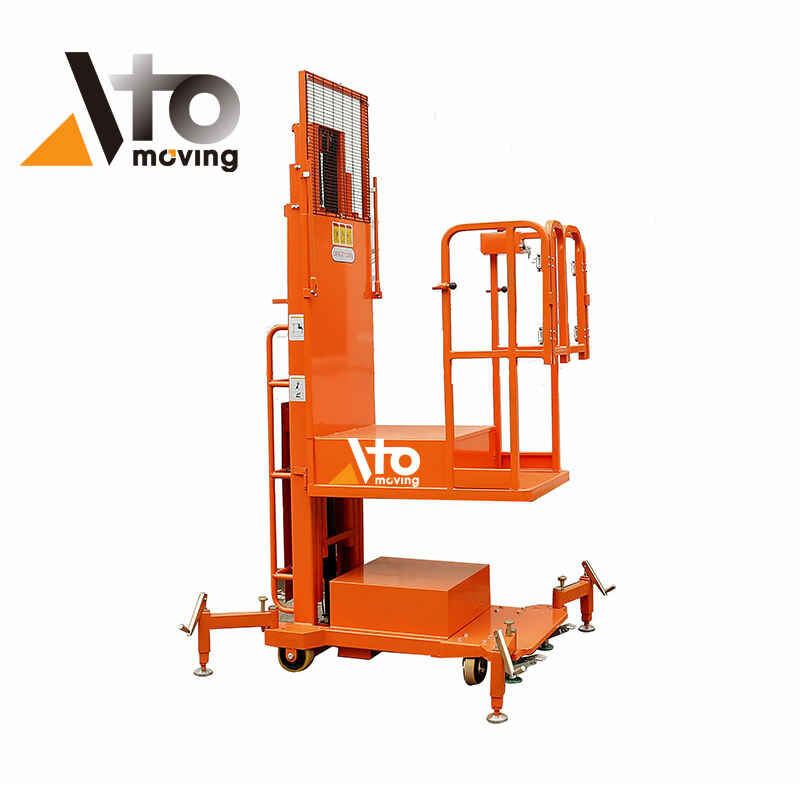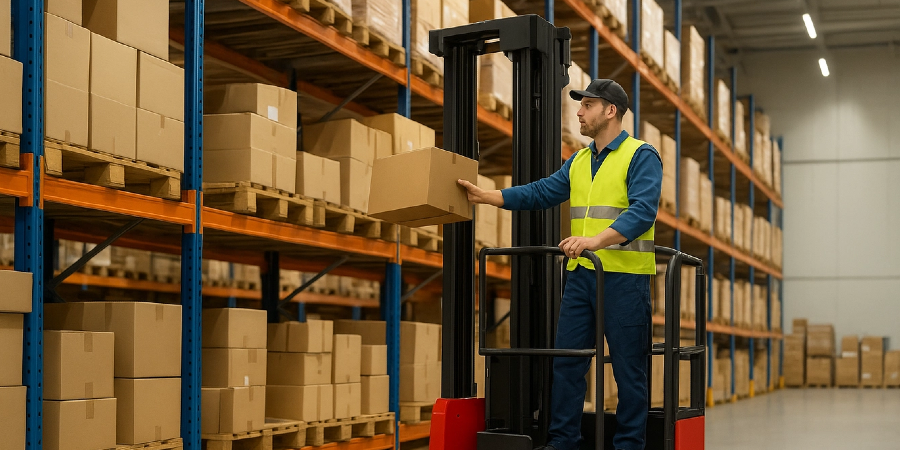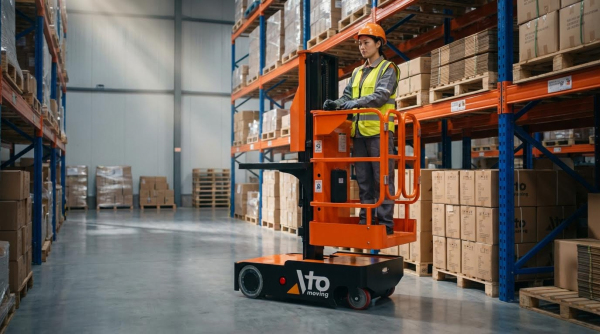
Le strategie di prelievo in magazzino determinano l'efficienza con cui gli impianti evadono gli ordini, controllano i costi del lavoro e tutelano i livelli di servizio. Questo articolo esamina i metodi principali come il prelievo discreto, a lotti, a ondate e a zone, collegandoli poi al prelievo di colli e strati in operazioni ad alto volume. Analizza inoltre come le macchine per il prelievo degli ordini , l'automazione e strumenti come i cobot, gli AMR e la simulazione influenzano la progettazione, i costi e la sostenibilità del sistema. Infine, fornisce linee guida pratiche per la selezione, in modo che ingegneri e manager possano allineare le architetture di prelievo ai requisiti di volume, layout, tecnologia e scalabilità futura.
Metodi di prelievo del nucleo: discreto, batch, onda, zona
Le strategie di picking di base definivano il limite massimo di produttività dei sistemi di evasione degli ordini. Gli approcci discreti, a lotti, a ondate e a zone ottimizzavano ciascuno un diverso equilibrio tra tempi di percorrenza, integrità dell'ordine, flessibilità e complessità del controllo. I team di progettazione dovevano comprenderne i meccanismi e i vincoli prima di implementare l'automazione o software avanzati. Il metodo giusto spesso combinava diverse di queste logiche in un design ibrido allineato a volume, profilo SKU e livelli di servizio.
Prelievo ordini discreto e i suoi limiti
Il picking discreto elaborava un ordine alla volta, dall'inizio alla fine. Un addetto al picking percorreva l'intero percorso, raccoglieva tutte le righe dell'ordine e poi lo inviava all'imballaggio o alla spedizione. Questo preservava l'integrità dell'ordine e semplificava la logica di controllo, poiché non era necessario alcun consolidamento a valle. Era adatto a magazzini di piccole dimensioni, volumi di ordini ridotti o ordini altamente variabili con molti SKU univoci per ordine.
Tuttavia, la distanza di percorrenza aumentava quasi linearmente con il numero di ordini, il che riduceva la produttività del lavoro all'aumentare dei volumi. Il metodo sottosfruttava le opportunità di combinare percorsi o raggruppare SKU comuni, quindi il tempo di percorrenza prevaleva sul tempo a valore aggiunto. Per le operazioni ad alto volume, il prelievo discreto creava congestione nelle corsie e faceva aumentare i costi per linea. Limitava inoltre i vantaggi del routing WMS avanzato, poiché ogni percorso rimaneva vincolato a un singolo ordine.
Logica, vantaggi e compromessi del prelievo in batch
Il prelievo in batch raggruppava più ordini in un'unica missione di prelievo in base a SKU condivisi, prossimità o altri criteri. Un addetto al prelievo attraversava il magazzino una volta per il lotto, prelevando le quantità per tutti gli ordini inclusi, quindi un processo di consolidamento suddivideva il lotto in ordini distinti. Questa logica riduceva significativamente la distanza percorsa per riga d'ordine e migliorava la produttività in ambienti con volumi da moderati ad alti. Funzionava particolarmente bene quando più ordini condividevano un insieme stabile di SKU a rapida rotazione.
Il principale compromesso era la necessità di uno smistamento a valle accurato e ben controllato. Il consolidamento introduceva una doppia gestione e richiedeva meccanismi fisici o basati su sistemi per evitare errori di allocazione degli articoli. La complessità della gestione dell'inventario aumentava perché i movimenti di stock servivano più ordini contemporaneamente. I team di progettazione dovevano dimensionare le aree di consolidamento, definire standard di containerizzazione e implementare chiari controlli visivi o di scansione. Senza processi disciplinati, i tassi di errore e le rilavorazioni potevano vanificare i risparmi sui tempi di viaggio.
Regole di selezione delle onde, tempistica e dipendenza da WMS
Il wave picking organizzava il rilascio degli ordini in "ondate" temporali, raggruppate in base a caratteristiche comuni come data di scadenza, corriere, famiglia di prodotti o area di prelievo. All'interno di un'ondata, le operazioni potevano applicare principi discreti, a lotti o a zona, ma tutti gli ordini nell'ondata fluivano attraverso il sistema come un blocco coordinato. Ciò consentiva il prelievo, l'imballaggio e la spedizione sincronizzati, in linea con gli slot di spedizione o i limiti di produzione. Migliorava l'utilizzo delle banchine, la puntualità delle spedizioni e il livellamento della manodopera tra i turni.
Entro il 2024, l'efficace wave picking si basava in larga misura su solide funzionalità WMS. Il sistema doveva segmentare gli ordini in wave, calcolare i percorsi, gestire le capacità e tracciare l'esecuzione in tempo reale tramite scanner o dispositivi mobili. Una volta lanciata un'wave, regolarne la composizione rimaneva difficile, il che riduceva la flessibilità per gli ordini con priorità tardiva. I tempi di configurazione e pianificazione aumentavano e i team di progettazione necessitavano di regole chiare per la dimensione, la frequenza e i tempi di rilascio delle wave. Se correttamente ottimizzato, il wave picking offriva elevata produttività e risparmi sui costi, ma la sua complessità lo rendeva inadatto a profili di ordine altamente volatili senza un solido supporto di sistema.
Struttura di selezione delle zone, parallelismo e colli di bottiglia
Il picking a zone suddivideva il magazzino in aree definite, ciascuna assegnata a addetti al prelievo o risorse dedicate. Gli ordini passavano attraverso le zone pertinenti in sequenza o in parallelo, con ogni zona che aggiungeva i propri articoli prima del consolidamento. Questa struttura riduceva la distanza percorsa da ciascun addetto al prelievo e consentiva ai lavoratori di specializzarsi nel mix di SKU e nei sistemi di stoccaggio della propria area. Inoltre, consentiva l'elaborazione parallela, poiché più zone potevano lavorare contemporaneamente sullo stesso set di ordini.
Il prelievo a zone ha migliorato la produttività e il controllo delle scorte all'interno di ciascuna area, soprattutto se supportato da commissionatori e scanner di codici a barre. Tuttavia, le prestazioni del sistema dipendevano da un carico di lavoro bilanciato tra le zone. Una zona ad alto volume o a bassa velocità di elaborazione diventava un collo di bottiglia, ritardando il completamento degli ordini e compromettendo i livelli di servizio. Il coordinamento tra le zone e l'accuratezza del consolidamento erano punti critici nella progettazione. Gli ingegneri hanno dovuto considerare i confini delle zone, le regole di assegnazione degli SKU, i livelli di personale e il potenziale utilizzo di nastri trasportatori, AMR o carrelli di trasferimento per spostare i contenitori tra le zone in modo efficiente. Inoltre, strumenti come piattaforme elevatrici a forbice e transpallet manuali hanno svolto un ruolo fondamentale nel migliorare l'efficienza operativa.
Prelievo di casse e strati in operazioni ad alto volume
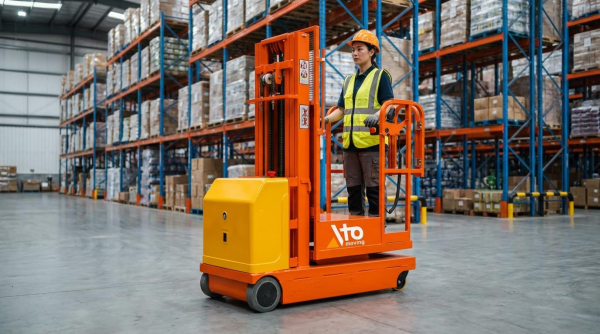
Il prelievo di casse e strati supportava la distribuzione ad alta produttività nei magazzini di vendita al dettaglio, e-commerce e beni di largo consumo. Gli ingegneri hanno progettato questi processi per bilanciare tempi di percorrenza, sforzi di movimentazione e stabilità dei pallet, mantenendo al contempo l'accuratezza degli ordini. La giusta combinazione di soluzioni manuali, meccanizzate e automatizzate dipendeva dalla velocità degli SKU, dai profili degli ordini e dai requisiti di livello di servizio. Negli ambienti ad alto volume, piccole modifiche al layout o ai metodi di produzione spesso modificavano in modo misurabile la produttività, la domanda di manodopera e le prestazioni di sicurezza.
Prelievo di casse per la distribuzione all'ingrosso e al dettaglio
Il prelievo delle casse gestiva cartoni interi anziché singoli pezzi, il che si adattava agli ordini all'ingrosso e al rifornimento del magazzino. Le operazioni posizionavano gli SKU a rotazione rapida vicino alle banchine di spedizione o ai livelli inferiori degli scaffali per ridurre al minimo gli spostamenti e la movimentazione verticale. Gli ingegneri utilizzavano scaffalature a flusso di casse, frontali di prelievo su scaffalature portapallet e talvolta navette automatiche per mantenere le posizioni di prelievo costantemente rifornite. Tecnologie come scanner di codici a barre, pick-to-light e prelievo guidato tramite un sistema di gestione del magazzino aumentavano la precisione e riducevano i tempi di ricerca. Negli ambienti manuali, i responsabili monitoravano indicatori chiave come i prelievi per ora di lavoro, la precisione del prelievo e la distanza di percorrenza per riga d'ordine. Per la distribuzione al dettaglio ad alto volume, le strategie ibride spesso combinavano il prelievo a zona con la logica batch o wave per sincronizzare il prelievo delle casse con gli orari di partenza dei camion.
Prelievo a strati per l'efficienza della costruzione dei pallet
Il prelievo a strati rimuoveva uno o più strati di casse da un pallet in un'unica operazione, riducendo i cicli di movimentazione per gli SKU ad alto volume. Gli ingegneri lo applicavano quando gli ordini richiedevano ripetutamente strati pieni o quasi pieni, come nel caso di bevande, prodotti in scatola o espositori promozionali. I sistemi di prelievo a strati meccanici o assistiti dal vuoto consentivano agli operatori o ai robot di sollevare strati uniformi mantenendo l'allineamento delle casse. Questo approccio riduceva i tocchi di prelievo per cassa e migliorava la velocità di preparazione dei pallet rispetto alla movimentazione di singole casse. Tuttavia, richiedeva dimensioni delle casse, schemi di impilamento e resistenza alla compressione coerenti per evitare deformazioni o danni al prodotto. I progettisti di sistemi spesso riservavano le apparecchiature di prelievo a strati agli SKU di classe A con una domanda stabile per giustificare gli investimenti e gli sforzi di installazione.
Ergonomia, sicurezza e vincoli di movimentazione del carico
Le operazioni di prelievo di grandi volumi di colli e strati esponevano i lavoratori a sollevamenti, torsioni e spinte ripetitive, aumentando il rischio muscoloscheletrico. Gli ingegneri hanno mitigato questo problema posizionando le principali superfici di prelievo a un'altezza compresa tra circa 0.7 m e 1.5 m per ridurre le flessioni e gli allungamenti sopra la testa. Postazioni di lavoro regolabili, scaffalature a flusso per gravità e carrelli ergonomici hanno ridotto le distanze di raggiungimento e limitato il trasporto manuale. Gli impianti utilizzavano dispositivi di assistenza meccanica, tavoli elevatori e nastri trasportatori per trasferire il peso del carico lontano dall'operatore. I programmi di sicurezza ponevano l'accento sulle corrette tecniche di sollevamento, sui corridoi di transito liberi e sulla separazione dei pedoni dalle attrezzature motorizzate come transpallet elettrici o veicoli automatizzati. I progettisti hanno inoltre rispettato i vincoli di carico, tra cui l'altezza massima del pallet, il controllo del baricentro e i limiti di carico del pavimento, per prevenire ribaltamenti, danni alle scaffalature o sovraccarichi strutturali.
Tecnologia, automazione e scelte di progettazione del sistema
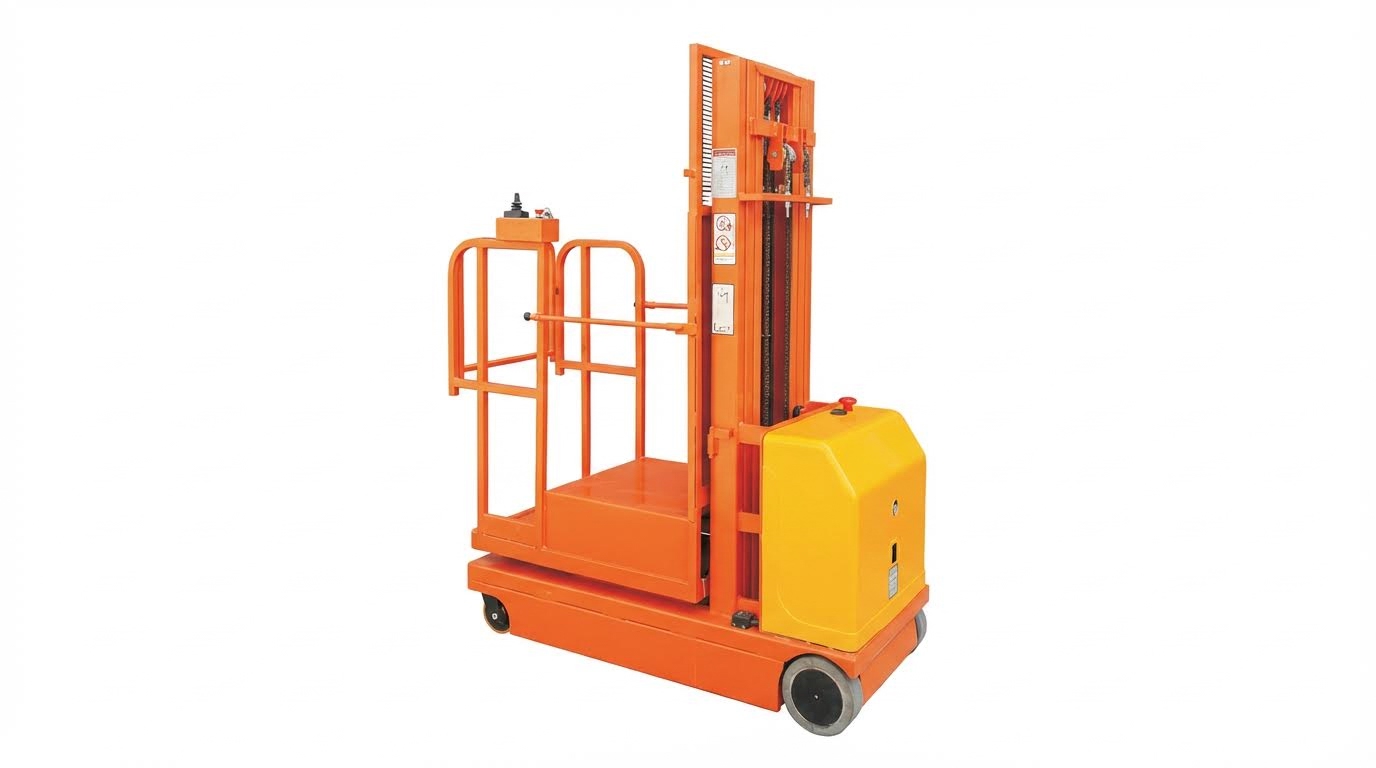
Le scelte tecnologiche hanno definito il limite massimo delle prestazioni di prelievo in magazzino entro il 2024. Sistemi ben implementati hanno ridotto le distanze di viaggio, gli errori e il consumo energetico, mentre una scarsa integrazione ha generato sprechi. Gli ingegneri hanno dovuto valutare software, automazione e infrastruttura come un unico sistema socio-tecnico coerente, non come investimenti isolati.
WMS, ottimizzazione del percorso di prelievo e visibilità dei dati
Un sistema di gestione del magazzino (WMS) orchestrava il prelievo discreto, a lotti, a ondate e a zone assegnando compiti, sequenziando il lavoro e mantenendo l'accuratezza dell'inventario. Le moderne piattaforme WMS calcolavano percorsi di prelievo ottimizzati che riducevano al minimo la distanza percorsa a piedi, rispettando al contempo la direzione delle corsie, le regole di congestione e i vincoli delle attrezzature. Raggruppavano gli ordini in ondate o lotti utilizzando criteri quali data di scadenza, affinità SKU, dimensioni del prodotto e ubicazione in zona, riducendo gli spostamenti ma aumentando la complessità della pianificazione. La visibilità dei dati in tempo reale proveniva da scanner di codici a barre, terminali mobili e, occasionalmente, RFID, che fornivano al WMS conferme per ogni fase di prelievo, spostamento e consolidamento. Gli ingegneri utilizzavano questi dati per monitorare KPI come tasso di prelievo, tasso di errore e tempo di permanenza, e per rilevare colli di bottiglia nelle zone o nelle aree di consolidamento. Una solida integrazione con i sistemi di gestione dei trasporti e della manodopera consentiva la sincronizzazione dei cut-off di spedizione, del personale e dei programmi dei corrieri, essenziale per ondate puntuali e controllo dei costi.
Cobot, AMR e prelievo semi-automatico dei contenitori
I cobot e i robot mobili autonomi (AMR) hanno trasformato il prelievo di colli e zone, alleggerendo il carico di lavoro degli operatori in termini di spostamenti e movimentazione. Nel prelievo semi-automatizzato di colli, i robot trasportavano contenitori o pallet tra le aree di prelievo e consolidamento, mentre gli operatori umani si occupavano del prelievo vero e proprio e del controllo qualità. Ciò ha ridotto la distanza percorsa, la fatica e il rischio di infortuni dovuti alla movimentazione manuale rispetto ai tradizionali transpallet o carrelli elevatori. Il software di ottimizzazione dei percorsi assegnava le missioni agli AMR, bilanciava i carichi tra le zone e coordinava le operazioni con i rilasci a ondate o a lotti per evitare la congestione. I cobot per l'intralogistica spesso seguivano percorsi fissi o aggiornati dinamicamente utilizzando SLAM o sistemi di navigazione simili, migliorando la sicurezza rispetto ai veicoli a guida manuale che storicamente causavano migliaia di infortuni all'anno. Integrati con piattaforme di orchestrazione, i robot supportavano anche la pallettizzazione guidata, indicando agli operatori dove posizionare ciascun collo per massimizzare la stabilità, l'utilizzo dello spazio e l'efficienza dello scarico a valle.
Gemelli digitali, simulazione e test di scenario
I gemelli digitali e la simulazione di eventi discreti hanno permesso agli ingegneri di testare le strategie di prelievo prima che si verificassero cambiamenti fisici. I modelli rappresentavano la geometria dei rack, le velocità di spostamento, i tempi di prelievo, le regole di ondata e le modalità di guasto, consentendo il confronto di configurazioni discrete, batch, ondate e di zona con modelli di domanda identici. Entro il 2024, i professionisti hanno utilizzato questi strumenti per ottimizzare le dimensioni delle ondate, gli intervalli di rilascio e i confini di zona, nonché per quantificare i compromessi tra tempi di spostamento, carico di consolidamento e picchi di manodopera. I test di scenario includevano picchi di domanda stagionali, cambiamenti nel mix di SKU, interruzioni delle apparecchiature e carenze di personale, contribuendo a definire solidi ambiti operativi e piani di emergenza. I modelli calibrati, alimentati dalla telemetria WMS, sono migliorati nel tempo e hanno supportato le decisioni di investimento per AMR, zone aggiuntive o modifiche al layout. Ciò ha ridotto il rischio di sovradimensionamento o sottodimensionamento dei sistemi e ha contribuito a giustificare l'automazione con stime di produttività e di ritorno dell'investimento ragionevoli.
Energia, costi del ciclo di vita e fattori di sostenibilità
Considerazioni sui costi energetici e del ciclo di vita sono diventate centrali nella selezione delle tecnologie, con l'inasprirsi dei prezzi dell'elettricità e degli obiettivi di sostenibilità. Gli ingegneri hanno valutato le flotte di AMR, i nastri trasportatori e i sistemi di stoccaggio in base ai kilowattora per cassa movimentata, non solo in base alla produttività di picco. Strategie di ricarica intelligenti per le apparecchiature mobili hanno spostato i carichi dai picchi tariffari e prolungato la durata delle batterie, mentre gli azionamenti rigenerativi su nastri trasportatori e ascensori hanno ridotto il consumo netto. Le valutazioni del ciclo di vita hanno tenuto conto della durata delle apparecchiature, degli intervalli di manutenzione e dei percorsi di aggiornamento, bilanciando le spese in conto capitale con il risparmio di manodopera e l'intensità energetica nell'arco di dieci o più anni. Anche l'ottimizzazione del layout e del percorso di prelievo ha contribuito alla sostenibilità riducendo la distanza di viaggio, il che ha ridotto direttamente sia il consumo energetico che l'esposizione degli operatori. I progetti orientati al futuro hanno riservato spazio, alimentazione e infrastrutture dati per l'automazione incrementale, evitando l'obsolescenza prematura e supportando la migrazione graduale dalle operazioni manuali a quelle robotizzate.
Riepilogo e linee guida pratiche per la selezione
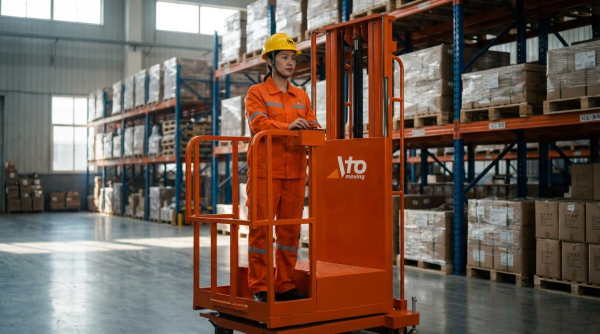
Le strategie di picking in magazzino si sono evolute in un kit di strumenti configurabile anziché in un unico metodo basato su best practice. Gli approcci di picking discreti, a lotti, a ondate, a zona, per casse e automatizzati offrivano ciascuno specifici limiti di performance, profili di costo e modelli di rischio. I team di progettazione ora selezionavano e combinavano strategie basate su profili di domanda quantificati, vincoli di layout, mercati del lavoro e maturità tecnologica, anziché su benchmark generici.
Dal punto di vista tecnico, il prelievo discreto degli ordini preservava l'integrità degli ordini e richiedeva un coordinamento minimo, risultando adatto a volumi ridotti o profili di ordini altamente variabili. Le varianti basate su lotti e zone riducevano la distanza percorsa e il tempo di ciclo in strutture più grandi, a costo di fasi di consolidamento aggiuntive e di una logica di controllo più complessa. Il prelievo a ondate aggiungeva il raggruppamento temporale, allineando la manodopera, i tempi di interruzione dei corrieri e i cicli di rifornimento, ma dipendeva fortemente da sistemi di gestione del magazzino robusti e da flussi di ordini stabili. Il prelievo a casse e a strati aumentava la produttività in ambienti ad alto volume, soprattutto se integrato con ausili ergonomici e commissionatori semi-elettrici.
Per l'implementazione, gli ingegneri hanno dovuto mappare la velocità degli SKU, il cubo e le distribuzioni delle linee d'ordine prima di impegnarsi in qualsiasi metodo. Modelli di simulazione o gemelli digitali hanno aiutato a testare regole alternative di zonizzazione, batching e wave in scenari di picco, inclusi guasti alle apparecchiature e carenza di manodopera. Le implementazioni pratiche sono avvenute per fasi: iniziare con un lavoro standard chiaro, aggiungere la convalida tramite codice a barre o RF, quindi aggiungere l'ottimizzazione del routing, i cobot o gli AMR solo dopo la stabilizzazione dei processi di base. I vincoli di sicurezza ed ergonomia, come limiti di carico, inviluppi di portata e distanze percorribili a piedi, dovevano rimanere rigidi limiti di progettazione.
Dal punto di vista del settore, la traiettoria indicava sistemi ibridi: prelievo discreto per le eccezioni, prelievo a lotti o a zone per la maggior parte delle linee, logica a ondate per l'allineamento delle spedizioni e un uso crescente dell'automazione a livello di collo e pallet. I vantaggi futuri deriverebbero meno dalle singole tecnologie e più dall'orchestrazione: WMS, gestione della manodopera e piattaforme di orchestrazione che coordinano in tempo reale persone, robot e sistemi di stoccaggio. Gli impianti che considerassero la strategia di prelievo come un sistema ingegneristico regolabile, misurassero continuamente KPI come tasso di prelievo, tasso di errore e costo per riga d'ordine e iterassero i propri set di regole, rimarrebbero competitivi al variare dei volumi, dei mix di prodotti e dei livelli di servizio. Ad esempio, l'integrazione di strumenti come piattaforme a forbice o transpallet elettrici potrebbe ottimizzare i flussi di lavoro di movimentazione dei materiali.