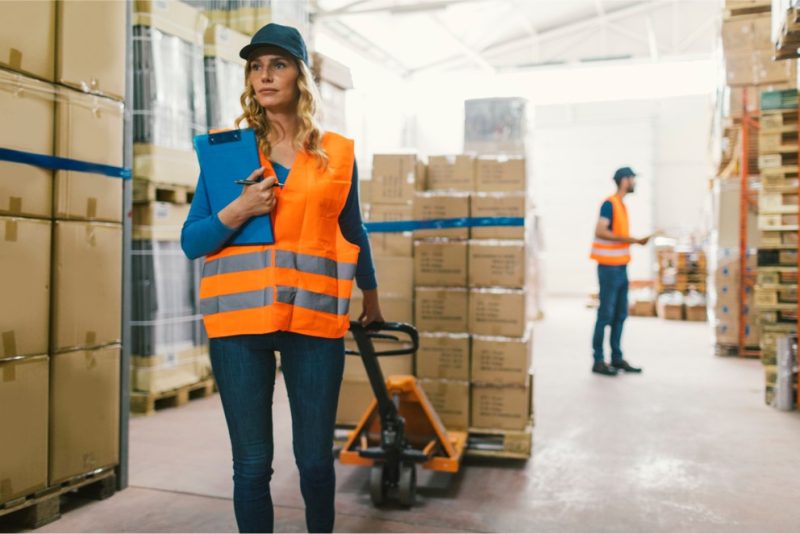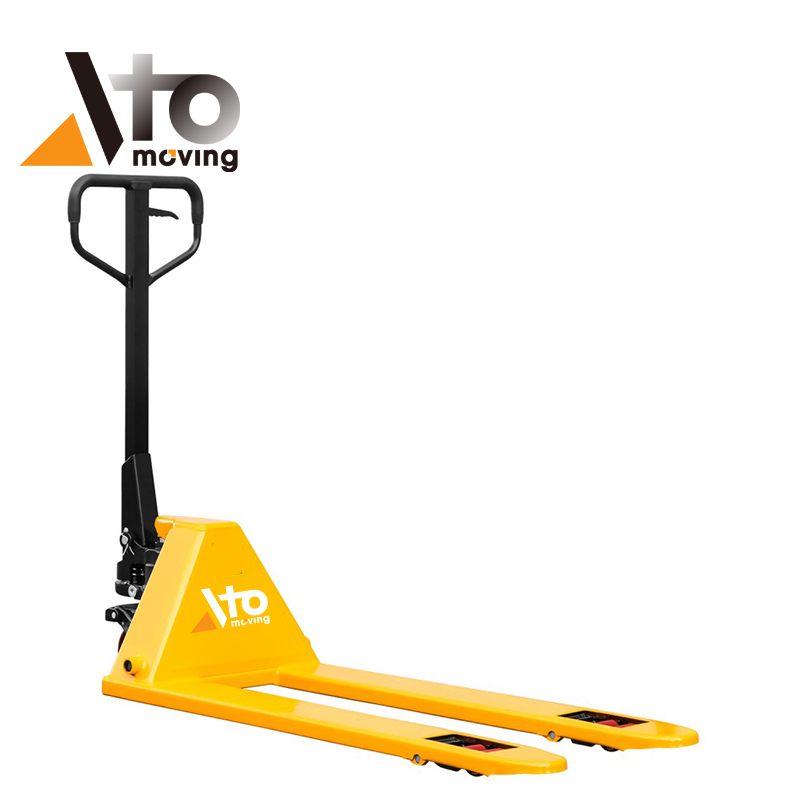

La sicurezza del sollevamento dei pallet dipende da solidi controlli ingegneristici, una manutenzione rigorosa e un comportamento consapevole degli operatori in magazzini e centri di distribuzione. Questo articolo ha esaminato i rischi tipici delle operazioni di sollevamento dei pallet, dallo sforzo ergonomico nel prelievo di casse a bassa altezza ai rischi legati alla stabilità del carico e al percorso di movimentazione, nel quadro normativo OSHA e ANSI/ITSDF B56.1. Ha quindi delineato soluzioni di progettazione ergonomica come l'aumento dell'altezza dei pallet, i transpallet e gli impilatori regolabili in altezza , la scelta tra attrezzature motorizzate e manuali e la formazione strutturata degli operatori. Infine, ha descritto in dettaglio le strategie di manutenzione e ha concluso con indicazioni pratiche per l'implementazione, al fine di aiutare ingegneri e responsabili della sicurezza a progettare sistemi di movimentazione pallet più sicuri e affidabili.
Rischi tecnici nelle operazioni di sollevamento dei pallet
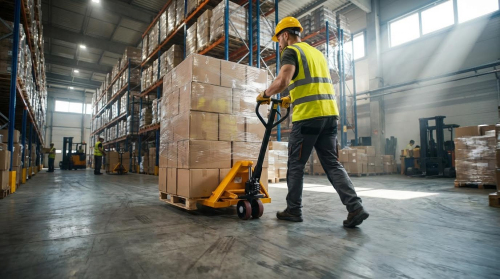
Il sollevamento di pallet nei magazzini, nei retrobottega dei negozi e nei centri di distribuzione esponeva i lavoratori a rischi combinati di natura ergonomica, meccanica e ambientale. Questi rischi spesso interagivano tra loro: le cattive condizioni del pavimento aumentavano le forze di spinta e trazione, mentre i carichi instabili amplificavano il rischio di disturbi muscoloscheletrici e incidenti. La comprensione di questi rischi ingegneristici a livello di attività ha permesso agli ingegneri della sicurezza di progettare controlli mirati anziché affidarsi esclusivamente a norme amministrative. Le sottosezioni seguenti hanno analizzato i principali domini di rischio e li hanno collegati a strategie di mitigazione ingegneristiche e procedurali.
Rischi ergonomici nel prelievo di casse a basso livello
Il prelievo di casse a basso livello costringeva i lavoratori a piegarsi all'altezza della vita per accedere ai prodotti sul livello inferiore dei pallet, in genere all'altezza delle caviglie. Nei magazzini di generi alimentari e surgelati, le casse del peso di 80-100 kg erano posizionate sul livello più basso, richiedendo una profonda flessione della colonna vertebrale con le braccia distese lontano dal corpo. Questa postura aumentava i carichi di compressione e taglio sui dischi lombari e aumentava il rischio di distorsioni acute e DLM croniche. Le ripetute flessioni e torsioni durante la preparazione di pallet misti aggravavano l'esposizione, in particolare durante i turni lunghi o gli elevati ritmi di prelievo.
Gli ingegneri dovevano considerare l'altezza dei pallet come una variabile di progettazione, non come un vincolo fisso. Sollevare lo strato inferiore effettivo utilizzando pallet vuoti aggiuntivi, la regolazione dell'altezza delle forche o i posizionatori di pallet manteneva il carico più vicino al livello della vita e riduceva gli angoli di flessione del tronco. Mantenere il carico vicino al corpo accorciava il braccio di spinta sulla colonna vertebrale e riduceva le forze muscolari richieste. L'analisi delle attività con video e strumenti di valutazione della postura, come le linee guida di sollevamento RULA o NIOSH, ha fornito prove quantificabili per giustificare l'investimento in attrezzature regolabili in altezza.
Sforzo eccessivo, DLM e limiti di movimentazione del carico
I transpallet manuali si basavano interamente sulla forza di spinta e trazione umana, il che comportava un notevole rischio di affaticamento eccessivo quando gli operatori movimentavano carichi pesanti o con scarsa scorrevolezza. Il superamento dei limiti di forza raccomandati per il movimento iniziale o per la traslazione continua contribuiva all'insorgenza di disturbi muscoloscheletrici a spalle, schiena e braccia. L'affaticamento eccessivo si verificava anche durante il sollevamento, la rotazione e l'impilamento di casse pesanti, soprattutto in condizioni di pressione temporale o con sistemi di retribuzione a incentivo. Cicli ripetitivi di sforzi intensi aumentavano il trauma cumulativo, anche quando i singoli sollevamenti rientravano nei limiti di peso nominali.
I controlli ingegneristici necessari dovevano affrontare sia l'entità del carico che la resistenza all'attrito. La scelta di ruote a bassa resistenza al rotolamento, il mantenimento di pavimenti lisci privi di solchi e avvallamenti e la prevenzione di punti piatti sulle ruote in gomma piena hanno ridotto le forze di spinta e trazione necessarie. Limiti di carico chiaramente definiti, basati sulla capacità dei carrelli elevatori manuali e sulle linee guida ergonomiche, hanno contribuito a impedire agli operatori di movimentare pallet che, pur rientrando tecnicamente nei limiti di carico dell'attrezzatura, risultavano ergonomicamente eccessivi. Le linee guida OSHA e NIOSH indicavano che le cinture di sicurezza non offrivano una protezione affidabile e potevano incoraggiare sollevamenti più rischiosi, pertanto l'attenzione progettuale si è dovuta spostare verso l'assistenza meccanica piuttosto che verso i dispositivi personali.
Pericoli relativi alla stabilità del carico, alla visibilità e al percorso di viaggio
I carichi instabili su pallet presentavano un rischio combinato di caduta di oggetti, ribaltamento e perdita di controllo durante il trasporto. Un peso mal distribuito, un baricentro alto e casse non imballate o non fissate aumentavano la probabilità di spostamento del carico durante il superamento di irregolarità del pavimento o in curva. Ruote appiattite o danneggiate causavano inoltre movimenti a scatti, amplificando le forze dinamiche sul prodotto impilato. Quando i carichi diventavano alti, ostruivano la visibilità anteriore e costringevano gli operatori a procedere con visuale compromessa o in retromarcia, aumentando il rischio di collisione.
I controlli ingegneristici si sono concentrati sia sulla formazione del carico che sull'ambiente di trasporto. Modelli di pallet standardizzati, l'uso di pellicola estensibile e, ove appropriato, di cinghie o reti hanno migliorato l'integrità del carico unitario. La specifica delle altezze massime delle pile in relazione all'ingombro del pallet e al tipo di martinetto ha ridotto il peso superiore. La progettazione del pavimento, inclusa la rimozione di irregolarità, il mantenimento del drenaggio senza canali profondi e il controllo della contaminazione superficiale, ha ridotto le vibrazioni e i carichi d'impatto. Una buona illuminazione e la segnaletica delle corsie di trasporto hanno ulteriormente ridotto gli incidenti legati alla scarsa visibilità e ai percorsi ingombri.
Quadro normativo: OSHA e ANSI/ITSDF B56.1
Il quadro normativo per la sicurezza del sollevamento dei pallet combinava i requisiti generali OSHA in materia di mansioni e movimentazione dei materiali con standard consensuali come ANSI/ITSDF B56.1. L'OSHA richiedeva ai datori di lavoro di fornire un luogo di lavoro privo di pericoli riconosciuti, tra cui sforzi eccessivi, carichi urtati e guasti alle attrezzature che coinvolgevano transpallet e carrelli elevatori. Le linee guida OSHA enfatizzavano il riconoscimento dei pericoli, la formazione degli operatori e l'uso di ausili meccanici laddove la movimentazione manuale creasse rischi irragionevoli. Inoltre, sottolineavano la necessità di mantenere pulite le aree, di sgomberare i corridoi e di controllare i rischi di scivolamento e inciampo nelle aree di movimentazione dei pallet.
La norma ANSI/ITSDF B56.1 definisce i requisiti di progettazione, manutenzione e funzionamento per i carrelli elevatori industriali, inclusi i transpallet manuali e motorizzati. Si occupa di capacità nominali, stabilità, prestazioni di frenata e avvertenze.
Soluzioni di progettazione ergonomica per il sollevamento di pallet
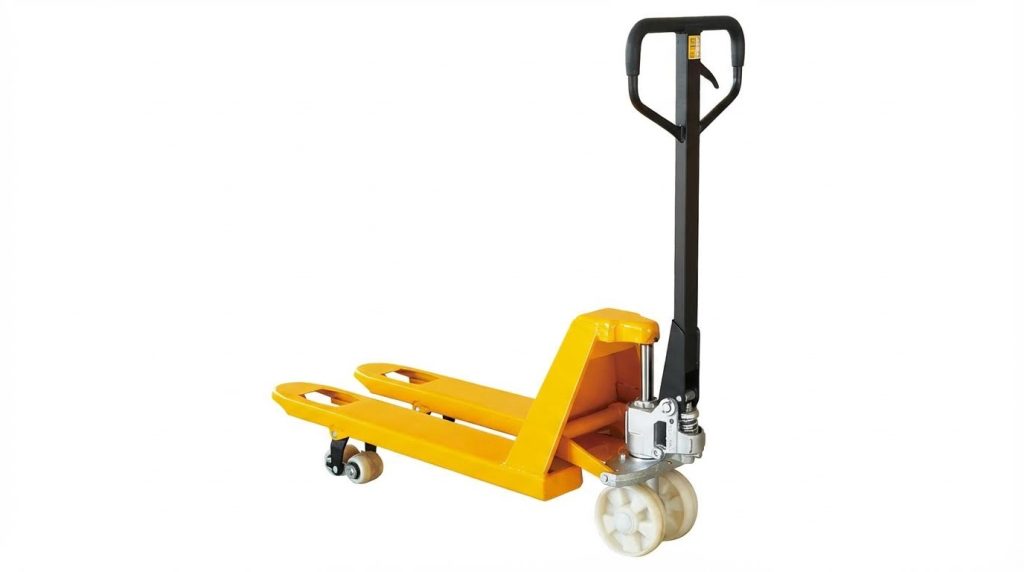
I controlli ingegneristici per il sollevamento dei pallet si sono concentrati sulla riduzione del carico sulla colonna vertebrale, dello stress articolare e del sovraffaticamento. Questa sezione ha esaminato come la geometria, la capacità delle apparecchiature e la progettazione dell'interfaccia operatore abbiano mitigato tali rischi. Ha collegato le scelte di layout ergonomico alle aspettative normative e ai vincoli reali del magazzino.
Aumento dell'altezza del pallet e riduzione al minimo della flessione in avanti
Storicamente, il prelievo di casse a basso livello costringeva i lavoratori a flettere significativamente il bagagliaio, soprattutto durante il caricamento dei livelli inferiori dei pallet. Carichi tra 36 e 45 chilogrammi posizionati sullo strato a livello del pavimento richiedevano profondi piegamenti in avanti e grandi distanze di sbraccio. L'aumento dell'altezza effettiva della base dei pallet riduceva gli angoli di flessione del bagagliaio e lo sbraccio orizzontale, riducendo la compressione lombare e le forze di taglio. Le strutture ottenevano l'elevazione posizionando i pallet su piattaforme rialzate, impilando due volte i pallet vuoti su martinetti o utilizzando carrelli elevatori per posizionare i pallet a un'altezza compresa tra metà coscia e la vita. I controlli ingegneristici funzionavano al meglio quando mantenevano l'altezza di carico manuale tra circa 750 millimetri e 1.100 millimetri per la maggior parte delle attività, limitando le chiusure ripetute. Qualsiasi soluzione di elevazione doveva preservare la stabilità dei pallet, garantire un libero accesso alle forche ed evitare la creazione di bordi di inciampo o cambi di livello nel percorso di trasporto.
Martinetti, impilatori e pallettizzatori regolabili in altezza
I transpallet regolabili in altezza e gli impilatori elettrici permettevano agli operatori di mantenere il livello di lavoro vicino all'altezza della vita durante l'intero ciclo di prelievo. Alcuni transpallet offrivano un'elevazione delle forche fino a circa 250 millimetri, rispetto ai modelli convenzionali che si sollevavano di 200 millimetri o meno. Questa maggiore escursione riduceva il tempo che gli operatori trascorrevano piegati al di sotto dell'altezza delle ginocchia durante le operazioni di carico e scarico. I posizionatori di pallet e i piccoli pallettizzatori montati sulle forche del transpallet sollevavano i prodotti fino all'altezza del gomito e potevano seguire l'altezza del carico man mano che venivano aggiunti o rimossi strati. Negli ambienti refrigerati o a celle frigorifere, questi dispositivi riducevano il carico cumulativo sulla colonna vertebrale durante la movimentazione frequente delle casse. La scelta delle attrezzature regolabili richiedeva la verifica della capacità nominale, della compatibilità della lunghezza delle forche con i pallet standard e della stabilità all'altezza di sollevamento massima. L'integrazione di queste soluzioni nei layout esistenti richiedeva la verifica della larghezza dei corridoi, dei raggi di sterzata e dello spazio libero sotto le travi delle scaffalature.
Movimentazione elettrica vs. manuale e selezione delle attrezzature
L'utilizzo di attrezzature motorizzate al posto dei transpallet manuali ha ridotto le forze di spinta e trazione e diminuito il rischio di affaticamento eccessivo. I transpallet e gli impilatori elettrici hanno trasportato e sollevato carichi senza fare affidamento sulla forza dell'operatore, a condizione che gli utenti rispettassero la capacità nominale e il baricentro del carico. Tuttavia, le unità motorizzate hanno introdotto nuovi vincoli di progettazione, tra cui il raggio di sterzata, il controllo dell'accelerazione e la necessità di limitare le vibrazioni trasmesse a tutto il corpo su pavimenti irregolari. La scelta delle attrezzature ha quindi confrontato i profili di lavoro, i pesi dei carichi, le distanze di percorrenza e le condizioni ambientali come la temperatura e la qualità del pavimento. I transpallet manuali sono rimasti adatti per brevi spostamenti orizzontali su pavimenti ben tenuti e carichi moderati, a condizione che le forze di spinta rimanessero entro i limiti ergonomici. Al contrario, il prelievo di colli ad alta produttività, i lunghi percorsi di percorrenza o i frequenti cambi di quota hanno giustificato le soluzioni motorizzate sia per motivi di sicurezza che di produttività. I modelli decisionali hanno in genere considerato il costo del ciclo di vita, la capacità di manutenzione e la conformità a standard come ANSI/ITSDF B56.1.
Formazione degli operatori e tecniche di sollevamento sicure
Anche con attrezzature ben progettate, una tecnica inadeguata creava comunque un elevato rischio muscoloscheletrico. I programmi di formazione enfatizzavano il mantenimento dei carichi vicino al corpo, l'uso della forza delle gambe anziché della flessione della schiena e l'evitamento di torsioni durante il sollevamento o l'abbassamento. Gli operatori imparavano a posizionare transpallet o carrelli elevatori in modo da movimentare i carichi lateralmente o dagli angoli, riducendo la distanza di sbraccio e le posture scomode. Le istruzioni includevano anche strategie di spinta e trazione sicure, tra cui l'avvio graduale dei carichi, l'uso di entrambe le mani sulla maniglia e il mantenimento di una chiara visibilità intorno a pile alte. Le linee guida OSHA sottolineavano che le cinture di sicurezza non sostituivano la tecnica corretta e potevano incoraggiare tentativi di sollevamento non sicuri. Programmi efficaci combinavano lezioni in aula con sessioni pratiche supervisionate e aggiornamenti periodici basati sui dati degli incidenti. Le strutture che integravano il coaching ergonomico con routine di riscaldamento pre-turno e micro-pause hanno riportato una riduzione dell'affaticamento e un minor numero di casi di DLM.
Strategie di manutenzione per la movimentazione sicura dei pallet

Strategie di manutenzione strutturate hanno garantito la sicurezza, la prevedibilità e la conformità delle attrezzature per la movimentazione dei pallet. Le organizzazioni che hanno integrato controlli giornalieri, manutenzione programmata e ispezioni formali hanno ridotto guasti imprevisti e rischi di infortuni. Un approccio a più livelli si è rivelato il più efficace, combinando le attività di routine degli operatori, le mansioni dei tecnici e le ispezioni normative. Le seguenti sottosezioni descrivono i controlli di manutenzione pratici e orientati all'ingegneria per transpallet , impilatori e attrezzature correlate.
Routine di ispezione giornaliere e settimanali
Le ispezioni giornaliere si sono concentrate su rapidi controlli visivi e funzionali prima dell'uso. Gli operatori hanno esaminato le ruote per individuare eventuali detriti incastrati, controllato le forche per individuare eventuali piegature o crepe visibili e verificato un sollevamento fluido e senza pompaggi a scatti. Hanno pulito forche e telai per rimuovere olio e contaminanti, migliorando la presa e facilitando l'individuazione di eventuali perdite. Un semplice test idraulico, come il pompaggio della maniglia tre volte e l'osservazione della risposta del sollevatore, ha identificato un livello basso di olio o perdite interne.
Le routine settimanali erano più approfondite e miravano alle interfacce soggette a usura. Il personale addetto alla manutenzione lubrificava gli assi delle ruote con spray al silicone, oliava le cerniere delle maniglie e applicava grasso al litio bianco sul perno centrale. Serrava i bulloni delle forcelle e i dispositivi di fissaggio della base delle maniglie, sfruttando qualsiasi rumore di rotolamento durante il rotolamento a vuoto come innesco per un ulteriore serraggio. I controlli di sicurezza settimanali includevano un test di carico controllato e un test di rotazione delle ruote per rilevare forcelle che affondavano, cuscinetti che stridevano o rulli fuori dalla rotondità. Queste attività brevi e programmate hanno evitato oltre l'80% dei guasti evitabili segnalati nelle indagini sul campo.
Controlli di integrità idraulica, delle ruote e delle forcelle
I controlli di integrità idraulica hanno risolto perdite, aria intrappolata e fluido degradato. I tecnici hanno ispezionato l'unità pompa e i cilindri di sollevamento per individuare tracce esterne di olio e hanno pulito le aste per individuare striature di ruggine, che indicavano l'usura delle guarnizioni. Hanno verificato i livelli dell'olio, rabboccato con il fluido idraulico specificato dal produttore e spurgato il sistema se le prestazioni del sollevatore risultavano spugnose. I cambi periodici dell'olio prevedevano lo svuotamento, l'ispezione degli anelli di tenuta, la reinstallazione delle valvole e il rabbocco fino al livello corretto.
La manutenzione di ruote e rulli ha influenzato direttamente le forze di movimentazione e la stabilità. Gli ispettori hanno controllato i rulli di carico e le ruote sterzanti per individuare punti piatti, crepe o disallineamenti, che aumentavano le forze di spinta e causavano carichi instabili. Hanno sostituito i rulli danneggiati utilizzando estrattori e procedure di allineamento adeguati, quindi hanno confermato la rotazione libera senza rumori di sfregamento. I controlli di integrità delle forche hanno utilizzato un righello lungo la lunghezza della forca per rilevare cedimenti o torsioni e hanno cercato crepe superficiali nelle zone ad alta sollecitazione vicino al tallone. Le forche piegate o incrinate hanno richiesto la rimozione immediata dal servizio perché compromettevano la capacità nominale e violavano gli standard di sicurezza.
Manutenzione delle batterie e dell'impianto elettrico per apparecchiature alimentate
I transpallet e gli impilatori elettrici richiedevano una cura rigorosa delle batterie e dell'impianto elettrico per garantire la sicurezza. Gli operatori controllavano lo stato di carica delle batterie prima di ogni turno e seguivano le indicazioni del produttore sugli intervalli di ricarica per evitare scariche profonde. Per le batterie al piombo, monitoravano i livelli dell'elettrolita, rabboccavano con acqua deionizzata quando necessario e mantenevano puliti i tappi di sfiato e gli involucri. I tecnici pulivano e serravano i terminali per prevenire cali di tensione e surriscaldamenti dovuti alla corrosione.
I controlli pre-operativi includevano la verifica del corretto funzionamento di tutti gli interruttori di comando, dei pulsanti di arresto di emergenza e degli interblocchi di sicurezza. Gli ispettori hanno esaminato cavi e connettori per verificare la presenza di danni all'isolamento o di conduttori esposti, soprattutto in celle frigorifere o ambienti umidi. Hanno confermato che le funzioni di sollevamento, abbassamento e traslazione rispondevano senza ritardi o sovratensioni, che potrebbero indicare guasti elettrici o idraulici. La pulizia regolare attorno agli armadi elettrici ha ridotto l'accumulo di polvere conduttiva e l'ingresso di umidità, prolungando la durata dei componenti e migliorandone l'affidabilità.
FEM, audit periodici e manutenzione predittiva
Le ispezioni formali secondo gli standard FEM e simili hanno costituito la struttura portante dei programmi di manutenzione. Almeno una volta all'anno, una persona competente ha eseguito un'ispezione completa che ha interessato la struttura, l'impianto idraulico, i freni, lo sterzo e i dispositivi di sicurezza. Questo audit ha documentato i difetti, ne ha valutato la gravità e ha definito le azioni di riparazione o sostituzione prima di riprendere l'attività. I datori di lavoro hanno utilizzato questi rapporti per dimostrare la conformità alle normative sulla sicurezza sul lavoro e alle politiche interne.
Audit interni periodici integravano le ispezioni obbligatorie. I team addetti alla sicurezza esaminavano i registri di manutenzione, i tempi di risoluzione dei difetti e i dati sugli incidenti per identificare debolezze sistemiche, come guasti ricorrenti alle ruote o perdite idrauliche. Le strutture più avanzate adottavano elementi di manutenzione predittiva, monitorando indicatori di usura come vibrazioni, rumori anomali o forze di spinta aumentate. Gli operatori svolgevano un ruolo chiave segnalando tempestivamente i segnali di allarme anziché aggirare i guasti. Nel tempo, questo approccio basato sui dati ha ottimizzato gli intervalli di manutenzione, ridotto i tempi di fermo non pianificati e mantenuto la movimentazione dei pallet.
Riepilogo e guida pratica all'implementazione
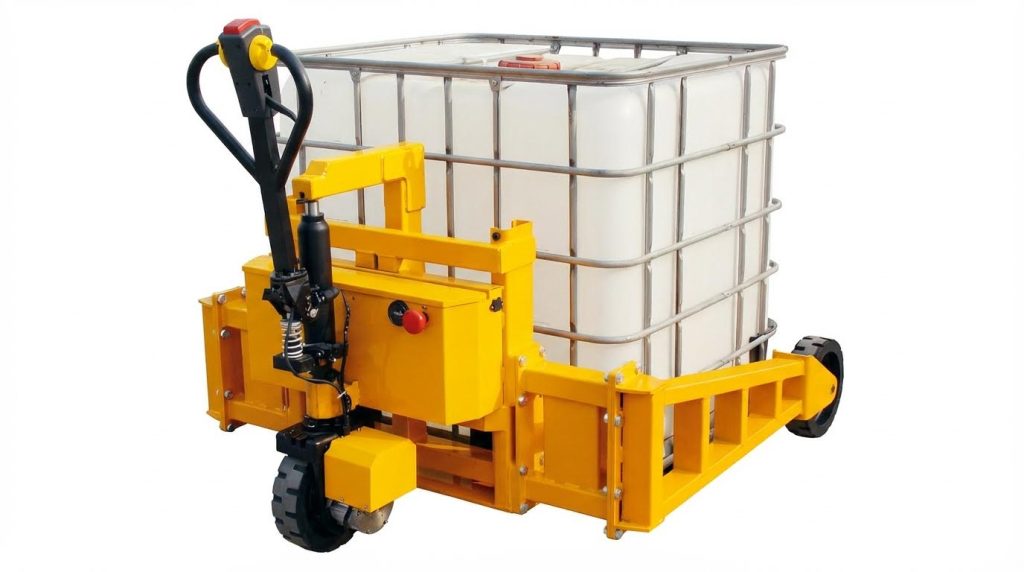
La sicurezza del sollevamento dei pallet si basava su una combinazione di controlli ingegnerizzati, manutenzione rigorosa e formazione strutturata degli operatori. I rischi ergonomici nel prelievo di casse a bassa altezza, soprattutto nelle celle frigorifere, comportavano un'elevata esposizione a flessioni, torsioni e sforzi eccessivi. Controlli ingegneristici come l'innalzamento dell'altezza dei pallet, l'utilizzo di transpallet e impilatori regolabili in altezza e l'impiego di sistemi di movimentazione motorizzati anziché manuali, ove possibile, hanno ridotto significativamente tali sollecitazioni. Allo stesso tempo, solide pratiche di stabilizzazione del carico, percorsi di transito chiari e il rispetto dei requisiti OSHA e ANSI/ITSDF B56.1 hanno costituito la base normativa per un funzionamento sicuro.
L'esperienza del settore ha dimostrato che routine di manutenzione semplici e ripetibili hanno prevenuto la maggior parte dei guasti dei transpallet. Controlli visivi giornalieri, lubrificazione e serraggio settimanali e ispezioni approfondite mensili di componenti idraulici, forche e ruote hanno ridotto i guasti e i tempi di fermo non pianificati. Per le unità motorizzate, la manutenzione strutturata delle batterie e dell'impianto elettrico, combinata con controlli di sicurezza prima dell'uso, ha garantito prestazioni costanti e ridotto al minimo i guasti pericolosi. Ispezioni annuali conformi agli standard FEM e audit periodici di terze parti hanno fornito un'ulteriore rete di sicurezza e hanno allineato le flotte agli obblighi di legge.
Per l'implementazione pratica, le strutture hanno tratto vantaggio dal considerare la sicurezza del sollevamento dei pallet come un sistema, non come un insieme di soluzioni isolate. Una tipica tabella di marcia iniziava con una valutazione del rischio relativa ad altezze di prelievo, percorsi di viaggio e profili di carico, seguita da modifiche ingegneristiche mirate come l'elevazione dell'altezza dei pallet, la selezione di attrezzature manuali o elettriche appropriate e adeguamenti del layout per migliorare la visibilità e la qualità del pavimento. Iniziative parallele includevano programmi di formazione formale per gli operatori, corsi di aggiornamento e canali di segnalazione chiari per difetti delle apparecchiature e quasi incidenti. I dati provenienti dai registri degli incidenti e dai risultati delle ispezioni hanno poi informato un piano di manutenzione predittiva di base, concentrando le risorse su asset e aree operative ad alto rischio.
Dal punto di vista dell'evoluzione tecnologica, la tendenza si è spostata verso apparecchiature con maggiore adattabilità, sensori integrati e una manutenzione maggiormente basata sui dati. Tuttavia, anche le soluzioni più avanzate dipendevano ancora da specifiche corrette, da una corretta messa in servizio e da un uso quotidiano disciplinato. Una strategia equilibrata ha combinato misure comprovate a bassa tecnologia, come pallet vuoti aggiuntivi per l'elevazione e una rigorosa pulizia, con l'adozione selettiva di pallettizzatori avanzati e impilatori motorizzati. Le organizzazioni che hanno allineato i controlli ingegneristici, gli standard di manutenzione e la competenza della forza lavoro hanno ottenuto riduzioni durature dei disturbi muscoloscheletrici, dei guasti alle apparecchiature e degli incidenti di movimentazione dei materiali, mantenendo al contempo la produttività e il controllo dei costi.