I responsabili di magazzino che si chiedono "cos'è la velocità di prelievo in magazzino?" si concentrano su un KPI di produttività fondamentale che collega la progettazione ingegneristica alle prestazioni operative. Questo articolo definisce la velocità di prelievo e i relativi KPI di magazzino, spiega come misurarli e confrontarli, e mostra come progettare una maggiore produttività senza compromettere la precisione o la sicurezza. Vedrete come il layout, la progettazione dei processi e tecnologie come WMS, scansione, automazione e gemelli digitali influenzano le prestazioni degli operatori di magazzino addetti al prelievo, inclusi i prelievi all'ora, le righe all'ora e gli ordini all'ora. Infine, l'articolo riassume come integrare i KPI relativi alla velocità di prelievo in una roadmap di miglioramento continuo, in modo che la vostra attività rimanga competitiva man mano che i profili degli ordini e le aspettative dei clienti si evolvono.
Definizione del tasso di prelievo e dei principali KPI del magazzino
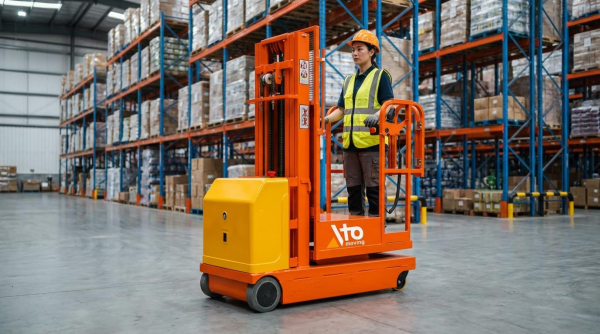
Nell'ingegneria di magazzino, la risposta alla domanda "cos'è il tasso di prelievo in magazzino" inizia con chiare definizioni di KPI. Il tasso di prelievo descrive l'efficienza con cui un sito converte le ore di lavoro in articoli, linee o ordini prelevati correttamente. Gli ingegneri hanno collegato questo KPI ad altre metriche di magazzino per comprendere la reale capacità, i vincoli e il costo di servizio. Una definizione precisa ha evitato confronti fuorvianti tra diverse strutture, profili di ordine o tecnologie.
Cosa misura il tasso di selezione e perché è importante
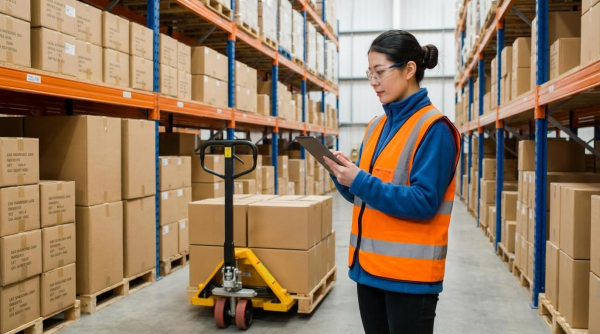
Il tasso di prelievo misurava la velocità con cui gli operatori convertivano le attività di prelievo in movimenti fisici dei prodotti. Nella sua forma più semplice, monitorava gli articoli prelevati dai magazzini per unità di tempo, solitamente per ora di lavoro. Questo KPI rifletteva direttamente l'efficienza nell'evasione degli ordini e la produttività del lavoro. Tassi di prelievo più elevati e sostenibili, a un dato livello di precisione, riducevano il tempo di ciclo dell'ordine e il costo del lavoro per ordine. Dal punto di vista dei sistemi, il tasso di prelievo fungeva da indicatore di produttività per il sottosistema di prelievo nel flusso di materiali end-to-end. Serviva anche come segnale di allerta precoce per problemi di layout, posizionamento errato o formazione inadeguata. Quando gli ingegneri valutavano il tasso di prelievo a livello di magazzino, consideravano anche il contesto, come il mix di SKU, le dimensioni dell'ordine e il metodo di movimentazione. Senza tale contesto, i dati principali rischiavano di determinare velocità non sicure o errori eccessivi.
Formule standard: prelievi, linee e ordini all'ora
Gli ingegneri in genere utilizzavano tre parametri correlati: prelievi orari, linee orarie e ordini orari. La formula di base per le prestazioni a livello di articolo era: Frequenza di prelievo (prelievi/ora) = Totale articoli prelevati ÷ Totale ore di prelievo diretto. Le linee orarie utilizzavano la stessa struttura, ma contavano le righe d'ordine anziché gli articoli, il che si adattava ad ambienti con quantità variabili per linea. Gli ordini orari misuravano gli ordini dei clienti completati per ora di lavoro e si allineavano bene con la pianificazione del livello di servizio e della capacità. Le strutture confrontavano queste metriche con la cronologia interna e con parametri di riferimento esterni, come 60-80 prelievi/ora per il prelievo semplice con carrello o 300-500 prelievi/ora per i sistemi "merce alla persona". Nel riportare l'importanza del tasso di prelievo per la gestione del magazzino, gli ingegneri specificavano quale unità utilizzavano e quali attività includevano nelle "ore di prelievo" (ad esempio escludendo riunioni o attività indirette) per mantenere i calcoli coerenti e verificabili.
Bilanciamento tra velocità, precisione, sicurezza e costi
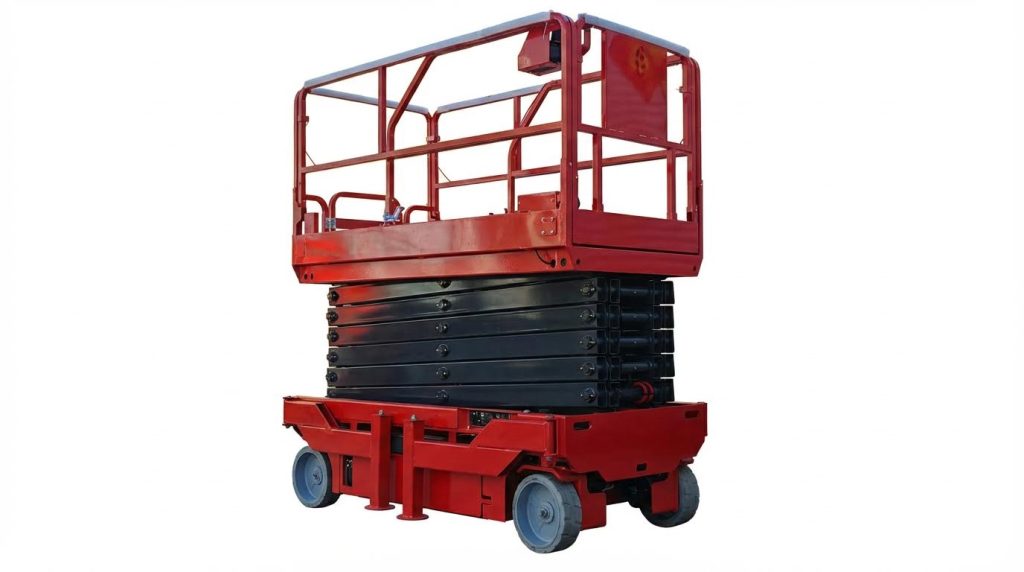
Una focalizzazione ristretta su una maggiore velocità di prelievo solitamente creava rischi nascosti. Man mano che gli operatori aumentavano la velocità, i tassi di errore tendevano ad aumentare, con conseguente incremento di rilavorazioni, resi e insoddisfazione del cliente. Dal punto di vista ingegneristico, la velocità di prelievo effettiva doveva essere calibrata in base alla precisione, utilizzando metriche come il numero di righe senza errori all'ora o il numero di ordini perfetti all'ora. Anche i vincoli di sicurezza limitavano la velocità di prelievo sostenibile, soprattutto laddove gli operatori percorrevano lunghe distanze, movimentavano carichi pesanti o lavoravano in quota. Normative e regolamenti imponevano limiti ergonomici e velocità di spostamento sicure per carrelli elevatori e commissionatori semi-elettrici . Il costo totale per riga forniva l'indicatore chiave di prestazione (KPI) di bilanciamento che combinava manodopera, rilavorazioni, danni e straordinari in un'unica visione economica. Una risposta matura alla domanda su quale fosse la velocità di prelievo ideale per i team di magazzino descriveva quindi un punto operativo ottimizzato, non la velocità massima assoluta. Questo punto garantiva una produttività stabile con un rischio accettabile, costi controllati e un servizio clienti affidabile. Ad esempio, l'utilizzo di macchine o strumenti di prelievo avanzati come una piattaforma aerea poteva migliorare sia la sicurezza che l'efficienza.
Come misurare e confrontare il tasso di scelta
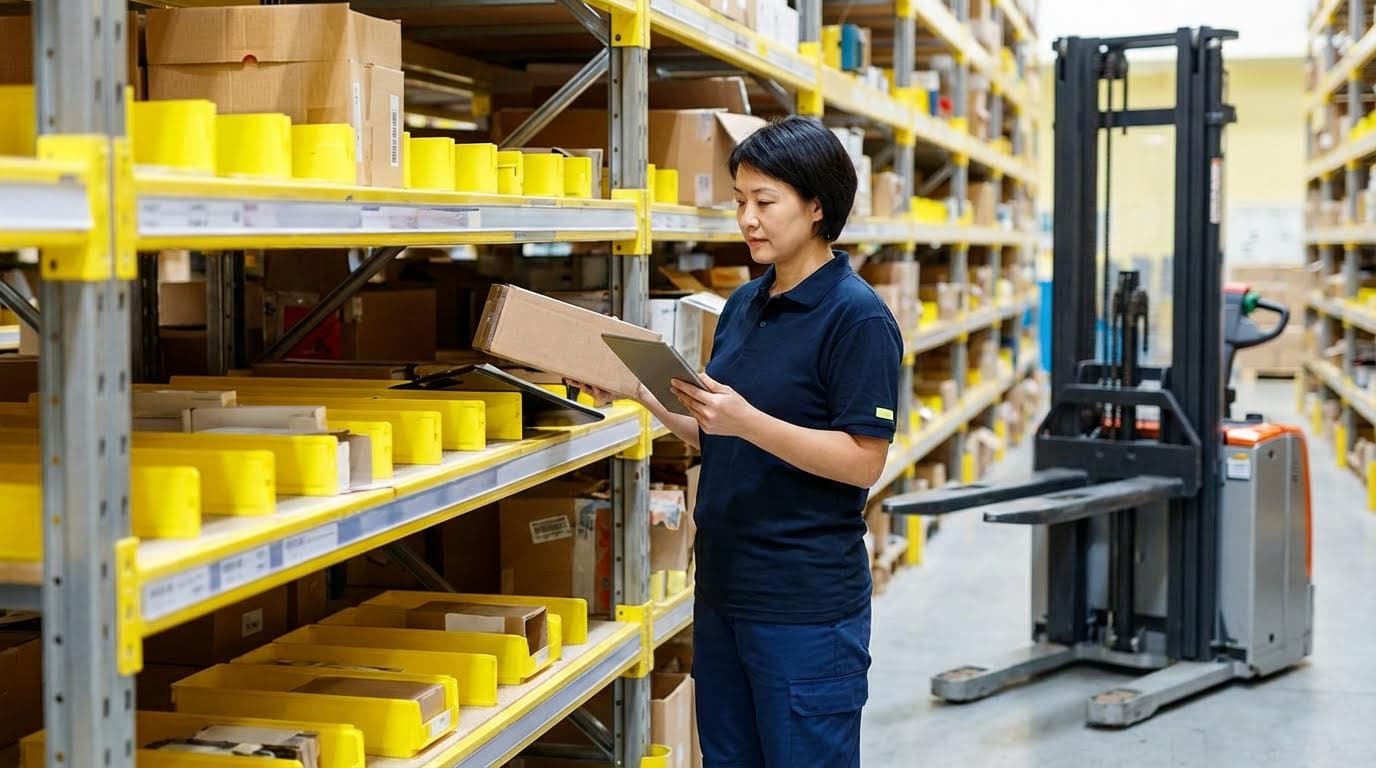
Quando i team operativi chiedono "qual è il tasso di prelievo che i responsabili di magazzino dovrebbero raggiungere?", hanno bisogno di misurazioni coerenti e di un benchmarking strutturato. Questa sezione spiega come acquisire dati di prelievo affidabili, analizzarli a diversi livelli di aggregazione e confrontare le prestazioni con i dati storici interni e gli standard esterni. In questo modo, ingegneri e responsabili industriali possono decidere se i metodi di prelievo manuale, con commissionatori semi-elettrici o automatizzati garantiscono la produttività e i livelli di servizio richiesti.
Raccolta dati, normalizzazione e standard temporali
Risposte precise alla domanda "cosa offre realmente il tasso di prelievo in magazzino?" iniziano con una raccolta dati disciplinata. Registra il totale degli articoli prelevati, delle linee e degli ordini, insieme ai timestamp di inizio e fine per ogni attività di prelievo. Utilizza un sistema di gestione del magazzino o eventi RF/scansione con timestamp per evitare registri manuali, che spesso contengono lacune ed errori di arrotondamento. Normalizza i dati escludendo pause, riunioni e attività non di prelievo in modo che il tasso di prelievo (prelievi all'ora) = articoli totali prelevati ÷ ore di prelievo nette. Definisci elementi temporali standard, come viaggi, ricerche, prelievi, conferme e gestione delle eccezioni, in modo che i tecnici possano confrontare diverse zone e processi su base omogenea. Classifica i record per famiglia di SKU, tipo di stoccaggio e metodo di prelievo per evitare di combinare semplici prelievi di cartoni con movimentazioni fragili o pericolose che sono naturalmente più lente.
Analisi delle prestazioni individuali, di squadra e basate sul tempo
Una volta puliti i dati di base, analizza il tasso di prelievo a livello individuale, di team e temporale. I tassi di prelievo individuali evidenziano i migliori operatori e quelli che potrebbero necessitare di formazione, adattamenti ergonomici o un coaching più approfondito. Le metriche a livello di team mostrano se una configurazione di cella, turno o zona funziona come un sistema, il che è fondamentale quando gli ordini richiedono la collaborazione tra aree diverse. L'analisi temporale per ora, turno, giorno della settimana e stagione rivela picchi e cali nella produzione di magazzino in base al tasso di prelievo in diverse condizioni di carico. Gli ingegneri possono correlare i cali del tasso di prelievo con fattori quali congestione, ritardi nei rifornimenti o affaticamento, quindi riprogettare i modelli di personale, i programmi di pausa e le finestre di rifornimento. Abbina sempre il tasso di prelievo a indicatori di accuratezza e sicurezza per evitare un'ottimizzazione basata solo sulla velocità.
Valori di base interni rispetto ai benchmark del settore
Le linee di base interne forniscono una stima del tasso di prelievo attualmente raggiunto dai team di magazzino in condizioni di vincoli reali. Utilizzate almeno diverse settimane di operazioni stabili per calcolare i tassi di prelievo medi, mediani e percentili per articoli, linee e ordini all'ora. Segmentate i risultati in base al metodo di prelievo e al profilo dell'ordine, poiché un ambiente di e-commerce con un elevato numero di SKU si comporta in modo molto diverso da un'operazione di massa con un basso numero di SKU. I benchmark di settore forniscono quindi un riferimento esterno: i tassi di prelievo tipici basati sugli articoli si aggiravano intorno ai 70 prelievi all'ora, mentre sistemi ingegnerizzati come il "merce alla persona" storicamente raggiungevano i 300-500 prelievi all'ora. Confrontate le vostre linee di base solo con processi peer pertinenti, ad esempio benchmark di prelievo batch per batch o di prelievo a zona per dati di zona. Utilizzate l'analisi dei gap per definire obiettivi di miglioramento graduali anziché passare direttamente ai valori migliori della categoria che ignorano i vincoli di layout, mix o manodopera.
Confronto tra metodi manuali, semi-automatici e automatizzati
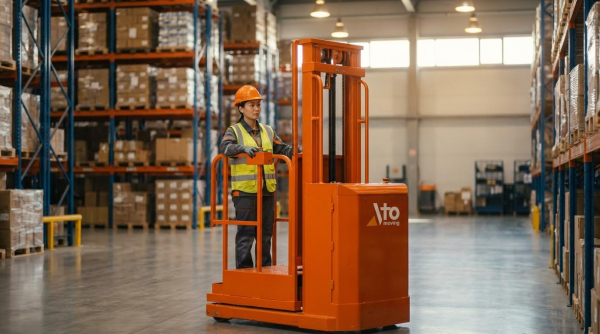
Per scegliere tra soluzioni manuali, semiautomatiche e automatiche, gli ingegneri dovrebbero confrontare la velocità di prelievo normalizzata, la precisione e il costo per riga. Il prelievo manuale con carta o RF in genere raggiungeva 60-80 articoli all'ora in ambienti semplici, con una maggiore variabilità della manodopera. Gli approcci semiautomatici, come le macchine per il prelievo degli ordini , i sistemi a comando vocale o il prelievo a lotti basato su carrelli, spesso aumentavano la produttività fino a 100-300 prelievi all'ora, migliorando al contempo la precisione della conferma. I sistemi completamente automatici o "merce alla persona" storicamente raggiungevano 300-500 articoli all'ora per postazione di lavoro, eliminando la maggior parte degli spostamenti e ottimizzando la sequenza. Quando si valuta "quale velocità di prelievo può realisticamente offrire la tecnologia di magazzino", è necessario ricalcolare la velocità di prelievo dopo ogni modifica al processo o all'attrezzatura e confrontarla con il valore di riferimento precedente alla modifica. È importante includere le attività di supporto come il rifornimento e la gestione delle eccezioni, in modo che il confronto rifletta le prestazioni a livello di sistema e non solo la velocità di una singola postazione.
Tattiche ingegneristiche per migliorare il tasso di scelta
Le tattiche ingegneristiche traducono il concetto astratto di "cos'è il tasso di prelievo in magazzino" in decisioni concrete di progettazione e processo. Questa sezione si concentra su come layout, ingegneria di processo e scelte tecnologiche influenzino il tasso di prelievo orario senza sacrificare precisione o sicurezza.
Ottimizzazione del layout, delle scanalature e della distanza di percorrenza
In un magazzino, il tasso di prelievo dipende fortemente dalla distanza e dalla frequenza con cui gli operatori percorrono il percorso. La progettazione del layout inizia con la mappatura dei percorsi di prelievo attuali e la quantificazione del tempo di percorrenza in percentuale del tempo di prelievo totale. Le strutture che hanno ridotto la distanza media percorsa a piedi per linea hanno in genere aumentato il tasso di prelievo del 20-40%. Posizionare gli SKU a velocità più elevata nelle "zone d'oro" tra l'altezza della vita e delle spalle e il più vicino possibile alle aree di imballaggio o consolidamento. Utilizzare l'ABC slotting per posizionare gli articoli di classe A sui percorsi più brevi e vicino alle corsie trasversali, spostando gli articoli di classe C in magazzini più remoti o più alti. Standardizzare la larghezza delle corsie per le attrezzature in uso e ridurre al minimo le corsie senza uscita che costringono a tornare indietro. Quando ci si chiede "cos'è in pratica l'ottimizzazione del tasso di prelievo in magazzino?", la risposta spesso inizia con le mappe di calore della distanza di percorrenza e il re-slotting basato sulla velocità degli articoli misurata e sui profili degli ordini.
Progettazione dei processi, procedure operative standard e riduzione degli sprechi snelli
L'ingegneria di processo si concentra sul modo in cui gli operatori eseguono ogni prelievo, dalla lettura di un incarico alla conferma del completamento. Procedure operative standard (SOP) documentate creano una base di riferimento in modo che i confronti dei tassi di prelievo tra turni e lavoratori rimangano validi. I metodi Lean classificano le azioni senza valore aggiunto, come i movimenti non necessari, l'attesa del rifornimento o la ri-movimentazione dei contenitori, come spreco. Gli studi sul tempo e sul movimento mostrano spesso che le attività indirette consumano più tempo del prelievo fisico stesso. Per migliorare le prestazioni di magazzino in termini di tasso di prelievo a livello di processo, è necessario definire strategie di prelievo chiare in base al profilo dell'ordine: prelievo di un singolo ordine per ordini piccoli e urgenti, prelievo a lotti o a grappolo per piccole linee ad alto volume e prelievo a zona per strutture di grandi dimensioni. Introdurre istruzioni di lavoro visive e checklist per ridurre il carico cognitivo e i tempi decisionali. Allineare i processi di rifornimento in modo che i picker raramente incontrino posizioni vuote, che altrimenti causerebbero ritardi e rilavorazioni. Con SOP stabili, strumenti di miglioramento continuo come il PDCA o gli eventi Kaizen possono aumentare sistematicamente le linee all'ora, mantenendo al contempo i KPI di precisione del prelievo.
WMS, scansione e tecnologie di prelievo avanzate
I sistemi digitali determinano il flusso di informazioni verso l'operatore addetto al prelievo e il modo in cui le conferme tornano al sistema di gestione del magazzino (WMS). Un WMS ben configurato assegna il lavoro, ottimizza i percorsi di prelievo, garantisce la coerenza di posizione e unità di misura e fornisce visibilità in tempo reale sulla velocità di prelievo a livello di operatore, zona e turno. La scansione di codici a barre o RFID riduce i tempi di ricerca e gli errori di prelievo, verificando che l'operatore si trovi nella posizione corretta e stia gestendo il codice SKU corretto prima della conferma. Tecnologie di prelievo avanzate come le macchine per il prelievo degli ordini , i sistemi "put-to-light" e il prelievo guidato dalla voce riducono ulteriormente i tempi di decisione e conferma. I sistemi "put-to-light" guidano gli operatori con luci montate sulla posizione e display delle quantità, che in genere aumentano i prelievi all'ora rispetto alle liste cartacee o manuali. I sistemi vocali liberano le mani e gli occhi dell'operatore, migliorando l'ergonomia e consentendo velocità di prelievo più elevate e costanti durante i turni lunghi. Alla domanda "qual è l'impatto della tecnologia di magazzino sulla velocità di prelievo?", la risposta misurabile è un aumento dei prelievi all'ora combinato con una migliore tracciabilità, meno errori e dati sulle prestazioni più completi per il benchmarking.
Automazione, cobot e ottimizzazione dei gemelli digitali
L'automazione modifica il flusso fisico e informativo anziché limitarsi a ottimizzare il movimento umano. I sistemi automatizzati di stoccaggio e prelievo o "goods-to-person" portano gli articoli alle stazioni di prelievo statiche, che possono portare i tassi di prelievo nell'intervallo 300-500 prelievi all'ora per profili di SKU idonei. I robot collaborativi (cobot) e i robot mobili autonomi (AMR) possono gestire le attività di trasporto, consentendo agli addetti al prelievo di concentrarsi sull'identificazione e la conferma a valore aggiunto. Questa separazione delle attività riduce l'affaticamento e stabilizza il tasso di prelievo durante il turno. Un gemello digitale del magazzino modella nel software scaffali, attrezzature, modelli di arrivo degli ordini e regole di lavoro. Gli ingegneri possono eseguire scenari che rispondono alla domanda "qual è il potenziale di prelievo del magazzino" in base a diversi layout, regole di batching o livelli di automazione, senza interrompere le operazioni in tempo reale. Simulando periodi di punta, varianti di slot o robot aggiuntivi, il gemello digitale aiuta a selezionare configurazioni che massimizzano i prelievi orari, rispettando vincoli quali distanze di sicurezza, limiti ergonomici e budget di capitale.
Riepilogo: Utilizzo dei KPI del tasso di selezione per il miglioramento continuo
I responsabili di magazzino che si chiedono "cos'è il tasso di prelievo in magazzino?" di solito desiderano uno strumento pratico per il miglioramento continuo, non solo una definizione. Il tasso di prelievo descriveva quanti articoli o linee d'ordine gli operatori prelevavano all'ora e rifletteva direttamente l'efficienza nell'evasione degli ordini, l'utilizzo della manodopera e i livelli di servizio. Quando gli ingegneri hanno integrato questo KPI nella gestione quotidiana, hanno ottenuto una visione quantitativa della qualità del layout, della progettazione dei processi, dell'efficacia della tecnologia e delle prestazioni della forza lavoro.
Dal punto di vista tecnico, una gestione solida del tasso di prelievo è partita da dati puliti e un ambito di applicazione chiaro. I siti hanno definito se misurare articoli, linee o ordini completi all'ora, quindi hanno normalizzato per attività come viaggi, riassortimenti e pause. Hanno confrontato i valori correnti con valori di riferimento interni e benchmark esterni, ad esempio 70 articoli all'ora come media generale, o intervalli specifici per metodo come 100-150 prelievi all'ora per il prelievo a lotti e fino a 300-500 prelievi all'ora per i sistemi "merce alla persona". Questa fase di benchmarking ha evidenziato il divario di miglioramento realistico prima di cambiamenti di capitale o organizzativi.
Da un punto di vista ingegneristico, i guadagni più sostenibili sono derivati da un approccio integrato. L'ottimizzazione del layout ha ridotto la distanza di spostamento, mentre la suddivisione strutturata ha posizionato i pezzi più veloci in "zone d'oro" ergonomiche per aumentare sia il tasso di prelievo che la precisione. La progettazione snella dei processi ha eliminato i passaggi non a valore aggiunto e un WMS ben configurato con scansione o pick-to-light ha ridotto i tempi di ricerca e rielaborazione. Automazione, cobot e gemelli digitali hanno ulteriormente aumentato la produttività migliorando il sequenziamento, bilanciando i carichi di lavoro e consentendo esperimenti sicuri su modelli virtuali prima delle modifiche fisiche.
Tuttavia, il parametro "cos'è il tasso di prelievo in magazzino" non è mai stato l'unico. Elevati prelievi orari con scarsa precisione, comportamenti non sicuri o affaticamento degli operatori hanno degradato le prestazioni complessive del sistema e aumentato il costo del servizio. Le strutture leader hanno quindi monitorato il tasso di prelievo insieme al tasso di precisione del prelievo, al tempo di ciclo dell'ordine e alle statistiche sugli incidenti, e hanno associato il miglioramento alla formazione, alla progettazione ergonomica e a sistemi di incentivi trasparenti ed equi. Utilizzati in questo modo, i KPI del tasso di prelievo sono diventati la spina dorsale di un ciclo di miglioramento continuo: misurare, analizzare, riprogettare, simulare ove possibile, implementare e rimisurare. Le strutture che hanno trattato il tasso di prelievo come una proprietà del sistema in evoluzione piuttosto che come un obiettivo fisso hanno in genere ottenuto una produttività più elevata e stabile nel tempo, pur rimanendo flessibili per le tecnologie future e i profili degli ordini in continua evoluzione.