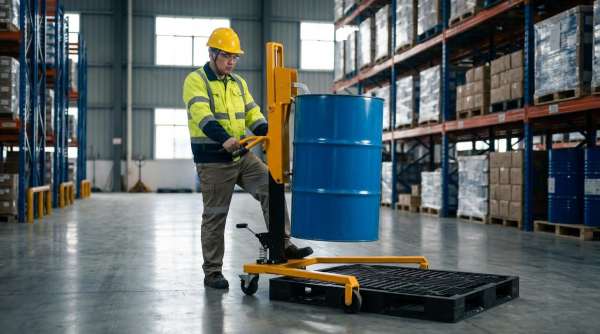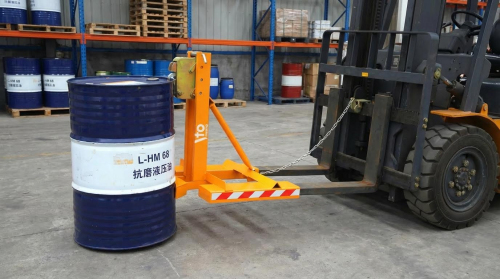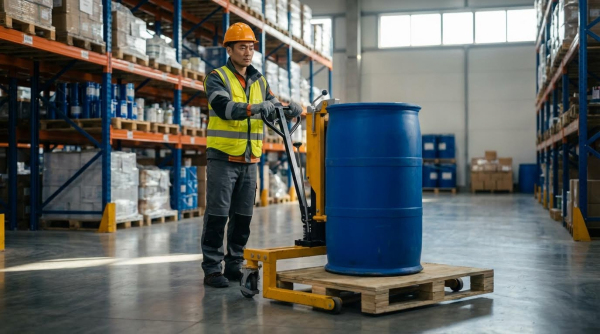
Trommelwagens speelden een cruciale rol in industriële installaties waar zware vaten, cilinders en tonnen werden verplaatst. Ze combineerden speciaal ontworpen frames, platforms en wielen om lasten tot circa 500 kg te verplaatsen met gecontroleerde kracht en hoge stabiliteit. Dit artikel onderzocht de basisprincipes van trommelwagens, technische ontwerpfactoren en praktische selectiecriteria, en koppelde deze vervolgens aan integratie-, onderhouds- en veiligheidspraktijken in magazijnen en procesinstallaties. Het bood ingenieurs een gestructureerd kader voor het specificeren, implementeren en onderhouden van trommelwagens die een veilige en efficiënte materiaalverwerking in veeleisende omgevingen ondersteunen.
Basisprincipes en kernfuncties van een drumdolly
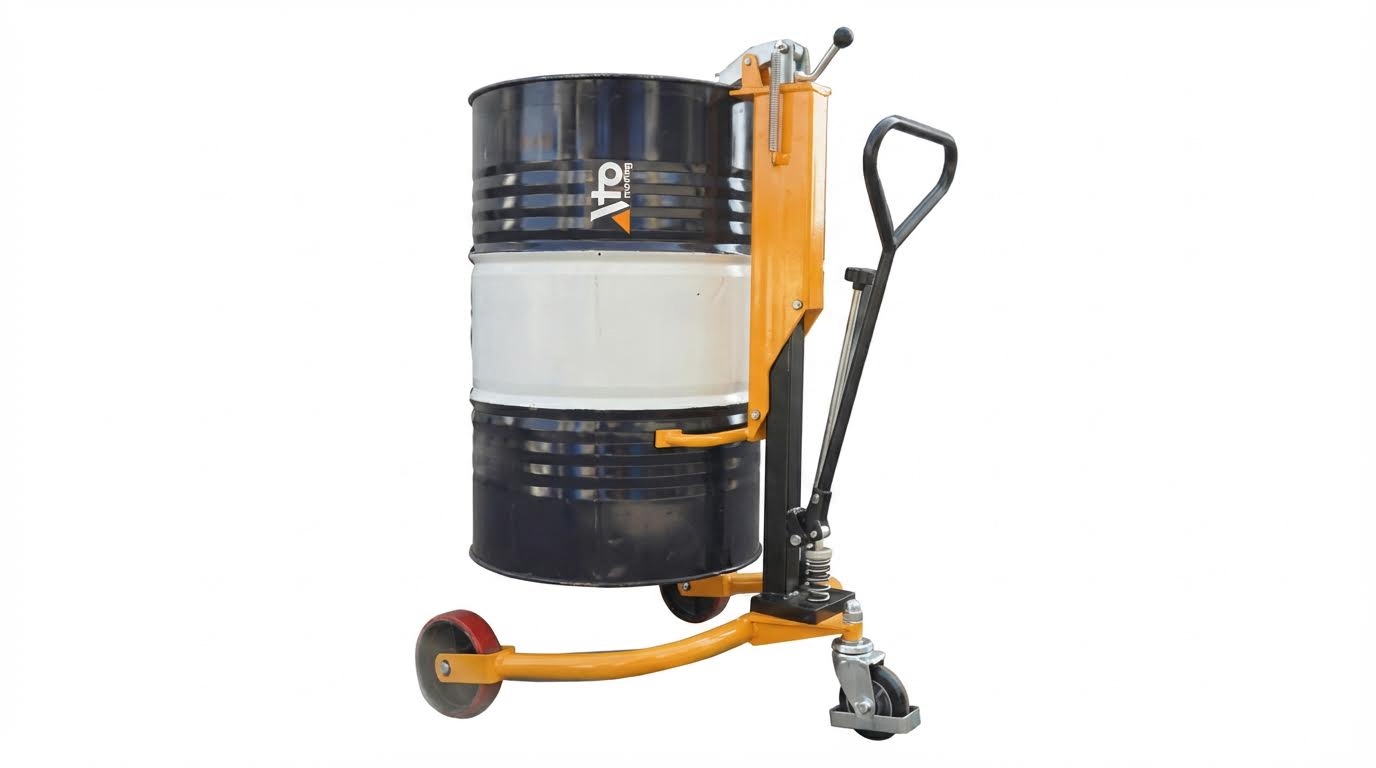
Vatwagens waren compacte, verrijdbare platforms die zware vaten ondersteunden en verplaatsten met minimale fysieke inspanning. Industriële bedrijven gebruikten ze voor het transport van chemicaliën, oliën, voedingsingrediënten en afval tussen opslag-, verwerkings- en verzendruimtes. Door het gewicht van het vat dicht bij de vloer te houden en te verdelen over meerdere wielen, verminderden de wagens het risico op kantelen en de noodzaak tot handmatig tillen. Ze standaardiseerden ook de behandeling van verschillende soorten vaten, wat de workflow verbeterde en het aantal blessures verminderde.
Wat is een drumdolly in industriële toepassingen?
In industriële omgevingen fungeerde een vatenwagen als een speciaal transportmiddel voor cilindrische containers zoals stalen of plastic vaten. Het frame van de wagen ondersteunde de vatbodem, terwijl zwenkwielen gecontroleerde beweging mogelijk maakten in smalle gangpaden en rond apparatuur. Operators duwden of trokken de beladen wagen meestal in plaats van het vat zelf te kantelen of te rollen, wat de belasting en impact verminderde. Fabrieken gebruikten vatenwagens bij vullijnen, aftapstations en magazijnen om vaten veilig en efficiënt tussen pallets, stellingen en procesapparatuur te verplaatsen.
In tegenstelling tot universele transportkarren centreerden trommelwagens de lading en pasten ze zich aan de afmetingen van standaard trommeldiameters aan, waardoor de stabiliteit verbeterde. Dankzij het lage profiel bleef het zwaartepunt van de trommel dicht bij de vloer, wat de kantelmomenten tijdens het starten, stoppen of draaien beperkte. Bij het transport van gevaarlijke materialen ondersteunden de juiste trommelwagens strategieën voor het beheersen van lekkages door een soepelere en voorspelbaardere beweging van de trommel mogelijk te maken. Als onderdeel van een breder materiaalbehandelingssysteem overbrugden ze de kloof tussen vaste apparatuur, transportbanden en opslaglocaties.
Typische trommeltypen, -maten en -belastingsbereiken
Vatenwagens vervoerden doorgaans standaard vaten van 110 en 205 liter, overeenkomend met respectievelijk 30 en 55 gallon. De frames waren doorgaans geschikt voor vaten met een diameter van ongeveer 584 millimeter, wat overeenkomt met de typische afmetingen van stalen chemische vaten. De ontwerpen waren geschikt voor zowel vaten met een gesloten als een open deksel, evenals compatibele varianten van kunststof en vezelcomposiet, mits de diameter van de bodem in de steunring paste. Het draagvermogen van industriële modellen lag doorgaans tussen de 450 en 500 kilogram, waarmee volledig gevulde vaten van 205 liter met vloeistoffen met een hoge dichtheid konden worden vervoerd.
Sommige platforms ondersteunden meerdere vatformaten door middel van verstelbare ringen of segmenten met kruisvormige basisplaten die verschillende diameters vastgrepen. Ingenieurs controleerden of de maximale massa van het vat, inclusief product en eventuele mengapparatuur, onder het nominale draagvermogen van de dolly bleef met een passende veiligheidsmarge. Voor bedrijven die gasflessen of speciale containers verwerkten, werden dolly's met op maat gemaakte steunen of bevestigingsmiddelen gespecificeerd. Deze afstemming tussen de geometrie van het vat, de massa-eigenschappen en het draagvermogen van de dolly zorgde voor voorspelbare handlingprestaties en naleving van de regelgeving.
Belangrijkste onderdelen: Frame, platform en wielen
Het frame vormde de structurele kern van een vatenwagen en bestond doorgaans uit gelaste stalen profielen of 3 millimeter dik plaatstaal met versterkte dwarsverbindingen. Cirkelvormige of veelhoekige ringen ondersteunden de vatenbasis gelijkmatig, waardoor plaatselijke vervorming werd voorkomen en puntbelastingen op de dunne vatenwanden werden verminderd. De geringe totale hoogte, vaak rond de 165 millimeter, stelde operators in staat vaten te laden zonder noemenswaardig tillen of kantelen. Poedergecoate of anderszins beschermde oppervlakken waren bestand tegen corrosie en slijtage in natte of chemisch beladen omgevingen.
Het platform integreerde het frame met de bevestigingspunten voor de zwenkwielen, waardoor de belasting gelijkmatig over elk wiel werd verdeeld. Industriële ontwerpen maakten gebruik van vier symmetrisch geplaatste zwenkwielen om de balans te verbeteren en contact te behouden op oneffen vloeren. Zwenkwielen met een diameter van ongeveer 76 millimeter en een breedte van circa 32 millimeter zorgden voor een lage rolweerstand en een adequate lastverdeling. Zwenkwielen verbeterden de wendbaarheid, terwijl materiaalkeuzes zoals polyolefine, polyurethaan of rubber werden afgestemd op de specifieke vloeromstandigheden en het risico op vervuiling.
De bevestiging van de zwenkwielen met bouten vereenvoudigde vervanging en inspectie, wat preventieve onderhoudsprogramma's ondersteunde. Ingenieurs evalueerden de hardheid van de wielen, het type lager en het ontwerp van de zwenkarm om de duwkrachten en de trillingsoverdracht naar de trommel te beheersen. Waar oneffenheden in de vloer of drempels aanwezig waren, verminderden zwenkwielen met een grotere diameter en versterkte beugels de impactbelasting en verlengden ze de levensduur. Het frame, het platform en de zwenkwielen bepaalden samen het draagvermogen, de stabiliteit en de geschiktheid van de dolly voor een bepaalde industriële omgeving.
Technische ontwerp- en prestatiefactoren
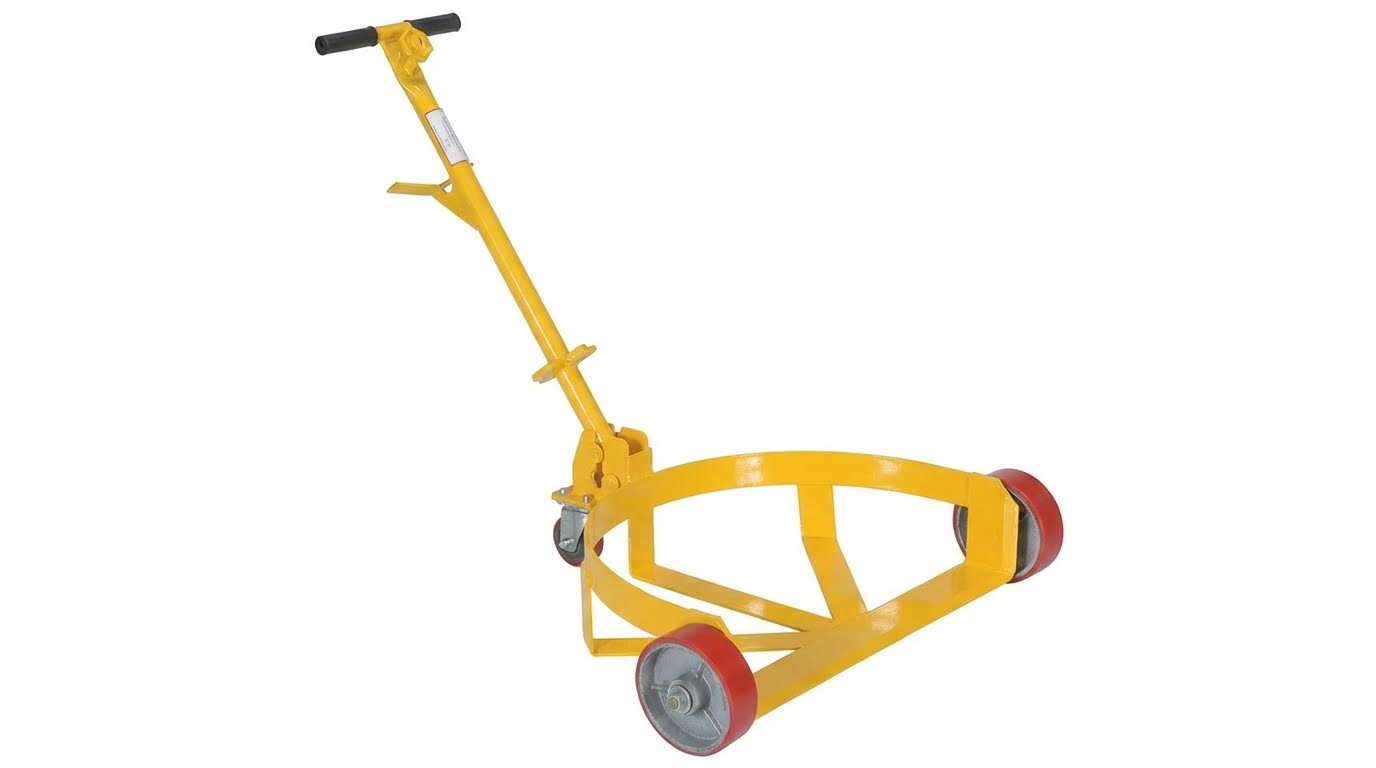
Bij het ontwerpen van trommelwagens werd een balans gevonden tussen structurele sterkte, manoeuvreerbaarheid en veiligheid voor de gebruiker. Industriële gebruikers beoordeelden de framegeometrie, de configuratie van de wielen en de gebruikte materialen aan de hand van vastgestelde belastinggevallen, vloeromstandigheden en blootstelling aan chemicaliën. Prestatiecriteria omvatten doorgaans het statische en dynamische draagvermogen, de duw- en trekkrachten en de stabiliteitsmarges tijdens het starten, stoppen en draaien. Een degelijk ontwerp verminderde de belasting van het hele lichaam, minimaliseerde het risico op kantelen en verlengde de levensduur bij continu gebruik.
Framegeometrie, materialen en draagvermogen
De framegeometrie bepaalde hoe de belasting van de trommel op de wielen werd overgebracht. Ronde of kruisvormige frames ondersteunden de trommel, de klankkast of de basis gelijkmatig, waardoor puntbelasting en lokale vervorming werden voorkomen. Ontwerpers specificeerden plaatdiktes van bijna 3 mm voor zware exemplaren, met gelaste dwarsbalken om torsie tijdens het draaien te weerstaan. Versterkte randen en verstevigingen rond de wielbevestigingen beperkten doorbuiging en zorgden ervoor dat de wielen uitgelijnd bleven bij belastingen van 450 tot 500 kg.
Staal bleef het meest gebruikte materiaal voor frames vanwege de hoge vloeigrens, goede lasbaarheid en voorspelbaar vermoeiingsgedrag. Ingenieurs kozen constructiestaal of laaggelegeerd staal op basis van de vereiste belastingswaarden en impactomstandigheden. Voor algemeen industrieel gebruik bood gepoedercoat koolstofstaal voldoende bescherming tegen corrosie en slijtage. Waar gewichtsbesparing belangrijk was, overwogen ontwerpers soms aluminium, maar controleerden ze zorgvuldig de knikweerstand en het ontwerp van de verbindingen.
De draagvermogensclassificaties waren gebaseerd op conservatieve ontwerpveronderstellingen en testgegevens. Ingenieurs hielden rekening met de meest ongunstige statische belasting, dynamische factoren als gevolg van het overschrijden van drempelwaarden en incidentele schokbelastingen. De veiligheidsfactoren varieerden doorgaans tussen 1.5 en 3.0 ten opzichte van het uiteindelijke draagvermogen, afhankelijk van interne normen en wettelijke voorschriften. Fabrikanten valideerden de classificaties door prototypes te testen met een belasting die ten minste gelijk was aan het opgegeven draagvermogen, waarbij permanente vervorming, lasintegriteit en de prestaties van de wielbevestiging werden gecontroleerd.
Wielkeuze, vloercondities en stabiliteit
De keuze van de wielen had een directe invloed op de rolweerstand, de wendbaarheid en de trillingen die op de trommel werden overgebracht. Ontwerpers kozen de wieldiameter, de breedte van het loopvlak en het type lager op basis van de vlakheid van de vloer, de afstand tussen de voegen en de hoeveelheid vuil. Bij zware trommels verminderden wieldiameters van ongeveer 75 mm tot 125 mm de rolweerstand en vergemakkelijkten ze de overgang over dilatatievoegen. Bredere loopvlakken verdeelden de contactdruk en verminderden plaatselijke schade aan de vloer, met name op gecoat beton.
De materialen van de wielen moesten worden afgestemd op de vloercondities en de blootstelling aan chemicaliën. Wielen van polyolefine of polyurethaan boden een lage rolweerstand op glad beton en waren bestand tegen de gebruikelijke chemicaliën in magazijnen. Rubberen loopvlakken boden een betere demping op ruwere vloeren, maar verhoogden de duwkracht en slijtage. Zwenkwielen op alle vier de hoeken maximaliseerden de manoeuvreerbaarheid in smalle gangpaden, terwijl optionele remmen of richtingsvergrendelingen de controle op hellingen of tijdens het laden verbeterden.
De stabiliteit hing af van de breedte van de wielbasis, de hoogte van het zwaartepunt van de trommel en de plaatsing van de zwenkwielen ten opzichte van het contactoppervlak van de trommel. Ontwerpen met een laag profiel zorgden ervoor dat de trommel dicht bij de vloer bleef, waardoor de kantelmomenten bij plotselinge stops of zijdelingse botsingen werden verminderd. Ingenieurs controleerden de kanteldrempels door de kantelmomenten als gevolg van zijdelingse krachten te vergelijken met de herstelmomenten van het contactoppervlak van de dolly. Ze hielden ook rekening met dynamische effecten wanneer operators snel draaiden of met hoge snelheid over oneffenheden in de vloer reden.
Ergonomie, duwkrachten en veiligheid van de gebruiker
Het ergonomische ontwerp was erop gericht de duw- en trekkrachten binnen de erkende richtlijnen voor de beroepsuitoefening te houden. Ingenieurs schatten de benodigde krachten in op basis van de rolweerstandscoëfficiënten van de wielen, de massa van de trommel en de staat van de vloer. Bij goed onderhouden vloeren en geschikte wielen konden de startkrachten voor een trommelwagen van 450 kg binnen de veilige limieten voor handmatige bediening door één persoon blijven. Ontwerpers minimaliseerden wrijving door precisielagers te specificeren en te zorgen voor een nauwkeurige uitlijning van de wielen.
De geometrie van de handgreep en de bedieningsinterface beïnvloedden de houding en de controle. Waar geïntegreerde handgrepen aanwezig waren, bevonden deze zich op een hoogte van ongeveer 900 mm tot 1100 mm om de armen van de gebruiker in een bijna neutrale positie te houden. Vloeiende, continue duwbewegingen verminderden de noodzaak voor abrupte richtingsveranderingen, die de piekbelasting en de belasting verhogen. Antislipoppervlakken en een vrije toegang rond de trommel verminderden het risico op voetblessures en onhandige draaibewegingen.
Veiligheidsvoorzieningen vormden een aanvulling op het ergonomische ontwerp. Remmen of wielblokken controleerden de beweging op hellende vloeren of tijdens het laden en lossen in de buurt van hellingen. Duidelijke aanduidingen van de maximale laadcapaciteit en eventuele hellingsbeperkingen informeerden operators over de veilige gebruikslimieten. Trainingsprogramma's benadrukten de juiste technieken, zoals duwen in plaats van trekken waar mogelijk, en het vermijden van snelle acceleratie of deceleratie met volledig beladen vaten.
Corrosiebestendigheid en chemische compatibiliteit
Corrosiebestendigheid werd cruciaal in faciliteiten waar chemicaliën, oliën of opslag in de buitenlucht werden verwerkt. Stalen frames met poedercoating boden een duurzame barrière tegen vocht en incidentele morsingen, waardoor algemene corrosie werd vertraagd. Ingenieurs specificeerden de coatingdikte en uithardingsomstandigheden om een voorspelbare stoot- en slijtvastheid te bereiken. Voor agressieve omgevingen werd gekeken naar gegalvaniseerde of roestvrijstalen palletwagens voor een langere levensduur en een lagere onderhoudsfrequentie.
Voor de materialen van zwenkwielen en wielen was een zorgvuldige controle van de compatibiliteit met de te verwerken stoffen vereist. Wielen van polyolefine en polyurethaan waren bestand tegen een breed scala aan industriële chemicaliën en reinigingsmiddelen. Langdurige blootstelling aan sterke oplosmiddelen of hoge temperaturen kon echter bepaalde polymeren aantasten, daarom raadpleegden ontwerpers tabellen met chemische bestendigheid tijdens de selectie. Metalen onderdelen zoals lagers en bevestigingsmiddelen vereisten soms roestvrij staal of een beschermende coating.
Ontwerpers hielden ook rekening met reinigings- en ontsmettingsprocedures. Gladde, toegankelijke oppervlakken zonder diepe spleten vereenvoudigden het afspoelen en verminderden de ophoping van resten. Afvoerkanalen voorkwamen dat stilstaande vloeistoffen corrosieve stoffen bij lasnaden of verbindingen concentreerden. Waar faciliteiten gevaarlijke materialen vervoerden, stemden ingenieurs de materiaalkeuze af op de relevante veiligheids- en milieuregelgeving, zodat de onderdelen van de transportkar niet reageerden met of stoffen absorbeerden.
Selectie-, integratie- en onderhoudspraktijken
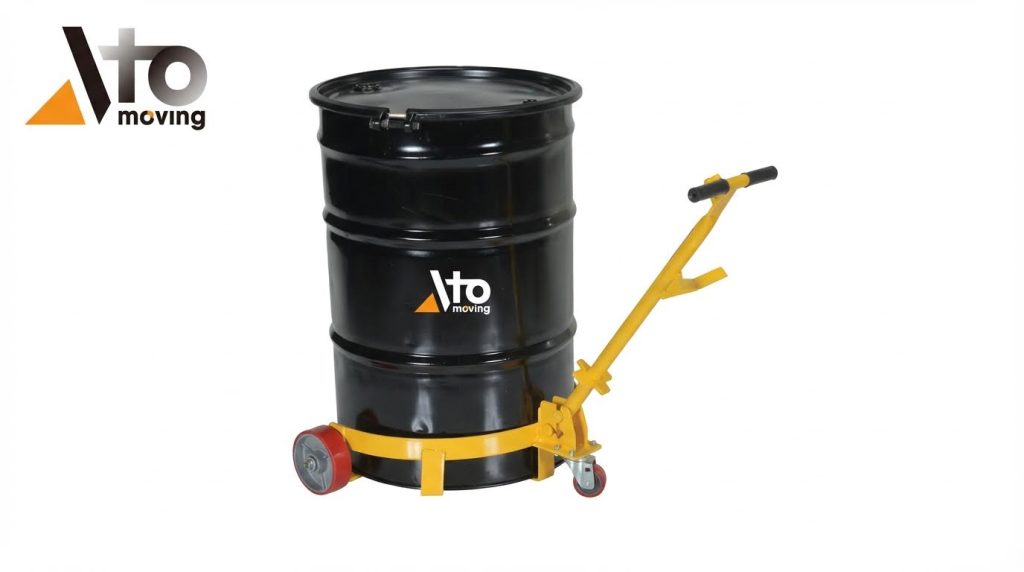
Engineeringteams hadden een gestructureerde aanpak nodig bij het specificeren van vatenwagens voor industriële installaties. De juiste selectie, integratie en onderhoud verminderden het risico op letsel, beschermden de productkwaliteit en ondersteunden continue bedrijfsvoering. Dit onderdeel richtte zich op technische criteria voor modelselectie, de interface met bestaande materiaalbehandelingssystemen en strategieën voor levenscyclusonderhoud, inclusief documentatie en training. Het bood een raamwerk dat fabrieken konden aanpassen aan chemische, voedingsmiddelen-, farmaceutische of algemene productieomgevingen.
De juiste trommelwagen kiezen voor uw installatie
De selectie begon met het definiëren van de kenmerken van de vaten: materiaal, diameter, hoogte en maximale vulmassa. Typische industriële transportwagens konden tot 450-500 kg dragen, dus de ingenieurs controleerden de maximale vatmassa in het worstcasescenario, inclusief vloeistofdichtheid en overvulmarges. De framegeometrie moest overeenkomen met de vatdiameter, bijvoorbeeld circa 584 mm voor vaten van 205 liter, met volledige omtreks- of dwarsondersteuning om puntbelasting te voorkomen. Het type wielen hing af van de vloercondities en de gebruikscyclus; polyurethaan- of polyolefinewielen waren geschikt voor glad beton en slijtvast, terwijl grotere diameters de rolweerstand verminderden. Fabrieken die met gemengde vatmaten of met kunststof en stalen vaten werkten, evalueerden verstelbare steunen of verwisselbare ringen om de laterale stabiliteit te behouden zonder overmatige speling.
Het integreren van rolwagens met transportbanden en AGV's.
Integratie met transportbanden en geautomatiseerde voertuigen vereiste consistente interfacehoogtes en voorspelbare zwaartepuntlocaties. Ingenieurs vergeleken de totale hoogte van de dolly, vaak rond de 165 mm, met de hoogte van de bovenkant van de rol van de transportband om een veilige overdracht zonder botsingen of vallen te garanderen. Laagprofielframes verbeterden de stabiliteit, maar moesten voldoende bodemvrijheid behouden voor uitzettingsvoegen en oneffenheden in de vloer. Wanneer AGV's of trekkers de dolly's verplaatsten, moesten de koppelingspunten, trekstangen of trekhaakbevestigingen een gedefinieerde geometrie en sterkte hebben die consistent was met de maximale treinmassa en acceleratie. Fabrieken standaardiseerden ook de oriëntatie van de trommels en de rijbanen, zodat handmatige dolly's, transportbanden en AGV's dezelfde vrije routes deelden, waardoor kruisend verkeer werd geminimaliseerd en het risico op botsingen in smalle gangpaden werd verminderd.
Inspectie, preventief onderhoud en registratie
Effectieve onderhoudsprogramma's combineerden dagelijkse controles, periodieke inspecties en gedocumenteerde gegevens. Operators voerden vóór gebruik controles uit op de wielen, waarbij ze ervoor zorgden dat de wielen vrij konden draaien, de loopvlakken intact waren en de bevestigingsmiddelen goed vastzaten. Tegelijkertijd controleerden ze het frame op zichtbare vervorming of gebarsten lasnaden. Wekelijkse of maandelijkse inspecties gingen dieper in op de details en controleerden de draaibare lagers, remmen en eventuele riemen of bevestigingssystemen van de wielen. Ook werd bevestigd dat de dolly nog steeds aan het nominale draagvermogen voldeed. Onderhoudsteams reinigden frames en wielen, verwijderden vuil en smeerden bewegende onderdelen met geschikte vetten om corrosie en vastlopen te voorkomen. Per dolly-ID werden onderhoudslogboeken bijgehouden met inspectiedata, bevindingen, reparaties en vervangingen van onderdelen. Deze gegevens ondersteunden audits, levenscycluskostenanalyses en vervangingsplanning.
Veiligheidsnaleving en opleiding van operators
De veiligheidsvoorschriften waren gebaseerd op het afstemmen van het gebruik van de dolly op de geldende Arbo-voorschriften en interne handlingnormen. De procedures definieerden de maximaal toelaatbare belasting, de vereiste persoonlijke beschermingsmiddelen en de regels voor het hanteren van gevaarlijke of vluchtige stoffen om morsen te voorkomen. Trainingsprogramma's behandelden correct laden, het centraal positioneren van vaten in de houder en het controleren of bevestigingssystemen zoals spanbanden of klemmen goed vastzaten vóór verplaatsing. Operators leerden de juiste duwtechnieken, gaven de voorkeur aan duwen boven trekken, behielden een vrij zicht en beheersten de snelheid op hellingen of overgangen. Herhalingstrainingen en periodieke beoordelingen zorgden ervoor dat de praktijk overeenkwam met de schriftelijke procedures, waardoor overbelastingsblessures, kantelincidenten en niet-naleving tijdens inspecties werden verminderd.
Samenvatting en praktische tips voor ingenieurs
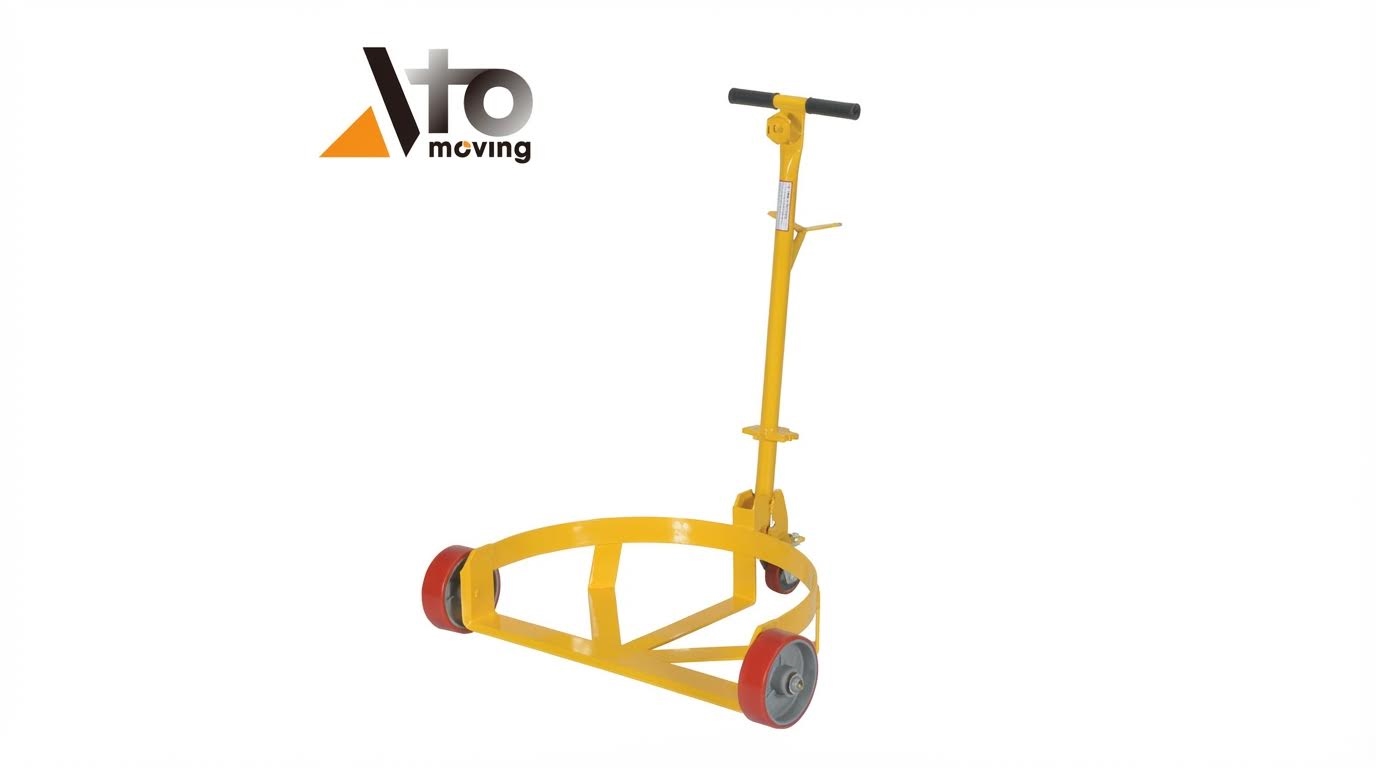
Vatenwagens speelden een cruciale rol in industriële installaties door het veilig en moeiteloos verplaatsen van zware cilindrische containers mogelijk te maken. Goed ontworpen exemplaren waren voorzien van versterkte stalen frames, lage ronde platforms en industriële zwenkwielen om de vaten stabiel te houden tijdens het manoeuvreren in krappe ruimtes. De typische capaciteit lag rond de 450-500 kg per vat, wat overeenkwam met gangbare containers van 110 en 205 liter in logistieke, chemische en productieomgevingen.
Voor engineeringteams waren de belangrijkste ontwerp- en selectiecriteria onder andere de framegeometrie, het type wielen en de compatibiliteit met de vloeromstandigheden en het materiaal van de trommel. Corrosiebestendigheid en chemische compatibiliteit waren van belang in chemische, farmaceutische en voedingsmiddelenfabrieken, waar coatings en materiaalkeuze de levensduur en het risico op besmetting beïnvloedden. Ergonomische factoren, zoals de benodigde duwkracht en het ontwerp van de handgreep, hadden een directe invloed op het risico voor het bewegingsapparaat en de naleving van de richtlijnen voor arbeidsveiligheid.
In de praktijk moesten ingenieurs dolly's specificeren op basis van de grootte van de trommel, de geverifieerde draagkracht met veiligheidsmarges en de configuratie van de wielen die aansloten op de ruwheid van het oppervlak, de hellingshoeken en de draaicirkels. Integratie met transportbanden, geautomatiseerde voertuigen en opslagindelingen vereiste aandacht voor de totale hoogte van de dolly, de draaicirkel en de parkeer- of positioneringsconcepten. Preventieve onderhoudsprogramma's met gedocumenteerde inspecties, smeer- en vervangingsschema's voor onderdelen ondersteunden de bedrijfszekerheid, verlengden de levensduur van de apparatuur en verminderden het aantal incidenten.
In de toekomst combineerden bedrijven steeds vaker conventionele vatenwagens met automatisering, verbeterde ergonomische hulpmiddelen en slimmere onderhoudsregistratie. De basisprincipes bleven echter onveranderd: structureel solide frames, geschikte wielen en gedisciplineerde inspectie- en trainingsprogramma's. Ingenieurs die vatenwagens beschouwden als technisch geavanceerde hulpmiddelen voor het hanteren van lasten, in plaats van simpele karren, bereikten veiligere werkzaamheden, lagere levenscycluskosten en een betrouwbaardere materiaalstroom.