De prestaties van orderverzameling in een magazijn hangen af van de interactie tussen lay-out, processen en technologie. Dit artikel onderzoekt hoe een geoptimaliseerde lay-out en sleufindeling de loopafstand en de benodigde inspanning verminderen, terwijl tegelijkertijd veilig en ergonomisch werken wordt bevorderd. Vervolgens worden procesontwerp, orderverzamelmethoden en lean-technieken geanalyseerd die onnodige bewegingen minimaliseren en de cyclustijden stabiliseren. Ten slotte wordt onderzocht hoe magazijnbeheersystemen, automatisering en geavanceerde technologieën geïntegreerd worden in een samenhangende architectuur om nauwkeurige, schaalbare en efficiënte orderverzamelprocessen in een magazijn te realiseren.
Indeling en sleufontwerp voor sneller orderverzamelen
De lay-out en de indeling van de magazijnen bepaalden direct de loopafstand, de drukte en de foutpercentages bij het orderverzamelen. Hoogwaardige faciliteiten combineerden logische zonering, vraaggestuurde magazijnindeling en duidelijk afgescheiden ondersteunende ruimtes. Ze integreerden ook ergonomie, verlichting en verkeersregeling in het fysieke ontwerp om operators te beschermen en de doorvoer te waarborgen. De volgende subsecties beschrijven de belangrijkste ontwerpfactoren die industriële ingenieurs gebruikten om het orderverzamelen te versnellen met behoud van veiligheid en controle.
Zonering, loopafstand en gangpadindeling
Ingenieurs verdeelden het magazijn eerst in functionele zones voor ontvangst, opslag, orderverzameling, consolidatie en verzending. Deze indeling minimaliseerde kruisend verkeer en voorkwam dat orderverzamelaars gebieden betraden die bestemd waren voor bulkopslag of retouren. Binnen de orderverzamelingszone werden artikelen met een hoge omloopsnelheid dicht bij de verpakkings- en verzendzones geplaatst om de gemiddelde loopafstand te verkorten. Er werden vaak smalle, eenrichtingsgangen gebruikt met duidelijk afgebakende loop- en transportroutes om de doorstroming te reguleren en frontale botsingen te voorkomen.
Magazijnbeheersystemen ondersteunden het genereren van optimale pickroutes door locaties zo te ordenen dat teruglopen tot een minimum werd beperkt. Ingenieurs valideerden de voorgestelde lay-outs met reistijdsimulaties of historische pickroutegegevens vóór implementatie. Ze stemden ook de ganglengte en de afstand tussen de gangpaden af, zodat operators van gangpad konden wisselen zonder al te veel omwegen. Periodieke analyses van heatmaps voor congestie en looppatronen hielpen bij het verfijnen van de zonering en gangconfiguratie naarmate de orderprofielen veranderden.
Slottinglogica: Snelheid, ABC-analyse en herindeling
Effectieve schapindeling was afhankelijk van nauwkeurige vraaggegevens en een systematische classificatie van SKU's op basis van de bewegingssnelheid. Ingenieurs pasten doorgaans ABC-analyse toe, waarbij snel bewegende artikelen (A-artikelen) werden toegewezen aan de meest toegankelijke 'gouden zone' tussen knie- en schouderhoogte. Middelmatig bewegende artikelen (B-artikelen) kregen secundaire posities, terwijl langzaam bewegende artikelen (C-artikelen) naar meer afgelegen of dichterbevolkte locaties werden verplaatst. Deze structuur verkortte de picktijd voor de meeste orderregels en beperkte bukken, strekken en het gebruik van ladders.
Bij de indeling van de schappen werd ook rekening gehouden met de benutting van de beschikbare ruimte, de meeteenheid en de compatibiliteit met opslagmedia zoals rolcontainers. Magazijnindelingssoftware en WMS-modules analyseerden de historische en verwachte vraag om optimale locaties aan te bevelen. Regelmatige herindelingen waren noodzakelijk omdat productmixen en orderpatronen in de loop van de tijd veranderden. Ingenieurs planden de herindelingen tijdens perioden met weinig activiteit en maten de impact ervan met behulp van KPI's zoals het aantal orderregels per uur en de afgelegde afstand per orderregel.
Het scheiden van retourzendingen, assemblage en toegevoegde waarde-afdelingen.
De verwerking van retouren, het samenstellen van kits en de toegevoegde waarde-diensten introduceerden variabiliteit en herwerk dat de kernprocessen van het orderverzamelen kon verstoren. Om dit te voorkomen, werden deze activiteiten fysiek gescheiden van de primaire orderverzamelpunten en de belangrijkste transportroutes. Speciale retourzones maakten gecontroleerde inspectie, afhandeling en heropname van de voorraad mogelijk, waardoor het risico op ongecontroleerde voorraad en verkeerd geplaatste artikelen werd verminderd. Duidelijke procedures en WMS-workflows zorgden ervoor dat geretourneerde goederen volledig traceerbaar in het systeem werden opgenomen.
De assemblage- en kittingcellen bevonden zich in de buurt van de componentenopslag, maar buiten de snelle pickbanen. Dit minimaliseerde de interferentie tussen langdurige taken en hoogfrequente pickoperaties. De engineers hebben deze ruimtes gedimensioneerd op basis van takttijden en piekbelastingen, waardoor er voldoende ruimte was voor materiaal in bewerking. Door niet-standaard activiteiten te isoleren, behielden de magazijnen een voorspelbare doorstroming in de belangrijkste pickzone en verlaagden ze het risico op fouten.
Ergonomie, verlichting, signalisatie en veilige verkeersdoorstroming
Ergonomisch ontworpen werkplekken verminderden vermoeidheid, risico's op musculoskeletale aandoeningen en de daarmee samenhangende productiviteitsverliezen. Veelgebruikte artikelen werden op comfortabele hoogte geplaatst en zware artikelen werden op lagere niveaus geplaatst om tillen boven het hoofd te voorkomen. Werkstations voor het inpakken of samenstellen van kits waren voorzien van verstelbare werkbanken, antivermoeidheidsmatten en correct geplaatste scanners en monitoren. Ingenieurs evalueerden de reikwijdte en bewegingspatronen om onnodig buigen, draaien en langdurig dragen te elimineren.
Voldoende en uniforme verlichting in gangpaden en op de picklocaties verbeterde de leesbaarheid van labels en verminderde het aantal foutieve picks. Duidelijke signalering gaf zones, gangpaden en locaties aan, terwijl vloermarkeringen voetgangersroutes, banen voor apparatuur en verboden zones afbakenden. Verkeersbeheerplannen maakten gebruik van aangegeven snelheidslimieten, voorrangsregels en afscheidingen om voetgangers te scheiden van heftrucks en mobiele robots. Naleving van relevante veiligheidsnormen en periodieke controles droegen bij aan een veilige verkeersdoorstroming naarmate de lay-out veranderde.
Procesengineering en optimalisatie van de pickmethode
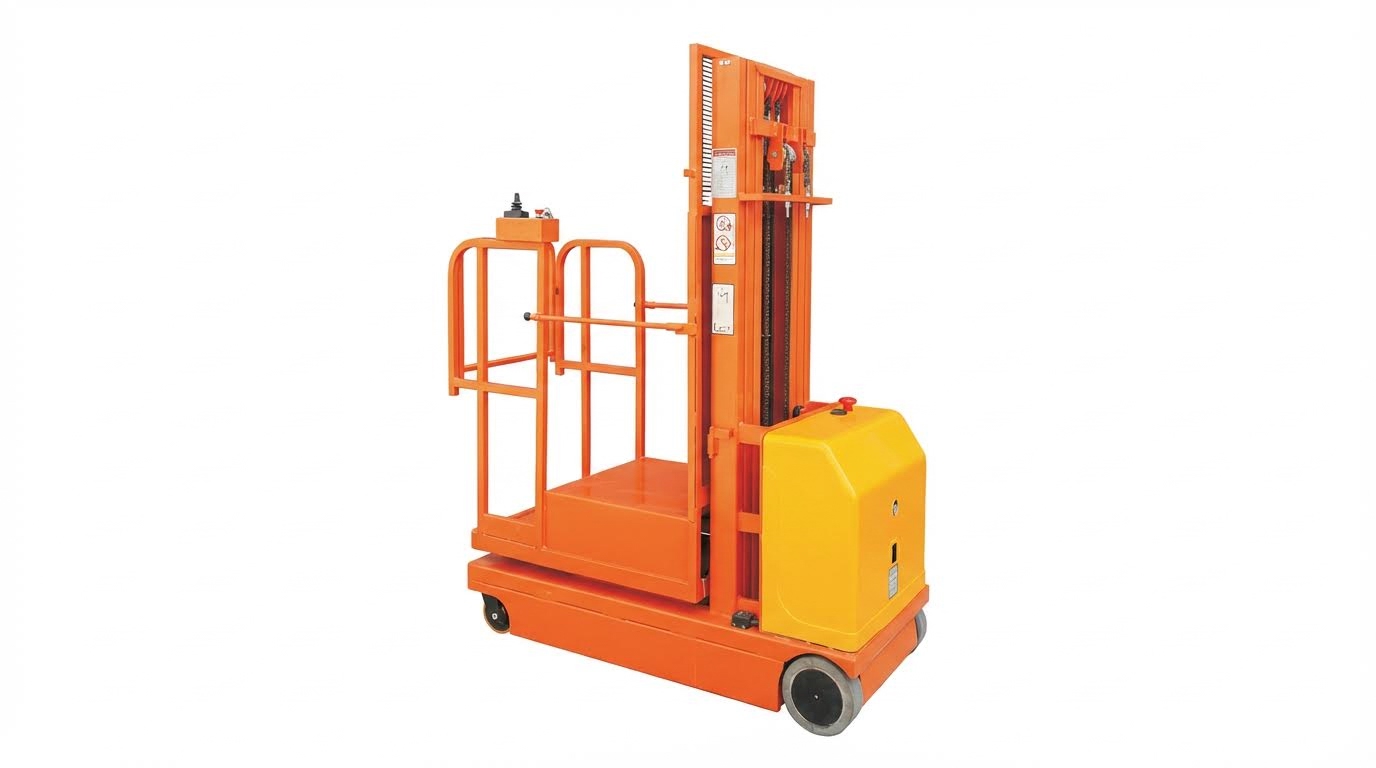
Procesengineering structureerde het orderverzamelen in het magazijn tot standaard, herhaalbare handelingen. Ingenieurs optimaliseerden methoden, informatiestromen en de toewijzing van middelen om de doorvoer te verhogen en fouten te verminderen. Dit onderdeel richtte zich op het selecteren van de juiste orderverzamelstrategie, het elimineren van verspilling, het ontwerpen van orderverzamelroutes en -apparatuur, en het bewaken van de prestaties met behulp van KPI's en continue verbeteringscycli.
Kiezen tussen discrete, batch-, wave- en zonepicking
Ingenieurs selecteerden pickmethoden op basis van orderprofiel, SKU-aantal en serviceniveaudoelstellingen. Discrete picking verwerkte één order tegelijk en was geschikt voor kleine volumes en een grote variatie aan producten, waarbij hoge traceerbaarheid vereist was. Batch picking groepeerde orders met overlappende SKU's, waardoor de loopafstand werd verkort wanneer orderregels gemeenschappelijke artikelen bevatten. Wave picking gaf groepen orders vrij in tijdsgebonden waves, afgestemd op de deadlines van de transporteur of de productieplanning. Zone picking plaatste operators in gedefinieerde magazijnzones, waarbij containers tussen zones werden doorgegeven om kruisverkeer en congestie te verminderen. Hybride modellen, zoals zone-batch of wave-batch, boden vaak de beste balans tussen loopafstandreductie, complexiteit en systeembeheer, mits ondersteund door een WMS.
Lean-principes om bewegingen zonder toegevoegde waarde te elimineren
Lean engineering richtte zich op verspilling in orderverzamelprocessen, met name onnodig lopen, zoeken en wachten. Teams brachten waardestromen in kaart, van orderafgifte tot verzending, en kwantificeerden vervolgens de niet-waardetoevoegende tijd met behulp van tijdstudies en WMS-gegevens. Ze elimineerden verspilling door handelingen te consolideren, omsteltijden te verkorten en werkvolgordes te standaardiseren. Door SKU's met een hoge omloopsnelheid dichter bij de verzendlocatie te plaatsen, dubbele handelingen te minimaliseren en tijdige aanvulling te garanderen, werd de loopafstand en stilstandtijd verminderd. Visueel management, duidelijke standaardwerkprocedures en 5S-methoden ondersteunden een consistente uitvoering en snelle probleemdetectie. Lean stimuleerde ook de betrokkenheid van medewerkers via kaizen-evenementen, waarbij operators praktische wijzigingen voorstelden aan lay-outs, gereedschappen en methoden.
Ontwerp van het pickpad en configuratie van de kar/trolley
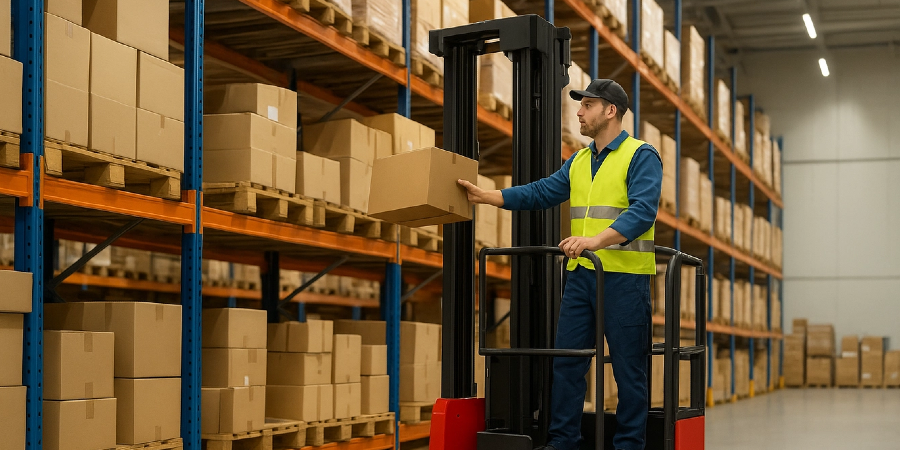
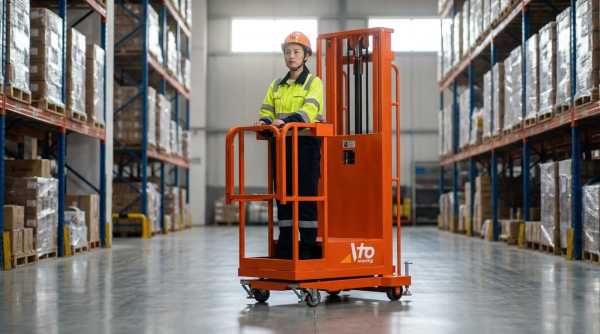
Bij het optimaliseren van de pickroutes werd de afstand geminimaliseerd, rekening houdend met de gangrichting, drukte en veiligheidsvoorschriften. WMS-tools optimaliseerden de picksequenties algoritmematig, waarbij gebruik werd gemaakt van kronkelende of U-vormige routes om teruglopen en onnodige ritten te voorkomen. Ingenieurs valideerden de digitale routes met praktijktests en pasten deze aan voor knelpunten, gebruik van dwarsgangen en interacties met semi-elektrische orderpickers of AGV's. Het ontwerp van de karren en trolleys was afgestemd op de orderstructuur, de afmetingen van de dozen en de gewichtslimieten om overbelasting en ergonomische belasting te voorkomen. Configureerbare karren met gescheiden posities per order verminderden foutieve picks door te voorkomen dat SKU's van verschillende orders in verschillende bakken werden geplaatst. Voor routes met een hoog aantal artikelen werden de karren uitgerust met scanners, tablets en soms weegschalen voor realtime verificatie tijdens het lopen.
KPI's, doorlooptijd en continue verbeteringscycli
Prestatiebeheer was gebaseerd op een vastgestelde set KPI's die gekoppeld waren aan klant- en kostendoelstellingen. Kerncijfers waren onder andere het aantal gepickte artikelen per arbeidsuur, de picknauwkeurigheid, de interne ordercyclustijd en het percentage tijdige leveringen. WMS- en analysetools registreerden gebeurtenissen met tijdstempels om reistijd, picktijd en verblijftijd te berekenen, waardoor knelpunten en variabiliteit aan het licht kwamen. Ingenieurs gebruikten deze gegevens in PDCA- of DMAIC-cycli om lay-outwijzigingen, methodeaanpassingen of trainingsinterventies te testen en de impact vervolgens statistisch te valideren. Modules voor personeelsbeheer maten de individuele en teamproductiviteit ten opzichte van vastgestelde arbeidsnormen, terwijl tegelijkertijd werd gewaarborgd dat de veiligheids- en ergonomische limieten werden nageleefd. Continue evaluatie van KPI's, gecombineerd met periodieke procesaudits, zorgde ervoor dat de pickmethoden afgestemd bleven op veranderende orderprofielen, SKU-assortimenten en automatiseringsniveaus.
Automatisering, WMS en geavanceerde picktechnologieën
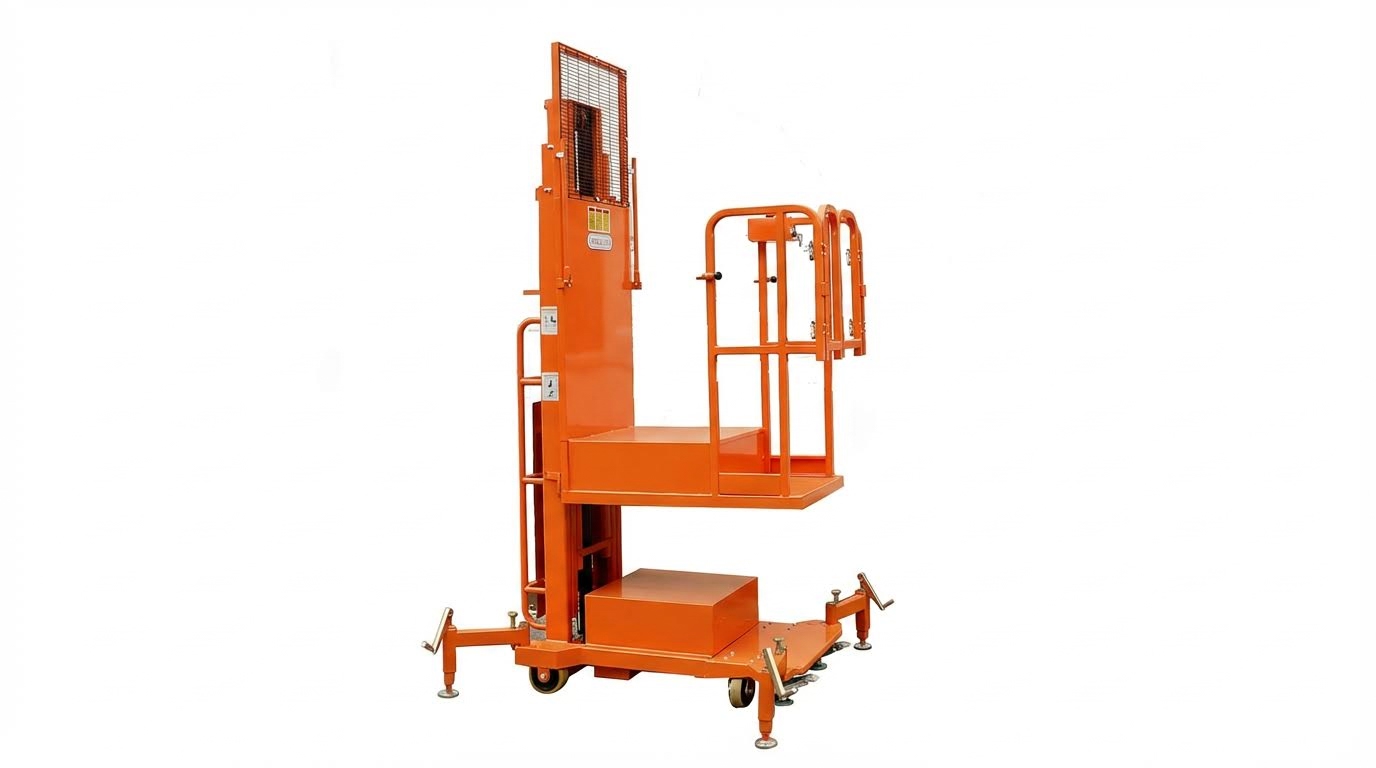
Automatisering, software en geavanceerde picktechnologieën hebben magazijnprocessen getransformeerd door de snelheid, nauwkeurigheid en arbeidsproductiviteit te verhogen. Engineeringteams gebruikten deze tools om processen opnieuw te ontwerpen, loopafstanden te verkorten en de prestaties te stabiliseren tijdens piekbelastingen. De volgende subsecties beschrijven hoe geïntegreerde WMS-, goods-to-person-systemen, opslagtechnologieën en mens-robot-samenwerking een schaalbare pickarchitectuur hebben gecreëerd.
WMS, mobiele apparaten en realtime voorraadbeheer
Een magazijnbeheersysteem (WMS) fungeerde als de besturingslaag voor moderne orderverzamelprocessen. Het systeem wees artikelen toe aan locaties met behulp van configureerbare plaatsingsregels op basis van vraaggeschiedenis, afmetingen en handlingbeperkingen, waardoor de zoektijd en foutieve orderverzameling werden verminderd. Realtime voorraadupdates van RF-scanners, mobiele terminals en spraakgestuurde apparaten zorgden ervoor dat de aanwezige hoeveelheden overeenkwamen met de fysieke voorraad, waardoor nabestellingen en noodaanvullingen tot een minimum werden beperkt.
Ingenieurs configureerden WMS-pickstrategieën zoals discreet, batch-, wave- en zonepicking om aan te sluiten op orderprofielen en serviceniveaus. Het WMS optimaliseerde pickroutes door taken te sequentiëren om de loopafstand en lege ritten te minimaliseren, vaak met behulp van kortste-pad- of heuristische routingalgoritmen. Modules voor personeelsbeheer en analyses maten de individuele en teamdoorvoer, de picknauwkeurigheid en de orderdoorlooptijd, waardoor datagestuurde continue verbetering mogelijk werd.
Mobiele apparaten en wearables brachten WMS-instructies naar de werkvloer met stapsgewijze begeleiding. Barcode- of RFID-validatie op elke picklocatie verminderde het aantal fouten en retouren. Spraakgestuurd picken verhoogde de productiviteit verder door de handen en ogen van de operators vrij te maken, terwijl tijdgestempelde taaklogboeken een gedetailleerd digitaal spoor creëerden voor audits en oorzaakanalyses.
Goederen-naar-persoon-systemen, transportbanden, AGV's en AMR's
Goods-to-person (GTP)-architecturen keerden het traditionele model om door artikelen naar stationaire orderverzamelaars te brengen. Geautomatiseerde shuttles, carrousels of mobiele robots voerden kratten of dozen naar ergonomische werkstations, waardoor de loopafstand werd verkort en de orderverwerking per arbeidsuur verbeterde. Deze aanpak was met name effectief voor e-commercebedrijven met een groot aantal SKU's en korte levertijden.
Transportband- en sorteersystemen zorgden voor een continue, voorspelbare materiaalstroom tussen opslag-, pick-, consolidatie- en verpakkingszones. Ingenieurs stemden de transportsnelheden, accumulatiecapaciteit en omleidingspercentages af op de pieken in de orderstromen per uur en voorkwamen blokkades. Geïntegreerde besturing en WMS-logica zorgden voor een evenwichtige verdeling van de werkbelasting over de werkstations, verminderden handmatige handelingen en stabiliseerden de takttijden gedurende de verschillende ploegen.
Geautomatiseerde geleide voertuigen (AGV's) en autonome mobiele robots (AMR's) hebben het niet-waardetoevoegende transport van pallets en kratten vervangen. AGV's volgden vaste routes met behulp van geleiders of markeringen, wat geschikt was voor stabiele, herhaalbare stromen. AMR's gebruikten ingebouwde navigatie en sensoren om zich aan te passen aan veranderende lay-outs en dynamische obstakels, waardoor ze geschikt waren voor bestaande locaties en wisselende vraag. Beide technologieën verminderden het aantal heftruckritten, verbeterden de veiligheid in gangen met gemengd verkeer en maakten flexibele schaalvergroting mogelijk door units toe te voegen in plaats van de infrastructuur aan te passen.
AS/RS, kartonstroomsystemen en opslagsystemen met hoge dichtheid
Geautomatiseerde opslag- en ophaalsystemen (AS/RS) verhoogden de opslagdichtheid en verkortten de toegangstijd voor zowel gepalletiseerde als kleine partijen voorraad. Stapelkranen, shuttles of verticale hefmodules verzorgden het opslaan en ophalen van goederen in smalle gangpaden met gecontroleerde snelheden, wat de voorraadbeveiliging en de voorspelbaarheid van de doorlooptijd verbeterde. Integratie met een magazijnbeheersysteem (WMS) maakte automatische selectie van optimale opslaglocaties mogelijk op basis van omloopsnelheid en fysieke beperkingen.
Doorrolstellingen met zwaartekracht aangedreven, schuine rollen ondersteunden het snel en efficiënt verzamelen van individuele artikelen in de voorste pickzones. Aanvulling vond plaats vanaf de achterkant, terwijl orderverzamelaars de producten vanaf de voorkant pakten. Dit zorgde voor een ontkoppeling van de twee processen en verminderde interferentie. Ingenieurs reserveerden doorrolstellingen doorgaans voor A- en B-artikelen, terwijl artikelen met een lagere omloopsnelheid in statische stellingen of hogere vakken bleven staan. Hierbij werd een balans gevonden tussen investering en doorvoerwinst.
Palletsystemen met een hoge dichtheid, zoals inrijstellingen, terugduwstellingen of palletshuttle-stellingen, maximaliseerden het ruimtegebruik in situaties met een matige SKU-variëteit en grote batchgroottes. Deze systemen verminderden het aantal gangpaden en de verplaatsingsafstand per pallet, ten koste van de selectiviteit. Zorgvuldige plaatsing van pallets en de keuze voor een FIFO- of LIFO-beleid waren noodzakelijk om veroudering of overmatig herschikken te voorkomen, met name in de voedings-, dranken- en seizoensproductensector.
Cobots, pick-to-light, spraakbesturing en digitale tweelingen
Samenwerkingsrobots, ofwel cobots, werkten samen met menselijke orderverzamelaars om repetitieve til-, transport- of korte transporttaken uit te voeren. Dankzij hun geïntegreerde veiligheidssensoren konden ze zonder volledige fysieke afscherming werken, wat de inzet in bestaande gangpaden vereenvoudigde. Cobots stabiliseerden de output door consistente cyclustijden te handhaven en verminderden vermoeidheidsgerelateerde fouten bij grootschalige productie.
Pick-to-light- en put-to-light-systemen maakten gebruik van led-indicatoren en bevestigingsknoppen op opslag- of consolidatielocaties. Het WMS verlichtte de juiste positie en hoeveelheid, waardoor operators snel en met minimale mentale belasting konden werken. Deze systemen zorgden voor hoge picksnelheden in dichtbevolkte pickmodules en verkortten de trainingstijd voor tijdelijk of seizoenspersoneel.
Spraaksystemen vormden een aanvulling op, of vervingen, handheld terminals door instructies via headsets te geven en bevestigingen vast te leggen via spraakherkenning. Deze handsfree modus, waarbij de ogen omhoog gericht moesten blijven, verbeterde de veiligheid in drukke zones en ondersteunde multitasking, zoals scannen of het verwerken van dozen. Digitale tweelingen van magazijnen, gebouwd op basis van lay-out-, vraag- en apparatuurgegevens, stelden technici in staat om pickstrategieën, automatiseringsniveaus en verkeerspatronen te simuleren vóór de implementatie. Dit verminderde het risico tijdens de ingebruikname en ondersteunde de continue optimalisatie van de doorvoer en het gebruik van resources.
Samenvatting: Geïntegreerd ontwerp voor hoogwaardig picken
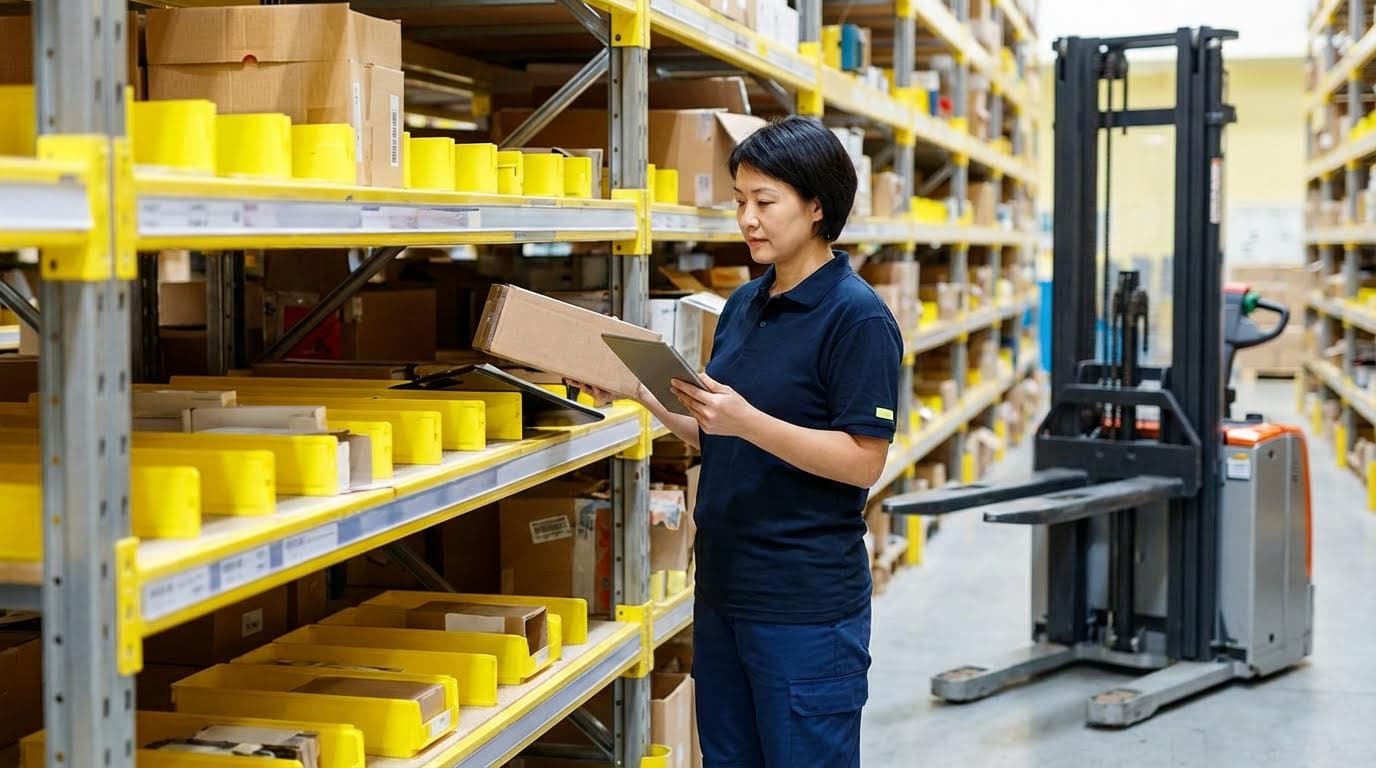
Voor het ontwikkelen van hoogwaardige orderverzameling was een geïntegreerde aanpak nodig die lay-out, proces, automatisering en besturing combineerde. Faciliteiten die orderverzameling als een systeem beschouwden, in plaats van geïsoleerde beslissingen over stellingen of robots, behaalden de grootste en meest duurzame winst. De meest effectieve ontwerpen stemden de magazijnindeling, opslaglocaties en looproutes af op de gekozen orderverzamelingsmethoden, WMS-logica en het automatiseringsniveau.
Belangrijke bevindingen uit recente praktijkervaringen toonden aan dat een rationele lay-out en plaatsing van goederen, ondersteund door WMS-gebaseerde plaatsingsregels en periodieke herindeling, de loopafstand en congestie aanzienlijk verminderden. Gestructureerde pickmethoden zoals batch-, wave- en zonepicking, gecombineerd met Lean-afvalreductie, verlaagden de interne ordercyclustijd en het aantal pickfouten. Automatiseringstechnologieën – goederen-naar-persoon-systemen, transportbanden, AGV's, AMR's, AS/RS, kartonflow en pickondersteuningsoplossingen – verhoogden de doorvoer verder wanneer ze correct gedimensioneerd en gesequenced waren. Realtime KPI's en analyses stelden engineers in staat om knelpunten vroegtijdig te detecteren en continue verbeteringscycli te sluiten.
Trends in de sector wezen op een voortschrijdende digitalisering: diepere WMS-ERP-integratie, personeelsplanning, voorspellende analyses en een toenemend gebruik van robotica en goederen-naar-persoon-oplossingen. Succesvolle implementaties bleven echter afhankelijk van fundamentele zaken: helder verkeersmanagement, ergonomische werkplekken, adequate verlichting en signalering, en gedegen training van medewerkers en naleving van veiligheidsvoorschriften. Het is raadzaam investeringen gefaseerd aan te pakken, te beginnen met datagestuurde lay-out- en procesverbeteringen, vervolgens WMS-optimalisatie toe te passen en ten slotte gerichte automatisering door te voeren waar de impact van reizen, arbeidskosten of fouten het grootst was. Deze evenwichtige aanpak hielp magazijnen zich aan te passen aan de variabiliteit in de vraag, terwijl risico's en kapitaalintensiteit onder controle werden gehouden. Hierdoor werden de operationele processen voorbereid op toekomstige technologische ontwikkelingen, zonder vast te komen zitten in rigide, eendimensionale ontwerpen.