De nauwkeurigheid van orderpickers in moderne distributiecentra bepaalt direct de arbeidskosten, het serviceniveau en de winstgevendheid. Dit artikel onderzoekt hoe technische principes, van procesontwerp tot automatisering, systematisch het aantal foutieve orderpicks en retouren verminderen. Het behandelt KPI-definities, menselijke en omgevingsfactoren, gestandaardiseerde workflows en lay-outlogica die de operationele processen stabiliseert. Ook wordt geanalyseerd hoe digitale systemen, robotica en AI-gebaseerde analyses bijdragen aan nauwkeurige orderpicking, zowel nu als in toekomstige magazijnontwerpen.
Het pickproces optimaliseren voor hoge nauwkeurigheid
Het optimaliseren van het orderverzamelproces voor nauwkeurigheid vereiste een systeembenadering die mensen, processen en technologie met elkaar verbond. Goed presterende locaties beschouwden orderverzamelen als een gestructureerde workflow, niet als een reeks ad-hoc taken. Ze definieerden fouttypen nauwkeurig, maten deze met behulp van robuuste KPI's en herontwierpen vervolgens lay-outs, routes en workflows op basis van data. In dit onderdeel werd onderzocht hoe metingen gestructureerd kunnen worden en hoe de kosten-, menselijke en omgevingsfactoren die de nauwkeurigheid beïnvloeden, inzichtelijk gemaakt kunnen worden.
Het definiëren van picknauwkeurigheid, fouttypen en KPI's
De nauwkeurigheid van het orderverzamelen beschreef het percentage orders of orderregels dat zonder fouten werd verzonden. Ingenieurs maakten doorgaans onderscheid tussen nauwkeurigheid op orderniveau, nauwkeurigheid op regelniveau en nauwkeurigheid op artikelniveau, omdat elk type nauwkeurigheid verschillende foutmodi aan het licht bracht. Fouttypen waren onder andere een verkeerde SKU, verkeerde hoeveelheid, verkeerde meeteenheid, verkeerde lot- of batchnummer, verkeerd serienummer en ontbrekende artikelen. Aanvullende categorieën omvatten locatiefouten, timingfouten bij leveringen met een vaste levertijd en fouten in documentatie of etikettering.
Belangrijke prestatie-indicatoren waren onder andere de nauwkeurigheid van het orderverzamelen, het percentage foutieve orderverzamelingen per 1000 orderregels en het retourpercentage als gevolg van orderafhandelingsfouten. De faciliteiten registreerden ook de kosten per fout, de herwerktijd en het percentage orders dat opnieuw verzameld of verpakt moest worden. Geavanceerde operationele processen monitorden de foutendichtheid per zone, per orderverzamelaar en per tijdstip om systemische problemen aan het licht te brengen in plaats van individuen de schuld te geven. Deze KPI's vormden de basis voor continue verbeteringsprocessen en ondersteunden een objectieve evaluatie van lay-outwijzigingen, technologische implementaties en trainingsprogramma's.
Het kwantificeren van de kostenimpact van foutieve orderverzameling en retourzendingen
Foutieve orderverzameling en retourzendingen genereerden zowel directe als indirecte kosten die de ingenieurs moesten kwantificeren. Directe kosten omvatten extra arbeidskosten voor het opnieuw verzamelen, herverpakken en verwerken van retourzendingen, plus extra transportkosten voor herverzendingen. Er waren ook materiaalkosten voor beschadigde goederen, herverpakkingsmateriaal en afschrijvingen van niet-verkoopbare artikelen. Indirecte kosten bestonden uit gemiste verkopen, boetes van belangrijke klanten en een verslechtering van de serviceniveaus.
Een gestructureerd kostenmodel kende een standaardkostprijs toe aan elk fouttype, op basis van tijdsstudies en financiële gegevens. Een levering van een verkeerd artikelnummer voor een binnenlandse klant bracht bijvoorbeeld specifieke verwerkingstijd in minuten, transportkosten en administratieve verwerkingstijd met zich mee. Door deze kosten te aggregeren naar de frequentie van foutieve orderverzameling, konden de kosten per 1000 orderregels of per verzonden eenheid worden berekend. Deze kwantificering rechtvaardigde investeringen in technologieën zoals barcode- of RFID-verificatie, spraakgestuurde orderverzameling en op regels gebaseerde workflows in magazijnbeheersystemen. Het ondersteunde tevens scenarioanalyses, waarbij de besparingen door foutreductie werden vergeleken met de kapitaal- en operationele uitgaven.
Menselijke factoren, ergonomie en werkbelastingsmanagement
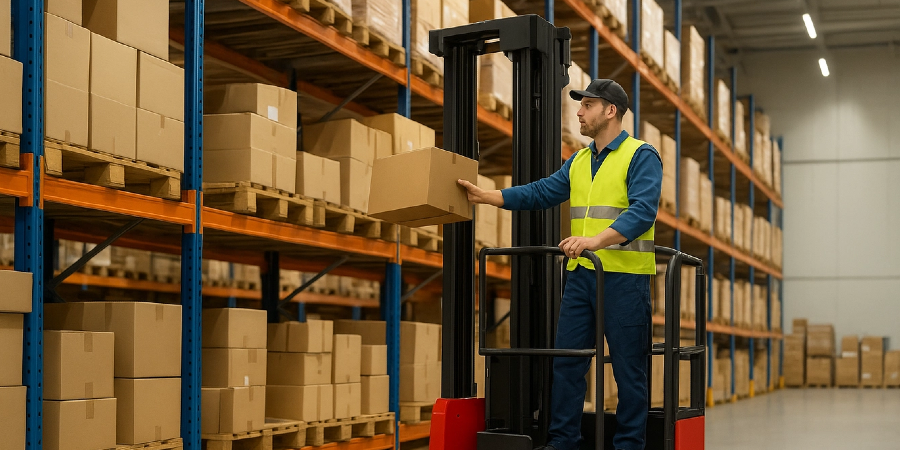
Menselijke factoren hadden een aanzienlijke invloed op de nauwkeurigheid van het orderverzamelen, zoals verschillende studies aantoonden met betrekking tot het verband tussen vermoeidheid, cognitieve belasting en foutpercentages. Slechte ergonomie verhoogde de fysieke belasting, wat de aandacht verminderde en de kans op verkeerde interpretaties of verkeerde grepen vergrootte. Technische ingrepen omvatten het ontwerpen van orderverzamelvlakken op optimale reikwijdte, het verminderen van bukken en tillen boven de schouder, en het standaardiseren van de hoogte van de bakken. Verstelbare werkstations en goed ontworpen mobiele apparatuur verminderden de belasting van het bewegingsapparaat verder.
Werkbelastingsmanagement richtte zich op cognitieve en temporele aspecten. Een te hoge pickfrequentie, lange diensten en onvoldoende pauzes hingen samen met een hoger percentage foutieve picks, vooral tegen het einde van de dienst. Een evenwichtige taakverdeling, rotatie tussen zones en realistische prestatiedoelen hielpen de concentratie te behouden. Duidelijke visuele aanwijzingen, gestandaardiseerde labels en intuïtieve locatiecodering vereenvoudigden de mentale verwerking en verkortten de besluitvormingstijd. Trainingsprogramma's die de nadruk legden op foutbewustzijn, standaardmethoden en het gebruik van verificatietools vormden een aanvulling op het ergonomische ontwerp en leidden tot duurzame verbeteringen in de nauwkeurigheid.
Omgevingsomstandigheden en hun invloed op fouten
Omgevingsfactoren zoals verlichting, temperatuur en geluidsniveau beïnvloedden de prestaties en de foutkans van de orderverzamelaar. Onvoldoende of ongelijkmatige verlichting verhoogde de kans op het verkeerd lezen van labels en locatienummers, met name in hoge stellingen en dicht opeengepakte schappen. Ingenieurs specificeerden verlichtingsniveaus die geschikt waren voor nauwkeurige visuele taken en minimaliseerden reflecties op labeloppervlakken en apparaatschermen. In koude of vriesomgevingen konden verminderde handvaardigheid en condensvorming het scannen vertragen en het aantal fouten bij de hantering verhogen, waardoor aangepaste apparatuur en procedures nodig waren.
Extreme temperaturen en slechte luchtkwaliteit droegen bij aan vermoeidheid en verminderde concentratie gedurende een dienst. Geluidsoverlast verstoorde spraakgestuurde systemen en verbale communicatie, wat leidde tot meer bevestigingsfouten. Door de indeling, akoestische behandelingen en de selectie van apparatuur werden deze effecten verminderd. Duidelijke looproutes, voldoende gangpadbreedte en opgeruimde picklocaties verminderden struikelgevaar en ongeplande omwegen die de workflow verstoorden. Door omgevingsparameters als beheersbare ontwerpvariabelen te beschouwen, verlaagden magazijningenieurs het aantal fouten en verbeterden ze tegelijkertijd het comfort en de veiligheid van de medewerkers.
Procesontwerp, lay-out en workflowstandaardisatie
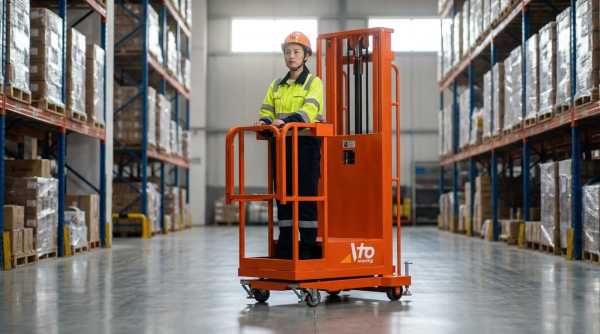
Procesengineering bepaalde hoe consistent een magazijn hoge nauwkeurigheidsdoelstellingen voor orderverzameling behaalde. Goed gestructureerde lay-outs, gestandaardiseerde workflows en een gedisciplineerde orde en netheid verminderden de cognitieve belasting en elimineerden onduidelijke beslissingen bij het orderverzamelen. Door zonering, 5S, geoptimaliseerde routing en formele kwaliteitscontroles te combineren, zetten operationele processen de opgedane kennis om in herhaalbare, controleerbare processen. In dit gedeelte wordt uitgelegd hoe deze elementen ontworpen kunnen worden om de nauwkeurigheid te verbeteren en tegelijkertijd de doorvoer concurrerend te houden.
Logistiek voor magazijnindeling, 5S en locatienummering
Effectieve zonering groepeerde SKU's op basis van omloopsnelheid, temperatuurklasse, handlingbeperkingen of orderaffiniteit om de zoek- en reistijd te verkorten. Artikelen met een hoge omloopsnelheid bleven het dichtst bij de verpakking of verzending, terwijl artikelen met een lage omloopsnelheid naar perifere of hogere locaties werden verplaatst. Door 5S op de locaties toe te passen, werden gemengde opslag, onduidelijke labels en belemmerde toegang, veelvoorkomende oorzaken van foutieve orderverzameling, geëlimineerd. Een gestructureerd locatienummeringssysteem codeerde zone, gangpad, vak, niveau en positie, waardoor eenduidige begeleiding door WMS-, RF- of spraaksystemen mogelijk werd.
De locaties vereisten grote, contrastrijke identificatielabels die vanaf een normale aanloopafstand leesbaar waren. Artikelen met een vergelijkbaar uiterlijk of een vergelijkbare code werden fysiek van elkaar gescheiden gehouden om visuele verwarring te voorkomen, zoals aanbevolen in studies naar industriële engineering. Gestandaardiseerde bakformaten en duidelijke labels aan de voorzijde minimaliseerden de kans dat men uit het verkeerde vak pakte. Periodieke controles van de indeling, de naleving van de 5S-principes en de leesbaarheid van de labels zorgden ervoor dat de lay-out bleef aansluiten op veranderende vraagpatronen.
Routeoptimalisatie, batch- en wavepicking-ontwerp
Routeplanning bepaalde hoe orderverzamelaars zich door zones bewogen en had direct invloed op de kans op fouten. Geoptimaliseerde routes minimaliseerden teruglopen en kruisend verkeer, waardoor vermoeidheid en afleiding, beide bekende oorzaken van foutieve orderverzameling, werden verminderd. WMS-ondersteunde routing maakte gebruik van algoritmes die orderverzamelingen rangschikten op basis van nabijheid, SKU-snelheid en orderprioriteit. Deze gestructureerde beweging verving ad-hoc looppatronen die vaak leidden tot overgeslagen rijen of orderverzameling op de verkeerde locatie.
Het verzamelen in batches en waves verhoogde de efficiëntie, maar vereiste robuuste controles om de nauwkeurigheid te waarborgen. Bestellingen in een batch of wave moesten duidelijk digitaal gescheiden zijn, waarbij elke bak, karvak of container gekoppeld was aan één enkele bestelling of subbestelling. Het scannen van artikelen in waves en het controleren van container-ID's voorkwam fouten bij de toewijzing. Technische teams optimaliseerden de wavegroottes, de sluitingstijden en de zonecombinaties, zodat de pickdichtheid toenam zonder de medewerkers te overbelasten of opstoppingen te veroorzaken bij de samenvoeg- en verpakkingspunten.
Standaardwerkprocedures, checklists en controleprotocollen
Standaardwerkprocedures vertaalden best practices in stapsgewijze instructies voor elke pickmethode. Goed opgestelde SOP's beschreven scansequenties, verificatiestappen, afhandeling van uitzonderingen en escalatiepaden. Ze verminderden de afhankelijkheid van het geheugen, waarvan onderzoek aantoonde dat het onbetrouwbaar werd bij hoge volumes of tijdsdruk. Visuele SOP's op de werkstations versterkten de training en hielpen tijdelijk of roulerend personeel om dezelfde methode te volgen.
Operationele checklists ondersteunden de standaardwerkprocedures (SOP's) door cruciale verificaties af te dwingen op vastgestelde momenten, zoals de start van een dienst, de overdracht van een zone of de voltooiing van een order. Checklists voor orderverzamelaars en supervisors omvatten labelcontroles, scanbevestiging en verificatie van de container-ID. Dubbele controleprotocollen, waarbij een tweede medewerker of een geautomatiseerd apparaat risicovolle orders controleerde, verminderden fouten bij waardevolle of gereguleerde zendingen aanzienlijk. Het management paste de diepte van de dubbele controles aan op basis van historische foutpatronen en KPI-drempelwaarden om een balans te vinden tussen kosten en risico.
Kwaliteitscontroles, controle vóór verzending en feedback over fouten
Kwaliteitspoorten introduceerden formele controlepunten waar orders niet verder konden zonder vooraf vastgestelde controles te doorlopen. Typische poorten bevonden zich na het verzamelen, na het inpakken en vóór het laden. Bij elke poort bevestigde een barcode- of RFID-verificatie het artikel, de hoeveelheid en de bestemming, terwijl de WMS-logica afwijkingen blokkeerde. Deze stapsgewijze aanpak zorgde ervoor dat de meeste fouten binnen het proces werden opgevangen in plaats van door klanten te worden ontdekt.
Voorafgaande controles richtten zich op orders met een hoger risicoprofiel, zoals nieuwe klanten, complexe orders met meerdere artikelen of orders waarover al klachten waren binnengekomen. Steekproefplannen combineerden geautomatiseerde controles met gerichte handmatige inspecties om de werkdruk beheersbaar te houden. Feedbackloops registreerden elke foutieve orderverzameling, onvolledige levering of verkeerd gelabelde order met bijbehorende oorzaakcodes. Analisten analyseerden patronen per SKU, locatie, shift en orderverzamelaar om de standaardwerkprocedures, trainingen, zone-indeling en systeemregels te verfijnen. Na verloop van tijd transformeerden deze feedbackgestuurde aanpassingen de kwaliteitscontroles van statische inspecties naar een continu verbeteringsproces voor de nauwkeurigheid van de orderverzameling.
Automatisering, digitale systemen en opkomende technologieën
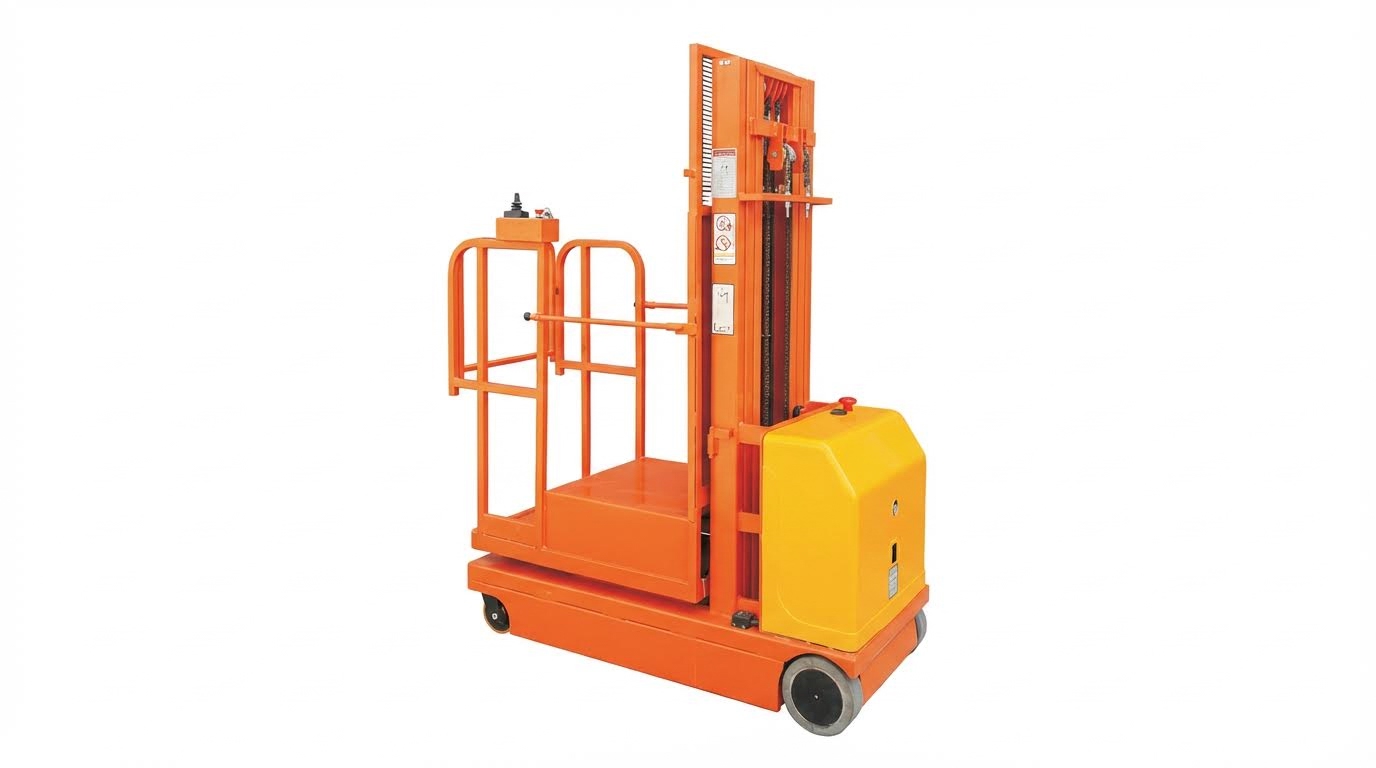
Automatisering en digitale technologieën hebben de nauwkeurigheid en doorvoer van orderverzameling in magazijnen de afgelopen tien jaar ingrijpend veranderd. Engineeringteams beschouwden software, sensoren en gemechaniseerde systemen steeds vaker als een geïntegreerde besturingslaag bovenop handmatig werk. Het doel was niet alleen een hogere snelheid, maar ook een deterministische, controleerbare nauwkeurigheid op SKU-, batch- en orderniveau. In dit hoofdstuk worden de belangrijkste technologiefamilies geanalyseerd en hoe deze foutloze orderverzamelingprocessen mogelijk hebben gemaakt.
Scanstrategieën met barcodes, RFID en RF-handscanners
Barcode- en RFID-identificatie creëerden een machinaal leesbare koppeling tussen artikel, locatie en order. In geoptimaliseerde workflows begon elke pickstap met het scannen van de order- of taak-ID, vervolgens de opslaglocatie, daarna het artikel en tot slot de hoeveelheid indien nodig. RF-handterminals begeleidden de pickers via geoptimaliseerde routes en valideerden elke scan in realtime aan de hand van WMS-regels. Deze aanpak leverde doorgaans een productiviteitswinst op van 10-15% ten opzichte van papieren lijsten, terwijl het aantal foutieve identificaties vrijwel nul was.
RFID-tags maakten lezen zonder direct zicht mogelijk, wat handig was voor verpakkingen met een hoge dichtheid of verzegelde verpakkingen, maar vereisten een zorgvuldige plaatsing van de antenne en afscherming om kruislezingen te voorkomen. Ingenieurs definieerden coderingsschema's zodat product-ID-, batch- en datumcodes eenduidig bleven in alle systemen. Routines voor cyclustelling en afstemming gebruikten barcode- of RFID-scans om voorraadverschillen vroegtijdig te detecteren, waardoor fouten bij het picken in latere fasen werden verminderd. De belangrijkste afwegingen bij het ontwerp betroffen de kosten van tags en infrastructuur versus de nauwkeurigheids- en snelheidseisen voor elke SKU-familie.
Pick-to-Light-, Voice Picking- en Mobile Cart-systemen
Pick-to-light- en put-to-light-systemen gebruikten indicatielampjes en numerieke displays op de opslaglocaties om operators te begeleiden. Controllers verlichtten de juiste locatie, toonden de hoeveelheid en vereisten een bevestigingsdruk, waardoor de meeste fouten bij het zoeken op het scherm en het interpreteren van papieren informatie werden geëlimineerd. Deze systemen werkten goed voor SKU's met een hoge omloopsnelheid en ondersteunden het picken van dozen of losse artikelen met een hoge doorvoer en nauwkeurigheid. Ingenieurs bepaalden de grootte van de zones en het aantal kanalen om aan te sluiten op de orderprofielen en de volumes tijdens piekuren.
Bij spraakgestuurd orderverzamelen werden headsets en spraakherkenning gebruikt om mondeling instructies te geven en bevestigingen vast te leggen. Dit maakte handsfree werken mogelijk, waarbij de ogen op het werk gericht bleven, waardoor de verwerkingstijd en het aantal foutieve labelinterpretaties werden verminderd. Bedrijven die spraakgestuurd orderverzamelen implementeerden, rapporteerden doorgaans een productiviteitsverbetering van ongeveer 35% en aanzienlijke nauwkeurigheidswinsten in complexe omgevingen met een groot aantal artikelen. Mobiele orderverzamelkarren combineerden deze begeleidingstechnologieën met ingebouwde stroomvoorziening en terminals, waardoor efficiënte orderverzameling naar de kar mogelijk werd in afgelegen breakpack-zones. De juiste ergonomie van de kar en de juiste accucapaciteit minimaliseerden vermoeidheid en ongeplande stilstand, terwijl de nauwkeurigheid behouden bleef.
WMS, op regels gebaseerde workflows en foutpreventielogica
Warehouse Management Systems (WMS) fungeerden als de centrale controlelaag voor de nauwkeurigheid van het orderverzamelen. Ingenieurs configureerden op regels gebaseerde workflows die de locatietoewijzing, de volgorde van het orderverzamelen, de verificatiestappen en de afhandeling van uitzonderingen bepaalden. Het WMS kon orderverzamelen vanuit lege, bevroren of onjuiste locaties blokkeren en het first-expiry-first-out-principe (FIFO) toepassen voor producten met een beperkte houdbaarheid. Geautomatiseerde controles vergeleken het gescande artikel, de locatie en de hoeveelheid met de orderregel en stopten het proces wanneer er discrepanties optraden.
Gestructureerde workflows ondersteunden ook batch- en wavepicking, waarbij het systeem orders groepeerde op basis van SKU-snelheid, route of prioriteit, terwijl de traceerbaarheid van artikel tot order behouden bleef. Geïntegreerde verpakkingsworkflows vereisten barcodescans bij consolidatie en verpakking, waardoor verzendingen van verkeerde of ontbrekende artikelen werden voorkomen. Foutmeldingen, zoals verkeerd gepickte artikelen of onjuiste labels, werden geregistreerd met tijd-, operator- en locatiegegevens. Ingenieurs analyseerden deze gegevens om regels te verfijnen, de plaatsing aan te passen of gerichte trainingen te starten, waardoor het WMS een motor voor continue verbetering van de nauwkeurigheid werd.
Robotica, AGV's, digitale tweelingen en AI-gestuurde analyses
Geautomatiseerde geleide voertuigen (AGV's) en autonome mobiele robots (AMR's) namen steeds vaker het transport tussen opslag- en pick- of verpakkingspunten over. Dit verminderde de loopafstanden en nam de routeplanningstaken van menselijke operators over, waardoor vermoeidheidsgerelateerde fouten afnamen. Robotgestuurde picksystemen, uitgerust met vision-systemen en grijpers, voerden repetitieve of ergonomisch belastende taken met constante nauwkeurigheid uit, met name voor gestandaardiseerde verpakkingen. Deze systemen waren gekoppeld aan het WMS om taken te ontvangen en bevestigingen te rapporteren op item- of doosniveau.
Digitale tweelingen van magazijnen modelleerden opslagindelingen, verkeersstromen en pickstrategieën in een virtuele omgeving. Ingenieurs gebruikten deze modellen om slotregels, wave-strategieën en automatiseringsimplementaties te testen vóór fysieke wijzigingen, waardoor het risico tijdens de ingebruikname werd verlaagd. AI-gestuurde analyses verwerkten historische pick-, fout- en sensorgegevens om foutgevoelige gebieden te detecteren, congestie te voorspellen en nieuwe regels of lay-outs aan te bevelen. Na verloop van tijd ondersteunden deze analyses dynamische optimalisatie, zoals het aanpassen van pickroutes op basis van realtime congestie of het herverdelen van taken om de werkdruk in evenwicht te brengen met behoud van strikte nauwkeurigheidseisen.
Samenvatting: Belangrijkste factoren om de nauwkeurigheid van het orderverzamelen te verbeteren
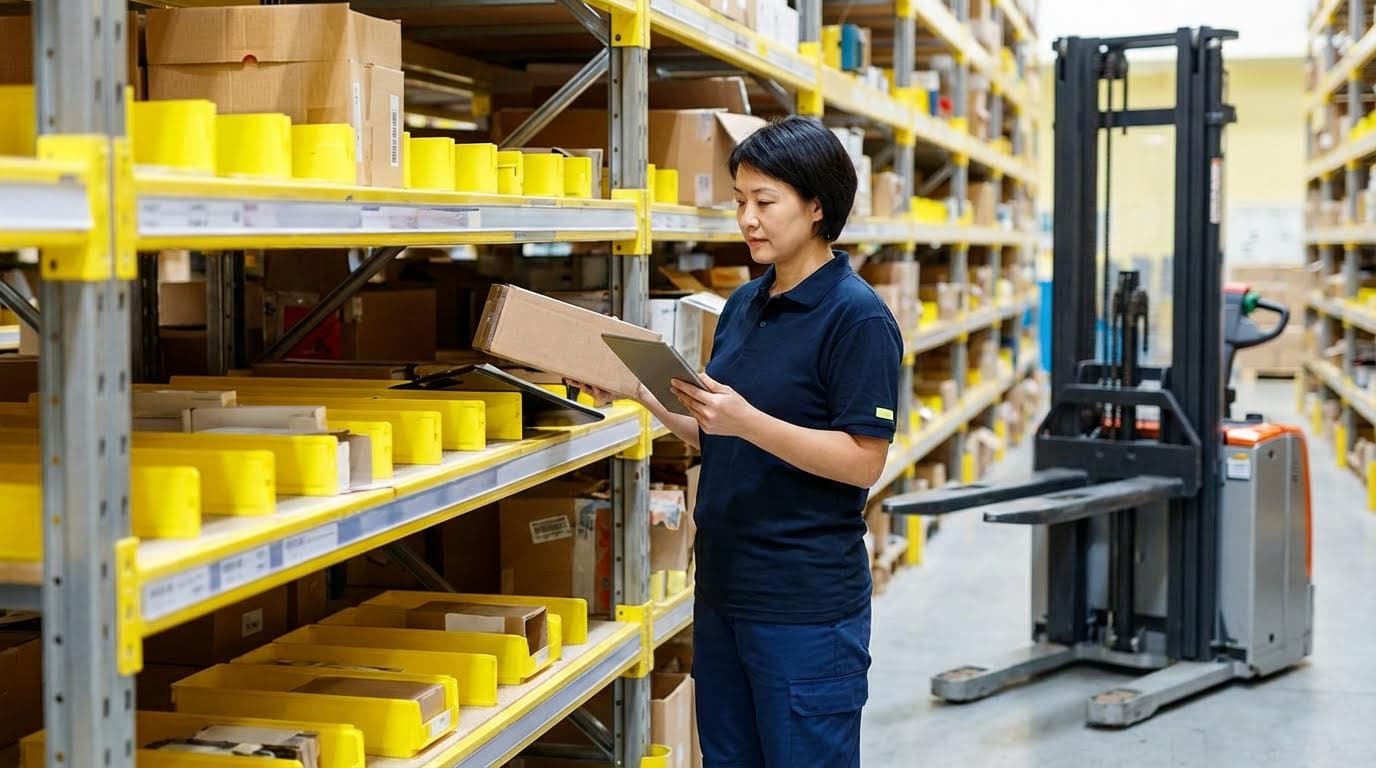
Een hoge nauwkeurigheid bij het orderverzamelen hing af van de gecombineerde werking van procesdiscipline, technologie en ergonomie. Operationele processen met duidelijke KPI's, gestandaardiseerde workflows en gecontroleerde verificatie bij elke stap zorgden voor een consistente afname van foutieve orderverzameling en retourzendingen. Geavanceerde tools zoals barcode- en RFID-systemen, RF-terminals en spraak- of lichtgestuurd orderverzamelen verbeterden zowel de snelheid als de nauwkeurigheid wanneer ze werden geïntegreerd in een samenhangend procesontwerp. Automatisering en magazijnbeheersoftware boden realtime inzicht en op regels gebaseerde controles die voorkwamen dat fouten zich verder in het proces verspreidden.
Vanuit een industrieel perspectief leidde foutreductie direct tot lagere logistieke kosten door minder herwerk, retouren en klantenservice-interventies. Het stabiliseerde ook de voorraadadministratie, wat de planning, aanvulling en capaciteitsbenutting verbeterde. Toekomstige trends wezen op een intensiever gebruik van robotica, AGV's en AI-gestuurde analyses, ondersteund door digitale tweelingen waarmee engineers lay-outwijzigingen, golfstrategieën en personeelsscenario's konden simuleren vóór implementatie. Deze tools zetten elke afwijking om in gestructureerde data voor continue verbetering en besluitvorming.
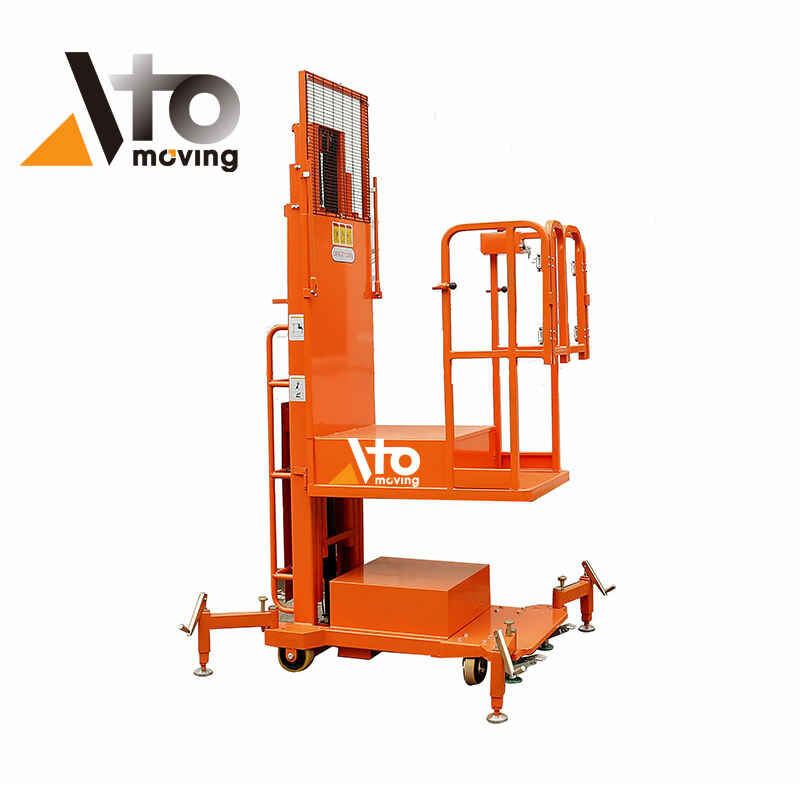
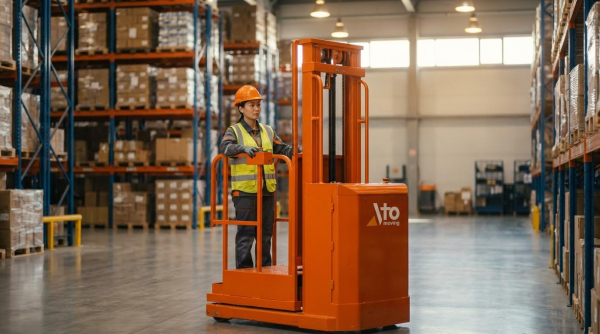
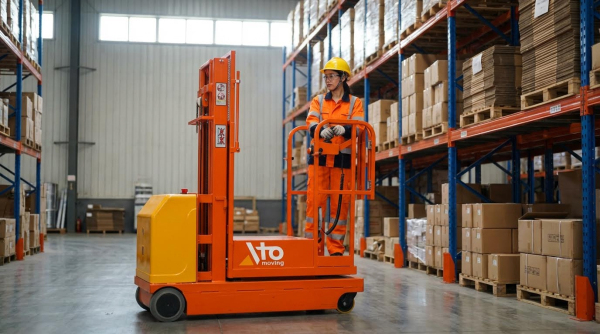
Praktische implementatie vereiste een gefaseerde uitrol in plaats van een radicale verandering. Locaties begonnen doorgaans met 5S, zonering, duidelijke locatieaanduiding en standaardwerkprocedures (SOP's), waarna barcodeverificatie, RF-apparaten en WMS-workflows werden toegevoegd, gevolgd door automatisering op een hoger niveau wanneer de volumes de investering rechtvaardigden. Een evenwichtige aanpak beschouwde technologie als een hulpmiddel, niet als een vervanging, voor training, ergonomie en optimalisatie van de werkomgeving. Organisaties die gestructureerde processen, geschikte digitale systemen en strenge feedbackloops combineerden, bouwden schaalbare, veerkrachtige orderverzamelprocessen op die een hoge nauwkeurigheid behielden, zelfs bij toenemende ordervolumes en kanaalcomplexiteit. De integratie van tools zoals semi-elektrische orderverzamelaars , magazijnorderverzamelaars en orderverzamelmachines kan bijvoorbeeld de operationele efficiëntie aanzienlijk verbeteren.