
De betrouwbaarheid van de wielen van palletwagens heeft een directe invloed op de veiligheid, ergonomie en efficiëntie van de materiaalstroom in magazijnen en industriële installaties. Dit artikel beschrijft wanneer de wielen van palletwagens vervangen moeten worden, hoe geschikte vervangingswielen en reparatiesets geselecteerd kunnen worden en hoe de vervanging en inspectie stapsgewijs uitgevoerd kunnen worden. Ook komen smering, functionele testen en documentatieprocedures aan bod die bijdragen aan de naleving van regelgeving en de stilstandtijd minimaliseren. Ten slotte vat het artikel de opkomende onderhoudstrends samen die van invloed zijn op het toekomstige beheer van de levenscyclus van palletwagens.
Wanneer moeten de wielen van een palletwagen vervangen worden?
De wielen van palletwagens, die onder continue belasting en slijtageomstandigheden werden gebruikt, vertoonden progressieve slijtage. Onderhoudsteams baseerden zich daarom op functionele symptomen en visuele criteria om vervanging te bepalen. Duidelijke drempelwaarden verminderden het risico op structurele schade en ongeplande stilstand. In dit gedeelte wordt beschreven hoe deze symptomen op een consistente, technisch onderbouwde manier kunnen worden geïnterpreteerd.
Functionele symptomen: Geluidsoverlast, vertraging en slechte tracking.
Abnormaal rijgedrag was meestal de eerste indicatie dat de wielen aan vervanging toe waren. Een verhoogde rolweerstand, voelbaar als wrijving bij het starten of het behouden van de beweging, duidde op lagerschade, een verkeerde uitlijning van de assen of ernstige slijtage van het loopvlak. Nieuwe schurende, klikkende of rommelende geluiden onder belasting wezen doorgaans op beschadigde lagers, gebarsten kernen of ingebed vuil in het loopvlak. Slechte spoorvastheid, waarbij de truck van de rijlijn afweek of constante stuurcorrecties vereiste, suggereerde ongelijkmatige wielslijtage, vastgelopen laadrollen of asymmetrische wrijving in de lagers. Wanneer deze functionele symptomen aanhielden na reiniging en basis smering, was het raadzaam de truck buiten gebruik te stellen en de wielvervanging te plannen.
Zichtbare slijtagegrenzen, vlakke plekken en afbrokkeling
Visuele inspectie bood objectieve criteria om te bepalen of wielen nog bruikbaar waren. Volgens de richtlijnen van de industrie werden wielen vervangen wanneer het loopvlak was afgesleten tot ongeveer een kwart van de oorspronkelijke dikte of wanneer de wieldiameter was afgenomen tot de door de fabrikant vastgestelde minimumlimiet. Platte plekken ontstonden wanneer vrachtwagens met geblokkeerde wielen onder belasting werden gesleept of langdurig met zware ladingen geparkeerd stonden; deze platte plekken veroorzaakten trillingen, schokbelasting en plaatselijke schade aan de vloer. Afbrokkeling, waarbij delen van het polyurethaan of rubber van het loopvlak loslieten, duidde op overbelasting, impact met defecten in de vloer of chemische aantasting, en verminderde het laadvermogen en de stabiliteit aanzienlijk. Zichtbare scheuren in de kern, gespleten naven of sterk ovale boringen rond de as rechtvaardigden eveneens onmiddellijke verwijdering uit gebruik.
Roest, vervuiling en problemen met vloermarkeringen
Corrosie en vervuiling hadden gevolgen voor zowel de prestaties als de hygiëne. Roest op assen, lagers of kernonderdelen verhoogde de wrijving, bevorderde vastlopen en bemoeilijkte demontage in de toekomst; bij ernstige roest was het vaak nodig om de as eruit te slaan met een drevel en hamer tijdens vervanging. Vet verontreinigd met metaaldeeltjes, vuil of water duidde op interne slijtage of onvoldoende afdichting en vereiste een grondige reiniging en smering bij het monteren van nieuwe wielen. Vloermarkeringen, zoals nieuwe donkere strepen of gekleurde sporen, gaven aan dat het loopvlak chemisch was aangetast, dat er sprake was van oververhitting of dat het materiaal niet overeenkwam met de vloercoating. In de voedingsmiddelen-, farmaceutische of schone productieomgevingen leidde zichtbare vervuiling of markering doorgaans tot onmiddellijke wielvervanging om de hygiëne te waarborgen en te voldoen aan de auditvoorschriften.
Overwegingen met betrekking tot veiligheid, naleving en stilstandtijd
Versleten of beschadigde wielen vergrootten de remweg, de instabiliteit van de heftruck en het risico op plotselinge uitval bij piekbelasting. Veiligheidsnormen en arbeidsvoorschriften vereisten dat de heftrucks in een staat verkeerden die geen gevaar opleverde voor operators of omstanders, waaronder het onderhouden van de wielen binnen de gespecificeerde slijtagelimieten. Geplande vervanging op basis van inspectie-intervallen en vastgestelde criteria verminderde ongeplande storingen en voorkwam secundaire schade aan vorken, koppelingen en vloeren. Bedrijven met een hoge benutting hielden vaak complete wiel- en bevestigingssets op voorraad om reparatietijden te verkorten en de algehele effectiviteit van de apparatuur te behouden. Gedocumenteerde inspecties en tijdige wielvervanging ondersteunden ook interne veiligheidsaudits en verzekeringseisen, waarmee werd aangetoond dat de werkgever mechanische risico's systematisch beheerste.
Het selecteren van vervangende wielen en reparatiesets

Belasting, werkcyclus en milieubeoordeling
Technici moeten de wielen van palletwagens dimensioneren op basis van de maximale belasting, niet de gemiddelde belasting. Een typische handpalletwagen kan tussen de 2000 kg en 2500 kg dragen, maar zware modellen kunnen meer dan 3000 kg dragen. Bij de wielkeuze moet rekening worden gehouden met statische belasting, dynamische belasting en stootbelasting van drempels of laadperrons. Intensief gebruik, ploegendiensten en lange afstanden verhogen de thermische en abrasieve belasting van het loopvlakmateriaal. Ook de omgeving speelt een rol: natte vloeren, chemicaliën, metaalsplinters of ruw beton versnellen de slijtage en beïnvloeden de materiaalkeuze en de afdichting van de lagers. Faciliteiten met gevoelige vloeren of hoge hygiëne-eisen vereisen materialen die weinig sporen achterlaten, niet-poreus zijn en gemakkelijk te reinigen oppervlakken hebben.
Wielmaterialen: Polyurethaan, nylon, rubber, staal
Wielen van polyurethaan boden een uitgebalanceerde combinatie van draagvermogen, lage rolweerstand en vloerbescherming. Ze waren geschikt voor gladde binnenvloeren en typische magazijnladingen, en ze produceerden minder geluid dan harde kunststoffen of staal. Nylon wielen konden relatief hoge lasten dragen voor hun formaat en rolden gemakkelijk, maar ze gaven meer trillingen door en konden zachte vloeren beschadigen of bekrassen bij piekbelastingen. Rubberen wielen boden een hoge tractie en een laag geluidsniveau, maar hadden een lager draagvermogen en een hogere rolweerstand, waardoor ze geschikt waren voor licht gebruik of gemengde ondergronden. Stalen of gietijzeren wielen waren bestand tegen hoge temperaturen, scherpe voorwerpen en stoten, maar vereisten versterkte vloeren en strenge geluidsbeheersing. Gemengde configuraties, zoals polyurethaan laadrollen met nylon stuurwielen, maakten het mogelijk om de handling en duurzaamheid te optimaliseren.
Bijpassende assen, lagers en montagesets
Vervangende wielen moesten qua diameter, lengte en bevestigingsmethode overeenkomen met de originele as om de uitlijning en veiligheid te garanderen. Veelgebruikte bevestigingsmethoden waren veerpennen, borgringen en borgmoeren; elk vereiste compatibele groeven of boringen in de wielnaaf en as. Lagers waren meestal enkel- of dubbelrijige kogellagers of glijlagers; monteurs moesten de binnendiameter, buitendiameter en breedte, evenals het type afdichting, nauwkeurig afstemmen. Het gebruik van complete reparatiesets met wielen, assen, bussen, ringen en bevestigingsmaterialen verminderde montagefouten en stilstandtijd. Wanneer corrosie of slijtage de assen aantastte, was het raadzaam om de as samen met het wiel te vervangen om voortijdige lagerschade en verkeerde uitlijning te voorkomen.
Reserveonderdelen op voorraad houden voor onderhoud en bedrijfszekerheid.
Geplande onderhoudsprogramma's profiteerden van gestandaardiseerde voorraden reservewielen en bevestigingsmaterialen. Bedrijven met grote palletwagenparken bepaalden doorgaans een minimale voorraad op basis van historische wieluitvalpercentages en levertijden van leveranciers. Door gekoppelde laadwielen, stuurwielen en complete reparatiesets op voorraad te houden, konden onderdelen tijdens dezelfde dienst worden vervangen wanneer inspecties slijtage, roest of beschadigingen aan de vloer aan het licht brachten. Het labelen van reserveonderdelen op basis van het heftruckmodel, de wielpositie en het materiaal minimaliseerde selectiefouten tijdens spoedreparaties. Door verbruiksartikelen zoals vet, borgringen en veerpennen bij de sets te bewaren, konden technici vervangingen uitvoeren zonder onderdelen van andere heftrucks te hoeven gebruiken. Deze aanpak verminderde ongeplande stilstand en ondersteunde de naleving van interne veiligheids- en inspectieprocedures.
Stapsgewijze handleiding voor het vervangen en inspecteren van wielen
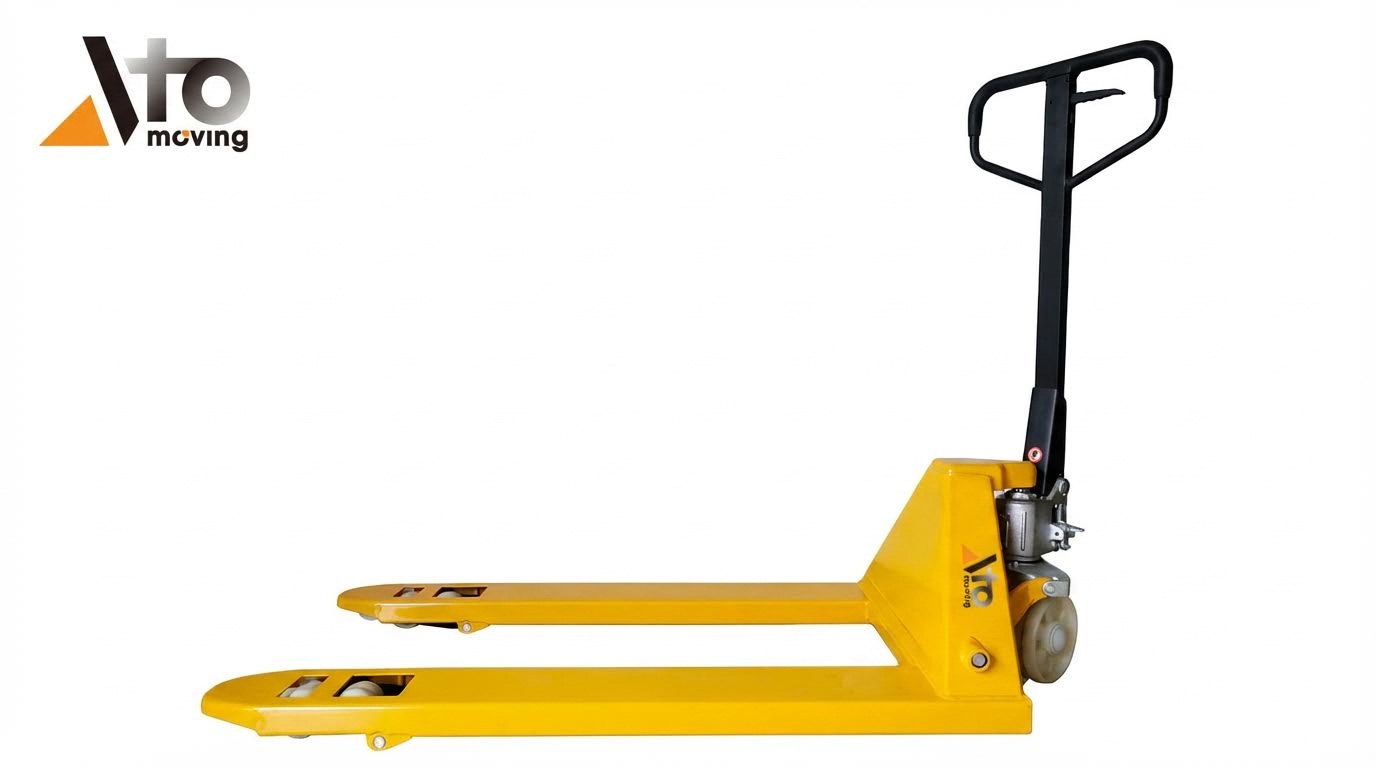
Gestructureerde procedures voor het vervangen van wielen verminderden storingen aan palletwagens en veiligheidsincidenten. Technici volgden bij elke interventie de instructies van de fabrikant en de regels van de locatie. De volgende stappen beschrijven een typisch proces op werkplaatsniveau dat onderhoudsteams hebben aangepast aan hun eigen wagenpark. De focus lag op herhaalbaarheid, ergonomie en verifieerbare inspectieresultaten.
Vereiste gereedschappen, ondersteuningen en vergrendelingsprocedures
Voor het vervangen van wielen was een specifieke gereedschapset nodig om improvisatie te voorkomen. Typische gereedschappen waren onder andere hamers, een plastic hamer of rubberen hamer, een drevel van 12 mm, steeksleutels van 19 mm, een inbussleutel van 9 mm, een platte schroevendraaier, een borgringtang, vet en poetsdoeken. Technici gebruikten stabiele steunen of blokken en legden de palletwagen voorzichtig op zijn kant of kantelden hem pas nadat de vorken volledig omhoog waren gebracht en de lading was verwijderd. Bedrijven pasten vergrendelings- of markeerprocedures toe wanneer palletwagens deel uitmaakten van elektrische systemen of laad- en lossystemen, en isoleerden alle aangesloten laadapparatuur voor elektrische voertuigen. Duidelijke vloermarkeringen, wielblokken en een rugvriendelijke werkhouding verminderden het risico op blessures aan het bewegingsapparaat en onbedoelde bewegingen van de heftruck.
Het veilig verwijderen van de lading en het sturen van de wielen.
Voordat de wielen werden verwijderd, controleerden de technici of de vorken waren ontlast en op de juiste hoogte waren neergelaten of vastgezet, afhankelijk van de gekozen methode. Bij wielen met een laadvermogen kregen ze toegang tot de as of de veerpen door de krik op zijn kant of ondersteboven op blokken te plaatsen. Vervolgens verwijderden ze de asbevestiging met twee 3/4 inch sleutels of een 3/8 inch inbussleutel, afhankelijk van het ontwerp. Als de as vastzat door roest of beschadiging, sloegen ze deze eruit met een 1/2 inch drevel en hamer, waarbij ze ervoor zorgden de beugels niet te vervormen. Bij ontwerpen met veerpennen sloegen ze de pen eruit met een hamer en drevel, klapten de wieldrager naar beneden en schoven de wielen van de as. Bij stuurwielen verwijderden ze bovendien de borgringen met een tang en controleerden ze of de ringen volledig uit de asgroef waren voordat ze de wielconstructie verwijderden.
Assen, bussen, ringen en borgringen monteren
De installatie begon met het reinigen van de gaten in de beugel en het controleren op kromtrekking, scheuren of bramen die de as verkeerd zouden kunnen uitlijnen. Bij wielen die belast worden, staken technici de bus door het wiellager, plaatsten ringen aan beide zijden en lijnden deze stapel vervolgens uit tussen de armen van de beugel. Ze duwden of tikten de as door de beugel en de bus, waarbij ze ervoor zorgden dat de as over de gehele breedte volledig vastklikte en de ringen correct gepositioneerd waren. Waar borgmoeren werden gebruikt, draaiden ze deze aan tot het voorgeschreven koppel, terwijl ze ervoor zorgden dat het wiel vrij kon draaien; waar veerpennen of borgringen werden gebruikt, plaatsten ze deze volledig in de asgroef en controleerden ze de juiste bevestiging door middel van een voelproef. Het was raadzaam om wielen per paar op dezelfde as te vervangen om een gelijke roldiameter en spoorbreedte te behouden.
Smering, functionele tests en documentatie
Na de mechanische montage brachten technici vet aan op specifieke punten zoals de verbindingsstang, draaipennen en lagers, volgens de aanbevelingen voor het type smeermiddel en de intervallen zoals beschreven in de gebruiksaanwijzing. Overtollig vet en verontreinigingen werden verwijderd om ophoping van vuil en mogelijke vervuiling van de vloer te voorkomen. De palletwagen werd vervolgens teruggezet in de rechtopstaande positie, doorliep het volledige hef- en rijbereik en werd gecontroleerd op soepel rollen, afwezigheid van slepen, abnormale geluiden of sporen op de vloer. Onderhoudsteams registreerden het type wiel, het materiaal, de datum en eventuele afwijkingen in de voertuighistorie. Deze gegevens werden gebruikt voor trendanalyses, garantieclaims en het optimaliseren van inspectie-intervallen voor zware palletwagens.
Samenvatting en toekomstige trends in het onderhoud van palletwagens
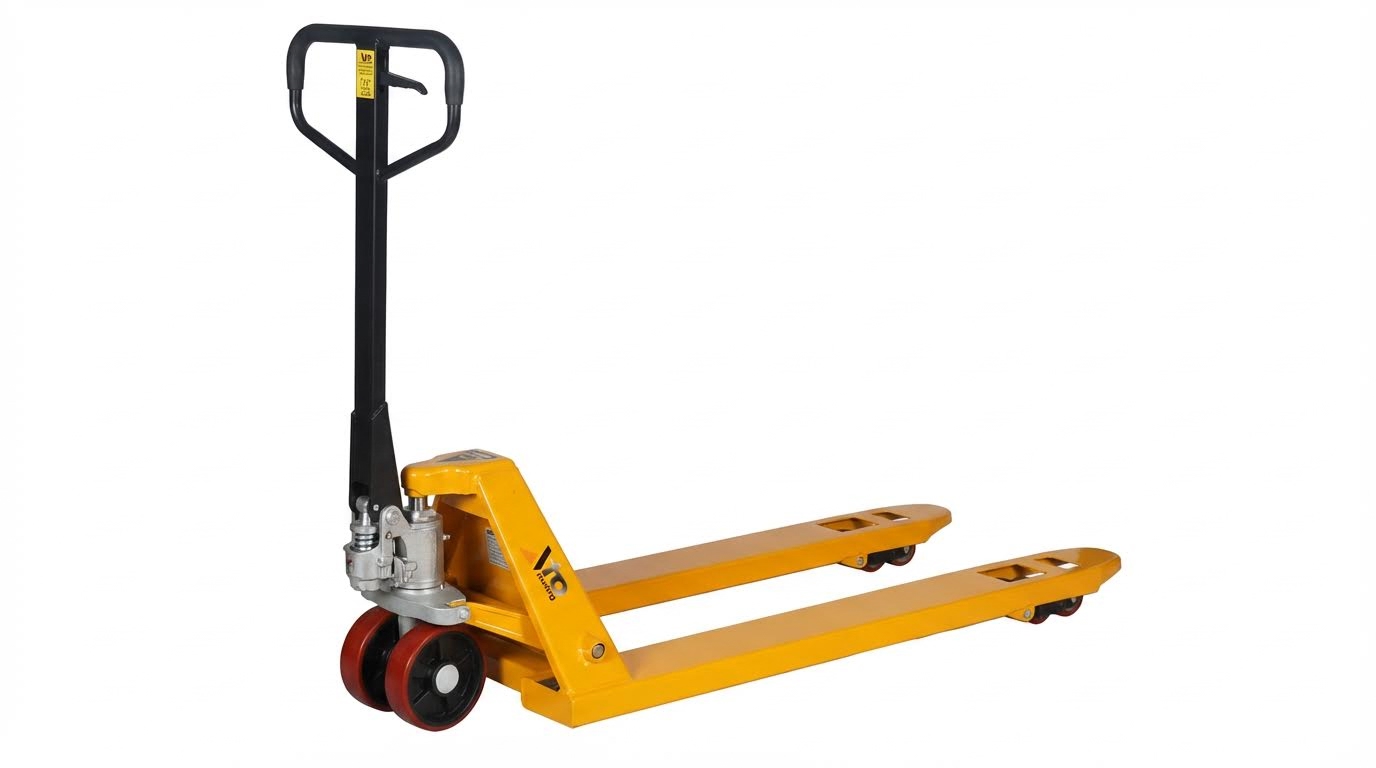
Het vervangen en repareren van wielen van palletwagens was gebaseerd op systematische inspectie, duidelijke slijtagecriteria en het juiste gereedschap. Onderhoudsteams controleerden functionele symptomen zoals lawaai, wrijving en slechte spoorvorming, en combineerden deze met visuele beperkingen zoals platte plekken, afbrokkeling, roest en vloermarkeringen om vervanging te bepalen. De beste werkwijze vereiste het vervangen van wielparen tegelijk, het correct uitlijnen van assen, bussen en ringen, en het controleren op een soepele rolbeweging na hermontage. Deze procedures verminderden ongeplande stilstand en droegen bij aan de naleving van de Arbo-voorschriften.
De industrie ontwikkelde zich richting gestandaardiseerde reparatiesets die wielen, assen, afstandhouders en bevestigingsmaterialen voor specifieke vrachtwagenmodellen bundelden. Deze aanpak vereenvoudigde het onderdelenbeheer en moedigde bedrijven aan om strategische reserveonderdelen aan te houden om de bedrijfszekerheid te garanderen bij ploegendiensten. Tegelijkertijd werd de nadruk gelegd op ergonomische werkhoudingen, gecontroleerd kantelen of ondersteunen van de vrachtwagen en consistente smering van de verbindingsstangen en draaipunten.
Toekomstige trends wezen op duurzamere wielmaterialen, betere corrosiebestendigheid en loopvlaksamenstellingen die vloersporen verminderden met behoud van een lage rolweerstand. Digitale onderhoudssystemen registreerden steeds vaker wielwisselingen, hielden service-intervallen bij en koppelden conditiecontroles aan veiligheidsaudits. Na verloop van tijd konden bedrijven een nauwere integratie verwachten tussen palletwagens en fleetmanagementplatformen, met sensorgestuurde monitoring van gebruik en impactbelastingen.
Voor een praktische implementatie hadden de locaties duidelijke werkinstructies, getrainde technici en gestandaardiseerde gereedschapssets nodig, waaronder ponsen, borgringtangetjes en momentsleutels. Een evenwichtige strategie combineerde conservatieve vervangingsdrempels met gegevens uit de storingshistorie om zowel voortijdige vervangingen als onveilig overmatig gebruik te voorkomen. Naarmate de technologie zich ontwikkelde, bleef het kernprincipe onveranderd: nauwkeurige diagnose, de juiste onderdelen en gedisciplineerde procedures zorgden voor een veilige en kostenefficiënte werking van de palletwagen.