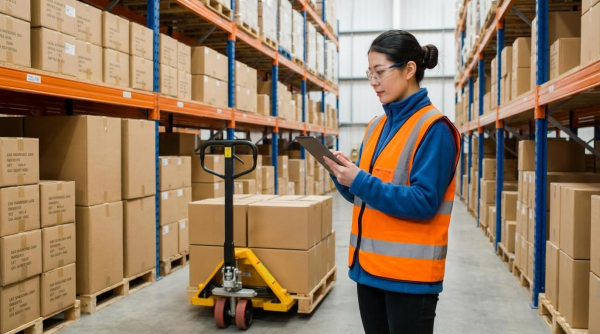
Magazijnmanagers die zich afvragen "wat is de pick rate in een magazijn?" richten zich op een kernprestatie-indicator (KPI) die het technische ontwerp koppelt aan de operationele prestaties. Dit artikel definieert de pick rate en gerelateerde magazijn-KPI's, legt uit hoe deze te meten en te benchmarken zijn, en laat zien hoe een hogere doorvoer kan worden gerealiseerd zonder in te leveren op nauwkeurigheid of veiligheid. U zult zien hoe de lay-out, het procesontwerp en technologieën zoals WMS, scannen, automatisering en digitale tweelingen de prestaties van orderpickers in het magazijn beïnvloeden , waaronder het aantal picks per uur, het aantal regels per uur en het aantal orders per uur. Tot slot vat het artikel samen hoe pick rate-KPI's kunnen worden geïntegreerd in een roadmap voor continue verbetering, zodat uw bedrijf concurrerend blijft naarmate orderprofielen en klantverwachtingen veranderen.
Het definiëren van de pickrate en de belangrijkste KPI's voor het magazijn
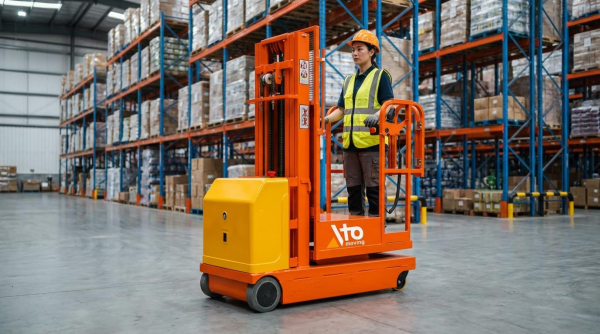
In magazijntechniek begint het antwoord op de vraag "wat is pick rate in een magazijn?" met duidelijke KPI-definities. Pick rate beschrijft hoe efficiënt een locatie arbeidsuren omzet in correct gepickte artikelen, orderregels of orders. Ingenieurs koppelen deze KPI aan andere magazijnstatistieken om de werkelijke capaciteit, beperkingen en kosten per klant te begrijpen. Een precieze definitie voorkomt misleidende vergelijkingen tussen verschillende faciliteiten, orderprofielen of technologieën.
Wat de pick rate meet en waarom het belangrijk is
De pick rate meet hoe snel operators picktaken omzetten in fysieke productverplaatsingen. Simpel gezegd, het registreert het aantal artikelen dat per tijdseenheid, meestal per arbeidsuur, uit de opslaglocaties wordt gehaald. Deze KPI weerspiegelt direct de efficiëntie van de orderafhandeling en de arbeidsproductiviteit. Hogere, duurzame pick rates, bij een gegeven nauwkeurigheidsniveau, verkorten de ordercyclus en verlagen de arbeidskosten per order. Vanuit systeemperspectief fungeert de pick rate als een doorvoerindicator voor het picksubsysteem in de end-to-end materiaalstroom. Het dient ook als een vroegtijdig waarschuwingssignaal voor lay-outproblemen, slechte plaatsing van artikelen of onvoldoende training. Wanneer engineers de pick rate in het hele magazijn evalueren, houden ze ook rekening met contextuele factoren zoals SKU-mix, ordergrootte en handlingmethode. Zonder die context kunnen de cijfers op zich leiden tot onveilige snelheden of overmatige fouten.
Standaardformules: Picks, Lines en Orders per uur
Ingenieurs gebruikten doorgaans drie gerelateerde meeteenheden: picks per uur, orderregels per uur en orders per uur. De basisformule voor de prestaties op itemniveau was: Pick rate (picks/uur) = Totaal aantal gepickte items ÷ Totaal aantal directe pickuren. Orderregels per uur hanteerden dezelfde structuur, maar telden orderregels in plaats van items, wat geschikt was voor omgevingen met variabele aantallen per regel. Orders per uur maten het aantal voltooide klantorders per arbeidsuur en sloten goed aan bij servicelevel- en capaciteitsplanning. Magazijnen vergeleken deze meetwaarden met interne gegevens en externe benchmarks, zoals 60-80 picks/uur voor eenvoudige cart picking of 300-500 picks/uur voor goods-to-person-systemen. Bij het rapporteren van de pick rate die voor het magazijnmanagement van belang was, gaven ingenieurs aan welke eenheid ze gebruikten en welke activiteiten ze meerekenden in de "pickuren" (bijvoorbeeld exclusief vergaderingen of indirecte taken) om de berekeningen consistent en controleerbaar te houden.
Het vinden van de juiste balans tussen snelheid, nauwkeurigheid, veiligheid en kosten.
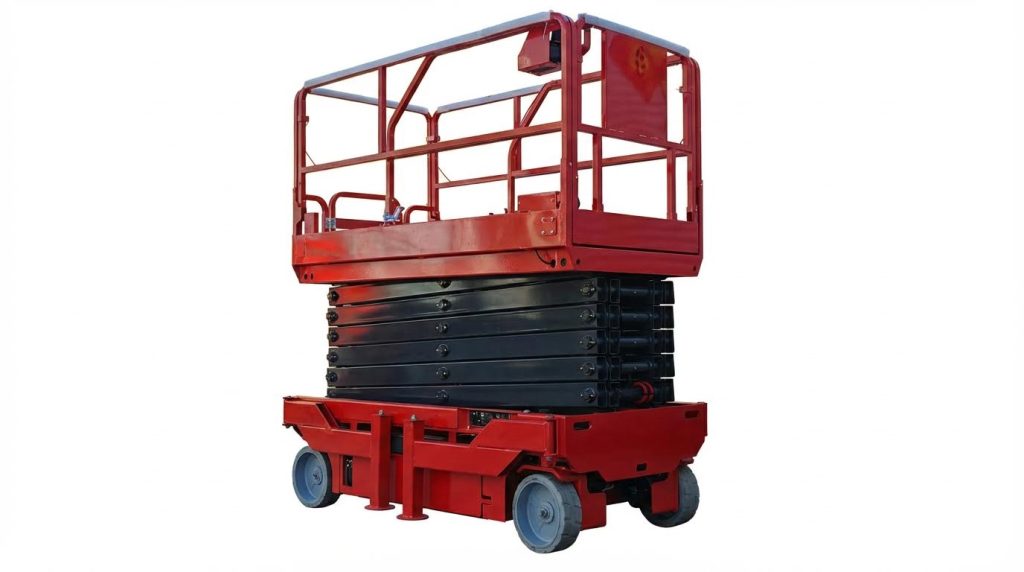
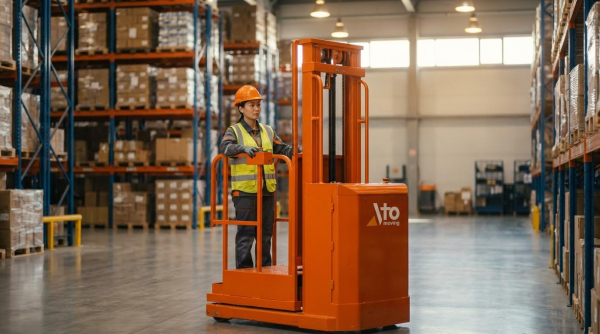
Een te smalle focus op een hogere pickrate bracht doorgaans verborgen risico's met zich mee. Naarmate operators de snelheid opvoerden, namen de foutpercentages toe, wat leidde tot meer herwerk, retouren en klantontevredenheid. Vanuit technisch oogpunt moest de effectieve pickrate worden aangepast aan de nauwkeurigheid, met behulp van meetwaarden zoals foutloze regels per uur of perfecte orders per uur. Veiligheidsvoorschriften beperkten ook een duurzame pickrate, met name wanneer operators lange afstanden moesten lopen, zware lasten moesten tillen of op hoogte moesten werken. Normen en regelgeving vereisten ergonomische limieten en veilige rijsnelheden voor heftrucks en semi-elektrische orderpickers . De totale kosten per regel vormden de balancerende KPI die arbeid, herwerk, schade en overuren combineerde in één economisch overzicht. Een volwaardig antwoord op de vraag welke pickrate magazijnteams zouden moeten nastreven, beschreef daarom een geoptimaliseerd operationeel punt, niet de absolute maximumsnelheid. Dit punt leverde een stabiele doorvoer met een acceptabel risico, beheersbare kosten en betrouwbare klantenservice. Het gebruik van geavanceerde orderpickmachines of -hulpmiddelen zoals een hoogwerker kon bijvoorbeeld zowel de veiligheid als de efficiëntie verbeteren.
Hoe meet en beoordeel je de selectiegraad?
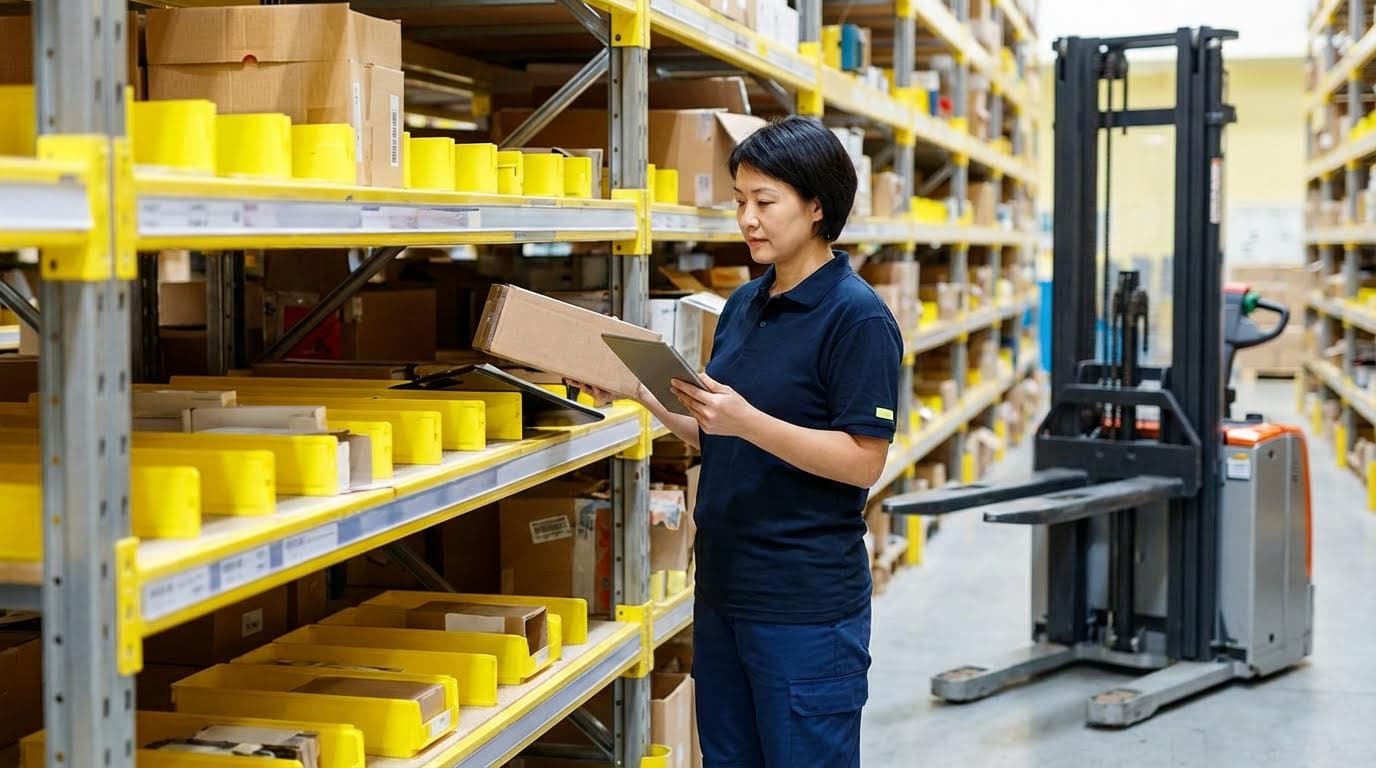
Wanneer operationele teams zich afvragen "wat is de streefwaarde voor het aantal picks die magazijnmanagers moeten nastreven?", hebben ze behoefte aan consistente metingen en gestructureerde benchmarking. In dit gedeelte wordt uitgelegd hoe betrouwbare pickgegevens kunnen worden verzameld, geanalyseerd op verschillende aggregatieniveaus en hoe de prestaties kunnen worden vergeleken met interne gegevens en externe standaarden. Ingenieurs en industriële managers kunnen vervolgens bepalen of handmatige, semi-elektrische of geautomatiseerde pickmethoden de vereiste doorvoer en serviceniveaus leveren.
Gegevensverzameling, normalisatie en tijdsnormen
Nauwkeurige antwoorden op de vraag "wat levert de pickrate in een magazijn nu echt op?" beginnen met een gedisciplineerde dataverzameling. Registreer het totale aantal gepickte artikelen, orderregels en orders, samen met de begin- en eindtijdstempels voor elke picktaak. Gebruik een Warehouse Management System (WMS) of tijdgestempelde RF-scanners/scans om handmatige logboeken te vermijden, die vaak hiaten en afrondingsfouten bevatten. Normaliseer de data door pauzes, vergaderingen en niet-picktaken uit te sluiten, zodat de pickrate (aantal picks per uur) gelijk is aan het totale aantal gepickte artikelen gedeeld door de netto pickuren. Definieer standaardtijdselementen, zoals reistijd, zoeken, picken, bevestigen en afhandeling van uitzonderingen, zodat engineers verschillende zones en processen op een gelijkwaardige basis kunnen vergelijken. Classificeer records op SKU-familie, opslagtype en pickmethode om te voorkomen dat eenvoudige dozenpicks worden gemengd met de handling van breekbare of gevaarlijke goederen, wat van nature langzamer verloopt.
Individuele, team- en tijdsgebonden prestatieanalyse
Zodra de basisgegevens schoon zijn, analyseert u de pickrate op individueel, team- en tijdsniveau. Individuele pickrates brengen de best presterende medewerkers in kaart en de medewerkers die mogelijk training, ergonomische aanpassingen of betere coaching nodig hebben. Teamstatistieken laten zien of een cel-, shift- of zoneconfiguratie als een systeem functioneert, wat cruciaal is wanneer orders samenwerking tussen verschillende afdelingen vereisen. Tijdgebaseerde analyses per uur, shift, dag van de week en seizoen onthullen pieken en dalen in de pickrate en magazijnoutput onder verschillende belastingomstandigheden. Ingenieurs kunnen dalingen in de pickrate correleren met factoren zoals congestie, vertragingen bij aanvulling of vermoeidheid, en vervolgens de personeelsplanning, pauzeschema's en aanvullingstijden herzien. Combineer de pickrate altijd met nauwkeurigheids- en veiligheidsindicatoren om te voorkomen dat er alleen op snelheid wordt geoptimaliseerd.
Interne uitgangspunten versus branchebenchmarks
Interne basiswaarden geven antwoord op de vraag wat de huidige pickrate is die magazijnteams behalen onder reële omstandigheden. Gebruik minimaal enkele weken stabiele operationele gegevens om de gemiddelde, mediane en percentiel pickrates per uur te berekenen voor artikelen, orderregels en orders. Segmenteer de resultaten per pickmethode en orderprofiel, aangezien een e-commerceomgeving met een hoog SKU-gehalte zich heel anders gedraagt dan een bulkoperatie met een laag SKU-gehalte. Branchebenchmarks bieden vervolgens een externe referentie: typische pickrates per artikel liggen rond de 70 picks per uur, terwijl geavanceerde systemen zoals goods-to-person historisch gezien 300-500 picks per uur halen. Vergelijk uw basiswaarden alleen met relevante vergelijkbare processen, bijvoorbeeld batchpicking met batchbenchmarks of zonepicking met zonecijfers. Gebruik de gap-analyse om stapsgewijze verbeteringsdoelen te stellen in plaats van direct te streven naar de beste waarden in de branche, waarbij rekening wordt gehouden met lay-out, productmix of personeelsbeperkingen.
Vergelijking van handmatige, semi-automatische en automatische methoden
Om te kiezen tussen handmatige, semi-automatische en geautomatiseerde oplossingen, moeten engineers de genormaliseerde picksnelheid, nauwkeurigheid en kosten per regel vergelijken. Handmatig picken met papier of RF-scanners leverde doorgaans 60-80 artikelen per uur op in eenvoudige omgevingen, met een hogere variabiliteit in arbeidskosten. Semi-automatische methoden, zoals orderpickmachines , spraakgestuurde systemen of batchpicking met karren, verhoogden de doorvoer vaak tot 100-300 artikelen per uur, terwijl de bevestigingsnauwkeurigheid verbeterde. Volledig geautomatiseerde systemen, of goods-to-person-systemen, bereikten historisch gezien 300-500 artikelen per uur per werkstation door het meeste loopwerk te elimineren en de volgorde te optimaliseren. Bij het evalueren van "wat de picksnelheid is die magazijntechnologie realistisch kan leveren", moet de picksnelheid na elke proces- of apparatuurwijziging opnieuw worden berekend en vergeleken met de basislijn van vóór de wijziging. Neem ondersteunende activiteiten zoals aanvulling en afhandeling van uitzonderingen mee, zodat de vergelijking de prestaties op systeemniveau weerspiegelt en niet alleen de snelheid van een enkel station.
Technische tactieken om de pick rate te verbeteren
Technische tactieken vertalen het abstracte concept van "wat is de pickrate in een magazijn" naar concrete ontwerp- en procesbeslissingen. Deze sectie richt zich op hoe lay-out, procesoptimalisatie en technologische keuzes de pickrate per uur beïnvloeden zonder in te boeten aan nauwkeurigheid of veiligheid.
Optimalisatie van lay-out, plaatsing en reisafstand
In een magazijn hangt de pickrate sterk af van hoe ver en hoe vaak operators lopen. Het optimaliseren van de lay-out begint met het in kaart brengen van de huidige pickroutes en het kwantificeren van de reistijd als percentage van de totale picktijd. Magazijnen die de gemiddelde loopafstand per regel verkorten, verhogen de pickrate doorgaans met 20-40%. Plaats de artikelen met de hoogste omloopsnelheid in de "gouden zones" tussen heup- en schouderhoogte en zo dicht mogelijk bij de inpak- of consolidatiegebieden. Gebruik ABC-slotting om A-artikelen op de kortste routes en in de buurt van kruispunten te plaatsen, terwijl C-artikelen naar verder gelegen of hogere opslaglocaties worden verplaatst. Standaardiseer de gangpadbreedtes voor de gebruikte apparatuur en minimaliseer doodlopende gangpaden die teruglopen afdwingen. Wanneer de vraag "wat is pickrate-optimalisatie in een magazijn in de praktijk?" wordt gesteld, begint het antwoord vaak met heatmaps van de loopafstand en het herindelen van de schappen op basis van gemeten artikelomloopsnelheid en orderprofielen.
Procesontwerp, standaardwerkprocedures en lean afvalreductie
Procesengineering richt zich op hoe operators elke orderverzamelactie uitvoeren, van het lezen van een opdracht tot het bevestigen van de voltooiing. Gedocumenteerde standaardwerkprocedures (SOP's) creëren een basislijn, zodat vergelijkingen van de orderverzamelsnelheid tussen ploegen en medewerkers geldig blijven. Lean-methoden classificeren acties zonder toegevoegde waarde, zoals onnodige bewegingen, wachten op aanvulling of het opnieuw verwerken van bakken, als verspilling. Tijd- en bewegingsstudies tonen vaak aan dat indirecte taken meer tijd in beslag nemen dan het fysieke orderverzamelen zelf. Om de prestaties van het magazijn op het gebied van orderverzamelsnelheid op procesniveau te verbeteren, definieert u duidelijke orderverzamelstrategieën per orderprofiel: orderverzamelen per stuk voor kleine, urgente orders, batch- of clusterorderverzamelen voor grote, kleine orderlijnen en zoneorderverzamelen voor grote faciliteiten. Introduceer visuele werkinstructies en checklists om de cognitieve belasting en de besluitvormingstijd te verminderen. Stem de aanvullingsprocessen af, zodat orderverzamelaars zelden lege locaties tegenkomen, wat anders vertragingen en herwerk veroorzaakt. Met stabiele SOP's kunnen tools voor continue verbetering, zoals PDCA of Kaizen-evenementen, het aantal orderlijnen per uur systematisch verhogen, terwijl de KPI's voor orderverzamelnauwkeurigheid behouden blijven.
WMS, scannen en geavanceerde picktechnologieën
Digitale systemen bepalen hoe informatie naar de orderpicker stroomt en hoe bevestigingen terugkeren naar het Warehouse Management System (WMS). Een goed geconfigureerd WMS verdeelt het werk, optimaliseert de pickroutes, waarborgt de consistentie van locatie en meeteenheid en biedt realtime inzicht in de picksnelheid op het niveau van medewerker, zone en shift. Barcode- of RFID-scanning vermindert de zoektijd en foutieve picks door te valideren dat de operator zich op de juiste locatie bevindt en de juiste SKU verwerkt voordat de bevestiging plaatsvindt. Geavanceerde picktechnologieën zoals orderpickmachines , put-to-light en spraakgestuurd picken verkorten de beslissings- en bevestigingstijd verder. Pick-to-light-systemen begeleiden operators met locatiegebonden lampen en hoeveelheidsweergaven, wat doorgaans leidt tot een hogere picksnelheid per uur in vergelijking met papieren of handbediende lijsten. Spraakgestuurde systemen ontlasten de handen en ogen van de operator, verbeteren de ergonomie en maken een hogere, constante picksnelheid mogelijk gedurende lange shifts. Het meetbare antwoord op de vraag "wat is de impact van magazijntechnologie op de picksnelheid?" is een hogere picksnelheid per uur in combinatie met betere traceerbaarheid, minder fouten en rijkere prestatiegegevens voor benchmarking.
Automatisering, cobots en optimalisatie van digitale tweelingen
Automatisering verandert de fysieke en informatiestroom in plaats van alleen de menselijke beweging te optimaliseren. Geautomatiseerde opslag- en ophaalsystemen, ofwel goederen-naar-persoon-systemen, brengen artikelen naar statische pickstations, waardoor de picksnelheid kan oplopen tot 300-500 picks per uur voor geschikte SKU-profielen. Collaboratieve robots (cobots) en autonome mobiele robots (AMR's) kunnen transporttaken uitvoeren, zodat menselijke pickers zich kunnen concentreren op waardetoevoegende identificatie en bevestiging. Deze taakscheiding vermindert vermoeidheid en stabiliseert de picksnelheid gedurende de hele shift. Een digitale tweeling van het magazijn modelleert stellingen, apparatuur, orderaankomstpatronen en arbeidsregels in software. Ingenieurs kunnen scenario's uitvoeren die antwoord geven op de vraag "wat is het potentiële picktempo van het magazijn" onder verschillende lay-outs, batchregels of automatiseringsniveaus, zonder de live-activiteiten te verstoren. Door piekseizoenen, slotvarianten of extra robots te simuleren, helpt de digitale tweeling bij het selecteren van configuraties die het aantal picks per uur maximaliseren, rekening houdend met beperkingen zoals veiligheidsafstanden, ergonomische limieten en investeringsbudgetten.
Samenvatting: Het gebruik van pick rate-KPI's voor continue verbetering
Magazijnmanagers die vragen "wat is de pick rate in een magazijn?" willen meestal een praktische manier om continu te verbeteren, en niet alleen een definitie. De pick rate beschrijft hoeveel artikelen of orderregels operators per uur verzamelen en geeft direct inzicht in de efficiëntie van orderafhandeling, de arbeidsbenutting en de serviceniveaus. Toen engineers deze KPI in het dagelijkse management integreerden, kregen ze een kwantitatief beeld van de lay-outkwaliteit, het procesontwerp, de effectiviteit van de technologie en de prestaties van het personeel.
Technisch gezien begon robuust pick rate management met schone data en een duidelijke scope. Locaties definieerden of ze artikelen, orderregels of complete orders per uur maten en normaliseerden vervolgens voor activiteiten zoals reizen, aanvullen en pauzes. Ze vergeleken de huidige waarden met interne basislijnen en externe benchmarks, bijvoorbeeld 70 artikelen per uur als algemeen gemiddelde, of methodespecifieke bereiken zoals 100-150 picks per uur voor batchpicking en tot 300-500 picks per uur voor goods-to-person-systemen. Deze benchmarkstap bracht de realistische verbeteringskloof in kaart voordat er kapitaal- of organisatorische veranderingen nodig waren.
Vanuit een technisch oogpunt werden de meest duurzame voordelen behaald door een geïntegreerde aanpak. Lay-outoptimalisatie verminderde de loopafstand, terwijl gestructureerde plaatsing van snel bewegende artikelen in ergonomische "gouden zones" zorgde voor een hogere picksnelheid en nauwkeurigheid. Lean procesontwerp elimineerde stappen die geen toegevoegde waarde leverden, en een goed geconfigureerd WMS met scannen of pick-to-light verminderde de zoektijd en het herwerk. Automatisering, cobots en digitale tweelingen verhoogden de doorvoer verder door de volgorde te verbeteren, de werkbelasting in evenwicht te brengen en veilige experimenten op virtuele modellen mogelijk te maken voordat fysieke wijzigingen werden doorgevoerd.
De meetwaarde "wat is de pick rate in een magazijn" stond echter nooit op zichzelf. Een hoog aantal picks per uur met een lage nauwkeurigheid, onveilig gedrag of vermoeidheid van de operators verminderde de algehele systeemprestaties en verhoogde de kosten per klant. Toonaangevende magazijnen volgden daarom de pick rate samen met de picknauwkeurigheid, de orderdoorlooptijd en incidentstatistieken, en koppelden verbeteringen aan training, ergonomisch ontwerp en transparante, eerlijke bonussystemen. Op deze manier werden pick rate KPI's de ruggengraat van een continue verbeteringscyclus: meten, analyseren, herontwerpen, waar mogelijk simuleren, implementeren en opnieuw meten. Magazijnen die de pick rate beschouwden als een evoluerende systeemeigenschap in plaats van een vast doel, behaalden doorgaans een hogere, stabielere productiviteit in de loop van de tijd, terwijl ze flexibel bleven voor toekomstige technologieën en veranderende orderprofielen.