Strategia magazynowa oparta na kompletacji falowej ustrukturyzowała zwalnianie zamówień w postaci „fal”, które dopasowywały kompletację, pakowanie i wysyłkę do rzeczywistych ograniczeń operacyjnych. W tym artykule zbadano, jak definiować fale i reguły kompletacji wsadowej, porównać kompletację falową z metodami wsadowymi, strefowymi i klastrowymi oraz określić, kiedy fale pasują do danego profilu operacyjnego. Następnie omówiono, jak zaprojektować parametry fali w oparciu o pojemność doku, przepustowość stacji pakowania, tryby składowania i przepływy mieszane, w tym obsługę ręczną, przenośniki, systemy automatycznego sortowania (ASRS) i systemy kompletacji zamówień w magazynach . Na koniec szczegółowo opisano stos technologiczny, ramy KPI i wymagane praktyki ciągłego doskonalenia, a na koniec przedstawiono praktyczny plan wdrożenia, umożliwiający przejście od kompletacji ad-hoc do sprawnej realizacji zamówień opartej na falach.
Podstawowe zasady projektowania fal
Koncepcja kompletacji falowej ustanowiła ustrukturyzowany, rozłożony w czasie sposób zwalniania pracy do magazynu. Grupowała zamówienia w jednostki wykonalne, uwzględniając rzeczywiste ograniczenia, takie jak siła robocza, sprzęt i limity czasowe przewoźników. Solidna konstrukcja powiązała profile zamówień w górnym biegu łańcucha dostaw z możliwościami pakowania i wysyłki w dolnym biegu łańcucha dostaw. Inżynierowie traktowali fale jako kontrolowane jednostki przepływu, a nie doraźne listy kompletacji.
Definiowanie fal, partii i reguł grupowania zamówień
Fala to zaplanowane wydanie zestawu zamówień do systemu kompletacji. W ramach fali partie grupowały wiersze zamówień, dzięki czemu kompletujący zbierali produkty z wielu zamówień podczas jednej tury. Reguły grupowania opierały się na takich kryteriach, jak powinowactwo SKU, wspólne strefy magazynowe, terminy dostaw oraz klasy temperatur i zagrożeń. Inżynierowie konfigurowali reguły systemu zarządzania magazynem, aby zamówienia z niezgodnym opakowaniem lub niezgodnymi wymaganiami nigdy nie trafiały do tej samej partii. Efektywne projekty ograniczały również wielkość partii poprzez przepustowość stacji pakowania i przepustowość sortownika, aby zapobiec przeciążeniom w dół łańcucha. Stworzyło to przewidywalną zależność między zwalnianymi pracami, podróżami kompletujących a wysiłkiem konsolidacyjnym.
Wybieranie falowe a metody wsadowe, strefowe i klastrowe
Kompletacja falowa różniła się od kompletacji partiowej, ponieważ dodawała wymiar czasowy i wyraźne limity czasowe. Sama kompletacja partiowa grupowała zamówienia, ale nie była skoordynowana z harmonogramami przewoźników ani pojemnością doków. Kompletacja strefowa przypisywała pracowników do stałych obszarów, które inżynierowie często łączyli z falami, tak aby każda strefa realizowała swoją część fali równolegle. Kompletacja grupowa wykorzystywała wózki lub pojemniki wielokomorowe, umożliwiając kompletującemu kompletowanie kilku zamówień jednocześnie w trakcie jednej fali. W porównaniu z kompletacją ciągłą, zamówienie po zamówieniu, strategie oparte na falach poprawiły efektywność podróży, ale zmniejszyły elastyczność w przypadku opóźnionych, pilnych zamówień. Inżynierowie często wdrażali systemy hybrydowe, wykorzystując fale dla standardowej objętości i fale dyskretne lub priorytetowe dla zamówień ekspresowych.
Kiedy zbieranie fal pasuje do Twojego profilu operacyjnego
Kompletacja falowa sprawdza się w zakładach o średniej lub dużej liczbie zamówień i stosunkowo stabilnych wzorcach popytu. Zakłady z jasno określonymi limitami czasowymi dla przewoźników, powtarzalnymi profilami zamówień i ograniczoną liczbą doków korzystały z planowanych fal. Środowiska zdominowane przez pojedyncze, małe zamówienia mogły wykorzystywać fale do zwalniania dużych grup wcześnie rano i utrzymywania ciągłego obciążenia pakowarek. Wysoka zmienność realizacji zamówień tego samego dnia z częstymi zmianami zamówień sprzyjała bardziej dynamicznym lub bezfalowym metodom, lub bardzo krótkim mikrofalom. Przed wdrożeniem fal, inżynierowie analizowali rozkład wielkości zamówień, różnorodność SKU i wymagania dotyczące czasu cyklu z rozdzielczością godzinową. Jeśli analiza wykazała, że kontrolowane zwalnianie poprawiło wykorzystanie doków i zmniejszyło liczbę przejazdów kompletujących bez utraty poziomu obsługi, kompletacja falowa była silnym kandydatem.
Wpływ na układ, tryby przechowywania i przepływ
Projekt kompletacji falowej bezpośrednio wpłynął na konfigurację regałów, przestrzeń magazynową i dobór sprzętu. Fale o dużej gęstości wymagały, aby szybko rotujące jednostki magazynowe (SKU) były umieszczane blisko siebie, w pobliżu głównych korytarzy transportowych i punktów wprowadzania do sortowania. Inżynierowie dostosowali rozmiary obszarów konsolidacji i składowania, aby pomieścić pełne fale bez blokowania korytarzy i doków. Tryby składowania, takie jak przepływ kartonów, przepływ palet, czy tory wahadłowe i ASRS, zostały rozmieszczone tak, aby wspierać dominujące ścieżki fal i minimalizować ruch krzyżowy. Przenośniki, sortery i trasy wózków ręcznych musiały absorbować natychmiastowy wydatek fali, a nie średnią wolumen godzinowy. Wymusiło to staranne zrównoważenie wydajności kompletacji, sortowania, pakowania i wysyłki, aby każda fala przepływała płynnie od wydania do załadunku, bez tworzenia chronicznych wąskich gardeł.
Inżynieria parametrów fal w kontekście rzeczywistych ograniczeń

Inżynieria parametrów fal wymagała ścisłego powiązania między decyzjami o zwolnieniu zamówienia a fizycznymi ograniczeniami systemu. Operacje, które traktowały fale jako artefakt czysto planistyczny, zazwyczaj generowały szczyty, przestoje i pomijane odcięcia. Skuteczne projekty zamiast tego synchronizowały rozmiar, czas i zawartość fali z możliwościami pakowania, sortowania, dokowania i automatyzacji. W tej sekcji opisano, jak przełożyć rzeczywiste ograniczenia na ilościowe reguły tworzenia i zwalniania fali.
Dopasowanie wielkości fal do przepustowości w dół rzeki
Dobór odpowiedniej wielkości fal rozpoczął się od jasnego modelu wydajności dla każdego etapu dalszego. Inżynierowie obliczyli zrównoważoną przepustowość dla stacji pakowania, sortowników i obszarów przygotowawczych w liniach na godzinę i zamówieniach na godzinę. Następnie rozmiar fali odpowiadał najmniejszej efektywnej wydajności w tym łańcuchu, z uwzględnieniem współczynników bezpieczeństwa uwzględniających zmienność i przeróbki. Zakłady, które ignorowały te czynniki, często uwalniały zbyt duże fale, które przeciążały pakowanie i sortowanie, wydłużały czas cyklu zamówień i zwiększały liczbę błędów.
W praktycznych projektach stosowano grupowanie opakowań według SKU, fali lub stanowiska pakowania. Na przykład, reguła mogła ograniczyć liczbę zamówień wieloliniowych, wymagających długiego czasu pakowania w ramach jednej fali. Synchronizacja rytmu zwalniania fali z czasem cyklu stanowiska pakowania utrzymywała stabilną produkcję w toku, zamiast oscylować. Kontrolowane eksperymenty, które zmieniały rozmiar i skład fali, jednocześnie monitorując wykorzystanie opakowań i zaległości, pozwoliły zespołom na wypracowanie optymalnych parametrów partii.
Wyrównywanie fal do odcięć nośnych i pojemności doku
Harmonogram falowania musiał uwzględniać okna czasowe odbioru przewoźnika, dostępność naczep i przepustowość bram dokowych. Inżynierowie mapowali limity czasowe każdego przewoźnika, średni czas załadunku i przydział doków, a następnie obliczali wstecznie najpóźniejszy możliwy czas rozpoczęcia dla każdej fali wysyłkowej. Taki harmonogram gwarantował, że kompletacja, sortowanie, pakowanie i przygotowanie do wysyłki zostały ukończone przed rozpoczęciem załadunku. Nieprawidłowo ustawione fale wysyłkowe wcześniej tworzyły wąskie gardła w dokach i powodowały braki w dostawach.
Zakłady ograniczyły te problemy, rozkładając fale w ciągu dnia, zamiast uwalniać duże serie pod koniec zmiany. Zaprojektowano fale tak, aby każdy dok obsługiwał przewidywalny, równomierny przepływ towarów wychodzących. Zasady planowania fal grupowały zamówienia według przewoźnika, poziomu usług i regionu docelowego, aby zminimalizować liczbę kontaktów z naczepami i konieczność ich ponownego przeładunku. Monitorowanie terminowości dostaw w każdej fali pomogło zweryfikować, czy logika czasowa i założenia dotyczące pojemności doków są zgodne z rzeczywistymi wzorcami popytu.
Optymalizacja rowkowania i ścieżki pobierania dla fal o dużej gęstości
Fale o dużej gęstości opierały się na inteligentnym slotowaniu i zoptymalizowanych ścieżkach kompletacji. Inżynierowie wykorzystali dane dotyczące częstotliwości kompletacji i zgodności kodów SKU, aby umieszczać często grupowane razem produkty w bliskiej odległości. Skróciło to dystans przemieszczania i zwiększyło prawdopodobieństwo, że osoba kompletująca zamówienie będzie mogła zebrać wiele pozycji zamówienia za jednym razem. Reguły tworzenia fal, które kładły nacisk na nakładanie się kodów SKU, dodatkowo wzmocniły tę korzyść.
Systemy zarządzania magazynem wspierały optymalizację ścieżek kompletacji poprzez sekwencjonowanie lokalizacji w celu minimalizacji cofania się i ruchu krzyżowego. W przypadku gęstych tras falowych, wyraźne ukierunkowanie korytarzy i granice stref zapobiegały zatorom i zagrożeniom bezpieczeństwa. Okresowe ponowne rozmieszczenie w oparciu o zaktualizowane profile popytu utrzymywało układ zgodnie ze zmieniającymi się wzorcami fal. Porównanie liczby kolejek na godzinę i odległości przejazdu przed i po ponownym rozmieszczeniu pozwoliło na określenie korzyści wynikających z tych zmian inżynieryjnych.
Wyważanie przepływów ręcznych, przenośnikowych, ASRS i przepływów atomowych
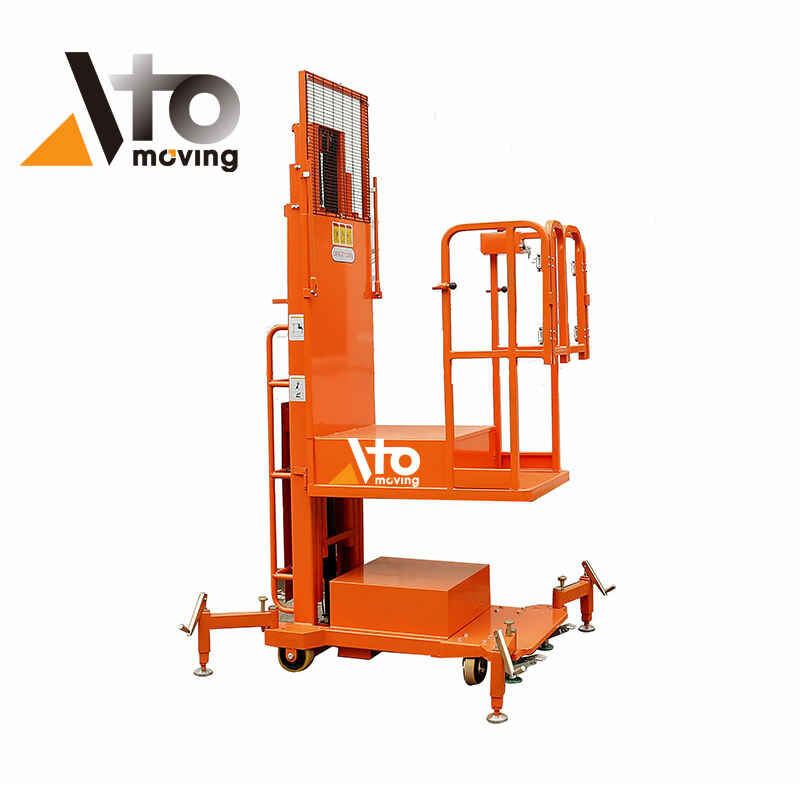
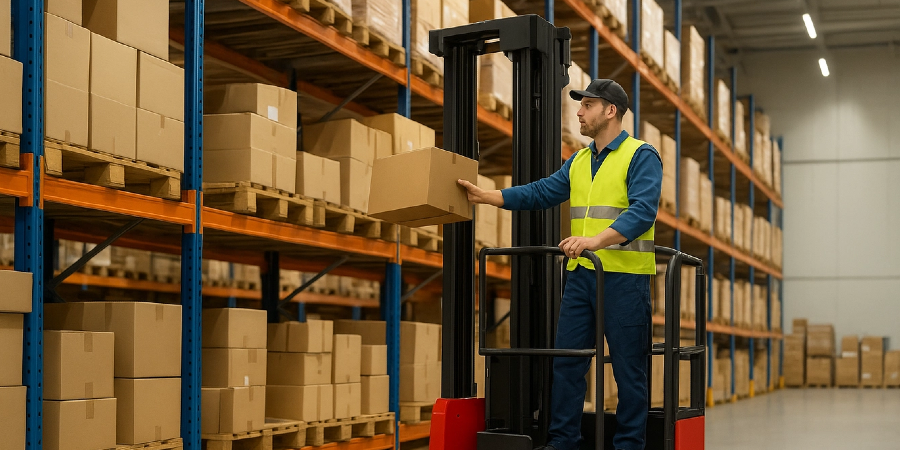
Parametry fal musiały również odzwierciedlać mieszankę przepływów ręcznych, opartych na przenośnikach, ASRS i półelektrycznych systemów kompletacji zamówień . Każdy podsystem charakteryzował się innymi czasami reakcji, pojemnościami buforowymi i trybami awarii. Inżynierowie zamodelowali je jako zasoby równoległe lub sekwencyjne i ustalili reguły falowe, aby żadna pojedyncza technologia nie stała się trwałym wąskim gardłem. Na przykład, strefy ASRS i magazynowe systemy kompletacji zamówień mogły obsługiwać jednostki magazynowe o wysokiej częstotliwości, podczas gdy strefy ręczne obsługiwały towary nieregularne lub wielkogabarytowe.
Koordynacja czasu cyklu uwalniania fal z systemami ASRS i maszynami do kompletacji zamówień pozwoliła utrzymać stabilną długość kolejek w punktach wprowadzania i wysyłki. Limity akumulacji na przenośnikach i przepustowość sortownika określały maksymalną liczbę jednoczesnych fal dla niektórych grup produktów. Szkolenia krzyżowe personelu pozwoliły na tymczasową realokację między ręcznym pobieraniem, pakowaniem i składowaniem, gdy automatyzacja zbliżała się do poziomu nasycenia. Ciągły monitoring wykorzystania przez podsystemy, w połączeniu z drobnymi korektami rozmiaru i zawartości fali, utrzymywał zrównoważony i elastyczny przepływ.
Technologia, kontrola i ciągłe doskonalenie
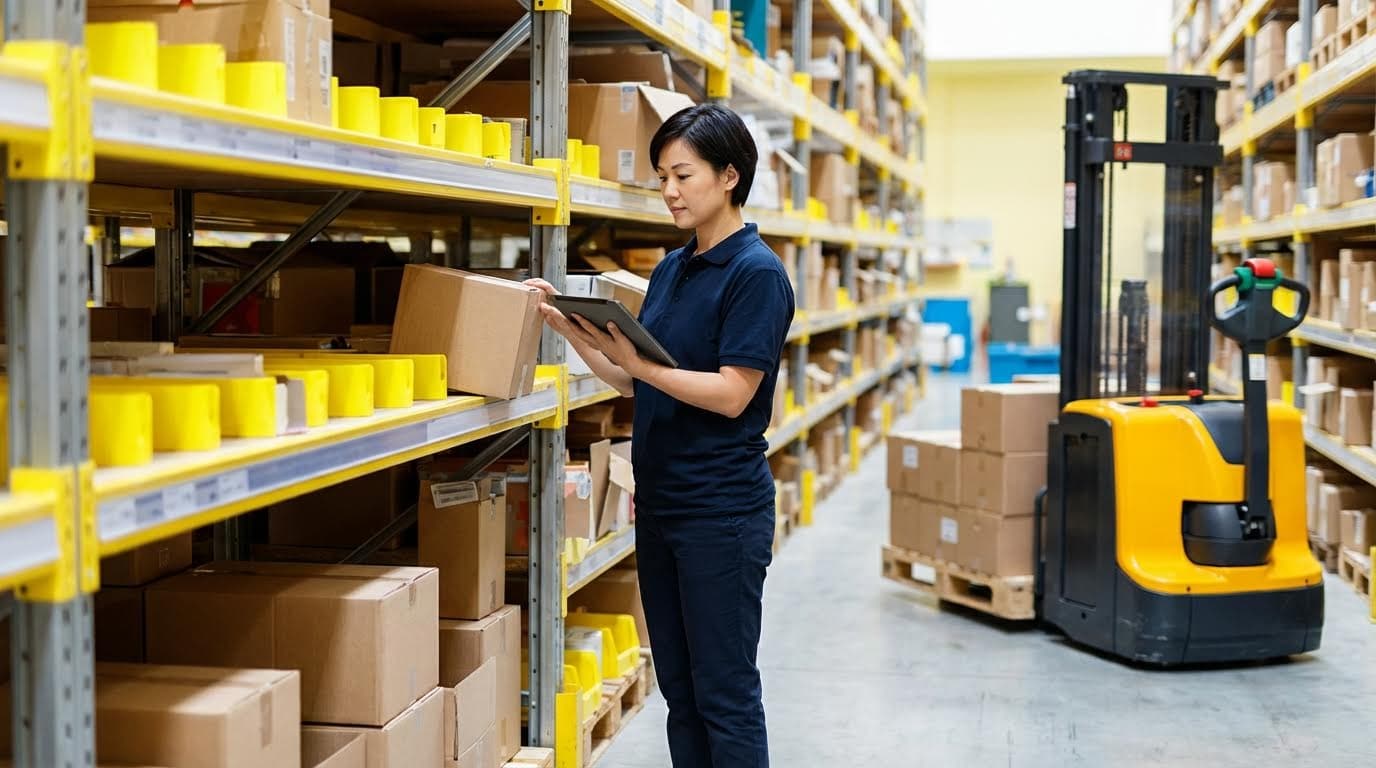
Technologia rządziła stabilnością i wydajnością operacji pobierania fal. Nowoczesne architektury sterowania połączyły logikę, automatyzację i analitykę WMS w jeden proces, od wydania zamówienia do jego manifestacji. Zespoły inżynierskie musiały traktować projektowanie fal jako problem sterowania w pętli zamkniętej, a nie jednorazowe zadanie konfiguracyjne. W tej sekcji skupiono się na kodowaniu reguł, koordynacji podsystemów i instytucjonalizacji ciągłego doskonalenia.
Konfigurowanie reguł WMS, logiki przetwarzania wsadowego i wyjątków
System WMS zdefiniował sposób, w jaki zamówienia trafiały do fal, więc jego zestaw reguł bezpośrednio kształtował odległość podróży, natężenie ruchu i obciążenie opakowaniami. Inżynierowie skonfigurowali logikę przetwarzania wsadowego, aby grupować zamówienia według powinowactwa SKU, gęstości kompletacji, klasy temperatury, klasy zagrożenia i wymagań dotyczących pakowania. Wprowadzili również limity dla SKU, kompletującego i stanowiska pakowania, aby zapobiec przeciążeniu przepustowości systemu downstream przez zbyt duże fale. Reguły priorytetowe pozwalały na ominięcie standardowego przetwarzania wsadowego i uruchomienie zamówień w formie mikrofal lub pojedynczych kompletacji. Przepływy pracy obsługi wyjątków w systemie WMS kierowały zamówienia z krótkimi terminami realizacji, zamiennikami i opóźnionymi terminami realizacji do oddzielnych fal lub torów ręcznych, unikając zakłóceń w przepływie fal.
Skuteczne zestawy reguł odzwierciedlały rzeczywiste ograniczenia, a nie wyidealizowane założenia. Zespoły mapowały limity czasowe przewoźników, dostępność bram dokowych, przepustowość sortowników i czasy cykli stacji pakowania, a następnie kodowały je jako okna zwalniania fal i maksymalne rozmiary fal. Wykorzystali symulację WMS lub środowiska testowe do walidacji nowych kombinacji reguł przed wdrożeniem, sprawdzając, czy nie tworzą się kolejki i nie przekroczono limitów czasowych. Procesy zarządzania kontrolowały, kto może zmieniać parametry, takie jak częstotliwość fal, limity wielkości partii i reguły strefowania, aby uniknąć niekontrolowanych zmian w zachowaniu systemu.
Integracja sortowania, stacji pakowania, systemów ASRS i robotów współpracujących
Wydajność kompletacji falowej zależała od ścisłej integracji technologii kompletacji, sortowania, pakowania i magazynowania. Inżynierowie zsynchronizowali wolumeny uwalniania fal z wydajnością sortowników, wydajnością przenośników akumulacyjnych oraz obsadą stanowisk pakowania, aby utrzymać stabilny poziom produkcji w toku. Układy rozmieszczały punkty wprowadzania, ściany odkładcze i stanowiska pakowania w linii z rozładunkiem sortownika, aby zminimalizować konieczność ręcznej ingerencji. Rozmiary buforów między kompletacją a pakowaniem odzwierciedlały zmierzoną zmienność w szybkości kompletacji i skoki odcięć nośników.
Integracja z systemem ASRS zmieniła charakter fal, oddzielając ruch kompletatorów od miejsc składowania. System sekwencjonował prezentacje pojemników lub skrzynek, dostosowując je do priorytetów fal i przypisań do stref, a system WMS czuwał, aby produkcja ASRS nie przekraczała limitów sortowania w dół. Coboty lub stanowiska pracy typu „towar do człowieka” obsługiwały fale o dużej gęstości, wykonując powtarzalne zadania transportu i prezentacji, uwalniając operatorów do obsługi wyjątków i kontroli jakości. Standardy interfejsów, takie jak integracja oparta na API i komunikaty sterowane zdarzeniami, umożliwiły systemowi WMS, kontrolerom ASRS, sorterom i cobotom wymianę danych o statusie w czasie rzeczywistym.
Zespoły uruchomieniowe walidowały przepływy od początku do końca za pomocą kontrolowanych fal testowych. Zmierzyły czasy postoju na każdym interfejsie, zweryfikowały szybkość odczytu kodów kreskowych lub RFID oraz dostroiły logikę routingu. Alarmy i pulpity nawigacyjne wskazywały rozbieżności między planowanym a rzeczywistym przepływem, takie jak przepełnienie torów sortujących lub niewykorzystane alejki systemu ASRS, umożliwiając szybką korektę.
KPI, cyfrowe bliźniaki i optymalizacja oparta na eksperymentach
Ciągłe doskonalenie kompletacji falowej opierało się na precyzyjnych pomiarach wydajności na poziomie fali. Kluczowe wskaźniki KPI obejmowały liczbę linii i jednostek na godzinę, czas cyklu zamówienia, terminowość dostaw w każdej fali, dokładność kompletacji i pakowania oraz wykorzystanie sorterów i stanowisk pakowania. Inżynierowie segmentowali te wskaźniki według rodzaju fali, wielkości partii, strefy i zmiany, aby zidentyfikować strukturalne wąskie gardła, a nie pojedyncze incydenty. Śledzili również wskaźniki ponownego przeładunku i liczbę wyjątków jako wskaźniki nieprawidłowych reguł kompletacji lub naruszeń ograniczeń.
Cyfrowe bliźniaki magazynu, wbudowane w narzędzia symulacyjne, umożliwiły zespołom testowanie alternatywnych rozmiarów fal, rytmów wydań, schematów strefowania i konfiguracji sprzętu bez ryzyka związanego z pracą na żywo. Modele te wykorzystywały historyczne profile zamówień, odległości przejazdu i dane dotyczące wydajności sprzętu do przybliżenia rzeczywistości. Optymalizacja oparta na eksperymentach przebiegała zgodnie z cyklem planowania-wykonania-sprawdzenia-działania, w którym kontrolowane testy A/B dostosowywały parametry, takie jak limity partii, czasy rozpoczęcia fal czy strategie ścieżek kompletacji. Wyniki umożliwiły wprowadzenie trwałych zmian konfiguracji w systemie WMS i systemach sterowania.
Pętle sprzężenia zwrotnego zamknęły się na wielu poziomach. Panele informacyjne w czasie rzeczywistym wspierały korekty w ciągu dnia, takie jak przyspieszenie dodatkowej fali przed odcięciem operatora. Cotygodniowe i miesięczne przeglądy koncentrowały się na przeprojektowaniu strukturalnym, w tym na zmianach w slotach i modelach obsady. Z czasem to systematyczne eksperymentowanie poprawiło przepustowość, zmniejszyło zmienność i ustabilizowało poziom usług.
Modele bezpieczeństwa, szkoleń i międzyfunkcyjnego obsadzania stanowisk
Intensywne technologicznie środowiska odbioru fal wprowadziły nowe zagadnienia bezpieczeństwa i czynnika ludzkiego. Inżynierowie i kierownicy ds. bezpieczeństwa ocenili interakcje między ludźmi, przenośnikami, robotami współpracującymi i interfejsami ASRS, wyznaczając wyraźne trasy dla pieszych i strefy wykluczenia. Procedury blokowania i etykietowania, dostępność awaryjnego zatrzymania oraz wizualne sygnalizacje stanu fal zmniejszyły ryzyko podczas konserwacji i szczytowej aktywności. Ergonomiczna konstrukcja stacji pakowania i ścianek działowych ograniczyła powtarzające się obciążenia podczas fal o dużej objętości.
Programy szkoleniowe obejmowały przepływy pracy WMS, standardy skanowania, obsługę wyjątków oraz reguły interakcji ze sprzętem. Pracownicy dowiedzieli się, jak priorytety fal, logika przetwarzania wsadowego i limity czasowe wpływają na ich codzienne zadania, co poprawiło przestrzeganie procedur. Szkolenia krzyżowe pozwoliły kompletującym na wsparcie pakowania, przygotowania lub przetwarzania wyjątków w okresach szczytowego zapotrzebowania, co pozwoliło na płynne wykorzystanie zasobów w różnych działach. Standardowe procedury operacyjne dokumentowały reakcje na typowe problemy, takie jak przepełnienie toru, niedobór kompletacji i nieprawidłowo posortowane pojemniki.
Wielofunkcyjne modele zatrudnienia traktowały magazyn jako zintegrowany system przepływów, a nie oddzielne działy. Liderzy zespołów monitorowali na bieżąco wskaźniki KPI i przesuwali pracowników między stanowiskami kompletacji, konsolidacji, pakowania i załadunku, aby utrzymać docelową długość kolejek. Ta elastyczność uzupełniała automatyzację i kontrolę WMS, zapewniając, że zasoby ludzkie absorbowały zmienność, której nie był w stanie obsłużyć stały sprzęt. Z czasem, połączone skupienie się na bezpieczeństwie, umiejętnościach i zdolności adaptacji pozwoliło utrzymać wysoką wydajność operacji falowych bez uszczerbku dla zgodności z przepisami i dobrego samopoczucia pracowników.
Podsumowanie i praktyczny plan wdrożenia
Kompletacja falowa była ustrukturyzowanym sposobem grupowania zamówień w fale czasowe, synchronizującym kompletację, pakowanie i wysyłkę. Zwiększała przepustowość i dokładność, gdy inżynierowie dostosowywali wielkość fal do rzeczywistych ograniczeń, takich jak pojemność doku, przepustowość stacji pakowania, limity sortowania i limity przewoźników. Najbardziej efektywne projekty łączyły inteligentne reguły grupowania wsadowego w systemie zarządzania magazynem z optymalizacją slotów, kontrolą ścieżek kompletacji oraz odpowiednim wykorzystaniem technologii, takich jak ASRS, przenośniki i automatyzacja mobilna. Operacje monitorujące wskaźniki KPI dla każdej fali, takie jak liczba linii na godzinę, czas cyklu zamówienia i terminowość wysyłek, utrzymywały stabilną wydajność i szybciej reagowały na zmiany popytu.
Z perspektywy branży, kompletacja falowa znajdowała się pomiędzy realizacją zamówień w pełni w czasie rzeczywistym, a kompletacją dużych partii. Była ona odpowiednia dla dużych, stosunkowo stabilnych profili zamówień, szczególnie w e-commerce i uzupełnianiu zapasów w handlu detalicznym, gdzie planiści mogli wstępnie tworzyć fale zamówień w oparciu o harmonogramy przewoźników. Przyszłe trendy wskazywały na modele hybrydowe, łączące falowanie, bezfalowanie i dynamiczne partie, koordynowane przez systemy WMS i magazynowe, wykorzystujące dane w czasie rzeczywistym z systemów ASRS, sorterów i automatyzacji. Cyfrowe bliźniaki i narzędzia symulacyjne w coraz większym stopniu wspierały dostrajanie offline rozmiaru fali, czasu i przypisania stref, zanim zmiany dotrą do produkcji.
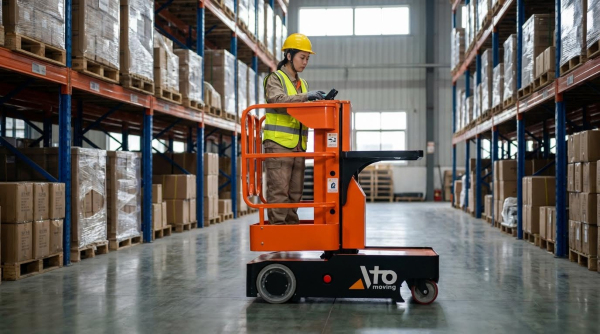
W praktyce wdrożenie działało najlepiej etapami. Zespoły najpierw mapowały przepustowość całego przepływu, w tym strefy kompletacji, sortowania, pakowania, doków i odcięć przewoźników. Następnie pilotowały reguły falowania w ograniczonej strefie, odpowiednio dobierały partie, aby uniknąć przeciążenia pakowania i sortowania, oraz konfigurowały ograniczenia WMS dla rodzin SKU, temperatury i klas zagrożenia. Po ustabilizowaniu wydajności, warstwowo wprowadzały zmiany w slotach, optymalizację ścieżki kompletacji oraz, w uzasadnionych przypadkach, ASRS lub transport automatyczny. Zrównoważony plan działania zachowywał elastyczność w przypadku pilnych zamówień, wymuszał oparte na danych przeglądy KPI i instytucjonalizował ciągłe doskonalenie, tak aby logika falowania ewoluowała wraz z profilami zamówień, a nie pogarszała się wraz ze zmianami wolumenów i asortymentu. Aby zwiększyć wydajność, narzędzia takie jak kompletacja zamówień w magazynie , platforma nożycowa i ręczny wózek paletowy były często integrowane z przepływami pracy.