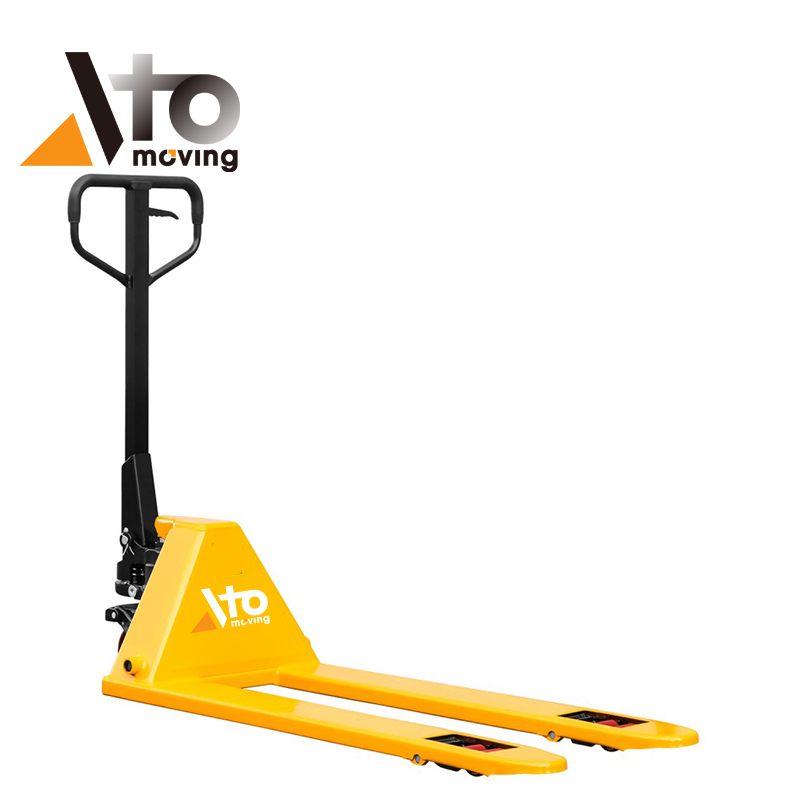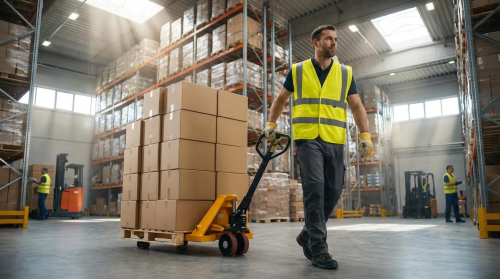
Elektryczne wózki paletowe pełniły kluczową rolę w wózkach przemysłowych z napędem elektrycznym w magazynach i logistyce. W niniejszym artykule przeanalizowano, jak organy normalizacyjne i regulacyjne zdefiniowały ich rolę w szerszej rodzinie wózków widłowych. Omówiono formalne klasyfikacje ITA i OSHA, podstawowe cechy konstrukcyjne Klasy III oraz ramy inżynierii bezpieczeństwa i cyklu życia, które regulują ich użytkowanie. Na koniec przełożono status Klasy III elektrycznych wózków paletowych na praktyczne implikacje dla specyfikacji, zgodności i strategii flotowych w nowoczesnych operacjach transportu bliskiego.
Klasyfikacja wózków widłowych i gdzie pasują wózki paletowe
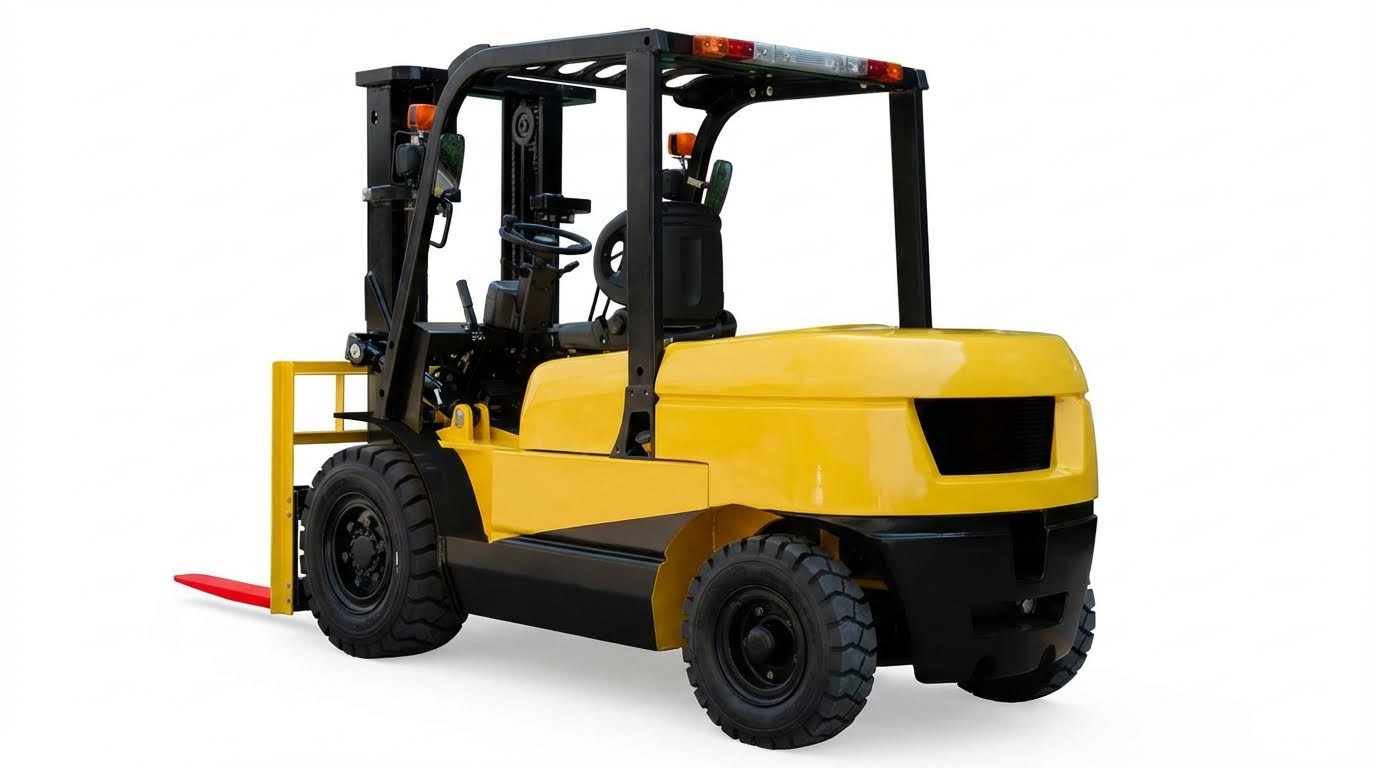
Ramy klasyfikacji wózków widłowych opracowane przez ITA, ISO i OSHA jasno określiły granice między typami wózków. Systemy te grupowały wózki przemysłowe według źródła zasilania, stanowiska operatora, środowiska i roli funkcjonalnej. Elektryczne wózki paletowe były częścią tej struktury jako wózki przemysłowe z napędem, a nie tylko jako ulepszone wózki ręczne. Zrozumienie ich przeznaczenia pomogło inżynierom, kierownikom ds. bezpieczeństwa i planistom flot w stosowaniu odpowiednich wymagań technicznych i regulacyjnych.
Przegląd klas wózków widłowych ITA i OSHA
Północnoamerykańskie Stowarzyszenie Producentów Wózków Widłowych (North American Industrial Truck Association) podzieliło wózki widłowe na siedem klas w oparciu o moc, środowisko pracy i geometrię. Klasa III obejmowała wózki widłowe z napędem elektrycznym, ręczne i ręczno-kierowane, w tym wózki paletowe , układarki i ciągniki holownicze. Urządzenia te wykorzystywały akumulatory pokładowe, nie miały kabin operatora i zazwyczaj pracowały na gładkich podłogach wewnątrz budynków. OSHA dostosowała się do tego schematu na mocy 29 CFR 1910.178 i traktowała wózki klasy III jako wózki przemysłowe z napędem. Przepisy OSHA wymagały szkolenia operatorów, oceny i okresowych szkoleń doszkalających dla wszystkich klas wózków, w tym klasy III. Ręczne wózki paletowe nie mieściły się w tym zakresie i dlatego nie podlegały wymogom OSHA PIT dla operatorów.
Dlaczego elektryczne wózki paletowe są wózkami klasy III
Elektryczne wózki paletowe spełniały wszystkie kryteria definiujące wózki klasy III. Wykorzystywały one napęd elektryczny i silniki podnoszenia zasilane akumulatorami kwasowo-ołowiowymi lub litowo-jonowymi. Operatorzy chodzili za wózkiem lub stali na małej platformie, zamiast siedzieć w zamkniętej kabinie. Wózki te wykonywały transport poziomy ładunków paletyzowanych na krótkich dystansach, zazwyczaj o masie poniżej 3 ton i wysokości podnoszenia poniżej około 250 milimetrów. Ich kompaktowe podwozie nie posiadało dużej przeciwwagi, co odróżniało je od wózków paletowych z przeciwwagą o większym udźwigu . Te cechy były zgodne z definicją ITA i OSHA „wózków ręcznych z silnikiem elektrycznym lub ręczno-jezdnych”, która stanowiła podstawę ich oznaczenia klasy III.
Różnica między ręcznymi wózkami paletowymi i wózkami
Ręczne wózki paletowe wykorzystywały siłę ludzką do trakcji i podnoszenia hydraulicznego, dlatego normy nie klasyfikowały ich jako napędzanych wózków przemysłowych. Brakowało im napędu elektrycznego, obwodów sterujących i akumulatorów trakcyjnych, co wykluczało je z klasy III. Wózki magazynowe, wózki platformowe i wózki platformowe bez podnośnika zapewniały jedynie podparcie toczne i nie oferowały wspomagania podnoszenia ani zintegrowanych wideł. Elektryczne wózki paletowe z kolei charakteryzowały się połączeniem napędu elektrycznego, wspomagania podnoszenia i geometrii wideł zaprojektowanej dla znormalizowanych palet. To połączenie uzasadniało ich status wózków widłowych i kwalifikowało je do kategorii PIT. W przypadku projektowania i planowania bezpieczeństwa, to rozróżnienie miało wpływ na obowiązki szkoleniowe, procedury kontroli oraz założenia dotyczące wielkości floty w magazynach i obiektach logistycznych.
Charakterystyka konstrukcyjna elektrycznych wózków paletowych klasy III
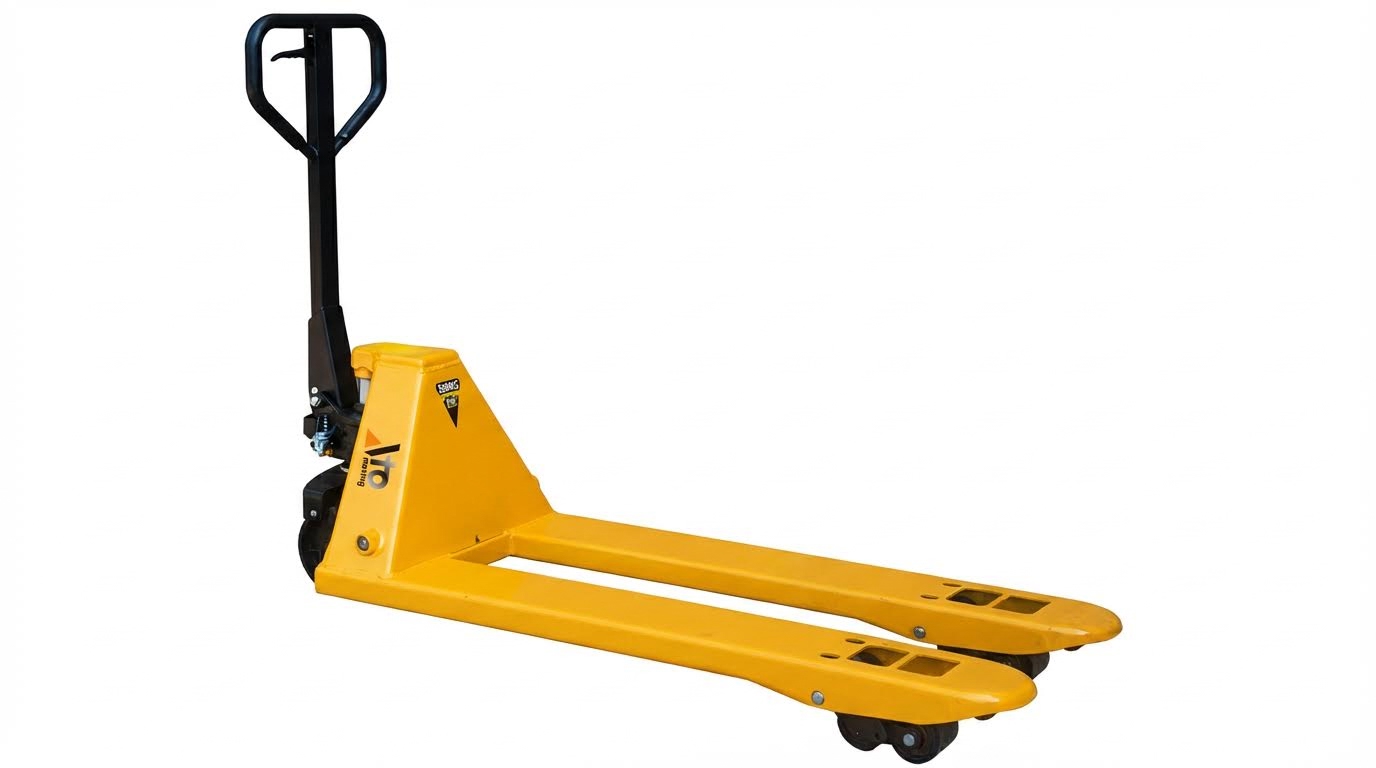
Elektryczne wózki paletowe klasy III charakteryzowały się odmienną architekturą w porównaniu z wózkami z przeciwwagą. Ich konstrukcja stawiała na krótkie ruchy poziome, niskie wysokości podnoszenia i kompaktowe wymiary, a nie na duży zasięg masztu czy możliwość poruszania się w trudnym terenie. Zrozumienie tych cech konstrukcyjnych pomogło inżynierom i operatorom dopasować sprzęt do przepustowości, geometrii korytarzy i ograniczeń regulacyjnych.
Źródło zasilania, pojemność i ograniczenia cyklu pracy
Wózki paletowe klasy III wykorzystywały pokładowe zasilanie elektryczne, historycznie akumulatory kwasowo-ołowiowe, a coraz częściej akumulatory litowo-jonowe. Typowe udźwigi znamionowe nie przekraczały 3 ton, a wiele jednostek magazynowych osiągało około 1.5–2.5 tony ze względu na brak przeciwwagi. Maksymalna wysokość podnoszenia zazwyczaj nie przekraczała 250 milimetrów, co wystarczało jedynie do pokonywania nierówności podłoża i płyt dokujących, a nie do składowania w regałach. Cykle pracy zależały od składu chemicznego akumulatora, rozmiaru ładowarki i schematu zmian; systemy kwasowo-ołowiowe wymagały planowego ładowania i wyrównywania, podczas gdy litowo-jonowe umożliwiały częściowe i okazjonalne ładowanie z mniejszym pogorszeniem. Inżynierowie dobierali pojemność akumulatora na podstawie zużycia energii na paletokilometr, temperatury otoczenia i okresów szczytowej przepustowości, aby uniknąć spadków napięcia i spadku wydajności pod koniec zmiany.
Pozycja operatora, sterowanie i czynniki stabilności
Elektryczne wózki paletowe tej klasy wykorzystywały konfiguracje z operatorem prowadzącym lub stojącym, a nie z kabinami z siedziskiem. Operator sterował jazdą i podnoszeniem za pomocą ramienia sterującego ze zintegrowanymi przełącznikami przepustnicy, kierunku, podnoszenia i opuszczania, a także klaksonu i awaryjnego biegu wstecznego lub pępka. Stabilność opierała się na nisko położonym środku ciężkości, niewielkiej odległości między środkami ładunku oraz trzy- lub czteropunktowym układzie kół, a nie na przeciwwadze i maszcie. Projektanci osiągnęli stabilność wzdłużną i poprzeczną, ograniczając wysokość podnoszenia, ograniczając prędkość pod obciążeniem oraz dostosowując rampy przyspieszania i hamowania w sterowniku silnika. Marginesy stabilności zależały również od długości wideł, rozstawu osi oraz relacji między łącznym środkiem ciężkości pojazdu i ładunku a wielokątem podparcia zdefiniowanym przez koła.
Transport poziomy a funkcje podnoszenia pionowego
Wózki paletowe klasy III służyły głównie do transportu poziomego na krótkich dystansach między dokami, pasami przejściowymi i strefami magazynowymi. Ich układy hydrauliczne podnosiły ładunki na tyle, aby uwolnić palety z podłogi, a nie do interakcji z regałami wielopoziomowymi, jak miało to miejsce w przypadku wózków wysokiego składowania czy wózków widłowych z przeciwwagą. To funkcjonalne podejście uprościło konstrukcję masztu, zmniejszyło wysokość całkowitą i umożliwiło pracę pod niskimi nadprożami bram i przenośnikami. Ze względu na minimalny udźwig pionowy, kompromisy konstrukcyjne faworyzowały kompaktowe podwozie i zwrotność nad wytrzymałymi sekcjami masztu i mechanizmami przechylania. W praktyce wózki te wypełniały lukę między ręcznymi wózkami paletowymi a wózkami widłowymi o większym udźwigu, podając i odbierając palety bez konieczności wymiany pionowego sprzętu do transportu bliskiego.
Nadaje się do użytku wewnątrz pomieszczeń, w czystości i w wąskich przejściach
Elektryczne wózki paletowe idealnie nadawały się do zastosowań w pomieszczeniach o gładkich, twardych podłogach, takich jak centra dystrybucyjne, zakłady produkcyjne, magazyny farmaceutyczne i zakłady spożywcze. Ich napęd elektryczny nie generował emisji spalin i był cichy, co było zgodne z wymaganiami stawianymi przez pomieszczenia czyste, wymagające kontrolowanej temperatury lub wymagające przestrzegania zasad higieny. Kompaktowe podwozie i krótki promień skrętu umożliwiały poruszanie się w wąskich korytarzach, wewnątrz naczep oraz wokół zatłoczonych obszarów postojowych, gdzie większe wózki widłowe nie mogły się bezpiecznie obracać. Rozwiązania konstrukcyjne, takie jak niskoprofilowe widły, przyciski pełzania i precyzyjne sterowanie proporcjonalne, poprawiły dokładność pozycjonowania na rampach i przenośnikach. Te cechy sprawiły, że urządzenia klasy III były skuteczne w miejscach, gdzie optymalizacja przestrzeni, ograniczenia jakości powietrza i progi narażenia pracowników na hałas ograniczały użycie wózków spalinowych.
Bezpieczeństwo, zgodność i inżynieria cyklu życia
Bezpieczeństwo, zgodność z przepisami i inżynieria cyklu życia określiły sposób, w jaki zakłady wdrażały elektryczne wózki paletowe klasy III. Inżynierowie i menedżerowie ds. bezpieczeństwa uwzględniali wymogi regulacyjne, ograniczenia techniczne i dane dotyczące konserwacji w decyzjach dotyczących floty. Ta sekcja koncentrowała się na kwalifikacjach operatorów, kontrolach technicznych i strategiach zarządzania aktywami, które wspierały bezpieczną eksploatację o wysokiej dostępności.
Zasady szkoleń, certyfikacji i inspekcji OSHA
OSHA traktowała elektryczne wózki paletowe jako wózki przemysłowe z napędem elektrycznym zgodnie z 29 CFR 1910.178. Przepisy wymagały od operatorów ukończenia co najmniej 18 lat oraz ukończenia formalnego szkolenia, szkolenia praktycznego i oceny w miejscu pracy. Pracodawcy musieli certyfikować każdego operatora i udokumentować datę oceny, instruktora oraz rodzaj sprzętu. Ponowna ocena odbywała się co najmniej co trzy lata lub wcześniej w przypadku incydentu, zdarzenia potencjalnie wypadkowego lub niebezpiecznego zachowania. Codzienne kontrole przed użyciem były obowiązkowe i zazwyczaj obejmowały widły, klakson, hamulce, układ kierowniczy, elementy sterujące, wycieki hydrauliczne i widoczne uszkodzenia konstrukcyjne. Zakłady często stosowały standardowe listy kontrolne w celu potwierdzenia zgodności i bezpośredniego zgłaszania usterek do procesów konserwacyjnych.
Schematy konserwacji akumulatorów, układów hydraulicznych i kół
Programy inżynierii cyklu życia określały okresy międzyprzeglądowe akumulatorów, hydrauliki i podwozia w oparciu o cykl pracy i warunki środowiskowe. Akumulatory kwasowo-ołowiowe i litowo-jonowe wymagały prawidłowych profili ładowania, unikania głębokiego rozładowania oraz cotygodniowych lub comiesięcznych kontroli napięcia, temperatury oraz, w przypadku zalanych ogniw, stanu elektrolitu. Układy hydrauliczne wymagały sześciomiesięcznych przeglądów pod kątem wycieków z cylindrów, uszkodzeń przewodów, stanu uszczelnień i zanieczyszczeń w płynie. Koła i osie wymagały częstych kontroli pod kątem płaskich miejsc, zużycia łożysk i osadzonych zanieczyszczeń, które zwiększały opory toczenia. Comiesięczne smarowanie łożysk kół i punktów obrotowych zmniejszyło zużycie energii i wydłużyło żywotność podzespołów. Udokumentowane plany konserwacji zapobiegawczej ograniczyły nieplanowane przestoje i były zgodne z oczekiwaniami OSHA dotyczącymi bezpiecznego stanu sprzętu.
Kontrola ryzyka w celu równoważenia obciążenia i zapobiegania przewróceniu
Elektryczne wózki paletowe klasy III nie miały przeciwwagi, więc stabilność zależała od prawidłowego rozmieszczenia ładunku i ostrożnej obsługi. Operatorzy musieli przestrzegać udźwigu znamionowego, zazwyczaj poniżej 3 ton, i utrzymywać środek ciężkości ładunku w odległości określonej przez producenta. Ładunki wymagały równomiernego rozłożenia na obu widłach, a uszkodzone palety lub ładunki przesunięte były oznaczane do ponownej paletyzacji. Zabezpieczenia techniczne obejmowały niską maksymalną wysokość podnoszenia, zazwyczaj poniżej 250 milimetrów, oraz ograniczenia prędkości, które zmniejszały niestabilność dynamiczną. Procedury wymagały całkowitego opuszczenia wideł podczas jazdy i zmniejszenia prędkości na rampach, w strefach o dużym natężeniu ruchu oraz w pobliżu punktów styku z większymi wózkami widłowymi. Zakłady często łączyły te zasady z oznakowanymi pasami ruchu, planami ruchu jednokierunkowego i wyraźnymi wymogami widoczności, aby dodatkowo zmniejszyć ryzyko kolizji i wywrócenia.
Rozważania dotyczące kosztów, czasu sprawności i optymalizacji floty
Floty elektrycznych wózków paletowych znacząco przyczyniły się do wzrostu kosztów operacyjnych magazynów poprzez zużycie energii, akumulatory, opony i nieplanowane naprawy. Zespoły inżynierów cyklu życia monitorowały średni czas między awariami i cyklami wymiany akumulatorów, aby zoptymalizować wydatki na konserwację. Strategie ładowania awaryjnego i ładowarki o odpowiednich parametrach zmniejszyły obciążenie akumulatorów i wydłużyły ich żywotność. Dane z inspekcji i telematyki, tam gdzie były dostępne, pozwoliły zidentyfikować główne przyczyny awarii i nieprawidłowe wzorce jazdy, które generowały koszty. Odpowiednie dobranie wielkości floty, w oparciu o rzeczywiste zapotrzebowanie na transport poziomy i harmonogramy zmian, zminimalizowało bezczynność sprzętu i zamrożenie kapitału. Ustrukturyzowany program klasy III zrównoważył koszty zakupu, bezpieczeństwo i czas sprawności, zapewniając niezawodne połączenie wózków paletowych między dokami, strefami postojowymi i miejscami składowania.
Podsumowanie: Praktyczne implikacje statusu klasy III
Status klasy III zdefiniował elektryczne wózki paletowe jako napędzane wózki przemysłowe o określonej konstrukcji i zastosowaniach. Działały one jako maszyny do niskiego podnoszenia i transportu poziomego, o typowym udźwigu poniżej 3 ton i wysokości podnoszenia poniżej 250 milimetrów. Ich kompaktowe podwozie, możliwość obsługi przez operatora idącego lub stojącego oraz zasilanie akumulatorowe sprawiały, że idealnie nadawały się do gęstych, zamkniętych magazynów. Normy ITA, ISO/TC110 i OSHA określiły je jako wózki widłowe w rozumieniu przepisów, co wiązało się z obowiązkami dotyczącymi szkoleń, przeglądów i konserwacji.
Ta klasyfikacja miała istotne implikacje dla bezpieczeństwa i zgodności. OSHA traktowała elektryczne wózki paletowe tak jak inne wózki widłowe, zgodnie z 29 CFR 1910.178, dlatego operatorzy musieli przejść formalne i praktyczne szkolenie, ocenę oraz trzyletnią ponowną certyfikację. Codzienne kontrole przed użyciem, systematyczna konserwacja akumulatorów, układu hydraulicznego i kół oraz udokumentowane kontrole ryzyka dla stabilności ładunku nie były opcjonalne; były one podstawowymi wymogami. Organizacje, które wdrożyły te procesy, odnotowały niższą liczbę incydentów i dłuższą żywotność sprzętu.
Z perspektywy inżynieryjnej i operacyjnej, status Klasy III wyjaśnił rolę elektrycznych wózków paletowych w strukturze floty. Obsługiwały one krótkodystansowe przenoszenie palet, pracę na dokach i składowanie, podczas gdy wózki wyższej klasy zajmowały się pionowym składowaniem i obsługą na zewnątrz. To rozdzielenie pozwoliło na odpowiednie dobranie wielkości sprzętu, zmniejszenie zużycia energii oraz minimalizację hałasu i emisji w wrażliwych środowiskach, takich jak zakłady spożywcze i farmaceutyczne. Przyszłe trendy wskazywały na szersze wykorzystanie akumulatorów litowo-jonowych, inteligentniejszych ładowarek i monitoringu opartego na telematyce, co wydłuży czas sprawności i umożliwi konserwację opartą na stanie technicznym. Jednocześnie prawdopodobnie utrzyma się bardziej rygorystyczny nacisk regulacyjny na kompetencje operatorów i bezpieczeństwo akumulatorów, co będzie wymagało kontroli technicznych, jasnych procedur i okresowych szkoleń, aby utrzymać wydajność i zgodność flot Klasy III z przepisami.