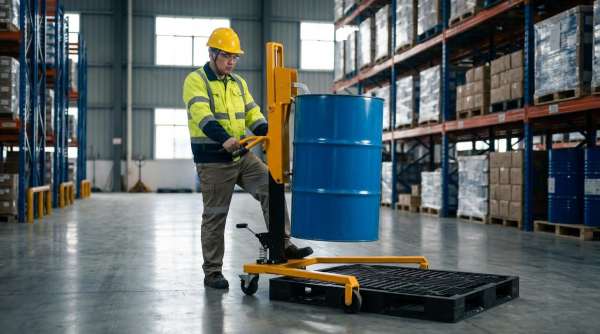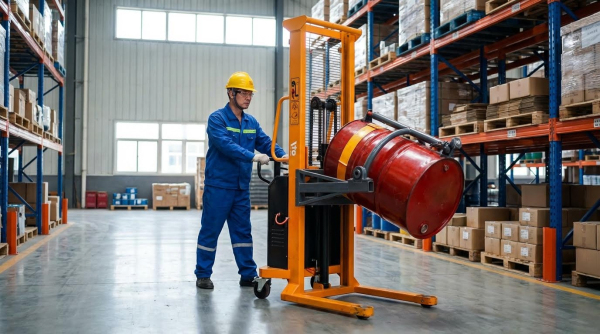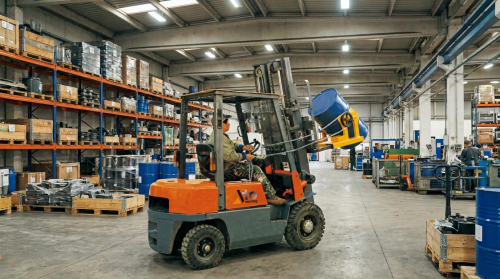
O manuseio industrial de tambores combina grandes massas, substâncias perigosas e equipamentos móveis, de modo que controles inadequados historicamente causaram ferimentos graves e vazamentos químicos. Este artigo utilizou uma abordagem estruturada, desde o reconhecimento de perigos e a avaliação de riscos até soluções de engenharia e práticas operacionais. Abordou os perigos mecânicos e químicos associados aos tambores, as expectativas regulatórias e a avaliação de riscos do armazenamento e dos fluxos de tráfego. Em seguida, examinou como especificar e integrar caminhões para tambores , elevadores, acessórios para empilhadeiras, AGVs (Veículos Guiados Automaticamente), guindastes e robôs colaborativos (cobots), incluindo o papel dos gêmeos digitais e da IA (Inteligência Artificial) no projeto e na manutenção. Finalmente, traduziu esses conceitos em rotinas práticas de inspeção, layouts de empilhamento e contenção, controle de tráfego e programas de treinamento baseados em dados, concluindo com um roteiro conciso de implementação para plantas existentes.
Entendendo os Perigos e Perfis de Risco dos Tambores
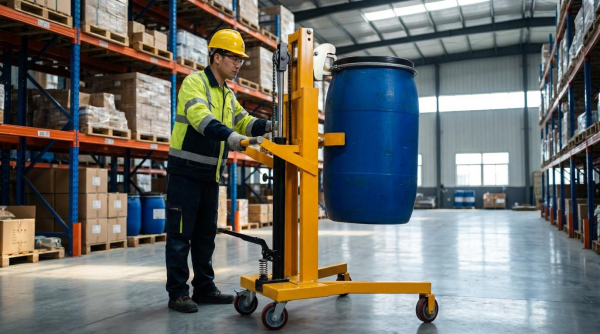
O manuseio industrial de tambores expunha os trabalhadores a riscos combinados provenientes da massa, do conteúdo e do ambiente circundante. Os engenheiros precisavam de uma visão estruturada desses riscos para selecionar os equipamentos adequados, definir layouts e estabelecer limites de segurança para o trabalho. Um perfil de risco claro vinculava as características dos tambores, os métodos de manuseio e as condições do local de trabalho a modos de falha específicos. Esta seção delineou essas conexões para que as fábricas pudessem projetar controles que correspondessem ao seu estoque real de tambores e aos padrões de tráfego.
Modos comuns de lesão em tarefas de manuseio de bateria
Os tipos de lesões mais comuns no manuseio de tambores incluem distensões musculoesqueléticas agudas, lesões por esmagamento e exposição a produtos químicos. Rolar, inclinar ou virar manualmente tambores de 210 litros ou 55 galões frequentemente exigia muita força e posturas inadequadas, o que aumentava o risco de distúrbios musculoesqueléticos. Dedos das mãos e dos pés ficavam vulneráveis em encaixes, bordas de paletes e sob os tambores em movimento, especialmente quando os operadores cruzavam as mãos ou trabalhavam perto de tambores empilhados. Vazamentos nos tambores representavam risco de exposição por contato ou inalação, portanto, tambores sem rótulo ou deteriorados exigiam tratamento como material perigoso até serem identificados por meio de rótulos e Fichas de Dados de Segurança (FISPQ). Acidentes por impacto também ocorriam quando os tambores tombavam de pilhas instáveis, de caminhões sobrecarregados ou de paradas bruscas durante o transporte.
Riscos químicos, de pressão e estruturais em tambores
Os tambores representavam riscos não apenas pelo peso, mas também pelo conteúdo e pela construção. Tambores revestidos com polietileno ou PVC geralmente indicavam a presença de ácidos ou bases fortes; perfurar o revestimento poderia causar vazamentos rápidos e respingos corrosivos. Tambores de metais exóticos, como aço inoxidável, níquel ou alumínio, frequentemente armazenavam materiais de alto valor ou extremamente perigosos e exigiam segregação rigorosa e controles de incêndio ou explosão. Tambores de parede simples usados como vasos de pressão possuíam conexões para gás inerte e produto, o que sinalizava potencial sobrepressão, conteúdo reativo ou inflamável. A deterioração estrutural por corrosão, amassados ou deformações enfraquecia os cascos e as laterais dos tambores, aumentando a probabilidade de ruptura repentina durante o içamento, empilhamento ou impacto. O monitoramento do ar e, quando relevante, sistemas de penetração no solo auxiliavam na detecção de tambores enterrados ou comprometidos em instalações antigas.
Quadro Regulamentar e de Normas (OSHA, HSE, ISO)
As diretrizes da OSHA, HSE e ISO forneceram requisitos complementares para a engenharia de segurança de tambores. As orientações de treinamento da OSHA e da OSH enfatizaram a comunicação de riscos, a disponibilidade de FISPQ (Ficha de Informações de Segurança de Produtos Químicos), a redução de riscos no manuseio manual e o uso de auxílios mecânicos, como carrinhos para tambores , elevadores e acessórios para empilhadeiras. As diretrizes da HSE trataram os tambores como parte de instalações de alto risco, abordando corrosão, falhas de projeto, eventos externos, incêndio e explosão, erro humano e falhas estruturais por meio de códigos de projeto, contenção de cheias, resposta a emergências e regimes de inspeção. A ISO e normas internacionais relacionadas apoiaram o projeto e a operação seguros de acessórios de elevação, caminhões industriais e sistemas de armazenamento, exigindo classificações de carga definidas, fatores de estabilidade e inspeção periódica. Juntas, essas diretrizes exigiram que os empregadores consultassem os trabalhadores, selecionassem controles de engenharia, classificassem áreas perigosas e mantivessem procedimentos documentados e permissões de trabalho para operações com tambores de alto risco.
Avaliação de riscos para armazenamento de tambores e fluxos de tráfego
A avaliação de riscos para tambores foi necessária para integrar padrões de armazenamento, rotas de movimentação e seleção de equipamentos. Os engenheiros avaliaram o tipo de tambor, o nível de enchimento, a faixa de peso e a classificação química, mapeando em seguida os pontos de entrada, de decantação e saída dos tambores da fábrica. As avaliações de armazenamento consideraram os limites de empilhamento, geralmente um máximo de dois tambores de altura e dois de largura, para manter a estabilidade e o acesso para inspeção sem o uso de escadas. As revisões de layout verificaram a capacidade de contenção, a segregação de produtos químicos incompatíveis e a visibilidade para detecção de vazamentos. As análises de fluxo de tráfego examinaram as interações entre empilhadeiras, caminhões de tambores e pedestres, com foco em raios de curvatura, inclinações, condições da superfície e pontos de congestionamento que aumentavam o risco de impacto ou tombamento. O resultado foi um conjunto documentado de controles de engenharia e envelopes operacionais que restringiram a movimentação dos tambores a trajetórias previsíveis e seguras.
Controles e equipamentos de engenharia para manuseio seguro
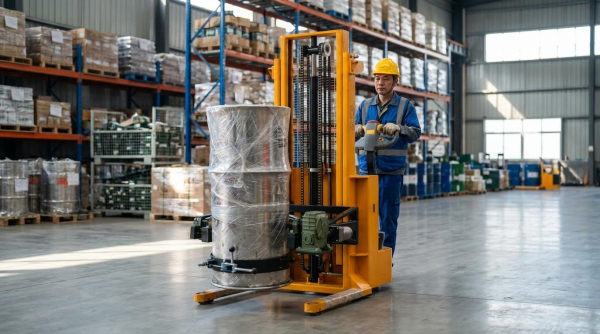
Os controles de engenharia para manuseio de tambores focaram na eliminação do levantamento manual e movimentos descontrolados. As fábricas passaram a depender cada vez mais de caminhões, elevadores e acessórios projetados especificamente para manter os operadores fora da linha de fogo. A seleção e integração corretas desses dispositivos com o layout do local, o fluxo de tráfego e os sistemas digitais reduziram significativamente as taxas de lesões e derramamentos. Esta seção examinou como especificar, projetar e integrar equipamentos para que o manuseio seguro se tornasse o modo de operação padrão.
Critérios de seleção para caminhões, elevadores e acessórios para tambores
A seleção começou com a massa, o tipo de tambor e a definição da tarefa. Tambores típicos de 210 litros (55 galões) pesavam entre 180 kg e 360 kg, com algumas aplicações ultrapassando 400 kg quando cheios de líquidos de alta densidade. A capacidade do equipamento exigia uma margem de segurança de pelo menos 25% acima da massa máxima do tambor, incluindo os efeitos dinâmicos durante a inclinação ou o transporte em pisos irregulares. Os engenheiros também consideraram o material e a geometria do tambor, uma vez que tambores de aço, plástico e fibra exigiam diferentes tipos de garras, braçadeiras ou sistemas de fixação baseados no diâmetro.
A compatibilidade com as tarefas do processo determinou a escolha entre caminhões, empilhadeiras, basculantes e elevadores dedicados. Por exemplo, caminhões móveis para tambores com capacidade de 350 kg eram adequados para carregamento de paletes, transporte de curta distância e dispensação horizontal. Elevadores verticais motorizados com funções de rotação e inclinação eram mais adequados para decantação em funis ou reatores. Sistemas de vácuo e de fixação com capacidade de até aproximadamente 250–270 kg permitiam elevação e rotação frequentes com o mínimo esforço do operador, o que era ideal para linhas de envase de alto rendimento ou manuseio de barris.
Estabilidade e área de contato com o solo foram parâmetros críticos na seleção. O comprimento da distância entre eixos, o diâmetro das rodas e a largura da bitola determinaram a estabilidade ao transpor soleiras e juntas de dilatação. Os caminhões de quatro rodas para tambores, com eixos baixos e berços a 45°, suportavam todo o peso do tambor sem a necessidade de auxílio do operador, reduzindo o risco de tombamento. A instalação de implementos para empilhadeiras ou guindastes exigiu a verificação da capacidade residual do caminhão, do deslocamento do centro de gravidade e da conformidade com as curvas de redução de capacidade do fabricante do equipamento original.
A integração com a infraestrutura existente também influenciou a escolha dos equipamentos. Garras para tambores acopladas a empilhadeiras , garfos giratórios e garras para tambores montadas em guindastes exigiam altura livre adequada, largura de corredor e raio de giro suficiente. As instalações que manuseiam produtos químicos perigosos priorizaram dispositivos com mecanismos de travamento positivo, travas secundárias e recursos que impedissem a liberação acidental do tambor. As especificações de engenharia consultaram normas relevantes e guias de projeto internos para garantir uma seleção consistente em todas as unidades.
Design ergonômico e mecânico para reduzir o risco de DORT (Distúrbios Osteomusculares Relacionados ao Trabalho)
O design ergonômico visava manter os operadores dentro dos limites aceitáveis de força, postura e repetição. Historicamente, as tarefas de manuseio de tambores envolviam altas forças de empurrar e puxar, alcances difíceis ao redor dos sinos e inclinações frequentes, o que contribuía para distúrbios musculoesqueléticos. Os modernos carrinhos e elevadores para tambores utilizam posições de fulcro otimizadas, alças longas e rodas de baixo atrito para reduzir as forças iniciais de inclinação e a resistência ao rolamento. Isso permite que um único operador mova um tambor totalmente carregado, mantendo-se abaixo dos limites recomendados de força de empurrar e puxar.
A geometria da alça e o posicionamento dos controles influenciaram significativamente a postura. Carrinhos ergonômicos utilizavam alças com altura ajustável ou em formato de laço, permitindo que os operadores mantivessem os pulsos em posição neutra e os cotovelos próximos ao corpo. Os controles para elevadores motorizados, como os de botão para subir e descer, ficavam ao alcance das mãos, sem exigir torção do tronco. Os projetistas limitaram a necessidade de troca de mãos e garantiram que os operadores não cruzassem os braços sobre o tambor durante o transporte, reduzindo assim os riscos de esmagamento dos dedos e das mãos.
O projeto mecânico apresenta características que reduzem ainda mais o risco de DORT (Distúrbios Osteomusculares Relacionados ao Trabalho) ao eliminar as fases de elevação manual. Colunas de elevação motorizadas ou contrabalançadas assumem o movimento vertical, de modo que os operadores guiam apenas o deslocamento horizontal. Braçadeiras de diâmetro externo e mecanismos de fixação na borda permitem o engate a partir da posição em pé, evitando flexões profundas ou agachamentos. Travas de segurança impedem a liberação do tambor quando elevado, reduzindo a necessidade de intervenção manual de emergência.
Dispositivos ergonômicos também reduziram o esforço cumulativo em operações de alta frequência. Elevadores a vácuo e manipuladores servoassistidos reduziram o esforço do operador em mais de 80% em ciclos repetitivos de levantamento e empilhamento. Essa redução se traduziu em menores taxas de dor nas costas, lesões nos ombros e acidentes com afastamento do trabalho. Ao especificar os equipamentos, os engenheiros analisaram os tempos de ciclo das tarefas, a contagem diária de tambores e as posturas necessárias para justificar o investimento em soluções ergonômicas de ponta.
Integração de empilhadeiras, AGVs, guindastes e cobots com tambores
A integração de equipamentos para manuseio de tambores com sistemas móveis e aéreos exigiu uma abordagem de engenharia de sistemas. Empilhadeiras equipadas com garras ou rotadores para tambores manuseavam cargas paletizadas e empilhamentos altos, mas apresentavam riscos de colisão e impacto. Veículos guiados automaticamente (AGVs) e robôs móveis autônomos movimentavam os tambores ao longo de rotas predefinidas, reduzindo o transporte manual, mas exigindo precisão.
Práticas Operacionais Seguras e Projeto de Layout
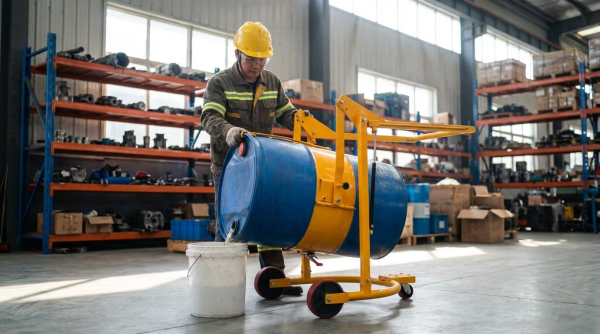
Práticas operacionais seguras e um projeto de layout bem elaborado formaram a camada operacional que complementou os controles de engenharia para o manuseio de tambores. As instalações que integraram disciplina processual, gestão visual clara e layouts de tráfego bem projetados reduziram significativamente lesões musculoesqueléticas, exposições a produtos químicos e acidentes por impacto. O foco se estendeu das verificações individuais dos operadores ao projeto em nível de sistema de armazenamento, acesso e resposta a emergências. As subseções a seguir descrevem como inspeções, regras de empilhamento, projeto de rotas de circulação e estruturas de treinamento baseadas em dados funcionaram em conjunto como um sistema de segurança coerente.
Inspeção pré-uso, rotulagem e controles baseados em FISPQ (Ficha de Informações de Segurança de Produtos Químicos).
A inspeção pré-uso começava com a verificação da identificação do tambor. Os operadores verificavam os rótulos em busca de pictogramas de perigo, números ONU e textos que descrevessem conteúdos corrosivos, tóxicos, inflamáveis ou pressurizados. Se um tambor não tivesse rótulos legíveis, as instalações o tratavam como perigoso por padrão até que os testes de caracterização e a documentação confirmassem o conteúdo.
A inspeção visual teve como alvo vazamentos, corrosão, deformações e ausência de tampas. Os funcionários examinaram tampões, tampas, anéis de vedação e cordões de solda, substituindo ou apertando as tampas antes de qualquer movimentação. Quando vazamentos foram detectados, os operadores isolaram a área, consultaram a Ficha de Informações de Segurança de Produtos Químicos (FISPQ) e seguiram os procedimentos definidos para resposta a derramamentos, incluindo o uso de absorventes compatíveis e os requisitos de ventilação.
As fábricas incorporaram controles baseados em FISPQ (Ficha de Informações de Segurança de Produtos Químicos) em seus procedimentos operacionais padrão. Isso incluiu a especificação dos EPIs (Equipamentos de Proteção Individual) necessários, temperaturas de manuseio aceitáveis e regras de incompatibilidade para armazenamento adjacente. Os operadores verificavam o tipo de tambor, como aço, plástico ou revestido, em relação à FISPQ para antecipar riscos de corrosão ou permeação. Para tambores reativos ou pressurizados, os procedimentos exigiam monitoramento do ar e controle de ignição antes do manuseio. Os supervisores documentavam as inspeções e o bloqueio de tambores inseguros, garantindo rastreabilidade e conformidade regulatória.
Diretrizes para o empilhamento, instalação e disposição de contenções de tambores
Práticas seguras de empilhamento limitaram as cargas mecânicas e preservaram a possibilidade de inspeção. Para tambores típicos de 210 litros ou 55 galões, as orientações restringiram o empilhamento no piso a um máximo de dois tambores de altura e dois de largura por fileira. Essa configuração manteve a estabilidade apesar de pequenas variações dimensionais e permitiu o acesso visual direto à superfície de cada tambor.
Os sistemas de estantes utilizavam vigas e plataformas dimensionadas para cargas pontuais de tambores, em vez de cargas uniformes de paletes. Os engenheiros verificaram os limites de deflexão e os fatores de impacto de acordo com as normas de projeto pertinentes. Nos casos em que os paletes transportavam três ou quatro tambores, as regras de layout evitaram padrões de empilhamento mistos que criassem suporte desigual e oscilação. Inspeções periódicas verificavam danos nas estantes, corrosão e ancoragens soltas.
O projeto de contenção garantiu o confinamento secundário para o maior cenário provável de derramamento. Os engenheiros dimensionaram o volume da contenção para pelo menos 110% do maior tambor individual ou uma fração definida do volume total, dependendo da jurisdição. Os layouts segregaram os produtos químicos incompatíveis em contenções separadas com barreiras físicas e sinalização clara. As passarelas e corredores de inspeção permaneceram fora das áreas de contenção ou utilizaram grelhas com resistência adequada ao deslizamento. A drenagem, o acesso ao reservatório e as interações da água de combate a incêndio foram considerados no projeto da contenção para facilitar a resposta a emergências.
Projeto de vias, controle de tráfego e proteção contra impactos.
O projeto do percurso teve como objetivo minimizar curvas acentuadas, declives e irregularidades na superfície que pudessem desestabilizar os equipamentos de movimentação de tambores . Os engenheiros especificaram larguras mínimas para os corredores com base na maior unidade de movimentação, como empilhadeiras com garras para tambores ou caminhões para tambores móveis, incluindo espaço livre para manobras. As superfícies do piso foram mantidas niveladas, antiderrapantes e livres de buracos ou cruzamentos de cabos que pudessem causar solavancos repentinos.
O controle de tráfego separou as rotas de pedestres das de veículos industriais motorizados sempre que possível. As fábricas utilizaram calçadas demarcadas, guarda-corpos e sistemas de tráfego de sentido único para reduzir conflitos de travessia. Limites de velocidade, faixas de parada em cruzamentos e espelhos convexos em curvas sem visibilidade melhoraram a visibilidade e o tempo de reação. Zonas de alto risco próximas a armazéns de tambores, estações de transbordo e docas de carga receberam iluminação e sinalização reforçadas.
A proteção contra impactos concentrou-se tanto nos ativos estruturais quanto nos tambores. Postes de segurança, barreiras de proteção e proteções nas extremidades das estantes foram posicionados com base em cálculos de impacto de veículos e distâncias de frenagem. Pilhas de tambores voltadas para as faixas de tráfego utilizaram zonas de amortecimento ou barreiras baixas para evitar o contato direto com os veículos. Os procedimentos exigiam aceleração e frenagem suaves e progressivas durante o transporte de tambores, especialmente aqueles que continham materiais perigosos ou pressurizados. Revisões regulares de relatórios de quase acidentes orientaram os aprimoramentos na geometria do trajeto e no posicionamento das barreiras.
Treinamento, procedimentos e análise preditiva de segurança
O manuseio eficaz de tambores dependia de operadores treinados que compreendessem tanto os equipamentos quanto os riscos. Os programas de treinamento abrangiam técnicas manuais para rolar, inclinar e virar tambores usando a força das pernas em vez de sobrecarregar a coluna, bem como o uso correto de carrinhos para tambores , elevadores e acessórios para empilhadeiras. Os currículos vinculavam habilidades práticas ao reconhecimento de riscos, incluindo tambores deteriorados, materiais incompatíveis e
Resumo e roteiro de implementação para fábricas
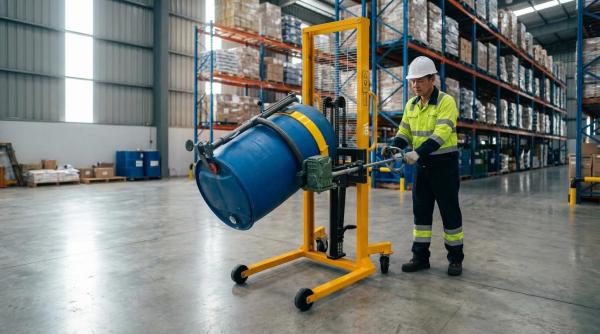
Os controles de engenharia para o manuseio de tambores se mostraram a maneira mais confiável de reduzir lesões, exposição a produtos químicos e danos aos equipamentos. As fábricas que combinaram equipamentos de manuseio adequados, um projeto de layout robusto e práticas operacionais disciplinadas alcançaram menores taxas de distúrbios musculoesqueléticos e menos derramamentos. Um roteiro estruturado ajudou a alinhar as funções de compras, engenharia, operações e segurança em torno dos mesmos objetivos de redução de riscos.
As principais conclusões da prática industrial e dos documentos de orientação mostraram que o manuseio manual de tambores deve ser minimizado e substituído por auxílios mecânicos sempre que viável. Carrinhos, elevadores, basculantes, elevadores a vácuo e acessórios para empilhadeiras projetados especificamente para esse fim manuseavam pesos de até aproximadamente 400 kg, mantendo o controle de inclinação, rotação e transbordamento. Limites de armazenamento seguro, como empilhar tambores de 210 L em no máximo dois de altura e dois de largura, melhoraram o acesso para inspeção e a estabilidade. Inspeções sistemáticas antes do uso, EPIs, controles baseados em FISPQ (Ficha de Informações de Segurança de Produtos Químicos) e a adesão às expectativas da OSHA (Administração de Segurança e Saúde Ocupacional) e da HSE (Saúde, Segurança e Meio Ambiente) formaram a base processual dessas medidas de engenharia.
Para a implementação, as fábricas se beneficiaram de uma abordagem faseada. A primeira fase mapeou os fluxos, pesos, conteúdos e padrões de armazenamento atuais dos tambores e, em seguida, realizou uma avaliação formal de riscos para cada etapa: recebimento, transferência interna, processamento e descarte. A segunda fase selecionou os equipamentos com base na faixa de carga, tipos de tambores, frequência de manuseio e ambiente, garantindo a compatibilidade com as empilhadeiras, AGVs ou pontes rolantes existentes. A terceira fase otimizou os layouts para caminhos desobstruídos, rotas segregadas para pedestres e veículos, armazenamento com contenção e proteção contra impactos, e então incorporou procedimentos operacionais padrão, controles de permissão de trabalho e treinamento específico. Finalmente, as fábricas implantaram cada vez mais sensores, gêmeos digitais e análises básicas para monitorar quase acidentes, condição dos equipamentos e conformidade de empilhamento, possibilitando a melhoria contínua.
As tendências futuras apontavam para um maior uso de dispositivos ergonômicos de auxílio à elevação, robôs colaborativos para tarefas repetitivas com tambores e planejamento com suporte de IA para suavizar os picos de carga no manuseio. No entanto, os princípios fundamentais permaneceram os mesmos: eliminar tarefas manuais que exigem muita força, controlar os riscos químicos e estruturais na origem e projetar o sistema físico de forma que o método mais seguro também fosse o mais fácil de usar. As fábricas que trataram o manuseio de tambores como um sistema integrado, em vez de uma série de tarefas manuais, se posicionaram para maior confiabilidade, conformidade regulatória e saúde da força de trabalho a longo prazo.