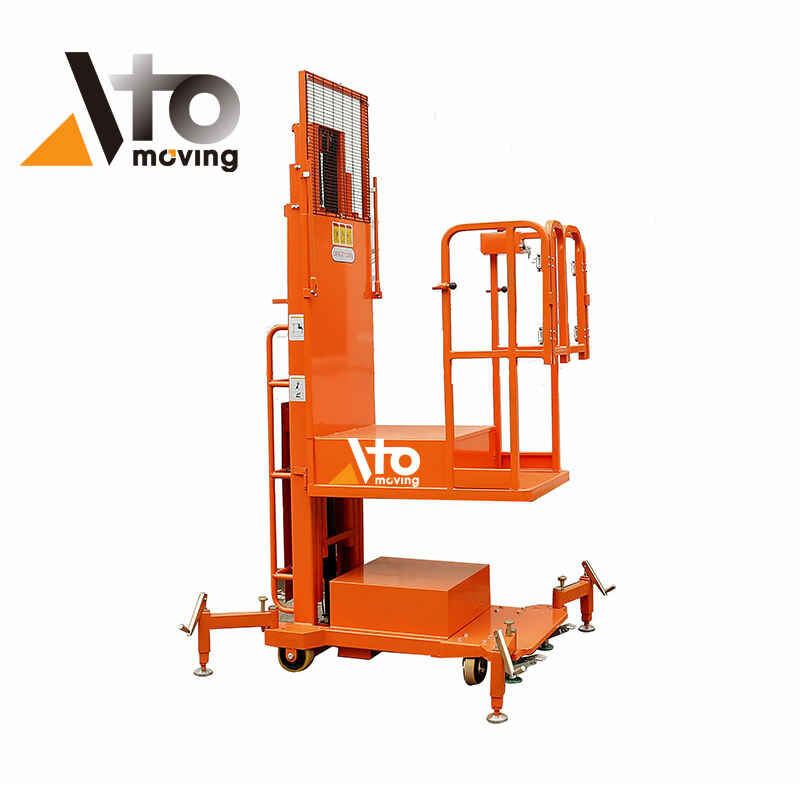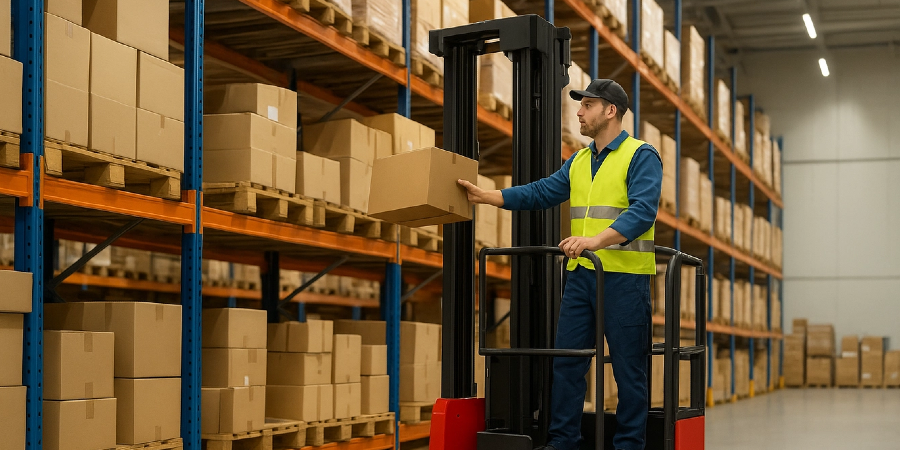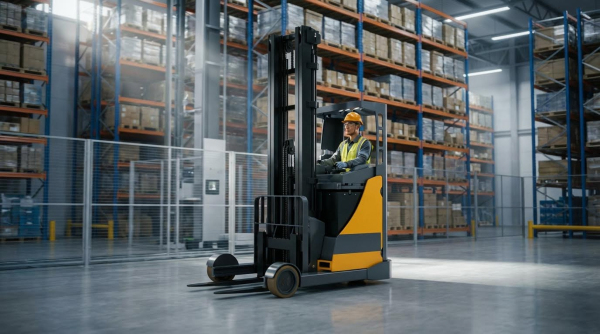
As máquinas de picking de armazém possibilitaram o manuseio eficiente de itens sem paletes, elevando os operadores diretamente aos locais de armazenamento. Essas empilhadeiras elétricas de corredor estreito Classe II suportavam a separação de pedidos em alta velocidade, mesmo operando em corredores restritos. Seu uso seguro e confiável dependia da seleção adequada da máquina, do projeto de engenharia e da integração robusta com os sistemas de gerenciamento de armazém. As seções subsequentes examinaram os principais tipos e funções das máquinas, as principais arquiteturas de projeto e controle, e as práticas de segurança, conformidade e manutenção necessárias para gerenciar riscos e custos do ciclo de vida para as partes interessadas da planta.
Funções principais e tipos de máquinas de separação de pedidos
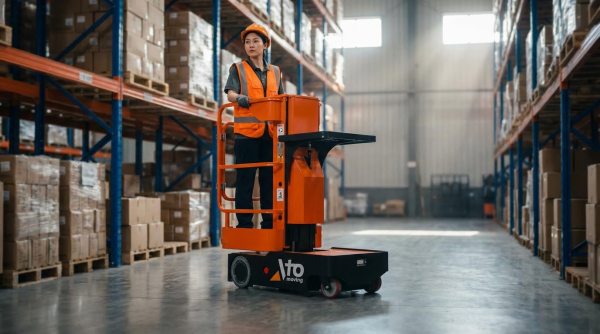
As máquinas de separação de pedidos permitiram a separação eficiente de itens individuais em armazéns de grande altura, sem depender de cargas unitárias paletizadas. Elas elevavam a plataforma do operador para dentro da estrutura da estante, permitindo que os trabalhadores acessassem caixas ou itens individuais diretamente nos locais de armazenamento. Essa função reduziu o deslocamento e o remanejamento em comparação com a separação no nível do solo, que exigia equipamentos de elevação separados. Diferentes tipos de máquinas, alturas de elevação e capacidades permitiram que os engenheiros adequassem o equipamento à largura do corredor, à densidade de armazenamento e às metas de produtividade.
Como os selecionadores de pedidos diferem das empilhadeiras padrão
As empilhadeiras de picking diferiam fundamentalmente das empilhadeiras contrabalançadas ou retráteis padrão na forma como manuseavam as cargas. Uma empilhadeira convencional elevava a carga paletizada enquanto o operador permanecia no nível do solo, concentrando-se na movimentação de unidades de carga. Uma empilhadeira de picking, por outro lado, elevava a plataforma do operador, os controles e, frequentemente, uma pequena plataforma de carga à altura das estantes para a seleção de itens individuais. Esse projeto priorizava o acesso vertical e a ergonomia do operador para a separação de pedidos, e não o transporte a granel. A OSHA classificou as empilhadeiras de picking como empilhadeiras elétricas de corredor estreito Classe II, o que refletia seu uso pretendido em corredores estreitos com estantes em ambos os lados. Sua geometria de direção, visibilidade e perfis de velocidade favoreciam manobras precisas em vez de deslocamentos em alta velocidade.
Configurações comuns e faixas de altura de elevação
Os selecionadores de pedidos normalmente utilizavam uma plataforma para o operador ficar em pé, integrada a um mastro vertical e um chassi compacto. As configurações comuns incluíam unidades de nível baixo, operando com altura de plataforma de até aproximadamente 2.5 m para o primeiro e segundo níveis de estantes, e máquinas de nível médio a alto, atingindo de 6 a 12 m para estantes multiníveis. Os projetos para corredores estreitos eram adaptados a larguras de corredor tipicamente entre 1.5 m e 2.0 m, dependendo da carga e do comprimento do chassi. Alguns modelos utilizavam guias por trilhos ou fios para estabilizar o deslocamento em corredores muito estreitos e reduzir as correções de direção. Os engenheiros selecionavam os estágios do mastro e as alturas de elevação com base no nível máximo da viga da estante, além de uma folga para garantir a segurança na seleção e manobra dos pedidos. Maiores alcances de elevação exigiam seções de mastro mais robustas, correntes mais resistentes e estruturas de chassi mais rígidas para controlar a deflexão e a oscilação.
Classificações de capacidade e considerações de estabilidade
A capacidade nominal dos selecionadores de pedidos geralmente variava de algumas centenas de quilogramas até aproximadamente 1.350 kg (cerca de 3.000 lb). A capacidade nominal sempre incluía o operador, as ferramentas e a carga selecionada na plataforma ou no piso de carga. A capacidade diminuía à medida que a altura de elevação e a distância do centro de carga aumentavam, portanto, os fabricantes especificavam capacidades reduzidas para as posições superiores do mastro. A estabilidade dependia do centro de gravidade combinado do caminhão, do operador e da carga permanecer dentro do polígono de estabilidade formado pela distância entre eixos. Os projetos para corredores estreitos utilizavam baterias montadas na parte inferior como contrapesos para abaixar o centro de gravidade e resistir ao tombamento. Os engenheiros precisavam levar em consideração efeitos dinâmicos, como frenagem, curvas em altura e oscilação do mastro, ao definir os limites de velocidade e os perfis de aceleração.
Casos de uso típicos de armazéns e seus impactos no layout
Os selecionadores de pedidos eram ideais para operações que exigiam alta frequência de separação de itens, como o atendimento de pedidos de e-commerce, a distribuição de peças de reposição e a separação de caixas com SKUs variados. Funcionavam de forma eficaz com estantes de paletes seletivas, estantes de fluxo de caixas e módulos de separação multinível, onde os operadores acessavam muitos SKUs por corredor. Como as máquinas operavam em corredores estreitos, o layout do armazém podia aumentar a densidade de armazenamento em comparação com os projetos para empilhadeiras contrabalançadas. No entanto, a necessidade de espaço livre para acesso vertical, faixas de tráfego definidas e segregação de pedestres influenciava o espaçamento das estantes e o posicionamento transversal dos corredores. A integração com sistemas de gerenciamento de armazém e fluxos de trabalho de separação guiados, como rotas binárias ou atribuição de pedidos baseada em filas, moldava ainda mais o zoneamento dos corredores e o projeto dos percursos de separação. Equipamentos e layout adequadamente combinados minimizavam as distâncias percorridas e o congestionamento, mantendo a separação segura entre selecionadores de pedidos, empilhadeiras e pedestres.
Projeto de Engenharia, Controles e Integração
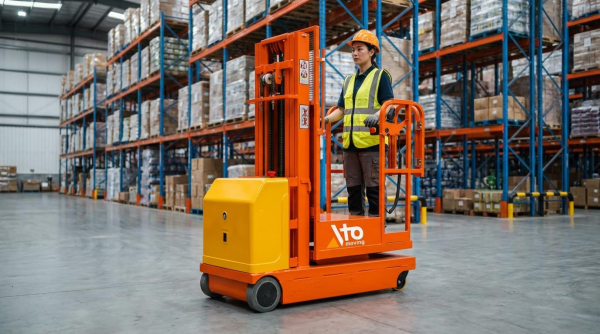
O projeto de engenharia de selecionadores de pedidos para armazéns equilibrou alcance vertical, manobrabilidade e segurança do operador em corredores estreitos. Os projetistas otimizaram as estruturas, os sistemas de transmissão e os controles para permitir a separação precisa de itens, mesmo com o operador em posição elevada. As máquinas modernas integram-se perfeitamente aos sistemas de gerenciamento de armazém (WMS), filas de separação e fluxos de trabalho guiados para reduzir a distância percorrida e as taxas de erro. Esta seção examinou o projeto físico, os sistemas de acionamento e hidráulicos, a arquitetura de controle e a integração digital que possibilitaram uma operação segura e eficiente.
Fundamentos de projeto de mastro, plataforma e chassi
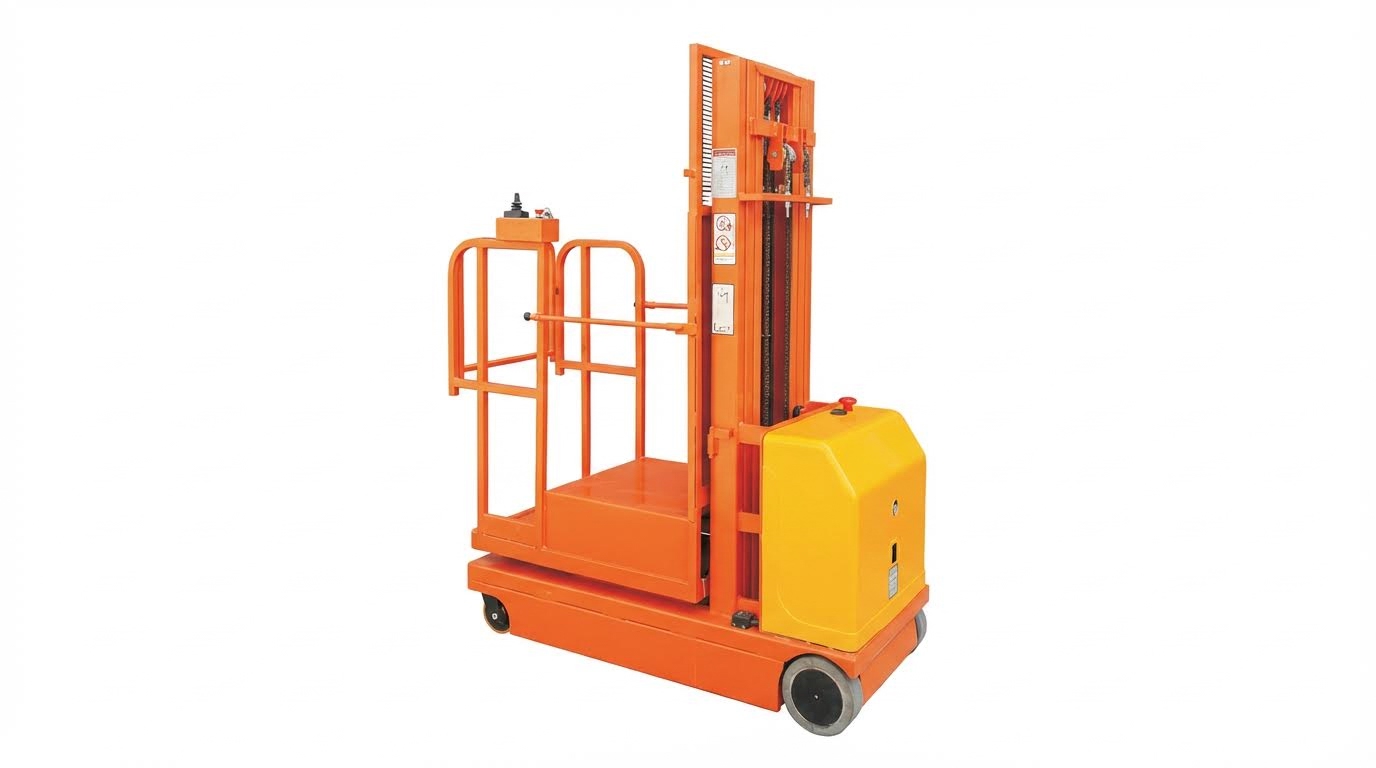
O mastro fornecia orientação vertical e suporte de carga para a plataforma do operador, geralmente utilizando perfis de aço conformados a frio encaixados com carros de roletes. Os engenheiros dimensionaram as seções e soldas do mastro utilizando verificações de flambagem de Euler e critérios de fadiga sob carga dinâmica, incluindo aceleração, frenagem e oscilação do mastro. O projeto da plataforma priorizou um piso rígido, bordas protegidas e pontos de ancoragem integrados para cintos de segurança contra quedas, mantendo a massa baixa para reduzir os momentos de tombamento em altura. O chassi utilizava uma distância entre eixos compacta e largura total estreita para operação em corredores, com um centro de gravidade baixo e distribuição de contrapeso ajustada para atender à capacidade nominal em toda a altura de elevação.
Os projetistas validaram a estabilidade utilizando a massa combinada do caminhão, do operador e da carga, consultando a placa de capacidade e as normas aplicáveis para empilhadeiras de corredor estreito. A deflexão da carga e a inclinação do mastro sob carga nominal máxima influenciaram as folgas das estantes e os fatores de segurança necessários contra impactos nas estantes. Guarda-corpos, portões e pontos de acesso intertravados na plataforma reduziram o risco de fuga em altura. O chassi também incorporou zonas de impacto reforçadas ao redor dos cantos e das pontas dos garfos para limitar danos estruturais durante colisões leves em layouts de armazenamento densos.
Acionamento elétrico, hidráulica e gerenciamento de energia
Os selecionadores de pedidos utilizavam motores elétricos para tração e unidades de potência eletro-hidráulicas para elevação, geralmente alimentadas por baterias de chumbo-ácido ou íon-lítio. Os engenheiros selecionavam a potência do motor e as relações de engrenagem para fornecer força de tração adequada em pisos planos e rampas, limitando a velocidade máxima para segurança em corredores estreitos. Os sistemas hidráulicos utilizavam bombas de engrenagem ou de palhetas, válvulas proporcionais e controle de fluxo para proporcionar elevação e abaixamento suaves do mastro, minimizando a oscilação da plataforma que poderia desestabilizar um operador em altura. Os projetistas dimensionavam os cilindros e mangueiras para suportar a pressão máxima durante paradas de emergência e situações de sobrecarga, com válvulas de segurança para evitar a descida descontrolada.
As estratégias de gerenciamento de energia focavam em maximizar o tempo de operação por carga e proteger a vida útil da bateria. A frenagem regenerativa, tanto na tração quanto, em alguns casos, na descida, recuperava energia durante a desaceleração e a descida, devolvendo-a à bateria. A lógica de controle limitava eventos de alta corrente, como deslocamento em velocidade máxima e elevação máxima simultâneos, para reduzir o estresse térmico nos motores e condutores. Os sistemas de gerenciamento de bateria monitoravam o estado de carga, a temperatura e os ciclos de carga, aplicando cortes quando a tensão caía abaixo de limites definidos para evitar descargas profundas. Os procedimentos de manutenção especificavam níveis mínimos de recarga, geralmente acima de 20% do estado de carga, e a limpeza dos terminais para minimizar perdas resistivas e superaquecimento.
Sistemas de controle, sensores e intertravamentos de segurança
As arquiteturas de controle combinavam controle de tração eletrônico, controle hidráulico proporcional e lógica de segurança supervisória. Os operadores utilizavam timãos, volantes ou joysticks com controles integrados de direção, velocidade e elevação, projetados para operação com as duas mãos durante o movimento. Encoders e sensores de posição monitoravam a altura do mastro, o ângulo de direção e a velocidade das rodas, permitindo a redução da velocidade ou a inibição do deslocamento quando a plataforma subia acima de níveis especificados. Controladores programáveis aplicavam rampas de aceleração e perfis de desaceleração que limitavam a transferência dinâmica de carga e a oscilação da plataforma.
Os sistemas de intertravamento de segurança impediam situações perigosas, como deslocamento com as portas da plataforma abertas ou operação sem o interruptor de segurança acionado. Os botões de parada de emergência cortavam a energia dos circuitos de tração e hidráulicos, mantendo a capacidade de frenagem. Dispositivos de detecção de presença, incluindo pedais ou interruptores de piso, garantiam que o operador permanecesse posicionado corretamente antes de permitir a elevação ou o deslocamento. Sensores adicionais monitoravam condições de sobrecarga, pressão hidráulica e inclinação, acionando alarmes ou desligamentos quando os parâmetros excediam os limites de segurança. Essas proteções em camadas estavam alinhadas com as expectativas de segurança de empilhadeiras e complementavam o conteúdo de treinamento em conformidade com as normas da OSHA sobre operação segura e resposta a falhas.
Integração WMS, filas e otimização de rotas
Os modernos sistemas de separação de pedidos frequentemente interagiam com o WMS (Sistema de Gerenciamento de Armazém) ou sistemas de execução de armazém por meio de terminais portáteis ou dispositivos montados em veículos. Sistemas como o Extensiv Warehouse Manager guiavam os operadores de um depósito para outro, gerando rotas de coleta com base na nomenclatura do depósito ou configurando rotas personalizadas para minimizar a distância percorrida. O terminal apresentava o próximo depósito, a descrição do item e a quantidade necessária, além de permitir a leitura de códigos de barras dos números do depósito e da peça para confirmar as coletas corretas e reduzir erros. Recursos opcionais, como tratar cada leitura de peça como uma unidade para itens sem número de série ou lote, simplificavam a separação de itens em alto volume, mantendo a precisão do estoque.
Plataformas como a Orderadmin implementaram a separação de pedidos baseada em filas, onde os pedidos entravam em filas do sistema configuradas.
Estratégias de segurança, conformidade e manutenção
Estratégias de segurança, conformidade e manutenção regiam a forma como as instalações selecionavam, operavam e mantinham suas frotas de selecionadoras de pedidos . Como os órgãos reguladores consideravam as selecionadoras de pedidos como empilhadeiras, as empresas precisavam alinhar o projeto técnico, o comportamento do operador e a manutenção às normas da OSHA e às regulamentações locais. Um programa estruturado combinava treinamento formal, proteções projetadas, inspeções padronizadas e intervalos de manutenção programados. Essa abordagem integrada reduziu as taxas de incidentes, estabilizou os custos do ciclo de vida e possibilitou maior produtividade no armazém.
Requisitos da Classe II da OSHA e treinamento de operadores
Os operadores de empilhadeiras de corredor estreito, classificados como Classe II da OSHA (Administração de Segurança e Saúde Ocupacional), aplicavam-se as normas para Empilhadeiras Industriais Motorizadas (EIM). Os empregadores eram obrigados a fornecer instrução formal, treinamento prático e avaliação antes que os operadores utilizassem o equipamento no local de trabalho. O treinamento abrangia as características do equipamento, a capacidade nominal, os efeitos do centro de gravidade e as manobras em corredores estreitos. Também abordava os procedimentos de emergência, como perda de energia hidráulica, falha de controle ou aprisionamento na plataforma.
A OSHA exigia treinamento de reciclagem quando ocorriam incidentes, quase acidentes eram registrados ou as condições das instalações mudavam. As avaliações normalmente incluíam observação da condução em corredores, posicionamento da plataforma em altura e respeito aos limites de velocidade e às regras de trânsito. Os instrutores enfatizavam as inspeções pré-uso e o bloqueio de unidades defeituosas até que técnicos qualificados as reparassem. O registro das datas de treinamento, resultados das avaliações e atribuições dos caminhões ajudava a demonstrar a conformidade durante as auditorias.
Instalações com fluxos de trabalho WMS guiados, como separação por fila ou por compartimento, integraram esses procedimentos ao treinamento. Os operadores aprenderam a seguir as instruções do terminal, escanear os IDs dos pedidos e as localizações dos compartimentos, e confirmar as quantidades sem ignorar as etapas de segurança. Essa integração entre os fluxos de trabalho digitais e os requisitos dos equipamentos de movimentação de materiais reduziu a margem de erro do operador em manobras inseguras e melhorou a rastreabilidade da atividade de separação.
Proteção contra quedas, EPI e análise de riscos ocupacionais
Como os operadores das empilhadeiras de separação de pedidos ficavam em altura com a plataforma, a proteção contra quedas era fundamental. Os operadores que trabalhavam em altura usavam cintos de segurança de corpo inteiro ancorados em pontos de fixação aprovados na empilhadeira. O treinamento abordava o ajuste correto do cinto, a inspeção das fitas e ferragens e a conexão adequada aos talabartes ou linhas de vida autorretráteis. Era proibido sair da plataforma enquanto em altura, exceto em procedimentos controlados de resgate ou manutenção.
Os equipamentos de proteção individual (EPIs) normalmente incluíam capacetes, coletes de alta visibilidade, óculos de segurança, luvas resistentes a cortes ou com melhor aderência e calçados de segurança antiderrapantes. A seleção dos EPIs seguia uma avaliação de risco documentada que considerava a queda de objetos, o risco de esmagamento dos pés e o contato com embalagens cortantes. Os supervisores garantiam o uso dos EPIs por meio de observações rotineiras e orientações corretivas. O uso consistente dos EPIs reduzia a gravidade das lesões quando os incidentes ocorriam.
Uma análise de riscos ocupacionais (ART) identificou sistematicamente os riscos nas tarefas de separação de pedidos. As equipes mapearam cada etapa: aproximação às estantes, elevação da plataforma, manuseio de caixas, leitura de códigos de barras dos itens e circulação em corredores congestionados. Em seguida, avaliaram os riscos, como obstruções suspensas, pisos irregulares, tráfego misto com empilhadeiras e cruzamentos sem visibilidade. Os controles resultantes incluíram limites de velocidade, sinalização de corredores de sentido único, faixas de pedestres demarcadas e requisitos mínimos de altura livre nas travessas das estantes.
As Análises de Riscos da Tarefa (ARTs) também abordaram os riscos específicos do processo introduzidos pela separação guiada por WMS ou por sistemas baseados em filas. Por exemplo, os trabalhadores poderiam se concentrar em terminais portáteis em vez de prestar atenção ao ambiente ao redor. Os controles incluíram exigir que os operadores parassem antes de interagir com as telas e criar instruções que minimizassem a entrada de dados em movimento. Revisões periódicas das ARTs garantiram que os controles permanecessem eficazes à medida que os layouts, volumes ou equipamentos mudassem.
Listas de verificação de inspeção diária e modos de falha
As inspeções diárias atuavam como a primeira linha de defesa contra falhas mecânicas e operação insegura. Os operadores verificavam os garfos, o carro e a plataforma em busca de rachaduras, deformações ou fixadores soltos. Inspecionavam o mastro, os roletes e as correntes quanto a desgaste visível, desalinhamento e lubrificação adequada. As mangueiras e os cilindros hidráulicos eram examinados quanto a vazamentos, abrasões ou protuberâncias que indicassem danos internos. Os pneus e as rodas de carga deviam estar livres de detritos incrustados, pontos planos ou desgaste excessivo que pudessem desestabilizar o caminhão.
As verificações elétricas e de controle incluíram testes de luzes, buzina, alarme de ré, parada de emergência, interruptor de segurança e freios de serviço. Os operadores verificaram se os controles de deslocamento e elevação respondiam suavemente, sem atrasos ou oscilações. A condição da bateria foi avaliada verificando-se o nível de carga, a integridade dos cabos e a presença de corrosão nos terminais. Quaisquer ruídos anormais provenientes de motores, bombas ou engrenagens acionaram um comunicado imediato. As unidades defeituosas foram sinalizadas e retiradas de serviço até que os técnicos concluíssem os reparos.
As falhas mais comuns incluíam vazamentos hidráulicos, correntes de elevação desgastadas, desempenho de frenagem comprometido e mau funcionamento de sensores ou intertravamentos. Ignorar sinais precoces, como pequenas manchas de óleo ou alarmes intermitentes, frequentemente levava a paradas não planejadas e custos de reparo mais elevados. Listas de verificação estruturadas garantiam consistência entre turnos e operadores. As instalações armazenavam as listas de verificação preenchidas ou registros digitais para
Resumo e principais conclusões para as partes interessadas na planta
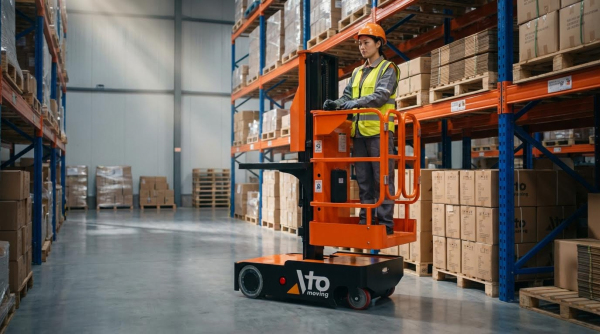
As máquinas de separação de pedidos tornaram-se essenciais em armazéns de alto rendimento, permitindo a separação de itens em altura sem paletes. Elas diferiam das empilhadeiras contrabalançadas por elevar o operador em vez de apenas a carga, o que alterou as prioridades de projeto e os perfis de risco. As capacidades normalmente variavam até cerca de 1.360 kg, mas os limites de segurança sempre dependiam do modelo específico, da altura de elevação e da posição do centro de gravidade. Os responsáveis pela planta precisavam considerar o operador, as ferramentas e a carga como uma única massa combinada ao avaliar a estabilidade e a conformidade.
Do ponto de vista da engenharia, o design robusto do mastro, da plataforma e do chassi, em conjunto com os sistemas de acionamento elétrico e hidráulico, proporcionou manobrabilidade em corredores estreitos e alcance vertical. Sistemas de controle com sensores e intertravamentos permitiram a limitação de velocidade, restrições de altura de elevação e aplicação de medidas de proteção contra quedas. A integração com plataformas WMS e fluxos de trabalho de separação de pedidos baseados em filas possibilitou rotas guiadas entre caixas de armazenamento, redução da distância percorrida e aumento da produtividade da mão de obra. No entanto, esses ganhos dependiam de dados mestres precisos, trajetórias de separação bem configuradas e práticas de escaneamento rigorosas.
A segurança e a conformidade regulamentar giravam em torno das normas da OSHA Classe II para empilhadeiras, treinamento estruturado para operadores e análises documentadas de riscos no trabalho. As instalações necessitavam de segregação de tráfego clara, EPI obrigatório e sistemas de proteção contra quedas para trabalhos em altura. Inspeções diárias realizadas pelos operadores, combinadas com manutenção profissional mensal e semestral, reduziram o tempo de inatividade não planejado e prolongaram a vida útil dos equipamentos. Verificações visuais e funcionais dos garfos, mastro, sistema hidráulico, freios e sistemas de emergência foram essenciais para manter os equipamentos em condições de uso.
Olhando para o futuro, o aumento da sensorização, diagnósticos mais precisos e uma integração mais profunda com o WMS (Sistema de Gerenciamento de Armazém) provavelmente impulsionarão a operação de separadores de pedidos em direção a processos semiautomatizados e orientados por dados. As fábricas que planejam investimentos devem comparar o custo do ciclo de vida, e não apenas o preço de compra, incluindo treinamento, infraestrutura de manutenção e os ganhos potenciais de produtividade com a otimização do roteamento. Uma estratégia equilibrada combina a seleção criteriosa de um projeto mecânico sólido, uma cultura de segurança rigorosa e a integração do fluxo de trabalho digital. As partes interessadas que alinharem esses elementos poderão alcançar maior produtividade, menores taxas de incidentes e custos operacionais mais previsíveis ao longo da vida útil da máquina.