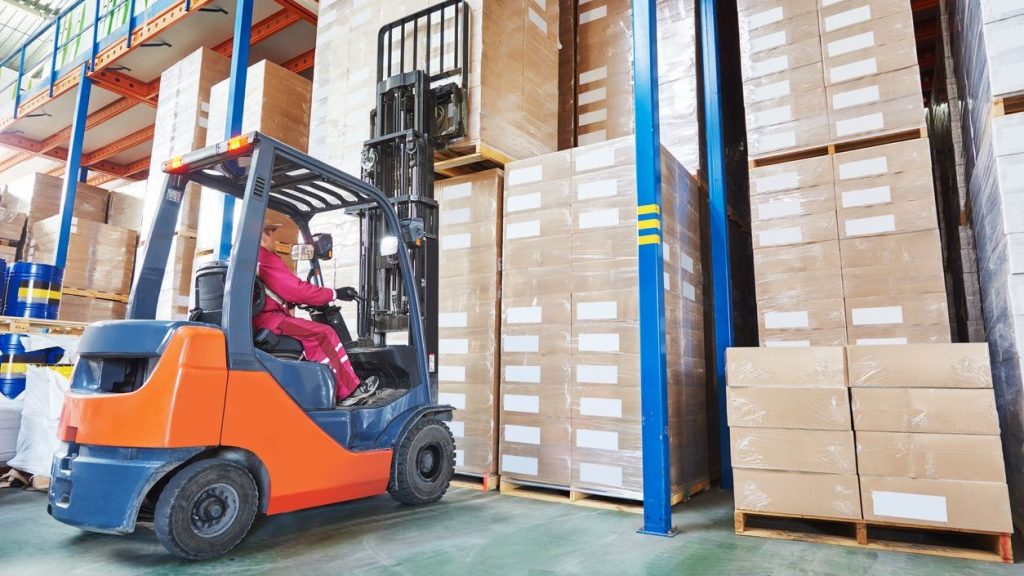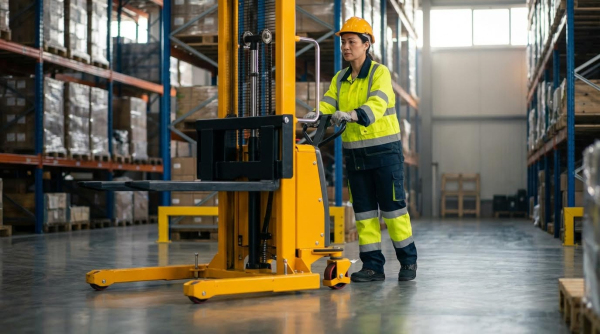
Empilhadeiras de pórtico operadas em armazéns e centros de distribuição exigem práticas de segurança rigorosas baseadas em princípios de engenharia. Este artigo examinou seus principais princípios de projeto e estabilidade, contrastando-as com as transpaleteiras elétricas e detalhando estratégias de proteção, visibilidade e separação de pedestres. Em seguida, abordou regras de operação segura, incluindo inspeções, manuseio de carga, controle de velocidade, transposição de aclives e operação em reboques, vagões ferroviários e atmosferas perigosas. Por fim, tratou de programas estruturados de inspeção e manutenção, solução de problemas e ferramentas digitais emergentes, antes de resumir as práticas críticas que gerentes e engenheiros de segurança podem aplicar em campo.
Principais características de design e princípios de estabilidade
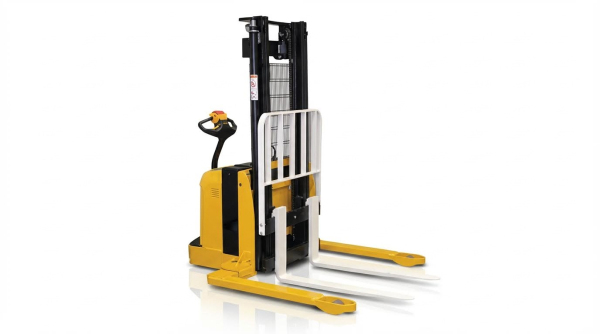
As principais características de projeto regiam como os empilhadores de pórtico lidavam com cargas, interagiam com os operadores e se comportavam dinamicamente sob tensão. Os princípios de estabilidade, incluindo o triângulo de estabilidade e o momento de carga, definiam os limites operacionais seguros e os modos de falha. A compreensão desses fundamentos permitia que engenheiros e gerentes de segurança especificassem equipamentos adequados e projetassem fluxos de trabalho mais seguros. Esta seção examinou esses princípios e os traduziu em orientações práticas de segurança para ambientes industriais.
Empilhadeira de pórtico versus transpaleteira: principais diferenças de segurança
As empilhadeiras de empilhadeira com estabilizadores laterais incorporavam estabilizadores que se estendiam sobre o palete, aumentando a estabilidade lateral em comparação com as transpaleteiras manuais convencionais. Elas elevavam cargas a alturas maiores, portanto, a energia potencial e as consequências de tombamento eram maiores do que para as transpaleteiras manuais. Os operadores geralmente caminhavam atrás ou ao lado da empilhadeira, usando um braço de direção com controles integrados, enquanto as transpaleteiras manuais frequentemente dependiam de uma direção mecânica mais simples e interfaces de controle limitadas. Como as empilhadeiras de empilhadeira com estabilizadores laterais operavam em corredores mais estreitos e em alturas de elevação maiores, a exposição a riscos para pedestres, estantes e estruturas suspensas aumentava. Controles de engenharia, como placas de capacidade nominal, mastros protegidos e raios de giro definidos, eram, portanto, mais críticos do que para as transpaleteiras manuais básicas. Essas diferenças exigiam treinamento mais rigoroso, controle de velocidade e planejamento de layout ao introduzir empilhadeiras de empilhadeira com estabilizadores laterais em uma instalação já existente com transpaleteiras manuais.
Triângulo de estabilidade, momento de carga e riscos de tombamento
O conceito do triângulo de estabilidade descrevia a relação entre o centro de gravidade do caminhão e seus pontos de apoio, geralmente a roda motriz e as duas rodas estabilizadoras. Quando o centro de gravidade combinado do caminhão e da carga se deslocava para fora desse triângulo, ocorria um tombamento. O momento de carga era igual ao peso da carga multiplicado pela distância horizontal entre o centro de gravidade da carga e o fulcro, tipicamente o eixo dianteiro ou a linha de apoio das rodas estabilizadoras. À medida que os operadores elevavam a carga ou a estendiam para longe do mastro, o momento de carga aumentava e reduzia a margem de estabilidade disponível. Cargas descentralizadas, pisos irregulares ou curvas com a carga elevada deslocavam o centro de gravidade lateralmente e aumentavam significativamente o risco de tombamento. Portanto, a prática segura exigia manter as cargas baixas durante o deslocamento, respeitar a capacidade nominal no centro de carga especificado e evitar manobras bruscas com o mastro elevado.
Sistemas de proteção, encostos e proteção do operador
As empilhadeiras de pórtico utilizavam proteções superiores e encostos de carga para gerenciar o risco de queda de objetos e deslocamento da carga. As proteções superiores precisavam resistir ao impacto de cargas unitárias típicas e permanecer firmemente fixadas sem obstruir a visão frontal e superior do operador. As aberturas nas proteções eram limitadas para que nem mesmo a menor unidade de carga pudesse passar, reduzindo a probabilidade de pacotes atingirem o operador. Extensões nos encostos de carga impediam que as mercadorias empilhadas rolassem ou deslizassem para trás, em direção ao mastro ou à área do operador, quando o mastro se inclinava. As proteções do mastro, da corrente e da roda dentada envolviam as partes móveis ao alcance, reduzindo os riscos de emaranhamento e esmagamento. Sistemas de proteção adicionais incluíam circuitos de parada de emergência, intertravamentos de freio vinculados à posição do timão e interruptores de reversão que paravam ou invertiam o movimento caso o operador ficasse preso entre a empilhadeira e um obstáculo.
Visibilidade, projeto de corredores e separação de pedestres
A operação segura de empilhadeiras de pórtico dependia fortemente da visibilidade em todas as direções de deslocamento. Os perfis dos mastros, o design dos garfos e os encostos de carga precisavam equilibrar a resistência estrutural com a visibilidade, para que os operadores pudessem ver pedestres, colunas de estantes e cruzamentos. As instalações que utilizavam empilhadeiras de pórtico geralmente adotavam corredores mais estreitos do que os layouts para empilhadeiras convencionais, portanto, os engenheiros especificavam larguras mínimas de corredor com base nas dimensões da empilhadeira, raio de giro e tamanho da carga. O projeto dos corredores frequentemente incorporava padrões de circulação em sentido único, faixas de pedestres demarcadas e espelhos posicionados em cruzamentos para reduzir conflitos de visibilidade. Marcações no piso, barreiras físicas e pontos de travessia designados ajudavam a separar os pedestres das vias de circulação das empilhadeiras. Limites de velocidade, regras de uso da buzina em locais com visibilidade obstruída e padrões de iluminação reforçavam ainda mais a visibilidade e o tempo de reação, especialmente em áreas com estantes altas ou tráfego misto.
Práticas Operacionais Seguras e Controle de Riscos
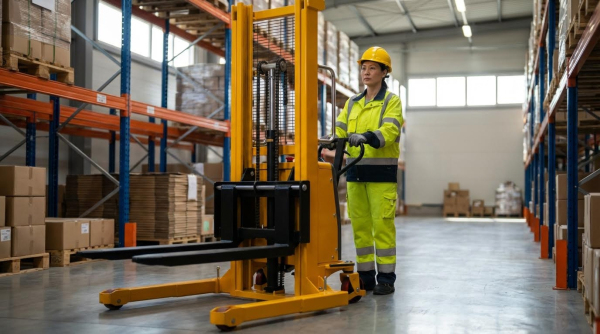
A operação segura de empilhadeiras de pórtico dependia de procedimentos rigorosos, proteções projetadas e operadores treinados. Esta seção focou em como traduzir os limites de projeto e os requisitos regulamentares em regras operacionais do dia a dia. Ela integrou verificações pré-turno, controle de carga, comportamento de deslocamento e condições do local em uma estratégia coerente de controle de riscos. O objetivo era manter a empilhadeira dentro de sua faixa de estabilidade, protegendo pedestres e infraestrutura.
Inspeções pré-turno e regras de bloqueio/etiquetagem
Os operadores realizavam uma inspeção pré-turno estruturada antes de ativar qualquer função motorizada. Eles verificavam visualmente as rodas, garfos, mastro, correntes de elevação, proteções, carro, luzes de advertência e o conjunto da alça em busca de rachaduras, deformações, vazamentos ou componentes faltantes. Em seguida, testavam os freios, a direção, a buzina, as funções de elevação e abaixamento e quaisquer dispositivos de segurança contra contragolpe ou parada de emergência em condições sem carga. Se encontrassem defeitos que afetassem a segurança, aplicavam o bloqueio/etiquetagem, retiravam a unidade de serviço e documentavam a falha.
Os procedimentos de bloqueio/etiquetagem isolavam as fontes de energia que poderiam causar movimentos inesperados ou choque elétrico. Para empilhadeiras contrabalançadas , isso geralmente significava desconectar a bateria, isolar o conector e fixar uma etiqueta visível com os detalhes da falha. Somente pessoal de manutenção designado tinha permissão para remover os bloqueios ou etiquetas após verificar os reparos e realizar testes funcionais. Esse processo impedia que os operadores burlassem os dispositivos de segurança ou operassem empilhadeiras com freios, direção ou componentes estruturais comprometidos.
Manuseio de carga, velocidades de deslocamento e navegação em aclives
O manuseio seguro da carga começava com o respeito à capacidade nominal indicada na placa de dados do caminhão. Os operadores posicionavam os garfos totalmente sob o palete, centralizavam a carga lateralmente e mantinham o centro de gravidade o mais próximo possível da carroceria. Eles elevavam a carga apenas o suficiente para que não tocasse o chão e evitavam inclinações ou movimentos bruscos que pudessem deslocar o momento da carga para fora do triângulo de estabilidade. Cargas superdimensionadas ou instáveis exigiam amarração adicional, como cintas ou envolvimento, antes do transporte.
A velocidade de deslocamento tinha que ser adequada à largura do corredor, às condições da superfície e à densidade de pedestres. Os operadores reduziam a velocidade ao fazer curvas, em áreas congestionadas e quando a visibilidade era limitada pelas estantes ou pela própria carga. Em aclives, subiam e desciam lentamente, mantendo a carga sempre que possível para que o peso permanecesse sobre a unidade de tração. Evitavam estacionar em declives; se inevitável, acionavam os freios e bloqueavam as rodas para evitar movimentos involuntários. Os botões de direção não eram usados, a menos que o caminhão tivesse direção hidráulica projetada para esse acessório.
Prevenção de colisões, atropelamentos e quedas de carga
Os riscos de colisão e atropelamento exigiam uma separação rigorosa entre as vias de circulação de equipamentos e as passagens de pedestres. As instalações demarcavam as faixas de circulação, os pontos de cruzamento e as zonas proibidas com faixas no piso, sinalização e barreiras físicas, sempre que possível. Os operadores acionavam a buzina em cruzamentos, esquinas sem visibilidade e portas, especialmente ao transportar cargas altas que limitavam a visibilidade frontal. Quando a visibilidade estava obstruída, eles se deslocavam na direção com melhor visibilidade ou utilizavam um observador treinado em sinais manuais padronizados.
A prevenção da queda de cargas dependia da condição correta dos paletes, do espaçamento dos garfos e da unitização da carga. Os operadores rejeitavam paletes quebrados, mercadorias empilhadas incorretamente ou cargas que se estendiam além do encosto sem contenção adicional. Extensões de encosto para carga ajudavam a evitar que o produto deslizasse para trás, em direção ao mastro ou à zona do operador, durante a frenagem ou inclinação. Proteções superiores protegiam os operadores de pequenos objetos que pudessem cair, mas não substituíam o empilhamento e a fixação adequados. Os funcionários nunca podiam andar nos garfos ou sobre as cargas, e qualquer posição autorizada para andar tinha que ser em um local designado e protegido.
Operação em reboques, vagões ferroviários e áreas perigosas.
Operar dentro de reboques e vagões ferroviários apresentou riscos relacionados à resistência, estabilidade e ventilação do piso. Os operadores confirmaram que as placas de apoio ou pontes de carga suportavam o peso combinado do caminhão e da carga e que estavam devidamente fixadas. Eles evitaram entrar em reboques ou vagões ferroviários visivelmente danificados, onde o piso, as paredes ou os suportes não pudessem suportar com segurança a carga concentrada das rodas. Calços ou dispositivos de segurança mantiveram os reboques no lugar para evitar movimentos durante o carregamento e descarregamento. Iluminação adequada e comunicação clara com a equipe do cais reduziram os riscos de movimentos inesperados e impactos.
Em atmosferas perigosas com gases inflamáveis, vapores ou poeiras combustíveis, somente caminhões aprovados e etiquetados para essa classificação eram aceitáveis. As instalações avaliaram as zonas e selecionaram equipamentos com classificações elétricas e de temperatura de superfície apropriadas. A ventilação teve que controlar os gases de exaustão e de carregamento de baterias, e as fontes de ignição próximas às áreas de combustível ou carregamento foram restringidas. Os operadores seguiram as permissões e os procedimentos específicos do local para espaços confinados, temperaturas extremas e ambientes corrosivos. Esses controles garantiram que a operação do empilhador de elevadores não introduzisse riscos de ignição ou falha estrutural em áreas sensíveis.
Inspeção, Manutenção e Tecnologias Emergentes
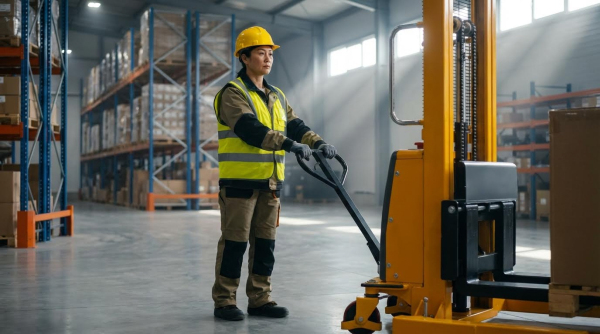
Os programas de inspeção e manutenção determinaram o desempenho geral de segurança dos empilhadores de pórtico em armazéns e centros de logística. Cronogramas estruturados, listas de verificação claras e manutenção qualificada reduziram as taxas de falha e prolongaram a vida útil. Os engenheiros também adotaram ferramentas digitais e monitoramento de energia para migrar de estratégias de manutenção reativa para preditiva. Esta seção examinou rotinas práticas, cuidados específicos do sistema, diagnóstico de falhas e o papel das tecnologias emergentes.
Listas de verificação para inspeções diárias, semanais e mensais
As inspeções diárias focavam em itens críticos de segurança antes da operação e geralmente consideravam 8 horas de uso por turno, ou cerca de 200 horas por mês. Os operadores verificavam visualmente os cilindros e mangueiras hidráulicas em busca de rachaduras, vazamentos ou deformações, e examinavam o conjunto do mastro, as correntes de elevação, os roletes, os garfos e as rodas quanto a danos, corrosão ou desgaste excessivo. Também verificavam o estado da bateria, a integridade dos cabos e a presença e o funcionamento dos extintores de incêndio, bem como a limpeza e o alinhamento do espelho retrovisor. As verificações funcionais abrangiam os controles de elevação e descida, inclinação e deslocamento lateral (quando presentes), resposta da direção, freios de serviço e de estacionamento, buzina, dispositivos de alerta e quaisquer interruptores de parada de emergência ou de segurança contra contragolpe.
Inspeções semanais realizadas a cada aproximadamente 50 horas de operação incluíram verificações funcionais mais detalhadas, sem a necessidade de desmontar componentes. Os técnicos confirmaram o acionamento correto dos freios movendo o timão ou a alavanca de controle entre posições definidas e ouvindo o clique característico do mecanismo. Eles limparam óleo e poeira dos componentes da caixa de direção e verificaram a folga dos freios, normalmente mantida entre 0.2 milímetros e 0.8 milímetros. A lubrificação dos pontos de articulação e articulações expostos nesse intervalo reduziu o desgaste e ajudou a manter uma resposta de controle consistente.
As inspeções mensais, realizadas aproximadamente a cada 200 horas de operação, exigiam uma revisão mecânica e elétrica mais completa. A equipe inspecionava o chassi e as soldas estruturais em busca de trincas, deformações na estrutura e fixadores soltos, além de verificar se os conjuntos do mastro e da forquilha apresentavam deformações ou desalinhamentos. Verificavam novamente os níveis de óleo hidráulico em relação à altura de elevação, confirmavam a ausência de vazamentos em mangueiras e cilindros e confirmavam o movimento suave do mastro em todo o seu curso. As tarefas elétricas incluíam a inspeção dos níveis e da densidade do eletrólito, a avaliação das faces dos contatores, microinterruptores, fusíveis, chicotes elétricos e conexões dos plugues, bem como a avaliação das escovas e comutadores do motor quanto a desgaste ou formação de arcos elétricos. A cada três meses ou 600 horas, essas tarefas eram frequentemente repetidas, com a adição da substituição ou ajuste de componentes, conforme a condição.
Manutenção de sistemas hidráulicos, elétricos e de freios
A manutenção do sistema hidráulico concentrou-se na qualidade do fluido, na viscosidade correta do óleo e no controle de vazamentos para preservar o desempenho de elevação e as margens de segurança. Os técnicos verificaram os níveis de óleo hidráulico com os garfos totalmente abaixados, utilizando volumes de referência vinculados à altura do mastro, como cerca de 5 litros para 2.5 metros e até aproximadamente 6 litros para 3.5 metros. Eles inspecionaram os cilindros em busca de riscos nas hastes, danos nas vedações e vazamentos externos, e examinaram as mangueiras quanto a abrasões, protuberâncias ou rachaduras no revestimento que indicassem falha iminente. A substituição regular dos filtros e o uso da viscosidade de óleo recomendada pelo fabricante limitaram o desgaste interno e reduziram o risco de elevação irregular ou deslizamento sob carga.
A manutenção elétrica abrangia tanto o fornecimento de energia quanto a confiabilidade do controle. A equipe inspecionava as baterias de tração e de elevação quanto a danos na carcaça, níveis de eletrólito, corrosão nos terminais e conexões seguras, além de limpar e apertar os terminais para manter juntas de baixa resistência. Eles testavam chaves de chaveamento, desconectores de emergência, contatores, microinterruptores e controladores para garantir o funcionamento correto, substituindo componentes que apresentassem corrosão, superaquecimento ou comportamento intermitente. Durante grandes reparos elétricos, eles desconectavam as baterias e descarregavam a energia residual com segurança, a menos que fosse necessário realizar testes com a bateria energizada, em conformidade com os procedimentos de bloqueio e segurança elétrica.
A manutenção do sistema de freios garantiu distâncias de parada previsíveis e controle em aclives. Os técnicos verificaram se os freios de serviço e de estacionamento engatavam suavemente e liberavam completamente, e mediram as folgas dos freios dentro da faixa especificada de 0.2 a 0.8 milímetros. Limparam as pastilhas e os tambores ou discos de freio para remover poeira e contaminantes, e inspecionaram a espessura do revestimento e a condição da superfície em busca de vitrificação ou rachaduras. Nos casos em que a direção ou a tração integravam o sistema de frenagem, também verificaram as articulações da coluna de direção, as juntas mecânicas e os mecanismos de ajuste quanto a desgastes que pudessem comprometer a simetria ou a resposta da frenagem.
Solução de problemas e modos de falha comuns
A resolução de problemas começava com a identificação clara dos sintomas e uma sequência estruturada, das causas mais simples às mais complexas. Se uma empilhadeira contrabalançada não se movesse, os técnicos verificavam primeiro os fusíveis, o nível de carga da bateria, as chaves de alimentação principais e o aperto dos conectores, antes de investigar os controladores ou motores. Fusíveis queimados, contatos de interruptores oxidados, terminais soltos ou travas elétricas defeituosas frequentemente explicavam a perda de tração ou das funções de elevação e eram resolvidos com a substituição, limpeza dos contatos ou aperto dos mesmos. Falhas persistentes na transmissão levavam à inspeção dos chicotes elétricos em busca de danos no isolamento, cabos comprimidos ou conectores corroídos.
Falhas ou içamento fraco geralmente indicavam problemas no circuito hidráulico ou na prática de carregamento. As causas comuns incluíam operação com sobrecarga além da capacidade nominal, ajuste de baixa pressão na válvula de alívio ou de transbordamento, vazamento interno no cilindro de elevação, óleo hidráulico insuficiente ou baixa tensão da bateria em unidades elétricas. As ações corretivas envolviam reduzir a carga para dentro da capacidade indicada, ajustar as configurações da válvula de alívio de acordo com as especificações, substituir as vedações do cilindro, completar o nível de óleo hidráulico ou carregar e testar a bateria. O içamento irregular ou com solavancos frequentemente sugeria ar no sistema, óleo contaminado ou interferência mecânica nos estágios do mastro ou nas correntes.
Ruídos anormais, vibrações ou deslocamento instável indicavam desgaste mecânico ou problemas de alinhamento. Sons de rangido ou batida na extremidade de acionamento apontavam para rolamentos desgastados, danos nas engrenagens ou fixadores soltos dentro da unidade de acionamento. Oscilação excessiva ou dificuldade de rastreamento sinalizavam rodas danificadas ou com pontos planos, conjuntos de rodízios desalinhados ou eixos deformados. Os operadores foram instruídos a relatar os sintomas imediatamente e retirar a empilhadeira de serviço quando funções críticas de segurança, como frenagem, direção ou elevação, apresentassem problemas, em conformidade com os requisitos regulamentares que proíbem a operação de empilhadeiras industriais motorizadas defeituosas.
Ferramentas digitais, manutenção preditiva e consumo de energia
As tecnologias digitais têm contribuído cada vez mais para a manutenção de empilhadeiras a céu aberto, transformando dados operacionais em informações práticas. Horímetros integrados, registradores de eventos e módulos de telemática registravam padrões de uso, códigos de falha e impactos, permitindo que os planejadores de manutenção programassem intervenções com base nos ciclos de trabalho reais, em vez de intervalos de calendário. Sensores de monitoramento de condição em circuitos hidráulicos, motores de acionamento e baterias forneciam dados de temperatura, corrente e pressão que indicavam problemas emergentes antes que falhas funcionais ocorressem. As instalações utilizavam esses conjuntos de dados para priorizar unidades de alto risco e otimizar os estoques de peças de reposição.
As estratégias de manutenção preditiva combinaram dados de sensores com modelos analíticos para prever a vida útil restante dos componentes. Por exemplo, o monitoramento da corrente do motor do elevador em função da carga e da temperatura ajudou a identificar a deterioração do isolamento ou o desgaste dos rolamentos, enquanto o monitoramento dos perfis de pressão hidráulica revelou o travamento de válvulas ou o desgaste da bomba. Os sistemas de gerenciamento de baterias rastrearam os ciclos de carga e descarga, a profundidade de descarga e o equilíbrio da tensão das células para prever quando a capacidade de armazenamento de energia cairia abaixo dos requisitos operacionais. Essas abordagens reduziram o tempo de inatividade não planejado e prolongaram a vida útil dos componentes em comparação com políticas de reparo puramente reativas.
A gestão do consumo de energia também se tornou um foco essencial, especialmente para empilhadeiras elétricas operando em vários turnos. Operadores e engenheiros monitoraram o estado de carga da bateria, os padrões de carregamento e os tempos de inatividade para minimizar descargas profundas e recargas oportunistas que reduziam a vida útil da bateria. As instalações avaliaram sistemas de acionamento de alta eficiência, frenagem regenerativa e perfis de aceleração otimizados para reduzir o consumo de quilowatts-hora por tonelada-metro movimentada. Ao integrar o monitoramento digital com treinamento e controles de procedimentos, as organizações alinharam segurança, confiabilidade e eficiência energética em uma única estrutura de manutenção.
Resumo das práticas críticas de segurança para empilhadeiras de pórtico
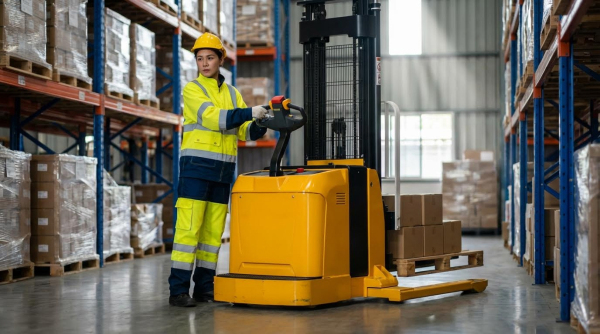
A segurança das empilhadeiras de pórtico dependia de uma abordagem sistêmica que integrava os controles de projeto, operação e manutenção. Engenheiros e gerentes de segurança consideravam a máquina, o operador e o layout do armazém como um único sistema interativo. Os programas mais eficazes combinavam proteções robustas para os equipamentos, regras operacionais rigorosas e regimes de inspeção estruturados. O treinamento e a supervisão, então, integravam esses elementos em um comportamento diário consistente no chão de fábrica.
Do ponto de vista técnico, a compreensão dos princípios de estabilidade permaneceu fundamental. Os operadores precisavam ter um conhecimento claro do triângulo de estabilidade, das distâncias do centro de carga e dos efeitos do momento da carga para evitar tombamentos e quedas de carga. As marcações de capacidade nominal tinham que permanecer visíveis e serem aplicadas, enquanto os encostos, as proteções superiores e as proteções das rodas forneciam proteção projetada contra impactos e deslocamento da carga. O gerenciamento da visibilidade por meio do posicionamento dos espelhos, do projeto dos corredores e da separação de pedestres reduziu ainda mais o risco de colisões e atropelamentos.
As expectativas regulamentares e os padrões da indústria impulsionaram rotinas rigorosas de inspeção e manutenção. Verificações diárias antes do uso, intervalos de serviço estruturados de 50, 200 e 600 horas e o rigoroso bloqueio/etiquetagem de unidades inseguras impediram falhas mecânicas em operação. Os sistemas elétricos, hidráulicos e de freios exigiam a verificação da integridade funcional e o uso de peças de reposição com desempenho equivalente. O monitoramento digital, os sistemas de gerenciamento de baterias e a análise preditiva contribuíram cada vez mais para a detecção precoce de falhas e a operação com eficiência energética.
Olhando para o futuro, as práticas de segurança para empilhadeiras de pórtico continuarão a evoluir com sensores mais eficientes, sistemas de intertravamento e gerenciamento de frotas conectadas. No entanto, recursos de engenharia não podem compensar treinamento inadequado ou uma cultura de segurança frágil. Instalações que definem zonas operacionais claras, aplicam limites de velocidade e inclinação e mantêm rotas de tráfego limpas e organizadas apresentarão a maior redução de riscos. Uma estratégia equilibrada combina premissas de projeto conservadoras, manutenção rigorosa e treinamento de operadores baseado em competências para manter baixas as taxas de incidentes, preservando, ao mesmo tempo, alta produtividade na movimentação de materiais.