As melhores práticas de manutenção do sistema de combustível de empilhadeiras a diesel abordadas neste artigo abrangem fundamentos de projeto, diagnóstico de falhas e manutenção preventiva. O guia completo explica como os circuitos de baixa e alta pressão operam, como tanques, bombas, filtros e injetores interagem e como os caminhos do fluxo de combustível influenciam a confiabilidade. Em seguida, examina métodos de diagnóstico para identificar falhas no circuito, interpretar sintomas de sincronização da injeção, analisar a cor da fumaça do escapamento e rastrear as causas de perda de potência ou falha do motor. Por fim, detalha práticas de trabalho seguras, manutenção de filtros e linhas, sangria de ar e drenagem de água, intervalos de manutenção e conclui com um resumo conciso de riscos e cuidados para sistemas de combustível de empilhadeiras a diesel.
Projeto e componentes principais de sistemas de combustível diesel
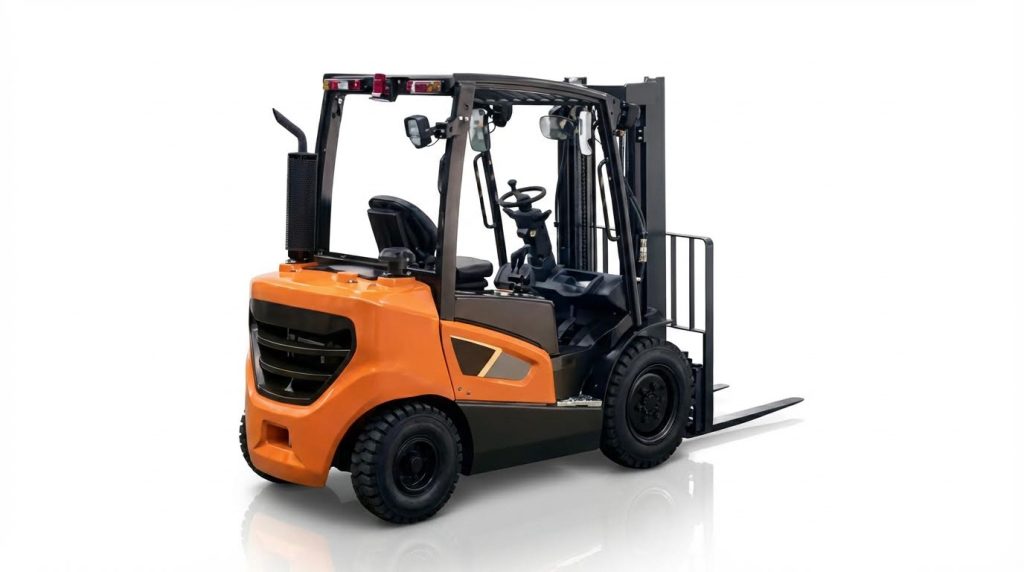
Os sistemas de alimentação de combustível para empilhadeiras a diesel utilizam um projeto de pressão escalonada para fornecer combustível limpo e dosado ao motor. Os engenheiros separaram o fornecimento de baixa pressão da injeção de alta pressão para simplificar o diagnóstico e o controle. O projeto visava minimizar a aeração, controlar a contaminação e manter a pressão estável em diferentes cargas. A compreensão dessa arquitetura ajudou os técnicos a manter a confiabilidade, o desempenho em termos de emissões e a segurança.
Explicação sobre circuitos de baixa e alta pressão
O circuito de baixa pressão transportava o combustível do tanque para a bomba injetora a pressões moderadas, tipicamente abaixo de 0.5 MPa. Incluía o tanque, as linhas de sucção, a bomba de alimentação, o separador de sedimentos e os filtros primário e secundário. Falhas nesse circuito manifestavam-se como ausência de fluxo de combustível, diesel espumoso ou entrada de ar, causando dificuldades na partida ou paradas do motor. O circuito de alta pressão iniciava-se na saída da bomba injetora e operava a dezenas a centenas de megapascais. Fornecia pulsos de combustível precisamente dosados a cada injetor através de tubulações rígidas de alta pressão. Os técnicos identificavam as falhas no circuito esvaziando a entrada da bomba injetora; a ausência de fluxo ou fluxo espumoso indicava problemas de baixa pressão, enquanto o fluxo normal com problemas de desempenho indicava falhas de alta pressão.
Componentes principais: Tanque, Bombas, Filtros, Injetores
O tanque de combustível armazenava diesel e incorporava ventilação, defletores internos e um pescador projetado para minimizar a ingestão de sedimentos. Uma bomba de alimentação mecânica ou elétrica extraía o combustível do tanque e estabelecia o fornecimento de baixa pressão para a bomba injetora. Filtros e um separador de água removiam partículas e água, protegendo os componentes de precisão contra desgaste e corrosão. A bomba injetora gerava alta pressão e injetava combustível em cada cilindro de forma controlada. Os injetores atomizavam o combustível em gotículas finas, permitindo uma combustão eficiente e controlando a fumaça e as emissões. Falhas nas bombas ou nos injetores exigiam reparo ou substituição para restaurar a pressão e as características de pulverização corretas.
Esquema do sistema de combustível e princípios básicos de direção do fluxo
Os sistemas de combustível típicos de empilhadeiras a diesel seguiam um fluxo linear do tanque para o motor e de volta ao tanque através de linhas de retorno. O combustível geralmente fluía do tanque através de um pré-filtro ou decantador de partículas grossas, depois pela bomba de alimentação, seguido por um filtro principal mais fino antes de entrar na bomba injetora. Linhas de alta pressão então direcionavam o combustível da bomba para cada injetor, enquanto o combustível em excesso e os vazamentos retornavam em baixa pressão para o tanque. Os alojamentos dos filtros e algumas linhas utilizavam setas ou marcações para indicar a direção do fluxo, que os técnicos seguiam durante a instalação. A orientação correta evitava restrições de fluxo, garantia a filtragem adequada e reduzia o risco de bolsas de ar. Um modelo mental claro desse esquema auxiliava na solução eficiente de problemas, como isolar bloqueios ou identificar pontos onde ar ou água poderiam se acumular.
Diagnóstico de falhas comuns no sistema de combustível
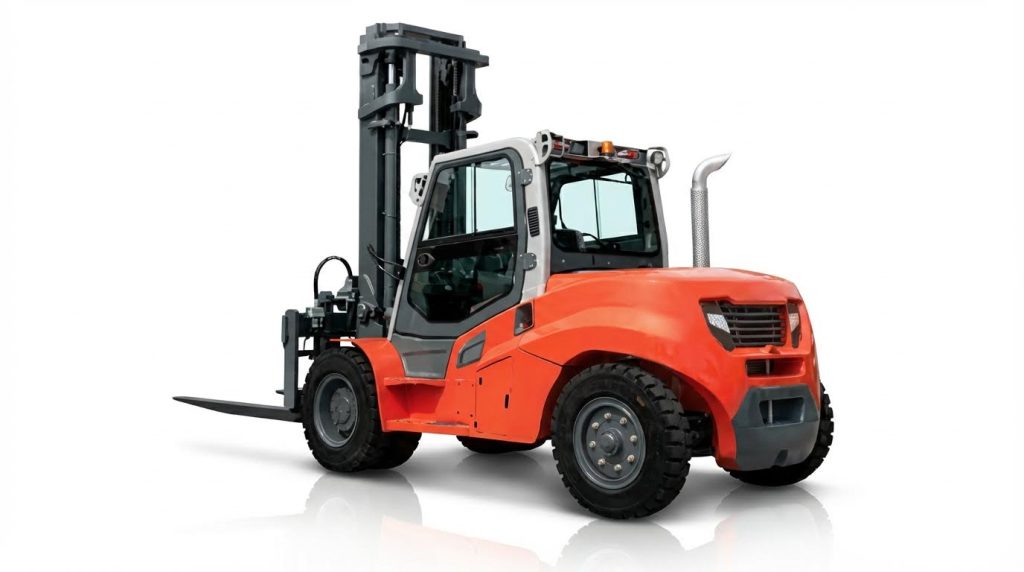
O diagnóstico preciso de falhas no sistema de combustível de empilhadeiras a diesel reduziu o tempo de inatividade e evitou danos secundários ao motor. Os técnicos geralmente iniciavam o processo com uma verificação estruturada dos circuitos de pressão, do ponto de injeção, da aparência dos gases de escape e da resposta à carga. Essa abordagem sistemática permitiu identificar se as falhas tinham origem no fornecimento de combustível, na qualidade da combustão ou no desgaste mecânico. O mapeamento claro de causa e efeito também contribuiu para a consistência dos registros de manutenção e para a conformidade com as normas.
Diferenciando falhas de baixa e alta pressão
Os técnicos diferenciavam falhas nos circuitos de baixa e alta pressão inspecionando o fluxo de combustível após esvaziar a bomba injetora. Se não houvesse saída de combustível ou se houvesse diesel espumoso, classificavam o problema como sendo de baixa pressão, geralmente a montante da bomba injetora. As causas típicas incluíam tanque vazio, linhas de combustível obstruídas, filtros da bomba entupidos, filtros contaminados ou mangueiras desgastadas e com vazamentos. Se o fluxo de combustível parecesse estável e sem bolhas, concentravam-se nos componentes de alta pressão, como a bomba injetora e os injetores, verificando travamentos, desgaste ou falhas nas articulações de controle. Esse teste binário minimizava desmontagens desnecessárias e orientava a substituição de componentes específicos.
Sintomas decorrentes de erros no momento da injeção
O sincronismo incorreto da injeção produzia sons e características de desempenho peculiares. O sincronismo prematuro causava batidas metálicas agudas e rítmicas, aumento da temperatura dos cilindros, aceleração fraca, fumaça preta no escapamento e dificuldade na partida a frio ou a quente. O sincronismo tardio resultava em ruído de combustão abafado e indistinto, resposta lenta do acelerador, superaquecimento sob carga, fumaça branca no escapamento e perda geral de potência. Os técnicos corrigiram o sincronismo afrouxando os parafusos de fixação da bomba e girando o corpo da bomba para avançar ou atrasar a injeção em pequenos incrementos. Em seguida, verificaram as melhorias por meio da estabilidade da marcha lenta, da resposta à carga e da clareza do escapamento.
Análise da cor da fumaça para determinar a causa raiz.
A cor da fumaça do escapamento servia como um indicador rápido de problemas de combustão e qualidade do combustível. Fumaça branca persistente frequentemente indicava contaminação por água no diesel ou atraso excessivo na injeção, especialmente durante o funcionamento com o motor quente. Fumaça preta geralmente resultava de injeção de combustível adiantada, entrada de ar restrita por filtros obstruídos, atomização deficiente dos injetores ou sobrecarga além da capacidade nominal. Fumaça azul com odor perceptível de óleo sugeria a entrada de óleo lubrificante na câmara de combustão devido a altos níveis de óleo no sistema de admissão ou componentes do motor desgastados. Os técnicos sempre combinavam as observações da fumaça com verificações de temperatura, carga e sistema de combustível para confirmar as causas principais.
Causas de fraqueza, parada e extinção do motor
A perda de potência do motor geralmente era atribuída ao fornecimento insuficiente de combustível no circuito de baixa pressão. Orifícios de ventilação do tanque obstruídos, tubulações com restrições, juntas soltas ou juntas degradadas reduziam o fornecimento de combustível para a bomba injetora, especialmente em cargas mais elevadas. Outros fatores que contribuíam para o problema incluíam filtros de ar ou diesel sujos, vazão insuficiente da bomba, ar ou umidade presos nas tubulações, ponto de ignição incorreto, escapamento obstruído, baixa quantidade de injeção ou padrões de pulverização inadequados dos injetores. A falha repentina do motor durante a operação geralmente indicava falta de combustível devido a um tanque vazio, tubulações obstruídas ou rompidas, filtros entupidos, entrada de ar em juntas soltas ou uma bomba de alimentação com defeito. A solução eficaz do problema exigia a verificação do nível de combustível, integridade das tubulações, condição dos filtros, purga de ar e, em seguida, a avaliação de fatores mecânicos, como a condição do trem de válvulas e o desgaste dos anéis do pistão.
Procedimentos de manutenção preventiva do sistema de combustível
A manutenção preventiva dos sistemas de combustível de empilhadeiras a diesel reduziu o tempo de inatividade não planejado e prolongou a vida útil do motor. Ela se baseou em procedimentos estruturados que controlavam a contaminação, gerenciavam o desgaste e mitigavam os riscos de segurança relacionados ao combustível e aos gases de escape. Os técnicos combinaram tarefas programadas, verificações de condição e análise de tendências de falhas para manter os sistemas dentro dos parâmetros de desempenho projetados. As subseções a seguir detalham métodos práticos que estão alinhados com os padrões típicos de manutenção industrial.
Práticas de trabalho seguras e bloqueio para trabalhos com combustível
O trabalho no sistema de combustível sempre começava com o isolamento das fontes de energia. Os técnicos estacionavam a empilhadeira em terreno plano, selecionavam o ponto morto, baixavam os garfos, acionavam o freio de estacionamento e desligavam o motor. Retiravam a chave de ignição e, em programas formais, aplicavam os dispositivos de bloqueio/etiquetagem para evitar partidas acidentais. As áreas de trabalho exigiam boa ventilação e controle rigoroso das fontes de ignição, incluindo a proibição de fumar e de trabalhos a quente nas proximidades.
Os funcionários usavam óculos de segurança, luvas resistentes a diesel e roupas de proteção para limitar o contato da pele e dos olhos com o combustível. Eles posicionaram bandejas de contenção e almofadas absorventes sob filtros, tubulações e conexões para coletar vazamentos e evitar deslizamentos ou contaminação do solo. Qualquer combustível derramado foi limpo ou deixado evaporar em condições controladas, seguindo as normas ambientais locais. Os técnicos utilizaram ferramentas anti-faísca onde havia risco de explosão e garantiram que os extintores de incêndio estivessem acessíveis e inspecionados.
Substituição do filtro de combustível e inspeção da linha
Os intervalos de substituição do filtro de combustível normalmente variavam de 500 h a 1.000 h de operação, ajustados de acordo com os níveis de poeira e a qualidade do combustível. Antes da substituição, os técnicos verificavam a especificação correta do filtro e preparavam as ferramentas, as novas vedações e uma bandeja de drenagem. Eles aliviavam a pressão do sistema usando uma bomba de escorva manual ou afrouxando cuidadosamente as conexões, e então prendiam ou apertavam as linhas de alimentação para limitar a perda de combustível. Os filtros localizados ao longo das longarinas do chassi ou no compartimento do motor eram removidos desapertando as braçadeiras ou as conexões roscadas, observando a orientação e a direção do fluxo.
Com o filtro antigo removido, os mecânicos inspecionaram as linhas de combustível em busca de rachaduras, abrasões, inchaços ou vazamentos nas juntas. Mangueiras desgastadas ou com vazamentos, braçadeiras danificadas e conexões deformadas foram substituídas para evitar futuras falhas no circuito de baixa pressão. O novo filtro foi instalado na mesma orientação, observando-se as setas de fluxo, e as conexões foram apertadas com o torque especificado pelo fabricante para evitar deformações ou vazamentos. A limpeza ao redor das portas e roscas era crucial, pois partículas introduzidas poderiam obstruir rapidamente os injetores e as bombas.
Sangria de ar, drenagem de água e escorva.
Após abrir o circuito de combustível, a remoção do ar era essencial para evitar dificuldades na partida, marcha lenta irregular ou apagamento do motor. Os técnicos localizaram o parafuso de sangria na bomba injetora ou no cabeçote do filtro e o afrouxaram ligeiramente. Em seguida, acionaram a bomba de escorva manual ou utilizaram a bomba elétrica com a chave na posição ON, direcionando o combustível para um recipiente. A sangria continuou até que um fluxo de combustível constante e sem bolhas emergisse, após o que o parafuso de sangria foi apertado sem excesso de torque.
Separadores de água ou sedimentadores requerem drenagem periódica, especialmente em climas úmidos ou com qualidade de combustível variável. Com o motor desligado, o bujão de drenagem era aberto e a bomba de escorva acionada até que a água e os contaminantes fossem removidos e o diesel limpo aparecesse. O bujão era então apertado e verificado quanto a vazamentos. A escorva final do sistema continuava até que uma resistência firme fosse sentida na bomba de escorva, indicando que o circuito estava cheio. O motor era ligado e deixado em marcha lenta enquanto os técnicos verificavam vazamentos e confirmavam o funcionamento estável.
Intervalos de serviço, registros e ferramentas preditivas
A manutenção eficaz do sistema de combustível dependia de intervalos de serviço estruturados, integrados ao plano geral de manutenção. As verificações diárias abrangiam vazamentos visíveis, controle do nível de combustível e aparência do escapamento, enquanto as tarefas semanais e mensais incluíam inspeção do filtro, verificação da condição das mangueiras e drenagem do sedimentador. Intervalos mais longos, como revisões trimestrais ou semestrais, incorporavam inspeções abrangentes do sistema de combustível e verificação do desempenho da injeção. Práticas de reabastecimento, incluindo o abastecimento ao final do dia e a prevenção do transbordamento do tanque, reduziam a perturbação do sedimento e problemas de expansão térmica.
Os registros de manutenção documentavam datas, horas de operação, peças substituídas e sintomas observados, e os operadores os mantinham por vários anos para fins de auditoria e análise de tendências. Esses registros ajudavam a identificar problemas recorrentes, como entupimento frequente de filtros ou entrada repetida de ar, que poderiam indicar baixa qualidade do combustível ou defeitos ocultos nas tubulações. Algumas frotas complementavam os cronogramas com ferramentas preditivas, como monitoramento do consumo de combustível, observação da tendência da fumaça do escapamento e amostragem periódica de combustível. Somente pessoal treinado realizava ajustes no tempo de injeção ou em componentes de alta pressão, garantindo a conformidade com as normas e a eficiência consistente do motor.
Resumo dos cuidados e riscos do sistema de combustível de empilhadeiras a diesel
A manutenção do sistema de combustível de empilhadeiras a diesel dependia de rotinas de inspeção estruturadas, diagnóstico correto de falhas e métodos de manutenção rigorosos. Os técnicos diferenciavam falhas de baixa e alta pressão no circuito observando o fornecimento de combustível na bomba injetora e, em seguida, corrigiam os problemas em filtros, tubulações, bombas ou injetores, conforme necessário. O ponto de injeção correto permanecia crucial, pois o atraso ou adiantamento da injeção afetava a qualidade da combustão, a temperatura dos gases de escape e a cor da fumaça, além de causar detonação, perda de potência e dificuldade na partida do motor. A análise da fumaça dos gases de escape, especialmente fumaça branca, preta ou azul, fornecia pistas rápidas e de baixo custo sobre contaminação por água, relação ar-combustível, entrada de óleo ou desvio no ponto de injeção.
A prática da indústria enfatizava medidas preventivas em vez de reparos reativos. A troca regular do filtro de combustível, a purga do ar e a drenagem da água dos sedimentos reduziam o risco de danos aos injetores, desgaste da bomba e falha repentina da chama devido à contaminação do combustível. Procedimentos de segurança, incluindo estacionamento em terreno plano, bloqueio da ignição, boa ventilação e protocolos rigorosos de reabastecimento, reduziam os riscos de incêndio, explosão e exposição. As normas regulamentares e os padrões internos da empresa exigiam registros de manutenção documentados, pessoal treinado e adesão às políticas de bloqueio/etiquetagem e uso de EPI para manter a conformidade e a rastreabilidade.
As tendências futuras apontavam para uma utilização mais ampla de diagnósticos a bordo, sensores de pressão e telemática para monitorar a pressão do combustível, a saturação dos filtros e o desempenho dos injetores em tempo real. Essas ferramentas davam suporte a estratégias de manutenção preditiva, permitindo a troca de filtros, a manutenção dos injetores ou a limpeza dos tanques antes que o desempenho se deteriorasse ou as emissões ultrapassassem os limites. Na prática, operadores e planejadores de manutenção precisavam integrar os dados dos sensores com inspeções tradicionais, observação de fumaça e verificações manuais de pressão para obter um regime de manutenção equilibrado e econômico. A combinação de um projeto robusto, procedimentos rigorosos e monitoramento baseado em dados minimizava o tempo de inatividade, prolongava a vida útil dos componentes e controlava os riscos de segurança e ambientais na operação de empilhadeiras a diesel. Além disso, a integração de ferramentas avançadas, como garras para tambores , empilhadeiras elétricas para tambores e manipuladores de tambores, poderia aprimorar ainda mais a eficiência operacional em aplicações de movimentação de materiais.