As empilhadeiras de pórtico desempenharam um papel fundamental no armazenamento moderno, preenchendo a lacuna entre o manuseio manual de paletes e as empilhadeiras de grande porte. Seu design permitiu o levantamento, transporte e empilhamento eficientes de cargas paletizadas em corredores estreitos e ambientes de armazenamento mistos.
Este artigo examinou as funções e o projeto principais, a operação e a manutenção seguras e os critérios de seleção baseados em engenharia para empilhadeiras de pórtico. Também explorou como as ferramentas digitais, a manutenção preditiva e a automação remodelaram as expectativas de desempenho e o gerenciamento do ciclo de vida para essa classe de equipamentos.
Funções principais e projeto de empilhadeiras de pórtico
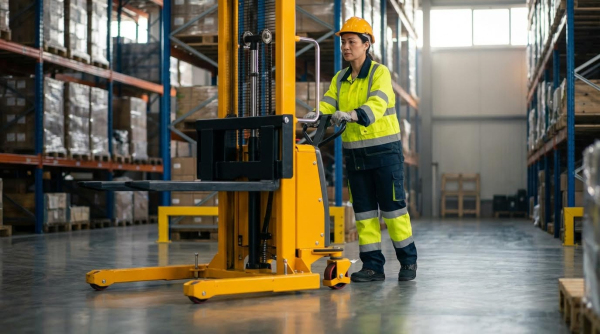
As funções principais e as características de design determinaram como os empilhadores de pórtico suportavam o armazenamento denso e seguro em armazéns modernos. Os engenheiros avaliaram a cinemática, os caminhos de carga e as margens de estabilidade para especificar configurações adequadas para diferentes instalações. A compreensão do layout dos componentes, das classificações de capacidade e dos tipos de veículos comparativos permitiu uma seleção robusta de equipamentos e um controle de riscos eficaz.
O que é um Straddle Stacker e como funciona
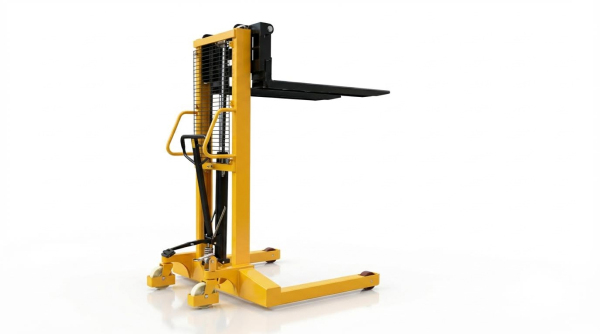
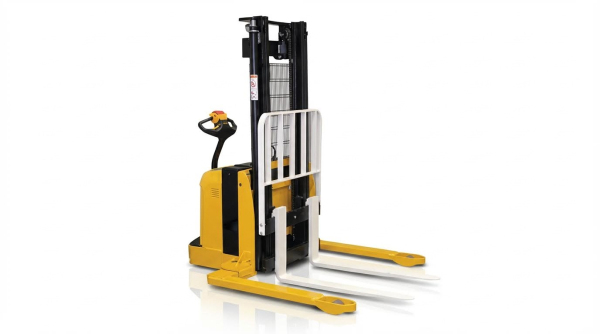
Uma empilhadeira de pórtico era um tipo de empilhadeira controlada por pedestres ou por operador que elevava, transportava e empilhava cargas paletizadas. Suas pernas de apoio passavam por ambos os lados do palete ou da carga, permitindo que os garfos trabalhassem com paletes de base fechada e ainda mantivessem um chassi compacto. A unidade de acionamento fornecia tração e direção, enquanto um sistema eletro-hidráulico elevava e abaixava o mastro e os garfos. Os operadores posicionavam a empilhadeira, ajustavam a altura dos garfos e, em seguida, deslocavam-se com a carga a uma velocidade reduzida e controlada para manter a estabilidade e a visibilidade. Em corredores estreitos, a curta distância entre eixos e a geometria da direção permitiam manobras precisas em comparação com empilhadeiras contrabalançadas maiores.
Componentes principais: mastro, pernas de apoio e garfos
O mastro formava a estrutura vertical principal e suportava o carro e os garfos por meio de correntes e cilindros hidráulicos. Os projetistas especificaram mastros simples, duplos ou triplos, dependendo das alturas de elevação necessárias, que em unidades avançadas ultrapassavam 9 m. Pernas de apoio sustentavam a carga lateralmente e transferiam as forças para o piso por meio de rodas de carga, aumentando o triângulo de estabilidade sem adicionar massa de contrapeso. Os garfos engatavam nas aberturas do palete e transmitiam a carga para o carro; os engenheiros dimensionavam a seção, o comprimento e a classe dos garfos para corresponder à capacidade nominal e à geometria do palete. Rodas, unidade de acionamento, alavanca de controle e sistema de frenagem completavam o caminho da carga e o sistema de movimento, e todos exigiam dimensionamento coordenado para evitar sobrecarga de qualquer componente sob cargas nominais.
Centro de carga, classificações de capacidade e estabilidade
A capacidade nominal dependia tanto da massa nominal da carga quanto da distância especificada entre os centros de carga, geralmente 500 mm para paletes padrão. Se o centro de carga real excedesse esse valor devido a cargas longas ou irregulares, a capacidade segura era reduzida de acordo com as curvas de redução de capacidade do fabricante. A estabilidade de uma empilhadeira de pórtico dependia do polígono formado pelas rodas motrizes e de carga, além do centro de gravidade da carga elevada. À medida que o mastro se estendia, o centro de gravidade combinado deslocava-se para a frente e para cima, reduzindo a margem de estabilidade, especialmente durante curvas ou frenagens. Portanto, os operadores precisavam respeitar a capacidade nominal, manter as cargas baixas durante o deslocamento e evitar inclinações laterais ou manobras bruscas que deslocassem o centro de gravidade para fora da base de apoio.
Empilhadeiras de pórtico versus empilhadeiras retráteis e empilhadeiras contrabalançadas
As empilhadeiras de pórtico diferiam das empilhadeiras retráteis por suportarem a carga em pernas fixas, em vez de estenderem um pantógrafo ou um mastro móvel para dentro das estantes. As empilhadeiras retráteis geralmente alcançavam alturas de elevação maiores e maior alcance nas estantes, mas exigiam condições de piso e larguras de corredor adequadas à sua distância entre eixos e geometria dos estabilizadores. As empilhadeiras contrabalançadas utilizavam um contrapeso traseiro em vez de pernas fixas, o que lhes permitia lidar com uma gama mais ampla de formatos de carga e interagir diretamente com docas e reboques. No entanto, elas necessitavam de corredores mais largos e impunham cargas maiores no piso devido à massa concentrada do contrapeso. Portanto, as empilhadeiras de pórtico eram adequadas para distâncias de deslocamento curtas a médias, alturas de elevação moderadas e corredores estreitos, onde o tamanho compacto, o menor consumo de energia e o posicionamento preciso superavam a necessidade de longo alcance.
Práticas seguras de operação, inspeção e manutenção
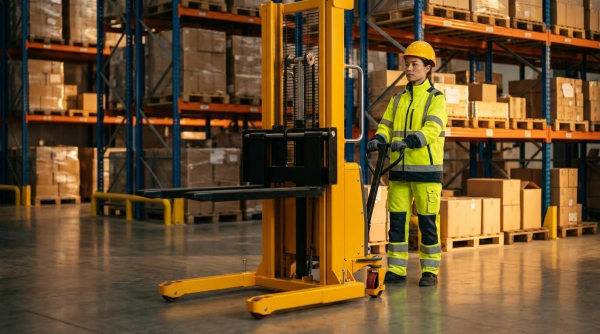
A operação segura de empilhadeiras de pórtico dependia de rotinas de inspeção rigorosas, operadores treinados e respeito às capacidades nominais. As equipes de engenharia especificaram procedimentos que integravam verificações pré-uso, regras de condução e intervalos de manutenção estruturados para controlar os riscos. Práticas robustas reduziram o tempo de inatividade não planejado, limitaram a fadiga estrutural e prolongaram a vida útil dos componentes em toda a torre, sistemas hidráulicos e de acionamento.
Verificações pré-operacionais e testes funcionais
Os operadores estacionaram o empilhador de pórtico em uma superfície nivelada, com a chave de ignição desligada e todos os controles em ponto morto. Eles inspecionaram visualmente a presença de vazamentos de óleo, água ou fluido hidráulico, verificaram o estado dos pneus, a fixação das rodas e confirmaram que os garfos estavam totalmente abaixados com o mastro na vertical. A abertura das tampas de serviço permitiu a verificação do óleo hidráulico, fluido de freio, eletrólito da bateria e, quando aplicável, lubrificantes do motor ou da unidade de acionamento. Com a chave de ignição ligada, os operadores confirmaram o funcionamento das luzes de advertência, buzina, faróis, parada de emergência e freios antes de movimentar o empilhador. Em seguida, os testes funcionais verificaram o funcionamento suave da elevação, abaixamento e inclinação, sem ruídos anormais ou movimentos bruscos no mastro ou nas correntes.
Técnicas seguras de condução, levantamento e empilhamento
Para garantir a segurança durante o transporte, os operadores precisavam manter a carga baixa, geralmente entre 100 e 200 mm do chão, e dirigir em velocidade controlada. A geometria da direção e a curta distância entre eixos permitiam curvas fechadas, mas os operadores mantinham a visibilidade desobstruída e evitavam mudanças bruscas de direção sob carga. Durante o içamento, eles centralizavam o palete entre as pernas de apoio, posicionavam os garfos totalmente sob a carga e respeitavam a capacidade nominal no centro de carga especificado. Ao empilhar, alinhavam-se perpendicularmente à estante, elevavam-na até a altura desejada, avançavam lentamente e, em seguida, abaixavam o palete até que estivesse apoiado antes de retirar os garfos. Os procedimentos para atravessar plataformas de carga, carrocerias de caminhões ou vagões ferroviários enfatizavam a redução da velocidade, a verificação da capacidade da plataforma e a manutenção do mastro ligeiramente inclinado para trás para maior estabilidade.
Manutenção de rotina, garfos, mastros e correntes
Os planos de manutenção geralmente definiam tarefas diárias, a cada 250 horas e anuais, alinhadas às instruções do fabricante e às normas locais. As verificações diárias abrangiam os níveis de fluidos, vazamentos visíveis, desgaste dos pneus e funcionamento de dispositivos de segurança, como intertravamentos e chaves de limite. Os técnicos inspecionavam os garfos em busca de rachaduras, desgaste na base, empenamento e engate correto do pino de travamento, removendo os garfos que excediam os limites de desgaste. As inspeções do mastro e do carro focavam na retidão dos trilhos, na integridade das soldas e no movimento suave dos roletes em todo o curso. As correntes de elevação exigiam limpeza, lubrificação com produtos específicos e medição periódica do alongamento, sendo substituídas quando o alongamento excedesse a porcentagem permitida. Os registros de manutenção documentados ajudavam a identificar problemas recorrentes e davam suporte às auditorias de conformidade.
Cuidados com a bateria, gerenciamento de períodos de inatividade e amarração.
As empilhadeiras elétricas de pórtico dependiam de ciclos de carregamento de bateria corretos, controle do nível de eletrólito e gerenciamento de temperatura para manter a capacidade. Os operadores seguiam procedimentos de carregamento que evitavam a descarga profunda abaixo do estado de carga recomendado e permitiam a equalização adequada quando especificado. Durante períodos de inatividade ou quando a empilhadeira estava inoperante, os procedimentos descreviam como abaixar os garfos, calçar as rodas e, se necessário, levantar as rodas motrizes ou de carga sobre blocos antes da manutenção. A movimentação de uma unidade inoperante exigia o uso de pontos de reboque ou pontos de içamento aprovados, nunca o mastro ou os garfos, para evitar danos estruturais. Para o transporte em reboques ou vagões ferroviários, as normas de amarração exigiam o abaixamento do mastro, o acionamento dos freios de estacionamento e o uso de correntes ou cintas com classificação adequada em locais de ancoragem designados para evitar deslocamento durante o transporte.
Critérios de seleção, aplicações e tendências emergentes
Os empilhadores de paletes desempenharam um papel fundamental no alinhamento do desempenho intralogístico com as metas de espaço, segurança e custo. As equipes de engenharia avaliaram essas máquinas não apenas como dispositivos de elevação, mas também como plataformas configuráveis que interagiam com paletes, estantes, pisos e sistemas digitais. A escolha adequada dependeu da quantificação das restrições, da codificação dos casos de uso e da projeção dos custos do ciclo de vida em condições de operação realistas.
Adaptação de empilhadeiras de pórtico às restrições da instalação
Primeiramente, os engenheiros definiram a largura do corredor, os raios de giro e os pontos de transferência antes de selecionar os empilhadores de paletes com estrutura de suporte. A largura da estrutura de suporte e o comprimento total do chassi determinaram se o empilhador conseguiria transitar sobre plataformas de carga, carrocerias e áreas de espera. A altura do mastro, incluindo a altura de elevação livre e a altura recolhida, precisava ultrapassar as vergas das portas, ao mesmo tempo que alcançava o nível superior de armazenamento. A planicidade do piso, a capacidade de carga pontual e as transições entre superfícies restringiram o tamanho das rodas e a seleção da suspensão. O ciclo de trabalho, expresso em horas de operação por turno e operações por hora, orientou a escolha entre empilhadeiras elétricas de paletes mais leves e modelos elétricos de especificações mais elevadas.
Tipos de carga, estilos de paletes e opções de acessórios
A seleção dependia muito da geometria da carga, da massa e do centro de gravidade. Paletes e estruturas de suporte com base fechada exigiam garfos que pudessem descer completamente até o chão e pernas de apoio que contornassem as tábuas da plataforma inferior. Cargas largas ou irregulares levaram os engenheiros a especificar maiores folgas internas entre as pernas de apoio ou garfos ajustáveis para manter a estabilidade. Acessórios como garras, braços ou posicionadores de garfos ampliaram as possibilidades de uso, mas reduziram a capacidade nominal líquida em um determinado centro de carga. As equipes de engenharia validaram cada acessório em relação à placa de capacidade e garantiram que os operadores compreendessem os limites revisados e as técnicas de manuseio.
Custo do ciclo de vida, consumo de energia e conformidade com as normas de segurança
O custo total de propriedade incluiu aquisição, energia, manutenção planejada e tempo de inatividade não planejado. Empilhadeiras elétricas com motores de acionamento e elevação eficientes reduziram o consumo de quilowatts-hora por tonelada-metro de trabalho. Os planos de manutenção seguiram intervalos de inspeção diários e de 8 horas, abrangendo sistemas hidráulicos, correntes, garfos, rodas e elétricos. As revisões de conformidade consultaram as normas aplicáveis para empilhadeiras e as regulamentações locais de segurança do trabalho. Recursos de projeto, como intertravamentos, abaixamento de emergência e rotulagem clara da capacidade, apoiaram as avaliações de risco e reduziram a probabilidade de incidentes.
Gêmeos digitais, manutenção preditiva e automação
As equipes de engenharia passaram a modelar frotas de empilhadeiras de pórtico em gêmeos digitais de armazéns. Esses modelos avaliavam trajetórias de deslocamento, congestionamento e ciclos de elevação para otimizar o tamanho da frota e a infraestrutura de baterias. Dados de sensores de pressão hidráulica, corrente do motor e assinaturas de vibração davam suporte a algoritmos de manutenção preditiva. Esses sistemas sinalizavam problemas em desenvolvimento, como alongamento da corrente, desgaste dos rolamentos ou vazamentos hidráulicos, antes que as falhas causassem paralisações. Instalações modernas integraram orientação semiautomática, auxílios de visibilidade aprimorados e conectividade com sistemas de gerenciamento de armazém para coordenar empilhadeiras operadas por humanos com equipamentos automatizados.
Resumo e principais conclusões para equipes de engenharia
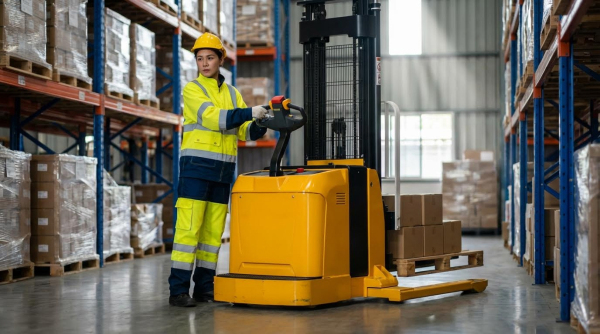
As equipes de engenharia trataram os empilhadores de pórtico como sistemas configuráveis, e não como empilhadeiras genéricas. As implementações mais eficazes alinharam a geometria do equipamento, as capacidades nominais e os sistemas de energia com as restrições e os casos de carga quantificados das instalações. Isso exigiu definições claras das larguras dos corredores, alturas das estantes, projetos de paletes e ciclos de trabalho antes da especificação ou aquisição. O desempenho em segurança dependeu de verificações pré-operacionais rigorosas, treinamento validado dos operadores e estrita adesão aos gráficos de centro de carga e capacidade.
Do ponto de vista da indústria, as empilhadeiras de pórtico evoluíram para máquinas de maior alcance e capacidade, com melhor visibilidade e ergonomia de controle. O setor integrou cada vez mais ferramentas digitais, incluindo registro de manutenção, monitoramento de condição e formas iniciais de diagnóstico preditivo. Controles e pontos de interface prontos para automação prepararam essas empilhadeiras para a futura operação semielétrica de separação de pedidos ou totalmente automatizada. As estruturas regulatórias sobre equipamentos de elevação, baterias e segurança do operador continuaram a moldar os limites de projeto e os requisitos de documentação.
Para a implementação prática, as equipes precisavam de regimes de inspeção estruturados, geralmente em intervalos de 8 horas ou diários, abrangendo sistemas hidráulicos, garfos, mastros, correntes, rodas e circuitos de segurança. Planos de manutenção de baterias, incluindo perfis de carregamento e gerenciamento de eletrólitos, influenciavam diretamente o tempo de atividade e o custo do ciclo de vida. Procedimentos claros para cenários de perda de energia, abaixamento manual, manuseio de equipamentos inoperantes e amarração para transporte reduziram a gravidade dos incidentes. Um roteiro tecnológico equilibrado combinou arquiteturas mecânicas comprovadas com a adoção incremental de sensores, conectividade e automação, garantindo a compatibilidade com a infraestrutura existente e, ao mesmo tempo, preparando-se para maiores demandas de densidade e produtividade no armazém. Por exemplo, a integração de ferramentas como paleteiras manuais ou transpaleteiras elétricas poderia otimizar fluxos de trabalho específicos.