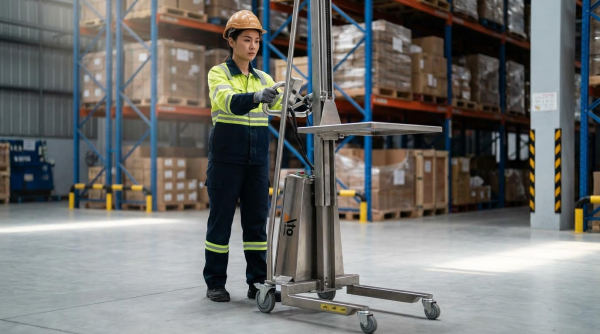
Os posicionadores de trabalho móveis auxiliavam as tarefas industriais elevando pessoas, ferramentas e materiais a alturas de trabalho precisas, reduzindo os riscos de manuseio manual. Seu uso seguro e eficiente dependia de um projeto mecânico robusto, da estrita conformidade com as normas, do treinamento disciplinado dos operadores e de práticas de manutenção estruturadas. Este artigo examinou os princípios fundamentais da engenharia, as normas de segurança, as estruturas de inspeção e treinamento e as estratégias de manutenção do ciclo de vida para plataformas elevatórias de trabalho móveis . Também conectou ferramentas emergentes, como telemática e manutenção preditiva, a controles práticos no local, ajudando as organizações a gerenciar esses ativos com segurança, desde o comissionamento até o armazenamento de longo prazo.
Funções principais e projeto de engenharia de posicionadores de trabalho
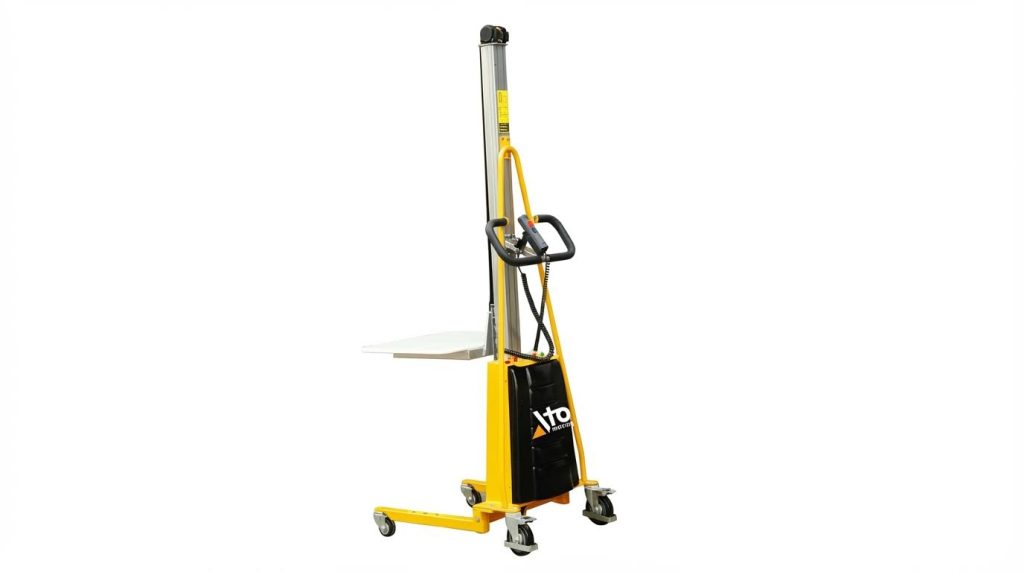
As principais decisões de engenharia para posicionadores de trabalho móveis determinaram a segurança, a produtividade e o custo do ciclo de vida. Os projetistas buscaram o equilíbrio entre desempenho de elevação, estabilidade, ergonomia e conformidade com as normas, limitando a massa e a complexidade.
Definições: Posicionadores de Trabalho vs. PEMTs (Plataformas Elevatórias Móveis de Trabalho) e Plataformas
Os posicionadores de trabalho suportavam, elevavam e orientavam cargas ou trabalhadores para uma altura ou alcance de trabalho ideal. As plataformas elevatórias móveis de trabalho (PEMTs) constituíam um subconjunto regulamentado que elevava pessoal com plataformas protegidas e ancoragem para proteção contra quedas. As normas classificavam as PEMTs por tipo de acionamento, configuração de suporte e uso pretendido, enquanto os posicionadores de trabalho em geral também incluíam plataformas giratórias, basculantes e posicionadores de soldagem. As equipes de engenharia distinguiam os dispositivos de acordo com o tipo de manuseio: pessoas, materiais ou ambos, pois isso alterava os códigos aplicáveis e os fatores de segurança do projeto.
Principais subsistemas mecânicos e opções de atuação
Os posicionadores de trabalho móveis típicos integravam um chassi ou base, estrutura de elevação, plataforma ou dispositivo de fixação e sistema de transmissão de energia. A estrutura de elevação utilizava articulações tipo tesoura, mastros telescópicos, braços articulados ou cremalheiras de mastro, dependendo do curso, da área ocupada e dos requisitos de rigidez. As opções de acionamento incluíam cilindros hidráulicos para alta densidade de força, atuadores elétricos de parafuso ou de esferas para posicionamento preciso e sistemas eletro-hidráulicos que combinavam controle preciso com unidades de potência compactas. Os projetistas selecionavam o tipo de acionamento com base no ciclo de trabalho, na velocidade necessária, no ambiente e na facilidade de manutenção, além de direcionar mangueiras ou cabos para evitar pontos de esmagamento e zonas de impacto.
Capacidade de carga, estabilidade e fatores de projeto estrutural
Os engenheiros estabeleceram a carga nominal com base nas piores condições estáticas e dinâmicas, aplicando em seguida os fatores de segurança definidos pelas normas. Os elementos estruturais foram submetidos à análise de elementos finitos para verificar a tensão, a deflexão e a vida útil à fadiga sob cargas verticais, cargas laterais e forças induzidas por frenagem ou vento. A análise de estabilidade considerou o deslocamento do centro de gravidade, a distância entre eixos, a geometria dos estabilizadores laterais e a extensão permitida da plataforma com ou sem alcance. Os documentos de projeto especificaram a capacidade nominal, o número máximo de ocupantes (quando aplicável), as ferramentas permitidas e as práticas de carregamento proibidas, como balanços ou cargas pontuais concentradas além da armadura estrutural da plataforma.
Posicionamento ergonômico e interface homem-máquina
O design ergonômico priorizou manter o trabalho dentro das zonas de alcance preferenciais e reduzir posturas inadequadas, torções e tarefas acima da cabeça. Plataformas ou dispositivos ofereciam ajustes de altura, inclinação e, às vezes, rotação, para que os operadores pudessem acessar as peças de trabalho sem manuseio manual excessivo. Os controles utilizavam layouts intuitivos com feedback tátil distinto, dispositivos de parada de emergência protegidos e pictogramas claros para facilitar a compreensão rápida. Os projetistas minimizaram a vibração, a altura dos degraus e os riscos de tropeços, e posicionaram guarda-corpos, pontos de ancoragem e portões de acesso para garantir entrada e saída seguras, além de proteção contínua contra quedas durante as tarefas normais e a evacuação em caso de emergência.
Normas de segurança, conformidade e treinamento de operadores
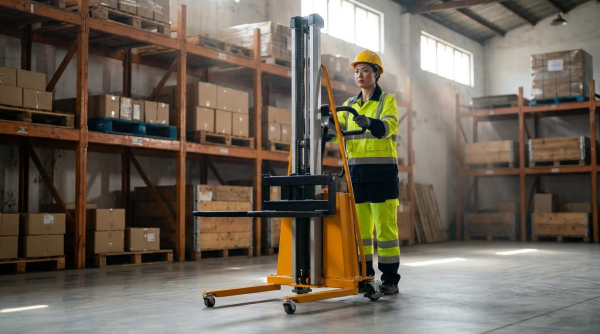
O desempenho de segurança dos posicionadores de trabalho móveis dependia da estrita observância de normas formais e treinamento estruturado. Controles de engenharia, procedimentos administrativos e sistemas de proteção individual atuavam em conjunto para controlar os riscos de queda, esmagamento e tombamento. As organizações integravam normas nacionais com regulamentações locais para construir programas de segurança coerentes. Esta seção descreveu como as normas, os limites operacionais, as inspeções e os requisitos de treinamento interagiam ao longo do ciclo de vida do equipamento.
Códigos aplicáveis: CSA, ANSI, NFPA, NR-18 e legislação local.
Plataformas elevatórias móveis de trabalho (PEMTs) e posicionadores de trabalho operavam sob normas internacionais e locais sobrepostas. No Canadá, os empregadores seguiam a série CSA B354 para plataformas autopropelidas, com suporte de lança e com escalada em mastro, e a CSA C225 para unidades montadas em veículos. As plataformas com suporte de guindaste seguiam a CSA Z150, enquanto as plataformas elevatórias para combate a incêndios estavam alinhadas com as normas NFPA 1901 e NFPA 1911 para projeto e testes em serviço. No Brasil, a NR-18 definia os requisitos para PEMTs, incluindo nivelamento, paradas de emergência, alarmes sonoros, proteção elétrica e registro de eventos por meio de horímetros. Regulamentos locais de trabalho, como o Regulamento de Saúde e Segurança no Trabalho da Nova Escócia, faziam referência a essas normas e impunham obrigações de registro, inspeção e treinamento. Nos Estados Unidos e em outras jurisdições, as normas ANSI e equivalentes regiam as inspeções anuais, os limites de segurança operacional e a rotulagem. Os programas de conformidade, portanto, mapeavam cada tipo de equipamento para o conjunto de normas correto e, em seguida, incorporavam esses requisitos aos procedimentos de aquisição, comissionamento e operação.
Proteção contra quedas, limites de vento e restrições operacionais.
As normas de proteção contra quedas consideravam as plataformas elevatórias móveis de trabalho (PEMTs) e os posicionadores de trabalho como sistemas de acesso de alto risco, mesmo na presença de guarda-corpos. Operadores e ocupantes utilizavam cintos de segurança de corpo inteiro com talabartes ancorados em pontos de fixação designados, usando sistemas individuais de proteção contra quedas que atendiam aos critérios de desempenho regulamentares. Normas e regulamentos proibiam o içamento de pessoas em equipamentos não projetados para esse fim, como caçambas de carregadeiras ou retroescavadeiras, a menos que uma isenção legal específica se aplicasse. As restrições operacionais abordavam as condições ambientais, especialmente o vento. As regras típicas limitavam a operação da plataforma a velocidades de vento abaixo de aproximadamente 40.2 km/h, exceto para movimentação controlada para uma posição de armazenamento. Instalações expostas a cargas de vento externas utilizavam anemômetros fixos ou portáteis para monitorar as velocidades em tempo real e comparavam as leituras com as previsões locais. Restrições adicionais proibiam a extensão da altura por meio de dispositivos improvisados, o uso de plataformas como guindastes, o trabalho em neve ou gelo instáveis sem remoção e a operação próxima a processos corrosivos ou de alta temperatura sem medidas de proteção e substituição de componentes após a exposição.
Protocolos de Inspeção: Inicial, Diária, Anual e Pós-Projeto
Os regimes de inspeção seguiam uma estrutura em camadas que abrangia o comissionamento, o uso rotineiro, as verificações obrigatórias e a reforma ao final do projeto. As inspeções iniciais verificavam se os posicionadores novos ou recém-chegados estavam em conformidade com os requisitos aplicáveis da CSA, ANSI ou NR-18 antes da implantação no local, com os registros mantidos no local para projetos regulamentados. As inspeções diárias ocorriam no início de cada turno e combinavam inspeção visual, verificação pré-operacional e verificação funcional. Os operadores examinavam pneus ou esteiras, mangueiras, tubulações, níveis de fluidos, controles, dispositivos de segurança, elementos estruturais, pontos de ancoragem do cinto de segurança, adesivos e sistemas de emergência. As inspeções anuais, geralmente exigidas pela ANSI ou CSA, eram realizadas por mecânicos qualificados em um intervalo máximo de 13 meses e abrangiam joysticks, botões de parada de emergência, circuitos hidráulicos, freios, fixadores e integridade estrutural. As inspeções pós-projeto focavam em retornar as PEMTs (Plataformas Elevatórias Móveis de Trabalho) a um estado totalmente operacional, incluindo avaliações estruturais e funcionais detalhadas, limpeza, substituição de adesivos e atualizações de documentação antes da reimplementação. Qualquer unidade com riscos detectados foi isolada, reparada no âmbito de um programa de manutenção preventiva e liberada somente após a assinatura de uma pessoa competente.
Qualificação do operador, documentação e controles do local
A operação segura dependia de competências claramente definidas e controles robustos no local. Os operadores de posicionadores de trabalho móveis precisavam ser qualificados por meio de treinamento ou experiência comprovada para cada tipo específico de máquina. O treinamento abrangia controles do equipamento, tabelas de carga, proteção contra quedas, limites de vento, procedimentos de emergência e protocolos de sinalização, com registros de certificação documentando a identidade do aluno, a assinatura do instrutor e a data de conclusão. Supervisores e Oficiais de Segurança e Saúde no Local revisavam os formulários de inspeção diária, confirmavam as ações corretivas e garantiam que apenas pessoal treinado operasse ou sinalizasse ao redor do equipamento. Os layouts do local consideravam rotas de acesso seguras, vias de transporte e zonas de exclusão para o pessoal em solo, que mantinha a distância de segurança, obtinha permissão antes de se aproximar das cabines e seguia os sinais manuais padronizados. Os sistemas de documentação armazenavam registros de treinamento, listas de verificação de inspeção, registros de manutenção e relatórios de alerta para auditoria por órgãos reguladores ou equipes internas de ESQ (Qualidade Ambiental e Social). Essa integração de qualificação, documentação e controles físicos no local criou uma estrutura de circuito fechado que apoiava a conformidade contínua e reduzia a probabilidade de incidentes.
Manutenção, Telemática e Confiabilidade Preditiva
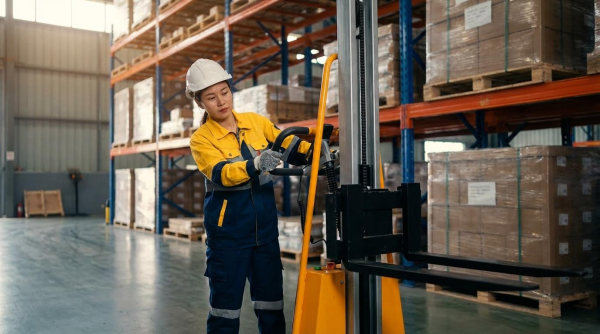
As estratégias de manutenção para posicionadores móveis de trabalho e PEMTs (Plataformas Elevatórias Móveis de Trabalho) influenciaram diretamente a segurança, o tempo de atividade e o custo do ciclo de vida. As frotas modernas combinaram rotinas preventivas estruturadas com diagnósticos baseados em dados para detectar a degradação antes que ela atingisse um estado crítico. Ferramentas de telemática e monitoramento remoto ampliaram a visibilidade do desempenho em nível de componente, permitindo intervenções direcionadas. Um programa robusto integrou listas de verificação, trabalho programado, análises preditivas e documentação rigorosa.
Programas e listas de verificação de manutenção preventiva
Os programas de manutenção preventiva baseavam-se nos cronogramas do fabricante e nos requisitos regulamentares. Os supervisores de construção ou gestores de frota geralmente implementavam procedimentos específicos para cada local, alinhados aos intervalos recomendados pelo fabricante para lubrificação, troca de filtros e inspeção estrutural. Inspeções diárias antes do início do turno, realizadas por operadores qualificados, abrangiam pneus ou esteiras, mangueiras, linhas hidráulicas, freios, direção, controles, dispositivos de segurança e equipamentos de emergência, como extintores de incêndio e kits de contenção de derramamentos. Os resultados eram documentados em formulários de checklist, e os defeitos acionavam o bloqueio com etiqueta vermelha até que uma pessoa competente concluísse e aprovasse os reparos.
As normas ANSI e CSA exigiam inspeções anuais realizadas por mecânicos treinados, com intervalos máximos de 13 meses entre elas. Essas verificações detalhadas incluíam joysticks, interruptores de parada de emergência, guarda-corpos, porcas e parafusos, cilindros hidráulicos, bombas, válvulas, rolamentos de giro e sistemas de freio. Os programas de prevenção também especificavam a verificação e a substituição dos níveis de fluido hidráulico, óleo do motor e líquido de arrefecimento, bem como a inspeção e a substituição de filtros e vedações. Para posicionadores de soldagem ou rotação, as rotinas incluíam a limpeza de escória e respingos, a inspeção de cabos e tubulações de ar e a lubrificação de rolamentos, engrenagens e trilhos-guia.
Listas de verificação padronizaram o processo de inspeção e garantiram a rastreabilidade. Formulários típicos registravam data, identificação da máquina, horas de operação, identificação do inspetor, itens inspecionados, defeitos encontrados, ações corretivas e autorização para retorno ao serviço. Supervisores e responsáveis pela segurança e saúde no trabalho revisavam esses registros para verificar reparos em tempo hábil e identificar modos de falha recorrentes que pudessem indicar problemas de projeto, aplicação ou treinamento.
Estratégias baseadas em condições, em uso e preditivas
O planejamento de manutenção para posicionadores de trabalho evoluiu para além de intervalos fixos baseados no tempo. Estratégias baseadas no uso vincularam as tarefas de serviço às horas de operação, ciclos de trabalho ou número de ciclos de elevação, o que refletia melhor o desgaste real do que apenas o tempo cronológico. A operação em terrenos acidentados, a articulação frequente da lança ou os ciclos de soldagem de alta carga aumentavam o estresse, portanto, as frotas ajustavam as frequências de inspeção e serviço com base nesses padrões. As abordagens baseadas na condição dependiam da observação direta de indicadores de desgaste, como vazamentos, ruídos anormais, aumento de temperatura ou aumento da folga nos pontos de articulação.
Os resultados documentados das inspeções constituíram a base da manutenção baseada na condição. Os técnicos registravam o início de trincas, corrosão, abrasão de mangueiras, condensação em vedações e lascamento de pneus, programando a substituição de componentes antes da falha. A análise do óleo em sistemas hidráulicos ou de caixas de engrenagens fornecia informações adicionais sobre contaminação, oxidação e presença de partículas metálicas. A manutenção preditiva adicionou o monitoramento em tempo real ou de alta frequência de parâmetros como vibração, pressão, vazão e corrente do motor para detectar anomalias.
Em um modelo preditivo, os gestores de frotas usaram dados históricos para modelar o comportamento normal de cada tipo de ativo. Os algoritmos, então, sinalizaram desvios que sugeriam falhas iminentes, como extensão lenta do cilindro devido a vazamento interno ou corrente elevada do motor indicando degradação dos rolamentos. As estratégias preditivas reduziram o tempo de inatividade não planejado e permitiram que as janelas de manutenção fossem alinhadas aos cronogramas dos projetos. A integração com o planejamento de peças de reposição minimizou a falta de estoque de componentes críticos, como bombas, válvulas e controladores eletrônicos.
Telemática, diagnóstico remoto e fluxos de trabalho digitais
Os sistemas telemáticos em posicionadores de trabalho móveis registravam a localização da máquina, as horas de operação, o consumo de combustível, o estado da bateria e os perfis de utilização. Esses fluxos de dados permitiam o agendamento preciso da manutenção baseada no uso e evitavam o atraso nos intervalos de serviço. O diagnóstico remoto ampliava essa capacidade, transmitindo códigos de falha, leituras de sensores e registros de eventos para os gestores de frota ou prestadores de serviços. Os técnicos frequentemente conseguiam diagnosticar problemas antes mesmo de visitar o local, melhorando as taxas de resolução na primeira visita e reduzindo o tempo de deslocamento.
Os fluxos de trabalho digitais substituíram os formulários em papel por aplicativos móveis e plataformas em nuvem. Os operadores realizavam inspeções pré-operacionais em tablets ou smartphones, anexando fotos de defeitos e encaminhando automaticamente os relatórios para supervisores e responsáveis pela segurança. As ordens de serviço de manutenção eram geradas diretamente a partir dos resultados das inspeções ou alertas telemáticos, com acompanhamento do status desde o início até a conclusão. Isso garantia que as unidades inseguras permanecessem bloqueadas até a liberação autorizada.
A telemática também auxiliava na conformidade e na preparação para auditorias. Os sistemas armazenavam registros de inspeção, históricos de serviço e certificações de treinamento em repositórios centralizados, acessíveis aos inspetores de segurança e saúde ocupacional (SSHOs) e auditores externos. Painéis analíticos destacavam ativos subutilizados, unidades com problemas crônicos e fatores de custo, como falhas repetidas em mangueiras ou tempo excessivo de marcha lenta. Ao longo do tempo, essas informações orientaram a seleção de equipamentos, alterações nas especificações e o conteúdo do treinamento dos operadores.
Revisão final do projeto, armazenamento e cuidados de longo prazo.
A devolução de posicionadores móveis de trabalho após um projeto exigia um processo estruturado de revisão final. Os técnicos realizavam inicialmente uma inspeção visual detalhada das estruturas, plataformas, soldas estruturais, pneus, esteiras e guarda-corpos para identificar rachaduras, amassados, fixadores soltos e desgaste excessivo. Em seguida, realizavam testes de funcionamento completos, abrangendo os sistemas hidráulico e elétrico, os mecanismos de lança e elevação, os intertravamentos de segurança e os pontos de ancoragem dos cintos de segurança. Os níveis e a qualidade dos fluidos, como óleo hidráulico, óleo do motor e líquido de arrefecimento, eram verificados e corrigidos, com coleta de amostras em locais onde ocorreram longos períodos de serviço ou condições severas.
A limpeza foi crucial antes do armazenamento ou redistribuição. As equipes removeram sujeira, lama, respingos de concreto, escória e detritos que pudessem reter umidade ou interferir no funcionamento dos componentes. Os adesivos e etiquetas de segurança, incluindo tabelas de carga e placas de advertência, foram inspecionados quanto à legibilidade e substituídos quando desbotados ou danificados. Todas as constatações e ações corretivas foram documentadas em relatórios de inspeção pós-projeto e registros de serviço, o que confirmou a conformidade com as normas antes que a máquina entrasse no próximo projeto.
Para paradas prolongadas, os equipamentos foram estacionados em terreno plano, com as lanças retraídas e as plataformas abaixadas para posições estáveis. As fontes de energia foram isoladas, as baterias mantidas de acordo com as orientações do fabricante e as superfícies metálicas expostas protegidas contra corrosão. As peças móveis foram posicionadas de forma a minimizar a compressão das vedações e a pré-carga das molas. Coberturas protetoras reduziram o acúmulo de poeira e a exposição aos raios UV em mangueiras e cabos. Essas medidas preservaram a confiabilidade, reduziram problemas de reinicialização e prolongaram a vida útil geral da frota de plataformas elevatórias tipo tesoura.
Resumo: Uso seguro e eficiente de posicionadores de trabalho móveis
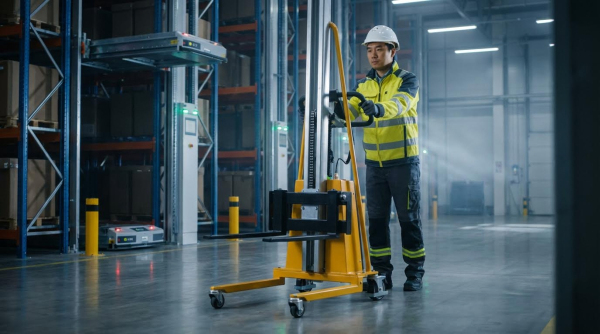
Posicionadores de trabalho móveis e plataformas elevatórias, quando operados com segurança, aumentaram a produtividade e reduziram incidentes musculoesqueléticos e relacionados a quedas. O uso eficaz dependeu da integração de um projeto de engenharia sólido, da conformidade rigorosa com as normas CSA, ANSI, NFPA, NR-18 e regulamentações locais, além de uma gestão disciplinada do ciclo de vida. Os principais resultados de segurança basearam-se na aplicação correta da capacidade de carga, na estabilidade estrutural, na configuração ergonômica e em uma interface homem-máquina clara que permitisse um posicionamento preciso e com pouco esforço.
Em diferentes jurisdições, os órgãos reguladores exigiam que o projeto, a construção, a inspeção e o uso seguissem as normas vigentes da série CSA para PEMTs (Plataformas Elevatórias Móveis de Trabalho) e plataformas de escalada em mastro, as normas da NFPA (Associação Nacional de Proteção contra Incêndios) para plataformas de combate a incêndio e normas nacionais, como a NR-18 no Brasil. A proteção obrigatória contra quedas, os limites de velocidade do vento, a proibição de plataformas improvisadas e as rigorosas restrições operacionais relacionadas às condições climáticas, a substâncias corrosivas e a fontes de calor constituíam a base do controle de riscos. A qualificação dos operadores, o treinamento documentado e os controles no local, realizados por supervisores e responsáveis pela segurança, garantiam que os procedimentos fossem aplicados na prática em campo.
A segurança e a disponibilidade ao longo do ciclo de vida dependiam de uma manutenção estruturada: verificações iniciais de aceitação, inspeções diárias e testes de funcionamento, inspeções anuais programadas por mecânicos qualificados e revisões pós-projeto definidas antes da reimplementação. Programas preventivos baseados nas diretrizes do fabricante, combinados com ajustes baseados na condição e no uso, reduziam o tempo de inatividade não planejado. A telemática e o diagnóstico remoto já permitiam o agendamento orientado por dados e sustentavam modelos emergentes de manutenção preditiva que identificavam falhas antes que elas ocorressem.
Olhando para o futuro, uma maior integração de sensores, melhor ergonomia e controles mais intuitivos provavelmente reduzirão os erros do operador e o esforço físico. Ao mesmo tempo, fluxos de trabalho digitais para treinamento, inspeção e certificação aprimorarão a rastreabilidade e a conformidade regulatória. As organizações que implementarem posicionadores de trabalho móveis com maior eficácia os tratarão como sistemas projetados dentro de um ciclo de vida gerenciado, e não apenas como ferramentas de plataforma elevatória tipo tesoura : adequando o tipo de dispositivo à tarefa, aplicando limites operacionais conservadores, mantendo documentação robusta e alimentando continuamente as estratégias de projeto, treinamento e manutenção com dados de campo.