Безопасная и эффективная эксплуатация штабелеукладчиков с ручным управлением на промышленных предприятиях зависит от дисциплинированной подготовки, структурированных процедур и надежных методов технического обслуживания. В данной статье рассматриваются основные принципы работы, требования к квалификации и ведению документации в соответствии с нормативными актами, а также технические основы устойчивости и контроля нагрузки для погрузчиков с ручным управлением.
Далее подробно описывались предэксплуатационные проверки, требования к средствам индивидуальной защиты и правила безопасного вождения, включая ограничения по уклону, регулирование скорости и координацию движения в условиях оживленных складских помещений. В последующих разделах рассматривались методы погрузки и разгрузки, уход за батареями, проверка гидравлических и тормозных систем, а также процедуры профилактического технического обслуживания с диагностикой неисправностей.
В заключительном разделе эти темы были объединены в концепцию жизненного цикла, демонстрирующую, как структурированные методы снижения рисков продлевают срок службы оборудования, повышают время безотказной работы и обеспечивают соответствие нормативным требованиям и высокую производительность обработки материалов с использованием подъемно-штабелеукладчиков в современных промышленных операциях.
Основные принципы работы штабелера Walkie Stacker
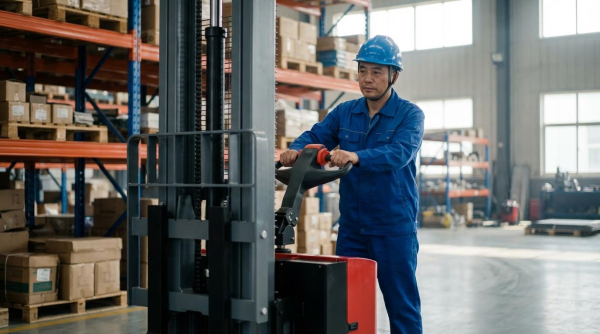
Основные принципы работы штабелеукладчиков с ручным управлением на промышленных предприятиях были сосредоточены на безопасности, предсказуемой производительности и соответствии нормативным требованиям. Операторы применяли стандартизированные процедуры осмотра, перемещения и обработки грузов для контроля рисков. Предприятия интегрировали эти штабелеукладчики с ручным управлением в более широкие системы обработки материалов для повышения производительности и минимизации повреждений. В следующих подразделах подробно описаны основополагающие концепции, лежащие в основе безопасного и эффективного использования.
Современные штабелеры с ручным управлением в системах погрузочно-разгрузочных работ
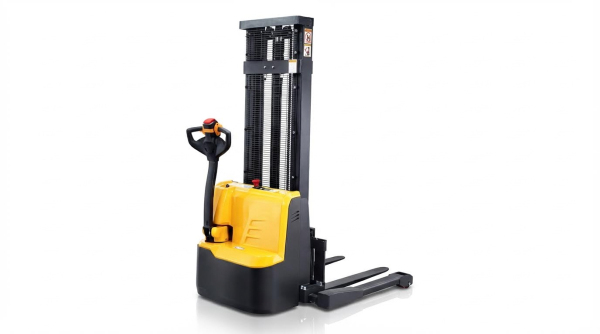
Штабелеры с ручным управлением функционировали как вилочные погрузчики, управляемые пешеходами, для перемещения палетированных грузов в узких проходах и вблизи производственных линий. Их компактное шасси и электрический привод позволяли точно позиционировать их на высоких стеллажах или рабочих местах без выбросов выхлопных газов. Предприятия использовали их там, где полновесные вилочные погрузчики не имели достаточного пространства для маневрирования или создавали чрезмерный риск для пешеходов. Типичные области применения включали зоны комплектации заказов, буферные склады, склады мелких деталей и зоны подачи оборудования. Выбор правильного типа штабелера с ручным управлением, например, штабелера с поперечным креплением, штабелера с выдвижной стрелой или штабелера с противовесом , зависел от типа палет, ширины прохода и требуемой высоты подъема. Правильное соответствие оборудования задаче снижало повреждение продукции, заторы и время цикла.
Компетентность оператора, лицензирование и ведение документации.
Компетентность оператора определялась на основе формального обучения, охватывающего управление оборудованием, принципы устойчивости и специфические опасности на объекте. Программы обучения, как правило, соответствовали стандартам, таким как CSA B335-15, OHSA и соответствующим нормативным актам или рекомендациям в соответствующей юрисдикции. Курсы сочетали теорию, выявление опасностей и практическую оценку навыков вождения, а сертификаты обычно действовали около года до продления. Грузчики-штабелеры классифицировались как погрузчики с управлением пешеходом и часто не требовали национальной лицензии на работу в условиях повышенного риска, но работодатели все равно должны были проверять компетентность. Организации вели учет обучения, результаты оценки и списки уполномоченных лиц, чтобы продемонстрировать должную осмотрительность во время аудитов или расследований инцидентов. Повторное обучение проводилось после инцидентов, близких к аварии, изменений оборудования или модификаций процессов, которые изменяли профиль риска.
Таблички устойчивости, несущей способности и центров нагрузки
Безопасная эксплуатация зависела от понимания взаимосвязи между номинальной грузоподъемностью, центром тяжести груза и высотой подъема. На табличке с указанием грузоподъемности каждого штабелера с ручным управлением указывалась максимальная масса при заданных центрах тяжести груза и высотах мачты в единицах СИ. Операторы должны были прочитать эту табличку и сравнить ее с весом поддона, геометрией груза и любыми навесными устройствами перед подъемом. Превышение номинальной грузоподъемности или смещение центра тяжести из-за неправильно размещенных или выступающих грузов снижало запас устойчивости. Обучение включало в себя концепцию треугольника устойчивости и то, как наклон мачты, угол наклона и торможение влияют на суммарный центр тяжести. Операторы должны были удерживать грузы низко во время движения, наклонять их назад в пределах проектных ограничений и избегать боковых наклонов для поддержания устойчивости.
Интеграция штабелеров Walkie Stackers с другими системами.
На промышленных предприятиях штабелеры с ручным управлением были интегрированы в более широкие потоки обработки материалов, включающие конвейеры, стеллажи для поддонов и автоматизированные системы хранения. Четко определенные схемы движения определяли пешеходные дорожки, точки пересечения и правила взаимодействия с погрузчиками или автоматизированными транспортными средствами. Площадки для подготовки материалов вблизи доков или производственных ячеек были спроектированы таким образом, чтобы штабелеры с ручным управлением могли маневрировать, не блокируя аварийные пути или стационарное оборудование. Данные из записей о техническом обслуживании, отчетов об инцидентах и данных о циклах инвентаризации использовались для принятия решений о размере парка техники, зарядной инфраструктуре и распределении смен. При внедрении новых технологий, таких как системы управления складом или полуавтоматизация, процедуры маршрутизации штабелеров с ручным управлением, распределения задач и парковки были обновлены. Такой системный подход минимизировал заторы, повысил производительность и обеспечил стабильные показатели безопасности на всей территории предприятия.
Предварительные проверки перед началом эксплуатации, средства индивидуальной защиты и безопасное вождение.
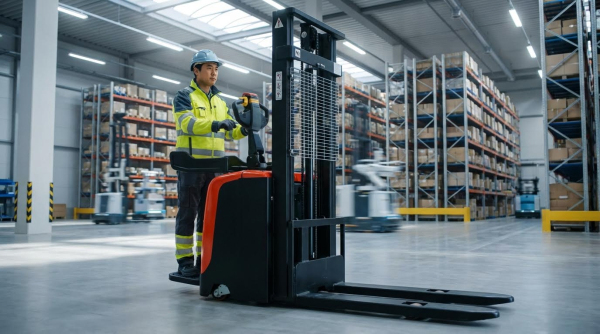
Безопасная эксплуатация штабелеукладчиков на промышленных предприятиях основывалась на тщательной подготовке и контролируемом поведении водителя. Этот раздел объединил средства индивидуальной защиты, систематические проверки и динамическое управление движением в единую операционную структуру. Он связал нормативные требования, результаты обучения и практические правила работы на объекте для снижения рисков столкновений, опрокидывания и механических неисправностей. Основное внимание по-прежнему уделялось повторяющимся процедурам, которые руководители могли проверять, а операторы могли последовательно применять в течение смен.
Необходимые средства индивидуальной защиты и безопасные для пешеходов рабочие зоны.
Операторы и находящиеся рядом пешеходы должны были носить защитную обувь с усиленными носками и нескользящей подошвой. Светоотражающие жилеты или куртки повышали заметность в проходах с пересекающимся движением и в слепых зонах. На предприятиях были введены средства индивидуальной защиты, предназначенные для выполнения конкретных задач, такие как каски, защитные очки, перчатки или средства защиты слуха, в тех случаях, когда превышались допустимые пределы нагрузки, летящие частицы или уровень шума. Руководители определяли безопасные зоны для пешеходов с помощью размеченных дорожек, барьеров и зон отчуждения вокруг погрузки, зарядки и стеллажей высокой плотности. Четкие знаки указывали на запретные зоны для пешеходов во время укладки, обслуживания батарей и маневрирования в ограниченном пространстве. Эти меры контроля снизили количество столкновений и обеспечили предсказуемое взаимодействие между укладчиками и пешеходами.
Ежедневный контрольный список проверки перед началом смены и перед использованием оборудования
Операторы проводили документированную предсменную проверку перед использованием любого штабелера . Они просматривали предыдущие записи в журнале, а затем проводили визуальный осмотр для выявления утечек, структурных повреждений, ослабленных крепежных элементов или деформированных вил. Проверки включали проверку шин на наличие порезов или чрезмерного износа, колес и роликов на свободное вращение, а также защитных кожухов на правильность установки. Операторы проверяли органы управления, функции перемещения и подъема, звуковые сигналы, аварийную остановку и работу тормозной системы на открытом пространстве. Они проверяли состояние заряда батареи, состояние кабелей, разъемов и уровень электролита, где это применимо. Проверка уровня жидкости включала проверку уровня гидравлического масла и видимых шлангов или фитингов на наличие утечек. Любой ненормальный шум, вибрация или задержка управления требовали немедленного сообщения и вывода агрегата из эксплуатации до проведения квалифицированной проверки.
Правила безопасного начала движения, проезда, поворотов и парковки.
Перед началом работы операторы убедились, что площадка свободна, вилы опущены, а рулевое управление находится в правильном рабочем положении. Они медленно выбрали соответствующий режим движения и направление, убедившись в плавном ускорении и предсказуемом торможении. Во время движения они поддерживали прямую видимость, держали вилы низко и регулировали скорость в зависимости от состояния дорожного покрытия и загруженности. Операторы приближались к перекресткам и дверным проемам на пониженной скорости, подавая звуковой сигнал и уступая дорогу пешеходам. Резкие повороты на высокой скорости, резкое торможение и движение задним ходом при плохой видимости были запрещены. Для парковки они полностью опускали вилы, устанавливали рулевое управление в нейтральное положение, отключали питание и применяли любой механический или электрический стояночный тормоз. На объектах действовали ограничения на парковку вблизи противопожарного оборудования, выходов, аварийных путей и на склонах, если не были установлены дополнительные блокираторы колес и отключены электрические цепи.
Эксплуатация склонов, ограничения скорости и регулирование дорожного движения.
На промышленных объектах были установлены максимально допустимые уклоны, как правило, ограничивающие движение на склонах с уклоном более 7° для перевозки грузов. При движении по разрешенным уклонам операторы, по возможности, сохраняли заданный уклон и избегали поворотов на склоне. Ограничения скорости устанавливались с учетом состояния дорожного покрытия, ширины прохода и плотности движения транспорта, с более низкими порогами в местах с большим количеством пешеходов или в узких зонах. Руководители внедряли одностороннее движение в узких проходах, размечали стоп-линии на слепых перекрестках и требовали использования звукового сигнала на пешеходных переходах. Расстояние между штабелерами и другими погрузчиками с электроприводом сводило к минимуму столкновения сзади и позволяло осуществлять контролируемую остановку. Планы организации дорожного движения включали в себя дорожные знаки, зеркала, напольную разметку и правила поведения, интегрированные в стандарты безопасного вождения, специфичные для данного объекта, которые закреплялись в программах обучения и проверялись в ходе аудитов.
Обработка грузов, аккумуляторы и плановое техническое обслуживание
Безопасная эксплуатация штабелеукладчиков на промышленных предприятиях зависела от дисциплинированной обработки грузов, надежного управления батареями и структурированного технического обслуживания. Эти элементы напрямую влияли на частоту инцидентов, срок службы компонентов и доступность оборудования. Систематический подход к оценке, эксплуатации и проверке позволял предприятиям контролировать риски и общую стоимость владения. В следующих подразделах подробно описаны практические методы и ключевые технические средства контроля для повседневной эксплуатации.
Оценка грузоподъемности, позиционирование вилочного погрузчика и штабелирование.
Операторы сначала сравнивали вес груза с номинальной грузоподъемностью, указанной на табличке штабелера, в заданном центре тяжести груза. Они проверяли, что груз компактен, устойчив и правильно упакован, а мелкие или незакрепленные предметы должны быть надежно зафиксированы в контейнерах, чтобы предотвратить падение. Вилы должны были быть полностью вставлены под поддон, равномерно распределены и установлены на одинаковой высоте, чтобы избежать скручивания мачты. Операторы центрировали груз по центру вил и удерживали каретку наклоненной назад до допустимого предела для обеспечения устойчивости.
Во время движения операторы поддерживали высоту вил на уровне 300–400 миллиметров над полом на ровных поверхностях. Они избегали резких изменений направления движения, резкого торможения или поворотов с малым радиусом при подъеме грузов, что снижало риск опрокидывания. При штабелировании операторы останавливались перпендикулярно стеллажу, поднимали груз до заданного уровня, затем медленно продвигались вперед, после чего опускали его. Они обеспечивали зазоры вокруг стоек и подвесных конструкций и избегали толкания стеллажей или других поддонов вилами.
Разгрузка производилась в обратном порядке: операторы слегка приподнимали груз, чтобы освободить место, затем двигались прямо назад, после чего опускали его до транспортной высоты перед началом движения. На неровных или наклонных полах операторы минимизировали высоту подъема и снижали скорость, чтобы сохранить запас устойчивости. Они никогда не превышали номинальную грузоподъемность, даже при коротких перемещениях, и немедленно сообщали о любой нестабильности, неравномерном подъеме или необычных шумах от мачты.
Правила зарядки, замены и ухода за аккумуляторами
Для работы электрических штабелеров с ручным управлением требовались батареи, соответствующие напряжению и емкости зарядного устройства, чтобы предотвратить перегрев и сокращение срока службы. Операторы избегали глубокого разряда, обычно подзаряжая батарею, когда индикаторы заряда приближались к рекомендуемому минимальному порогу. Перед зарядкой они парковались на специально отведенной зарядной площадке, опускали вилы, выключали питание и нажимали на тормоза. Они подключали и отключали зарядное устройство при выключенном питании, а затем убирали кабель зарядного устройства, чтобы предотвратить опасность спотыкания.
Плановый уход за батареями включал осмотр корпусов на наличие трещин, проверку клемм на коррозию и очистку контактных поверхностей. Для свинцово-кислотных батарей с жидким электролитом операторы проверяли уровень электролита после зарядки и при необходимости доливали очищенную воду. Они контролировали плотность электролита в соответствии с рекомендациями производителя для оценки качества зарядки и состояния батареи. Надлежащая вентиляция в зонах зарядки контролировала накопление водорода и соответствовала стандартам безопасности.
При выполнении процедур замены использовались соответствующие механические средства или специально разработанные системы замены, чтобы избежать травм при ручной погрузке и разгрузке. Операторы носили защитные очки, химически стойкие перчатки и защитную обувь при работе с батареями. Они механически и электрически закрепляли батареи перед возвращением штабелера в эксплуатацию. Любые признаки перегрева, необычный запах или резкое падение напряжения приводили к выводу батареи из эксплуатации и проведению технической инспекции.
Процедуры осмотра гидравлической системы, тормозов и шин.
Гидравлические системы требовали ежедневного визуального осмотра на предмет утечек в шлангах, фитингах, цилиндрах и резервуаре. Операторы проверяли уровень жидкости в резервуаре с помощью смотровых стекол или щупов и пополняли его фильтрованным гидравлическим маслом соответствующего класса. Они соотносили объем масла с требуемой высотой мачты, например, около 5 литров для 2.5 метров и до 6 литров для 3.5 метров. Пена, изменение цвета или наличие металлических частиц в масле указывали на загрязнение или внутренний износ и требовали вмешательства специалиста.
Проверка тормозной системы включала в себя функциональные испытания рабочего и стояночного тормозов на низкой скорости на открытой местности. Операторы подтверждали, что движение рулевого колеса в зону торможения вызывало ожидаемое сопротивление или щелчки. Персонал по техническому обслуживанию измерял зазоры в тормозной системе в пределах заданных диапазонов, например, 0.2–0.8 миллиметра, и очищал маслом или пылью компоненты рулевого управления и тормозной системы. Любое увеличение тормозного пути, увод в сторону или непостоянство ощущения педали или рулевого колеса служили поводом для немедленного сообщения.
Проверка шин была сосредоточена на износе протектора, порезах, плоских участках и въевшемся мусоре, который мог повлиять на сцепление и устойчивость. Операторы подтверждали, что диаметр шин оставался в пределах допустимых значений по всей оси, чтобы избежать неравномерного распределения нагрузки. Поврежденные или сильно изношенные шины заменялись, а не ремонтировались, если возникали сомнения в их структурной целостности. Чистые, неповрежденные шины и исправная работа гидравлической системы и тормозов в совокупности обеспечивали предсказуемое управление и снижали риск столкновений.
Профилактическое техническое обслуживание, неисправности и поиск и устранение неисправностей.
На предприятиях были внедрены многоуровневые графики профилактического технического обслуживания, основанные на количестве отработанных часов и рекомендациях производителя. Ежедневные предсменные проверки включали проверку на наличие утечек, видимых повреждений, состояния органов управления, индикаторов, звукового сигнала и функции аварийной остановки, а также базовые испытания на перемещение и подъем. Еженедельные задачи часто включали очистку батарей, проверку уровня электролита и удельной плотности, а также полировку контактных поверхностей. Ежемесячные и ежеквартальные проверки квалифицированными специалистами проверяли соответствие силового агрегата, подъемных механизмов, цепей, электрических систем и устройств безопасности техническим требованиям.
Плановое или плановое техническое обслуживание, проводимое раз в полгода, включало частичную разборку, измерение износа вил, цепей и тормозных компонентов, а также замену изношенных деталей. Инспекторы изучали журналы операторов, записи о прохождении обучения и отчеты об инцидентах, чтобы сопоставить технические данные с особенностями эксплуатации. Распространенные неисправности, такие как невозможность подъема или перемещения груза, выявлялись по таким причинам, как перегоревшие предохранители, низкое напряжение аккумулятора, засоренные гидравлические фильтры или неправильно отрегулированные перепускные клапаны. Стандартизированные схемы поиска и устранения неисправностей помогали техникам эффективно выявлять проблемы.
Операторы отслеживали необычные шумы, вибрацию, замедление работы или неравномерный подъем и сообщали о них, не прибегая к сложному ремонту. Они хранили штабелеры в чистых, сухих местах, чтобы ограничить коррозию и электрическое замыкание. Систематическое профилактическое техническое обслуживание сократило незапланированные простои, продлило срок службы компонентов и обеспечило соответствие требованиям безопасности и нормативным требованиям.
Краткое содержание: Снижение рисков и оптимизация жизненного цикла
Безопасная и эффективная эксплуатация штабелеров с ручным управлением основывалась на трех столпах: обученные операторы, дисциплинированные процедуры и структурированное техническое обслуживание. Предприятия, внедрившие эти элементы в повседневную практику, снизили количество инцидентов, незапланированных простоев и повреждений продукции. Снижение рисков начиналось с формального обучения операторов в соответствии со стандартами, такими как CSA B335-15, и соответствующими правилами охраны труда и техники безопасности. Документированная компетентность, повышение квалификации и точные записи о лицензиях и обучении гарантировали, что оборудованием управляли только уполномоченные лица.
Контроль операционных рисков зависел от регулярных проверок перед использованием, правильного использования средств индивидуальной защиты и соблюдения правил скорости, уклона и дорожного движения. Четкие зоны, исключающие пешеходное движение, использование звукового сигнала в слепых зонах и запрет на скоростные повороты или резкое торможение минимизировали опасность столкновений и опрокидывания. Риск повреждения груза снижался, когда операторы соблюдали требования к грузоподъемности, центрам тяжести и ограничениям по высоте, держали вилы низко во время движения и стабилизировали мелкие или незакрепленные предметы перед подъемом. Правильное введение вил и наклон мачты в сочетании с контролируемым штабелированием на стеллажах защищали как конструкции, так и товарные запасы.
Для оптимизации жизненного цикла потребовался режим профилактического обслуживания, сочетающий ежедневные проверки с еженедельными, ежемесячными, ежеквартальными и полугодовыми осмотрами квалифицированными специалистами. Систематический мониторинг уровня гидравлического масла, зазоров тормозов, состояния батареи и износа шин продлевал срок службы компонентов и сохранял рабочие характеристики. Раннее выявление неисправностей, таких как неравномерный подъем, медленная работа или необычный шум, ограничивало вторичные повреждения и снижало затраты на ремонт.
В практическом применении на промышленных предприятиях подъемно-штабелеры все чаще интегрируются в более широкие системы управления парком техники и обеспечения безопасности, включая цифровые журналы проверок и данные об использовании на основе телематики. Эти инструменты поддерживают планирование технического обслуживания на основе данных и целевое переобучение персонала при выявлении тенденций к инцидентам. Организации, которые уравновешивали технологические усовершенствования со строгими принципами обучения, дисциплины проверок и соответствия стандартам, достигали снижения общей стоимости владения и более безопасного и надежного парка штабелеров с аккумуляторным питанием на протяжении всего срока службы.