Штабелеры с горизонтальным расположением опор играли важнейшую роль на складах с высокой плотностью размещения товаров, в подсобных помещениях розничной торговли и на линиях легкой промышленности. В этой статье рассмотрены их основные конструктивные особенности и принципы работы, проведено сравнение с гидравлическими тележками и противовесными погрузчиками , а также определены типичные рабочие параметры для работы в узких проходах. Кроме того, рассмотрены вопросы техники безопасности, обучения операторов и нормативные требования, включая виды аварий, процедуры проверки и правила блокировки/маркировки оборудования.
Помимо безопасной эксплуатации, обсуждение охватывало стратегии технического обслуживания, диагностику и управление энергопотреблением на протяжении всего жизненного цикла оборудования, от ежедневных проверок до ежеквартальных капитальных ремонтов и устранения неисправностей. Наконец, были предоставлены практические рекомендации по выбору и внедрению, чтобы предприятия могли согласовывать технические характеристики штабелеров, программы безопасности и режимы технического обслуживания с производительностью, геометрией проходов и компоновкой стеллажей.
Основные конструктивные особенности и принципы работы штабелеукладчиков с горизонтальным захватом
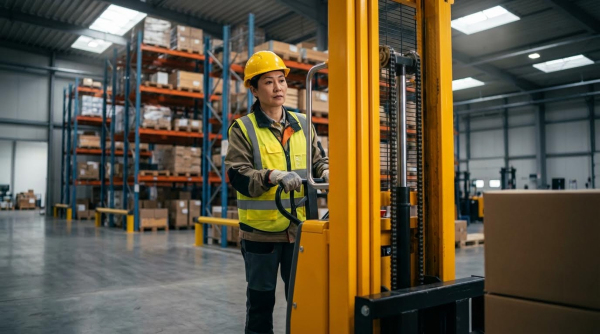
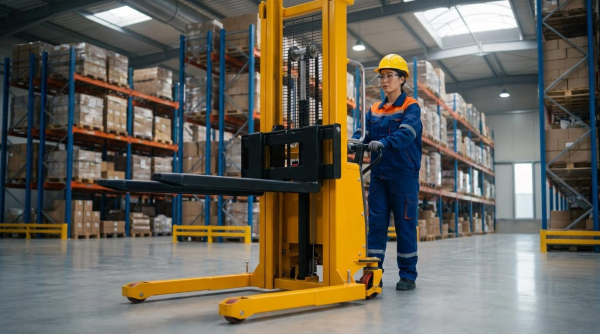
Штабелеры с боковым расположением опор работали как управляемые пешеходами погрузчики, оптимизированные для узких проходов и стеллажей второго яруса. Их конструкция сочетала в себе компактные габариты шасси, выдвижные опоры и высокую мачту для размещения грузов в местах, недоступных для гидравлической тележки . Инженеры использовали эти машины там, где использование полновесных вилочных погрузчиков было неоправданным или физически ограниченным. Понимание их сравнительной роли, конструктивных особенностей и устойчивости было крайне важно для безопасного и эффективного применения.
Разновидности гидравлических тележек: погрузчики с ручным приводом, гидравлические тележки и противовесные погрузчики.
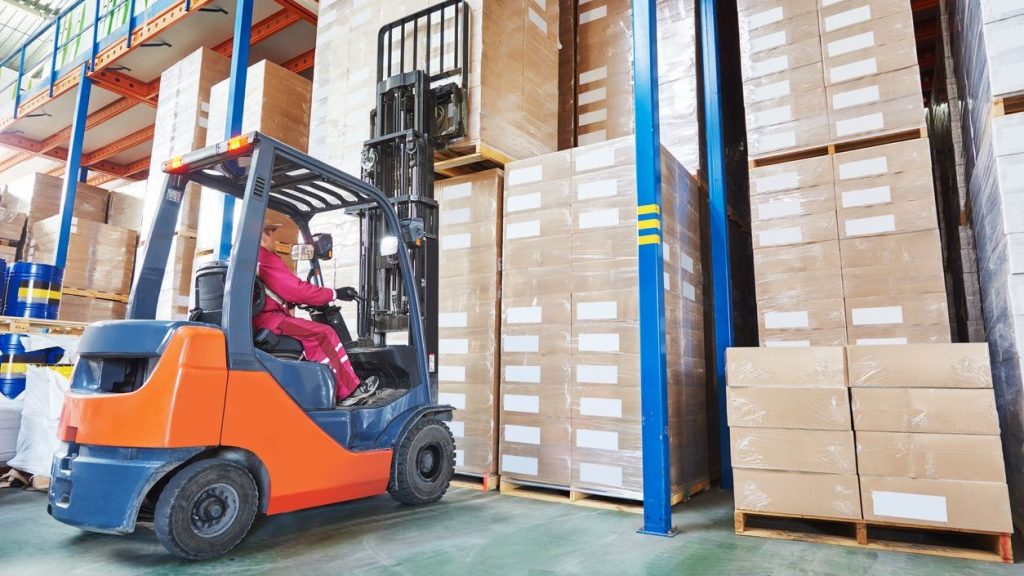
Штабелеры с боковой опорой заполнили пробел между низкоподъемными гидравлическими тележками и противовесными погрузчиками с сиденьем для оператора. В отличие от электрических гидравлических тележек, они поднимали поддоны на высоту примерно 3–4.8 м, что позволяло размещать грузы на верхних стеллажных уровнях. Их боковые опоры поддерживали груз, что уменьшало потребность в тяжелом противовесе и позволяло использовать более узкое и легкое шасси. По сравнению с противовесными вилочными погрузчиками, они обеспечивали меньший радиус поворота и лучшую маневренность в проходах, часто шириной менее 2 м. Однако для их работы требовались совместимые поддоны или опоры для грузов, которые могли располагаться между или над боковыми опорами.
Основные компоненты: мачта, опорные стойки и приводная система.
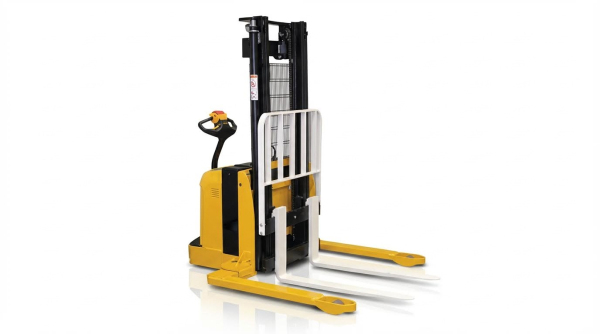
В конструкции мачты обычно использовались прокатные стальные профили с толстыми внутренними направляющими для поддержания грузоподъемности на высоте и предотвращения изгиба. Подъемные цепи, гидравлические цилиндры и каретка с вилами преобразовывали гидравлическое давление в вертикальное движение, при этом для большей высоты можно было установить двух- или трехсекционные мачты. Боковые опоры отходили от шасси и несли колеса груза, образуя широкую колесную базу, которая улучшала боковую устойчивость и снижала риск опрокидывания при поворотах и подъеме. Система привода обычно включала в себя бесщеточный тяговый двигатель переменного тока на 24 В, электродвигатель и инвертор или контроллер двигателя, регулирующие крутящий момент, ускорение и рекуперативное торможение. Эргономичная рукоятка управления объединяла функции движения, подъема, опускания, звукового сигнала и аварийного реверса для обеспечения точного позиционирования на низких скоростях.
Момент нагрузки, треугольник устойчивости и динамика узкого прохода
Устойчивость штабелера зависела от соотношения веса груза, расстояния между центрами тяжести и геометрии опорных точек, часто описываемого как треугольник устойчивости. Инженеры оценивали момент нагрузки как произведение нагрузки и горизонтального расстояния от передней оси или линии поворота; увеличение любой из этих переменных смещало суммарный центр тяжести к границе треугольника. Высокие подъемы, смещенные от центра поддоны или выдвинутые грузы над вторым ярусом уменьшали запас устойчивости и увеличивали вероятность опрокидывания. В узких проходах операторам необходимо было минимизировать поворот руля при работе с поднятыми грузами, держать вилы низко во время движения и избегать боковых ударов, которые могли сместить центр тяжести за пределы опорного многоугольника. Ровность пола, зазоры между стеллажами и радиусы поворота влияли на безопасные зоны маневрирования.
Типичные технические характеристики и области применения.
Промышленные штабелеры с вертикальным расположением вил обычно имели номинальную грузоподъемность от 1000 кг до 1800 кг при стандартном центре тяжести, часто 600 мм. Максимальная высота вил составляла от 3.8 м до 4.8 м, при этом некоторые модели были рассчитаны на вылет вил примерно 4.8–4.9 м для доступа к высоким стеллажам. Скорость движения под полной нагрузкой обычно составляла около 5–6 км/ч, что обеспечивалось балансом между тормозным путем и безопасностью пешеходов. Ширина шасси около 0.8–0.85 м и угол поворота рулевого колеса около 180–190° позволяли совершать малые повороты в проходах, немного шире длины поддона плюс зазор. Эти характеристики делали штабелеры подходящими для дистрибуции напитков, общего производства и складских помещений розничной торговли, где приоритетными были вертикальная плотность хранения и оборудование, доступное пешеходам.
Техника безопасности, обучение и соблюдение нормативных требований
Разработка систем безопасности для штабелеукладчиков основывалась на структурированном понимании режимов отказов, человеческого фактора и ограничений оборудования. Предприятия использовали эту структуру для соответствия правилам охраны труда и внутренним стандартам. Эффективные программы сочетали в себе инженерные средства защиты, процедурный контроль и непрерывное обучение операторов. Цифровые инструменты все чаще использовались для документирования, мониторинга и проверки соответствия требованиям.
Основные виды аварий и инженерные средства контроля
Исторические данные показали четыре основные категории аварий с участием штабелеукладчиков: опрокидывание, потеря управления, падение грузов и столкновения. Опрокидывание обычно происходило, когда операторы превышали допустимую грузоподъемность, неправильно размещали грузы или работали на неровных полах или пандусах. Инженерные меры контроля устраняли эти риски за счет шасси с низким центром тяжести, широких опорных стоек, конструкции на основе треугольника устойчивости и блокировок скорости или высоты подъема. Рекуперативное и рабочее торможение, аварийные выключатели реверса, звуковые сигналы и защитные кожухи мачты дополнительно снижали опасность столкновений и падения грузов. На предприятиях эти меры контроля были усилены за счет обозначенных пешеходных зон, зон ограничения скорости и ударопрочной защиты стеллажей.
Предсменный осмотр и процедуры блокировки/маркировки оборудования.
Предсменные проверки служили основной мерой предотвращения небезопасной эксплуатации штабелеукладчиков. Контрольные списки обычно охватывали колеса и шины, вилы, мачту, цепи, ролики, защитные кожухи, каретку, гидравлические цилиндры и шланги, рукоятку, рулевое управление, тормоза, сигнальные лампы, звуковой сигнал и устройства аварийной остановки. Операторы проверяли функции подъема и опускания, выявляли утечки, деформации, коррозию и посторонние шумы, а также подтверждали заряд батареи и целостность кабелей. Любой дефект, влияющий на безопасность, требовал немедленного вывода из эксплуатации и начала процедуры блокировки/маркировки. Блокировка/маркировка изолировала источники электрической и гидравлической энергии, устанавливала физические замки и прикрепляла прозрачные бирки до тех пор, пока квалифицированный персонал не завершал ремонт и не документировал результаты проверки перед возвращением в эксплуатацию.
Обработка грузов, балансировка и интерпретация данных на заводской табличке.
Безопасная погрузка и разгрузка зависела от правильного понимания грузоподъемности, центра тяжести груза и треугольника устойчивости. Операторы считывали данные с заводской таблички, чтобы определить номинальную грузоподъемность при заданном расстоянии от центра тяжести груза и максимальной высоте подъема. Превышение номинальной нагрузки или смещение центра тяжести, например, при использовании длинных поддонов или выступающей продукции, увеличивало момент нагрузки и снижало устойчивость. Наилучшей практикой было симметричное размещение груза на обеих вилах, с полной опорой, при этом самая тяжелая масса располагалась ближе к мачте и, по возможности, внутри опорных стоек. Предприятия разработали процедуры для нестандартных грузов, таких как высокие, смещенные или только обтянутые термоусадочной пленкой поддоны, и ограничили скорость перемещения и высоту подъема, чтобы обеспечить безопасный запас прочности против опрокидывания и падения грузов.
Интеграция видеообучения и программ цифровой безопасности.
Короткие, целенаправленные видеоролики по технике безопасности для штабелеукладчиков и аналогичного оборудования стали практической основой для обучения операторов. Эти модули, как правило, охватывали распознавание опасностей, этапы проверки, использование информационных табличек и правильную обработку грузов в узких проходах. Предприятия интегрировали видеоролики в смешанные программы, включавшие занятия под руководством инструктора, письменные оценки и практические занятия на реальном типе погрузчика. Затем цифровые платформы безопасности отслеживали завершение обучения, циклы повышения квалификации и историю инцидентов на уровне оператора. На некоторых предприятиях были интегрированы приложения для предсменной проверки, отчеты о происшествиях, близких к аварии, и телематические данные для создания обратной связи, которая постоянно обновляла учебный контент и целенаправленно инструктировала по повторяющимся небезопасным действиям или зонам высокого риска на предприятии.
Стратегии технического обслуживания, диагностика и технологические тенденции.
Стратегии технического обслуживания штабелеукладчиков основывались на структурированных интервалах, стандартизированных контрольных списках и диагностике на основе данных. На предприятиях использовались многоуровневые ежедневные, еженедельные, ежемесячные и ежеквартальные процедуры для контроля риска отказов и стоимости жизненного цикла. Электрические системы, аккумуляторные батареи и управляющая электроника требовали тщательного осмотра и документирования. Появление цифровых инструментов, включая телематику и аналитику на основе искусственного интеллекта, начало трансформировать способы мониторинга состояния оборудования, прогнозирования отказов и оптимизации его использования.
Интервалы профилактического технического обслуживания и контрольные списки
Эффективное профилактическое техническое обслуживание штабелеукладчиков включало в себя как временные, так и почасовые интервалы. Ежедневные проверки обычно включали визуальный осмотр гидравлических цилиндров и шлангов на предмет утечек или трещин, мачтовых узлов на предмет деформации или коррозии, а также вил на предмет изгиба или повреждений. Операторы также проверяли состояние колес, сигнальные лампы, звуковой сигнал, устройства аварийной остановки и основные функции подъема и опускания перед началом работы. Еженедельные или 50-часовые задачи обычно были сосредоточены на работе тормозной системы, чистоте рулевого механизма и зазоре тормозов, при этом значения поддерживались в пределах 0.2–0.8 мм для обеспечения предсказуемой эффективности торможения.
Ежемесячные или 200-часовые проверки расширяли сферу охвата, включая структурную целостность шасси, крепежных элементов, тяг и кареток вил, а также детальную проверку цепей, роликов и защитных кожухов. Техники проверяли уровень гидравлического масла на соответствие требованиям по высоте мачты и выявляли утечки в цилиндрах или конденсат на шлангах. Электрические проверки включали проверку уровня электролита, соединений батареи, выключателей зажигания, контакторов, микропереключателей, контроллеров и жгутов проводов. Примерно через 600 часов работы программы технического обслуживания повторяли эти задачи и добавляли более глубокие проверки компонентов, такие как износ угольных щеток двигателя и коллектора, восстановление поверхности контакторов и очистка или замена тормозных колодок.
Контрольные списки технического обслуживания были наиболее эффективны, когда они были конкретными, измеримыми и привязаны к рабочим заданиям. Несоответствие пунктам проверки требовало немедленного документирования с помощью записей или фотографий и официального сообщения о неисправности. На предприятиях, как правило, блокировали и маркировали поврежденные штабелеры до завершения и проверки ремонта. Последовательное использование стандартизированных форм улучшало соблюдение нормативных требований и создавало информационный след для анализа надежности и непрерывного совершенствования.
Устранение неисправностей гидравлических, приводных и управляющих систем.
Систематическая диагностика неисправностей начиналась с четкого определения симптомов и базовой изоляции для обеспечения безопасности, включая процедуры отключения питания и блокировки. При проблемах с приводом, когда уравновешенный штабелер не мог двигаться, специалисты сначала проверяли предохранители цепи управления, главные предохранители, выключатели питания и соединения батареи. Перегоревшие предохранители, обгоревшие контакты или ослабленные клеммы часто приводили к невозможности движения и требовали замены или затяжки. Если штабелер двигался только вперед или только назад, исследования сосредотачивались на отдельных контакторах привода и платах управления на предмет залипания или обгорания контактов.
Неконтролируемое движение, например, невозможность остановиться, указывало на серьезные неисправности контакторов или системы управления. В таких случаях операторам приходилось немедленно отключать питание и выводить агрегат из эксплуатации. Гидравлические неисправности, такие как невозможность подъема вил, часто были вызваны перегрузкой, недостаточным количеством гидравлического масла, низким напряжением батареи или неисправными двигателями насосов. Внутренняя утечка в цилиндрах подъема, неправильная настройка перепускного клапана или поврежденные переключатели подъема также вызывали медленный подъем или полное отсутствие подъема. Техники проверяли нагрузку по паспортной табличке, проверяли уровень масла, подтверждали заряд батареи, а затем измеряли гидравлическое давление и расход.
Системы управления и датчики требовали тщательной диагностики, поскольку периодические неисправности были распространены. Неправильное положение рукоятки, поврежденные микропереключатели или неисправные аварийные выключатели могли блокировать перемещение или подъем, даже если основные компоненты были целы. Стандартная практика включала поэтапную проверку от простых к сложным процедурам: визуальный осмотр, проверка механического свободного перемещения, проверка электрической целостности и, наконец, функциональное тестирование под нагрузкой. Документированные схемы поиска и устранения неисправностей сокращали время простоя и обеспечивали стабильное качество ремонта в разных сменах и на разных объектах.
Энергетические системы, зарядка и оптимизация времени работы
В штабелёрах с вертикальной загрузкой использовались 24-вольтовые электрические системы с тяговыми и насосными двигателями, рассчитанными на работу в узких проходах. Ежедневные процедуры включали проверку уровня заряда батареи и высоты электролита, а также, при необходимости, доливание очищенной воды после полной зарядки. Операторы осматривали крышки батарей, кабели и разъёмы на наличие повреждений или коррозии, чтобы предотвратить падение напряжения и перегрев. Измерения удельной плотности после полной зарядки, например, около 10.67 фунтов/галлон для определённых составов электролита, подтверждали правильное состояние заряда и исправность батареи.
Объем гидравлического масла зависел от высоты мачты, поэтому техники поддерживали заданный уровень заполнения, например, приблизительно 5–6 л для высоты подъема от 2.5 до 3.5 м. Еженедельные задачи включали очистку рулевого механизма, проверку зазора тормозов и удаление масла и пыли, которые увеличивали сопротивление и потребление энергии. Ежемесячные и ежеквартальные проверки подтверждали качество электрических контактов, полировали контакторы и оценивали износ двигателя, что влияло на потребление тока и время работы. Предприятия, проводившие исследования энергопотребления в течение 2–4 недель, собирали данные о времени работы, времени простоя, доступном заряде и ампер-часах, чтобы понять реальную потребность в энергии.
Стратегии оптимизации времени работы позволили сбалансировать режимы зарядки, графики смен и размеры автопарка. Зарядка во время перерывов помогала поддерживать уровень заряда без глубокого разряда, продлевая срок службы батарей. Усовершенствованные контроллеры и рекуперативное торможение восстанавливали энергию во время замедления и снижения скорости, уменьшая чистое энергопотребление. Предприятия использовали собранные данные об энергопотреблении для оптимизации емкости батарей, корректировки размещения зарядных устройств и выявления недоиспользуемых или перегруженных грузовиков, что привело к снижению затрат и повышению доступности.
Искусственный интеллект, телематика и цифровые двойники для Stackers
Телематические системы для штабелеукладчиков регистрировали часы работы, пройденное расстояние, циклы подъема, удары и показатели заряда батареи. Эти данные поддерживали техническое обслуживание по состоянию, запуская его при превышении пороговых значений уровня вибрации, потребления тока или кодов неисправностей. Менеджеры автопарка использовали панели мониторинга для сравнения использования погрузчиков, выявления хронически проблемных единиц и обеспечения контроля доступа или ограничения скорости для каждого оператора или зоны. Интеграция с программами безопасности позволила сопоставлять инциденты, близкие к аварии, удары и записи о тренировках для целенаправленных мероприятий.
Аналитические системы на основе искусственного интеллекта обрабатывали исторические данные о техническом обслуживании и показания датчиков для прогнозирования отказов до того, как они приводили к простоям. Алгоритмы выявляли закономерности, такие как повышение температуры контакторов, увеличение тока двигателя при постоянной нагрузке или увеличение времени гидравлического цикла, которые сигнализировали о возникающих проблемах. Затем предприятия планировали ремонт во время плановых остановок, вместо того чтобы реагировать на поломки. Цифровые двойники, представляющие штабелеукладчики в виде виртуальных моделей, позволяли моделировать рабочие циклы, компоновку проходов и сценарии энергопотребления. Инженеры оценивали, как различная высота мачты, емкость батарей или графики смен влияют на надежность и общую стоимость владения.
Эти технологии также улучшили соблюдение нормативных требований и ведение документации. Автоматизированная регистрация проверок, неисправностей и событий блокировки сократила объем ручной работы с документами и снизила риски аудита. Со временем объединенные данные ИИ и телематики позволили уточнить интервалы профилактического обслуживания, перейдя от жестких временных графиков к стратегиям, основанным на оценке рисков. В результате произошел постепенный переход от реактивного и планового технического обслуживания к прогнозируемому, основанному на данных управлению жизненным циклом парков штабелеукладчиков.
Краткое изложение и практические рекомендации по выбору растений.
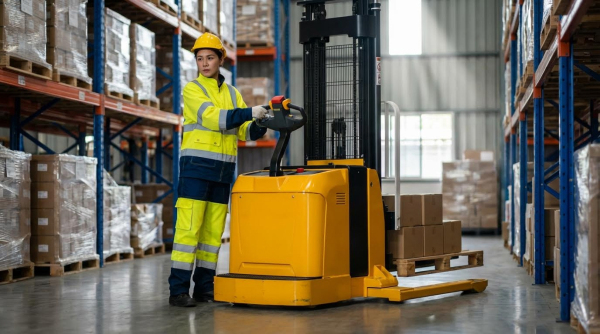
Штабелеры с раскосами, используемые на складах и заводах, представляли собой компактное решение с высокой грузоподъемностью для узких проходов, где противовесные погрузчики были непрактичны. Их конструкция сочетала в себе геометрию раскосых опор, высокоподъемные мачты и электрические приводные системы для работы с палетированными грузами весом до 1800 кг в ограниченном пространстве стеллажей. В основе проектирования системы безопасности лежали принцип треугольника устойчивости, ограничения момента нагрузки и отделение пешеходов от рабочих зон, что подкреплялось структурированным обучением и предсменными проверками. Эффективное управление жизненным циклом зависело от дисциплинированного профилактического обслуживания, точной диагностики гидравлических и электрических неисправностей и оптимизированных стратегий зарядки тяговых батарей 24 В.
При выборе штабелеров с поперечными перекладинами для предприятия инженерам необходимо было исходить из габаритов объекта, а не из каталожных характеристик. Ключевые параметры включали максимальную высоту стеллажа, минимальную ширину прохода, тип поддона, а также типичную массу груза и центр тяжести. Номинальная грузоподъемность выбранной модели при требуемой высоте подъема и центре нагрузки должна была превышать наихудшую нагрузку, указанную на паспортной табличке. Радиус поворота и зазор между опорами штабелера и поверхностью должны были соответствовать геометрии прохода, ровности пола и любым контактам с приямками или погрузочными площадками. Предприятия с многосменным режимом работы выигрывали от использования более эффективных систем привода переменного тока, рекуперативного торможения и аккумуляторных батарей, емкость которых рассчитывалась на основе исследований энергопотребления, измеряющих время работы, время простоя и потребление ампер-часов.
С точки зрения управления рисками, предприятиям необходимо было оценить исторические данные об инцидентах и определить приоритеты в отношении мер, снижающих риск опрокидывания, потери управления, падения грузов и столкновений. Эта оценка обосновала инвестиции в инженерные средства контроля, такие как оптимизированная жесткость мачт и шасси, улучшенные тормозные системы и хорошая видимость для оператора благодаря плоским мачтам. Цифровые инструменты, включая телематику и видеосистемы безопасности, позволили отслеживать удары, перегрузки и небезопасные модели вождения, что послужило основой для целенаправленного переобучения. Ожидалось, что в будущем будет расширена интеграция датчиков, внедрено прогнозирующее техническое обслуживание с использованием данных о машинах и более тесная связь между цифровыми двойниками и управлением парком техники в режиме реального времени, но предприятиям по-прежнему необходимы надежные базовые элементы: обученные операторы, соблюдение процедур и документированный режим технического обслуживания.