Amazon FBA ввела строгие правила в отношении паллет, грузов и упаковки, которые напрямую повлияли на то, как склады выбирали и использовали штабелеры для паллет . Для соблюдения требований предприятиям необходимо было согласовывать возможности оборудования с региональными форматами паллет, ограничениями по высоте и весу, а также экспортными правилами. В этой статье были рассмотрены стандарты паллет Amazon FBA, оценена техническая пригодность электрических штабелеров для паллет , а также определены критерии проектирования и выбора оборудования, готового к использованию в рамках FBA. В заключение был предложен структурированный подход к определению того, может ли данная конфигурация противовесного штабелера надежно поддерживать рабочие процессы выполнения заказов высокой плотности, соответствующие требованиям FBA.
Стандарты и ограничения для паллет Amazon FBA
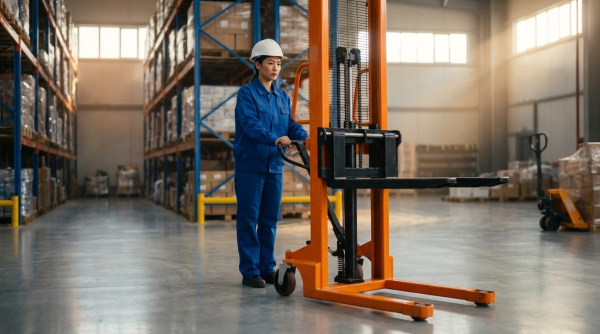
Стандарты Amazon FBA для поддонов установили строгие геометрические и весовые ограничения, которые напрямую ограничивали выбор штабелеров . Операторам приходилось учитывать ограничения по размеру, высоте и массе поддонов, сохраняя при этом эффективность обработки. Поэтому технические характеристики штабелеров должны были соответствовать европейским и британским форматам поддонов, определенным схемам формирования грузов и экспортным правилам. Ограничения по зазорам между прицепом и контейнером дополнительно влияли на высоту мачты, дальность подъема и требования к маневренности.
Размеры, высота и вес поддонов FBA для ЕС и Великобритании
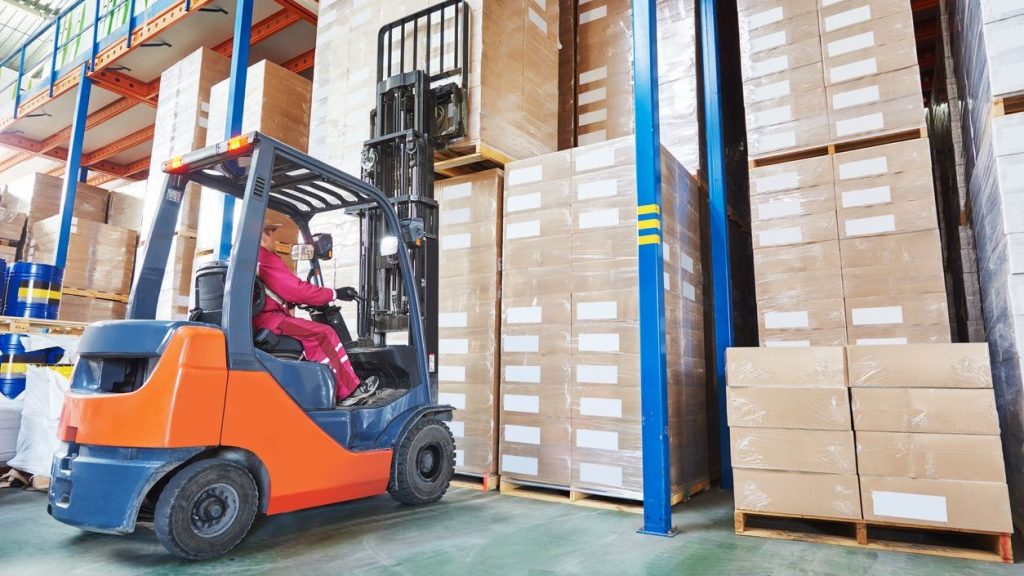
В рамках операций FBA в ЕС компания Amazon принимала только европоддоны или поддоны CHEP размером 800 × 1200 мм, сертифицированные по стандарту DIN 15146. В Великобритании стандартом были деревянные поддоны с четырехсторонним доступом размером 1000 × 1200 мм, имеющие качество не ниже GMA класса B. Для международных входящих потоков поддоны требовали термообработки по стандарту ISPM-15, даже если их размеры соответствовали стандартам ЕС или Великобритании. Максимальная стандартная высота одного поддона составляла 1.8 м, включая толщину поддона, а общая масса одного поддона не могла превышать 500 кг. Эти ограничения означали, что штабелеры должны были иметь грузоподъемность значительно выше 500 кг в соответствующем центре загрузки, а также размеры вил, совместимые как с поддонами 800 × 1200 мм, так и с поддонами 1000 × 1200 мм в местах трансграничных перевозок.
Правила формирования загрузки, влияющие на выбор штабелера.
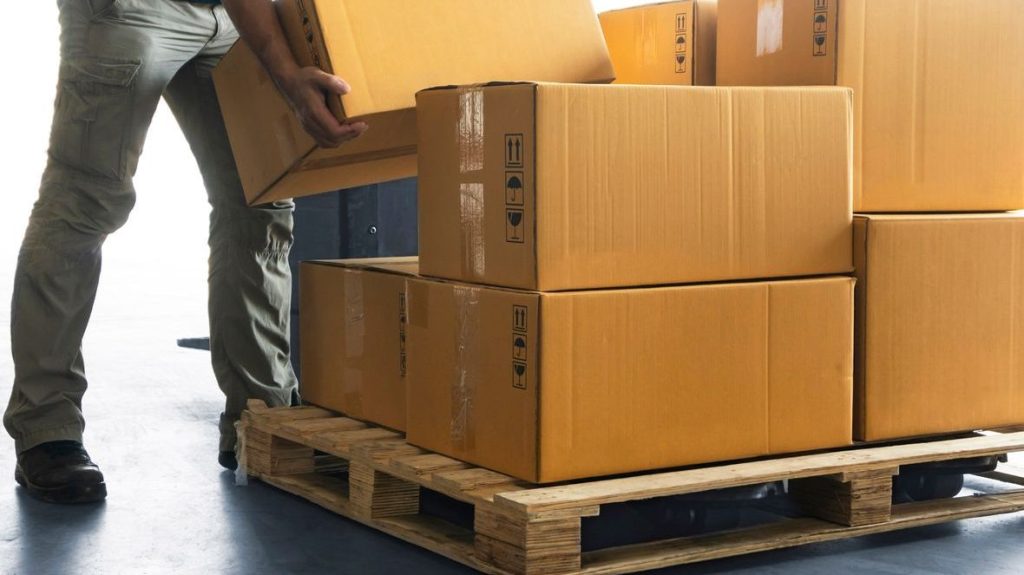
Компания Amazon установила строгие правила формирования грузов, которые повлияли на характеристики штабелеров . Высота поддонов должна была соответствовать типичному ограничению в 72 дюйма (около 1.83 м) в соответствии с североамериканскими стандартами, за исключением случаев, когда высота одной единицы превышала 72 дюйма. В операциях FBA требовалось штабелировать коробки с более тяжелыми картонными коробками внизу, обеспечивая надежную систему зацепления и ровные края со всех сторон. Поддоны с одним ASIN должны были иметь одинаковую ориентацию при штабелировании, в то время как поддоны со смешанными ASIN должны были обеспечивать визуальную различимость артикулов. Поэтому штабелеры должны были точно позиционировать грузы, удерживать вилы в горизонтальном положении при частичной или асимметричной нагрузке и обеспечивать точный контроль подъема, чтобы избежать деформации коробок или нарушения ровного, оптимизированного по кубу профиля штабеля.
Соответствие стандарту ISPM-15 и экспортным требованиям.
Соответствие стандарту ISPM-15 было обязательным для поддонов, пересекающих международные границы и поступающих в сети Amazon FBA. Поддоны требовали термообработки и соответствующей маркировки для подтверждения соответствия, что влияло на политику закупок и иногда на массу поддонов. Поэтому штабелеры должны были обладать достаточным запасом грузоподъемности для работы с немного более тяжелыми термообработанными поддонами, не превышая при этом предельного веса в 500 кг. Операторам также приходилось предотвращать повреждение поддонов, поскольку сломанные доски могли нарушить маркировку ISPM-15 и привести к несоответствию груза требованиям. Выбор штабелеров с плавными, управляемыми гидравлическими системами и точной геометрией наконечника вил снижал ударные нагрузки на балки и блоки поддонов, способствуя как соблюдению нормативных требований, так и повторному использованию поддонов.
Ограничения по пространству, высоте и загрузке прицепа.
Компания Amazon требовала, чтобы общая высота поддонов в контейнерах оставляла не менее 152 мм зазора между верхней частью штабеля и крышей прицепа или контейнера. Это ограничение, в сочетании с рекомендациями по высоте 1.8 м и 72 дюймов, определяло максимальную рабочую высоту подъема для штабелеров в зонах подготовки и погрузки. Двухъярусные поддоны могли достигать высоты 2.7 м в Германии и Центральной и Восточной Европе и 3.0 м в Великобритании, Франции, Италии и Испании, что требовало более высоких мачт с достаточной остаточной грузоподъемностью на высоте. Узкие погрузочные площадки, полосы подготовки и внутренние помещения прицепов ограничивали радиус поворота и общую длину грузовика. Следовательно, инженеры складских помещений отдавали предпочтение компактным электрическим штабелерам с коротким шасси, малым радиусом поворота и мачтами, разработанными для безопасной работы в этих вертикальных и горизонтальных пределах, сохраняя при этом устойчивость при нагрузке до 500 кг, соответствующей требованиям FBA.
Техническая совместимость электрических штабелеров для FBA
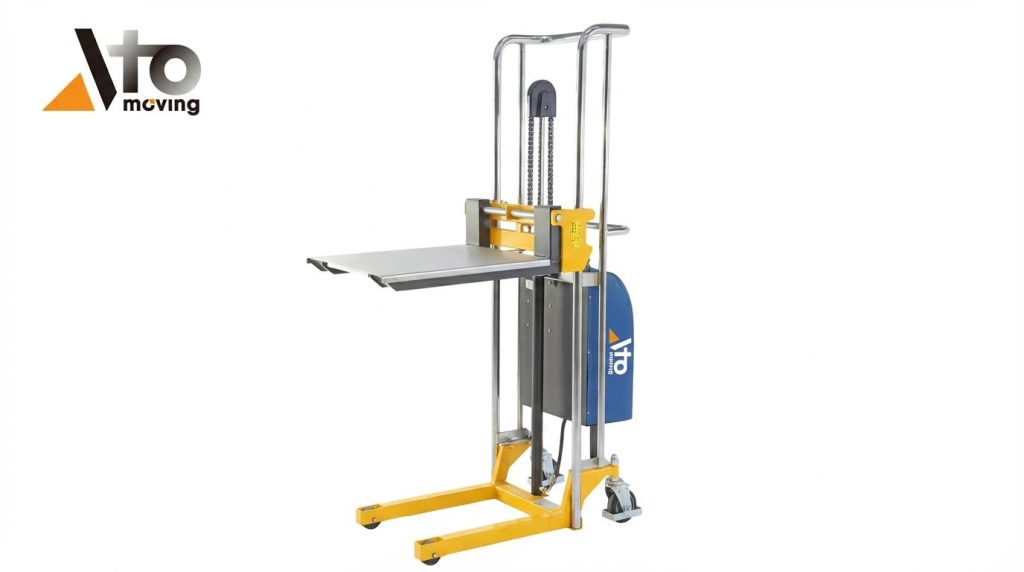
Электрические штабелеры для поддонов обеспечивали высокую производительность в условиях FBA (Factory Business Administration), когда их характеристики соответствовали правилам Amazon в отношении поддонов. Инженерам приходилось подбирать грузоподъемность, геометрию мачты и маневренность в соответствии с ограничениями в 500 кг и 1,500 фунтов. Требования к безопасности, эргономике и обучению также влияли на выбор оборудования. В этом разделе оценивалось, как электрические штабелеры технически интегрировались в рабочие процессы, соответствующие требованиям Amazon.
Подбор грузоподъемности штабелера в соответствии с ограничениями 500 кг / 1,500 фунтов.
В сети автомобильных перевозок Amazon FBA вес паллет ограничен 500 кг, а в других сетях — примерно 1,500 фунтов. Поэтому для обеспечения запаса прочности штабелеры должны были иметь номинальную грузоподъемность значительно превышающую эти пределы, обычно 1,000–1,500 кг. Инженеры оценивали остаточную грузоподъемность в соответствующем центре тяжести, обычно 600 мм для европейских и британских паллет. Они также проверяли, что шасси, приводной механизм и тормозная система выдерживают многократные циклы работы на предельных нагрузках без перегрева. На практике оперативные группы часто снижали внутренние пределы до 80–90% от номинальной грузоподъемности, чтобы уменьшить усталость конструкции.
Высота мачты, диапазон подъема и правила высоты штабелирования FBA.
Правила FBA ограничивали стандартную высоту поддонов примерно 1.8 м в Европе и 72 дюймами в других регионах, включая высоту самого поддона. Высота двухъярусных поддонов достигала 2.7 м в Германии и Центральной и Восточной Европе, и 3.0 м в Великобритании, Франции, Италии и Испании. Поэтому для штабелирования требовались мачты, которые поднимали каретку вил как минимум на 100–200 мм выше максимальной целевой высоты размещения, чтобы обеспечить безопасный зазор. Конструкторы сравнивали высоту свободного подъема и общую высоту мачты с уровнями балок стеллажей и дверными проемами прицепов. Они также проверяли, что видимость через мачту или вокруг нее остается достаточной при работе с поддонами, близкими к максимальной высоте штабелирования по правилам FBA.
Маневрирование в узких проходах и зонах подготовки.
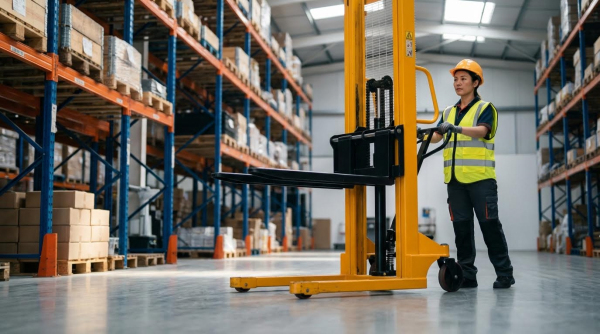
На площадках для подготовки товаров FBA и на прибывающих погрузочных доках ширина проходов часто лишь немного превышала диагональ поддона плюс длину штабелера. Электрические штабелеры с компактным шасси и короткой головкой улучшали маневренность в этих ограниченных зонах. Операторы полагались на точное управление стрелой и пропорциональную скорость перемещения, чтобы обходить углы поддонов без повреждения стеллажей или коробок. Инженерные группы рассчитывали необходимую ширину прохода для штабелирования под прямым углом, исходя из размеров поддонов 800 × 1,200 мм или 1,000 × 1,200 мм. Низкопоподъемные штабелеры с ручным управлением обычно обеспечивали лучшую маневренность на погрузочной площадке, в то время как конструкции с поперечным или выдвижным стреловым механизмом подходили для более плотного буферного хранения.
Безопасность, обучение и средства индивидуальной защиты в зонах с высокой плотностью продукцией для аутсорсинга пищевых продуктов.
В зонах с высокой интенсивностью работы FBA (Factory Business Administration) плотное пешеходное движение сочеталось с частыми перемещениями поддонов, поэтому обеспечение безопасности имело решающее значение. Операторы проходили структурированное обучение по предэксплуатационным проверкам, оценке нагрузки и соблюдению правил по высоте и весу поддонов. Программы обучения акцентировали внимание на правильной установке вил, стабильной укладке маркированных коробок и контроле скорости вблизи зон комплектации и упаковки. На предприятиях было введено обязательное использование средств индивидуальной защиты, таких как защитная обувь и светоотражающая одежда, а также часто добавлялись местные правила защиты глаз или рук. Регулярные курсы повышения квалификации, отчеты о происшествиях, близких к аварии, и документированные процедуры действий в чрезвычайных ситуациях способствовали постоянному улучшению показателей безопасности работы штабелеров в этих сложных зонах.
Критерии проектирования и выбора штабелеров, готовых к использованию в FBA.
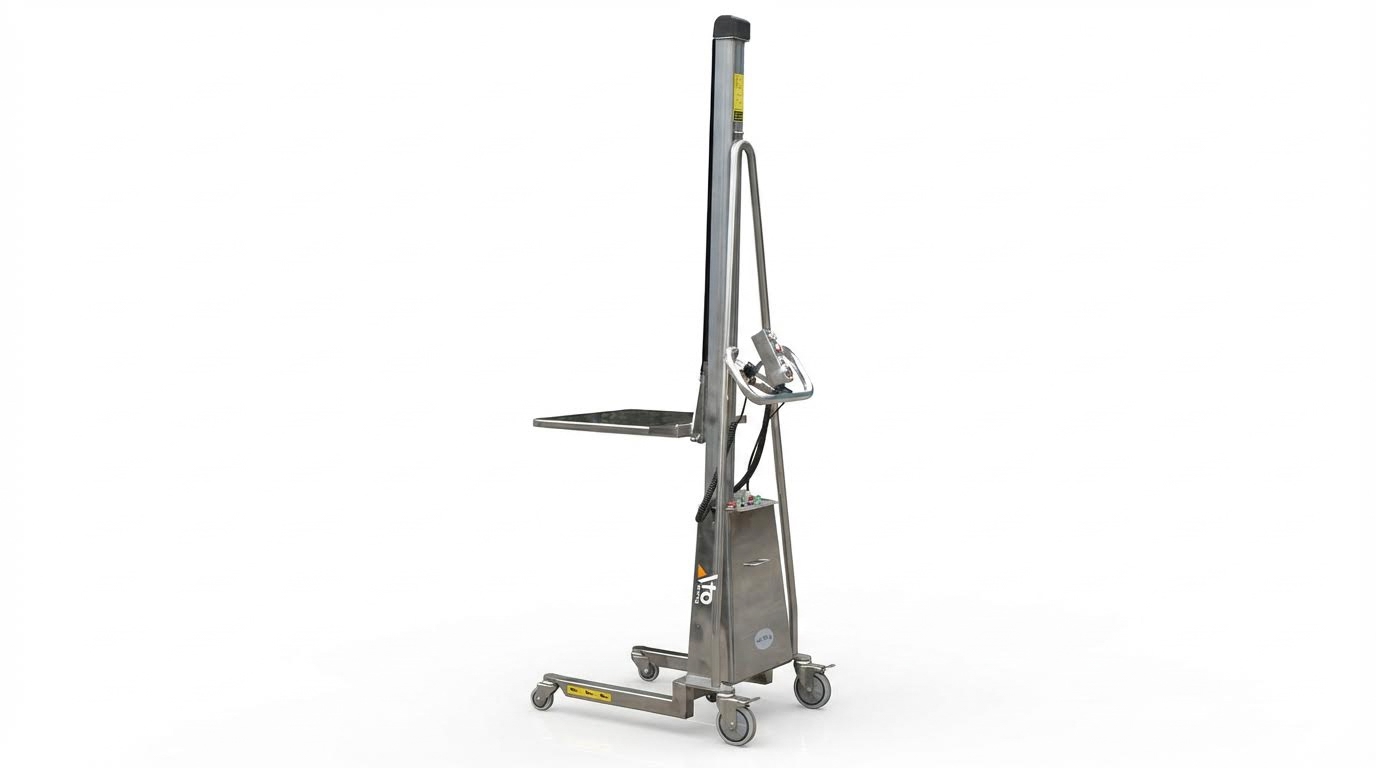
Проектирование и выбор штабелеров для паллет, соответствующих требованиям FBA, требует строгого соответствия ограничениям Amazon по паллетам, весу и высоте. Инженеры должны подобрать геометрию вил к габаритам паллет в Европе и Великобритании, обеспечивая при этом устойчивость на высоте 1.8 м и типичной высоте двухъярусных штабелей. Системы энергоснабжения, рабочие циклы и возможности цифрового мониторинга должны поддерживать непрерывные потоки высокой плотности в складах, работающих по типу FBA. Следующие критерии сосредоточены на геометрической совместимости, проектировании устойчивости, управлении энергопотреблением и техническом обслуживании на основе данных.
Интерфейс между европейскими и британскими поддонами: длина и ширина вил.
Для работы FBA в ЕС требовались европоддоны или поддоны CHEP размером 800 × 1,200 мм, сертифицированные по стандарту DIN 15146. В Соединенном Королевстве FBA принимали четырехсторонние деревянные поддоны размером 1,000 × 1,200 мм, соответствующие как минимум классу GMA B. Поэтому для штабелеров в этих условиях требовалась длина вил, обеспечивающая полную поддержку поддона размером 1,200 мм без чрезмерного выступа. Типичная длина вил от 1,150 до 1,200 мм обеспечивала достаточную поддержку для обоих форматов, сохраняя при этом маневренность.
Ширина захвата вил должна была соответствовать размерам входных проемов и расстоянию между опорами груза на европоддонах и поддонах британского стандарта. Регулируемая ширина вил позволяла операторам центрировать грузы на боковых сторонах поддонов шириной 800 мм и 1,000 мм, не касаясь досок настила или балок. Профиль и толщина кончика вил влияли на заход в четырехсторонние поддоны при малом зазоре, особенно при обмотке пленкой. Конструкторы также учитывали минимальную высоту опущенных вил, чтобы обеспечить совместимость с высотой входа в поддоны, сохраняя при этом достаточную жесткость конструкции.
Стабильность при двухъярусной загрузке паллет FBA
Компания Amazon ограничила высоту одного поддона 1.8 м, включая сам поддон, при этом общий вес не превышал 500 кг. Высота двухъярусных поддонов могла достигать 2.7 м в Германии и Центральной и Восточной Европе, и 3.0 м в Великобритании, Франции, Италии и Испании. Для работы с поддонами такой высоты требовались мачты с достаточной остаточной грузоподъемностью и малым прогибом при максимальном подъеме. При определении размеров противовеса и колесной базы инженеры учитывали суммарный центр тяжести двух поддонов по 500 кг.
Анализ устойчивости учитывал треугольник устойчивости погрузчика, межосевое расстояние груза и динамические эффекты при торможении или повороте. Спинки грузовых подставок должны были выдвигаться достаточно высоко, чтобы удерживать верхний поддон, не повреждая коробки или этикетки. Функции наклона, если они присутствуют, требовали соблюдения консервативных ограничений при большой высоте подъема для снижения риска опрокидывания. Операторам требовались четкие указания относительно максимально допустимой высоты подъема для двухъярусных грузов, особенно в прицепах или контейнерах, где высота потолка и уклон погрузочной площадки влияют на эффективную устойчивость.
Аккумулятор, рабочий цикл и использование в многосменном режиме
Предприятия, работающие по принципу FBA (Future Business Administration), функционировали с высокой пропускной способностью, что накладывало жесткие условия эксплуатации на электрические штабелеры . Выбор емкости батареи зависел от частоты подъема, пройденного расстояния и типичной массы груза, часто близкой к пределу в 500 кг. Инженеры подбирали тяговые и подъемные двигатели таким образом, чтобы сбалансировать ускорение и энергопотребление, стремясь завершить полную смену без глубоких разрядов, сокращающих срок службы батареи. Литий-ионные системы обеспечивали быструю подзарядку и более длительный срок службы, что подходило для многосменной работы.
Надлежащая инфраструктура и процедуры зарядки имели решающее значение для обеспечения стабильной работы оборудования. Операторам требовалось обучение безопасному подключению, временным окнам зарядки и температурным ограничениям во избежание преждевременной деградации. Системы управления батареями контролировали состояние заряда, температуру и количество циклов зарядки/разрядки, что позволяло планировать замену батарей с учетом прогнозируемых потребностей. В зонах с высокой плотностью размещения оборудования стандартизированные типы батарей упрощали управление запасными частями и сокращали время простоя во время замены батарейных блоков или технического обслуживания.
Цифровые инструменты, телематика и прогнозирующее техническое обслуживание
Цифровые инструменты обеспечивали надежную работу штабелеров в условиях эксплуатации, основанных на данных. Модули телематики фиксировали часы использования, количество подъемов, пройденные расстояния и события, связанные с ударами. Менеджеры автопарка использовали эти данные для оптимизации развертывания, выявления недоиспользуемых единиц техники и корректировки интервалов технического обслуживания в зависимости от фактической нагрузки. Контроль доступа с помощью PIN-кодов или пропусков гарантировал, что оборудованием пользуются только обученные операторы, что повышало безопасность и соответствие требованиям.
Прогнозируемое техническое обслуживание основывалось на мониторинге состояния ключевых компонентов, таких как гидравлические насосы, подъемные цепи, колеса и батареи. Алгоритмы выявляли аномальные колебания вибрации, температуры или потребления тока до возникновения неисправностей. Интеграция с системами управления складом или системами технического обслуживания позволила автоматизировать рабочие заказы и планирование запасных частей. Со временем цифровые записи о неисправностях, ремонтах и использовании позволили разработать будущие спецификации штабелеров и стратегии замены, адаптированные к особенностям работы FBA.
Краткое содержание: Определение пригодности штабелера для FBA
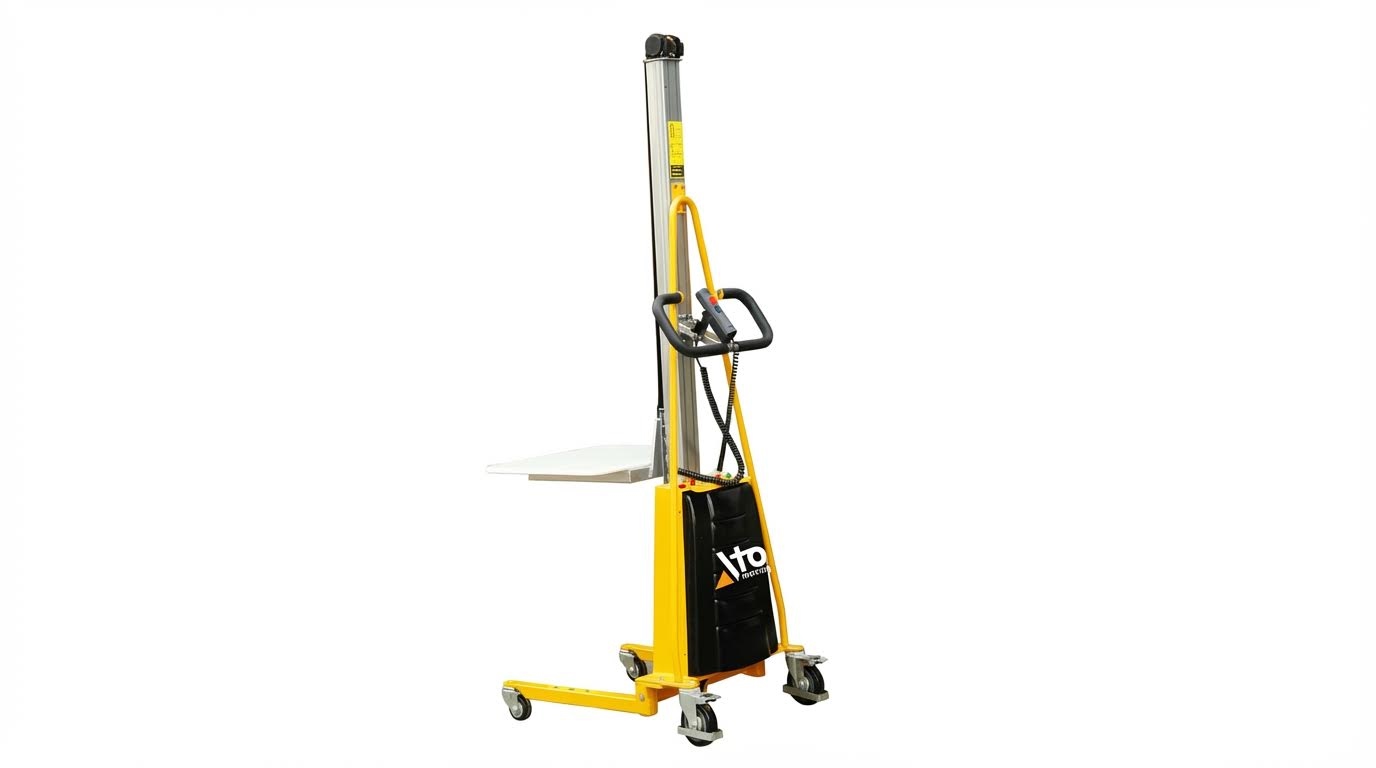
Оценка штабелеров для операций FBA требовала согласования возможностей оборудования со строгими правилами в отношении поддонов, грузов и упаковки. Amazon определила габариты поддонов, ограничения по высоте и максимальному весу, а также обеспечила соблюдение требований стандарта ISPM-15 по термообработке для международных потоков и четких стандартов по использованию стрейч-пленки и маркировке. Электрические и ручные штабелеры должны были надежно взаимодействовать с поддонами европейского стандарта 800×1200 мм и британского стандарта 1000×1200 мм, поднимать грузы на высоту до 1.8 м при одноподдонной и региональной двухподдонной укладке, а также соблюдать ограничения по весу в 500 кг и 1,500 фунтов без ущерба для устойчивости или маневренности в условиях плотной компоновки складских помещений.
Эти требования имели непосредственное значение для проектирования и выбора штабелеров. Профили мачт, размеры вил и остаточная грузоподъемность требовали проверки на реальных условиях нагрузки при работе с контейнерами, включая двойную укладку и очистку контейнеров. Предприятия все чаще внедряли более эффективные электрические штабелеры с оптимизированными батареями, телематикой и прогнозируемым техническим обслуживанием для обеспечения многосменной работы с контейнерами при одновременном сокращении времени простоя. В то же время, безопасность, средства индивидуальной защиты и программы обучения операторов оставались центральными, поскольку частота инцидентов в зонах высокой плотности сильно зависела от поведения и осведомленности операторов.
На практике операторы и инженеры извлекли выгоду из структурированной системы принятия решений. Эта система сравнивала потенциальные штабелеры с учетом геометрии интерфейса паллет, номинальной грузоподъемности на целевой высоте подъема, ограничений по ширине прохода и нормативных требований, таких как ISPM-15. Сбалансированный подход учитывал, что правила FBA могут развиваться, стремясь к большей автоматизации, более плотному хранению и более тесной интеграции данных. Штабелеры, сочетающие в себе надежную механическую конструкцию с гибким цифровым мониторингом и дисциплинированным техническим обслуживанием, позволяли предприятиям оставаться в соответствии с требованиями, обеспечивать безопасность и экономическую эффективность по мере дальнейшего развития логистики FBA.