Электрические вилочные погрузчики изменили экономику обработки материалов, сочетая высокую энергоэффективность с более низкими эксплуатационными расходами на протяжении всего срока службы. Понимание того, как погрузчики потребляют электроэнергию, как стареют батареи и как методы зарядки влияют на время безотказной работы, стало крайне важным для инженерных и оперативных групп.
В данной статье рассмотрены ключевые факторы, определяющие потребность в энергии для электрических вилочных погрузчиков, от режимов работы и технологий двигателей до рекуперативного торможения и условий электроснабжения на объекте. Затем проведено сравнение свинцово-кислотных и литий-ионных батарей, подробно описаны стратегии зарядки и терморегулирования, а также установлена связь между техническим обслуживанием и соблюдением требований безопасности OSHA и сроком службы батарей.
В заключение в статье были оценены методы снижения затрат на электроэнергию на протяжении всего жизненного цикла погрузчика, включая планирование на уровне автопарка, прогнозируемое техническое обслуживание и оптимизацию на основе данных, после чего были обобщены передовые методы и новые тенденции в управлении энергопотреблением электрических вилочных погрузчиков.
Ключевые факторы, влияющие на энергопотребление электрических вилочных погрузчиков.
Потребность в энергии для электрических вилочных погрузчиков зависела от тесно взаимосвязанного набора механических, электрических и эксплуатационных параметров. Инженеры оценивали не только номинальную емкость батарей, но и то, как погрузчики разгонялись, поднимали грузы и работали на холостом ходу в течение всей смены. Поэтому реалистичные оценки учитывали рабочие циклы, технологии двигателей и трансмиссий, стратегии торможения и качество электроэнергии на объекте. Понимание этих факторов позволяло операторам правильно подбирать размеры батарей, выбирать подходящие технологии и управлять общими затратами на электроэнергию на протяжении всего жизненного цикла.
Рабочие циклы, нагрузка и профили привода
Рабочий цикл определял долю времени, которое погрузчик тратил на подъем груза, движение с грузом, движение без груза и холостой ход. Интенсивная многосменная работа с частыми подъемами на полную мощность и резкими ускорениями потребляла значительно больший средний ток от батареи. Потребление энергии возрастало нелинейно по мере приближения нагрузки к номинальной грузоподъемности, поскольку двигателям требовался больший крутящий момент, а гидравлические системы работали при более высоком давлении. Профили движения с многократными остановками и запусками, а также короткими расстояниями перемещения также увеличивали потребление из-за частых потерь при ускорении. Поэтому для точного моделирования энергопотребления требовались данные о массе груза, высоте подъема, пройденном расстоянии и характере ускорения за всю смену с учетом временных параметров.
Технологии электродвигателей и потери при передаче электроэнергии
Тип двигателя и архитектура трансмиссии оказывали сильное влияние на эффективность преобразования электрической и механической энергии. Высокомоментные бесщеточные двигатели прямого привода, такие как те, что использовались в 1.5-тонных и 2-тонных паллетных тележках компании Jiangsu Shangqi , представленных в 2025 году, позволили отказаться от традиционных редукторов и связанных с ними потерь в передаче. Эти конструкции обеспечили нулевые номинальные потери в передаче, увеличили мощность привода примерно на 25% и снизили уровень шума примерно на 30% по сравнению с редукторными приводами. Бесщеточные двигатели также обеспечили более 5,000 часов работы без технического обслуживания, стабилизируя эффективность с течением времени за счет предотвращения износа щеток и потерь в коммутаторе. В сочетании с современными контроллерами, такими как блоки Curtis 1232E, оптимизация на системном уровне повысила эффективность работы примерно на 18% и снизила энергопотребление примерно на 15% по сравнению со старыми комбинациями управления двигателем.
Рекуперативное торможение и рекуперация энергии
Рекуперативное торможение преобразовывало кинетическую энергию во время замедления в электрическую энергию, которая затем накапливалась в аккумуляторе. Во время торможения тяговый двигатель работал как генератор, уменьшая энергию, которая в противном случае рассеивалась бы в виде тепла в фрикционных тормозах. Этот процесс снижал чистое потребление электроэнергии, увеличивал время работы на одном заряде и уменьшал износ тормозов и связанные с этим затраты на техническое обслуживание. Фактический уровень рекуперации зависел от конструкции погрузчика, алгоритмов управления, коэффициента использования батареи и условий эксплуатации, включая частоту замедлений и уклоны. Большинство электрических погрузчиков сочетали рекуперативное и фрикционное торможение для поддержания предсказуемого тормозного пути и безопасности, при этом сохраняя значительную часть рекуперируемой энергии.
Условия окружающей среды и электроснабжения объекта
Температура окружающей среды, состояние пола и качество электроэнергии на объекте влияли на потребление энергии и полезную емкость батарей. Высокие температуры ускоряли деградацию батарей и увеличивали внутреннее сопротивление, в то время как низкие температуры снижали доступную емкость и пиковую мощность, требуя большего потребления тока для выполнения той же работы. Усовершенствованные системы терморегулирования, такие как те, которые снижали температуру двигателя примерно на 12 °C в паллетных погрузчиках нового поколения , ограничивали перегрев и предотвращали снижение мощности при непрерывной работе с высокой нагрузкой. Факторы, связанные с инфраструктурой объекта, включая стабильность напряжения, гармоники и компоновку зарядной инфраструктуры, влияли на эффективность зарядных устройств и потери в режиме ожидания. Плохое состояние полов, крутые пандусы и узкие проходы увеличивали сопротивление качению и энергию маневрирования, в то время как гладкие поверхности и оптимизированные маршруты движения снижали общее потребление киловатт-часов за смену.
Технологии и стратегии зарядки аккумуляторов
Технология аккумуляторных батарей определяла полезное время работы, пиковую мощность и стоимость жизненного цикла электрических вилочных погрузчиков. Энергетические стратегии должны были согласовывать химический состав, зарядное устройство и рабочий цикл, чтобы избежать преждевременной деградации. Инженеры оценивали компромиссы между свинцово-кислотными и литий-ионными системами, а затем настраивали зарядку, охлаждение и техническое обслуживание в соответствии с фактическим профилем применения. В этом разделе основное внимание уделялось тому, как эти решения влияли на эффективность, доступность и безопасность.
Сравнение характеристик свинцово-кислотных и литий-ионных аккумуляторов.
Исторически свинцово-кислотные батареи доминировали благодаря низкой первоначальной стоимости и отработанным стандартам. Они обеспечивали приемлемую производительность для работы в одну смену, но требовали строгого полива и вентиляции. Ограничения по глубине разряда около 80% и чувствительность к частичной зарядке снижали полезную емкость в условиях интенсивной эксплуатации. Литий-ионные батареи обеспечивали более высокую плотность энергии, более быструю зарядку и больший срок службы, особенно для автопарков, работающих в несколько смен.
Литий-ионные аккумуляторы не требовали доливки воды и выдерживали частую подзарядку, что повышало гибкость планирования. Типичный срок службы, составляющий около 2,000 полных циклов при уровне срабатывания сигнализации 20–30%, соответствовал или превышал интервалы капитального ремонта двигателей грузовых автомобилей с двигателями внутреннего сгорания. Более высокая цена покупки сместила анализ общей стоимости владения в сторону экономии энергии, снижения затрат на техническое обслуживание и увеличения времени безотказной работы. Эти характеристики сделали литий-ионные аккумуляторы предпочтительными в условиях ограниченного времени простоя и пространства для аккумуляторных помещений.
Профили зарядки, глубина разряда и срок службы
Стратегия зарядки оказывала существенное влияние на срок службы батареи и энергоэффективность. Для свинцово-кислотных систем оптимальным решением было ограничение разряда примерно до 80% от номинальной емкости и запуск перезарядки при оставшихся 20–30%. Операторы избегали частых частичных «случайных» зарядок, поскольку они сокращали срок службы из-за увеличения количества циклов и сульфатации. После начала цикла зарядки рекомендовалось завершить его, чтобы избежать расслоения и преждевременной потери емкости.
Литий-ионные системы поддерживали более гибкие профили зарядки, включая короткие подзарядки во время перерывов. Тем не менее, производители по-прежнему указывали предпочтительные диапазоны уровня заряда для обеспечения баланса между сроком службы и доступностью. Чрезмерный разряд и хронический перезаряд оставались вредными для всех типов аккумуляторов, создавая нагрузку на элементы питания и электронику. Использование соответствующих зарядных устройств, одобренных производителем, помогало поддерживать правильные кривые напряжения и предотвращало как недозаряд, так и риск теплового разгона.
Терморегулирование и состояние батареи
Контроль температуры оставался критически важным как для аккумуляторных, так и для моторных систем. Высокие температуры ускоряли химическую деградацию свинцово-кислотных пластин и литий-ионных электродов, сокращая срок службы. Низкие температуры снижали доступную мощность и пиковую производительность, что влияло на грузоподъемность и ходовые качества. В современных вилочных погрузчиках интегрирована система терморегулирования, которая ограничивает повышение температуры во время интенсивной работы и зарядки.
В электрических погрузчиках нового поколения оптимизированные тепловые пути и управляющая электроника позволили снизить температуру двигателя примерно на 12 °C. Это позволило избежать снижения производительности из-за перегрева при интенсивной эксплуатации. Аналогичные принципы применялись и к аккумуляторным батареям, где принудительное воздушное или жидкостное охлаждение стабилизировало температуру элементов. Охлаждение батарей после зарядки перед интенсивным использованием снижало риск деформации пластин в свинцово-кислотных батареях и повышало долговременную надежность.
Техническое обслуживание, соблюдение требований OSHA и безопасность.
Структурированные программы технического обслуживания обеспечивали безопасное и эффективное использование батарей. Для свинцово-кислотных батарей стандартными были еженедельные проверки уровня электролита и ежемесячные измерения напряжения и плотности элементов. Техники добавляли только дистиллированную воду после зарядки, держа пластины закрытыми, но избегая переполнения и пролития. Регулярная очистка корпусов и клемм минимизировала токи утечки, коррозию и перегрев в местах соединений.
Операторы соблюдали правила обращения с батареями, установленные OSHA, включая использование средств защиты глаз и перчаток, а также запрет на использование открытого огня или металлических инструментов вблизи открытых элементов. Ежегодные профессиональные проверки подтверждали сопротивление изоляции как грузовика, так и зарядного устройства, а также правильность работы зарядного устройства. Литий-ионные батареи сокращали объем работ, таких как долив воды, но все еще требовали периодических диагностических проверок и обновления прошивки. Обучение операторов правильной зарядке, избеганию чрезмерного ускорения и резкого торможения, а также выключению грузовиков на холостом ходу продлевало срок службы батарей и общую эффективность системы.
Снижение затрат на электроэнергию на протяжении всего срока службы грузовика.
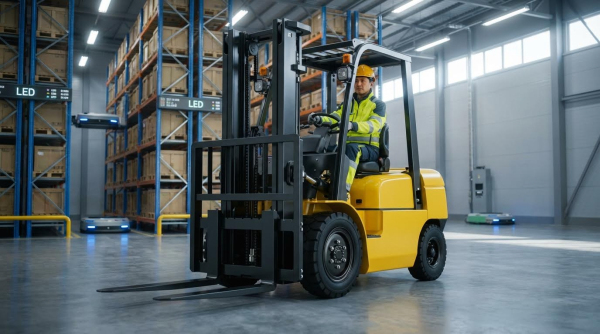
Затраты на электроэнергию на протяжении всего жизненного цикла зависели от того, как предприятия планировали смены, обслуживали оборудование и контролировали процесс зарядки. Инженеры оценивали не только эффективность батарей, но и коэффициенты их использования, время простоя и тарифы на зарядку. Интегрированные стратегии энергосбережения для автопарка позволили снизить как прямое потребление кВт·ч, так и косвенные затраты, такие как простои и преждевременная замена батарей.
Планирование смен и оптимизация энергопотребления автопарка
Структурированное планирование смен позволило ограничить пиковую нагрузку и избежать ненужной замены батарей. Операторы планировали энергоемкие задачи, такие как погрузка и разгрузка с полной загрузкой и длительные поездки, на периоды с доступными заряженными погрузчиками и, по возможности, с использованием непиковых тарифов на электроэнергию. Для многосменной работы литий-ионные батареи с быстрой зарядкой 0.5C и 6-секундной заменой, используемые в паллетных погрузчиках нового поколения , обеспечивали возможность подзарядки без превышения пределов глубины разряда. Менеджеры автопарка подбирали количество погрузчиков таким образом, чтобы средняя загрузка оставалась высокой, но при этом погрузчики не разряжались более чем на 80% за смену. Данные телематики, полученные с помощью счетчиков моточасов и информации о состоянии заряда, помогли перераспределить погрузчики для балансировки циклов, продлив срок службы батарей и сократив количество замен батарей в течение всего жизненного цикла.
Прогнозируемое техническое обслуживание и эффективность двигателя
Программы прогнозирующего технического обслуживания были сосредоточены на двигателях, контроллерах и трансмиссиях для предотвращения потерь эффективности. Высокомоментные бесщеточные двигатели прямого привода устранили потери в редукторе и снизили уровень шума, но все еще требовали контроля состояния подшипников, температуры и вибрации. Усовершенствованные модели с терморегулированием поддерживали температуру двигателя примерно на 12 °C ниже при непрерывной работе, предотвращая перегрев и снижая номинальную мощность и сохраняя стабильную эффективность. Предприятия отслеживали потребление тока, температуру двигателя и коды неисправностей для обнаружения смещения, заедания тормозов или гидравлического байпаса, которые увеличивали потребление кВт·ч в час работы. Плановые проверки клемм, сопротивления изоляции и путей охлаждения минимизировали резистивные потери и незапланированные простои. Прогнозирующая аналитика, основанная на исторических данных, позволяла проводить техническое обслуживание во время плановых остановок, а не в энергонеэффективных режимах отказов.
Сравнение энергозатрат электрических и механических вилочных погрузчиков
Анализ жизненного цикла показал, что электрические вилочные погрузчики потребляли примерно 44 764 кВт·ч при стандартных условиях эксплуатации. При исторических ценах на электроэнергию около 0.0684 доллара США за кВт·ч это привело к затратам на энергию в размере около 3,062 долларов США. В отличие от этого, модели, работающие на пропане, дизельном топливе и бензине, понесли затраты на энергию за весь жизненный цикл в размере приблизительно 44 653, 56 772 и 75 205 долларов США соответственно. 3-тонный электрический погрузчик с батареей 80 В, 500 А·ч потреблял около 40 кВт·ч за смену, что обходилось примерно в 5.53 доллара США и позволяло сэкономить около 19.35 долларов США в день по сравнению с дизельным погрузчиком. За 250 рабочих дней это эквивалентно примерно 4,838 долларам США годовой экономии или 9,675 долларам США за двухлетний срок службы батареи, составляющий около 500 циклов. Хотя грузовики с двигателями внутреннего сгорания имели более короткий срок окупаемости из-за более низкой стоимости приобретения, общая стоимость владения была выше у электромобилей, если учитывать меньшие затраты на техническое обслуживание, более длительные интервалы между сервисными работами и нулевые выбросы вредных веществ в атмосферу.
Цифровые инструменты, телематика и мониторинг данных.
Цифровые инструменты и телематические платформы обеспечили основу для снижения затрат на электроэнергию. Менеджеры автопарка отслеживали уровень заряда, глубину разряда и временные метки зарядки, чтобы обеспечить правильные временные интервалы зарядки и избежать вредных частичных циклов зарядки. Данные счетчиков моточасов в сочетании с профилями перемещений и подъема грузов позволили выявить недоиспользуемые грузовики и оптимизировать автопарк для сокращения простаивающих мощностей. Панели мониторинга энергопотребления сравнивали кВт·ч на тонно-метр перемещенных грузов, выделяя агрегаты с изношенными двигателями, гидравликой или батареями. Интеграция с системами управления складом согласовывала распределение задач с состоянием батарей, обеспечивая передачу задач с высокой нагрузкой грузовикам с более высоким уровнем заряда и более исправными батареями. Со временем этот замкнутый цикл мониторинга способствовал постоянному улучшению показателей энергопотребления и подтвердил целесообразность инвестиций в такие технологии, как рекуперативное торможение, литий-ионные батареи и двигатели прямого привода.
Краткий обзор передового опыта и будущих тенденций
Эффективное использование энергии в электрических погрузчиках зависело от скоординированного управления рабочими циклами, батареями, двигателями и зарядной инфраструктурой. Операторы и менеджеры автопарков достигали наименьших затрат на электроэнергию за весь срок службы, ограничивая глубину разряда примерно до 70–80% и заряжая батареи, оставляя около 20–30% оставшейся емкости, вместо подзарядки по мере необходимости. Дисциплинированные методы, такие как выполнение полных циклов зарядки, использование зарядных устройств, рекомендованных производителем, и избегание экстремальных температур, продлевали срок службы батарей до типичных 2,000 циклов и 10 000 часов. Регулярное техническое обслуживание, включая очистку клемм, проверку напряжения и электролита, а также соблюдение протоколов безопасности OSHA 1926.441, снижали количество отказов и сохраняли электрическую эффективность.
С точки зрения затрат, анализ жизненного цикла показал, что электрические вилочные погрузчики потребляют значительно меньше энергии, чем дизельные, пропановые или бензиновые грузовики, несмотря на более высокую первоначальную стоимость. Экономия энергии, снижение частоты технического обслуживания и уменьшение износа тормозов благодаря рекуперативному торможению обычно обеспечивают окупаемость примерно за два года при ценах на электроэнергию в 2019–2025 годах. Современные конструкции с бесщеточными двигателями прямого привода, рекуперативным торможением и модульными литиевыми батареями дополнительно повышают эффективность, время работы и доступность, одновременно снижая уровень шума и требования к техническому обслуживанию. Оптимизация на уровне автопарка с использованием планирования смен, зарядки в непиковые часы и телематического мониторинга позволила операторам сопоставлять распределение погрузчиков с реальным спросом на энергию и избегать чрезмерного увеличения автопарка.
Будущие тенденции указывают на более широкое внедрение литий-ионных и других передовых химических составов, более высокую интеграцию между системами управления двигателем, управления батареями и рекуперативными торможениями, а также на расширение использования анализа данных для прогнозирующего технического обслуживания. Производители уже внедрили высокомоментные архитектуры прямого привода, усовершенствованные гидравлические системы и компактные радиусы поворота для поддержки плотной компоновки складских помещений без ущерба для эффективности. В следующих поколениях продукции более тесная связь алгоритмов управления с учетом энергопотребления с облачными системами управления парком техники должна обеспечить динамическое ограничение мощности, автоматизированную организацию зарядки и более точное прогнозирование общей стоимости владения, в то время как нормативное давление в отношении выбросов продолжает отдавать предпочтение электрическим погрузчикам перед погрузчиками с двигателями внутреннего сгорания.