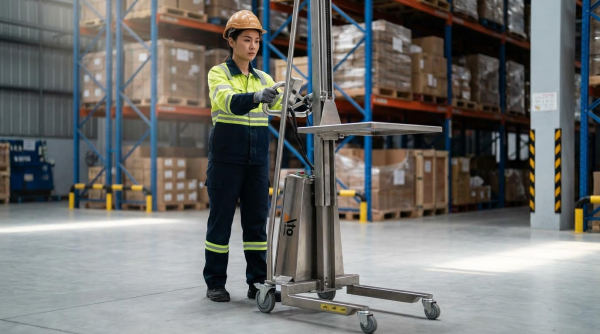
Электрические позиционеры для перемещения грузов обеспечивали точную и воспроизводимую работу с тяжелыми или неудобными грузами при сварке, сборке и погрузочно-разгрузочных работах. Их эффективность зависела от надежной механической конструкции, правильно спроектированных путей перемещения груза и скоординированных систем привода и управления, интегрированных с роботами и автоматизированными транспортными средствами. Безопасная эксплуатация требовала структурированных проверок, электрической защиты, четких рабочих зон и обученных операторов, понимающих аварийные процедуры. Долгосрочная надежность обеспечивалась дисциплинированным техническим обслуживанием, систематическим поиском и устранением неисправностей и стратегиями жизненного цикла, основанными на данных, которые обеспечивали точность, безопасность и доступность позиционеров.
В данной статье рассмотрены основные принципы конструкции электрических позиционеров для рабочих мест, требования безопасности и соответствия нормативным требованиям, методы технического обслуживания и диагностики неисправностей, а также практические подходы к созданию надежных и эффективных систем позиционирования на протяжении всего срока их службы.
Основные функции и конструкция электрических позиционеров для рабочих мест
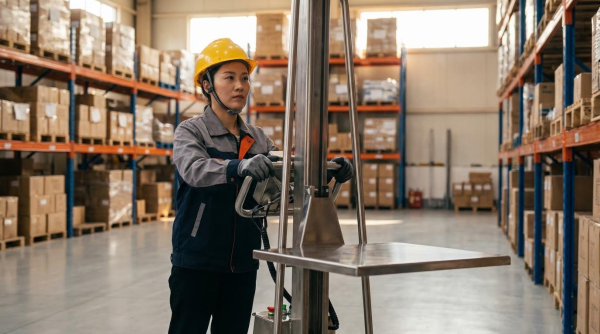
Электрические позиционеры рабочей зоны регулировали ориентацию заготовки для улучшения качества сварки, эргономики и стабильности процесса. Они объединяли механические конструкции, приводные системы и системы управления для обеспечения точного и повторяемого перемещения при заданных допустимых нагрузках. Инженеры-конструкторы балансировали жесткость, динамический отклик и функции безопасности, интегрируя их со сварочным оборудованием, роботами или манипуляторами. Понимание путей передачи нагрузки, управления скоростью и стабильности было крайне важно для проектирования надежных и соответствующих требованиям систем.
Механическая архитектура и пути передачи нагрузки
Механическая конструкция обычно включала жесткое основание, вращающийся стол или раму и механизмы наклона, поддерживаемые подшипниками и конструктивными элементами. Конструкторы направляли основные пути передачи нагрузки от заготовки через зажимы к столу, затем через подшипники и рамы к фундаменту или анкерам. Правильный подбор размеров валов, подшипников и сварных швов на основе наихудших изгибающих моментов и крутящих нагрузок ограничивал прогиб и предотвращал усталостное разрушение. Инженеры минимизировали консольные нагрузки и обеспечивали устойчивость анкерных болтов и монтажных соединений к ослаблению под воздействием вибрации во время рабочих циклов. Для вертикальных и потолочных применений устройства защиты от падения или механические блокировочные устройства предотвращали движение под действием силы тяжести в случае отказа привода или тормоза.
Системы привода, коробки передач и регулирования скорости
В электрических позиционерах для рабочих деталей использовались мотор-редукторные узлы для обеспечения контролируемого вращения и наклона, как правило, с помощью зубчатых поворотных столов, червячных передач или цепных приводов. Серво- или асинхронные двигатели с частотными преобразователями обеспечивали переменную скорость и крутящий момент, что позволяло осуществлять плавное позиционирование на низких скоростях и стабильное вращение сварочного инструмента с постоянной скоростью. Конструкторы выбирали передаточные числа таким образом, чтобы номинальный крутящий момент двигателя превышал требуемый выходной крутящий момент с запасом прочности, учитывая инерцию и циклы пуска-остановки. Редукторы требовали правильной смазки, контроля люфта и герметизации во избежание износа, шума и утечки масла, которые могли повлиять на точность позиционирования. Алгоритмы управления скоростью в инверторах или сервоприводах ограничивали ускорение и замедление для предотвращения проскальзывания заготовки, при этом обеспечивая соблюдение целевых показателей времени цикла.
Крепление заготовки, центр тяжести и устойчивость
Зажимные приспособления надежно фиксировали детали, передавая нагрузки на позиционер без проскальзывания или деформации. Инженеры располагали объединенный центр тяжести приспособления и заготовки как можно ближе к осям вращения и наклона, чтобы минимизировать требуемый крутящий момент и динамические нагрузки. Несовпадение центров тяжести создавало неуравновешенные моменты, вызывая шатание стола, увеличение нагрузок на подшипники и потенциальный риск опрокидывания мобильных или высотных устройств. При расчетах учитывались максимальная номинальная масса, расстояние смещения и угол наклона для проверки устойчивости к опрокидыванию и, при необходимости, для подбора противовесов. Практические процедуры настройки включали проверку целостности зажима, проверку на вибрацию или тряску во время тестовых запусков и регулировку геометрии приспособления для выравнивания центра тяжести.
Интеграция с роботами, коллаборативными роботами и автоматизированными транспортными средствами.
При интеграции с роботами или коллаборативными роботами электрические позиционеры рабочих элементов выступали в качестве скоординированных внешних осей, синхронизирующих движение детали с траекториями инструмента. Связь между контроллерами роботов и приводами позиционеров осуществлялась с помощью полевых шин или промышленного Ethernet для обмена командами позиционирования, обратной связи и сигналами безопасности. Для точного планирования траектории и предотвращения столкновений требовались точные кинематические модели позиционера, включая смещения осей и направления вращения. В автоматизированных ячейках с ручными погрузчиками позиционеры взаимодействовали с системами обработки материалов для приема деталей, фиксации положения и подтверждения безопасных состояний перед сваркой или сборкой. Конструкторы внедрили блокировки, функции безопасного отключения крутящего момента и мониторинг зон, чтобы операторы-люди, мобильные платформы и роботизированное оборудование могли сосуществовать без опасных взаимодействий.
Безопасность, соответствие нормативным требованиям и передовые методы работы
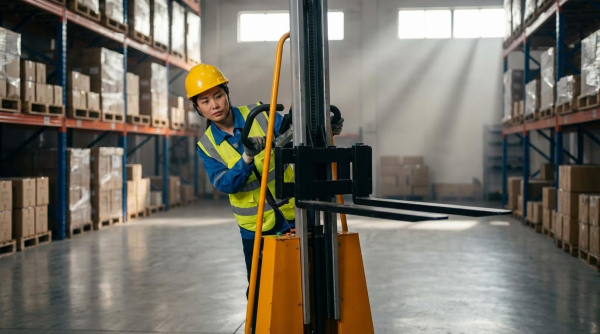
Безопасная эксплуатация электрических позиционеров для рабочих платформ основывалась на строгом соблюдении процедур, использовании соответствующего оборудования и обученном персонале. В этом разделе основное внимание уделялось практическим правилам эксплуатации, которые снижали вероятность несчастных случаев и защищали оборудование. Рассматривались вопросы инспекции, электрозащиты, обработки грузов и реагирования на чрезвычайные ситуации, с примерами из практики использования сварочных позиционеров, лебедок и мобильных подъемных рабочих платформ. Цель заключалась в том, чтобы перевести стандарты и практический опыт в практические методы работы на производственных площадках и строительных объектах.
Предэксплуатационный осмотр и проверка функциональной безопасности
Перед включением любого электрического позиционера операторы должны были проводить структурированные предэксплуатационные проверки. Они проверяли вращающиеся и наклонные механизмы на свободное движение, отсутствие заклинивания и правильность работы концевых выключателей. Крепежные элементы на всех направлениях нагрузки, включая крепления стола, анкерные болты и соединения с зажимными приспособлениями, требовали визуальной проверки и, где это было необходимо, контроля крутящего момента. Электрические проверки включали проверку силовых кабелей, вилок, розеток и видимой проводки на наличие порезов, истирания, изменения цвета или старения изоляции.
Функциональные проверки подтверждали правильность работы устройств запуска, остановки и регулирования скорости, а также их возврат в безопасное состояние. Для сервоприводов или частотно-регулируемых приводов операторы запускали позиционер без нагрузки, чтобы убедиться в плавном ускорении, замедлении и стабильности скорости без посторонних шумов или вибраций. Концевые выключатели, блокировки и датчики перемещения необходимо было проверить, перемещая оси в пределах их безопасных диапазонов и подтверждая, что движение останавливается в заданных положениях. Для мобильных подъемных рабочих платформ предэксплуатационные проверки также включали проверку ограждений, точек крепления ремней безопасности, шин или гусениц и систем аварийного опускания.
Заземление, изоляция и электрическая защита
Заземление являлось основным барьером против поражения электрическим током в позиционерах для сварочного оборудования и сопутствующем оборудовании. Для сварочных позиционеров требовалось специальное защитное заземление с сопротивлением заземления, не превышающим приблизительно 4 Ом, измеренным с помощью соответствующих измерительных приборов. Заземляющие проводники должны были быть механически надежно закреплены, не подвержены коррозии и иметь сечение, соответствующее действующим электротехническим нормам. Проверка изоляции включала визуальный осмотр кабелей, разъемов и клемм двигателей, а также периодические измерения сопротивления изоляции; значения не менее 0.5 МОм обычно указывали на приемлемую изоляцию для низковольтных систем.
Шкафы управления требовали регулярной очистки для удаления проводящей пыли, брызг и влаги, которые могли бы нарушить расстояние утечки тока. Защитные устройства, такие как предохранители, автоматические выключатели и устройства защиты от остаточного тока, должны были иметь правильные номинальные параметры и документированные интервалы проверки. Операторы проверяли, что дверцы шкафов полностью закрываются и что уплотнители остаются целыми для поддержания уровня защиты от проникновения влаги и пыли. Во время технического обслуживания процедуры блокировки и маркировки обеспечивали изоляцию и четкую маркировку всех источников энергии, включая электрические, гидравлические и пневматические, для предотвращения непреднамеренного включения.
Безопасная погрузка и разгрузка, ограничения скорости и рабочие зоны.
Безопасная обработка грузов начиналась со строгого соблюдения номинальной грузоподъемности и четко определенных рабочих зон. Операторы проверяли массу заготовки и положение центра тяжести перед зажимом, обеспечивая прохождение результирующей линии нагрузки близко к оси вращения позиционера. Зажимы должны были соответствовать геометрии заготовки и обеспечивать надежную фиксацию для предотвращения проскальзывания или выброса под динамическими нагрузками. Для вращающихся столов или наклонных рам пробные запуски на низкой скорости позволяли проверить устойчивость и отсутствие помех со стороны защитных ограждений, кабелей или окружающих конструкций.
Выбор скорости зависел от массы заготовки, ее геометрии и технологических требований, таких как сварка или сборка. Чрезмерное вращение или скорость подъема увеличивали инерционные нагрузки, что могло вызвать вибрацию, перерегулирование или усталость конструкции. Рекомендуемая практика предусматривала использование более низких скоростей для тяжелых или смещенных грузов и ограничение разгона в зависимости от параметров привода. Для мобильных подъемных рабочих платформ операторы соблюдали указанные производителем скорости перемещения, максимальную высоту платформы при ограничениях по ветру и запрещали движения вблизи препятствий или воздушных линий электропередач. Четко обозначенные рабочие зоны и барьеры удерживали посторонний персонал за пределами опасной зоны.
Действия в чрезвычайных ситуациях и обучение операторов
Для обеспечения готовности к чрезвычайным ситуациям требовались четкие процедуры, доступные устройства и регулярные тренировки. Операторы должны были распознавать нештатные ситуации, такие как необычный шум, сильная вибрация, неожиданное движение или ослабление креплений, и реагировать, немедленно останавливая машину и отключая питание. Устройства аварийной остановки должны были быть хорошо видны, не загорожены и проверены во время ввода в эксплуатацию и периодических проверок. Однако использование устройств аварийной остановки для обычных остановок не рекомендовалось, поскольку это создавало нагрузку на компоненты и могло снизить надежность системы.
Программы обучения охватывали конструкцию оборудования, логику управления, ограничения и опасности, характерные для конкретного объекта. Только персонал, прошедший документально подтвержденное обучение и, где это требовалось по правилам, имеющий действующие сертификаты на эксплуатацию, должен был работать с лебедками, позиционерами или подъемными платформами. Инструктаж включал правильную последовательность запуска и остановки, безопасные места для парковки, а также процедуры на случай отключения электроэнергии, утечки электричества или пожара, включая координацию с планами действий в чрезвычайных ситуациях на объекте. Повторное обучение и анализ инцидентов помогали поддерживать компетентность и внедрять культуру осторожной и методичной работы среди всего персонала.
Техническое обслуживание, устранение неполадок и оптимизация жизненного цикла.
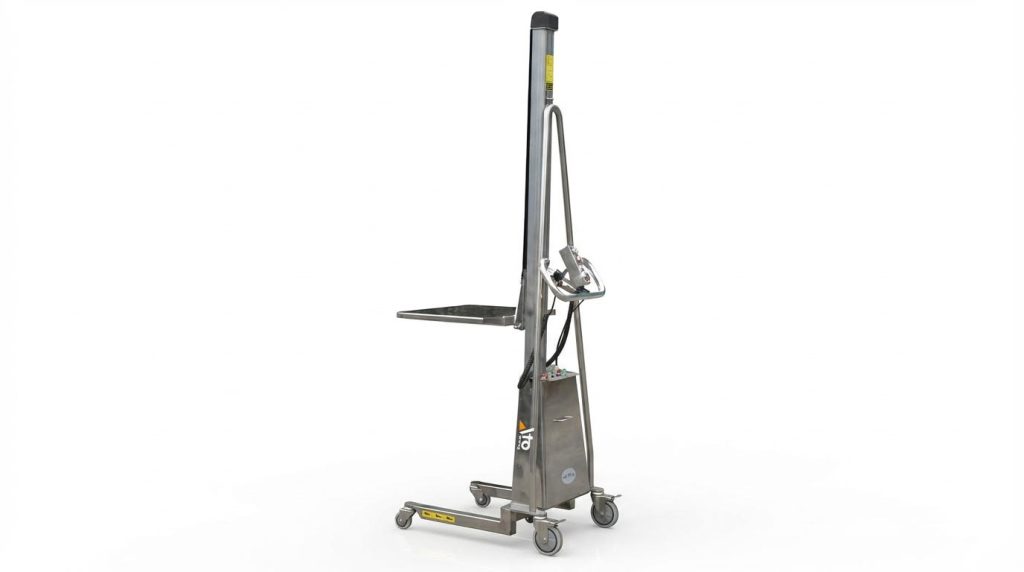
Техническое обслуживание электрических позиционеров напрямую влияло на время безотказной работы, точность позиционирования и безопасность. Структурированные процедуры обслуживания, систематическая диагностика неисправностей и планирование жизненного цикла сокращали незапланированные простои и продлевали срок службы оборудования. В этом разделе в качестве примеров электрических позиционеров рассматривались сварочные позиционеры и мобильные подъемные рабочие платформы. Практические этапы проверки были сопоставлены с более глубокими стратегиями повышения надежности, такими как регистрация данных и прогнозирующее техническое обслуживание.
Ежедневные, еженедельные и периодические задачи по обслуживанию
Ежедневные задачи начинались с визуального осмотра и очистки. Операторы удаляли сварочный шлак, брызги, пыль и масло со столов, вращающихся механизмов, направляющих и платформ. Они проверяли кабели, шланги и воздушные трубы на наличие потертостей, износа или ослабленных соединений, которые могли бы нарушить подачу электроэнергии или жидкости. Функциональные проверки включали проверку пусковых/остановочных устройств, регуляторов скорости, концевых выключателей и индикаторных ламп перед загрузкой заготовки.
Смазка являлась основной частью ежедневной или еженедельной работы. Техники наносили указанные смазочные материалы на подшипники, шестерни, цепи и линейные направляющие в соответствии с графиком производителя. Они проверяли уровень масла в редукторах и осматривали уплотнения и фланцы на наличие утечек. Еженедельно и ежемесячно они затягивали анкерные болты, крепежные элементы и крепления вращающегося стола, которые ослабевали под воздействием вибрации. Они также проверяли предельные значения хода, фотоэлектрические датчики и блокировки безопасности для обеспечения повторяемости работы.
В рамках ежеквартальных или ежегодных работ устранялись более глубокие механизмы износа. Бригады технического обслуживания измеряли сопротивление изоляции двигателя, стремясь к значениям 0.5 МОм и выше, и проверяли клеммы на наличие следов перегрева. Гидравлическое масло заменяли каждые 6–12 месяцев, очищали или заменяли фильтры, а также осматривали шланги и клапаны на предмет утечек или трещин. Шкафы управления требовали внутренней очистки, проверки контакторов и реле, а также проверки целостности проводки ПЛК, сервоприводов и частотно-регулируемых приводов. Во время длительных остановок они очищали оборудование, наносили антикоррозийные составы, перемещали оси в безопасные положения, отключали электропитание и подачу воздуха, а также использовали осушители в шкафах.
Диагностика неисправностей механических, приводных и управляющих систем.
Механические неисправности обычно проявлялись в виде рывков, шатания стола или посторонних шумов. Рывки или наклон часто указывали на недостаточную смазку, износ направляющих или подшипников, а также на чрезмерный люфт в шестернях и цепи. Корректирующие действия включали очистку и смазку контактных поверхностей, регулировку натяжения шестерен или цепи, а также удаление посторонних предметов из зоны движения. При шатании стола или потере точности позиционирования специалисты проверяли анкерные болты, болты крепления стола и подшипники вала на наличие люфта и при необходимости подтягивали или заменяли компоненты.
Ненормальные визжащие или скрежещущие звуки указывали на сухое трение, повреждение шестерен или неисправность подшипников. Специалисты по техническому обслуживанию осматривали боковые поверхности зубьев шестерен на предмет образования точечных повреждений, сколов или смещения и заменяли неисправные детали. В системе привода отсутствие движения или слабый выходной сигнал указывали на потерю мощности, неисправности проводки, срабатывание защиты от перегрузки или отказ двигателя. Диагностика включала подтверждение напряжения питания, проверку целостности цепи и проверку реле перегрузки и предохранителей перед их сбросом. Неравномерная скорость или перегрев часто были связаны с неправильными параметрами частотно-регулируемого привода, проблемами с шиной постоянного тока или неисправностями обмоток, что требовало проверки параметров, электрических испытаний и, возможно, замены двигателя.
Сбои в системе управления приводили к неработоспособности команд, неточному позиционированию или непреднамеренным запускам и остановкам. Инженеры проверяли кнопки и переключатели на наличие окисленных контактов, ослабленных клемм или сломанных приводов. Они проверяли датчики и энкодеры на правильность уровней сигнала и выравнивания, перекалибровывали параметры ПЛК или привода, а также проверяли заземление и экранирование для снижения электрических помех. В цифровых позиционерах они устраняли неработающие светодиоды или ошибки связи, проверяя качество электропитания, полярность проводки, характеристики шинного кабеля и настройки, специфичные для протокола. Ведение подробного журнала неисправностей с указанием времени, симптомов и способов устранения повысило скорость диагностики в будущем.
Обслуживание гидравлических и пневматических подсистем
Гидравлические подсистемы в позиционерах и подъемных платформах требовали строгого контроля уровня жидкости. Техники проверяли уровень жидкости в резервуарах перед началом работы и осматривали их на наличие пенообразования, изменения цвета или запаха, указывающих на загрязнение или термическое воздействие. Гидравлическое масло заменялось каждые 6–12 месяцев с использованием жидкостей, соответствующих стандартам, таким как ISO 11158 и ASTM D6158-05, где это было необходимо. Фильтры в обратных и напорных линиях требовали периодической очистки или замены для поддержания потока и защиты клапанов и приводов от частиц износа.
Контроль утечек был крайне важен для обеспечения безопасности и чистоты. Ремонтные бригады осматривали шланги, жесткие трубы, фитинги и уплотнения штоков цилиндров на предмет образования конденсата, капель или повреждений. Они заменяли треснувшие шланги и изношенные уплотнения, а также очищали от протечек масла, чтобы предотвратить опасность скольжения. Испытания под давлением подтверждали правильную настройку предохранительных клапанов во избежание перегрузки конструктивных элементов. В пневматических системах рабочие сливали конденсат из воздушных резервуаров и фильтров, проверяли регуляторы давления и лубрикаторы, а также убеждались в надежной работе электромагнитных клапанов без заеданий.
Проверки работоспособности системы были сосредоточены на обеспечении плавного и контролируемого движения под номинальной нагрузкой. Техники контролировали скорость подъема и вращения, выявляя замедление или нестабильность, которые могли бы указывать на внутреннюю утечку или неисправность клапана. Они проверяли, работают ли гидравлические и пневматические компоненты в заданных температурных диапазонах, чтобы предотвратить износ уплотнений. Во время технического обслуживания они всегда сбрасывали давление в контурах, отключали питание и следовали процедурам, запрещающим работу на линиях под напряжением или под давлением. Надлежащий уход за этими подсистемами сокращал время простоя и продлевал срок службы цилиндров, клапанов и насосов.
Цифровой мониторинг, журналы событий и прогнозирующее техническое обслуживание
Цифровые средства мониторинга позволили операторам отказаться от реактивного технического обслуживания. Современные позиционеры интегрировали датчики температуры, вибрации, тока двигателя, гидравлического давления и обратной связи по положению. Системы управления и человеко-машинные интерфейсы регистрировали эти сигналы, что позволяло проводить анализ тенденций в течение недель и месяцев. Инженеры сравнивали базовые показатели с текущими данными для раннего выявления изменений трения, несоосности или электрической нагрузки. Такой подход позволил сократить количество непредвиденных отказов и поддержать плановые остановки для замены компонентов.
Журналы событий и аварийных сигналов внутри ПЛК, частотно-регулируемых приводов и сервоприводов предоставляли подробную историю неисправностей. Персонал по техническому обслуживанию просматривал записи с отметками времени о срабатываниях защиты от перегрузки по току, перегреве, ошибках энкодера или потерях связи. Они сопоставляли эти записи с условиями окружающей среды и режимами работы. Систематическая регистрация наблюдений, сделанных вручную, таких как необычный шум или периодическая вибрация, дополняла электронные данные. В совокупности эти записи способствовали анализу первопричин и постоянному повышению надежности.
Стратегии прогнозирующего технического обслуживания использовали аналитику для оценки оставшегося срока службы критически важных компонентов. Например, анализ вибрационных характеристик редукторов указывал на износ подшипников задолго до катастрофического отказа. Анализ сопротивления изоляции выявлял электрическое старение двигателей и кабелей. Предприятия интегрировали эти данные в компьютеризированные системы управления техническим обслуживанием для планирования смазки, замены масла и деталей с оптимальными интервалами. Цифровые инструменты также поддерживали удаленную диагностику, позволяя специалистам просматривать параметры и графики без присутствия на месте, сокращая время реагирования и снижая общую стоимость жизненного цикла.
Краткое описание: Надежные, безопасные и эффективные системы позиционирования.
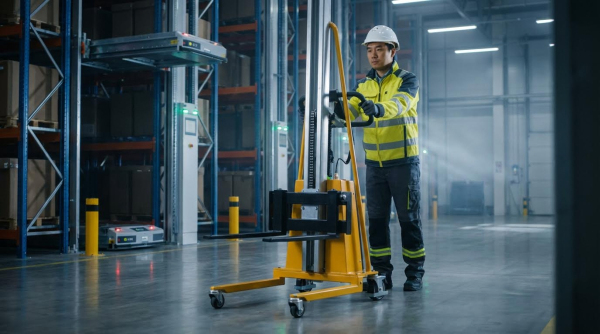
Электрические позиционеры для рабочих мест , включая сварочные позиционеры и мобильные подъемные рабочие платформы, полагались на надежную механическую конструкцию, управляемые приводные системы и хорошо спроектированные зажимные устройства для обеспечения точного и повторяемого позиционирования. Их безопасность и производительность зависели от тщательной проверки перед использованием, правильного заземления и изоляции, контролируемой скорости в пределах заданных рабочих зон и операторов, обученных распознавать отклонения от нормы и следовать аварийным процедурам. Структурированные программы технического обслуживания, сочетающие ежедневную очистку и смазку с периодическими проверками электрооборудования, гидравлических и пневматических систем, продлевали срок службы, сокращали незапланированные простои и сохраняли точность позиционирования.
В производственной практике наблюдается тенденция к большей интеграции роботов, коллаборативных роботов и автоматизированных транспортных средств , что увеличивает производительность, но требует более жесткого контроля над траекториями движения грузов, управлением центром тяжести и функциональной безопасностью. Данные о тенденциях указывают на растущее использование цифровой диагностики, журналов событий и удаленного мониторинга для поддержки технического обслуживания на основе состояния и прогнозирования. Эти инструменты позволяют раньше выявлять такие проблемы, как износ подшипников, деградация изоляции, утечка гидравлической жидкости или дрейф датчиков, что снижает количество катастрофических отказов и повышает эффективность использования активов.
Практическая реализация требовала четкого распределения обязанностей по техническому обслуживанию, документированных контрольных списков проверок и соблюдения соответствующих электрических, механических и гидравлических стандартов. Операторам и техникам требовалось целенаправленное обучение распознаванию неисправностей, процедурам блокировки и правильному использованию измерительных инструментов и испытательного оборудования. Сбалансированный подход сочетал консервативный выбор механических размеров и запасов прочности с современным оборудованием управления и аналитикой, избегая чрезмерной сложности и обеспечивая при этом точное и гибкое позиционирование. Предприятия, которые рассматривали электрические позиционеры как критически важные производственные активы, а не как вспомогательные инструменты, достигали более высокой надежности, более безопасной эксплуатации и более низких затрат на протяжении всего жизненного цикла.