L'état des batteries des transpalettes électriques influe directement sur leur disponibilité, la sécurité et le coût de leur cycle de vie dans les opérations industrielles. Cet article examine comment identifier les premiers signes de défaillance, appliquer des tests de diagnostic structurés et interpréter correctement les résultats. Il compare également les options de réparation, de régénération ou de remplacement complet, en tenant compte du poids des batteries et des contraintes de sécurité. Enfin, il résume les meilleures pratiques de maintenance et de surveillance pour garantir la fiabilité et la conformité des parcs de manutention électriques.
Les sections suivantes abordaient les problèmes de fonctionnement et les anomalies de puissance observables, en passant par les tests au multimètre, à l'hydromètre et les tests de capacité normalisés, jusqu'aux décisions stratégiques concernant la remise en état ou le renouvellement. L'accent était mis tout au long de ce document sur des méthodes techniquement fiables et applicables sur le terrain, que les équipes de maintenance pouvaient intégrer aux inspections planifiées et aux programmes de maintenance prédictive.
Principaux symptômes de fonctionnement d'une batterie défaillante
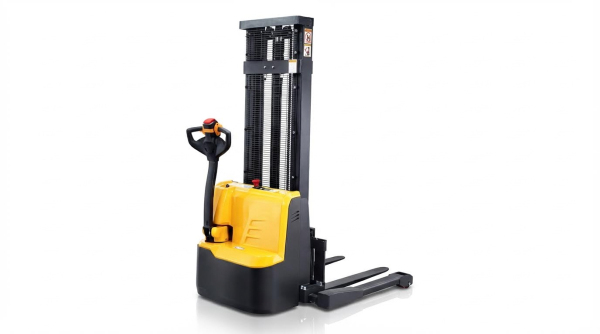
Les opérateurs constataient généralement la dégradation de la batterie en premier lieu lors de l'utilisation quotidienne et au niveau de la charge. Des symptômes opérationnels clairs permettaient aux équipes de maintenance d'intervenir avant que les pannes ne créent des situations dangereuses ou des arrêts de production imprévus. Les sous-sections suivantes décrivent les indicateurs en service les plus pertinents signalant qu'une batterie de gerbeur à conducteur accompagnant approche de sa fin de vie fonctionnelle ou économique.
Autonomie réduite et recharges fréquentes en cours de poste
Une batterie de traction en bon état assurait une autonomie prévisible, souvent proche d'une journée de travail complète à son régime nominal. Une réduction de l'autonomie d'environ 30 % ou plus indiquait une perte de capacité significative et justifiait des tests approfondis. Les opérateurs qui devaient recharger la batterie toutes les quatre heures au lieu de huit constataient les signes classiques de sulfatation ou d'usure des plaques. Ce phénomène faisait généralement suite à des décharges profondes répétées en dessous de 20 % de la capacité ou à une sous-charge chronique. Des tests de capacité réalisés dans des conditions normalisées, telles que les procédures de décharge EN 60254-1, permettaient de vérifier si la batterie respectait toujours l'ampérage-heure requis. Lorsque la capacité mesurée chutait nettement en dessous des spécifications, la poursuite de l'utilisation augmentait la production de chaleur et accélérait le vieillissement.
Problèmes de mise sous tension, coupures de courant intermittentes
Un démarrage difficile, où le gerbeur ne s'allumait pas de manière fiable, indiquait souvent une tension de batterie faible ou une résistance interne élevée. Des pertes de puissance intermittentes pendant le déplacement ou le levage signalaient une tension instable sous charge, parfois due à des cellules défectueuses ou à des interconnexions endommagées. Les techniciens vérifiaient l'état des bornes (desserrées ou corrodées), des câbles (effilochés) et des connecteurs (endommagés), car ces défauts provoquaient des chutes de tension similaires à une défaillance de la batterie. La mesure des tensions de la batterie et des cellules individuelles pendant le fonctionnement du moteur de traction ou de levage permettait de distinguer les problèmes de câblage d'une véritable dégradation des cellules. Des codes d'erreur électroniques persistants liés à une sous-tension, malgré un fonctionnement correct du chargeur et des connexions propres, confirmaient généralement une batterie défaillante.
Surchauffe, odeurs et corrosion visible
Une température excessive de la batterie pendant la charge ou une utilisation intensive signalait une augmentation de la résistance interne et une conversion d'énergie inefficace. La surchauffe s'accompagnait souvent de formation de gaz, de bulles audibles ou de sifflements, notamment dans les systèmes au plomb-acide en cas de surcharge. Les techniciens interprétaient les odeurs de soufre comme un signe de fuite d'électrolyte ou de surchauffe importante, susceptible d'endommager les composants adjacents et l'isolation. Des dépôts blancs ou verdâtres autour des bornes, des connecteurs et des bacs indiquaient une fuite d'acide et une corrosion augmentant la résistance de contact et réduisant le courant disponible. Si la corrosion progressait malgré le nettoyage et le serrage correct des bornes, des fissures sous-jacentes du boîtier, des défaillances d'étanchéité ou un excès chronique d'électrolyte nécessitaient généralement une réparation ou un remplacement.
Impact de l'environnement et du cycle de service sur la durée de vie de la batterie
La température ambiante et le profil d'utilisation influaient fortement sur la vitesse de dégradation des batteries des gerbeurs à conducteur accompagnant . Une utilisation continue dans des entrepôts chauds, à plus de 30 °C environ, accélérait la perte d'eau, la corrosion des plaques et la sulfatation, réduisant ainsi l'autonomie après plusieurs mois d'utilisation. Les environnements froids diminuaient la capacité instantanée et augmentaient la résistance interne, donnant l'impression que les batteries étaient faibles même complètement chargées. Des cycles d'utilisation intensifs, avec des levages fréquents, de longs déplacements et des périodes de repos minimales, sollicitaient fortement les cellules par des pics de courant élevés répétés et des charges partielles. Les installations combinant des températures extrêmes et des cycles d'utilisation intensifs nécessitaient des intervalles d'inspection plus rapprochés, des limites de profondeur de décharge plus strictes et des stratégies de charge adaptées au profil d'utilisation réel.
Tests de diagnostic pratiques pour les batteries des gerbeurs Walkie
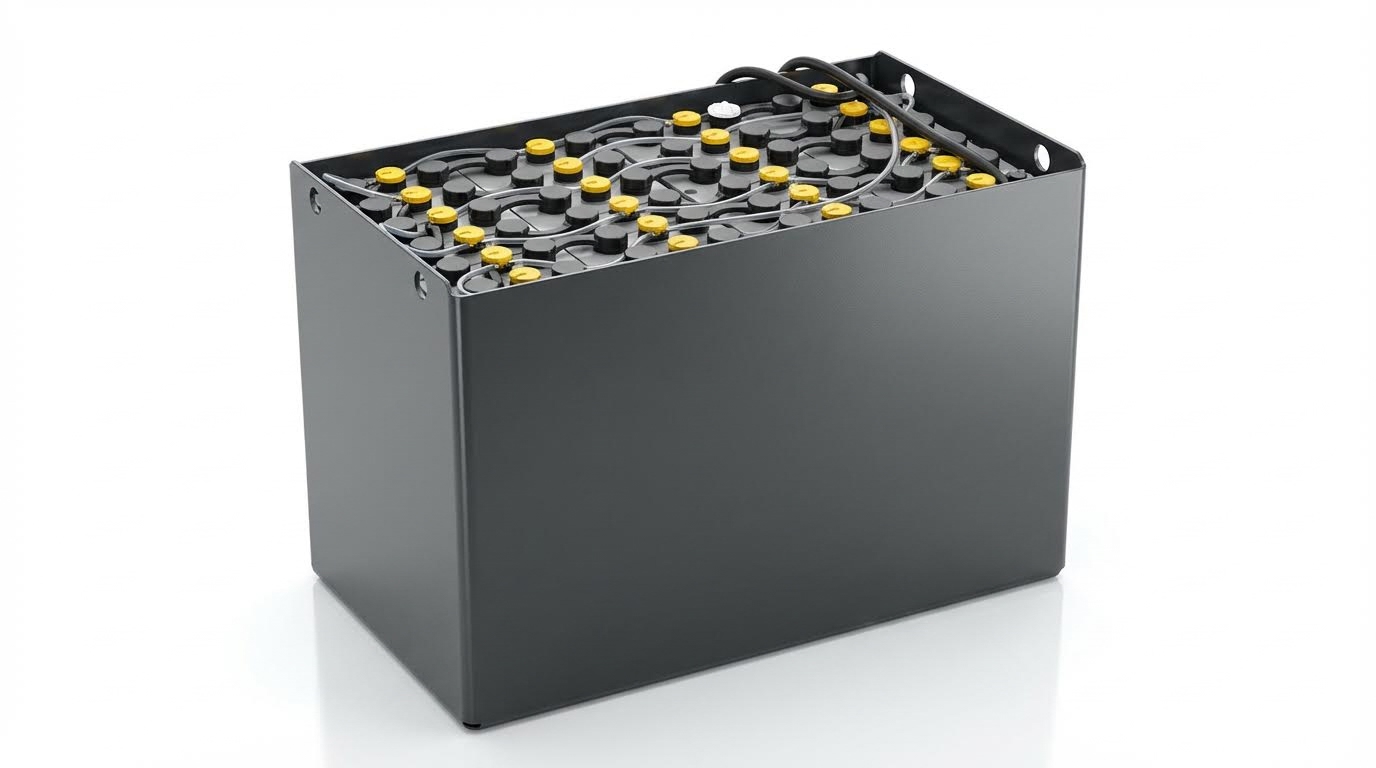
Des tests de diagnostic systématiques ont permis aux équipes de maintenance de distinguer les problèmes de batterie des pannes de chargeur ou de camion. Cette approche structurée a réduit les temps d'arrêt imprévus et prévenu les risques d'utilisation. Les techniciens commençaient généralement par des contrôles visuels et électriques de base, puis procédaient à des tests standardisés de capacité et de résistance. Chaque étape s'appuyait sur la précédente pour confirmer si la batterie était utilisable, récupérable ou en fin de vie.
Préparation de la batterie : charge, inspection et isolation
Avant chaque test, les techniciens chargeaient systématiquement la batterie à 100 % afin de stabiliser la tension et le niveau de charge. Ils vérifiaient que le chargeur avait effectué un cycle normal et indiquait une charge complète, généralement par un voyant vert. Après la charge, ils inspectaient le boîtier, les couvercles et le plateau pour détecter toute fissure, fuite, déformation ou trace d'acide. Ils nettoyaient les bornes et les connecteurs intercellulaires, éliminaient la corrosion et resserraient les fixations afin de minimiser la résistance de contact. La batterie était isolée électriquement du transpalette électrique en débranchant le connecteur CC et en coupant l'alimentation de tous les auxiliaires. Cette isolation empêchait l'électronique du transpalette d'influencer les mesures et évitait tout mouvement accidentel de celui-ci pendant les tests.
Tests de tension, de charge et de cellule avec un multimètre
Les techniciens ont d'abord mesuré la tension à vide de la batterie à l'aide d'un multimètre numérique étalonné, puis l'ont comparée à la tension nominale du système. Ils ont ensuite effectué des contrôles de tension en charge sous un courant de consommation défini, par exemple environ 0.2 fois la capacité C20, afin d'observer le comportement dynamique. Une batterie de traction en bon état maintenait sa tension dans les limites attendues ; une chute rapide indiquait une résistance interne élevée ou une perte de capacité. Les tensions des cellules individuelles ou du bloc ont été mesurées pendant le fonctionnement du moteur de traction ou de la pompe hydraulique. Les cellules présentant une tension inférieure de 1 à 2 volts aux autres en charge ont été identifiées comme défectueuses ou fortement affaiblies. Un déséquilibre persistant entre les blocs suggérait un vieillissement ou des dommages internes et a orienté les décisions ultérieures concernant la régénération ou le remplacement.
Utilisation d'un hydromètre et contrôles du niveau d'électrolytes
Pour les batteries au plomb-acide à électrolyte liquide, les techniciens vérifiaient le niveau d'électrolyte après la charge et effectuaient l'appoint uniquement avec de l'eau déminéralisée ou distillée. Les plaques devaient rester entièrement immergées, sans toutefois être surremplies afin d'éviter tout débordement lors du dégagement gazeux. Ils utilisaient un densimètre à compensation de température pour mesurer la densité de l'électrolyte dans chaque élément, ce qui indiquait l'état de charge et l'homogénéité de l'électrolyte. Une valeur de densité inférieure d'au moins 50 points (0.050) à la moyenne de la batterie indiquait généralement un élément défectueux ou sulfaté. Des variations importantes entre les éléments signalaient une stratification, une sulfatation ou des dommages dus à une surcharge. Combinées aux mesures de tension, les données de l'hydromètre permettaient de distinguer les problèmes réversibles des dommages irréversibles des plaques. Tout signe de décoloration, de sédimentation ou d'électrolyte trouble était consigné pour analyse ultérieure.
Capacité, résistance interne et tests normalisés
Lorsque les contrôles de base révélaient une dégradation significative, les techniciens effectuaient des tests de capacité contrôlés conformément aux normes EN ou DIN EN 60254-1. Ils chargeaient complètement la batterie, puis la déchargeaient à un courant et une température spécifiés jusqu'à ce qu'elle atteigne la tension de fin de décharge définie. Les ampères-heures mesurés étaient comparés à la capacité nominale C20 ; des pertes supérieures à environ 30 % justifiaient généralement un remplacement ou une régénération intensive. La résistance interne était évaluée à l'aide de testeurs spécialisés ou par l'analyse de la chute de tension sous charge connue. Une résistance accrue était corrélée à la sulfatation, à la corrosion des grilles ou au dessèchement des plaques. Des programmes de tests normalisés évaluaient également la rétention de charge, les performances à courant élevé et la durabilité cyclique. Ces résultats ont permis d'établir la documentation de conformité et de prendre des décisions quant à la poursuite de l'exploitation, la régénération ou la mise hors service en toute sécurité de la batterie de traction.
Quand réparer, régénérer ou remplacer la batterie
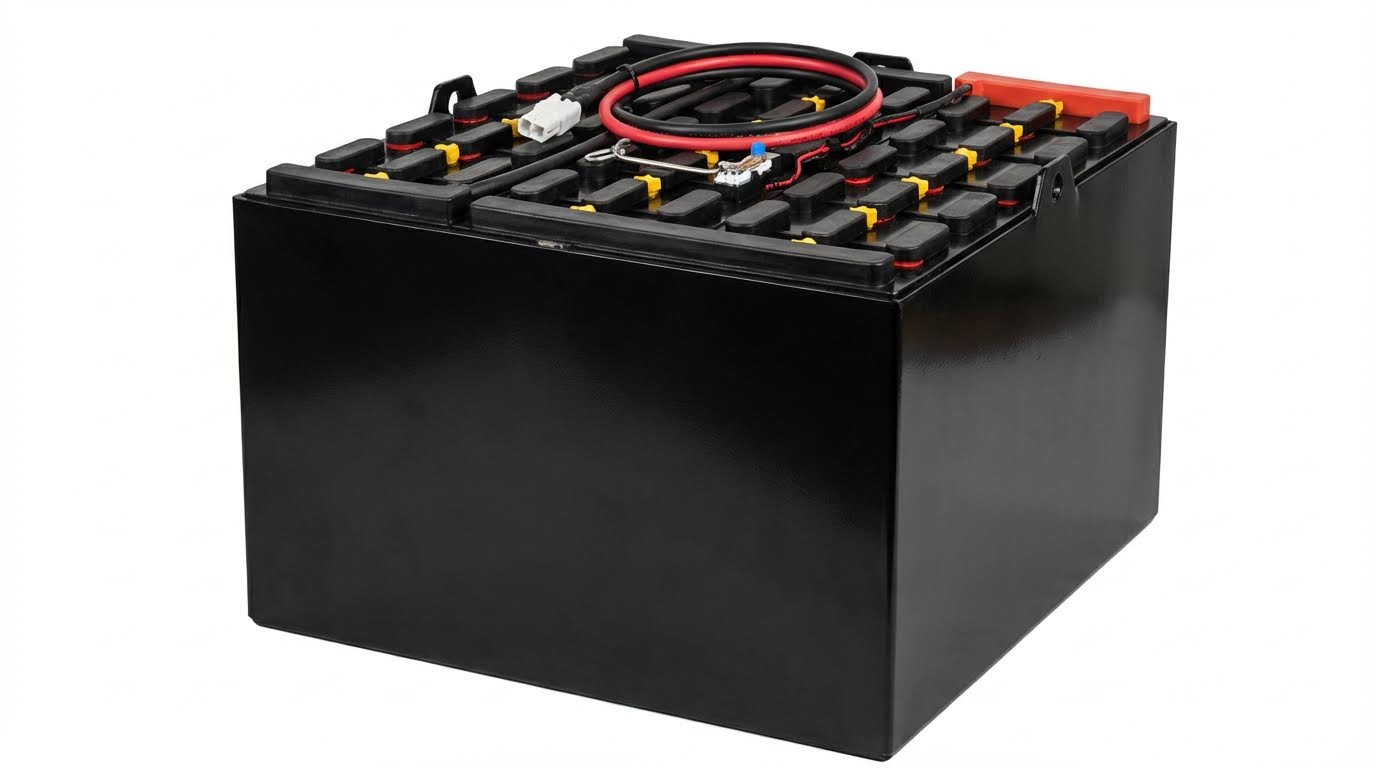
Les batteries des transpalettes électriques se dégradaient avec le temps en raison des cycles de charge/décharge, des variations de température et d'un entretien insuffisant. Le choix entre réparation, régénération ou remplacement complet nécessitait des données de diagnostic objectives, et non la seule perception de l'opérateur. Des seuils clairs pour la perte d'autonomie, le déséquilibre des cellules et les indicateurs de sécurité ont permis de définir le seuil de rentabilité. Un processus décisionnel structuré a permis de minimiser les temps d'arrêt, d'éviter la mise au rebut prématurée et de réduire les risques électriques en exploitation.
Distinguer les problèmes réversibles de la fin de vie
Les techniciens ont d'abord vérifié que la batterie était pleinement chargée et que toutes les connexions étaient propres et bien serrées. Les problèmes réversibles comprenaient généralement une sulfatation modérée, des bornes sales ou desserrées, un niveau d'électrolyte légèrement bas ou un léger déséquilibre entre les cellules. Ces problèmes se manifestaient souvent par une perte d'autonomie de 20 à 30 %, de légères variations de tension sous charge ou une légère élévation de température pendant la charge. Les indicateurs de fin de vie comprenaient des décharges profondes répétées, des pertes de capacité supérieures à environ 30 %, des cellules affichant une tension inférieure de 1 à 2 V aux autres sous charge ou des écarts de densité supérieurs à 50 points. Les dommages physiques, la corrosion importante, le gonflement du boîtier ou une surchauffe persistante pendant la charge normale justifiaient généralement le remplacement plutôt que la réparation.
Régénération, désulfatation et réparations au niveau cellulaire
La régénération visait à inverser la sulfatation et à restaurer la matière active là où la structure des plaques était intacte. Les techniciens utilisaient des chargeurs de désulfatation contrôlée ou des courants pulsés pour dissoudre les cristaux de sulfate de plomb durcis et réduire la résistance interne. Dans des conditions optimales, ces procédés permettaient de restaurer environ 70 à 95 % de la capacité initiale, notamment lorsque la dégradation résultait d'une charge partielle ou de longues périodes d'inactivité. Les réparations au niveau des cellules, telles que le remplacement de cellules défectueuses ou l'égalisation des niveaux d'électrolyte, n'étaient envisageables que si les cellules restantes présentaient une tension, une densité et une résistance interne comparables. Le strict respect des normes relatives aux batteries de traction et des distances d'isolation était essentiel pour éviter tout emballement thermique ou toute répartition inégale du courant après réparation.
Remplacement complet du pack, poids et contraintes de sécurité
Le remplacement complet du pack est devenu la solution privilégiée lorsque plusieurs cellules tombaient en panne, que la capacité chutait en dessous de 70 % de sa valeur nominale ou que l'âge de la batterie dépassait un à deux ans d'utilisation intensive. Dans un système multibatterie ancien, le remplacement d'une seule cellule engendrait souvent un déséquilibre, car la nouvelle cellule se chargeait et se déchargeait différemment des cellules voisines plus anciennes. Les chariots élévateurs industriels imposaient des masses minimales et maximales de batterie afin de respecter les limites du centre de gravité et la capacité de levage nominale. Toute configuration alternative, comme l'utilisation de batteries à décharge profonde connectées en série, devait respecter la tension nominale, la capacité et le poids définis par le constructeur du chariot. Les techniciens vérifiaient également que le courant de court-circuit, le dimensionnement des câbles et les caractéristiques des connecteurs étaient conformes aux réglementations électriques et de sécurité en vigueur.
Procédures de maintenance et surveillance prédictive basée sur l'IA
Des routines de maintenance structurées ont prolongé la durée de vie des batteries et réduit les pannes imprévues. Les contrôles hebdomadaires comprenaient généralement une inspection visuelle, le nettoyage des bornes, la vérification du niveau d'électrolyte et des mesures rapides de la tension au repos. Des routines mensuelles ou trimestrielles incluaient des tests de charge, des relevés d'hydromètre et l'analyse des tendances de température afin de détecter précocement la sulfatation ou un déséquilibre des cellules. La surveillance prédictive basée sur l'IA utilisait les données enregistrées, telles que la durée de charge, la profondeur de décharge, les courbes de tension et les profils de température, pour prévoir la durée de vie restante. Ces modèles signalaient les comportements anormaux, comme une perte d'autonomie accélérée ou une augmentation de la résistance interne, avant même que les opérateurs ne constatent les problèmes de performance. L'intégration de ces analyses à la planification de la maintenance permettait une régénération ou un remplacement juste à temps, améliorant ainsi la disponibilité du parc de batteries et le coût total de possession.
Résumé et meilleures pratiques pour une alimentation électrique sûre et fiable
Les batteries des transpalettes électriques industriels fonctionnaient de manière fiable lorsque les utilisateurs combinaient l'observation des symptômes à des tests de diagnostic structurés. Une autonomie réduite, une alimentation intermittente, une surchauffe et la corrosion constituaient des indicateurs d'alerte précoce qui orientaient les investigations à l'aide de multimètres, d'hydromètres et de tests de capacité standardisés. Des contrôles systématiques de la tension de chaque cellule, de l'état de l'électrolyte et de la résistance interne permettaient aux équipes de maintenance de distinguer les dégradations réversibles, telles que la sulfatation, des défaillances irréversibles en fin de vie.
Du point de vue industriel, la gestion des batteries influe directement sur la disponibilité des flottes, les coûts énergétiques et la conformité aux normes de sécurité. Les usines ayant adopté des inspections planifiées, des évaluations de capacité conformes à la norme EN 60254-1 et des seuils de remplacement clairement définis ont généralement réduit les temps d'arrêt imprévus et prolongé la durée de vie des batteries de traction. Les tendances futures indiquent une utilisation accrue de l'enregistrement des données, des chargeurs intelligents et de l'analyse prédictive basée sur l'IA, qui met en corrélation la température, la profondeur de décharge et l'historique de charge avec la probabilité de défaillance, permettant ainsi des interventions conditionnelles plutôt qu'une maintenance à intervalles fixes.
La mise en œuvre pratique exigeait des procédures rigoureuses : charger complètement les batteries avant chaque test, éviter les décharges profondes en dessous de 20 % de leur capacité, maintenir le niveau d’électrolyte dans les limites indiquées à l’aide d’eau distillée et veiller à la propreté et au serrage des bornes. Les techniciens devaient être formés à l’interprétation de la tension sous charge, des écarts de densité entre les cellules et des codes d’alarme, et à la capacité d’identifier les problèmes électriques ou mécaniques complexes nécessitant l’intervention d’un professionnel. Une approche équilibrée combinait la régénération ou la désulfatation lorsque cela était techniquement justifié, avec le remplacement complet et rapide des batteries lorsque la perte de capacité, le déséquilibre des cellules ou les risques pour la sécurité dépassaient les seuils acceptables. Cette stratégie garantissait une alimentation électrique sûre et fiable tout en maîtrisant le coût du cycle de vie dans des environnements industriels exigeants.