L'optimisation du taux de prélèvement en entrepôt exige une approche d'ingénierie intégrée combinant l'agencement, les processus, la main-d'œuvre et la conception de l'automatisation. Cet article examine comment concevoir un entrepôt pour des taux de prélèvement élevés, depuis les règles d'emplacement et le stockage compact jusqu'à la séparation claire des zones de prélèvement, de retour et de tampon. Il explore ensuite la conception des processus et l'optimisation de la main-d'œuvre, notamment les méthodes des préparateurs de commandes , les itinéraires de prélèvement optimisés, les indicateurs clés de performance (KPI) et les leviers liés aux facteurs humains tels que la formation, l'ergonomie, la sécurité et la gamification. Enfin, il analyse comment l'automatisation centrée sur le WMS, les données en temps réel, l'IA, le clustering dynamique et le routage accéléré par GPU créent une feuille de route stratégique pour des gains durables de taux de prélèvement dans les opérations à haut débit.
Conception de l'entrepôt pour des cadences de préparation de commandes élevées
La conception d'un entrepôt à haut débit exige une approche coordonnée de l'agencement, de la politique de stockage et de la gestion des flux. Les installations à haut débit minimisent les déplacements inutiles, concentrent les produits à rotation rapide et dissocient les flux conflictuels tels que les retours et la préparation de commandes. Les conceptions modernes combinent la reconfiguration physique et le contrôle numérique via un logiciel de gestion d'entrepôt afin de maintenir la performance malgré la volatilité de la demande. Les sections suivantes détaillent les principaux leviers d'ingénierie au niveau de l'agencement et du stockage.
Conception de l'agencement pour minimiser les déplacements des préparateurs de commandes
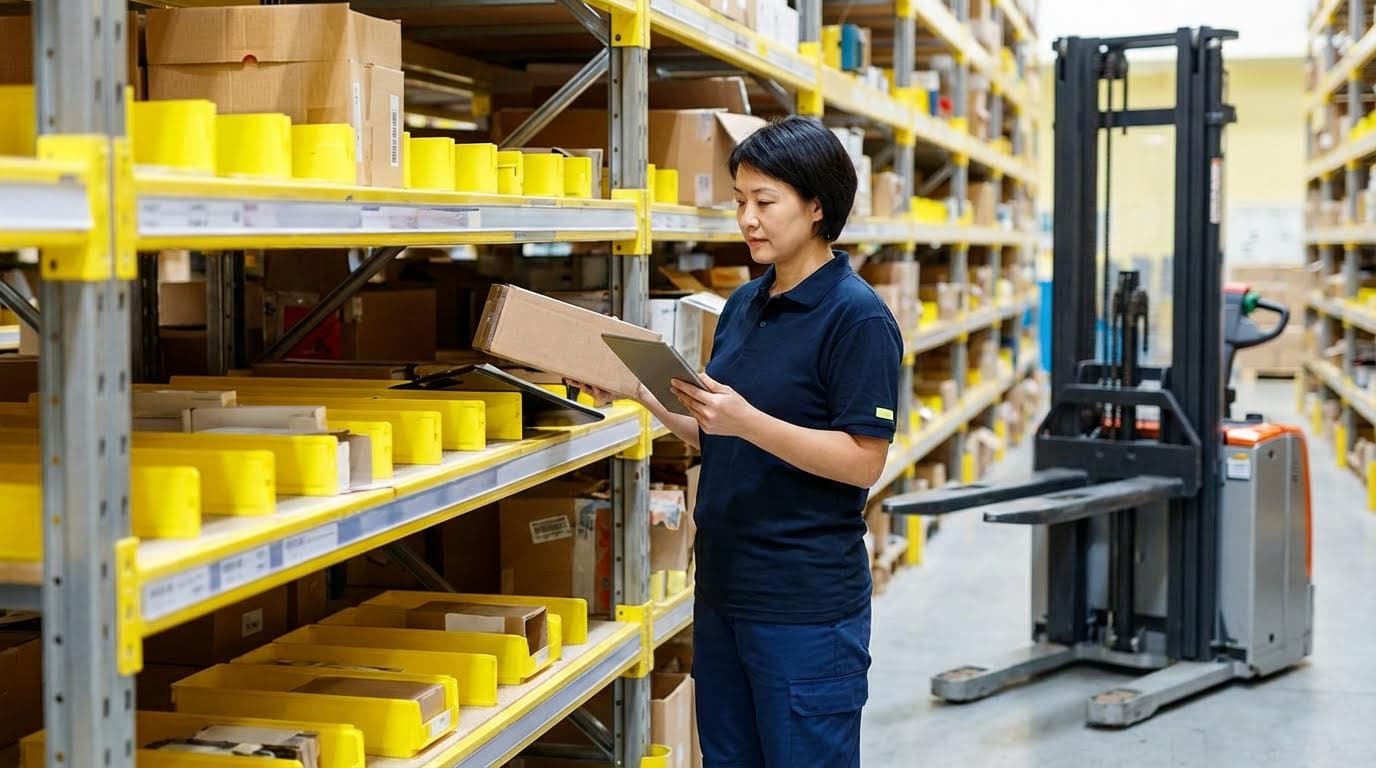
La conception de l'agencement pour des cadences de prélèvement élevées visait à réduire la distance moyenne parcourue par ligne prélevée. Les ingénieurs ont placé les références à forte demande au plus près des zones d'emballage et de consolidation, généralement au niveau du sol, le long des allées principales. La largeur des allées permettait une circulation bidirectionnelle avec des transpalettes électriques tout en limitant les espaces morts, généralement entre 2.4 m et 3.6 m selon l'encombrement du matériel. Les concepteurs ont organisé les zones par famille de produits, taille et caractéristiques de manutention afin de simplifier la navigation et de réduire les points de décision. Les logiciels de gestion d'entrepôt ou les modules d'optimisation des itinéraires ont généré des parcours de prélèvement suivant des schémas prédéfinis, tels que des itinéraires en serpentin ou en U, afin d'éviter les allers-retours. Les données en temps réel des systèmes de gestion du personnel ont mis en évidence les points de congestion, permettant ainsi des réaménagements ou des modifications d'emplacement itératifs pour équilibrer la densité des préparateurs de commandes dans les différentes zones.
Règles d'attribution des créneaux horaires basées sur la demande et la coordination des commandes
Des règles d'emplacement efficaces ont déterminé l'emplacement optimal de chaque référence (SKU) en fonction de la fréquence de la demande et des tendances de commandes groupées. Les ingénieurs ont classé les références en catégories de vitesse (A, B et C) à partir de l'historique des commandes par période, puis ont placé les articles de catégorie A à des emplacements ergonomiques optimaux, entre le genou et l'épaule. Les articles commandés simultanément, identifiés par l'analyse de corrélation de l'historique des commandes, ont été placés à proximité afin de réduire les déplacements liés aux commandes groupées. Le logiciel de gestion d'entrepôt a recalculé périodiquement les recommandations d'emplacement, en tenant compte de la saisonnalité et des pics promotionnels, et a proposé des réaménagements pour répondre à la demande actuelle. Les opérations avancées ont intégré des analyses prédictives qui ont anticipé les variations de la demande et ajusté l'emplacement avant les pics. Cette approche d'emplacement continue a permis de réduire les déplacements des préparateurs de commandes, de diminuer les risques d'erreur et de stabiliser les cadences de préparation malgré l'évolution des profils de commandes.
Séparation des zones de prélèvement, de retour et de stockage tampon
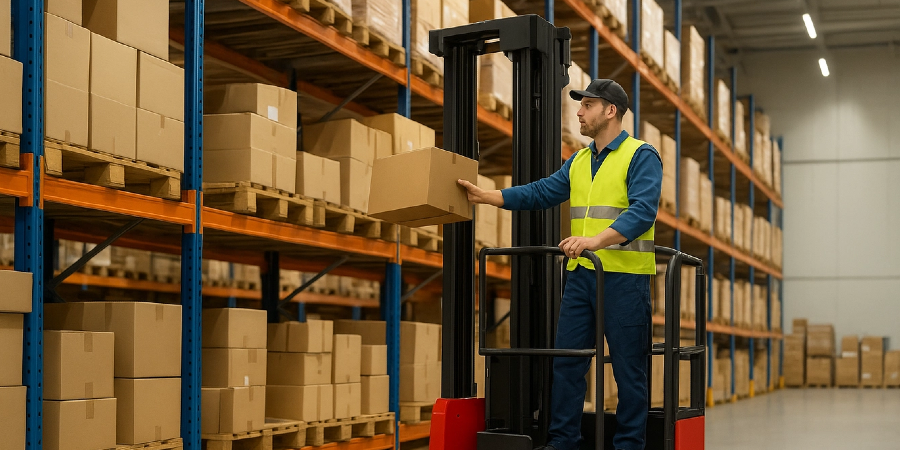
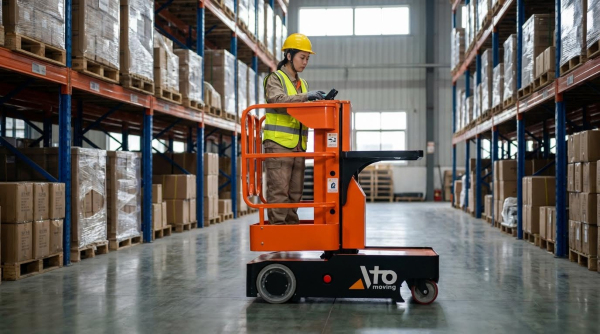
La séparation des zones de prélèvement, de retour et de stockage tampon a permis d'éviter les interférences de flux qui réduisaient la cadence de prélèvement. Les zones de retour, dédiées à l'inspection, aux contrôles qualité et aux retouches, introduisaient une variabilité et un temps d'attente incompatibles avec la cadence élevée des allées de prélèvement. En isolant les retours, les ingénieurs ont évité le réapprovisionnement incontrôlé des stocks vers les zones de prélèvement et réduit le risque d'écarts d'inventaire. Les zones tampons ou de préparation près des quais ont dissocié la réception des marchandises et l'expédition des opérations de prélèvement, lissant ainsi les fluctuations de charge de travail à court terme. Des limites physiques claires, une signalétique appropriée et des voies dédiées aux préparateurs de commandes semi-électriques ont minimisé les croisements entre les préparateurs, les réceptionnaires et le personnel des retours. Le logiciel de gestion d'entrepôt contrôlait les changements de statut des stocks, garantissant que seules les unités vérifiées et confirmées par le système réintégraient l'inventaire disponible, assurant ainsi une disponibilité précise et réduisant les prélèvements supplémentaires.
Stockage compact pour agrandir la zone de prélèvement active
Les solutions de stockage compactes ont permis d'optimiser l'espace, libérant ainsi une plus grande partie de la surface au sol pour la préparation de commandes. Les ingénieurs ont déployé des systèmes haute densité, tels que des rayonnages dynamiques pour les petits et moyens cartons, assurant un réapprovisionnement par gravité depuis l'arrière et séparant le réapprovisionnement des opérations de préparation de commandes en façade. Les configurations de rayonnages dynamiques ou à accumulation ont facilité la préparation de commandes au niveau de la palette lorsque l'homogénéité des références par palette était élevée. En optimisant le stockage de réserve verticalement et en profondeur, les entrepôts ont libéré de la surface au sol pour créer davantage de faces de prélèvement, de postes de prélèvement ou des couloirs de circulation plus larges, réduisant ainsi la congestion. Le stockage compact a naturellement raccourci les distances d'accès et amélioré l'ergonomie des préparateurs de commandes, permettant ainsi de maintenir des cadences de prélèvement élevées. Lors de l'augmentation de la densité, les équipes de conception ont validé la conformité des systèmes de protection incendie, des issues de secours et des rayonnages aux normes en vigueur, telles que les normes EN ou NFPA, garantissant ainsi que les gains de productivité ne compromettent ni la sécurité ni la conformité réglementaire.
Conception des processus, méthodes et optimisation de la main-d'œuvre
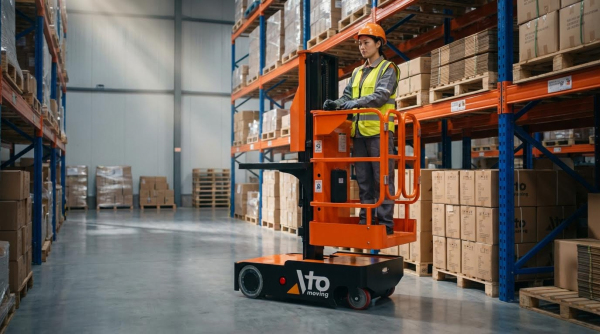
La conception des processus a déterminé l'efficacité avec laquelle un agencement optimisé se traduisait en cadences de préparation de commandes effectives. Les entrepôts qui ont standardisé leurs méthodes, harmonisé leurs modèles de travail et intégré l'amélioration continue ont systématiquement obtenu des coûts unitaires inférieurs et des niveaux de service supérieurs. Cette section a examiné la sélection des méthodes de préparation de commandes, la conception des itinéraires, les indicateurs clés de performance (KPI) et les leviers liés aux facteurs humains qui ont permis de maintenir des opérations à haut débit.
Choix de la sélection discrète, par lots, par vagues et par zones
Les ingénieurs ont sélectionné les méthodes de préparation de commandes en fonction du profil des commandes, du nombre de références et des engagements de service. La préparation discrète (commande par commande) convenait aux environnements à faible volume ou à forte urgence où la simplicité et la traçabilité primaient sur les pertes de temps liées aux déplacements. La préparation par lots regroupait plusieurs commandes avec des références similaires, réduisant ainsi les distances parcourues et s'harmonisant parfaitement avec la logique d'affectation des chariots ou des bacs pilotée par le WMS. La préparation par vagues et par zones coordonnait le calendrier de mise en stock et la segmentation spatiale, lissant la charge de travail, limitant les encombrements et permettant une préparation parallèle entre les zones avec un emballage synchronisé.
Les plateformes de commerce électronique à fort volume combinaient souvent différentes méthodes, comme le prélèvement par lots au sein de zones et la distribution des commandes par vagues. Les logiciels de distribution en temps réel et les systèmes similaires géraient les règles de distribution par vagues, la mise en carton et l'affectation des chariots afin de réduire le temps de déplacement jusqu'à 50 %. Les ingénieurs validaient le choix de la méthode à l'aide de données de commandes historiques, en simulant la distance parcourue, le nombre de manipulations par ligne et l'utilisation de la main-d'œuvre selon différentes stratégies. La combinaison retenue servait ensuite à définir les normes de travail et les modèles de dotation en personnel.
Conception de chemins de sélection et élimination des gaspillages selon les principes du Lean
La conception des itinéraires de prélèvement a un impact direct sur les temps de trajet, la congestion et les risques d'erreur. Les modules WMS et de gestion du personnel configurent des itinéraires optimaux à l'aide de chemins fixes ou dynamiques, généralement en imposant des sens uniques dans les allées, des parcours en serpentin ou une logique de priorisation des zones. Les ingénieurs utilisent les données d'emplacement et les cartes thermiques pour minimiser les allers-retours et les points de décision, notamment dans les modules de prélèvement à grand nombre de références. La logique de validation automatisée des commandes séquence les arrêts afin de réduire les déplacements à vide et d'éviter les intersections à fort trafic.
Les principes du Lean ont ciblé les gaspillages classiques : déplacements excessifs, temps d’attente, surtraitement, mouvements inutiles et défauts. Les données issues des systèmes RF ou vocaux ont mis en évidence les goulots d’étranglement, tels que les files d’attente chroniques dans certaines allées ou aux postes d’emballage. La refonte des processus a permis d’éliminer les étapes superflues, par exemple en supprimant les documents papier grâce à des listes de prélèvement numériques et des audits par scan-pesage-vision. Des boucles d’amélioration continue ont utilisé des études de temps et l’analyse des parcours pour raccourcir progressivement les itinéraires et rééquilibrer les zones.
Cadre des indicateurs clés de performance (KPI) : taux de sélection, précision et temps de cycle
Un cadre d'indicateurs clés de performance (KPI) robuste reliait les opérations d'entrepôt aux objectifs de service et de coûts. Les principaux indicateurs comprenaient le nombre de lignes préparées par heure de travail, le taux d'exactitude des commandes, le délai de traitement interne des commandes, le taux de commandes en souffrance et les retouches dues aux erreurs de préparation. Les systèmes WMS et RDS enregistraient les événements de scan en temps réel, permettant ainsi la création de tableaux de bord affichant le débit par zone, équipe et préparateur de commandes. Les implémentations avancées intégraient ces indicateurs à l'ERP afin d'aligner les performances opérationnelles sur les engagements commerciaux.
Les ingénieurs ont défini les indicateurs clés de performance (KPI) en évaluant les performances actuelles et en modélisant différents scénarios de croissance de la demande. L'analyse automatisée a permis d'identifier les écarts par famille de références, type de stockage ou méthode de prélèvement, révélant ainsi les problèmes structurels plutôt que de pointer du doigt les individus. Les systèmes de gestion du personnel ont converti les KPI en normes opérationnelles, en tenant compte des distances parcourues, du nombre de prélèvements par arrêt et du matériel utilisé. Ceci a favorisé une gestion équitable des performances tout en mettant en évidence les facteurs limitant le taux de prélèvement : l'agencement, l'emplacement des produits ou l'automatisation, et non les opérateurs.
Formation, ergonomie, sécurité et ludification
Des taux de préparation de commandes élevés dépendaient d'opérateurs formés, en bonne santé et motivés. Un programme d'intégration structuré a permis au personnel de se familiariser avec les systèmes de stockage, les équipements de manutention, la signalétique et les flux de travail du WMS, notamment l'impact des modifications d'emplacement sur les itinéraires. Des formations de perfectionnement ont porté sur les nouvelles technologies telles que les casques audio, les systèmes de préparation de commandes par voyants lumineux ou les scanners RF, qui ont historiquement permis des gains de productivité de 10 à 35 % par rapport aux méthodes papier. Une communication claire des principes des processus a amélioré la conformité et réduit les contournements.
La conception ergonomique a permis de réduire la fatigue et les risques de blessures, préservant ainsi la productivité lors des longues journées de travail. Les ingénieurs ont positionné les manutentionnaires à hauteur de taille à épaules, limité les charges à soulever conformément aux normes et installé des postes de travail réglables dans les zones d'emballage et de préparation. Un bon éclairage, une signalétique claire et un entretien régulier ont minimisé les erreurs de préparation et les accidents, notamment dans les zones de manutention manuelle. Certaines opérations ont intégré la gamification aux mesures de sécurité et d'ergonomie, en utilisant des tableaux de bord, des concours et des programmes de reconnaissance pour stimuler l'engagement et maintenir des performances de préparation élevées et sécurisées.
Automatisation, données et optimisation avancée
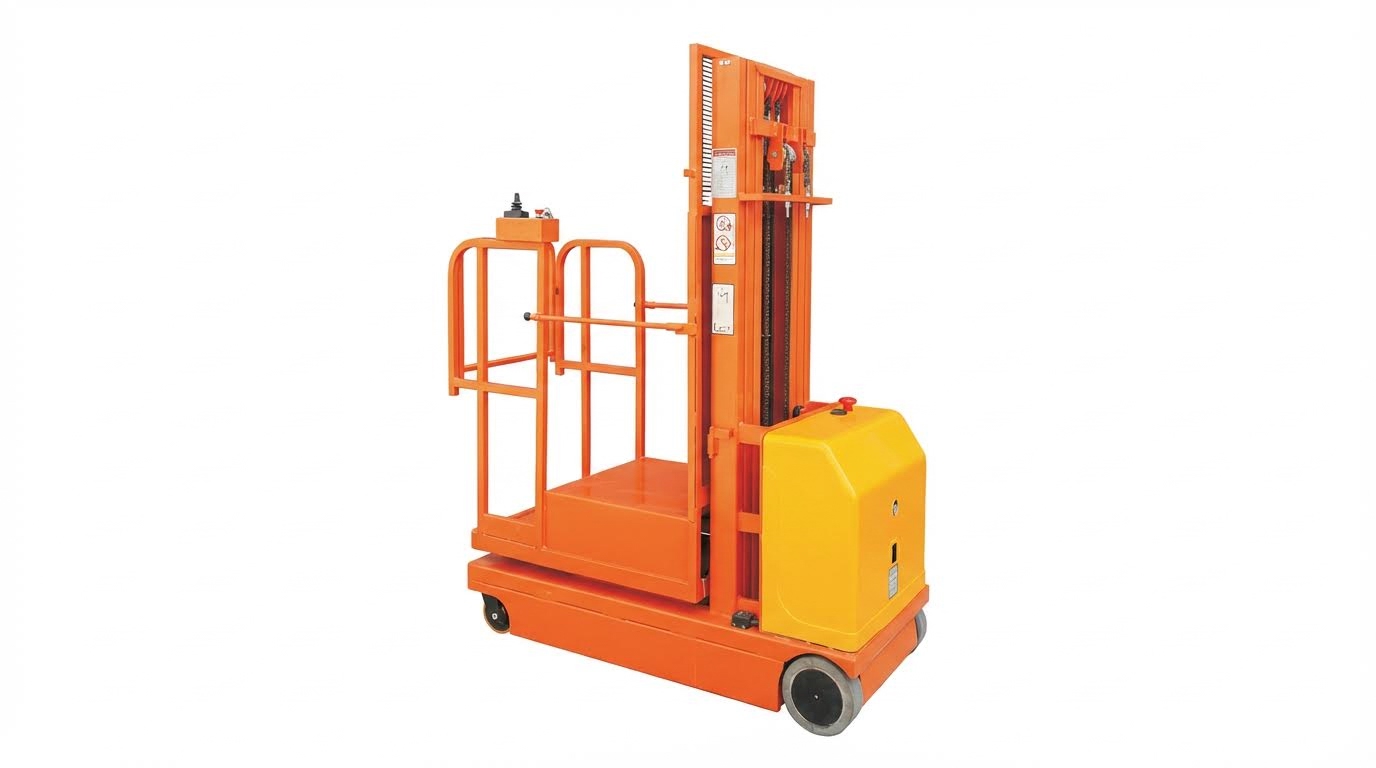
L'automatisation, les données et les technologies d'optimisation avancées ont transformé la préparation de commandes en entrepôt, autrefois manuelle et sujette aux erreurs, en un flux hautement automatisé. Cette section explique comment les logiciels, les systèmes d'assistance et les algorithmes interagissent pour augmenter les cadences de préparation tout en préservant la précision. Elle intègre les systèmes d'exécution, les interfaces homme-machine et l'analyse avancée dans un cadre technique unique. L'objectif est de montrer comment superposer ces couches progressivement plutôt que de déployer des outils isolés.
Intégration des systèmes WMS, RDS et de gestion du travail
Les systèmes de gestion d'entrepôt (WMS) constituaient l'infrastructure numérique essentielle au contrôle des stocks et à l'orchestration des commandes. Les logiciels de distribution en temps réel (RDS) ou les systèmes d'exécution/de contrôle d'entrepôt intégrés coordonnaient en temps réel la validation des commandes, l'entrelacement des tâches et les commandes d'équipements. En reliant les WMS et les RDS aux systèmes de gestion du personnel (LMS), les ingénieurs obtenaient une visibilité précise sur la productivité, l'utilisation et les points de blocage liés à la préparation des commandes. L'intégration bidirectionnelle avec l'ERP garantissait l'importation automatique des commandes, la mise à jour des stocks et la réception des confirmations d'expédition, sans saisie manuelle de données.
Techniquement, le WMS définissait les règles d'emplacement, les stratégies de prélèvement et la logique de formation des vagues ou des lots, tandis que le RDS répartissait les tâches entre les équipements automatisés tels que les convoyeurs, les trieuses ou les robots mobiles autonomes (AMR). Les modules LMS analysaient l'historique des temps de prélèvement, des distances parcourues et des temps d'inactivité afin d'établir des normes de travail optimales. Ces systèmes alimentaient des tableaux de bord permettant de suivre en temps réel le taux de prélèvement, la précision des commandes et le temps de cycle interne. Des systèmes de gestion de stock intégrés et correctement paramétrés réduisaient les temps de déplacement, équilibraient les charges de travail entre les zones et stabilisaient le débit malgré les variations de la demande.
Pick-To-Light, Voice, Goods-To-Person et AMR
Les systèmes de préparation de commandes par voyants lumineux (pick-to-light et put-to-light) remplaçaient les listes papier par des LED de localisation et des boutons de confirmation, ce qui augmentait la vitesse et réduisait le temps de recherche visuelle. La préparation de commandes vocale, quant à elle, utilisait des ordinateurs portables et des casques pour fournir des instructions et recueillir les confirmations en mode mains libres, ce qui permettait historiquement des gains de productivité de 20 à 35 % par rapport à la seule lecture RF. Ces deux technologies réduisaient la charge cognitive en présentant une action suivante claire et sans ambiguïté, ce qui diminuait les erreurs de préparation dans les zones de prélèvement denses. Les ingénieurs choisissaient entre la lumière et la voix en fonction de la densité des références, de la complexité de la ligne et de la flexibilité requise.
Les systèmes « marchandises vers personne » (GTP) ont bouleversé le paradigme traditionnel en acheminant bacs, cartons ou palettes vers des opérateurs postés via des systèmes de stockage et de récupération automatisés (AS/RS), des navettes ou des murs robotisés. Cette approche a minimisé les déplacements et permis la mise en place de postes de prélèvement ergonomiques et à haute cadence, dépassant couramment 250 à 300 prélèvements par heure. Les robots mobiles autonomes (AMR) ont encore automatisé le transport interne, prenant en charge le prélèvement par lots et les flux de prélèvement sur palettes de produits mixtes. Les flottes d'AMR les plus performantes pouvaient transporter des dizaines de commandes par mission, tandis que le logiciel optimisait leurs missions afin de réduire la distance totale parcourue et les encombrements.
IA, analyse prédictive et jumeaux numériques
L'IA et l'analyse prédictive ont exploité l'historique des commandes, les profils de demande par référence et la saisonnalité pour anticiper la charge de travail et adapter la configuration de l'entrepôt. Les algorithmes ont prédit les pics d'activité, recommandé des modifications d'emplacement et proposé des ajustements des stratégies de préparation de commandes, comme le passage d'une préparation à l'unité à une préparation par lots en période de forte activité. Les modèles de données ont également détecté des schémas d'erreurs liés à des références, des emplacements ou des opérateurs spécifiques, ce qui a permis d'orienter les formations ciblées et les corrections d'agencement. La réduction de la saisie manuelle de données et l'utilisation de technologies de capture automatique ont amélioré la qualité des données et la fiabilité des modèles.
Les jumeaux numériques ont étendu ces capacités en créant des répliques virtuelles des agencements d'entrepôt, des flux de matières et de la logique de contrôle. Les ingénieurs les ont utilisés pour simuler de nouvelles règles de routage, des déploiements d'automatisation et des politiques de lancement par vagues avant leur mise en œuvre physique. En exécutant des scénarios de simulation, les planificateurs ont évalué les compromis entre le taux de prélèvement, la congestion et l'utilisation de la main-d'œuvre. Combiné à la télémétrie en temps réel des systèmes WMS, RDS et LMS, les jumeaux numériques ont permis une optimisation continue plutôt que des projets de refonte ponctuels.
Clustering dynamique et optimisation de routage accélérée par GPU
Les techniques de clustering dynamique regroupent les commandes et les références en fonction des tendances de co-commande et de la proximité spatiale afin de réduire les distances de déplacement à long terme. Un cadre de travail de 2025 applique un clustering non supervisé pour compacter les zones de commandes et réorganise itérativement les emplacements de stockage vers les centres des clusters. Au fil des itérations, la séparation des clusters augmente et la variance diminue pour les profils de demande stables, ce qui raccourcit les tournées de préparation de commandes. Même avec des profils de commandes irréguliers, le clustering continue de produire des gains mesurables, démontrant ainsi sa robustesse pour les opérations réelles.
L'optimisation des itinéraires pour les prélèvements groupés s'apparentait au problème du voyageur de commerce et restait gourmande en ressources de calcul à grande échelle. Les ingénieurs ont donc utilisé des implémentations accélérées par GPU d'algorithmes tels que Bellman-Ford pour évaluer les segments d'itinéraire en parallèle. Les stratégies de segmentation divisaient les grands graphes de routage en sous-problèmes compatibles avec les limites de mémoire des GPU, tout en préservant des chemins quasi optimaux. Des expériences numériques ont montré des réductions substantielles de la distance totale de prélèvement et une augmentation de capacité pouvant atteindre environ 80 % après de nombreuses itérations. De grands acteurs du e-commerce ont validé des approches similaires en appliquant le routage basé sur GPU et la modélisation stochastique à des flottes de robots de prélèvement dans des centres de distribution opérationnels.
Résumé et feuille de route stratégique pour l'amélioration du taux de sélection
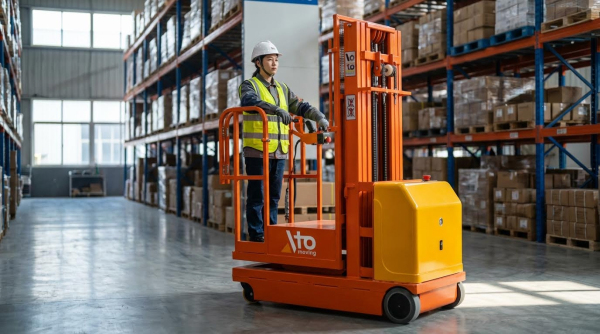
L'optimisation du taux de préparation de commandes en entrepôt a nécessité une approche coordonnée de la conception des installations, des processus, des technologies et de l'analyse des données. Concevoir un entrepôt à haut taux de préparation impliquait de minimiser les déplacements grâce à des agencements optimisés, un emplacement des produits adapté à la demande et une séparation claire des zones de préparation, de retour et de stockage tampon, tout en utilisant un stockage compact pour agrandir la surface de préparation active. La conception des processus et de la main-d'œuvre a ensuite défini le flux de travail : choix des méthodes de préparation appropriées, ingénierie des itinéraires de préparation, application des principes du Lean pour éliminer les déplacements inutiles et pilotage de la performance à l'aide d'indicateurs clés de performance (KPI) tels que le nombre de lignes par heure, la précision des commandes et le délai de traitement interne. La formation, l'ergonomie, la sécurité et l'implication des opérateurs ont permis de pérenniser ces gains.
La numérisation et l'automatisation ont constitué le second pilier. Les systèmes de gestion d'entrepôt (WMS) intégrés, les logiciels de distribution en temps réel et les systèmes de gestion du personnel ont orchestré les commandes, la main-d'œuvre et les équipements, tandis que les systèmes de préparation de commandes par voyants lumineux, la reconnaissance vocale, la préparation de commandes par agent, les robots mobiles autonomes (AMR) et les systèmes de stockage et de récupération automatisés (AS/RS) ont permis d'accroître le débit et de réduire les erreurs. L'analyse des données, l'intelligence artificielle et les jumeaux numériques ont permis l'optimisation prédictive de l'emplacement des produits, la prévision de la demande et l'amélioration continue des processus. Le regroupement dynamique et le routage accéléré par GPU, comme l'ont démontré des recherches récentes et des opérations de commerce électronique à grande échelle, ont prouvé qu'il était possible d'obtenir des itinéraires de prélèvement et des politiques de stockage quasi optimaux en temps réel, même en cas de demande stochastique.
Une feuille de route pratique commence par une analyse des données de référence et de l'agencement, suivie de modifications rapides des processus et de la configuration du WMS, puis du déploiement progressif des technologies de préparation de commandes et de l'automatisation des transports. Les phases suivantes introduisent des analyses avancées, le clustering et le routage basé sur le GPU lorsque les volumes et la complexité des commandes justifient l'investissement. Au fil du temps, des revues périodiques des indicateurs clés de performance (KPI), des règles d'emplacement et des performances de routage permettent d'adapter le système à l'évolution des profils de références et des tendances de la demande. Cette évolution équilibrée, de l'ingénierie de base à l'optimisation de pointe, a permis aux entrepôts d'augmenter les cadences de préparation, de garantir la précision et de rester flexibles face à la volatilité du marché, sans surautomatiser prématurément. De plus, des outils comme les plateformes élévatrices à ciseaux et les transpalettes électriques améliorent encore l'efficacité opérationnelle.