La stratégie de préparation de commandes par vagues structure les lancements de commandes en « vagues » optimisées, alignant la préparation, l'emballage et l'expédition sur les contraintes opérationnelles réelles. Cet article examine la définition des vagues et des règles de regroupement, compare la préparation par vagues aux méthodes par lots, par zones et par clusters, et détermine quand les vagues sont adaptées à un profil opérationnel donné. Il explore ensuite comment paramétrer les vagues en fonction de la capacité des quais, du débit des postes d'emballage, des modes de stockage et des flux mixtes (manutention manuelle, convoyeurs, systèmes de stockage et de récupération automatisés, et systèmes de préparation de commandes automatisés) . Enfin, il détaille l'architecture technologique, le cadre d'indicateurs clés de performance (KPI) et les pratiques d'amélioration continue nécessaires, et propose une feuille de route pratique pour la transition d'une préparation ad hoc à une exécution robuste basée sur les vagues.
Principes fondamentaux de la conception de la sélection des vagues
La conception du prélèvement par vagues a instauré une méthode structurée et échelonnée dans le temps pour acheminer les commandes vers un entrepôt. Elle regroupe les commandes en unités exécutables respectant les contraintes réelles telles que la main-d'œuvre, les équipements et les délais de livraison des transporteurs. Une conception robuste relie les profils de commandes en amont aux capacités d'emballage et d'expédition en aval. Les ingénieurs considèrent les vagues comme des unités de flux contrôlables plutôt que comme des listes de prélèvement ad hoc.
Règles de définition des vagues, des lots et du regroupement des commandes
Une vague correspondait à la mise en production planifiée d'un ensemble de commandes dans le système de préparation de commandes. Au sein d'une vague, les lignes de commande étaient regroupées en lots afin que les préparateurs de commandes puissent collecter les articles de plusieurs commandes en une seule tournée. Les règles de regroupement utilisaient des critères tels que l'affinité des références, les zones de stockage partagées, les délais de livraison et les classes de température ou de risque. Les ingénieurs configuraient les règles du système de gestion d'entrepôt afin que les commandes présentant des exigences d'emballage ou de conformité incompatibles ne soient jamais intégrées au même lot. Les conceptions efficaces limitaient également la taille des lots en fonction de la capacité des postes d'emballage et du débit des trieurs afin d'éviter les engorgements en aval. Ceci permettait d'établir une relation prévisible entre le travail lancé, les déplacements des préparateurs de commandes et l'effort de regroupement.
Sélection par vagues vs. méthodes par lots, par zones et par grappes
La préparation de commandes par vagues se distinguait de la préparation par lots classique par l'introduction d'une dimension temporelle et de limites de traitement explicites. La préparation par lots regroupait les commandes sans tenir compte des horaires des transporteurs ni de la capacité des quais de chargement. La préparation par zones attribuait des zones de travail fixes, souvent combinées par les ingénieurs avec la préparation par vagues afin que chaque zone exécute sa portion de vague en parallèle. La préparation par grappes utilisait des chariots ou des bacs multi-compartiments, permettant à un préparateur de constituer plusieurs commandes simultanément au cours d'une vague. Comparées à la préparation continue, commande par commande, les stratégies par vagues amélioraient l'efficacité des déplacements, mais réduisaient la flexibilité pour les commandes urgentes arrivant en retard. Les ingénieurs mettaient souvent en œuvre des systèmes hybrides, utilisant des vagues pour les volumes standards et des vagues discrètes ou prioritaires pour les commandes express.
Quand la sélection de vagues correspond à votre profil d'exploitation
La préparation de commandes par vagues convenait aux installations gérant des volumes de commandes moyens à élevés et une demande relativement stable. Les opérations avec des délais de livraison clairement définis, des profils de commandes répétables et des quais de chargement/déchargement limités bénéficiaient de vagues planifiées. Dans les environnements dominés par des commandes simples et de petite taille, les vagues permettaient de libérer les commandes importantes en début de journée et d'assurer un approvisionnement continu des emballeuses. Les opérations de livraison le jour même, très volatiles et avec des modifications fréquentes des commandes, privilégiaient des approches plus dynamiques, sans vagues, ou des micro-vagues très courtes. Avant d'adopter les vagues, les ingénieurs analysaient la distribution des tailles de commandes, la diversité des références et les exigences de temps de cycle à l'échelle horaire. Si l'analyse montrait qu'une libération contrôlée améliorait l'utilisation des quais et réduisait les déplacements des préparateurs de commandes sans impacter les niveaux de service, la préparation de commandes par vagues était une solution prometteuse.
Impacts sur la disposition, les modes de stockage et le flux
La conception du système de préparation de commandes par vagues a directement influencé la configuration des rayonnages, l'espace de stockage et le choix des équipements. Les vagues à haute densité nécessitaient un regroupement serré des références à rotation rapide, à proximité des allées principales et des points d'entrée du tri. Les ingénieurs ont dimensionné les zones de consolidation et de stockage pour accueillir des vagues complètes sans bloquer les allées ni les quais. Les modes de stockage, tels que le flux de cartons, le flux de palettes ou les voies de navette et de stockage automatisé (ASRS), ont été positionnés de manière à optimiser les flux de vagues principaux et à minimiser les croisements. Les convoyeurs, les trieurs et les itinéraires des chariots manuels devaient absorber le débit instantané d'une vague plutôt que le volume horaire moyen. Ceci a imposé un équilibre précis des capacités de prélèvement, de tri, d'emballage et d'expédition afin que chaque vague s'écoule sans interruption, de sa sortie au chargement, sans formation de goulots d'étranglement chroniques.
Ingénierie des paramètres d'ondes en fonction des contraintes réelles

La conception des paramètres de gestion des vagues exigeait une corrélation étroite entre les décisions de lancement des commandes et les limites physiques du système. Les opérations qui considéraient les vagues comme un simple outil de planification entraînaient généralement des pics, des temps d'inactivité et des interruptions. Les conceptions efficaces, quant à elles, synchronisaient la taille, le calendrier et le contenu des vagues avec les capacités d'emballage, de tri, de quai et d'automatisation. Cette section décrit comment traduire les contraintes réelles en règles quantitatives pour la création et le lancement des vagues.
Dimensionner correctement les vagues pour correspondre à la capacité en aval
L'optimisation des flux de production a débuté par l'établissement d'un modèle de capacité précis pour chaque étape en aval. Les ingénieurs ont calculé le débit soutenable des postes d'emballage, des trieuses et des zones de préparation, exprimé en lignes par heure et en commandes par heure. La taille des flux a ensuite été ajustée à la capacité minimale efficace de la chaîne, en prévoyant des marges de sécurité pour la variabilité et les retouches. Les installations qui ont négligé cette étape ont souvent lancé des flux surdimensionnés, surchargeant les postes d'emballage et de tri, allongeant le temps de cycle des commandes et augmentant les taux d'erreur.
Les méthodes de conception pratiques prévoyaient des limites de production par lot, par référence, par vague ou par poste d'emballage. Par exemple, une règle pouvait limiter le nombre de commandes multi-lignes à emballage long dans une même vague. La synchronisation du rythme de lancement des vagues avec le temps de cycle des postes d'emballage a permis de stabiliser l'encours de production. Des expériences contrôlées, faisant varier la taille et la composition des vagues tout en surveillant l'utilisation des emballages et les commandes en attente, ont permis aux équipes de définir les paramètres de production optimaux.
Alignement des vagues sur les limites des transporteurs et la capacité des quais
La planification des vagues d'expédition devait tenir compte des créneaux horaires d'enlèvement des transporteurs, de la disponibilité des remorques et de la capacité des quais de chargement. Les ingénieurs ont cartographié les heures limites de chaque transporteur, le temps de chargement moyen et l'affectation des quais, puis ont calculé rétrospectivement l'heure de début la plus tardive possible pour chaque vague d'expédition. Ce planning garantissait que la préparation de commandes, le tri, l'emballage et la mise en place étaient terminés avant le début du chargement. Auparavant, une mauvaise planification des vagues d'expédition créait des goulots d'étranglement aux quais et entraînait des retards de livraison.
Les installations ont atténué ces problèmes en échelonnant les vagues de chargement/déchargement tout au long de la journée, au lieu de procéder à des pics importants en fin de poste. La planification des vagues a permis de garantir que chaque quai gère un flux régulier et prévisible de volumes sortants. Les règles de planification des vagues ont regroupé les commandes par transporteur, niveau de service et région de destination afin de minimiser les manipulations des remorques. Le suivi du taux de livraison à l'heure par vague a permis de vérifier la validité des hypothèses de planification et de capacité des quais face aux variations réelles de la demande.
Optimisation du créneaux et du chemin de transmission pour les ondes haute densité
Les vagues à haute densité reposaient sur un agencement intelligent des emplacements et des itinéraires de prélèvement optimisés. Les ingénieurs utilisaient les données de fréquence de prélèvement et d'affinité des références pour placer les articles fréquemment regroupés à proximité les uns des autres. Cela réduisait les distances parcourues et augmentait la probabilité qu'un préparateur de commandes puisse collecter plusieurs lignes de commande en un seul passage. Les règles de création de vagues qui privilégiaient le chevauchement des références amplifiaient encore cet avantage.
Les systèmes de gestion d'entrepôt ont optimisé les itinéraires de prélèvement en séquençant les emplacements afin de minimiser les allers-retours et les croisements. Lors des tournées à forte densité, la clarté des allées et des zones a permis d'éviter les encombrements et les risques pour la sécurité. Un réaménagement périodique des emplacements, basé sur l'évolution des profils de demande, a permis d'adapter l'agencement aux variations des flux de production. La comparaison du nombre de lignes par heure et des distances parcourues avant et après le réaménagement a permis de quantifier les gains obtenus grâce à ces modifications techniques.
Équilibrage des flux manuels, de convoyeurs, de systèmes de stockage et de récupération automatisés (ASRS) et de systèmes à déplacement atomique
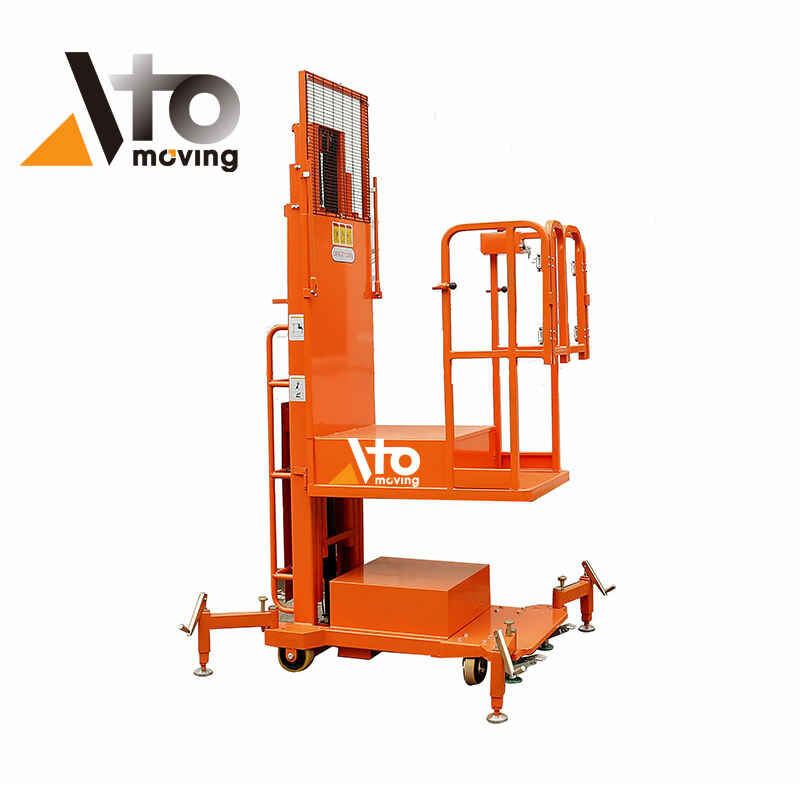
Les paramètres des vagues devaient également tenir compte de la diversité des flux : manuels, sur convoyeurs, systèmes de stockage et de récupération automatisés (ASRS) et préparateurs de commandes semi-électriques . Chaque sous-système présentait des temps de réponse, des capacités de stockage et des modes de défaillance différents. Les ingénieurs ont modélisé ces éléments comme des ressources parallèles ou séquentielles et défini des règles de vagues afin qu'aucune technologie ne devienne un goulot d'étranglement persistant. Par exemple, les zones ASRS et de préparation de commandes en entrepôt pouvaient alimenter les références à haute fréquence, tandis que les zones manuelles géraient les articles irréguliers ou volumineux.
La coordination du lancement des vagues de produits avec les temps de cycle des systèmes de stockage et de récupération automatisés (ASRS) et des machines de préparation de commandes a permis de maintenir des files d'attente stables aux points d'entrée et de sortie. Les limites d'accumulation des convoyeurs et le débit des trieurs ont défini le nombre maximal de vagues simultanées pour certaines familles de produits. La formation polyvalente du personnel a permis une réaffectation temporaire entre la préparation manuelle, l'emballage et la mise en place lorsque l'automatisation approchait la saturation. La surveillance continue de l'utilisation par sous-système, associée à de petits ajustements de la taille et du contenu des vagues, a assuré un flux global équilibré et résilient.
Technologie, contrôle et amélioration continue
La technologie était essentielle à la stabilité et à la performance des opérations de sélection des vagues. Les architectures de contrôle modernes intégraient la logique du WMS, l'automatisation et l'analyse dans un flux unique, de la validation de l'ordre à sa mise en production. Les équipes d'ingénierie devaient considérer la conception des vagues comme un problème de contrôle en boucle fermée, et non comme une simple tâche de configuration ponctuelle. Cette section expliquait comment encoder les règles, orchestrer les sous-systèmes et institutionnaliser l'amélioration continue.
Configuration des règles WMS, de la logique de traitement par lots et des exceptions
Le WMS définissait l'entrée des commandes en vagues, et ses règles influençaient directement les distances parcourues, la congestion et la charge d'emballage. Les ingénieurs ont configuré la logique de regroupement par lots afin de classer les commandes selon l'affinité des références (SKU), la densité de prélèvement, la classe de température, la classe de danger et les exigences d'emballage. Ils ont également mis en place des limites par référence, par préparateur et par poste d'emballage pour éviter que les vagues trop volumineuses ne saturent les capacités en aval. Des règles de priorité permettaient aux commandes express ou à cycle court de contourner le regroupement standard et d'être lancées sous forme de micro-vagues ou de prélèvements individuels. Les flux de gestion des exceptions du WMS acheminaient les commandes incomplètes, les substitutions et les commandes en retard vers des vagues séparées ou des voies manuelles, évitant ainsi toute interruption des vagues en cours.
Les ensembles de règles efficaces reflétaient des contraintes réelles, et non des hypothèses idéalisées. Les équipes ont cartographié les heures limites des transporteurs, la disponibilité des quais de chargement, le débit des trieuses et les temps de cycle des stations d'emballage, puis les ont traduits en fenêtres de lancement de vagues et en tailles de vagues maximales. Elles ont utilisé des environnements de simulation ou de test WMS pour valider les nouvelles combinaisons de règles avant leur déploiement, en vérifiant l'accumulation des files d'attente et les heures limites manquées. Des processus de gouvernance contrôlaient qui pouvait modifier des paramètres tels que la fréquence des vagues, les limites de taille des lots et les règles de zonage afin d'éviter toute dérive incontrôlée du comportement du système.
Intégration du tri, des stations d'emballage, des systèmes de stockage et de récupération automatisés (ASRS) et des cobots
La performance du prélèvement par vagues dépendait d'une intégration étroite entre les technologies de prélèvement, de tri, d'emballage et de stockage. Les ingénieurs ont synchronisé les volumes de déclenchement des vagues avec les cadences de tri, la capacité des convoyeurs d'accumulation et les effectifs des postes d'emballage afin de maintenir un niveau d'en-cours stable. L'agencement des installations positionnait les points d'induction, les murs de réception et les postes d'emballage dans l'axe de sortie des trieuses afin de minimiser les manipulations manuelles. Le dimensionnement des zones tampons entre le prélèvement et l'emballage reflétait la variabilité mesurée des cadences de prélèvement et les pics de coupure des convoyeurs.
L'intégration du système ASRS a transformé la gestion des vagues en dissociant les déplacements des préparateurs de commandes des zones de stockage. Le système a séquencé la présentation des bacs ou conteneurs en fonction des priorités des vagues et des zones de stockage, tandis que le WMS a veillé à ce que le débit de l'ASRS ne dépasse pas les limites de tri en aval. Les cobots et les postes de travail « produits vers opérateur » ont pris en charge les vagues à haute densité en gérant les tâches répétitives de transport et de présentation, libérant ainsi les opérateurs pour la gestion des exceptions et les contrôles qualité. Les interfaces standardisées, telles que l'intégration par API et la messagerie événementielle, ont permis au WMS, aux contrôleurs ASRS, aux trieurs et aux cobots d'échanger des données d'état en temps réel.
Les équipes de mise en service ont validé les flux de bout en bout grâce à des tests contrôlés. Elles ont mesuré les temps d'attente à chaque interface, vérifié les taux de lecture des codes-barres ou des étiquettes RFID et optimisé la logique de routage. Des alarmes et des tableaux de bord ont mis en évidence les écarts entre le flux prévu et le flux réel, tels que la saturation des voies de tri ou la sous-utilisation des allées de stockage et de récupération automatisées (ASRS), permettant ainsi une correction rapide.
Indicateurs clés de performance (KPI), jumeaux numériques et optimisation par l'expérimentation
L'amélioration continue du traitement des vagues de commandes reposait sur une mesure précise des performances au niveau de chaque vague. Les principaux indicateurs de performance (KPI) comprenaient le nombre de lignes et d'unités par heure, le temps de cycle des commandes, le taux d'expédition à l'heure par vague, la précision du prélèvement et de l'emballage, ainsi que l'utilisation des trieuses et des postes d'emballage. Les ingénieurs segmentaient ces indicateurs par type de vague, taille de lot, zone et équipe afin d'identifier les goulots d'étranglement structurels plutôt que les incidents isolés. Ils suivaient également les taux de manutention et le volume d'exceptions comme indicateurs de règles de traitement par lots inadéquates ou de non-respect des contraintes.
Des jumeaux numériques de l'entrepôt, créés à l'aide d'outils de simulation, ont permis aux équipes de tester différentes tailles de vagues, cadences de livraison, zonages et configurations d'équipements sans impacter la production. Ces modèles s'appuyaient sur l'historique des commandes, les distances parcourues et les données de performance des équipements pour se rapprocher au plus près de la réalité. L'optimisation, basée sur l'expérimentation, suivait un cycle PDCA (Planifier-Déployer-Contrôler-Améliorer), où des tests A/B contrôlés permettaient d'ajuster des paramètres tels que les limites de lots, les heures de début des vagues ou les stratégies d'itinéraires de prélèvement. Les résultats ont permis d'apporter des modifications permanentes à la configuration du WMS et des systèmes de contrôle.
Des boucles de rétroaction ont été mises en place à différents niveaux. Des tableaux de bord en temps réel ont permis d'effectuer des ajustements en cours de journée, comme l'avancement d'une vague supplémentaire avant l'heure limite de service du transporteur. Des revues hebdomadaires et mensuelles ont porté sur la restructuration, notamment la révision des créneaux horaires et des modèles de dotation en personnel. Au fil du temps, cette expérimentation systématique a permis d'améliorer le débit, de réduire la variabilité et de stabiliser les niveaux de service.
Modèles de sécurité, de formation et de dotation en personnel interfonctionnelle
Les environnements de tri par vagues à forte intensité technologique ont introduit de nouvelles considérations en matière de sécurité et d'ergonomie. Les ingénieurs et les responsables de la sécurité ont évalué les interactions entre les personnes, les convoyeurs, les cobots et les interfaces des systèmes de stockage et de récupération automatisés (ASRS), définissant des itinéraires piétonniers clairs et des zones d'exclusion. Les procédures de consignation, l'accessibilité des arrêts d'urgence et la signalisation visuelle de l'état des vagues ont réduit les risques lors de la maintenance et des pics d'activité. La conception ergonomique des postes d'emballage et des parois de déchargement a limité les troubles musculo-squelettiques liés aux mouvements répétitifs lors des cycles de tri à volume élevé.
Les programmes de formation portaient sur les flux de travail du WMS, les normes de numérisation, la gestion des exceptions et les règles d'interaction avec les équipements. Le personnel a appris comment les priorités des vagues, la logique de regroupement par lots et les heures limites influençaient leurs tâches quotidiennes, ce qui a permis d'améliorer le respect des processus. La formation croisée a permis aux préparateurs de commandes d'apporter leur soutien à l'emballage, à la préparation des commandes ou au traitement des exceptions lors des pics de demande, optimisant ainsi l'utilisation des ressources entre les différentes fonctions. Les procédures opérationnelles standard documentaient les réponses aux problèmes courants tels que le débordement des allées, les prélèvements incomplets et les bacs mal triés.
Les modèles de gestion du personnel interfonctionnels considéraient l'entrepôt comme un système de flux intégré plutôt que comme un ensemble de services isolés. Les chefs d'équipe suivaient en temps réel les indicateurs clés de performance (KPI) et redéployaient les employés entre la préparation de commandes, le regroupement, l'emballage et le chargement afin de maintenir les longueurs de file d'attente cibles. Cette flexibilité complétait l'automatisation et le système de gestion d'entrepôt (WMS), permettant ainsi aux ressources humaines de gérer la variabilité que les équipements fixes ne pouvaient pas prendre en charge. Au fil du temps, l'accent mis conjointement sur la sécurité, les compétences et l'adaptabilité a permis de maintenir des opérations par vagues performantes sans compromettre la conformité ni le bien-être des employés.
Résumé et feuille de route pour la mise en œuvre pratique
La préparation de commandes par vagues était une méthode structurée pour regrouper les commandes en vagues temporelles synchronisant la préparation, l'emballage et l'expédition. Elle augmentait le débit et la précision lorsque les ingénieurs dimensionnaient les vagues en fonction des contraintes réelles telles que la capacité des quais, le débit des postes d'emballage, les limites des trieuses et les heures limites des transporteurs. Les conceptions les plus efficaces combinaient des règles de traitement par lots intelligentes dans le système de gestion d'entrepôt avec l'optimisation de l'emplacement des commandes, le contrôle des itinéraires de prélèvement et l'utilisation appropriée de technologies telles que les systèmes de stockage et de récupération automatisés (ASRS), les convoyeurs et l'automatisation mobile. Les opérations qui surveillaient les indicateurs clés de performance (KPI) par vague, tels que le nombre de lignes par heure, le délai de traitement des commandes et le taux d'expédition à l'heure, maintenaient une performance stable et réagissaient plus rapidement aux variations de la demande.
Du point de vue de l'industrie, le prélèvement par vagues se situait entre le traitement des commandes en temps réel, commande par commande, et le prélèvement par lots de grandes quantités. Il convenait aux profils de commandes à volume élevé et relativement stables, notamment pour le e-commerce et le réapprovisionnement des points de vente, où les planificateurs pouvaient pré-créer des vagues en fonction des plannings des transporteurs. Les tendances futures s'orientaient vers des modèles hybrides combinant prélèvement par vagues, prélèvement sans vagues et prélèvement par lots dynamique, orchestrés par les systèmes de gestion d'entrepôt (WMS) et les systèmes d'exécution d'entrepôt (WES) à partir de données en temps réel provenant des systèmes de stockage et de récupération automatisés (ASRS), des trieuses et des systèmes d'automatisation. Les jumeaux numériques et les outils de simulation permettaient de plus en plus d'ajuster hors ligne la taille des vagues, leur planification et l'affectation des zones avant même que les modifications ne soient appliquées en production.
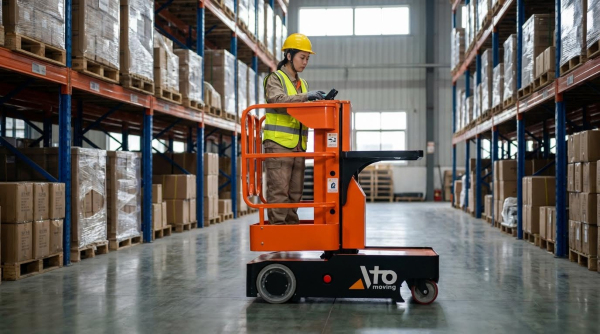
En pratique, la mise en œuvre s'est avérée optimale par étapes. Les équipes ont d'abord cartographié la capacité de flux de bout en bout, incluant les zones de prélèvement, le tri, l'emballage, les quais et les points de coupure des transporteurs. Elles ont ensuite testé les règles de vagues dans une zone limitée, optimisé la taille des lots pour éviter la surcharge des opérations d'emballage et de tri, et configuré les contraintes du WMS pour les familles de références, la température et les classes de danger. Après stabilisation des performances, elles ont intégré des modifications d'emplacement, l'optimisation des itinéraires de prélèvement et, le cas échéant, le recours à des systèmes de stockage et de récupération automatisés (ASRS) ou au transport automatisé. Une feuille de route équilibrée a permis de maintenir la flexibilité pour les commandes urgentes, d'imposer des analyses des indicateurs clés de performance (KPI) basées sur les données et d'institutionnaliser l'amélioration continue afin que la logique des vagues évolue avec les profils de commandes, au lieu de se dégrader avec les variations de volumes et de compositions. Pour optimiser l'efficacité, des outils tels que les préparateurs de commandes d'entrepôt , les plateformes élévatrices et les transpalettes manuels ont souvent été intégrés aux flux de travail.