Les transpalettes électriques constituent un élément essentiel des chariots élévateurs industriels motorisés utilisés dans les entrepôts et la logistique. Cet article examine comment les organismes de normalisation et de réglementation définissent leur rôle au sein de la famille plus large des chariots élévateurs. Il présente les classifications officielles de l'ITA et de l'OSHA, les principales caractéristiques de conception de la classe III, ainsi que les cadres d'ingénierie de sécurité et de cycle de vie qui régissent leur utilisation. Enfin, il traduit le statut de classe III des transpalettes électriques en implications pratiques pour les spécifications, la conformité et la stratégie de flotte dans les opérations modernes de manutention.
Classification des chariots élévateurs et place des transpalettes
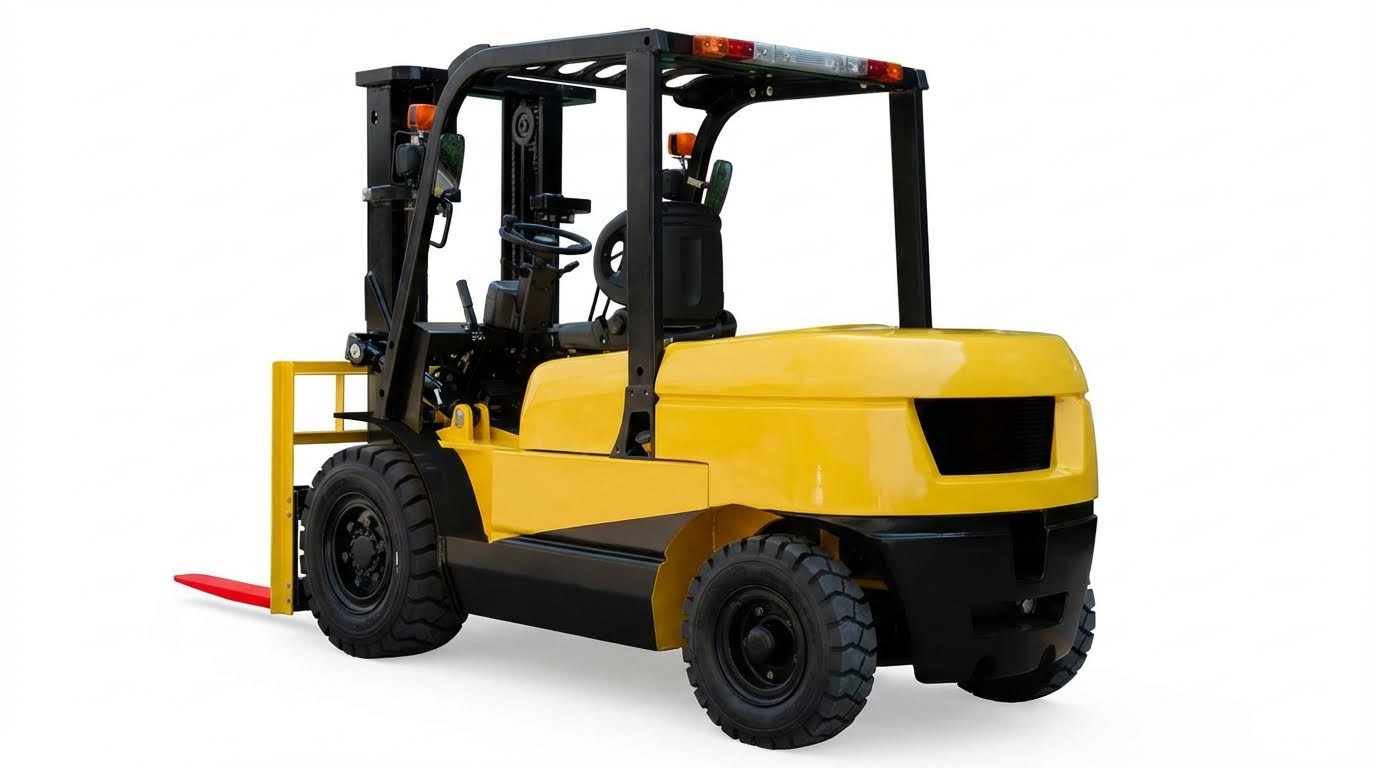
Les référentiels de classification des chariots élévateurs, élaborés par l'ITA, l'ISO et l'OSHA, ont défini des limites claires entre les différents types de chariots. Ces systèmes regroupent les chariots industriels selon leur source d'énergie, la position de l'opérateur, l'environnement et leur fonction. Les transpalettes électriques sont classés dans cette catégorie comme chariots industriels motorisés, et non comme de simples diables améliorés. Cette classification permet aux ingénieurs, aux responsables de la sécurité et aux gestionnaires de flottes d'appliquer les exigences techniques et réglementaires appropriées.
Aperçu des cours de conduite de chariots élévateurs ITA et OSHA
L'Association nord-américaine des chariots industriels (NAITA) a classé les chariots élévateurs en sept catégories selon leur puissance, leur environnement d'utilisation et leur géométrie. La catégorie III comprenait les transpalettes électriques manuels et les chariots manuels/autoportés, notamment les transpalettes électriques , les gerbeurs et les tracteurs de remorquage. Ces engins étaient équipés de batteries embarquées, ne disposaient pas de poste de conduite et étaient généralement utilisés sur des sols intérieurs lisses. L'OSHA a adopté cette classification (29 CFR 1910.178) et a considéré les engins de catégorie III comme des chariots industriels motorisés. La réglementation de l'OSHA exigeait une formation initiale, une évaluation et des formations de recyclage périodiques pour tous les chariots motorisés, y compris ceux de catégorie III. Les transpalettes manuels n'entraient pas dans le champ d'application de cette classification et n'étaient donc pas soumis aux exigences de certification de l'OSHA pour les opérateurs de chariots élévateurs.
Pourquoi les transpalettes électriques sont classés comme chariots élévateurs de classe III
Les transpalettes électriques répondaient à tous les critères de définition des chariots élévateurs de classe III. Ils utilisaient des moteurs de traction et de levage électriques alimentés par des batteries au plomb ou lithium-ion. L'opérateur marchait derrière le chariot ou se tenait debout sur une petite plateforme, au lieu d'être assis dans une cabine fermée. Ces chariots effectuaient des transports horizontaux à faible levée et sur de courtes distances de charges palettisées, généralement inférieures à 3 tonnes et à une hauteur de levage d'environ 250 millimètres. Leur châssis compact était dépourvu de contrepoids important, ce qui les distinguait des gerbeurs à contrepoids de plus grande capacité . Ces caractéristiques correspondaient à la définition de l'ITA et de l'OSHA des « chariots élévateurs manuels ou manuels/à conducteur porté », qui justifiait leur classification en classe III.
Distinction par rapport aux transpalettes et chariots manuels
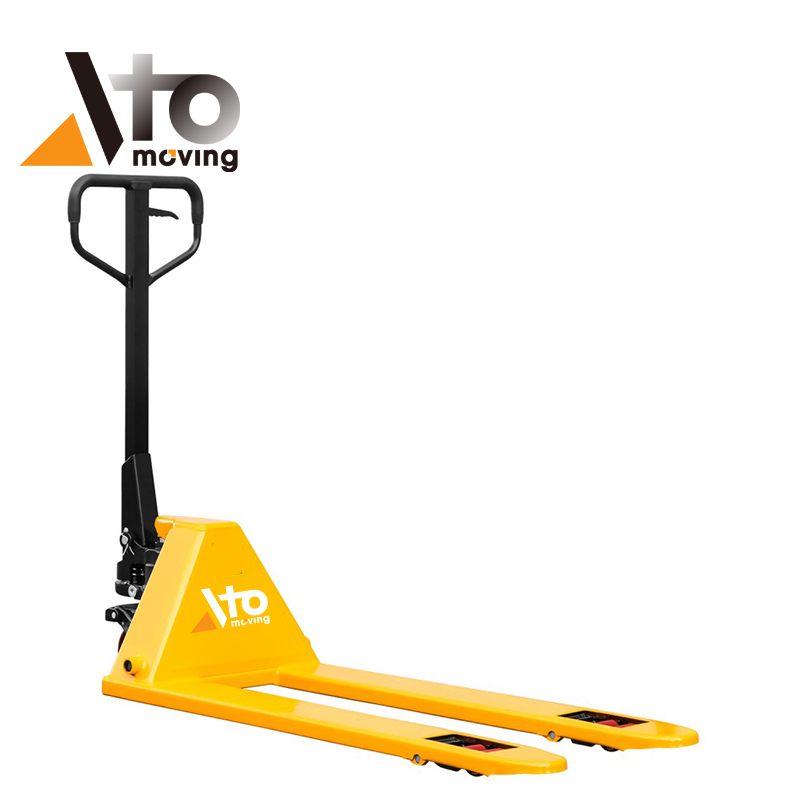
Les transpalettes manuels, actionnés par la force humaine et un système de levage hydraulique, n'étaient pas classés comme chariots élévateurs motorisés. Dépourvus de motorisation électrique, de circuits de commande et de batteries de traction, ils appartenaient à la catégorie III. Les chariots d'entrepôt, les diables et les transpalettes à plateforme non élévatrice se limitaient à un support roulant et ne proposaient ni levage motorisé ni fourches intégrées. À l'inverse, les transpalettes électriques combinaient motorisation, levage motorisé et une géométrie de fourches adaptée aux palettes standardisées. Cette combinaison justifiait leur classification comme chariots élévateurs et les soumettait à la réglementation relative aux engins de manutention. Cette distinction avait des répercussions sur la planification de l'ingénierie et de la sécurité, notamment en matière de formation, d'inspections et de dimensionnement des flottes dans les entrepôts et les plateformes logistiques.
Caractéristiques de conception des transpalettes électriques de classe III
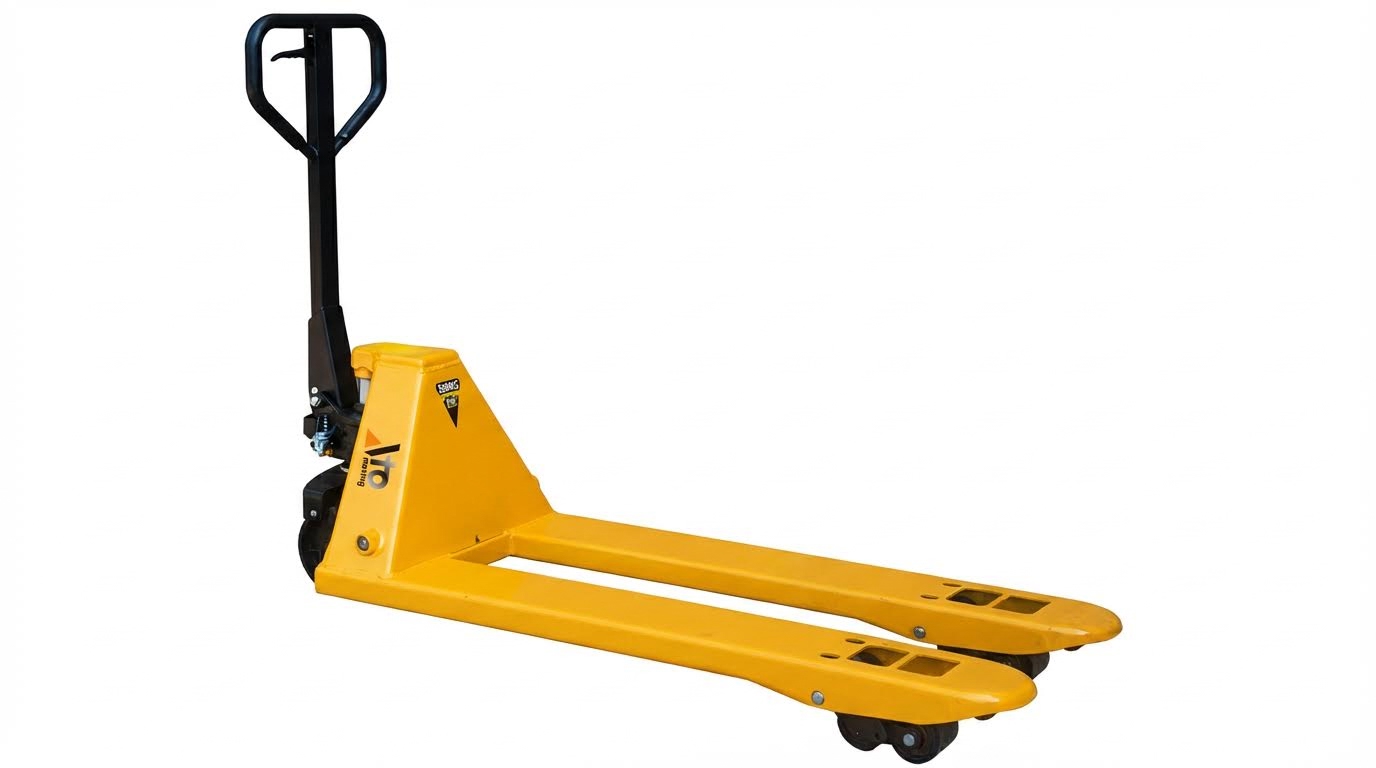
Les transpalettes électriques de classe III présentaient une architecture distincte de celle des chariots élévateurs à contrepoids à conducteur assis. Leur conception privilégiait les déplacements horizontaux courts, les faibles hauteurs de levage et un encombrement réduit plutôt qu'une grande portée du mât ou une capacité de franchissement de terrains accidentés. La compréhension de ces caractéristiques de conception permettait aux ingénieurs et aux opérateurs d'adapter l'équipement au débit, à la géométrie des allées et aux contraintes réglementaires.
Limites de la source d'alimentation, de la capacité et du cycle de service
Les transpalettes de classe III utilisaient une alimentation électrique embarquée, historiquement des batteries au plomb et de plus en plus des batteries lithium-ion. Leur capacité nominale restait généralement inférieure à 3 tonnes, de nombreux modèles d'entrepôt pesant entre 1.5 et 2.5 tonnes en raison de l'absence de contrepoids. Leur hauteur de levage maximale demeurait généralement inférieure à 250 millimètres, suffisante uniquement pour franchir les irrégularités du sol et les quais de chargement, mais non pour empiler les marchandises dans les rayonnages. Les cycles de service dépendaient de la chimie de la batterie, du dimensionnement du chargeur et du rythme de travail ; les systèmes au plomb nécessitaient une charge et une égalisation programmées, tandis que les batteries lithium-ion permettaient une charge partielle et d'opportunité avec une moindre dégradation. Les ingénieurs dimensionnaient la capacité des batteries en fonction de la consommation d'énergie par palette-kilomètre, de la température ambiante et des périodes de pointe afin d'éviter les chutes de tension et les pertes de performance en fin de poste.
Position de l'opérateur, commandes et facteurs de stabilité
Les transpalettes électriques de cette catégorie étaient conçus avec un conducteur à pied ou debout, et non avec une cabine assise. L'opérateur contrôlait la course et le levage via un timon intégrant les commandes d'accélération, de direction, de levage et d'abaissement, ainsi qu'un avertisseur sonore et un bouton d'arrêt d'urgence (marche arrière ou commande sous le châssis). La stabilité reposait sur un centre de gravité bas, un faible déport du centre de charge et une configuration à trois ou quatre points d'appui, plutôt que sur un contrepoids et un mât. Les concepteurs géraient la stabilité longitudinale et latérale en limitant la hauteur de levage, en restreignant la vitesse en charge et en ajustant les courbes d'accélération et de freinage dans le contrôleur moteur. Les marges de stabilité dépendaient également de la longueur des fourches, de l'empattement et du rapport entre le centre de gravité combiné du chariot et de la charge et le polygone de sustentation défini par les roues.
Fonctions de transport horizontal vs. de levage vertical
Les transpalettes de classe III étaient principalement utilisés pour le transport horizontal sur de courtes distances entre les quais, les zones de préparation et les zones de stockage. Leurs systèmes hydrauliques soulevaient les charges juste assez pour décoller les palettes du sol, sans nécessiter d'interaction avec les rayonnages à plusieurs niveaux, contrairement aux chariots à mât rétractable ou aux chariots élévateurs à contrepoids. Cette conception fonctionnelle simplifiait la structure du mât, réduisait la hauteur totale et permettait l'utilisation sous les linteaux de portes et les convoyeurs bas. Le levage vertical étant minimal, les compromis de conception privilégiaient un châssis compact et la maniabilité plutôt que des sections de mât haute résistance et des mécanismes d'inclinaison. En termes de processus, ces chariots comblaient l'écart entre les transpalettes manuels et les chariots élévateurs de plus grande capacité, assurant l'alimentation et l'évacuation des flux de palettes sans remplacer les équipements de manutention verticale.
Convient à une utilisation en intérieur, dans des environnements propres et dans des allées étroites.
Les transpalettes électriques étaient parfaitement adaptés aux environnements intérieurs à sols lisses et durs, tels que les centres de distribution, les usines, les entrepôts pharmaceutiques et les installations agroalimentaires. Leur motorisation électrique ne générait aucune émission à l'échappement et un faible niveau sonore, ce qui les rendait idéaux pour les opérations à proximité de salles blanches, à température contrôlée ou soumises à des exigences d'hygiène strictes. Le châssis compact et le rayon de braquage court permettaient de manœuvrer dans les allées étroites, à l'intérieur des remorques et dans les zones de stockage encombrées où les chariots élévateurs plus imposants ne pouvaient pas circuler en toute sécurité. Des options de conception telles que les fourches à profil bas, les boutons de vitesse réduite et les commandes proportionnelles précises amélioraient la précision du positionnement sur les quais et les convoyeurs. Ces caractéristiques rendaient les transpalettes de classe III particulièrement efficaces là où l'optimisation de l'espace, les normes de qualité de l'air et les seuils d'exposition au bruit des travailleurs limitaient l'utilisation de chariots thermiques.
Ingénierie de la sécurité, de la conformité et du cycle de vie
La sécurité, la conformité et l'ingénierie du cycle de vie ont déterminé la manière dont les installations déploient les transpalettes électriques de classe III. Les ingénieurs et les responsables de la sécurité ont intégré les exigences réglementaires, les limites techniques et les données de maintenance dans leurs décisions relatives à la flotte. Cette section porte sur la qualification des opérateurs, les mesures d'ingénierie et les stratégies de gestion des actifs qui garantissent un fonctionnement sûr et à haute disponibilité.
Règles de formation, de certification et d'inspection de l'OSHA
L'OSHA a classé les transpalettes électriques comme des chariots industriels motorisés en vertu de la norme 29 CFR 1910.178. Cette réglementation exigeait que les opérateurs soient âgés d'au moins 18 ans et suivent une formation théorique et pratique, ainsi qu'une évaluation en situation de travail. Les employeurs devaient certifier chaque opérateur et documenter la date d'évaluation, le nom du formateur et le type d'équipement. Une réévaluation était effectuée au moins tous les trois ans, ou plus tôt après un incident, un quasi-accident ou un comportement dangereux. Les inspections quotidiennes avant utilisation étaient obligatoires et portaient généralement sur les fourches, le klaxon, les freins, la direction, les commandes, les fuites hydrauliques et les dommages structurels visibles. Les établissements utilisaient souvent des listes de contrôle standardisées pour attester de la conformité et intégrer directement les défauts dans les procédures de maintenance.
Programmes d'entretien des batteries, des systèmes hydrauliques et des roues
Les programmes d'ingénierie du cycle de vie définissaient les intervalles de maintenance des batteries, des systèmes hydrauliques et des trains roulants en fonction du cycle de service et de l'environnement. Les batteries au plomb et lithium-ion nécessitaient des profils de charge appropriés, l'évitement des décharges profondes et des contrôles hebdomadaires ou mensuels de la tension, de la température et, pour les batteries à électrolyte liquide, de l'état de l'électrolyte. Les systèmes hydrauliques devaient être inspectés tous les six mois afin de détecter les fuites des vérins, les dommages aux flexibles, l'état des joints et la contamination du fluide. Les roues et les essieux devaient faire l'objet de contrôles fréquents afin de détecter les méplats, l'usure des roulements et les débris incrustés qui augmentaient la résistance au roulement. La lubrification mensuelle des roulements de roues et des points de pivot réduisait la consommation d'énergie et prolongeait la durée de vie des composants. Des plans de maintenance préventive documentés réduisaient les temps d'arrêt imprévus et étaient conformes aux exigences de l'OSHA en matière de sécurité des équipements.
Contrôles des risques pour l'équilibrage de la charge et la prévention du basculement
Les transpalettes électriques de classe III étaient dépourvus de contrepoids ; leur stabilité dépendait donc d’un positionnement correct de la charge et d’une manutention prudente. Les opérateurs devaient respecter la capacité nominale, généralement inférieure à 3 tonnes, et maintenir le centre de gravité de la charge combinée dans les limites spécifiées par le fabricant. Les charges devaient être réparties uniformément sur les deux fourches, et les palettes endommagées ou les charges mal positionnées devaient être signalées pour être repalletisées. Les mesures techniques comprenaient une faible hauteur de levage maximale, généralement inférieure à 250 millimètres, et des limitations de vitesse afin de réduire l’instabilité dynamique. Les procédures exigeaient que les fourches soient complètement abaissées lors des déplacements et que la vitesse soit réduite sur les rampes, dans les zones encombrées et à proximité des zones de préparation des chariots élévateurs plus grands. Les installations combinaient souvent ces règles avec des voies de circulation balisées, des sens de circulation uniques et des exigences de visibilité claire afin de réduire davantage les risques de collision et de basculement.
Considérations relatives aux coûts, à la disponibilité et à l'optimisation de la flotte
Les parcs de transpalettes électriques ont contribué de manière significative aux coûts d'exploitation des entrepôts, notamment en raison de la consommation d'énergie, des batteries, des pneumatiques et des réparations imprévues. Les équipes d'ingénierie du cycle de vie ont suivi le temps moyen entre les pannes et les cycles de remplacement des batteries afin d'optimiser les dépenses de maintenance. Des stratégies de recharge d'opportunité et des chargeurs correctement dimensionnés ont permis de réduire la sollicitation des batteries et d'allonger leur durée de vie. Les données issues des inspections et de la télématique, lorsqu'elles étaient disponibles, ont permis d'identifier les modes de défaillance critiques et les comportements de conduite abusifs à l'origine des coûts. L'adaptation du parc aux besoins réels de transport horizontal et aux horaires de travail a permis de minimiser l'immobilisation du matériel et des capitaux. Un programme structuré de classe III a permis d'équilibrer le coût d'acquisition, la sécurité et la disponibilité, garantissant ainsi la fiabilité des transpalettes entre les quais, les zones de préparation et les zones de stockage.
Résumé : Implications pratiques du statut de classe III
Le statut de classe III définissait les transpalettes électriques comme des chariots industriels motorisés présentant des caractéristiques et des limites d'utilisation spécifiques. Fonctionnant comme des machines de transport horizontal à faible levée, ils offraient généralement une capacité inférieure à 3 tonnes et une hauteur de levage inférieure à 250 millimètres. Leur châssis compact, leur utilisation en mode accompagnant ou debout, et leur alimentation par batterie les rendaient idéaux pour les entrepôts denses. Les normes de l'ITA, de l'ISO/TC110 et de l'OSHA les assimilaient aux chariots élévateurs au sens réglementaire du terme, ce qui engendrait des obligations en matière de formation, d'inspection et de maintenance.
Cette classification avait des conséquences importantes en matière de sécurité et de conformité. L'OSHA traitait les transpalettes électriques comme les autres chariots élévateurs, conformément à la norme 29 CFR 1910.178. Les opérateurs devaient donc suivre une formation théorique et pratique, une évaluation et une recertification tous les trois ans. Les inspections quotidiennes avant utilisation, la maintenance structurée des batteries, du système hydraulique et des roues, ainsi que les mesures de contrôle des risques documentées pour la stabilité de la charge étaient obligatoires ; il s'agissait d'exigences minimales. Les entreprises qui ont intégré ces processus ont constaté une diminution du taux d'incidents et une augmentation de la durée de vie de leurs équipements.
Du point de vue de l'ingénierie et des opérations, le classement en catégorie III a clarifié le rôle des transpalettes électriques au sein des flottes. Ils assuraient les déplacements de palettes sur de courtes distances, les opérations de quai et la préparation des commandes, tandis que les chariots élévateurs de catégorie supérieure se chargeaient du stockage vertical et de la manutention extérieure. Cette répartition a permis d'optimiser la taille des équipements, de réduire la consommation d'énergie et de minimiser le bruit et les émissions dans des environnements sensibles tels que les usines agroalimentaires et pharmaceutiques. Les tendances futures s'orientent vers une utilisation accrue des batteries lithium-ion, des chargeurs plus intelligents et de la surveillance télématique afin d'optimiser la disponibilité et de permettre une maintenance conditionnelle. Parallèlement, le renforcement de la réglementation concernant les compétences des opérateurs et la sécurité des batteries devrait se poursuivre, nécessitant des mesures d'ingénierie, des procédures claires et des formations de recyclage périodiques pour garantir la productivité et la conformité des flottes de catégorie III.