La préparation de commandes en entrepôt est un point de convergence entre le niveau de service, les coûts de main-d'œuvre et l'agencement de l'espace de vente. Ce guide explique en quoi consiste la préparation de commandes en entrepôt, comment fonctionnent les différentes méthodes et quelles technologies permettent réellement d'améliorer la précision, la rapidité et les coûts. Vous découvrirez comment adapter vos stratégies de préparation de commandes à votre catalogue de produits, à l'agencement de votre entrepôt et à vos effectifs, tout en garantissant la sécurité et l'ergonomie. Utilisez ce guide pratique pour concevoir, comparer ou optimiser vos opérations de préparation de commandes.
Qu’est-ce que la préparation de commandes en entrepôt et pourquoi est-elle importante ?
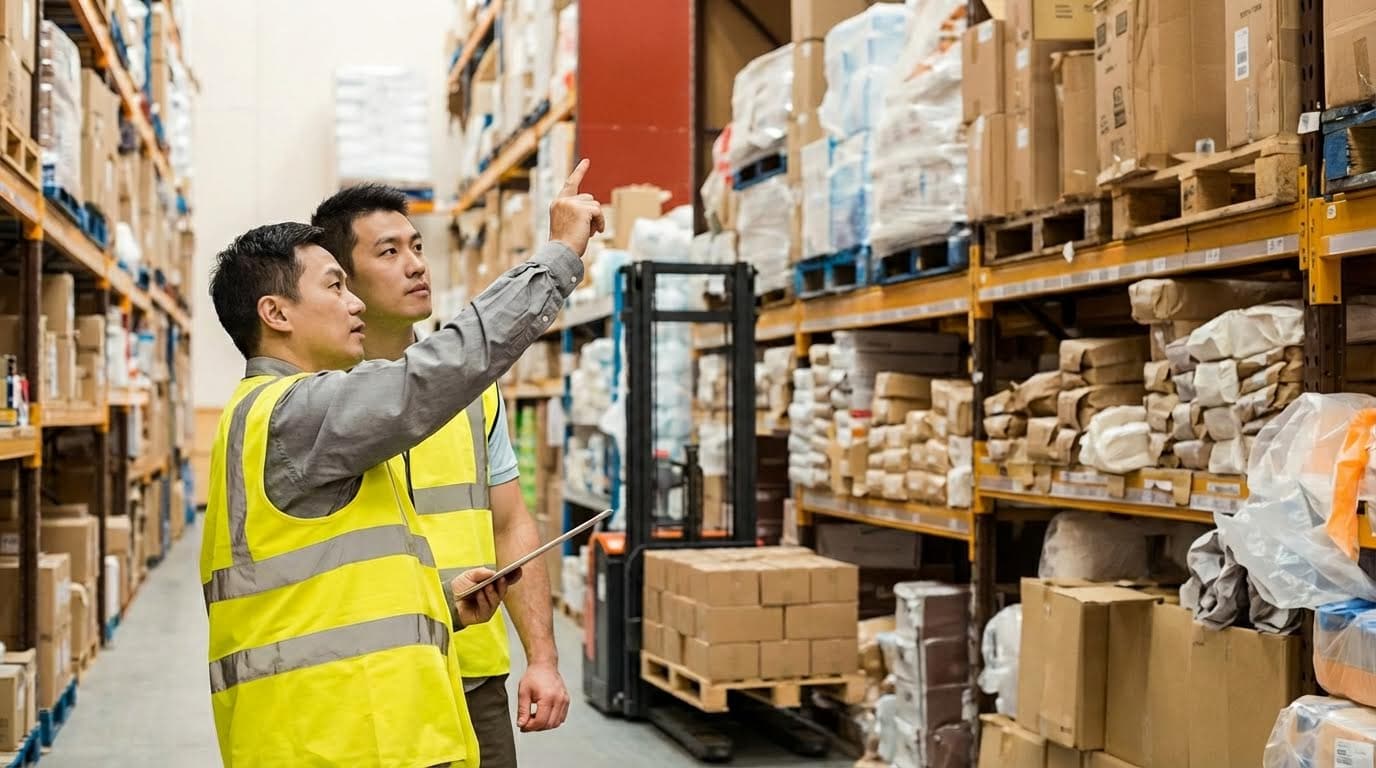
Définition du prélèvement dans les entrepôts modernes
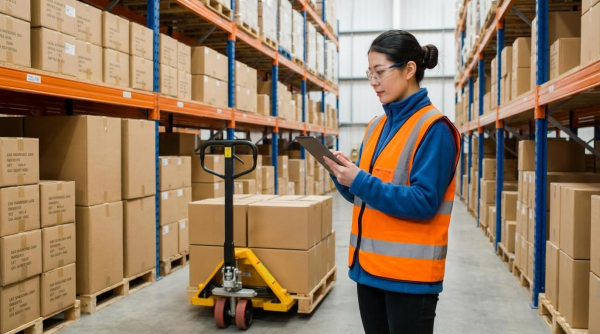
Lorsque les équipes opérationnelles demandent « en quoi consiste la préparation de commandes en entrepôt », elles cherchent en réalité à comprendre comment les commandes clients sont physiquement transformées en mouvements de produits. En termes simples, la préparation de commandes en entrepôt est le processus qui consiste à localiser, sélectionner et prélever les articles stockés pour honorer une commande. Dans les centres de distribution modernes, ce processus englobe différents flux de travail, tels que la préparation à l'unité, la préparation par carton partiel, la préparation par carton complet et la préparation par palette, souvent coordonnés par un système de gestion d'entrepôt (WMS). La préparation à l'unité consiste à prélever des unités individuelles dans des bacs, généralement regroupées par vagues afin de minimiser les déplacements des opérateurs et de confirmer les prélèvements en temps réel grâce à des technologies comme le guidage vocal ou lumineux, garantissant ainsi la précision même dans des environnements à fort volume . La préparation par carton partiel est utilisée lorsque les commandes nécessitent moins d'un carton complet et s'appuie sur des zones optimisées et des murs lumineux pour maintenir un débit élevé tout en limitant la congestion sur la ligne de prélèvement, même avec une grande variété de références et de tailles de commandes . Pour les expéditions en grande quantité, le prélèvement par caisses complètes et par palettes consiste à récupérer des cartons ou des palettes entières. Les tâches sont séquencées de manière à optimiser les trajets des opérateurs et à préparer les chargements sortants dans l'ordre de quai approprié , ce qui simplifie la planification des chargements et le réapprovisionnement . Quelle que soit la méthode choisie, l'objectif principal du prélèvement en entrepôt est d'équilibrer rapidité, précision et effort de main-d'œuvre afin que chaque commande quitte l'entrepôt correctement et dans les délais.
Indicateurs clés de performance : précision, rapidité et coût
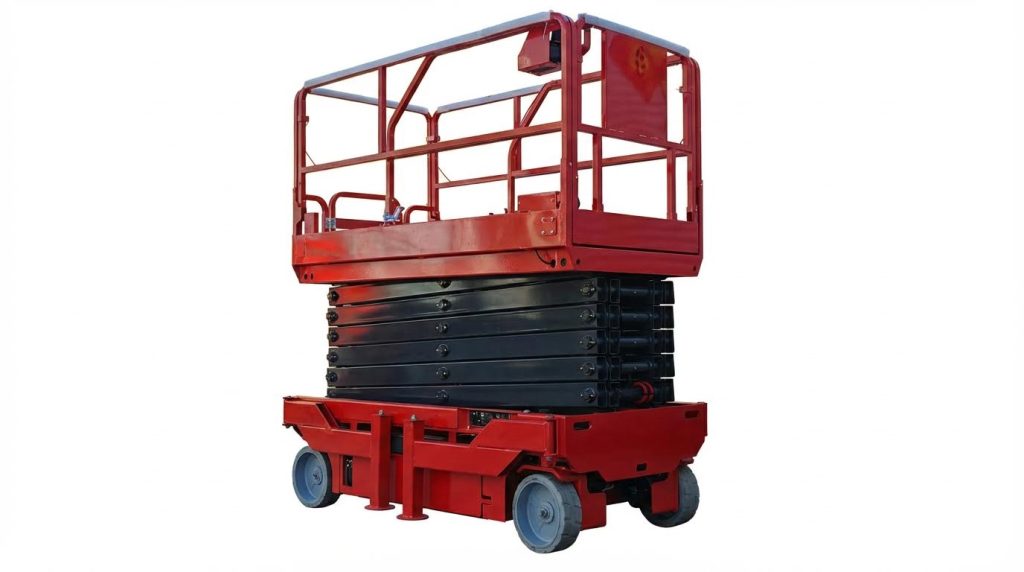
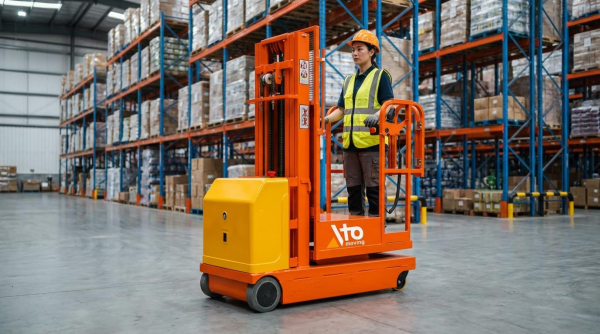
Trois indicateurs clés de performance (KPI) permettent d'évaluer l'efficacité d'une opération de préparation de commandes : la précision, la rapidité et le coût. La précision mesure la fréquence à laquelle le bon article, la bonne quantité et le bon lot ou numéro de série sont prélevés. Les processus manuels présentent généralement des taux d'erreur de l'ordre de 1 à 3 %, tandis que les systèmes automatisés peuvent réduire les erreurs à moins de 0.5 % grâce à l'utilisation de la vision, de capteurs et de contrôles système pour éviter les erreurs de prélèvement, même avec des articles empilés de manière aléatoire . La rapidité est mesurée en lignes ou en prélèvements par heure. La préparation manuelle atteint souvent 100 à 200 prélèvements par heure, tandis que les solutions automatisées peuvent atteindre plus de 400 à 800 prélèvements par heure et maintenir ce rythme en continu pendant les périodes de pointe, car les machines ne subissent pas de ralentissement dû à la fatigue . Le coût est directement lié à la main-d'œuvre et à l'équipement. Les opérations manuelles nécessitent un investissement initial plus faible, mais engendrent des dépenses récurrentes liées aux salaires, aux heures supplémentaires, à la formation et aux erreurs. Les systèmes automatisés, quant à eux, exigent un investissement initial plus important, mais offrent des coûts d'exploitation plus stables et un meilleur débit dans le temps, ce qui se traduit par un retour sur investissement plus élevé pour les moyennes et grandes entreprises en pleine croissance . Du point de vue de la gestion, l'évaluation des opérations de préparation de commandes en entrepôt nécessite le suivi conjoint de ces indicateurs clés de performance (KPI). En effet, privilégier la vitesse au détriment de la précision et de l'ergonomie accroît généralement les retouches, les retours et le coût unitaire à long terme. Pour optimiser ces processus, des outils tels que les préparateurs de commandes , les machines de préparation de commandes et les transpalettes manuels sont indispensables. Par ailleurs, des équipements comme les chariots porte-fûts peuvent faciliter la manutention efficace des matériaux.
Méthodes de sélection des clés et technologies habilitantes
Explication détaillée du prélèvement par caisse et par palette
Pour comprendre le processus de préparation de commandes en entrepôt, il est utile de distinguer la préparation à l'unité, la préparation par caisse et la préparation par palette. La préparation à l'unité se concentre sur les unités individuelles et est courante dans le e-commerce et la gestion des pièces détachées. Dans les opérations optimisées, les commandes comportant des références communes sont regroupées en vagues afin de réduire les déplacements des préparateurs de commandes. Ces derniers sont guidés par des systèmes vocaux ou lumineux pour une confirmation en temps réel et un suivi de la productivité et de la précision. La planification par vagues et le guidage vocal ou lumineux sont des outils standards pour la préparation à l'unité à haut volume . La préparation par caisse fractionnée est utilisée lorsque les clients commandent moins d'un carton complet. Les systèmes attribuent des zones optimales et utilisent des panneaux lumineux de préparation ou de mise en rayon pour maintenir un débit et une précision élevés, même avec de nombreuses références et des tailles de commandes variables. Le séquençage des prélèvements contribue également à réduire la congestion dans les allées . La préparation par caisse complète concerne les cartons scellés d'une seule référence, généralement pour la vente en gros ou le réapprovisionnement des magasins. Les commandes présentant les mêmes exigences de conditionnement sont regroupées par lots, et les préparateurs de commandes suivent des itinéraires optimisés grâce à la reconnaissance vocale ou à des systèmes de prélèvement sur convoyeur. Le stock est surveillé en temps réel afin de déclencher les réapprovisionnements avant que les ruptures de stock ne perturbent le flux. Cette combinaison de regroupement, d'optimisation des itinéraires et de contrôle des stocks en temps réel est essentielle à une préparation de commandes efficace . La préparation de commandes par palette s'effectue au niveau unitaire le plus fin. Dans le cas de la préparation de commandes par palette complète, des palettes complètes sont prélevées de la zone de stockage réservée pour les commandes sortantes ou le réapprovisionnement interne, les tâches étant séquencées en fonction des horaires des quais et de la planification des chargements. La préparation de commandes par palette avec références mixtes regroupe différents produits sur une même palette, la séquence étant planifiée pour créer des couches stables et respecter les règles d'emballage. Les tâches au niveau de la palette sont généralement coordonnées par des appareils mobiles, des systèmes vocaux ou des véhicules autonomes.
Réduction des créneaux horaires, de l'agencement et du temps de trajet
Une fois la préparation de commandes définie au niveau unitaire, l'étape suivante consiste à optimiser le stockage des références et les déplacements des employés. Un processus d'emplacement structuré débute par l'extraction des données de commandes des 6 à 12 derniers mois et le classement des références par fréquence de prélèvement, volume et poids. Les 20 % de prélèvements les plus rapides sont placés dans la « zone optimale », à hauteur des genoux et des épaules, tandis que les 30 % suivants sont stockés à moins de deux allées des zones d'emballage ou d'expédition afin de réduire les déplacements. Les articles à faible rotation sont placés sur les rayonnages supérieurs ou dans les allées éloignées. L'emplacement des articles à forte rotation est revu mensuellement, celui des articles à faible rotation trimestriellement, afin d'adapter l'agencement à la demande. Cette approche d'emplacement basée sur les données réduit directement les temps de déplacement et améliore la productivité . L'agencement de l'entrepôt est également crucial. Des allées droites à sens unique, avec des parcours de prélèvement définis (horaire ou antihoraire), évitent les allers-retours et les encombrements. La séparation des quais d'entrée et de sortie réduit les retards dus aux croisements de véhicules, et les systèmes de prélèvement dynamiques, tels que les rayonnages dynamiques pour cartons ou palettes, maintiennent les produits disponibles en amont pour un accès plus rapide. Un étiquetage uniforme des emplacements par codes-barres ou RFID, relié au WMS, raccourcit encore le temps de recherche . Au niveau du système, l'automatisation « produits vers opérateur » permet de récupérer jusqu'à 85 % de la surface au sol grâce à un stockage vertical haute densité et à des rayonnages de grande hauteur. Ces systèmes acheminent les articles directement aux opérateurs, éliminant ainsi la plupart des déplacements et des manutentions, et supportent les charges palettisées lourdes si nécessaire. De tels gains d'espace permettent d'intégrer davantage de références sans agrandir l'emprise au sol du bâtiment . La réduction des temps de déplacement est également due à des postes de travail bien conçus. Les rayonnages dynamiques pour palettes acheminent les palettes vers l'avant sur des rails à rouleaux légèrement inclinés, permettant ainsi aux préparateurs de commandes de travailler en amont plutôt que dans les allées de stockage profondes. L'intégration de convoyeurs à proximité de ces points de prélèvement réduit encore les déplacements inutiles.
Performance de la préparation de commandes manuelle par rapport à la préparation automatisée
Du point de vue de la performance, la préparation de commandes en entrepôt consiste aujourd'hui à trouver le juste équilibre entre travail manuel et automatisation. La préparation manuelle atteint généralement 100 à 200 prélèvements par heure, tandis que les systèmes automatisés peuvent en réaliser plus de 400 à 800 par heure, selon la complexité des articles, et fonctionnent en continu. Cela se traduit par un débit bien supérieur lors des pics d'activité . La précision suit une tendance similaire. Les taux d'erreur manuels sont courants (1 à 3 %), tandis que les systèmes automatisés affichent souvent un taux inférieur à 0.5 % grâce à l'utilisation de capteurs et de logiciels pour valider chaque prélèvement. Une précision accrue réduit les retours, les retouches et les réclamations clients . La structure des coûts et de la main-d'œuvre diffère considérablement. Les opérations manuelles nécessitent des dépenses continues en salaires, recrutement, formation, heures supplémentaires et sécurité, la productivité étant limitée par la fatigue et le roulement du personnel. Les systèmes automatisés exigent un investissement initial plus important en équipements, logiciels et intégration, mais ils stabilisent les coûts d'exploitation dans le temps et réduisent la dépendance aux fluctuations du marché du travail. Cela permet souvent d'améliorer simultanément le coût par commande, la précision et le débit dans les moyennes et grandes entreprises . La flexibilité est le principal avantage du prélèvement manuel. Les équipes peuvent s'adapter rapidement aux nouveaux produits ou aux fluctuations de la demande à court terme, tandis que les systèmes automatisés nécessitent davantage de planification et de modifications de configuration lorsque les gammes de produits évoluent. Pour de nombreux entrepôts, un modèle hybride – prélèvement manuel appuyé par une automatisation ciblée (convoyeurs, scanners, modules « produit vers personne », etc.) – offre une solution équilibrée pour optimiser le prélèvement dans un entrepôt lorsque le retour sur investissement et l'agilité sont essentiels.
Conception et optimisation d'une opération de prélèvement
Choix des méthodes en fonction du profil SKU et de la composition des commandes
La conception d'une opération de préparation de commandes commence par une compréhension concrète des opérations de préparation en entrepôt : les références (SKU) gérées, leur fréquence de rotation et les modalités de commande des clients. Il est essentiel d'analyser l'historique des commandes des 6 à 12 derniers mois et de classer les références par fréquence de préparation, volume et poids afin d'établir un profil réaliste de la demande et de l'effort de manutention. Les références à forte fréquence et de faible volume se prêtent généralement à la préparation à l'unité ou par fractionnement de carton, tandis que les références volumineuses ou de grand volume privilégient la préparation par carton complet ou par palette. L'objectif est d'associer chaque famille de références et chaque modèle de commande à la méthode la plus simple permettant d'atteindre les niveaux de service requis au coût total le plus bas.
Un processus d'emplacement structuré permet d'aligner le profil des références (SKU) avec votre agencement. Une approche éprouvée consiste à placer les 20 % de références les plus demandées dans des emplacements stratégiques, entre le genou et les épaules, les 30 % suivantes à proximité des zones d'emballage ou d'expédition, tandis que les références à faible rotation sont placées sur les rayonnages supérieurs ou dans les allées éloignées , conformément aux bonnes pratiques d'emplacement . Des allées droites à sens unique, avec des parcours de prélèvement constants, réduisent le temps de décision et les déplacements, notamment lors du traitement par lots des commandes contenant des références courantes ou de leur expédition par vagues afin de minimiser les allers-retours. Il est recommandé de revoir et d'ajuster l'emplacement des références les plus demandées mensuellement et au moins trimestriellement pour les autres, afin de maintenir la validité des estimations de temps de déplacement malgré les fluctuations de la demande.
Une fois la conception physique établie, vous pouvez affiner la sélection des méthodes en fonction de la composition des commandes. Par exemple, les opérations comportant de nombreuses petites commandes e-commerce multi-articles privilégient le prélèvement par lots ou par zones, tandis que les commandes en gros ou de réapprovisionnement de magasins justifient un prélèvement par caisses complètes ou par palettes. Le regroupement des commandes avec des références similaires en vagues et l'utilisation de zones dynamiques ou de stratégies de préparation pour consolidation permettent de réduire les manipulations et les distances de déplacement, conformément aux principes modernes de conception des processus de préparation . Cette approche structurée transforme la question abstraite du prélèvement en entrepôt en un ensemble de choix de conception concrets, liés au comportement des références et à la demande client.
Ergonomie, sécurité et aides à la manutention
Optimiser une opération de préparation de commandes implique également d'éliminer les risques ergonomiques. Les dangers courants incluent le port de charges lourdes sans assistance, les flexions et torsions pour atteindre des endroits bas ou profonds, et les mouvements répétitifs de levage ou d'extension tout au long du poste, comme indiqué dans les consignes de sécurité relatives à la préparation de commandes . Une règle de base consiste à utiliser des aides mécaniques lorsque les charges dépassent environ 23 kg (51 lb), ce qui correspond au poids maximal recommandé pour un levage manuel dans des conditions idéales, à deux mains. Outre le poids, il convient d'éviter les prélèvements en dessous du niveau des genoux ou au-dessus du niveau des épaules, où l'effet de levier est faible et le risque de blessure augmente considérablement.
La conception des postes de travail et des zones de prélèvement est essentielle. Concevez les postes de travail de manière à ce que les opérateurs puissent maintenir une posture neutre : cou et dos droits, épaules détendues, coudes à environ 90° et poignets droits, conformément aux recommandations ergonomiques . Stockez les palettes en hauteur autant que possible afin que le travail s’effectue principalement dans la « zone de puissance » entre les genoux et les épaules, réduisant ainsi les flexions et les mouvements excessifs . Utilisez des rayonnages dynamiques pour acheminer automatiquement les produits vers la zone de prélèvement et assurez-vous que les points de prélèvement restent toujours proches de l’opérateur, avec des convoyeurs positionnés au plus près pour minimiser les distances de manutention, conformément aux recommandations de conception des rayonnages dynamiques.
Les aides à la manutention réduisent davantage les efforts et favorisent une productivité plus élevée et durable. Les tables élévatrices mobiles, capables de supporter des charges jusqu'à environ 1,200 kg et de s'élever à la hauteur de travail, permettent aux opérateurs de faire glisser ou de rouler les objets lourds au lieu de les soulever ( transpalette manuel) . Les tapis anti-fatigue aux postes de travail debout et les bancs à hauteur réglable contribuent à réduire la fatigue du dos et des jambes lors des longues journées de travail ( transpalette hydraulique) . Enfin, la rotation des tâches, qui consiste à affecter périodiquement les préparateurs de commandes à des tâches nécessitant moins de port de charges ou d'extension, diminue la charge musculo-squelettique cumulative et favorise une performance constante tout au long de l'opération ( diable à fût).
""
Résumé : Élaborer une stratégie de cueillette à l'épreuve du temps
Pour une préparation de commandes pérenne, il est essentiel de définir des objectifs clairs en matière de précision, de rapidité et de coût, puis d'analyser les données de commandes réelles. Les ingénieurs et les responsables doivent optimiser la préparation à l'unité, par caisse ou par palette en fonction de la taille des références, de la fréquence des commandes et des tendances, et non par habitude. Un aménagement rigoureux et basé sur les données réduit les temps de déplacement, ce qui limite les coûts de main-d'œuvre et permet d'accroître la productivité sans surcharger les opérateurs.
L'ergonomie et la sécurité ne sont pas des options. Elles déterminent l'emplacement des articles à rotation rapide, la hauteur de stockage des charges lourdes et le déploiement des aides à la manutention et au levage. Une conception optimisée permet de maintenir la plupart des prélèvements dans la zone de confort, de réduire les déplacements et de limiter les levages manuels. Cela réduit les risques de blessures et assure une cadence de prélèvement stable même lors de longues journées de travail.
Les configurations manuelles, automatisées et hybrides ont toutes leur utilité. Les systèmes manuels offrent de la flexibilité, tandis que l'automatisation garantit des performances supérieures et plus stables. La meilleure stratégie à long terme combine généralement les deux, en intégrant des technologies et des équipements ciblés, notamment ceux de partenaires comme Atomoving, lorsque le retour sur investissement est évident. Considérez la préparation de commandes comme un système structuré que vous mesurez, ajustez et améliorez par cycles. Les équipes qui adoptent cette approche maintiendront un niveau de service élevé tout en s'adaptant aux nouveaux produits, canaux et fluctuations de la demande, sans avoir à reconstruire l'entrepôt de A à Z.
Questions fréquemment posées
Que signifie le prélèvement dans un entrepôt ?
La préparation de commandes désigne le processus de sélection des produits en stock pour honorer les commandes clients. Cela implique de récupérer les articles dans leurs emplacements de stockage et de les préparer pour l'expédition. L'objectif est de garantir l'exactitude des commandes tout en optimisant l'efficacité. Guide de préparation de commandes en entrepôt.
Quel est le processus de préparation de commandes en entrepôt ?
Le processus de préparation de commandes comprend plusieurs étapes : la réception de la commande, la localisation des articles nécessaires dans l’entrepôt, leur prélèvement et leur regroupement en vue de l’emballage et de l’expédition. Il s’agit d’une étape cruciale des opérations d’entrepôt qui garantit la livraison des produits dans les délais. Explication de la préparation de commandes.
Qu'est-ce que la préparation de commandes vocale en entrepôt ?
La préparation de commandes vocale est une méthode mains libres et sans papier où les employés reçoivent des instructions verbales via un casque pour prélever des articles à des emplacements précis dans l'entrepôt. Cette technologie améliore la précision et accélère le processus de préparation en permettant aux employés de se concentrer sur leur tâche sans manipuler d'appareils ni de documents. Avantages de la préparation de commandes vocale.
Quel est le rôle d'un préparateur de commandes dans un entrepôt ?
Un préparateur de commandes prélève les produits dans l'entrepôt en fonction des commandes clients. Ses responsabilités comprennent le suivi des listes d'inventaire, la collecte des articles et leur préparation pour l'expédition. Précision et rapidité sont essentielles dans ce travail dynamique afin de répondre efficacement aux demandes des clients. Rôle du préparateur de commandes.