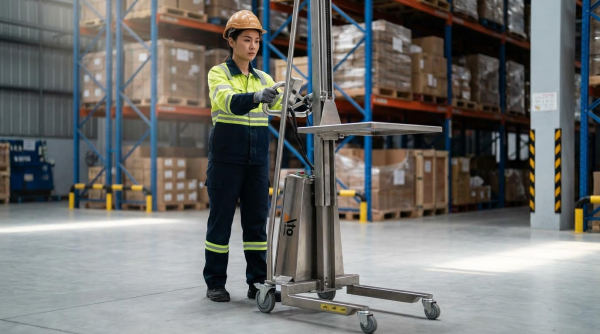
Les plateformes élévatrices mobiles de personnel (PEMP) facilitent les tâches industrielles en élevant personnes, outils et matériaux à des hauteurs de travail précises, tout en réduisant les risques liés à la manutention manuelle. Leur utilisation sûre et efficace repose sur une conception mécanique robuste, le respect rigoureux des normes, une formation disciplinée des opérateurs et des pratiques de maintenance structurées. Cet article examine les principes d'ingénierie fondamentaux, les réglementations de sécurité, les cadres d'inspection et de formation, ainsi que les stratégies de maintenance tout au long du cycle de vie des PEMP . Il établit également un lien entre les outils émergents tels que la télématique et la maintenance prédictive et les contrôles pratiques sur site, aidant ainsi les entreprises à gérer ces équipements en toute sécurité, de leur mise en service à leur stockage à long terme.
Fonctions principales et conception technique des positionneurs de travail
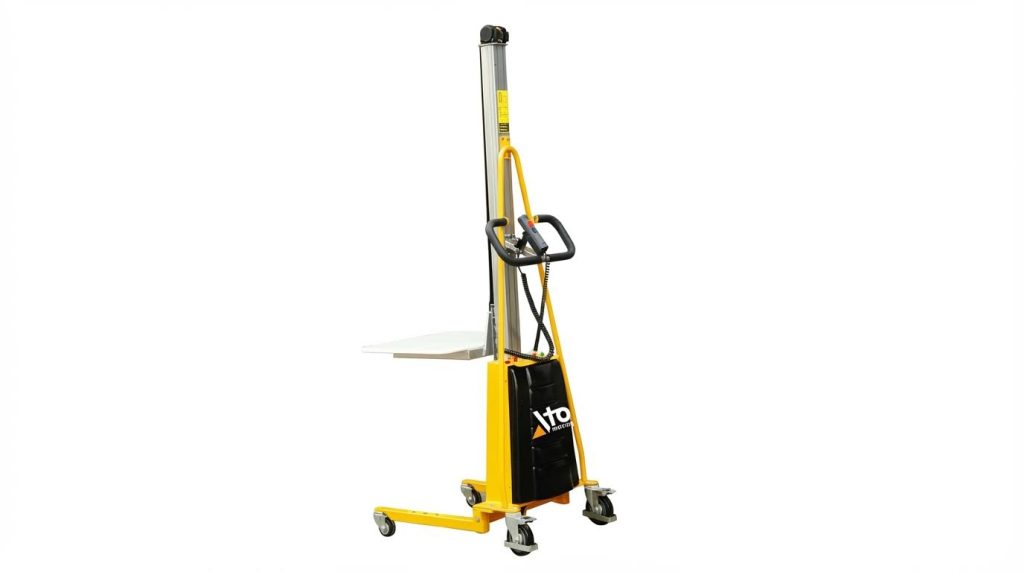
Les principaux choix d'ingénierie concernant les positionneurs de travail mobiles ont déterminé la sécurité, la productivité et le coût du cycle de vie. Les concepteurs ont optimisé les performances de levage, la stabilité, l'ergonomie et la conformité réglementaire tout en limitant la masse et la complexité.
Définitions : Positionneurs de travail vs PEMP et plateformes
Les positionneurs de travail permettaient de supporter, de soulever et d'orienter les charges ou les travailleurs à une hauteur ou une portée de travail optimale. Les plateformes élévatrices mobiles de personnel (PEMP) constituaient une catégorie réglementée, assurant le levage du personnel grâce à des plateformes protégées et des systèmes d'ancrage antichute. Les normes classaient les PEMP selon leur type d'entraînement, leur configuration de support et leur usage prévu, tandis que les positionneurs de travail généraux incluaient également les plateaux tournants, les basculeurs et les positionneurs de soudage. Les équipes d'ingénierie distinguaient les dispositifs selon qu'ils servaient principalement à la manutention de personnes, de matériaux ou des deux, car cela influençait les codes applicables et les coefficients de sécurité de conception.
Principaux sous-systèmes mécaniques et options d'actionnement
Les positionneurs de travail mobiles classiques intégraient un châssis ou une base, une structure de levage, une plateforme ou un dispositif de fixation, et un groupe motopropulseur. La structure de levage utilisait des mécanismes à ciseaux, des mâts télescopiques, des flèches articulées ou des systèmes de levage sur mât, selon la course, l'encombrement et les exigences de rigidité. Les options d'actionnement comprenaient des vérins hydrauliques pour une force élevée, des actionneurs électriques à vis ou à billes pour un positionnement précis, et des systèmes électrohydrauliques alliant précision de contrôle et compacité. Les concepteurs choisissaient l'actionnement en fonction du cycle de service, de la vitesse requise, de l'environnement et de la facilité de maintenance, tout en acheminant les flexibles ou les câbles de manière à éviter les points de pincement et les zones d'impact.
Capacités de charge, stabilité et facteurs de conception structurelle
Les ingénieurs ont déterminé la charge nominale en fonction des conditions statiques et dynamiques les plus défavorables, puis ont appliqué les coefficients de sécurité définis par les normes. L'analyse par éléments finis des éléments structuraux a permis de vérifier les contraintes, les déformations et la durée de vie en fatigue sous charges verticales, charges latérales et forces de freinage ou dues au vent. L'analyse de stabilité a pris en compte le déplacement du centre de gravité, l'empattement, la géométrie des stabilisateurs et l'extension admissible de la plateforme, avec ou sans extension. Les documents de conception ont spécifié la capacité nominale, le nombre maximal d'occupants le cas échéant, les outils autorisés et les pratiques de chargement interdites, telles que les charges en porte-à-faux ou concentrées au-delà des armatures structurales de la plateforme.
Positionnement ergonomique et interface homme-machine
La conception ergonomique visait à maintenir le travail dans les zones de portée optimales et à réduire les postures contraignantes, les torsions et les tâches en hauteur. Les plateformes et les dispositifs de fixation offraient des réglages de hauteur, d'inclinaison et parfois de rotation, permettant aux opérateurs d'accéder aux pièces sans manutention excessive. Les commandes utilisaient des interfaces intuitives avec un retour tactile précis, des dispositifs d'arrêt d'urgence protégés et des pictogrammes clairs pour une prise en main rapide. Les concepteurs ont minimisé les vibrations, la hauteur des marches et les risques de trébuchement, et ont positionné les garde-corps, les points d'ancrage et les portillons d'accès pour garantir la sécurité des entrées et sorties, ainsi qu'une protection antichute continue lors des tâches courantes et des évacuations d'urgence.
Normes de sécurité, conformité et formation des opérateurs
La sécurité des positionneurs de travail mobiles reposait sur le strict respect des normes officielles et sur une formation structurée. Les mesures techniques, les procédures administratives et les systèmes de protection individuelle contribuaient conjointement à maîtriser les risques de chute, d'écrasement et de basculement. Les entreprises intégraient les réglementations nationales et locales afin d'élaborer des programmes de sécurité cohérents. Cette section décrit l'interaction entre les normes, les limites d'utilisation, les inspections et les exigences de formation tout au long du cycle de vie des équipements.
Normes applicables : CSA, ANSI, NFPA, NR-18 et réglementations locales
Les plateformes élévatrices mobiles de personnel (PEMP) et les positionneurs de travail étaient soumis à des normes internationales et locales qui se chevauchaient. Au Canada, les employeurs se conformaient à la série de normes CSA B354 pour les plateformes automotrices, à flèche télescopique et à mât, et à la norme CSA C225 pour les unités montées sur véhicule. Les plateformes supportées par grue étaient conformes à la norme CSA Z150, tandis que les plateformes élévatrices de lutte contre l'incendie étaient conformes aux normes NFPA 1901 et NFPA 1911 pour la conception et les essais en service. Au Brésil, la norme NR-18 définissait les exigences relatives aux PEMP, notamment la mise à niveau, les arrêts d'urgence, les alarmes sonores, la protection électrique et l'enregistrement des événements par horodateurs. Les réglementations locales en matière de sécurité au travail, telles que le Règlement sur la santé et la sécurité au travail de la Nouvelle-Écosse, faisaient référence à ces normes et imposaient des obligations en matière de tenue de registres, d'inspection et de formation. Aux États-Unis et dans d'autres juridictions, les normes ANSI et les normes équivalentes régissaient les inspections annuelles, les zones de fonctionnement sécuritaires et l'étiquetage. Les programmes de conformité ont donc permis d'associer chaque type d'équipement à la norme appropriée, puis d'intégrer ces exigences dans les procédures d'approvisionnement, de mise en service et d'exploitation.
Protection contre les chutes, limites de vent et restrictions d'utilisation
Les dispositions relatives à la protection contre les chutes considéraient les PEMP et les positionneurs de travail comme des systèmes d'accès à haut risque, même en présence de garde-corps. Les opérateurs et les occupants portaient des harnais de sécurité complets avec longes ancrées à des points d'attache désignés, utilisant des systèmes antichute individuels conformes aux critères de performance réglementaires. Les normes et réglementations interdisaient le levage de personnes dans des équipements non conçus pour le personnel, tels que les godets de chargeuses ou les pelles rétrocaveuses, sauf exemption légale spécifique. Les restrictions d'exploitation prenaient en compte les conditions environnementales, notamment le vent. Les règles habituelles limitaient l'utilisation des plateformes à des vitesses de vent inférieures à environ 40.2 km/h, sauf pour les déplacements contrôlés vers une position de stockage. Les installations exposées aux charges de vent extérieures utilisaient des anémomètres fixes ou portables pour surveiller les vitesses en temps réel et comparer les relevés aux prévisions locales. Des restrictions supplémentaires interdisaient l'extension de la hauteur au moyen de dispositifs improvisés, l'utilisation des plateformes comme grues, le travail sur neige ou glace instable sans déneigement ou décontamination, et l'exploitation à proximité de procédés corrosifs ou à haute température sans mesures de protection et remplacement des composants après exposition.
Protocoles d'inspection : initial, quotidien, annuel et post-projet
Les inspections suivaient une structure à plusieurs niveaux couvrant la mise en service, l'utilisation courante, les contrôles réglementaires et la remise en état de fin de projet. Les inspections initiales vérifiaient la conformité des positionneurs neufs ou récemment arrivés aux exigences applicables des normes CSA, ANSI ou NR-18 avant leur déploiement sur site. Les dossiers étaient conservés sur place pour les projets réglementés. Des inspections quotidiennes étaient réalisées au début de chaque quart de travail et combinaient inspection visuelle, vérification avant démarrage et contrôle fonctionnel. Les opérateurs examinaient les pneus ou les chenilles, les flexibles, les conduites, les niveaux de fluides, les commandes, les dispositifs de sécurité, les éléments structuraux, les points d'ancrage des harnais, les autocollants et les systèmes d'urgence. Les inspections annuelles, généralement exigées par les normes ANSI ou CSA, étaient effectuées par des mécaniciens qualifiés dans un délai maximal de 13 mois et portaient sur les joysticks, les arrêts d'urgence, les circuits hydrauliques, les freins, les fixations et l'intégrité structurelle. Les inspections post-projet visaient à remettre les PEMP en parfait état de fonctionnement, notamment par des évaluations structurelles et fonctionnelles détaillées, le nettoyage, le remplacement des autocollants et la mise à jour de la documentation avant leur redéploiement. Toute unité présentant des risques détectés était mise hors service, réparée dans le cadre d'un programme de maintenance préventive et remise en service seulement après validation par une personne compétente.
Qualification des opérateurs, documentation et contrôles du site
La sécurité d'exploitation reposait sur des compétences clairement définies et des contrôles rigoureux au niveau du site. Les opérateurs de positionneurs mobiles devaient être qualifiés par une formation ou une expérience vérifiable pour chaque type de machine. La formation portait sur les commandes de l'équipement, les abaques de charge, la protection antichute, les limites de vent, les procédures d'urgence et les protocoles de signalisation. Les certificats de formation attestaient de l'identité du stagiaire, de la signature du formateur et de la date de fin de formation. Les superviseurs et les responsables de la sécurité et de la santé du site examinaient quotidiennement les rapports d'inspection, validaient les actions correctives et s'assuraient que seul le personnel formé utilisait l'équipement ou signalait à proximité. L'aménagement du site prévoyait des voies d'accès sécurisées, des routes de transport et des zones d'exclusion pour le personnel au sol, qui devait maintenir une distance de sécurité, obtenir l'autorisation avant d'approcher les cabines et suivre la signalisation manuelle normalisée. Les systèmes de documentation stockaient les dossiers de formation, les listes de contrôle d'inspection, les registres de maintenance et les rapports d'incidents pour les audits des organismes de réglementation ou des équipes internes de sécurité et de santé au travail. Cette intégration des qualifications, des documents et des contrôles physiques du site a créé un système en boucle fermée favorisant la conformité continue et réduisant la probabilité d'incidents.
Maintenance, télématique et fiabilité prédictive
Les stratégies de maintenance des positionneurs de travail mobiles et des PEMP ont un impact direct sur la sécurité, la disponibilité et le coût du cycle de vie. Les flottes modernes associent des routines préventives structurées à des diagnostics basés sur les données afin de détecter la dégradation avant qu'elle n'atteigne un point critique. Les outils télématiques et de surveillance à distance améliorent la visibilité sur les performances des composants, permettant des interventions ciblées. Un programme robuste intègre des listes de contrôle, des interventions planifiées, des analyses prédictives et une documentation rigoureuse.
Programmes et listes de contrôle de maintenance préventive
Les programmes de maintenance préventive s'appuyaient sur les calendriers des constructeurs et les exigences réglementaires. Les chefs de chantier ou les gestionnaires de flotte mettaient généralement en œuvre des procédures spécifiques à chaque site, conformes aux intervalles préconisés par les constructeurs pour la lubrification, le remplacement des filtres et l'inspection structurelle. Des inspections quotidiennes avant la prise de poste, réalisées par des opérateurs qualifiés, portaient sur les pneumatiques ou les chenilles, les flexibles, les conduites hydrauliques, les freins, la direction, les commandes, les dispositifs de sécurité et les équipements d'urgence tels que les extincteurs et les kits anti-déversement. Les constatations étaient consignées sur des fiches de contrôle ; tout défaut entraînait la mise hors service (« étiquette rouge ») jusqu'à ce qu'une personne compétente effectue et valide les réparations.
Conformément aux normes ANSI et CSA, des inspections annuelles réalisées par des mécaniciens qualifiés étaient obligatoires, avec un intervalle maximal de 13 mois entre chaque inspection. Ces contrôles approfondis portaient sur les joysticks, les interrupteurs d'arrêt d'urgence, les garde-corps, les écrous et boulons, les vérins hydrauliques, les pompes, les vannes, les roulements de rotation et les systèmes de freinage. Les programmes de maintenance préventive prévoyaient également la vérification et le remplacement des niveaux d'huile hydraulique, d'huile moteur et de liquide de refroidissement, ainsi que l'inspection et le remplacement des filtres et des joints. Pour les positionneurs de soudage ou rotatifs, les opérations de routine incluaient le nettoyage des scories et des projections, l'inspection des câbles et des conduites d'air, et la lubrification des roulements, des engrenages et des rails de guidage.
Les listes de contrôle ont permis de standardiser le processus d'inspection et d'assurer la traçabilité. Les formulaires types enregistraient la date, l'identifiant de la machine, les heures de fonctionnement, l'identité de l'inspecteur, les éléments inspectés, les défauts constatés, les actions correctives et l'autorisation de remise en service. Les superviseurs et les responsables de la sécurité et de la santé du site examinaient ces enregistrements afin de vérifier la rapidité des réparations et d'identifier les modes de défaillance récurrents pouvant révéler des problèmes de conception, d'application ou de formation.
Stratégies basées sur les conditions, sur l'utilisation et prédictives
La planification de la maintenance des positionneurs de travail a évolué au-delà des intervalles de temps fixes. Les stratégies basées sur l'utilisation lient les interventions de maintenance aux heures de fonctionnement, aux cycles de service ou au nombre de cycles d'élévation, reflétant ainsi mieux l'usure réelle que le seul temps calendaire. L'utilisation en terrain accidenté, les mouvements fréquents de la flèche ou les cycles de soudage à charge élevée augmentent les contraintes, et les flottes adaptent donc la fréquence des inspections et des interventions en fonction de ces caractéristiques. Les approches basées sur l'état reposent sur l'observation directe des indicateurs d'usure tels que les fuites, les bruits anormaux, les élévations de température ou l'augmentation du jeu au niveau des points de pivot.
Les résultats des inspections documentées constituaient le cœur de la maintenance conditionnelle. Les techniciens consignaient l'apparition de fissures, la corrosion, l'abrasion des flexibles, le suintement des joints et l'écaillage des pneus, puis planifiaient le remplacement des composants avant toute défaillance. L'analyse d'huile des systèmes hydrauliques ou de boîtes de vitesses fournissait des informations complémentaires sur la contamination, l'oxydation et la teneur en particules métalliques. La maintenance prédictive ajoutait une surveillance en temps réel ou à haute fréquence de paramètres tels que les vibrations, la pression, le débit et le courant moteur afin de détecter les anomalies.
Dans un cadre prédictif, les gestionnaires de flottes ont utilisé des données historiques pour modéliser le comportement normal de chaque type d'équipement. Des algorithmes ont ensuite détecté les anomalies suggérant des pannes imminentes, telles qu'une extension lente du vérin due à une fuite interne ou une intensité moteur élevée indiquant une dégradation des roulements. Les stratégies prédictives ont permis de réduire les temps d'arrêt non planifiés et d'aligner les fenêtres de maintenance sur les calendriers des projets. L'intégration avec la planification des pièces de rechange a minimisé les ruptures de stock pour les composants critiques comme les pompes, les vannes et les contrôleurs électroniques.
Télématique, diagnostic à distance et flux de travail numériques
Les systèmes télématiques embarqués sur les positionneurs de travail mobiles ont permis d'enregistrer la localisation des machines, leurs heures de fonctionnement, leur consommation de carburant, l'état de leurs batteries et leurs profils d'utilisation. Ces flux de données ont facilité la planification précise de la maintenance en fonction de l'utilisation et ont permis d'éviter le dépassement des intervalles d'entretien. Le diagnostic à distance a étendu ces capacités en transmettant les codes d'erreur, les relevés des capteurs et les journaux d'événements aux gestionnaires de flotte ou aux prestataires de services. Les techniciens pouvaient ainsi souvent diagnostiquer les problèmes avant de se déplacer sur site, ce qui améliorait le taux de résolution au premier passage et réduisait les temps de déplacement.
Les flux de travail numériques ont remplacé les formulaires papier par des applications mobiles et des plateformes cloud. Les opérateurs effectuaient les inspections préalables à la mise en service sur tablettes ou smartphones, en joignant des photos des défauts et en acheminant automatiquement les rapports aux superviseurs et aux responsables de la sécurité. Les ordres de travail de maintenance étaient générés directement à partir des résultats d'inspection ou des alertes télématiques, avec un suivi de leur statut de l'initiation à la clôture. Ceci garantissait que les unités non conformes restaient verrouillées jusqu'à leur remise en service autorisée.
La télématique a également facilité la conformité et la préparation aux audits. Les systèmes stockaient les rapports d'inspection, l'historique des interventions et les certificats de formation dans des référentiels centralisés accessibles aux inspecteurs de la sécurité et de la santé au travail et aux auditeurs externes. Des tableaux de bord analytiques mettaient en évidence les équipements sous-utilisés, les unités présentant des problèmes récurrents et les facteurs de coûts tels que les ruptures de flexibles à répétition ou le ralenti excessif. Au fil du temps, ces informations ont permis d'orienter le choix des équipements, les modifications des spécifications et le contenu des formations destinées aux opérateurs.
Rénovation de fin de projet, entreposage et soins de longue durée
Le retour des positionneurs mobiles de chantier nécessitait une procédure de révision complète et structurée. Les techniciens commençaient par une inspection visuelle détaillée des châssis, plateformes, soudures, pneumatiques, chenilles et garde-corps afin de repérer les fissures, les bosses, les fixations desserrées et l'usure excessive. Ils procédaient ensuite à des tests de fonctionnement complets des systèmes hydrauliques et électriques, des mécanismes de flèche et de levage, des dispositifs de sécurité et des points d'ancrage des harnais. Les niveaux et la qualité des fluides (huile hydraulique, huile moteur et liquide de refroidissement) étaient contrôlés et ajustés, avec prélèvement d'échantillons en cas de longue durée d'utilisation ou d'utilisation dans des conditions difficiles.
Le nettoyage était essentiel avant le remisage ou la remise en service. Les équipes ont éliminé la saleté, la boue, les projections de béton, les scories et les débris susceptibles de retenir l'humidité ou de gêner le fonctionnement des pièces mobiles. La lisibilité des autocollants et des étiquettes de sécurité, notamment les tableaux de charge et les panneaux d'avertissement, a été vérifiée et ceux qui étaient effacés ou endommagés ont été remplacés. Tous les constats et les mesures correctives ont été consignés dans les rapports d'inspection et les dossiers d'entretien post-projet, confirmant ainsi la conformité réglementaire avant l'utilisation de la machine sur le projet suivant.
Pour les arrêts prolongés, les équipements ont été stationnés sur un terrain plat, les bras rétractés et les plateformes abaissées en position stable. Les sources d'alimentation ont été isolées, les batteries entretenues conformément aux recommandations du fabricant et les surfaces métalliques exposées protégées contre la corrosion. Les pièces mobiles ont été positionnées de manière à minimiser la compression des joints et la précharge des ressorts. Des protections ont permis de réduire l'accumulation de poussière et l'exposition aux UV sur les flexibles et les câbles. Ces mesures ont préservé la fiabilité, réduit les problèmes de redémarrage et prolongé la durée de vie globale du parc de nacelles élévatrices à ciseaux.
Résumé : Utilisation sûre et efficace des positionneurs de travail mobiles
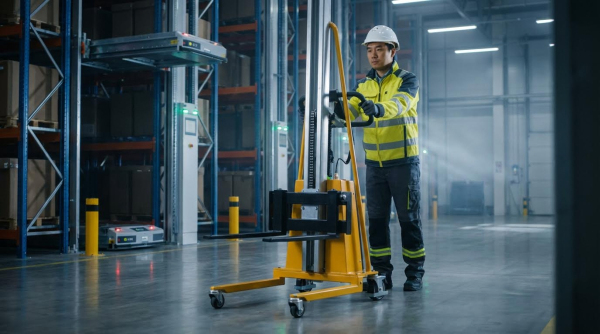
L'utilisation sécuritaire des positionneurs de travail mobiles et des plateformes élévatrices a permis d'accroître la productivité et de réduire les troubles musculo-squelettiques et les accidents de chute. Leur efficacité repose sur une conception technique rigoureuse, le respect strict des normes CSA, ANSI, NFPA, NR-18 et des réglementations locales, ainsi que sur une gestion du cycle de vie disciplinée. La sécurité est garantie par une application correcte des charges admissibles, une stabilité structurelle, une configuration ergonomique et une interface homme-machine intuitive favorisant un positionnement précis et sans effort.
Dans toutes les juridictions, les organismes de réglementation exigeaient que la conception, la construction, l'inspection et l'utilisation soient conformes aux normes CSA en vigueur pour les PEMP et les nacelles élévatrices, aux normes NFPA pour les plateformes de lutte contre l'incendie et aux réglementations nationales telles que la norme NR-18 au Brésil. La protection antichute obligatoire, les limites de vitesse du vent, l'interdiction des plateformes improvisées et des restrictions d'utilisation strictes liées aux conditions météorologiques, aux produits corrosifs et aux sources de chaleur constituaient les principaux éléments de la maîtrise des risques. La qualification des opérateurs, la formation documentée et les contrôles sur site effectués par les superviseurs et les responsables de la sécurité garantissaient l'application des procédures sur le terrain.
La sécurité et la disponibilité tout au long du cycle de vie reposaient sur une maintenance structurée : contrôles initiaux de réception, inspections quotidiennes et tests fonctionnels, inspections annuelles planifiées par des mécaniciens qualifiés et révisions complètes définies après le projet avant le redéploiement. Des programmes de maintenance préventive basés sur les recommandations du constructeur, associés à des ajustements en fonction de l’état et de l’utilisation, ont permis de réduire les temps d’arrêt imprévus. La télématique et le diagnostic à distance ont déjà permis une planification basée sur les données et ont servi de base aux nouveaux modèles de maintenance prédictive qui ont permis d’identifier les défauts avant la panne.
À l'avenir, une intégration accrue des capteurs, une meilleure ergonomie et des commandes plus intuitives devraient réduire les erreurs de l'opérateur et la fatigue physique. Parallèlement, la numérisation des processus de formation, d'inspection et de certification renforcerait la traçabilité et la conformité réglementaire. Les organisations qui déploient efficacement les positionneurs de travail mobiles les considéreront comme des systèmes intégrés à un cycle de vie géré, et non comme de simples plateformes élévatrices à ciseaux : en adaptant le type d'appareil à la tâche, en appliquant des limites d'utilisation prudentes, en maintenant une documentation complète et en intégrant en continu les données de terrain dans les stratégies de conception, de formation et de maintenance.