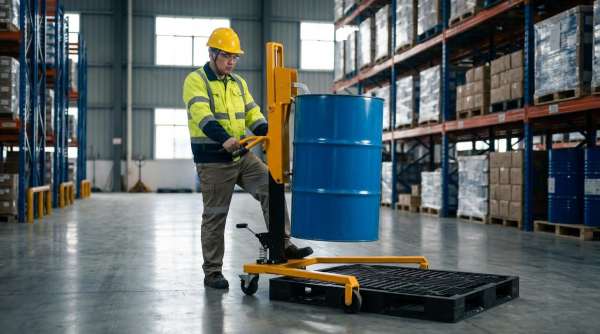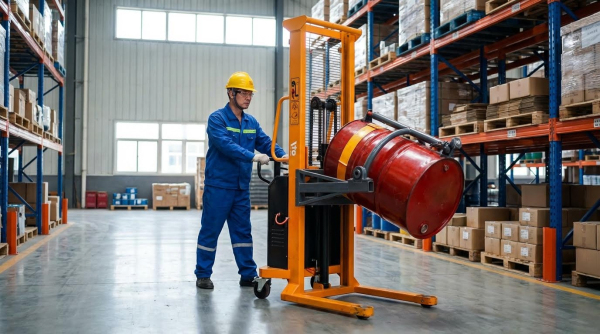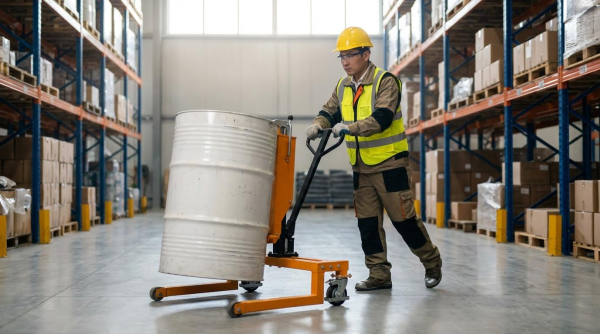
Gli impianti industriali facevano affidamento su fusti e barili impilati per immagazzinare liquidi, prodotti chimici e materiali sfusi in spazi ridotti. Pratiche di accatastamento inadeguate creavano instabilità, nascondevano perdite e aumentavano il rischio di sovraccarichi strutturali e infortuni per i lavoratori. Questo articolo ha delineato i fondamenti ingegneristici per la stabilità delle pile di fusti, schemi e layout di accatastamento conformi e la selezione di attrezzature di movimentazione, sistemi di contenimento e soluzioni di stoccaggio ad alta densità. Si è concluso con una sintesi incentrata sulla conformità che collegava i requisiti OSHA alle migliori pratiche pratiche e testate sul campo per lo stoccaggio sicuro di fusti e barili.
Nozioni di base di ingegneria per pile di tamburi stabili
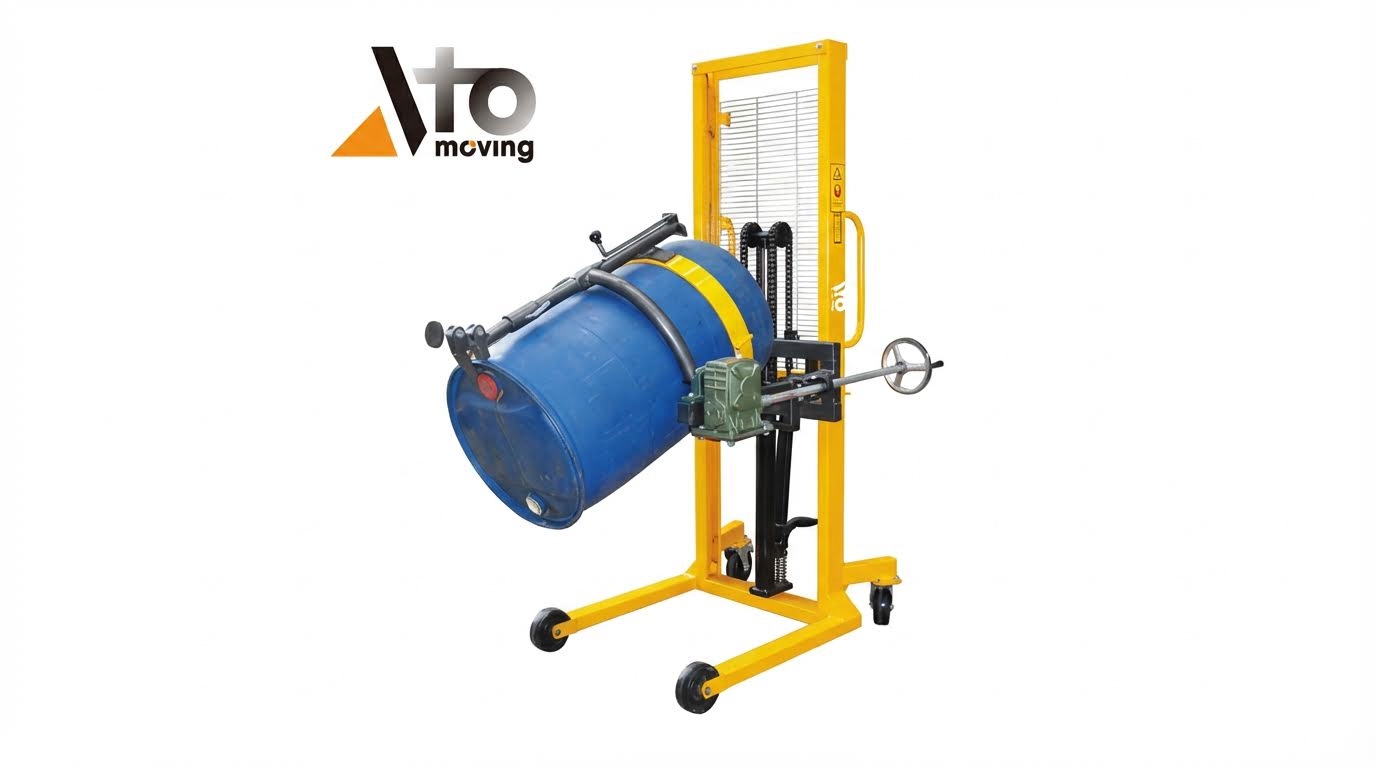
La progettazione di pile di fusti stabili richiedeva una chiara comprensione di come i carichi venivano trasferiti attraverso gusci curvi, pallet e pavimenti. Le strutture che trattavano le pile di fusti come strutture ingegnerizzate riducevano il rischio di crollo, miglioravano l'accesso alle ispezioni e favorivano la conformità normativa. I seguenti principi fondamentali collegavano la geometria del fusto, la variabilità dei materiali e le prestazioni del pavimento alle pratiche di impilamento conformi alle norme OSHA.
Percorsi di carico, sollecitazioni di contatto e geometria del tamburo
Le pile di fusti trasportavano il carico attraverso zone di contatto discrete, non superfici uniformi. Per i fusti in acciaio da 55 galloni, i percorsi di carico principali passavano attraverso la campana superiore, il rivestimento laterale e la campana inferiore, fino a raggiungere pallet o paglioli. Il contatto puntuale o lineare tra le campane dei fusti creava elevate sollecitazioni di contatto locali, che aumentavano il rischio di ammaccature e deformazioni se i livelli superavano i due fusti in altezza. L'utilizzo di pallet, assi o fogli di compensato tra i livelli distribuiva i carichi su aree più ampie e convertiva il contatto lineare in un contatto quasi planare, riducendo le sollecitazioni locali. Gli schemi di impilamento simmetrici, con i centri dei fusti allineati e le file bilanciate, mantenevano il carico risultante entro l'ingombro e riducevano al minimo i momenti di ribaltamento.
Variabilità nella resistenza, nelle condizioni e nelle dimensioni del tamburo
Le strutture reali non ricevevano fusti identici; spessore delle pareti, corrosione, danni pregressi e tolleranze dimensionali erano tutti variabili. Un fusto corroso o ammaccato sotto compressione si comportava come una colonna più debole, concentrando il carico sui fusti adiacenti e aumentando la probabilità di una progressiva instabilità della pila. Le variazioni dimensionali di diametro e altezza producevano un contatto irregolare, quindi i livelli superiori potevano oscillare sui fusti inferiori, soprattutto quando erano alti più di due livelli. Poiché la resistenza e le condizioni effettive dei contenitori erano incerte, la prassi ingegneristica limitava le pile di fusti da 55 galloni a due livelli di altezza e due di larghezza per mantenere un margine di sicurezza conservativo. Ispezioni regolari per ruggine, perdite, rigonfiamenti e danni da impatto facevano parte della strategia di controllo ingegneristico, garantendo che i contenitori degradati non occupassero posizioni critiche per il carico.
Capacità del pavimento, planarità e preparazione della base
La stabilità delle pile di fusti dipendeva tanto dalla base di appoggio quanto dai fusti stessi. Un fusto pieno da 55 galloni pesava circa 180-360 kg, quindi una piccola pila di fusti poteva esercitare una forza di diversi kilonewton su una superficie limitata. Gli ingegneri verificavano che le solette, i soppalchi e le scaffalature rientrassero nei limiti di carico nominali e tenessero conto degli effetti dinamici derivanti dalle operazioni dei carrelli elevatori . Livellamento e planarità controllavano la distribuzione dei carichi; pavimenti irregolari causavano oscillazioni, cedimenti differenziali e spostamenti, soprattutto per i fusti stoccati in posizione orizzontale. La prassi migliore prevedeva di posizionare le pile su basi solide e livellate utilizzando pallet, slitte o pannelli di compensato per creare una superficie di appoggio uniforme e impedire il rotolamento. Lo stoccaggio all'aperto richiedeva pallet o scaffalature che mantenessero i fusti al di sopra del livello dell'acqua stagnante e preservassero l'integrità della base in caso di cicli di gelo-disgelo e agenti atmosferici.
Norme di stoccaggio OSHA relative all'accatastamento dei fusti
Gli standard OSHA definivano i requisiti minimi di legge per la stabilità dell'impilamento dei fusti. Ai sensi delle norme 29 CFR 1910.176(b) e 1926.250(a)(1), i materiali immagazzinati in livelli dovevano essere impilati, bloccati, interbloccati e limitati in altezza per evitare scivolamenti, cadute o crolli. Per i fusti, ciò si traduceva nel bloccare o bloccare i livelli inferiori quando immagazzinati orizzontalmente, utilizzando paglioli o pallet tra i livelli verticali ed evitando altezze di impilamento che richiedessero scale per le ispezioni di routine. Le strutture limitavano le pile di fusti a configurazioni che consentissero un chiaro accesso visivo a ogni contenitore, allineandosi alle linee guida che scoraggiavano l'uso di più di due fusti in altezza o due in larghezza. Anche le norme OSHA relative a corridoi liberi, uscite libere e protezione delle distanze dagli sprinkler influenzavano la disposizione, garantendo che le pile di fusti progettate si integrassero in modo sicuro nell'ambiente più ampio del magazzino.
Configurazioni e layout di impilamento sicuri
Configurazioni di accatastamento sicure dipendevano da percorsi di carico prevedibili, sollecitazioni di contatto controllate e metodi di movimentazione ripetibili. Gli impianti hanno ridotto gli incidenti standardizzando l'orientamento dei fusti, i limiti dei livelli e l'accesso alle ispezioni. Le norme OSHA per lo stoccaggio dei materiali richiedevano che le pile fossero bloccate, interbloccate e limitate in altezza per evitare scivolamenti o crolli. I layout ingegneristici consideravano anche la larghezza delle corsie, le uscite, i servizi sopraelevati e l'accesso di emergenza come vincoli progettuali integrali.
Accatastamento finale: pallet, carico e limiti di livello
L'impilamento verticale prevedeva il posizionamento verticale dei fusti con il suono del campanello appoggiato su pallet o materiali di riempimento. Gli ingegneri hanno specificato basi solide e livellate e pallet dimensionati per l'intera massa della pila, inclusi i carichi dinamici dei carrelli elevatori. Le linee guida limitavano le file a un massimo di due fusti in altezza e due in larghezza per i fusti da 55 galloni, al fine di garantire stabilità e accesso alle ispezioni. Le strutture utilizzavano assi, fogli di compensato o pallet tra i livelli per distribuire le sollecitazioni di contatto e creare una superficie di appoggio piana.
La variabilità nello spessore delle pareti dei fusti, nelle ammaccature e nel rinforzo dei tappi rendeva inaffidabili le pile più alte. L'impilamento su più di due livelli imponeva significativi carichi di compressione e flessione locale sui fusti inferiori, che potevano deformarsi o perdere. La norma OSHA 1910.176(b) richiedeva che i contenitori immagazzinati fossero impilati, bloccati, interbloccati e con un'altezza limitata, in linea con i limiti conservativi dei livelli. Gli ingegneri hanno anche verificato i valori di carico del pavimento in modo che la massa combinata di un massimo di quattro fusti da 400-800 libbre per pila non superasse la capacità della soletta.
Impilamento orizzontale: soffocamento, blocco e simmetria
L'impilamento orizzontale orientava i fusti lateralmente, il che introduceva instabilità al rotolamento e richiedeva un vincolo positivo. Le strutture bloccavano o bloccavano il livello inferiore su entrambi i lati per impedire ai fusti di rotolare fuori da sotto i livelli superiori. Quando si impilavano due o più livelli, si utilizzavano cunei di legno, fermi angolari in acciaio o montanti per contenere il movimento laterale. Uno schema simmetrico sia in direzione longitudinale che trasversale riduceva il carico eccentrico e gli effetti torsionali sulla pila.
Gli ingegneri evitarono più di due livelli orizzontali perché le linee di contatto tra i gusci curvi creavano piccole zone ad alta sollecitazione. Qualsiasi ammaccatura o ovalizzazione aumentava il rischio di contatto puntuale e di deformazione locale dei gusci. Supporti interposti o selle sagomate aiutavano a distribuire i carichi e a proteggere i rivestimenti, soprattutto per i fusti di prodotti chimici. Per lo stoccaggio all'aperto, pallet o supporti mantenevano i fusti orizzontali al di sopra dell'acqua stagnante, mentre i cunei mantenevano l'allineamento nonostante i cicli di gelo-disgelo e gli assestamenti.
Altezza della pila, larghezza e accessibilità per l'ispezione
La geometria della pila doveva soddisfare sia i requisiti di stabilità strutturale che quelli di ispezione operativa. Per i fusti da 55 galloni, le migliori pratiche limitavano le pile a due livelli verticali e due fusti di larghezza, in modo che gli operatori potessero ispezionare visivamente ogni lato del contenitore. File più larghe nascondevano i fusti interni, costringendo a ulteriori operazioni di movimentazione e sollevamento per accedere a sospette perdite o corrosione. Le pile più alte richiedevano scale o piattaforme, il che aumentava il rischio di cadute e complicava le ispezioni di routine.
Gli ingegneri hanno definito le altezze massime di accatastamento utilizzando sia i valori nominali dei fusti che i limiti di carico sul pavimento, quindi hanno verificato la distanza dagli impianti sprinkler, di illuminazione e dalle condutture. Le strutture hanno affisso strisce o cartelli dipinti su pareti o montanti indicanti le altezze massime di accatastamento consentite. Questo controllo visivo ha supportato i requisiti OSHA, secondo cui i materiali accatastati devono rimanere stabili e non mettere in pericolo i dipendenti. Intervalli di ispezione regolari si sono concentrati su corrosione, rigonfiamenti e infiltrazioni in corrispondenza di giunzioni e tappi, con percorsi di accesso progettati fin dall'inizio.
Limiti di distanza tra i corridoi, uscite e ostacoli sopraelevati
La progettazione sicura ha preservato corridoi liberi e dimensionati sia per il personale che per le attrezzature di movimentazione dei materiali . I progettisti hanno allineato le file di fusti perpendicolarmente o parallelamente ai percorsi di transito, in modo che i carrelli elevatori potessero centrare i carichi vicino al montante ed evitare curve strette in prossimità delle pile. Hanno mantenuto un accesso senza ostacoli alle uscite di emergenza, agli estintori, agli allarmi e ai kit per la gestione delle fuoriuscite, in conformità con i requisiti OSHA relativi a corridoi e vie di fuga. Gli spazi di sicurezza hanno inoltre permesso ai soccorritori di dispiegare attrezzature di contenimento e antincendio senza dover spostare le pile in caso di emergenza.
Lo spazio verticale intorno alle pile di fusti teneva conto delle distanze dei deflettori degli sprinkler, dell'illuminazione, delle tubature e dei condotti elettrici. Gli ingegneri si assicuravano che i fusti non invadessero le zone di scarico degli sprinkler richieste o proteggessero le aree combustibili dagli spruzzi. Segnali aerei o segnaletica a pavimento indicavano le zone in cui era vietato impilare i fusti sotto i servizi a livello del suolo e intorno ai quadri elettrici. Gli standard di pulizia richiedevano la rimozione di rifiuti e prodotti versati dai corridoi in modo che gli operatori potessero manovrare i camion per fusti o i carrelli elevatori.
Opzioni di apparecchiatura, contenimento e automazione
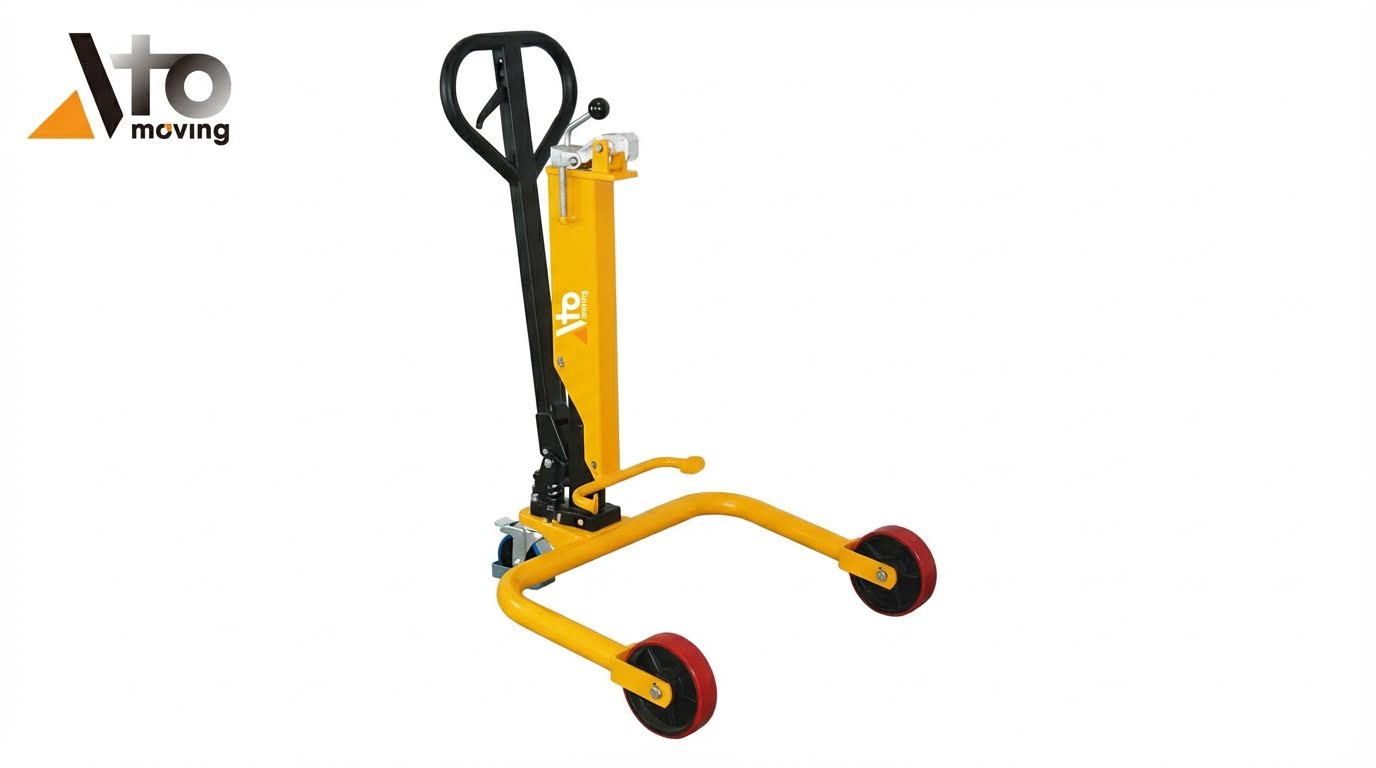
La sicurezza dello stoccaggio dei fusti dipendeva fortemente dalle attrezzature di movimentazione e stoccaggio scelte. Gli ingegneri hanno valutato non solo la capacità statica, ma anche i carichi dinamici durante le operazioni di posizionamento, recupero e impatto. Sistemi di contenimento adeguatamente progettati hanno limitato le conseguenze delle perdite, mentre gli strumenti di automazione e monitoraggio hanno migliorato la qualità delle ispezioni e la conformità alle normative. Questa sezione ha confrontato le classi di attrezzature e delineato i criteri di selezione per gli impianti industriali che gestiscono scorte di fusti pesanti o pericolosi.
Carrelli elevatori, carrelli portafusti, culle e scaffalature portacavi
I carrelli elevatori gestivano la maggior parte delle movimentazioni di fusti pallettizzati e richiedevano una rigorosa gestione del carico. Gli operatori centravano i carichi sulle forche, mantenevano i fusti il più vicino possibile al montante e si spostavano con le forche nella posizione più bassa e sicura per garantire la stabilità. Evitavano di superare la capacità di carico nominale del carrello, tenendo conto del peso del fusto, del peso del pallet e di eventuali accessori. Per le movimentazioni di singoli fusti o in spazi ristretti, gli impianti utilizzavano carrelli , transpallet e dispositivi di sollevamento progettati specificamente per fusti da 200 litri (55 galloni).
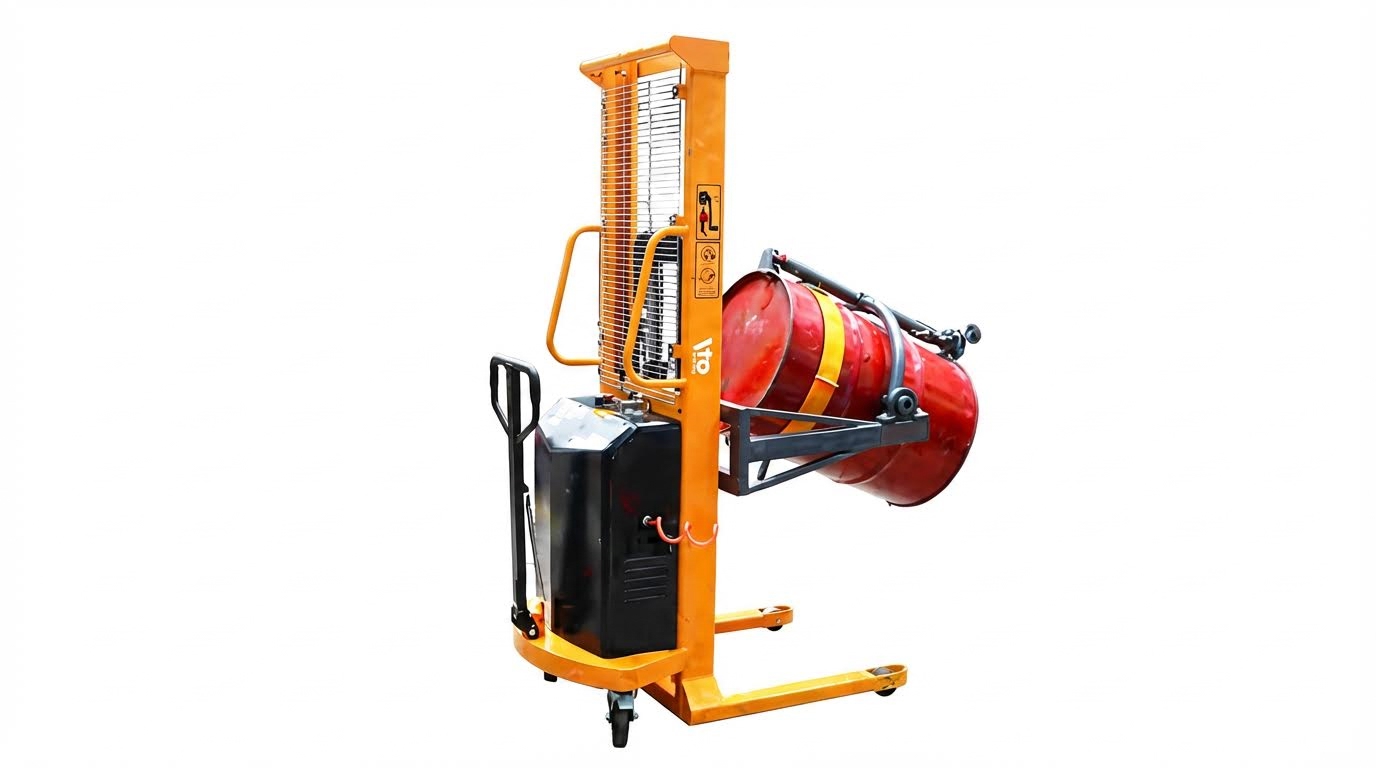
Le culle e i ribaltatori per fusti fornivano una rotazione controllata per il travaso, spesso con pendenze integrate di circa 5° per facilitare il drenaggio mantenendo il fusto stabile. I rack per fusti omologati e i sistemi di rack modulari consentivano lo stoccaggio dei fusti in verticale o in orizzontale con capacità di carico definite per livello e per campata. I tipici rack per fusti in acciaio offrivano capacità da circa 1.600 kg a oltre 3.000 kg per livello, a seconda della configurazione, con tasche per forche o libero accesso per le forche per un carico sicuro. Gli ingegneri hanno verificato che i montanti dei rack impedissero il rotolamento, che le travi fornissero un supporto completo per i fusti e che l'ancoraggio dei rack soddisfacesse i requisiti sismici e di impatto locali.
I rack orizzontali per fusti, con accesso a quattro vie tramite carrello elevatore, consentivano di stoccare i fusti in posizione orizzontale per la distribuzione, mantenendo al contempo un contenimento positivo sottostante. Gli impianti verificavano che gli elementi a rulli o a culla supportassero l'intera circonferenza del fusto per limitare le sollecitazioni di contatto locali sul rivestimento. Tutti i rack che trasportavano fusti chimici richiedevano la compatibilità tra i materiali di rivestimento e i prodotti stoccati per prevenire la corrosione. I programmi di ispezione periodica verificavano la presenza di travi piegate, saldature fessurate, corrosione e ancoraggi allentati, e rimuovevano dal servizio i rack danneggiati fino alla riparazione o alla sostituzione.
Stoccaggio in contenitori, contenimento secondario e coperture
I sistemi di stoccaggio con bacini di contenimento creavano un volume di contenimento secondario in grado di catturare perdite o rotture di fusti interi. Gli ingegneri dimensionavano i bacini di contenimento in base alle normative vigenti, in genere utilizzando una base di progettazione come il maggiore tra il 110% del singolo contenitore più grande o una percentuale definita del volume totale stoccato. I sistemi di stoccaggio con bacini di contenimento per fusti spesso combinavano vasche in acciaio o polimero con piattaforme di lavoro a griglia che sostenevano i pallet, consentendo al contempo ai liquidi fuoriusciti di defluire sotto la superficie calpestabile. Solo personale qualificato spostava i fusti all'interno di queste aree per ridurre al minimo i rischi di impatto e foratura.
I pallet di contenimento secondario e le piattaforme di stoccaggio dei fusti integravano tasche per forche per consentire uno spostamento sicuro mantenendo al contempo la capacità di contenimento. Per l'uso in interni, i progettisti hanno considerato compatibilità chimica, resistenza al fuoco e capacità di carico superiori alla massa complessiva dei fusti pieni. Lo stoccaggio dei fusti all'aperto integrava protezioni dalle intemperie, come coperture e tettoie per fusti, che riducevano l'ingresso di acqua piovana nelle vasche e limitavano la corrosione dei fusti in acciaio. Gli operatori immagazzinavano i fusti su pallet o piattaforme rialzate all'aperto per evitare il contatto con l'acqua stagnante, che accelerava la corrosione della base e ne comprometteva la stabilità.
Gli impianti hanno separato le sostanze chimiche incompatibili in zone separate delimitate da apposite vasche per prevenire reazioni pericolose in caso di perdite simultanee. Un'etichettatura chiara e una codifica a colori hanno supportato questa segregazione e hanno aiutato gli operatori a selezionare la corretta area di stoccaggio. Ispezioni regolari hanno verificato l'accumulo di liquidi nelle vasche, la corrosione di griglie e pareti e i danni ai rivestimenti o ai rivestimenti polimerici. I team di manutenzione hanno rimosso i liquidi raccolti in conformità alle normative sui rifiuti, garantendo che il bordo libero della vasca rimanesse disponibile per eventuali perdite future.
Rack di flusso, sistemi push-back e stoccaggio ad alta densità
I sistemi di stoccaggio ad alta densità per fusti, come le scaffalature a rulli e le scaffalature push-back, hanno aumentato l'utilizzo dei cubi, garantendo al contempo la sicurezza della movimentazione. Nelle configurazioni testate, le scaffalature push-back a rulli completi hanno immagazzinato fusti da 200 litri con diametri di circa 0.6 m e altezze prossime a 0.9 m, ciascuno del peso di circa 200 kg. Le rotaie utilizzavano spesso rulli con diametri prossimi a 230 mm, distanziati di circa 50 mm e con un passo di circa 12 mm ogni 300 mm di corsa per controllare la velocità del flusso. Le capacità nominali variavano da circa 400 N a 1.
Riepilogo e migliori pratiche incentrate sulla conformità
L'impilamento sicuro di fusti e barili negli impianti industriali si basava su una geometria conservativa, percorsi di carico controllati e rigidi limiti di livello. Gli impianti in genere limitavano i fusti da 200 litri (55 galloni) a due livelli di altezza e due livelli di larghezza, sia su pallet che in file, per gestire la variabilità nella resistenza del rivestimento, nella corrosione e nelle tolleranze dimensionali. Le norme OSHA General Industry 1910.176(b) e Construction 1926.250(a)(1) richiedevano che tutti i materiali disposti su più livelli fossero impilati, bloccati, interbloccati e limitati in altezza per evitare scivolamenti, cadute o crolli. I controlli tecnici della capacità di carico del pavimento, delle portate delle scaffalature e delle sollecitazioni di contatto in corrispondenza di campanelli e interfacce pallet rimanevano essenziali prima di aumentare la densità.
La prassi industriale privilegiava l'impilamento verticale su basi solide e livellate, con assi, compensato o pallet tra i livelli per creare superfici di appoggio piane. Quando i fusti venivano stoccati orizzontalmente, gli operatori bloccavano o incuneavano il livello inferiore su entrambi i lati e utilizzavano schemi simmetrici per evitare instabilità torsionale. Soluzioni ad alta densità come impilatori per fusti certificati e scaffalature a flusso push-back aumentavano l'utilizzo del volume, ma richiedevano capacità verificate per fusto, per livello e per rullo, insieme a procedure controllate per i carrelli elevatori. Lo stoccaggio a bacino, le vasche di raccolta e le coperture costituivano la base delle strategie di contenimento delle fuoriuscite, soprattutto per le sostanze chimiche pericolose.
L'implementazione si è basata su procedure chiare, formazione e ispezioni. Le strutture hanno letto le etichette e le schede di sicurezza prima della movimentazione, hanno separato i materiali incompatibili e hanno mantenuto corridoi, uscite, attrezzature antincendio e spazi liberi sopraelevati. Hanno pubblicato le altezze massime di accatastamento, i limiti di carico a pavimento e sui rack e i requisiti di accesso per l'ispezione. Un approccio equilibrato ha combinato regole conservative di accatastamento manuale con sistemi ingegnerizzati, monitoraggio digitale e manutenzione predittiva per rack e contenitori. Ciò ha consentito ai siti di aumentare l'efficienza di stoccaggio, mantenendo al contempo la conformità alle normative e riducendo il rischio di crolli, perdite o stack difficili da raggiungere.