Il funzionamento sicuro ed efficiente dei carrelli elevatori a timone negli impianti industriali dipende da una formazione rigorosa, procedure strutturate e solide pratiche di manutenzione. Questo articolo esamina i principi operativi fondamentali, la competenza e la tenuta dei registri conformi alle normative, nonché i fondamenti tecnici della stabilità e del controllo del carico per i carrelli elevatori a timone.
Ha poi descritto dettagliatamente le ispezioni pre-operative, i requisiti dei DPI e le norme di guida sicura, inclusi i limiti di pendenza, la gestione della velocità e il coordinamento del traffico in ambienti di magazzino affollati. Le sezioni successive hanno affrontato le tecniche di movimentazione dei carichi, la cura delle batterie, i controlli idraulici e dei freni e le routine di manutenzione preventiva con diagnostica dei guasti.
La sezione finale ha integrato questi temi in una visione del ciclo di vita, mostrando come le pratiche strutturate di riduzione del rischio abbiano prolungato la durata delle apparecchiature, migliorato i tempi di attività e supportato una movimentazione dei materiali conforme e ad alta produttività mediante impilatori elevatori nelle moderne operazioni industriali.
Principi fondamentali del funzionamento del walkie-talkie stacker
I principi fondamentali per l'utilizzo dei carrelli elevatori a timone negli impianti industriali si sono concentrati su sicurezza, prestazioni prevedibili e allineamento alle normative. Gli operatori hanno applicato procedure standardizzate per l'ispezione, la movimentazione e la movimentazione dei carichi al fine di controllare i rischi. Gli impianti hanno integrato questi carrelli elevatori a timone in sistemi di movimentazione dei materiali più ampi per supportare la produttività e ridurre al minimo i danni. Le seguenti sottosezioni illustrano i concetti fondamentali che ne supportano un utilizzo sicuro ed efficiente.
Carrelli elevatori a cavalletto nella moderna movimentazione dei materiali
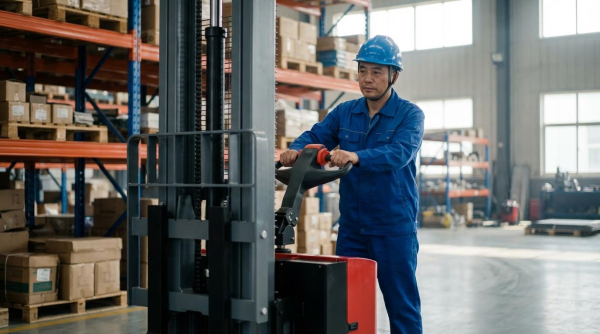
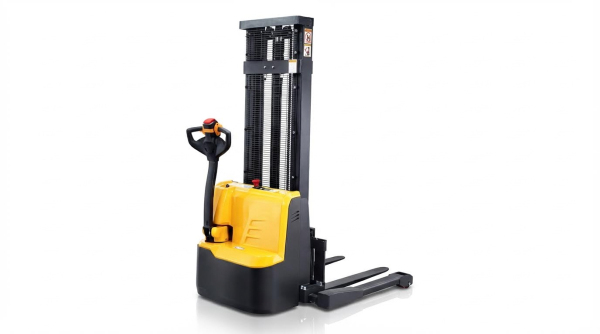
I transpallet elettrici fungevano da carrelli elevatori a trazione manuale per carichi pallettizzati in corridoi stretti e in prossimità delle linee di produzione. Il loro telaio compatto e la trazione elettrica consentivano un posizionamento preciso su scaffalature ad alta densità o postazioni di lavoro senza emissioni di scarico. Venivano utilizzati in stabilimenti in cui i carrelli elevatori controbilanciati tradizionali non disponevano di spazio di manovra sufficiente o creavano un rischio eccessivo per i pedoni. Le applicazioni tipiche includevano zone di prelievo, aree di stoccaggio tampone, magazzini per piccoli componenti e aree di alimentazione macchine. La scelta del tipo di transpallet elettrico più adatto, come ad esempio a forche, a braccio estensibile o controbilanciato , dipendeva dal tipo di pallet, dalla larghezza del corridoio e dall'altezza di sollevamento richiesta. L'abbinamento corretto dell'attrezzatura all'attività da svolgere riduceva i danni ai prodotti, la congestione e i tempi di ciclo.
Competenza, licenze e registri dell'operatore
La competenza degli operatori si basava su una formazione formale che comprendeva i controlli delle attrezzature, i principi di stabilità e i pericoli specifici del sito. I programmi di formazione erano in genere allineati a standard come CSA B335-15, OHSA e alle normative o linee guida correlate nella giurisdizione competente. I corsi combinavano teoria, identificazione dei pericoli e valutazioni pratiche di guida, con certificati solitamente validi per circa un anno prima del rinnovo. I carrelli elevatori a timone erano classificati come carrelli elevatori a timone e spesso non richiedevano una licenza nazionale per lavori ad alto rischio, ma i datori di lavoro erano comunque tenuti a verificarne la competenza. Le organizzazioni conservavano registri di formazione, risultati di valutazione ed elenchi di autorizzazioni per dimostrare la dovuta diligenza durante gli audit o le indagini sugli incidenti. La formazione di aggiornamento seguiva quasi incidenti, modifiche alle attrezzature o modifiche ai processi che alteravano i profili di rischio.
Stabilità, piastre di portata e centri di carico
La sicurezza operativa dipendeva dalla comprensione della relazione tra portata nominale, baricentro del carico e altezza di sollevamento. La targhetta di portata su ogni carrello elevatore a timone specificava la massa massima a baricentro del carico e altezza del montante definiti utilizzando unità SI. Gli operatori dovevano leggere questa targhetta e confrontarla con il peso del pallet, la geometria del carico e gli eventuali accessori prima del sollevamento. Il superamento della portata nominale o l'estensione del baricentro del carico a causa di merci posizionate in modo errato o sporgenti riducevano il margine di stabilità. La formazione ha trattato il concetto di triangolo di stabilità e come l'inclinazione, l'inclinazione e la frenata del montante influissero sul baricentro combinato. Gli operatori hanno mantenuto i carichi bassi durante la marcia, inclinandoli all'indietro entro i limiti di progetto ed evitando pendenze laterali per mantenere la stabilità.
Integrazione di Walkie Stacker con altri sistemi
Gli impianti industriali hanno integrato i transpallet elettrici in flussi di movimentazione materiali più ampi, che includevano nastri trasportatori, scaffalature per pallet e sistemi di stoccaggio automatizzati. Piani di circolazione chiari definivano percorsi pedonali, punti di attraversamento e regole di interazione con carrelli elevatori a forche con operatore a bordo o veicoli a guida automatica. Le aree di sosta vicino alle banchine di carico o alle celle di produzione erano dimensionate in modo che i transpallet elettrici potessero manovrare senza bloccare le vie di emergenza o le attrezzature fisse. I dati provenienti dai registri di manutenzione, dai rapporti sugli incidenti e dai conteggi ciclici supportavano le decisioni relative alla dimensione della flotta, all'infrastruttura di ricarica e all'assegnazione dei turni. Quando gli impianti adottavano nuove tecnologie, come i sistemi di gestione del magazzino o la semi-automazione, le procedure per l'instradamento, l'assegnazione dei compiti e il parcheggio dei transpallet elettrici venivano aggiornate. Questo approccio a livello di sistema riduceva al minimo la congestione, migliorava la produttività e manteneva prestazioni di sicurezza costanti in tutto il sito.
Controlli pre-operativi, DPI e guida sicura
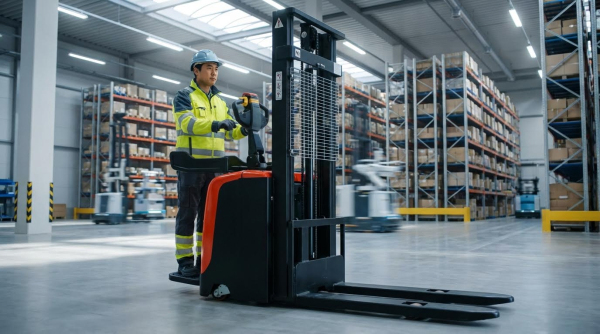
Il funzionamento sicuro dei transpallet elettrici negli impianti industriali si basa su una preparazione rigorosa e su un comportamento di guida controllato. Questa sezione collega la protezione individuale, le ispezioni sistematiche e la gestione dinamica del traffico in un unico quadro operativo. Mette in relazione le aspettative normative, i risultati della formazione e le regole pratiche del sito per ridurre i rischi di collisione, ribaltamento e guasti meccanici. L'attenzione rimane focalizzata su procedure ripetibili che i supervisori possono verificare e che gli operatori possono applicare in modo coerente durante i turni.
DPI obbligatori e zone di lavoro sicure per i pedoni
Gli operatori e i pedoni nelle vicinanze dovevano indossare calzature di sicurezza con punta rinforzata e suola antiscivolo. Gilet o giacche ad alta visibilità miglioravano la visibilità nei corridoi con traffico intersecante e angoli ciechi. Gli impianti hanno aggiunto DPI specifici per le diverse mansioni, come elmetti, occhiali di sicurezza, guanti o protezioni acustiche, laddove i carichi aerei, le particelle volanti o il rumore superavano i limiti consentiti. I supervisori hanno definito zone sicure per i pedoni utilizzando percorsi pedonali dipinti, barriere e aree di esclusione intorno alle aree di carico, ricarica e scaffalatura ad alta densità. Una segnaletica chiara indicava le zone interdette ai pedoni durante le operazioni di impilamento, manutenzione delle batterie e manovre in spazi ristretti. Queste misure di controllo hanno ridotto gli incidenti dovuti a urti e garantito un'interazione prevedibile tra gli operatori dei transpallet e il traffico pedonale.
Lista di controllo giornaliera prima del turno e prima dell'uso
Gli operatori eseguivano un'ispezione pre-turno documentata prima di utilizzare qualsiasi carrello elevatore . Esaminavano le precedenti annotazioni sul registro, quindi effettuavano un'ispezione visiva per rilevare perdite, danni strutturali, elementi di fissaggio allentati o forche deformate. I controlli includevano pneumatici per tagli o usura eccessiva, ruote e rotelle per la libera rotazione e protezioni per il corretto montaggio. Gli operatori testavano i comandi, le funzioni di traslazione e sollevamento, i clacson, l'arresto di emergenza e la risposta dei freni in un'area libera. Verificavano lo stato di carica della batteria, le condizioni dei cavi, i connettori e i livelli dell'elettrolita, ove applicabile. I controlli dei fluidi includevano il livello dell'olio idraulico e tubi o raccordi visibili per eventuali perdite. Qualsiasi rumore anomalo, vibrazione o ritardo nei comandi richiedeva la segnalazione immediata e la messa fuori servizio dell'unità fino a un'ispezione qualificata.
Regole di sicurezza per l'avviamento, la guida, la svolta e il parcheggio
Prima dell'avviamento, gli operatori si sono assicurati che l'area fosse sgombra, le forche abbassate e il timone nella corretta posizione operativa. Hanno selezionato lentamente la modalità di marcia e la direzione appropriate, verificando un'accelerazione fluida e una frenata prevedibile. Durante la marcia, hanno mantenuto una visuale libera, hanno tenuto le forche basse e hanno adattato la velocità alle condizioni del terreno e alla congestione. Gli operatori si sono avvicinati agli incroci e ai portoni a velocità ridotta, suonando il clacson e dando la precedenza ai pedoni. Erano vietate le svolte brusche ad alta velocità, le frenate improvvise e la retromarcia in condizioni di scarsa visibilità. Per parcheggiare, hanno abbassato completamente le forche, messo il timone in folle, interrotto l'alimentazione e inserito eventuali freni di stazionamento meccanici o elettrici. Le strutture hanno limitato il parcheggio in prossimità di attrezzature antincendio, uscite, percorsi di emergenza e su pendii, a meno che non fossero installati ulteriori dispositivi di bloccaggio delle ruote e di isolamento del circuito.
Funzionamento delle piste, limiti di velocità e controllo del traffico
I siti industriali definivano le pendenze massime consentite, limitando in genere l'operatività su pendenze superiori a circa 7° per la marcia con carico. Quando operavano su pendenze approvate, gli operatori mantenevano l'inclinazione del carico ove possibile ed evitavano di svoltare in pendenza. I limiti di velocità venivano stabiliti in base alle condizioni del pavimento, alla larghezza delle corsie e alla densità del traffico condiviso, con soglie più basse nelle aree ad alta densità pedonale o ristrette. I supervisori implementavano sensi unici nelle corsie strette, segnalavano le linee di arresto agli incroci ciechi e richiedevano l'uso del clacson agli attraversamenti pedonali. Le distanze di separazione tra i carrelli elevatori a mano e gli altri carrelli elevatori a motore riducevano al minimo i tamponamenti e consentivano arresti controllati. I piani di gestione del traffico integravano segnaletica, specchi, segnaletica orizzontale e norme procedurali negli standard di guida sicura specifici del sito, rafforzati dai programmi di formazione e verificati dagli audit.
Movimentazione del carico, batterie e routine di manutenzione
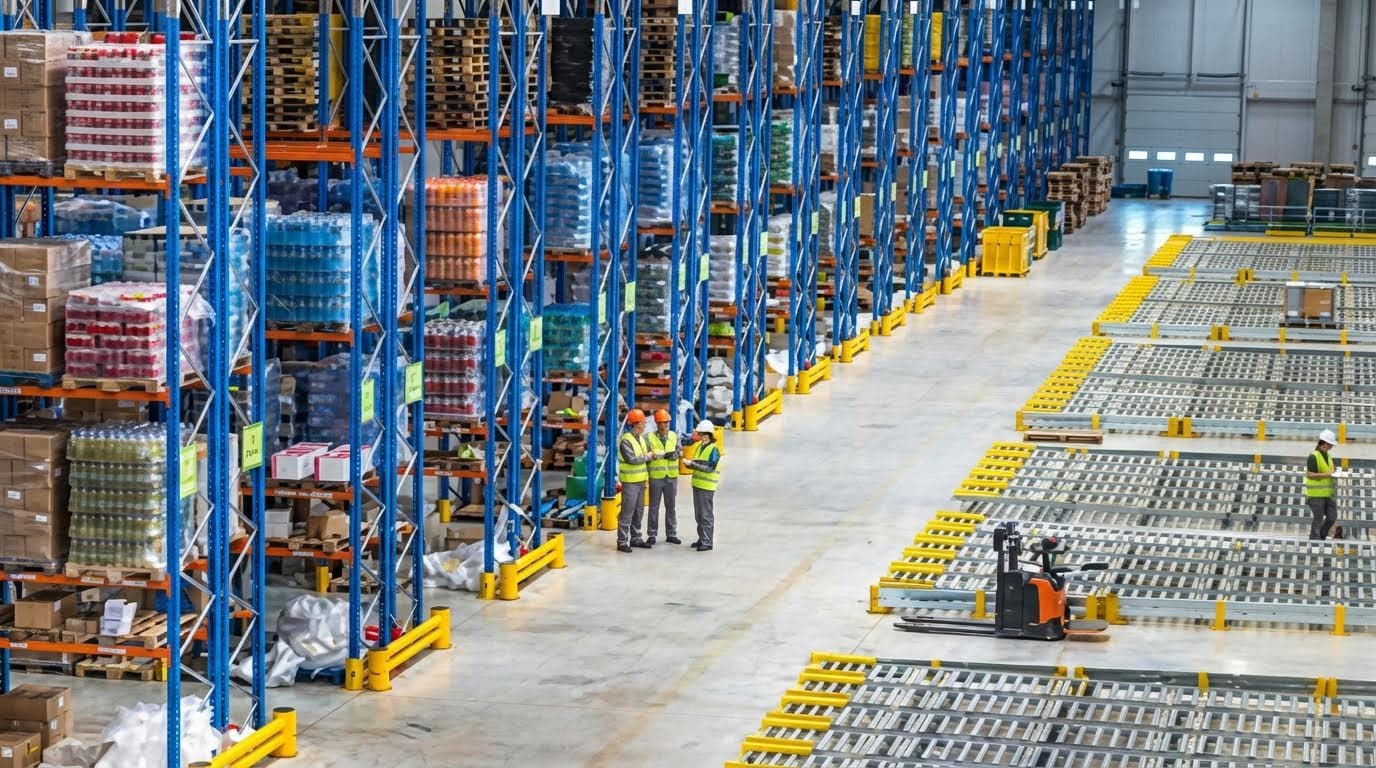
Il funzionamento sicuro dei transpallet elettrici negli impianti industriali si basa su una gestione disciplinata dei carichi, una gestione affidabile delle batterie e una manutenzione strutturata. Questi elementi influiscono direttamente sulla frequenza degli incidenti, sulla durata dei componenti e sulla disponibilità delle apparecchiature. Un approccio sistematico alla valutazione, al funzionamento e all'ispezione consente agli impianti di controllare i rischi e il costo totale di proprietà. Le seguenti sottosezioni descrivono in dettaglio i metodi pratici e i principali controlli tecnici per il funzionamento quotidiano.
Valutazione del carico, posizionamento delle forche e accatastamento
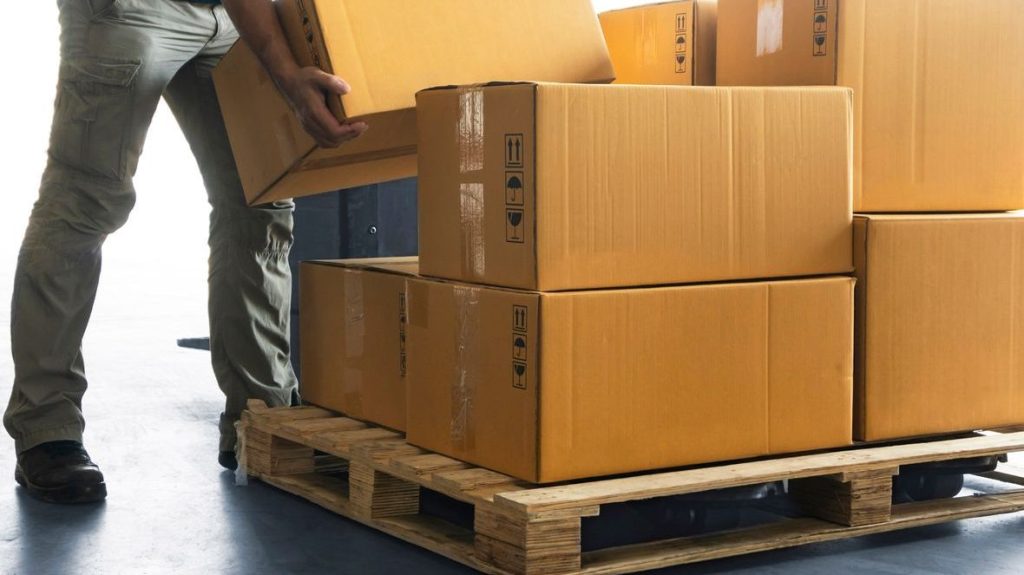
Gli operatori hanno innanzitutto valutato il peso del carico rispetto alla portata nominale indicata sulla targhetta dati del carrello elevatore, al baricentro specificato. Hanno verificato che il carico fosse compatto, stabile e correttamente imballato, con oggetti piccoli o sfusi fissati in contenitori per evitarne la caduta. Le forche dovevano essere inserite completamente sotto il pallet, distanziate uniformemente e posizionate alla stessa altezza per evitare torsioni del montante. Gli operatori hanno centrato il carico lateralmente sulle forche e hanno mantenuto il carrello inclinato all'indietro fino al limite consentito per la stabilità.
Durante la movimentazione, gli operatori hanno mantenuto l'altezza delle forche a circa 300-400 millimetri dal pavimento su superfici piane. Hanno evitato bruschi cambi di direzione, frenate brusche o curve strette con carichi elevati, riducendo il rischio di ribaltamento. Durante l'impilamento, gli operatori si sono fermati in linea retta con lo scaffale, hanno sollevato il carico fino al livello desiderato, quindi lo hanno fatto avanzare lentamente prima di abbassarlo. Hanno garantito lo spazio libero attorno ai montanti e alle strutture sopraelevate ed evitato di spingere scaffali o altri pallet con le forche.
Lo svuotamento ha seguito la sequenza inversa, con gli operatori che sollevavano leggermente per liberare il carrello, invertevano la marcia e lo abbassavano all'altezza di trasporto prima della partenza. Su pavimenti irregolari o in pendenza, gli operatori hanno ridotto al minimo l'altezza di sollevamento e la velocità per preservare i margini di stabilità. Non hanno mai superato la capacità nominale, nemmeno per spostamenti brevi, e hanno segnalato immediatamente qualsiasi instabilità, sollevamento irregolare o rumori insoliti del montante.
Pratiche di ricarica, sostituzione e cura delle batterie
I carrelli elevatori elettrici richiedevano batterie adatte alla tensione e alla capacità del caricabatterie per evitare il surriscaldamento e una durata ridotta. Gli operatori evitavano scariche profonde, ricaricando solitamente quando gli indicatori di carica della batteria si avvicinavano alla soglia minima raccomandata. Prima della ricarica, parcheggiavano in un'area di ricarica designata, abbassavano le forche, spegnevano l'alimentazione e azionavano i freni. Collegavano e scollegavano il caricabatterie con l'alimentazione spenta, quindi riponevano il cavo del caricabatterie per evitare rischi di inciampo.
La manutenzione ordinaria delle batterie includeva l'ispezione degli involucri per individuare eventuali crepe, il controllo della corrosione dei terminali e la pulizia delle superfici di contatto. Per le batterie al piombo-acido allagate, gli operatori controllavano i livelli dell'elettrolita dopo la carica e lo rabboccavano con acqua purificata secondo necessità. Monitoravano il peso specifico dell'elettrolita secondo le istruzioni del produttore per valutare la qualità della carica e lo stato di salute della batteria. Un'adeguata ventilazione nelle zone di ricarica controllava l'accumulo di idrogeno e rispettava gli standard di sicurezza.
Le procedure di sostituzione prevedevano l'utilizzo di appositi ausili meccanici o sistemi di sostituzione appositamente progettati per evitare infortuni durante la movimentazione manuale. Gli operatori indossavano protezioni per gli occhi, guanti resistenti alle sostanze chimiche e scarpe antinfortunistiche quando lavoravano in prossimità delle batterie. Prima di rimettere in servizio il carrello elevatore, le batterie venivano fissate meccanicamente ed elettricamente. Qualsiasi segno di surriscaldamento, odore insolito o rapido calo di tensione comportava la rimozione dal servizio e l'ispezione tecnica.
Procedure di ispezione idraulica, dei freni e degli pneumatici
I sistemi idraulici richiedevano controlli visivi giornalieri per individuare eventuali perdite da tubi flessibili, raccordi, cilindri e serbatoio. Gli operatori verificavano i livelli del serbatoio utilizzando spie di livello o aste di livello e li rabboccavano con olio idraulico filtrato della qualità specificata. Correlavano il volume d'olio ai requisiti di altezza del montante, ad esempio circa 5 litri per 2.5 metri e fino a 6 litri per 3.5 metri. Schiuma, scolorimento o particelle metalliche nell'olio indicavano contaminazione o usura interna e richiedevano l'intervento di un tecnico.
I controlli dei freni includevano test funzionali dei freni di servizio e di stazionamento a bassa velocità in un'area sgombra. Gli operatori hanno confermato che il movimento del timone nelle zone di frenata produceva la resistenza o il feedback di clic previsti. Il personale addetto alla manutenzione ha misurato il gioco dei freni entro intervalli specifici, come 0.2-0.8 millimetri, e ha pulito l'olio o la polvere dai componenti dello sterzo e dei freni. Qualsiasi distanza di arresto prolungata, trazione laterale o sensazione incoerente del pedale o del timone ha comportato una segnalazione immediata.
Le ispezioni degli pneumatici si sono concentrate sull'usura del battistrada, sui tagli, sugli appiattimenti e sui detriti incorporati che potrebbero compromettere la trazione e la stabilità. Gli operatori hanno confermato che i diametri degli pneumatici rimanevano entro i limiti di tolleranza su un asse per evitare una distribuzione non uniforme del carico. Gli pneumatici danneggiati o gravemente usurati sono stati sostituiti anziché riparati quando l'integrità strutturale era in dubbio. Pneumatici puliti e integri e prestazioni idrauliche e dei freni corrette hanno mantenuto una maneggevolezza prevedibile e ridotto il rischio di collisione.
Manutenzione preventiva, guasti e risoluzione dei problemi
Le strutture hanno implementato programmi di manutenzione preventiva a più livelli basati sulle ore di funzionamento e sulle raccomandazioni del produttore. I controlli giornalieri prima del turno di lavoro hanno riguardato perdite, danni visibili, comandi, indicatori, avvisatore acustico e funzione di arresto di emergenza, oltre a test di base di traslazione e sollevamento. Le attività settimanali includevano spesso la pulizia delle batterie, il controllo dei livelli di elettrolita e del peso specifico e la lucidatura delle superfici dei contattori. Ispezioni mensili e trimestrali eseguite da tecnici qualificati hanno verificato la conformità alle specifiche di trasmissione, meccanismi di sollevamento, catene, sistemi elettrici e dispositivi di sicurezza.
Gli interventi di manutenzione semestrali o di entità maggiore prevedevano lo smontaggio parziale, la misurazione dell'usura di forcelle, catene e componenti dei freni e la sostituzione delle parti degradate. Gli ispettori hanno esaminato i registri degli operatori, i registri di formazione e i rapporti sugli incidenti per correlare i risultati tecnici con i modelli operativi. Guasti comuni, come il mancato sollevamento o spostamento, sono stati ricondotti a cause quali fusibili bruciati, bassa tensione della batteria, filtri idraulici bloccati o valvole di troppo pieno regolate male. Alberi di risoluzione dei problemi standardizzati hanno aiutato i tecnici a isolare i problemi in modo efficiente.
Gli operatori monitoravano la presenza di rumori insoliti, vibrazioni, rallentamenti o sollevamenti irregolari e li segnalavano senza tentare riparazioni complesse. I carrelli elevatori venivano riposti in aree pulite e asciutte per limitare la corrosione e le scariche elettriche. La manutenzione preventiva sistematica ha ridotto i tempi di inattività non pianificati, prolungato la durata dei componenti e garantito la conformità alle normative di sicurezza.
Riepilogo: Riduzione del rischio e ottimizzazione del ciclo di vita
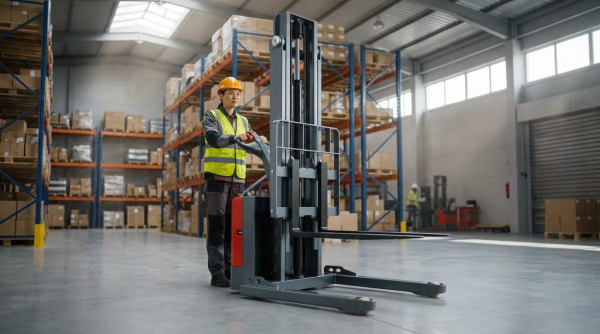
Il funzionamento sicuro ed efficiente dei transpallet elettrici si basa su tre pilastri: operatori qualificati, procedure rigorose e manutenzione strutturata. Gli impianti che integravano questi elementi nella pratica quotidiana riducevano il numero di incidenti, i fermi macchina non pianificati e i danni ai prodotti. La riduzione del rischio iniziava con una formazione specifica per gli operatori, in linea con standard quali la norma CSA B335-15 e le normative pertinenti in materia di salute e sicurezza sul lavoro. La documentazione delle competenze, i corsi di aggiornamento e la tenuta di registri accurati di licenze e formazione garantivano che solo il personale autorizzato utilizzasse le attrezzature.
Il controllo del rischio operativo si basava su ispezioni pre-uso costanti, sull'uso corretto dei DPI e sul rispetto delle norme di velocità, pendenza e traffico. Zone pedonali libere, l'uso del clacson negli angoli ciechi e il divieto di svolte ad alta velocità o frenate brusche hanno ridotto al minimo i rischi di collisione e ribaltamento. Il rischio di carico è diminuito quando gli operatori hanno rispettato le targhe di portata, i centri di carico e i limiti di altezza, hanno mantenuto le forche basse durante la marcia e hanno stabilizzato gli oggetti piccoli o sfusi prima del sollevamento. Il corretto inserimento delle forche e l'inclinazione del montante, uniti all'accatastamento controllato sulle scaffalature, hanno protetto sia le strutture che l'inventario.
L'ottimizzazione del ciclo di vita ha richiesto un regime di manutenzione preventiva che combinasse controlli giornalieri con ispezioni settimanali, mensili, trimestrali e semestrali da parte di tecnici qualificati. Il monitoraggio sistematico dei livelli dell'olio idraulico, del gioco dei freni, delle condizioni della batteria e dell'usura degli pneumatici ha prolungato la durata dei componenti e preservato le prestazioni. Il rilevamento tempestivo di guasti come sollevamento irregolare, funzionamento lento o rumori insoliti ha limitato i danni secondari e ridotto i costi di riparazione.
Nelle future pratiche degli impianti industriali, i carrelli elevatori a batteria sono stati sempre più integrati in sistemi più ampi di gestione della flotta e di sicurezza, inclusi registri di ispezione digitali e dati di utilizzo basati sulla telematica. Questi strumenti hanno supportato la pianificazione della manutenzione basata sui dati e la riqualificazione mirata laddove si verificavano tendenze di incidenti. Le organizzazioni che hanno saputo bilanciare i miglioramenti tecnologici con rigorosi principi di formazione, disciplina di ispezione e conformità agli standard hanno ottenuto costi totali di proprietà inferiori e una flotta di carrelli elevatori a batteria più sicura e affidabile per l'intero ciclo di vita.