I carrelli elevatori a forche sovrapposte utilizzati nei magazzini e nei centri logistici richiedono rigorose pratiche di sicurezza basate sull'ingegneria. Questo articolo esamina i principi fondamentali di progettazione e stabilità di tali macchine, li confronta con quelli dei transpallet e illustra in dettaglio le strategie relative a protezioni, visibilità e separazione dei pedoni. Successivamente, affronta le norme di sicurezza operativa, tra cui ispezioni, movimentazione dei carichi, controllo della velocità, navigazione in pendenza e funzionamento in rimorchi, vagoni ferroviari e in atmosfere pericolose. Infine, tratta programmi strutturati di ispezione e manutenzione, risoluzione dei problemi e strumenti digitali emergenti, prima di riassumere le pratiche critiche che i responsabili della sicurezza e gli ingegneri possono applicare sul campo.
Caratteristiche di progettazione di base e principi di stabilità
Le caratteristiche progettuali fondamentali regolavano il modo in cui i carrelli elevatori a portale gestivano i carichi, interagivano con gli operatori e si comportavano dinamicamente sotto sforzo. I principi di stabilità, tra cui il triangolo di stabilità e il momento di carico, definivano i limiti operativi e le modalità di guasto in sicurezza. La comprensione di questi principi fondamentali ha consentito a ingegneri e responsabili della sicurezza di specificare attrezzature idonee e progettare flussi di lavoro più sicuri. Questa sezione ha esaminato tali principi e li ha tradotti in linee guida pratiche per la sicurezza negli ambienti industriali.
Carrello elevatore a cavalletto vs. transpallet: differenze chiave in termini di sicurezza
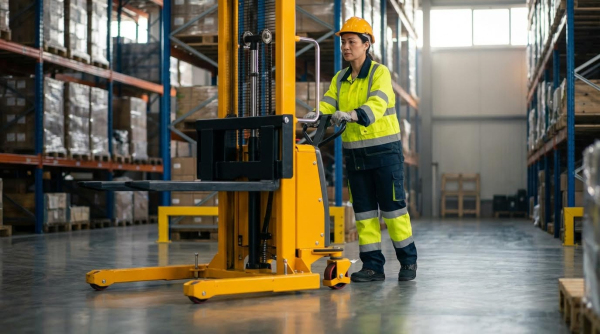
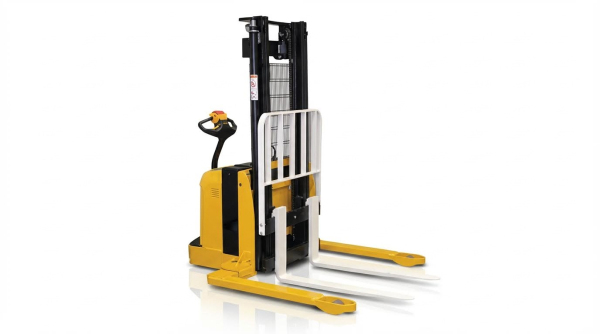
I carrelli elevatori a forche incrociate incorporavano stabilizzatori che si estendevano a cavallo del pallet, aumentando la stabilità laterale rispetto ai transpallet tradizionali . Sollevavano carichi a maggiori altezze, pertanto l'energia potenziale e il rischio di ribaltamento erano superiori rispetto ai transpallet a basso sollevamento. Gli operatori solitamente camminavano dietro o a fianco del carrello, utilizzando un timone con comandi integrati, mentre i transpallet si affidavano spesso a un sistema di sterzo meccanico più semplice e a interfacce di controllo limitate. Poiché i carrelli elevatori a forche incrociate operavano in corridoi più stretti e ad altezze di sollevamento maggiori, aumentava il rischio di incidenti per pedoni, scaffalature e strutture sopraelevate. I controlli ingegneristici, come le targhette di portata nominale, i montanti protetti e i raggi di sterzata definiti, erano quindi più critici rispetto ai transpallet di base. Queste differenze richiedevano una formazione più rigorosa, un maggiore controllo della velocità e una pianificazione del layout più accurata quando si introducevano i carrelli elevatori a forche incrociate in un impianto esistente basato su transpallet elettrici .
Triangolo di stabilità, momento di carico e rischi di ribaltamento
Il concetto di triangolo di stabilità descriveva la relazione tra il baricentro del camion e i suoi punti di appoggio, solitamente la ruota motrice e le due ruote stabilizzatrici. Quando il baricentro combinato del camion e del carico si spostava al di fuori di questo triangolo, si verificava un ribaltamento. Il momento di carico era uguale al peso del carico moltiplicato per la distanza orizzontale tra il baricentro del carico e il fulcro, tipicamente l'assale anteriore o la linea degli stabilizzatori. Quando gli operatori sollevavano il carico o lo estendevano lontano dal montante, il momento di carico aumentava e riduceva il margine di stabilità disponibile. Carichi decentrati, pavimenti irregolari o svolte con un carico sollevato spostavano lateralmente il baricentro e aumentavano significativamente il rischio di ribaltamento. Le pratiche di sicurezza richiedevano quindi di mantenere i carichi bassi durante la marcia, di rispettare la portata nominale al baricentro specificato e di evitare brusche sterzate con il montante sollevato.
Sistemi di protezione, schienali e protezione dell'operatore
I carrelli elevatori a cavalletto utilizzavano tettucci di protezione e griglie reggicarico per gestire il rischio di caduta di oggetti e spostamento del carico. I tettucci di protezione dovevano resistere all'impatto dei carichi unitari tipici e rimanere saldamente fissati senza ostruire la visuale anteriore e superiore dell'operatore. Le aperture nelle protezioni erano limitate in modo da impedire il passaggio anche delle unità di carico più piccole, riducendo il rischio che i pacchi colpissero l'operatore. Le estensioni delle griglie reggicarico impedivano alle merci impilate di rotolare o scivolare all'indietro nel montante o nell'area dell'operatore quando il montante si inclinava. Le protezioni del montante, delle catene e delle ruote dentate racchiudevano le parti mobili a portata di mano, riducendo i rischi di impigliamento e schiacciamento. Ulteriori sistemi di protezione includevano circuiti di arresto di emergenza, interblocchi dei freni collegati alla posizione del timone e interruttori di retromarcia che arrestavano o invertivano la marcia se l'operatore rimaneva intrappolato tra il carrello e un ostacolo.
Visibilità, progettazione dei corridoi e separazione dei pedoni
Il funzionamento sicuro dei carrelli elevatori a cavalletto dipendeva fortemente dalla visibilità in tutte le direzioni di marcia previste. I profili dei montanti, la progettazione delle piastre portaforche e le griglie reggicarico dovevano bilanciare la resistenza strutturale con la visuale, in modo che gli operatori potessero vedere i pedoni, i montanti degli scaffali e le intersezioni. Le strutture che utilizzavano i carrelli elevatori a cavalletto adottavano in genere corsie più strette rispetto a quelle dei carrelli elevatori, quindi gli ingegneri specificavano larghezze minime delle corsie in base alle dimensioni dei carrelli, al raggio di sterzata e alle dimensioni del carico. La progettazione delle corsie spesso prevedeva percorsi a senso unico, percorsi pedonali segnalati e il posizionamento di specchietti nelle corsie trasversali per ridurre i conflitti con la vista. La segnaletica orizzontale, le barriere fisiche e i punti di attraversamento designati aiutavano a separare i pedoni dai percorsi dei carrelli elevatori. I limiti di velocità, le regole sull'uso del clacson in caso di visuale ostruita e gli standard di illuminazione miglioravano ulteriormente la visibilità e i tempi di reazione, soprattutto nelle aree con scaffali alti o a traffico misto.
Pratiche operative sicure e controlli dei pericoli
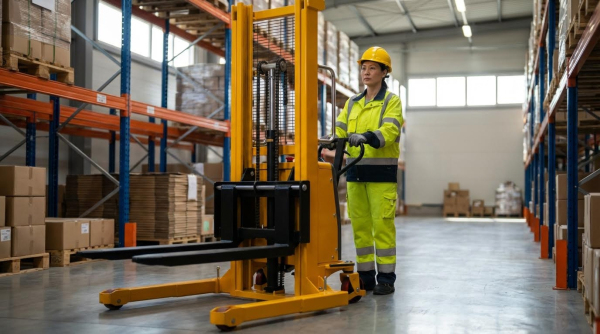
Il funzionamento sicuro dei carrelli elevatori a cavalletto dipendeva da procedure disciplinate, protezioni ingegneristiche e operatori qualificati. Questa sezione si è concentrata su come tradurre i limiti di progettazione e i requisiti normativi in regole operative quotidiane. Ha collegato i controlli pre-turno, il controllo del carico, il comportamento di marcia e le condizioni del sito in un'unica strategia coerente di controllo dei pericoli. L'obiettivo era mantenere il carrello entro i limiti di stabilità, proteggendo al contempo i pedoni e le infrastrutture.
Ispezioni pre-turno e regole di blocco/etichettatura
Gli operatori hanno eseguito un'ispezione strutturata prima del turno di lavoro prima di attivare qualsiasi funzione motorizzata. Hanno controllato visivamente ruote, forche, montante, catene di sollevamento, protezioni, carrello, spie luminose e gruppo manovella per verificare la presenza di crepe, deformazioni, perdite o componenti mancanti. Hanno quindi testato freni, sterzo, clacson, funzioni di sollevamento e abbassamento e qualsiasi dispositivo di sicurezza anti-contraccolpo o di arresto di emergenza in condizioni di assenza di carico. Se hanno riscontrato difetti che compromettevano la sicurezza, hanno applicato il lockout/tagout, hanno rimosso l'unità dal servizio e hanno documentato il guasto.
Le procedure di blocco/etichettatura isolavano le fonti di energia che potevano causare movimenti imprevisti o scosse elettriche. Per le unità di impilamento controbilanciate , ciò significava solitamente scollegare la batteria, mettere in sicurezza il connettore e apporre un'etichetta visibile con i dettagli del guasto. Solo il personale di manutenzione autorizzato poteva rimuovere blocchi o etichette dopo aver verificato le riparazioni ed eseguito test funzionali. Questa procedura impediva agli operatori di eludere i dispositivi di sicurezza o di utilizzare carrelli elevatori con componenti di frenatura, sterzo o strutturali compromessi.
Movimentazione del carico, velocità di marcia e navigazione in pendenza
La movimentazione sicura dei carichi iniziava con il rispetto della portata nominale indicata sulla targhetta dati del carrello. Gli operatori posizionavano le forche completamente sotto il pallet, centravano il carico lateralmente e mantenevano il baricentro il più vicino possibile alla slitta porta-pallet. Sollevavano il carico solo quanto bastava per liberare il pavimento ed evitavano inclinazioni o movimenti bruschi che potessero spostare il momento del carico al di fuori del triangolo di stabilità. Carichi sovradimensionati o instabili richiedevano un fissaggio aggiuntivo, come reggette o avvolgimento, prima della partenza.
La velocità di marcia doveva essere commisurata alla larghezza della corsia, alle condizioni della superficie e alla densità dei pedoni. Gli operatori riducevano la velocità in curva, nelle aree congestionate e quando la visibilità era limitata dalle scaffalature o dal carico stesso. In pendenza, salivano e scendevano lentamente, mantenendo il carico in posizione verticale quando possibile per mantenere il peso sull'unità motrice. Evitavano di parcheggiare in pendenza; se inevitabile, azionavano i freni e bloccavano le ruote per evitare movimenti indesiderati. Non utilizzavano le manopole dello sterzo, a meno che il camion non fosse dotato di servosterzo progettato per tale accessorio.
Prevenzione delle collisioni, degli investimenti e della caduta del carico
I pericoli di collisione e investimento richiedevano una rigorosa separazione tra i percorsi delle attrezzature e i percorsi pedonali. Le strutture hanno contrassegnato le corsie di marcia, i punti di attraversamento e le zone vietate con strisce a pavimento, segnaletica e barriere fisiche, ove possibile. Gli operatori suonavano il clacson in corrispondenza di corridoi trasversali, angoli ciechi e porte, soprattutto quando trasportavano carichi elevati che limitavano la visibilità anteriore. Quando la visuale era ostruita, si muovevano nella direzione con la migliore visibilità o si avvalevano di un osservatore addestrato all'uso di segnali manuali standardizzati.
La prevenzione della caduta dei carichi dipendeva dalle corrette condizioni dei pallet, dalla distanza tra le forche e dall'unità di carico. Gli operatori rifiutavano pallet rotti, merci impilate in modo errato o carichi che sporgevano oltre la griglia di protezione senza ulteriori misure di sicurezza. Le estensioni della griglia di protezione del carico aiutavano a impedire che il prodotto scivolasse all'indietro nel montante o nella zona dell'operatore durante la frenata o l'inclinazione. I tettucci di protezione proteggevano gli operatori dalla caduta di piccoli oggetti, ma non sostituivano un corretto impilamento e fissaggio. Al personale non era mai consentito salire su forche o carichi e qualsiasi posizione di guida autorizzata doveva essere designata e protetta.
Operare su rimorchi, vagoni ferroviari e aree pericolose
Operare all'interno di rimorchi e vagoni ferroviari ha comportato rischi per la resistenza del pavimento, la stabilità e la ventilazione. Gli operatori hanno verificato che le piastre di banchina o le piastre di ponte fossero dimensionate per il peso combinato del camion e del carico e che fossero adeguatamente fissate. Hanno evitato di entrare in rimorchi o vagoni ferroviari visibilmente danneggiati, dove il pavimento, le pareti o i supporti non potevano sostenere in sicurezza i carichi concentrati delle ruote. Cunei o sistemi di bloccaggio dei veicoli tenevano fermi i rimorchi per impedirne il movimento durante le operazioni di carico e scarico. Un'illuminazione adeguata e una comunicazione chiara con il personale di banchina hanno ridotto i rischi di movimenti imprevisti e di impatto.
In atmosfere pericolose con gas infiammabili, vapori o polveri combustibili, erano ammessi solo i carrelli elevatori omologati e contrassegnati per tale classificazione. Gli impianti valutavano le zone e selezionavano le attrezzature con adeguate caratteristiche elettriche e termiche superficiali. La ventilazione doveva controllare i gas di scarico e di carica delle batterie, e le fonti di ignizione in prossimità delle aree di rifornimento o ricarica erano limitate. Gli operatori rispettavano le autorizzazioni e le procedure specifiche del sito per spazi confinati, temperature estreme e ambienti corrosivi. Questi controlli garantivano che il funzionamento degli elevatori non introducesse rischi di accensione o cedimenti strutturali in aree sensibili.
Ispezione, manutenzione e tecnologie emergenti
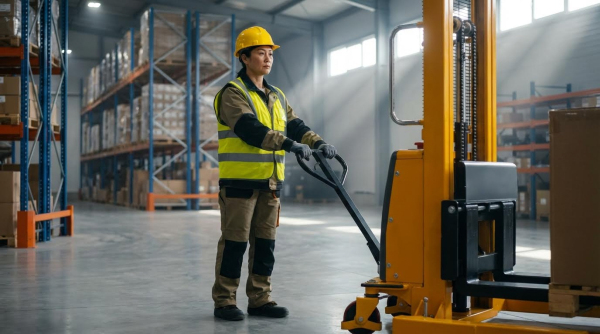
I programmi di ispezione e manutenzione hanno determinato le prestazioni complessive di sicurezza dei carrelli elevatori a portale nei magazzini e nei centri logistici. Programmi strutturati, checklist chiare e una manutenzione qualificata hanno ridotto i tassi di guasto e prolungato la durata utile. Gli ingegneri hanno inoltre adottato strumenti digitali e monitoraggio energetico per passare da strategie di manutenzione reattiva a quelle predittive. Questa sezione ha esaminato le routine pratiche, la manutenzione specifica del sistema, la diagnosi dei guasti e il ruolo delle tecnologie emergenti.
Liste di controllo per le ispezioni giornaliere, settimanali e mensili
Le ispezioni giornaliere si concentravano sugli elementi critici per la sicurezza prima dell'avvio e in genere presupponevano 8 ore di utilizzo per turno, ovvero circa 200 ore al mese. Gli operatori controllavano visivamente i cilindri idraulici e i tubi flessibili per individuare eventuali crepe, perdite o deformazioni, e ispezionavano il gruppo montante, le catene di sollevamento, i rulli, le forche e le ruote per individuare eventuali danni, corrosione o usura eccessiva. Verificavano inoltre le condizioni della batteria, l'integrità dei cavi e la presenza e lo stato degli estintori, nonché la pulizia e l'allineamento degli specchietti retrovisori. I controlli funzionali riguardavano i comandi di sollevamento e abbassamento, l'inclinazione e lo spostamento laterale (ove presenti), la risposta dello sterzo, i freni di servizio e di stazionamento, il clacson, i dispositivi di allarme e gli eventuali interruttori di arresto di emergenza o di contraccolpo.
I controlli settimanali, eseguiti ogni circa 50 ore di funzionamento, hanno consentito di effettuare controlli funzionali più approfonditi, senza dover smontare i componenti. I tecnici hanno verificato il corretto azionamento dei freni spostando il timone o la leva di comando tra posizioni definite e ascoltando il caratteristico clic del meccanismo. Hanno pulito l'olio e la polvere dai componenti dello sterzo e verificato il gioco dei freni, generalmente mantenuto tra 0.2 e 0.8 millimetri. La lubrificazione dei punti di articolazione e dei collegamenti esposti a questo intervallo ha ridotto l'usura e ha contribuito a mantenere una risposta di controllo costante.
Le ispezioni mensili a circa 200 ore di funzionamento richiedevano una revisione meccanica ed elettrica più completa. Il personale ispezionava il telaio e le saldature strutturali per individuare crepe, distorsioni del telaio e elementi di fissaggio allentati, e controllava i gruppi montante e forcella per eventuali deformazioni o disallineamenti. Ricontrollavano i livelli dell'olio idraulico in base all'altezza di sollevamento, verificavano l'assenza di perdite da tubi flessibili e cilindri e confermavano la fluidità del movimento del montante per tutta la corsa. Le attività elettriche includevano l'ispezione dei livelli dell'elettrolita e del peso specifico, la valutazione delle superfici dei contattori, dei microinterruttori, dei fusibili, dei cablaggi e dei collegamenti a spina, e la valutazione di spazzole e commutatori del motore per usura o formazione di archi elettrici. Intervalli trimestrali o ogni 600 ore spesso ripetevano queste attività e aggiungevano la sostituzione o la regolazione dei componenti in base alle condizioni.
Manutenzione del sistema idraulico, elettrico e frenante
La manutenzione dell'impianto idraulico si è concentrata sulla qualità del fluido, sulla corretta qualità dell'olio e sul controllo delle perdite per preservare le prestazioni di sollevamento e i margini di sicurezza. I tecnici hanno controllato i livelli dell'olio idraulico con le forche completamente abbassate, utilizzando volumi di riferimento legati all'altezza del montante, ad esempio circa 5 litri per 2.5 metri e fino a circa 6 litri per 3.5 metri. Hanno ispezionato i cilindri per individuare rigature sullo stelo, danni alle guarnizioni e perdite esterne, e hanno esaminato i tubi flessibili per individuare abrasioni, rigonfiamenti o rivestimenti incrinati che indicavano un imminente guasto. La sostituzione regolare dei filtri e l'utilizzo della viscosità dell'olio raccomandata dal produttore hanno limitato l'usura interna e ridotto il rischio di sollevamento irregolare o abbassamento sotto carico.
La manutenzione elettrica ha riguardato sia l'erogazione di energia che l'affidabilità del controllo. Il personale ha ispezionato le batterie di trazione e di sollevamento per verificare eventuali danni al contenitore, i livelli dell'elettrolita, la corrosione sui terminali e la sicurezza dei collegamenti, e ha pulito e serrato i terminali per mantenere i giunti a bassa resistenza. Ha testato interruttori a chiave, sezionatori di emergenza, contattori, microinterruttori e controller per verificarne il corretto funzionamento, sostituendo i componenti che presentavano vaiolatura, surriscaldamento o comportamento intermittente. Durante le riparazioni elettriche più importanti, ha scollegato le batterie e scaricato in sicurezza l'energia residua, a meno che non fosse necessario un test sotto tensione, in linea con le procedure di blocco e di sicurezza elettrica.
La manutenzione dell'impianto frenante ha garantito distanze di arresto prevedibili e controllo in pendenza. I tecnici hanno verificato che i freni di servizio e di stazionamento si innestassero fluidamente e si rilasciassero completamente, e hanno misurato il gioco dei freni entro l'intervallo specificato di 0.2-0.8 millimetri. Hanno pulito pastiglie e tamburi o dischi dei freni per rimuovere polvere e contaminanti, quindi hanno ispezionato lo spessore delle guarnizioni e le condizioni superficiali per individuare vetrificazioni o crepe. Laddove i sistemi di sterzo o di trasmissione integrassero la frenata, hanno anche controllato i tiranti del timone o dello sterzo, i giunti meccanici e i meccanismi di regolazione per verificare l'usura che avrebbe potuto compromettere la simmetria o la risposta della frenata.
Risoluzione dei problemi di guasti comuni e modalità di guasto
La risoluzione dei problemi iniziava con l'identificazione precisa dei sintomi e una sequenza strutturata dalle cause più semplici a quelle più complesse. Se un carrello elevatore controbilanciato non si muoveva, i tecnici controllavano innanzitutto i fusibili, lo stato di carica della batteria, gli interruttori di alimentazione principali e il serraggio dei connettori, prima di esaminare i controller o i motori. Fusibili bruciati, contatti degli interruttori ossidati, terminali allentati o blocchi elettrici difettosi erano spesso la causa della perdita di trazione o di funzionamento del sollevamento e venivano risolti con la sostituzione, la pulizia dei contatti o il serraggio. I guasti persistenti al sistema di azionamento portavano all'ispezione dei cablaggi per verificare la presenza di danni all'isolamento, cavi schiacciati o connettori corrosi.
Guasti o sollevamenti deboli indicavano solitamente problemi nel circuito idraulico o nelle procedure di carico. Tra le cause più comuni rientravano il sovraccarico oltre la capacità nominale, la bassa pressione impostata sulla valvola di troppo pieno o di sicurezza, perdite interne nel cilindro di sollevamento, olio idraulico insufficiente o bassa tensione della batteria sulle unità elettriche. Le azioni correttive prevedevano la riduzione del carico entro la capacità indicata, la regolazione delle impostazioni della valvola di sicurezza secondo le specifiche, la sostituzione delle guarnizioni del cilindro, il rabbocco dell'olio idraulico o la ricarica e il test della batteria. Un sollevamento irregolare o a scatti spesso suggeriva la presenza di aria nel sistema, olio contaminato o interferenze meccaniche negli stadi del montante o nelle catene.
Rumori anomali, vibrazioni o guida instabile evidenziavano problemi di usura meccanica o di allineamento. Rumori di sfregamento o battito provenienti dal lato di trasmissione indicavano cuscinetti usurati, danni agli ingranaggi o elementi di fissaggio allentati all'interno dell'unità di trasmissione. Un'oscillazione eccessiva o una scarsa aderenza segnalavano ruote danneggiate o appiattite, gruppi di ruote orientabili disallineati o assali deformati. Gli operatori erano tenuti a segnalare immediatamente i sintomi e a mettere fuori servizio il carrello elevatore quando funzioni critiche per la sicurezza come frenata, sterzo o sollevamento mostravano un degrado, in linea con i requisiti normativi che vietavano l'utilizzo di carrelli industriali a motore difettosi.
Strumenti digitali, manutenzione predittiva e consumo energetico
Le tecnologie digitali hanno sempre più supportato la manutenzione degli straddle stacker, trasformando i dati operativi in informazioni fruibili. Contaore integrati, registratori di eventi e moduli telematici registravano modelli di utilizzo, codici di guasto e impatti, consentendo ai pianificatori della manutenzione di pianificare gli interventi in base ai cicli di lavoro effettivi anziché agli intervalli di calendario. I sensori di monitoraggio delle condizioni su circuiti idraulici, motori di azionamento e batterie fornivano dati di temperatura, corrente e pressione che indicavano problemi emergenti prima che si verificassero guasti funzionali. Le strutture utilizzavano questi set di dati per dare priorità alle unità ad alto rischio e ottimizzare le scorte di ricambi.
Le strategie di manutenzione predittiva combinano i dati dei sensori con modelli analitici per prevedere la durata residua dei componenti. Ad esempio, l'andamento della corrente del motore di sollevamento in funzione del carico e della temperatura ha contribuito a identificare il deterioramento dell'isolamento o l'usura dei cuscinetti, mentre il monitoraggio dei profili di pressione idraulica ha rivelato il bloccaggio delle valvole o l'usura della pompa. I sistemi di gestione delle batterie hanno monitorato i cicli di carica-scarica, la profondità di scarica e il bilanciamento della tensione delle celle per prevedere quando la capacità di accumulo di energia sarebbe scesa al di sotto dei requisiti operativi. Questi approcci hanno ridotto i tempi di fermo non pianificati e prolungato la durata dei componenti rispetto alle politiche di riparazione puramente reattive.
Anche la gestione del consumo energetico è diventata un obiettivo fondamentale, soprattutto per i carrelli elevatori elettrici che operano su più turni. Operatori e ingegneri hanno monitorato lo stato di carica della batteria, i modelli di ricarica e i tempi di inattività per ridurre al minimo le scariche profonde e le ricariche occasionali che ne riducevano la durata. Le strutture hanno valutato sistemi di azionamento ad alta efficienza, frenata rigenerativa e profili di accelerazione ottimizzati per ridurre il consumo di kilowattora per tonnellata-metro di movimentazione. Integrando il monitoraggio digitale con la formazione e i controlli procedurali, le organizzazioni hanno allineato sicurezza, affidabilità ed efficienza energetica all'interno di un unico quadro di manutenzione.
Riepilogo delle pratiche di sicurezza critiche per gli impilatori a cavalletto
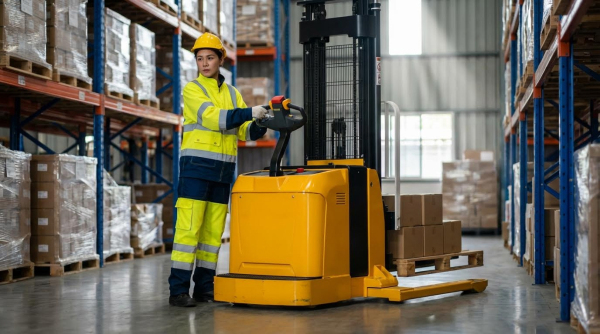
La sicurezza dei carrelli elevatori a cavalletto si basava su un approccio sistemico che integrava i controlli di progettazione, funzionamento e manutenzione. Ingegneri e responsabili della sicurezza consideravano la macchina, l'operatore e la configurazione del magazzino come un unico sistema interattivo. I programmi più efficaci combinavano robuste protezioni delle attrezzature, regole operative disciplinate e regimi di ispezione strutturati. Formazione e supervisione collegavano poi questi elementi in un comportamento quotidiano coerente sul campo.
Da un punto di vista tecnico, la comprensione dei principi di stabilità è rimasta fondamentale. Gli operatori dovevano avere una conoscenza chiara del triangolo di stabilità, delle distanze del baricentro del carico e degli effetti del momento di carico per evitare ribaltamenti e cadute del carico. Le marcature di portata nominale dovevano rimanere visibili e applicate, mentre schienali, tettucci di protezione e parafanghi fornivano una protezione ingegnerizzata contro gli urti e lo spostamento del carico. La gestione della visibilità attraverso il posizionamento degli specchietti, la progettazione delle corsie e la separazione dei pedoni riduceva ulteriormente il rischio di collisioni e investimenti.
Le aspettative normative e gli standard di settore hanno imposto rigorose procedure di ispezione e manutenzione. Controlli giornalieri prima dell'uso, intervalli di manutenzione strutturati di 50-200-600 ore e rigorosi blocchi/tagout per le unità non sicure hanno prevenuto guasti meccanici durante il funzionamento. I sistemi elettrici, idraulici e frenanti hanno richiesto la verifica dell'integrità funzionale e l'utilizzo di parti di ricambio con prestazioni equivalenti. Il monitoraggio digitale, i sistemi di gestione delle batterie e l'analisi predittiva hanno sempre più supportato il rilevamento precoce dei guasti e il funzionamento efficiente dal punto di vista energetico.
Guardando al futuro, le pratiche di sicurezza per i carrelli elevatori a cavalletto continueranno a evolversi grazie a sensori, interblocchi e una gestione connessa della flotta. Tuttavia, le funzionalità ingegneristiche non possono compensare una formazione inadeguata o una cultura della sicurezza debole. Le strutture che definiscono chiari ambiti operativi, applicano limiti di velocità e pendenza e mantengono percorsi di traffico puliti e ordinati registreranno la maggiore riduzione del rischio. Una strategia equilibrata combina ipotesi di progettazione conservative, manutenzione disciplinata e formazione degli operatori basata sulle competenze per mantenere bassi i tassi di incidenti, preservando al contempo un'elevata produttività nella movimentazione dei materiali.