Le migliori pratiche di manutenzione del sistema di alimentazione dei carrelli elevatori diesel trattate in questo articolo spaziano dai fondamenti di progettazione alla diagnosi dei guasti e alla cura preventiva. La panoramica completa affronta il funzionamento dei circuiti a bassa e alta pressione, l'interazione tra serbatoi, pompe, filtri e iniettori e l'influenza dei percorsi del carburante sull'affidabilità. Esamina quindi i metodi diagnostici per distinguere i guasti dei circuiti, interpretare i sintomi della fasatura dell'iniezione, leggere il colore del fumo di scarico e individuare le cause di indebolimento del motore o di spegnimento. Infine, descrive in dettaglio le pratiche di lavoro sicure, la manutenzione di filtri e linee, lo spurgo dell'aria e lo scarico dell'acqua, gli intervalli di manutenzione e si conclude con un breve riepilogo dei rischi e delle cure per i sistemi di alimentazione dei carrelli elevatori diesel.
Progettazione e componenti principali dei sistemi di alimentazione diesel
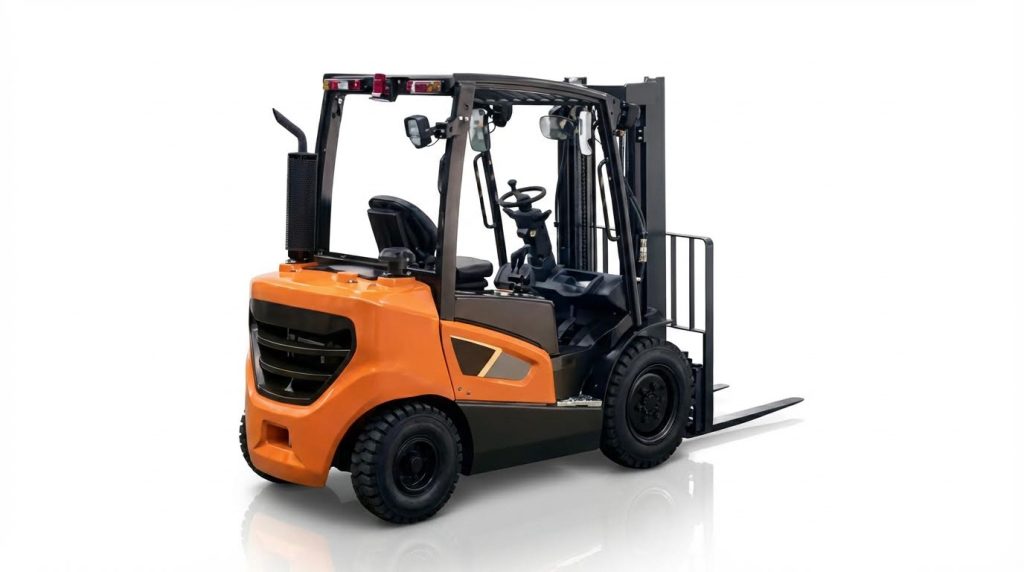
I sistemi di alimentazione dei carrelli elevatori diesel utilizzavano un design a pressione graduale per fornire carburante pulito e dosato al motore. Gli ingegneri hanno separato l'alimentazione a bassa pressione dall'iniezione ad alta pressione per semplificare la diagnostica e il controllo. Il layout mirava a ridurre al minimo l'aerazione, controllare la contaminazione e mantenere una pressione stabile al variare dei carichi. La comprensione di questa architettura ha aiutato i tecnici a mantenere affidabilità, prestazioni in termini di emissioni e sicurezza.
Circuiti a bassa pressione e circuiti ad alta pressione spiegati
Il circuito a bassa pressione trasportava il carburante dal serbatoio alla pompa di iniezione a pressioni modeste, tipicamente inferiori a 0.5 MPa. Comprendeva il serbatoio, le linee di aspirazione, la pompa di sollevamento o di alimentazione, il sedimentatore e i filtri primario e secondario. I guasti in questo circuito si manifestavano con l'assenza di flusso di carburante, la formazione di schiuma nel gasolio o l'ingresso di aria, e causavano difficoltà di avviamento o stallo del motore. Il circuito ad alta pressione partiva dall'uscita della pompa di iniezione e funzionava a decine o centinaia di megapascal. Forniva impulsi di carburante dosati con precisione a ciascun iniettore attraverso linee rigide ad alta pressione. I tecnici individuavano i guasti del circuito sgonfiando l'ingresso della pompa di iniezione; un flusso assente o schiumoso indicava problemi di bassa pressione, mentre un flusso normale con problemi di prestazioni indicava guasti di alta pressione.
Componenti chiave: serbatoio, pompe, filtri, iniettori
Il serbatoio del carburante conteneva gasolio e incorporava sfiati, deflettori interni e un sistema di aspirazione progettato per ridurre al minimo l'ingestione di sedimenti. Una pompa di alimentazione meccanica o elettrica prelevava il carburante dal serbatoio e forniva l'alimentazione a bassa pressione alla pompa di iniezione. Filtri e un sedimentatore d'acqua rimuovevano particolato e acqua, proteggendo i componenti di precisione da usura e corrosione. La pompa di iniezione generava un'alta pressione e un'erogazione di carburante temporizzata a ciascun cilindro. Gli iniettori atomizzavano il carburante in goccioline fini, consentendo una combustione efficiente e controllando fumo ed emissioni. I guasti alle pompe o agli iniettori richiedevano la riparazione o la sostituzione per ripristinare le corrette caratteristiche di pressione e spruzzatura.
Nozioni di base sulla disposizione del sistema di alimentazione e sulla direzione del flusso
I tipici sistemi di alimentazione dei carrelli elevatori diesel seguivano un percorso di flusso lineare dal serbatoio al motore e di nuovo al serbatoio tramite linee di ritorno. Il carburante solitamente fluiva dal serbatoio attraverso un prefiltro o sedimentatore a maglie grosse, quindi attraverso la pompa di alimentazione, seguito da un filtro principale più fine prima di entrare nella pompa di iniezione. Le linee ad alta pressione convogliavano quindi il carburante dalla pompa a ciascun iniettore, mentre le perdite e il carburante in eccesso tornavano a bassa pressione al serbatoio. Gli alloggiamenti dei filtri e alcune linee utilizzavano frecce o marcature per indicare la direzione del flusso, che i tecnici seguivano durante l'installazione. Un orientamento corretto impediva la restrizione del flusso, garantiva un'adeguata filtrazione e riduceva il rischio di sacche d'aria. Un chiaro modello mentale di questo layout supportava un'efficiente risoluzione dei problemi, come l'isolamento di ostruzioni o l'identificazione di punti in cui aria o acqua potevano accumularsi.
Diagnosi dei guasti comuni del sistema di alimentazione
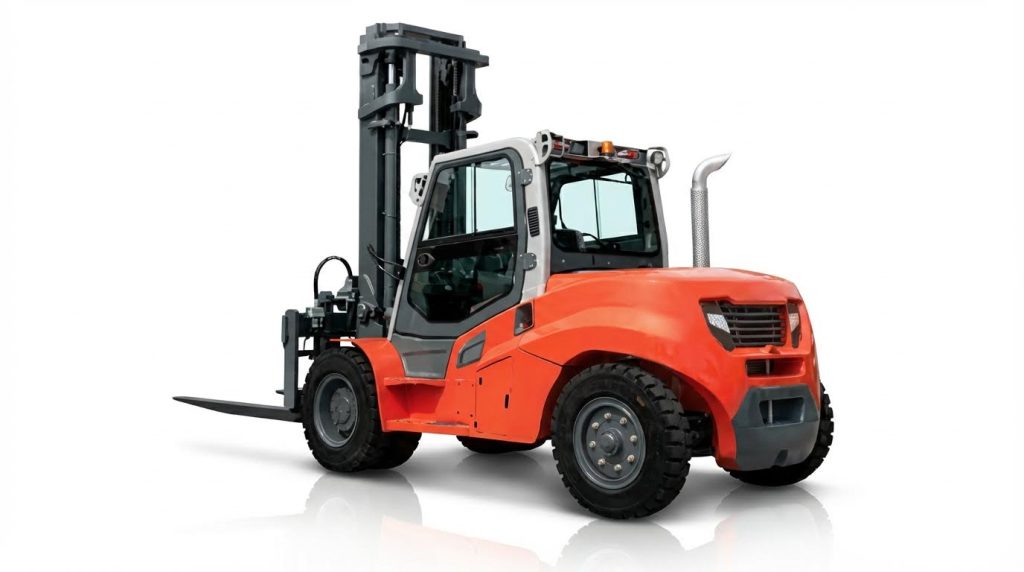
Una diagnosi accurata dei guasti al sistema di alimentazione dei carrelli elevatori diesel ha ridotto i tempi di fermo e prevenuto danni secondari al motore. I tecnici in genere iniziavano con un controllo strutturato dei circuiti di pressione, della fasatura di iniezione, dell'aspetto dei gas di scarico e della risposta al carico. Questo approccio sistematico ha permesso di isolare se i guasti fossero dovuti all'erogazione del carburante, alla qualità della combustione o al degrado meccanico. Una chiara mappatura dei sintomi e delle cause ha inoltre supportato la coerenza dei registri di manutenzione e la conformità alle normative.
Differenziazione dei guasti a bassa e alta pressione
I tecnici distinguevano i guasti del circuito a bassa e alta pressione ispezionando il flusso di carburante dopo aver sgonfiato la pompa di iniezione. Se non usciva carburante o gasolio schiumoso, classificavano il problema come un problema di bassa pressione, solitamente a monte della pompa di iniezione. Le cause tipiche includevano un serbatoio vuoto, tubi del carburante ostruiti, filtri della pompa intasati, filtri contaminati o tubi flessibili obsoleti e con perdite. Se il flusso di carburante appariva stabile e privo di bolle, si concentravano sui componenti ad alta pressione come la pompa di iniezione e gli iniettori, verificando la presenza di grippaggi, usura o guasti ai collegamenti di controllo. Questo test binario riduceva al minimo lo smontaggio non necessario e guidava la sostituzione mirata dei componenti.
Sintomi da errori di temporizzazione dell'iniezione
Una fasatura di iniezione errata produceva un suono caratteristico e prestazioni non ottimali. Una fasatura anticipata causava un battito metallico acuto e ritmico, un aumento della temperatura nei cilindri, una debole accelerazione, fumo nero allo scarico e difficoltà di avviamento a caldo o a freddo. Una fasatura ritardata causava un rumore di combustione sordo e indistinto, una scarsa risposta della velocità all'acceleratore, surriscaldamento sotto carico, fumo bianco allo scarico e una perdita di potenza generale. I tecnici hanno corretto la fasatura allentando le viti di fissaggio della pompa e ruotando il corpo pompa per anticipare o ritardare l'iniezione a piccoli incrementi. Hanno quindi verificato i miglioramenti nella stabilità al minimo, nella risposta al carico e nella chiarezza dello scarico.
Analisi del colore del fumo per la causa principale
Il colore del fumo di scarico fungeva da rapido indicatore diagnostico per problemi di combustione e qualità del carburante. Un fumo bianco persistente spesso indicava contaminazione da acqua nel diesel o una fasatura di iniezione eccessivamente ritardata, soprattutto a caldo. Il fumo nero era in genere il risultato di una fasatura di alimentazione del carburante anticipata, di un'aspirazione d'aria limitata da filtri intasati, di una scarsa atomizzazione dell'iniettore o di un sovraccarico oltre la capacità nominale. Un fumo blu con un evidente odore d'olio suggeriva l'ingresso di olio lubrificante nella camera di combustione dovuto a livelli elevati di olio nei sistemi di aspirazione o a componenti del motore usurati. I tecnici combinavano sempre le osservazioni del fumo con i controlli di temperatura, carico e sistema di alimentazione per confermare le cause profonde.
Cause di debolezza, stallo e spegnimento del motore
La perdita di potenza del motore era spesso dovuta a un'alimentazione di carburante insufficiente nel circuito a bassa pressione. Fori di sfiato del serbatoio ostruiti, tubazioni ristrette, giunti allentati o guarnizioni deteriorate riducevano la portata alla pompa di iniezione, soprattutto a carichi elevati. Ulteriori fattori contribuenti includevano filtri dell'aria o del gasolio sporchi, portata della pompa insufficiente, aria o umidità intrappolate nelle tubazioni, fasatura errata, scarico ristretto, bassa quantità di iniezione o getti di iniezione inadeguati. Lo spegnimento improvviso della fiamma durante il funzionamento indicava solitamente mancanza di carburante a causa di un serbatoio vuoto, tubazioni ostruite o rotte, filtri intasati, ingresso di aria da giunti allentati o una pompa di alimentazione guasta. Per una risoluzione efficace dei problemi era necessario controllare il livello del carburante, l'integrità delle tubazioni, le condizioni del filtro, lo stato di spurgo dell'aria e quindi valutare fattori meccanici come le condizioni del treno valvole e l'usura delle fasce elastiche.
Procedure di manutenzione preventiva del sistema di alimentazione
La manutenzione preventiva dei sistemi di alimentazione dei carrelli elevatori diesel ha ridotto i tempi di fermo non pianificati e prolungato la durata del motore. Si basava su procedure strutturate che controllavano la contaminazione, gestivano l'usura e mitigavano i rischi per la sicurezza derivanti da carburante e gas di scarico. I tecnici combinavano attività programmate, controlli delle condizioni e analisi delle tendenze dei guasti per mantenere i sistemi entro le prestazioni di progetto. Le seguenti sottosezioni illustrano metodi pratici in linea con i tipici standard di manutenzione industriale.
Pratiche di lavoro sicure e blocco per lavori di carburante
Gli interventi sull'impianto di alimentazione iniziavano sempre con l'isolamento delle fonti di energia. I tecnici parcheggiavano il carrello elevatore in piano, selezionavano la folle, abbassavano le forche, innestavano il freno di stazionamento e spegnevano il motore. Toglievano la chiave di accensione e, nei programmi formali, applicavano dispositivi di blocco/segnalazione per impedire l'avviamento accidentale. Le aree di lavoro richiedevano una buona ventilazione e un rigoroso controllo delle fonti di accensione, incluso il divieto di fumare e di lavorare a temperature elevate nelle vicinanze.
Il personale indossava occhiali di sicurezza, guanti resistenti al gasolio e indumenti protettivi per limitare il contatto della pelle e degli occhi con il carburante. Hanno posizionato vaschette di raccolta e tamponi assorbenti sotto filtri, tubazioni e raccordi per catturare le perdite e prevenire scivolamenti o contaminazione del terreno. Il carburante fuoriuscito è stato pulito o lasciato evaporare in condizioni controllate, nel rispetto delle normative ambientali locali. I tecnici hanno utilizzato utensili antiscintilla laddove esisteva il rischio di esplosione e hanno verificato che gli estintori fossero accessibili e ispezionati.
Sostituzione del filtro del carburante e ispezione della linea
Gli intervalli di sostituzione del filtro del carburante variavano in genere da 500 a 1.000 ore di funzionamento, in base ai livelli di polvere e alla qualità del carburante. Prima della sostituzione, i tecnici verificavano le specifiche corrette del filtro e preparavano gli attrezzi, nuove guarnizioni e una vaschetta di raccolta. Scaricavano la pressione del sistema utilizzando un primer manuale o allentando con cautela i raccordi, quindi bloccavano o pizzicavano le linee di alimentazione per limitare la perdita di carburante. I filtri posizionati lungo i longheroni del telaio o nel vano motore venivano rimossi allentando i morsetti o i raccordi filettati, annotando l'orientamento e la direzione del flusso.
Dopo aver rimosso il vecchio filtro, i meccanici hanno ispezionato i tubi del carburante per individuare eventuali crepe, abrasioni, rigonfiamenti o infiltrazioni nei giunti. Tubi vecchi o con perdite, fascette danneggiate e raccordi deformati sono stati sostituiti per evitare futuri guasti al circuito a bassa pressione. Il nuovo filtro è stato installato con lo stesso orientamento, osservando eventuali frecce di flusso, e i collegamenti sono stati serrati alla coppia di serraggio indicata dal produttore per evitare distorsioni o perdite. La pulizia attorno alle porte e alle filettature era fondamentale, poiché le particelle introdotte potevano rapidamente ostruire iniettori e pompe.
Spurgo dell'aria, drenaggio dell'acqua e adescamento
Dopo aver aperto il circuito del carburante, la rimozione dell'aria era essenziale per evitare avviamenti difficoltosi, minimo irregolare o spegnimento della fiamma. I tecnici individuavano la vite di spurgo sulla pompa di iniezione o sulla testa del filtro e la allentavano leggermente. Quindi azionavano la pompa di adescamento manuale o utilizzavano la pompa elettrica con la chiave in posizione ON, indirizzando il carburante in un contenitore. Lo spurgo continuava fino a quando non fuoriusciva un flusso di carburante costante e privo di bolle, dopodiché la vite di spurgo veniva serrata senza coppia eccessiva.
I separatori d'acqua o i sedimentatori richiedevano uno svuotamento periodico, soprattutto in climi umidi o con qualità del carburante variabile. A motore spento, il tappo di scarico veniva aperto e la pompa di adescamento veniva azionata fino a quando l'acqua e i contaminanti non si erano dissolti e non era uscito gasolio pulito. Il tappo veniva quindi fissato e verificato l'eventuale presenza di perdite. L'adescamento finale del sistema veniva continuato fino a quando non si avvertiva una decisa resistenza in corrispondenza dell'adescamento, a indicare che il circuito era pieno. Il motore veniva avviato e lasciato girare al minimo mentre i tecnici verificavano la presenza di perdite e il funzionamento stabile.
Intervalli di manutenzione, registrazioni e strumenti predittivi
Una cura efficace del sistema di alimentazione si basava su intervalli di manutenzione strutturati e integrati nel piano di manutenzione generale. I controlli giornalieri riguardavano perdite visibili, gestione del livello del carburante e aspetto dei gas di scarico, mentre le attività settimanali e mensili includevano l'ispezione del filtro, il controllo delle condizioni dei tubi flessibili e lo svuotamento del sedimentatore. Intervalli più lunghi, come i tagliandi trimestrali o semestrali, includevano ispezioni complete del sistema di alimentazione e la verifica delle prestazioni di iniezione. Le pratiche di rifornimento, tra cui il riempimento a fine giornata e la prevenzione del riempimento eccessivo del serbatoio, riducevano i problemi di sedimentazione e di dilatazione termica.
I registri di manutenzione documentavano date, ore di funzionamento, parti sostituite e sintomi osservati, e gli operatori li conservavano per diversi anni a supporto degli audit e dell'analisi delle tendenze. Questi registri aiutavano a identificare problemi ricorrenti, come l'intasamento frequente dei filtri o ripetute infiltrazioni d'aria, che potevano indicare scarsa qualità del carburante o difetti nascosti nelle linee. Alcune flotte integravano i programmi di manutenzione con strumenti predittivi come il monitoraggio del consumo di carburante, l'osservazione dell'andamento dei fumi di scarico e il campionamento periodico del carburante. Solo personale qualificato eseguiva le regolazioni della fasatura di iniezione o dei componenti ad alta pressione, garantendo la conformità alle normative e un'efficienza costante del motore.
Riepilogo della cura e dei rischi del sistema di alimentazione dei carrelli elevatori diesel
La manutenzione del sistema di alimentazione dei carrelli elevatori diesel si basava su routine di ispezione strutturate, diagnosi di guasti corrette e metodi di manutenzione disciplinati. I tecnici distinguevano i guasti del circuito a bassa pressione da quelli ad alta pressione osservando l'erogazione del carburante alla pompa di iniezione, quindi intervenivano di conseguenza su filtri, linee, pompe o iniettori. La corretta fasatura dell'iniezione rimaneva fondamentale perché una fasatura anticipata o ritardata influiva sulla qualità della combustione, sulla temperatura di scarico e sul colore del fumo, oltre a causare battito in testa, perdita di potenza e difficoltà di avviamento. L'analisi del fumo di scarico, in particolare fumo bianco, nero o blu, forniva indizi rapidi ed economici sulla contaminazione da acqua, sul rapporto aria-carburante, sull'ingresso di olio o sulla deviazione della fasatura.
La prassi del settore ha privilegiato le misure preventive rispetto alle riparazioni reattive. La sostituzione regolare del filtro del carburante, lo spurgo dell'aria e lo scarico dell'acqua dai sedimentatori hanno ridotto il rischio di danni agli iniettori, usura della pompa e spegnimento improvviso della fiamma dovuto a carburante contaminato. Le procedure di sicurezza, tra cui il parcheggio in piano, il blocco dell'accensione, una buona ventilazione e rigorosi protocolli di rifornimento, hanno ridotto i rischi di incendio, esplosione ed esposizione. I quadri normativi e gli standard aziendali interni richiedevano registri di manutenzione documentati, personale qualificato e il rispetto delle politiche di blocco/etichettatura e dei DPI per garantire la conformità e la tracciabilità.
Le tendenze future indicavano un utilizzo più ampio di diagnostica di bordo, sensori di pressione e telematica per monitorare in tempo reale la pressione del carburante, il carico dei filtri e le prestazioni degli iniettori. Questi strumenti supportavano strategie di manutenzione predittiva, consentendo la sostituzione dei filtri, la manutenzione degli iniettori o la pulizia del serbatoio prima che le prestazioni si degradassero o le emissioni superassero i limiti. In pratica, gli operatori e i responsabili della pianificazione della manutenzione dovevano integrare i dati dei sensori con le ispezioni tradizionali, l'osservazione del fumo e i controlli manuali della pressione per ottenere un regime di manutenzione equilibrato ed economicamente vantaggioso. La combinazione di una progettazione robusta, procedure rigorose e monitoraggio basato sui dati riduceva al minimo i tempi di inattività, prolungava la durata dei componenti e controllava i rischi per la sicurezza e l'ambiente nel funzionamento dei carrelli elevatori diesel. Inoltre, l'integrazione di strumenti avanzati come pinze per fusti , impilatori elettrici per fusti e movimentatori di fusti poteva ulteriormente migliorare l'efficienza operativa nelle applicazioni di movimentazione dei materiali.