I carrelli elevatori a forche hanno svolto un ruolo centrale nella moderna logistica di magazzino, colmando il divario tra la movimentazione manuale dei pallet e i carrelli elevatori di grandi dimensioni. Il loro design consentiva il sollevamento, il trasporto e l'impilamento efficienti di carichi pallettizzati in corridoi ristretti e ambienti di stoccaggio misti.
Questo articolo ha esaminato le funzioni principali e la progettazione, la sicurezza di funzionamento e manutenzione e i criteri di selezione ingegneristici per i carrelli elevatori a cavalletto. Ha inoltre analizzato come gli strumenti digitali, la manutenzione predittiva e l'automazione abbiano ridefinito le aspettative prestazionali e la gestione del ciclo di vita per questa categoria di apparecchiature.
Funzioni principali e progettazione degli impilatori a cavalletto
Le funzioni principali e le caratteristiche progettuali hanno determinato il modo in cui i carrelli elevatori a portale supportano lo stoccaggio denso e sicuro nei magazzini moderni. Gli ingegneri hanno valutato la cinematica, i percorsi di carico e i margini di stabilità per specificare configurazioni idonee per diverse strutture. La comprensione della disposizione dei componenti, delle capacità nominali e delle tipologie di veicoli comparabili ha consentito una selezione accurata delle attrezzature e un controllo dei rischi.
Cos'è uno straddle stacker e come funziona
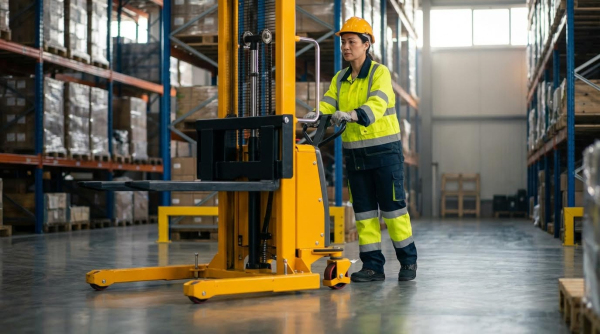
Il carrello elevatore a forche a cavalletto era un mezzo di sollevamento azionato a piedi o da un operatore che sollevava, trasportava e impilava carichi pallettizzati. Le sue forche a cavalletto passavano su entrambi i lati del pallet o del carico, consentendo alle forche di lavorare con pallet a base chiusa e mantenendo al contempo un telaio compatto. L'unità motrice forniva trazione e sterzo, mentre un sistema elettroidraulico sollevava e abbassava il montante e le forche. Gli operatori posizionavano il carrello, regolavano l'altezza delle forche e poi si spostavano con il carico a velocità ridotta e controllata per mantenere stabilità e visibilità. In corridoi stretti, il passo corto e la geometria dello sterzo consentivano manovre precise rispetto ai carrelli elevatori controbilanciati di dimensioni maggiori.
Componenti chiave: albero, gambe a cavalcioni e forcelle
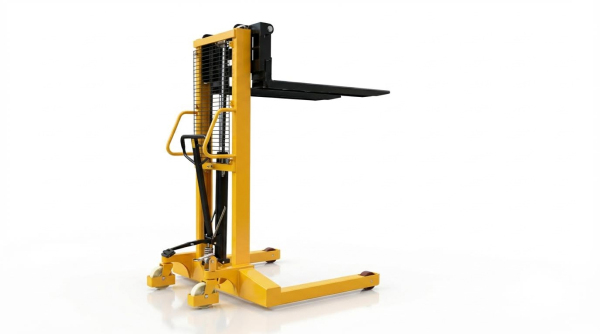
Il montante costituiva la struttura verticale primaria e sosteneva il carrello e le forche tramite catene e cilindri idraulici. I progettisti avevano specificato montanti singoli, doppi o tripli a seconda delle altezze di sollevamento richieste, che nelle unità avanzate superavano i 9 m. Le gambe a cavalletto sostenevano il carico lateralmente e trasferivano le forze al pavimento tramite ruote di carico, aumentando il triangolo di stabilità senza aggiungere massa di contrappeso. Le forche si agganciavano alle aperture dei pallet e trasmettevano il carico al carrello; gli ingegneri avevano dimensionato la sezione, la lunghezza e la classe delle forche in base alla portata nominale e alla geometria dei pallet. Ruote, unità di trasmissione, timone di comando e sistema frenante completavano il percorso del carico e il sistema di movimento, e tutti richiedevano un dimensionamento coordinato per evitare di sovraccaricare alcun componente sotto carico nominale.
Centro di carico, capacità nominale e stabilità
Le capacità nominali dipendevano sia dalla massa nominale del carico sia dalla distanza specificata dal baricentro del carico, in genere 500 mm per i pallet standard. Se il baricentro effettivo del carico superava questo valore a causa di carichi lunghi o irregolari, la capacità di sicurezza diminuiva in base alle curve di declassamento del produttore. La stabilità di un carrello elevatore a zanche larghe si basava sul poligono formato dalle ruote motrici e di carico, più il baricentro del carico sollevato. All'estensione del montante, il baricentro combinato si spostava in avanti e verso l'alto, riducendo il margine di stabilità, soprattutto in curva o in frenata. Gli operatori dovevano quindi rispettare la portata nominale, mantenere i carichi bassi durante la marcia ed evitare pendenze laterali o manovre brusche che spostassero il baricentro al di fuori della base di appoggio.
Carrelli elevatori a forche oblique, carrelli retrattili e carrelli controbilanciati
Gli stoccatori a cavalletto differivano dai carrelli elevatori retrattili perché supportavano il carico su gambe di sollevamento fisse anziché estendere un pantografo o spostare un montante nelle scaffalature. I carrelli elevatori retrattili raggiungevano solitamente altezze di sollevamento maggiori e uno sbraccio maggiore sulle scaffalature, ma richiedevano condizioni del pavimento e larghezze delle corsie adattate al loro passo e alla geometria degli stabilizzatori. I carrelli elevatori controbilanciati utilizzavano un contrappeso posteriore al posto delle gambe di sollevamento, il che consentiva loro di gestire una gamma più ampia di forme di carico e di interfacciarsi direttamente con banchine e rimorchi. Tuttavia, necessitavano di corridoi più ampi e imponevano carichi a pavimento più elevati a causa della massa concentrata del contrappeso. Gli stoccatori a cavalletto erano quindi adatti a distanze di percorrenza brevi e medie, altezze di sollevamento moderate e corridoi stretti, dove le dimensioni compatte, il ridotto consumo energetico e il posizionamento preciso prevalevano sulla necessità di capacità di sbraccio lungo.
Pratiche di funzionamento, ispezione e manutenzione sicure
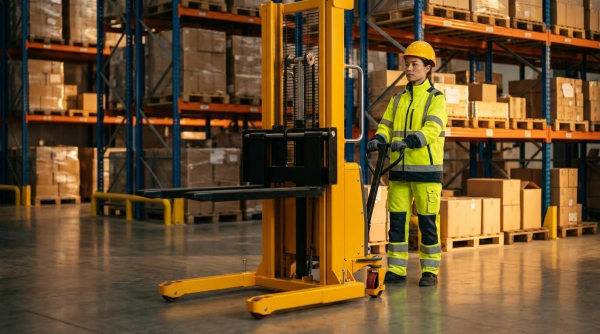
Il funzionamento sicuro degli straddle stacker dipendeva da routine di ispezione rigorose, operatori qualificati e dal rispetto delle capacità nominali. I team di progettazione hanno specificato procedure che integravano controlli pre-utilizzo, regole di guida e intervalli di manutenzione strutturati per controllare i rischi. Pratiche consolidate hanno ridotto i tempi di fermo non pianificati, limitato l'affaticamento strutturale e prolungato la durata dei componenti del montante, dell'impianto idraulico e dei sistemi di trasmissione.
Controlli pre-operativi e test funzionali
Gli operatori hanno innanzitutto parcheggiato il carrello elevatore a zanche larghe su una superficie piana, con l'interruttore a chiave spento e tutti i comandi in folle. Hanno ispezionato visivamente eventuali perdite di olio, acqua o componenti idraulici, controllato le condizioni degli pneumatici, il fissaggio delle ruote e verificato che le forche fossero completamente abbassate con il montante in posizione verticale. L'apertura dei coperchi di servizio ha consentito di controllare l'olio idraulico, il liquido dei freni, l'elettrolita della batteria e, ove applicabile, i lubrificanti del motore o dell'unità di trasmissione. Con l'interruttore a chiave acceso, gli operatori hanno verificato il funzionamento delle spie luminose, del clacson, delle luci, dell'arresto di emergenza e dei freni prima di spostare il carrello. I test funzionali hanno quindi verificato la fluidità del sollevamento, dell'abbassamento e dell'inclinazione, senza rumori anomali o movimenti a scatti nel montante o nelle catene.
Tecniche di guida sicura, sollevamento e accatastamento
Per viaggiare in sicurezza, gli operatori dovevano mantenere il carico basso, in genere a 100-200 mm dal pavimento, e guidare a velocità controllata. La geometria dello sterzo e i passi corti consentivano curve strette, ma gli operatori mantenevano una visuale libera ed evitavano bruschi cambi di direzione sotto carico. Durante il sollevamento, centravano il pallet tra le gambe di sollevamento, posizionavano le forche completamente sotto il carico e rispettavano la portata nominale al baricentro specificato. Durante l'impilamento, allineavano il pallet perpendicolarmente alla scaffalatura, lo sollevavano all'altezza desiderata, lo facevano avanzare lentamente, quindi lo abbassavano fino a quando non si era fermato prima di ritirare le forche. Le procedure per l'attraversamento di banchine di carico, pianali di camion o vagoni ferroviari richiedevano velocità ridotta, verificavano la portata delle piastre e mantenevano il montante leggermente inclinato all'indietro per garantire la stabilità.
Manutenzione ordinaria, forche, alberi e catene
I piani di manutenzione definivano in genere attività giornaliere, ogni 250 ore e annuali, in linea con le istruzioni del produttore e le normative locali. I controlli giornalieri riguardavano i livelli dei fluidi, le perdite visibili, l'usura degli pneumatici e il funzionamento dei dispositivi di sicurezza come interblocchi e finecorsa. I tecnici ispezionavano le forche per verificare la presenza di crepe, usura dei talloni, flessioni e il corretto innesto dei perni di bloccaggio, rimuovendo le forche che superavano i limiti di usura. Le ispezioni del montante e del carrello si concentravano sulla rettilineità delle rotaie, sull'integrità delle saldature e sulla scorrevolezza dei rulli per tutta la corsa. Le catene di sollevamento richiedevano pulizia, lubrificazione con prodotti specifici e misurazione periodica dell'allungamento, con sostituzione una volta superata la percentuale consentita. I registri di manutenzione documentati aiutavano a identificare i problemi ricorrenti e supportavano gli audit di conformità.
Cura della batteria, gestione dei tempi di inattività e ancoraggio
I carrelli elevatori elettrici si basavano su cicli di ricarica corretti della batteria, sul controllo del livello dell'elettrolita e sulla gestione della temperatura per mantenere la capacità. Gli operatori seguivano procedure di ricarica che evitavano scariche profonde al di sotto dello stato di carica raccomandato e consentivano un'adeguata equalizzazione quando specificato. Durante i tempi di fermo o quando il carrello era in panne, le procedure descrivevano come abbassare le forche, bloccare le ruote e, se necessario, sollevare le ruote motrici o di carico con dei blocchi prima della manutenzione. Lo spostamento di un'unità in panne richiedeva l'utilizzo di punti di traino o di sollevamento approvati, mai del montante o delle forche, per evitare danni strutturali. Per il trasporto su rimorchi o vagoni ferroviari, gli standard di ancoraggio richiedevano l'abbassamento del montante, il bloccaggio dei freni di stazionamento e l'utilizzo di catene o cinghie omologate nei punti di ancoraggio designati per evitare spostamenti durante il trasporto.
Criteri di selezione, applicazioni e tendenze emergenti
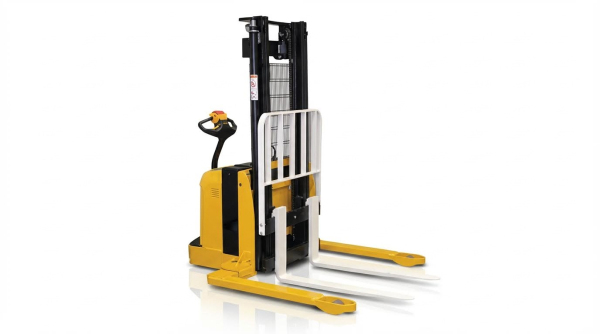
Gli stacker a portale hanno svolto un ruolo fondamentale nell'allineamento delle prestazioni intralogistiche con gli obiettivi di spazio, sicurezza e costi. I team di progettazione hanno valutato queste macchine non solo come dispositivi di sollevamento, ma anche come piattaforme configurabili in grado di interagire con pallet, scaffalature, pavimenti e sistemi digitali. La scelta ottimale si è basata sulla quantificazione dei vincoli, sulla codifica dei casi d'uso e sulla proiezione dei costi del ciclo di vita in base a cicli di lavoro realistici.
Adattamento degli impilatori a cavalletto ai vincoli della struttura
Gli ingegneri hanno innanzitutto definito la larghezza del corridoio, i raggi di sterzata e i punti di trasferimento prima di selezionare i carrelli elevatori a forche. La larghezza delle gambe di appoggio e la lunghezza complessiva del telaio hanno determinato la capacità del carrello di muoversi agevolmente tra le rampe di carico, le casse dei camion e le corsie di stoccaggio. L'altezza del montante, sia in posizione di sollevamento libero che a riposo, doveva essere sufficiente a superare gli architravi delle porte e a raggiungere il livello di stoccaggio superiore. La planarità del pavimento, la capacità di carico puntuale e le transizioni tra le superfici hanno vincolato la scelta delle dimensioni delle ruote e delle sospensioni. Il ciclo di lavoro, espresso in ore di funzionamento per turno e sollevamenti all'ora, ha guidato la scelta tra i transpallet manuali più leggeri e i modelli elettrici con specifiche superiori.
Tipi di carico, stili di pallet e scelte di attacco
La selezione dipendeva fortemente dalla geometria del carico, dalla massa e dal baricentro. I pallet e le piattaforme a base chiusa richiedevano forche in grado di abbassarsi completamente fino al pavimento e gambe di scavalco che aggirassero le assi inferiori. Carichi larghi o irregolari spingevano gli ingegneri a specificare maggiori spazi di scavalco interni o forche regolabili per mantenere la stabilità. Accessori come pinze, bracci o posizionatori di forche ampliavano i casi d'uso, ma riducevano la portata nominale netta in un dato baricentro. I team di ingegneri convalidavano ogni accessorio rispetto alla targhetta di portata e si assicuravano che gli operatori comprendessero i limiti e le tecniche di movimentazione aggiornati.
Costo del ciclo di vita, consumo energetico e conformità alla sicurezza
Il costo totale di proprietà includeva acquisizione, energia, manutenzione programmata e tempi di fermo non pianificati. Gli stoccatori elettrici a cavalletto con motori di trazione e sollevamento efficienti hanno ridotto il consumo di kilowattora per tonnellata-metro di lavoro. I piani di manutenzione prevedevano intervalli di ispezione giornalieri e ogni 8 ore, coprendo sistemi idraulici, catene, forche, ruote e sistemi elettrici. Le revisioni di conformità facevano riferimento agli standard applicabili per i carrelli industriali e alle normative locali sulla sicurezza sul lavoro. Caratteristiche progettuali come interblocchi, abbassamento di emergenza e un'etichettatura chiara della portata hanno supportato le valutazioni dei rischi e ridotto la probabilità di incidenti.
Gemelli digitali, manutenzione predittiva e automazione
I team di ingegneria hanno modellato sempre più flotte di carrelli elevatori a cavalletto all'interno di gemelli digitali dei magazzini. Questi modelli hanno valutato percorsi di viaggio, congestione e cicli di sollevamento per ottimizzare le dimensioni della flotta e l'infrastruttura delle batterie. I dati dei sensori relativi a pressioni idrauliche, correnti dei motori e firme delle vibrazioni hanno supportato algoritmi di manutenzione predittiva. Questi sistemi hanno segnalato problemi in via di sviluppo come allungamenti delle catene, usura dei cuscinetti o perdite idrauliche prima che i guasti causassero tempi di fermo. Le strutture all'avanguardia hanno integrato sistemi di guida semi-automatizzati, ausili per la visibilità migliorata e connettività ai sistemi di gestione del magazzino per coordinare i carrelli elevatori azionati dall'uomo con le attrezzature automatizzate.
Riepilogo e punti chiave per i team di ingegneria
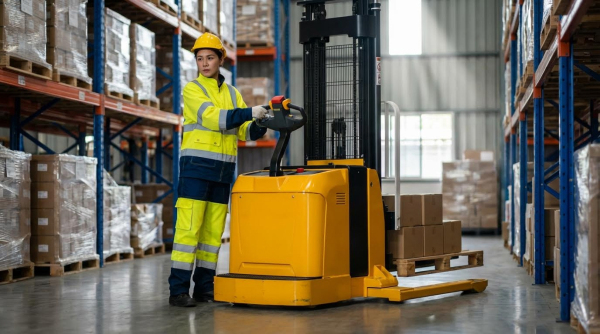
I team di progettazione hanno trattato i carrelli elevatori a zanche larghe come sistemi configurabili piuttosto che come carrelli elevatori generici. Le implementazioni più efficaci hanno allineato la geometria delle attrezzature, le capacità nominali e i sistemi energetici con i vincoli quantificati della struttura e i casi di carico. Ciò ha richiesto definizioni chiare di larghezze delle corsie, altezze delle scaffalature, design dei pallet e cicli di lavoro prima della specifica o dell'approvvigionamento. Le prestazioni di sicurezza dipendevano da controlli pre-operativi rigorosi, formazione convalidata degli operatori e rigorosa aderenza ai diagrammi del centro di carico e delle capacità.
Dal punto di vista industriale, i carrelli elevatori a forche a sbalzo si sono evoluti in macchine con maggiore portata e capacità, dotate di migliore visibilità ed ergonomia di controllo. Il settore ha integrato sempre più strumenti digitali, tra cui la registrazione della manutenzione, il monitoraggio delle condizioni e le prime forme di diagnostica predittiva. I comandi e i punti di interfaccia predisposti per l'automazione hanno preparato questi carrelli per il futuro funzionamento come commissionatori semi-elettrici o completamente automatizzati. Le normative in materia di attrezzature di sollevamento, batterie e sicurezza dell'operatore hanno continuato a influenzare le caratteristiche progettuali e i requisiti di documentazione.
Per un'implementazione pratica, i team necessitavano di regimi di ispezione strutturati, in genere a intervalli di 8 ore o giornalieri, che coprissero impianti idraulici, forche, montanti, catene, ruote e circuiti di sicurezza. I piani di manutenzione delle batterie, inclusi i profili di carica e la gestione dell'elettrolita, influivano direttamente sui tempi di attività e sui costi del ciclo di vita. Procedure chiare per scenari di interruzione di corrente, abbassamento manuale, gestione di attrezzature guaste e fissaggio per il trasporto riducevano la gravità degli incidenti. Una roadmap tecnologica equilibrata combinava architetture meccaniche collaudate con l'adozione graduale di sensori, connettività e automazione, garantendo la compatibilità con l'infrastruttura esistente e preparandosi al contempo a una maggiore densità di magazzino e a maggiori esigenze di produttività. Ad esempio, l'integrazione di strumenti come il transpallet manuale o il carrello elevatore a timone poteva ottimizzare specifici flussi di lavoro.