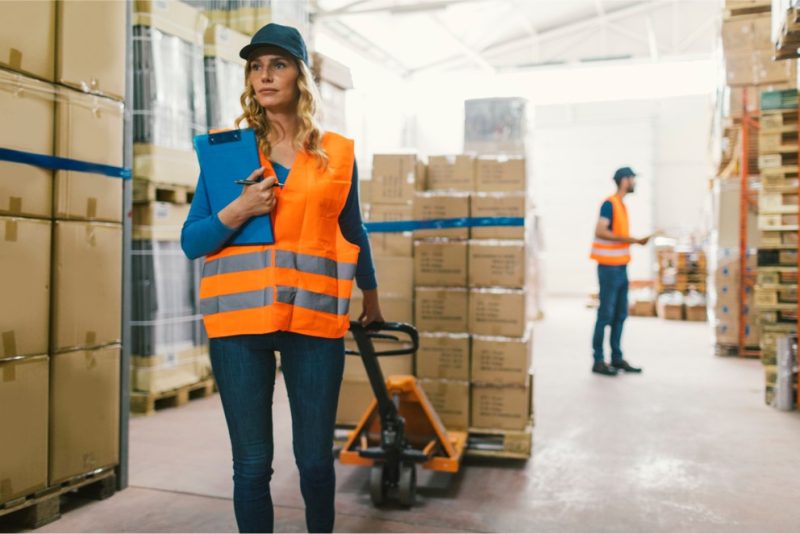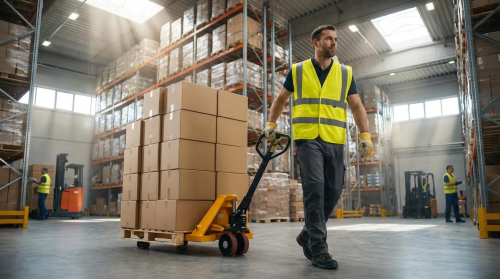
I transpallet elettrici rappresentano un sottoinsieme fondamentale dei carrelli elevatori industriali negli ambienti di magazzino e logistica. Questo articolo esamina come gli enti di normazione e gli organismi di regolamentazione ne definiscono il ruolo all'interno della più ampia famiglia dei carrelli elevatori. Vengono analizzate le classificazioni formali ITA e OSHA, le caratteristiche di progettazione principali della Classe III e i quadri di riferimento per la sicurezza e l'ingegneria del ciclo di vita che ne regolano l'utilizzo. Infine, la classificazione dei transpallet elettrici come Classe III viene tradotta in implicazioni pratiche per la specifica, la conformità e la strategia di flotta nelle moderne operazioni di movimentazione dei materiali.
Classificazione dei carrelli elevatori e dove si adattano i transpallet
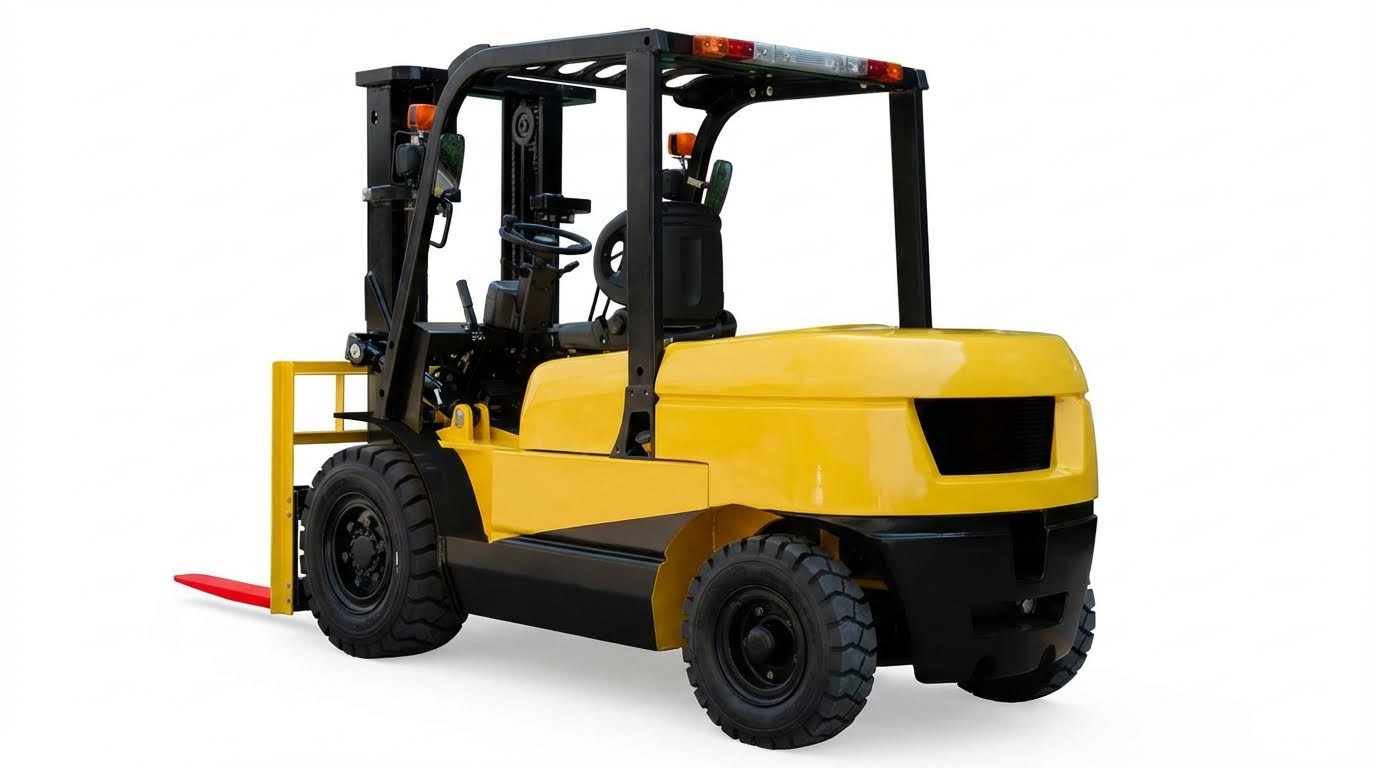
I quadri di classificazione dei carrelli elevatori creati da ITA, ISO e OSHA definivano confini netti tra le diverse tipologie di carrello. Questi sistemi raggruppavano i carrelli industriali in base alla fonte di alimentazione, alla posizione dell'operatore, all'ambiente e al ruolo funzionale. I transpallet elettrici rientravano in questa struttura come carrelli industriali motorizzati, non semplicemente come carrelli manuali potenziati. Comprendere il loro ruolo ha aiutato ingegneri, responsabili della sicurezza e pianificatori di flotte ad applicare i corretti requisiti tecnici e normativi.
Panoramica dei corsi per carrelli elevatori ITA e OSHA
La North American Industrial Truck Association ha suddiviso i carrelli elevatori in sette classi in base a potenza, ambiente di lavoro e geometria. La Classe III comprendeva i carrelli manuali e i carrelli con operatore a bordo dotati di motore elettrico, inclusi transpallet , impilatori e trattori da traino. Queste unità utilizzavano batterie di bordo, non disponevano di cabine per l'operatore con sedile e in genere operavano su pavimenti interni lisci. L'OSHA si è allineata a questo schema ai sensi del 29 CFR 1910.178 e ha trattato le unità di Classe III come carrelli industriali motorizzati. Le norme OSHA richiedevano formazione, valutazione e corsi di aggiornamento periodici per tutte le classi di carrelli motorizzati, inclusa la Classe III. I transpallet manuali non rientravano in questa categoria di carrelli motorizzati e pertanto non erano soggetti ai requisiti di certificazione OSHA per gli operatori di carrelli elevatori.
Perché i transpallet elettrici sono carrelli di classe III
I transpallet elettrici soddisfacevano tutti i criteri di classificazione per i carrelli di Classe III. Utilizzavano motori elettrici di trazione e sollevamento alimentati da batterie al piombo o agli ioni di litio. Gli operatori camminavano dietro il transpallet o si posizionavano su una piccola piattaforma, anziché sedersi in una cabina chiusa. I carrelli venivano utilizzati per il trasporto orizzontale a basso sollevamento e su brevi distanze di carichi pallettizzati, in genere inferiori a 3 tonnellate e con un'altezza di sollevamento inferiore a circa 250 millimetri. Il loro telaio compatto non richiedeva un contrappeso di grandi dimensioni, il che li differenziava dai carrelli elevatori controbilanciati di maggiore capacità . Queste caratteristiche corrispondevano alla definizione di "carrelli manuali o con operatore a bordo" fornita da ITA e OSHA, che ne giustificava la classificazione in Classe III.
Distinzione dai transpallet e carrelli manuali
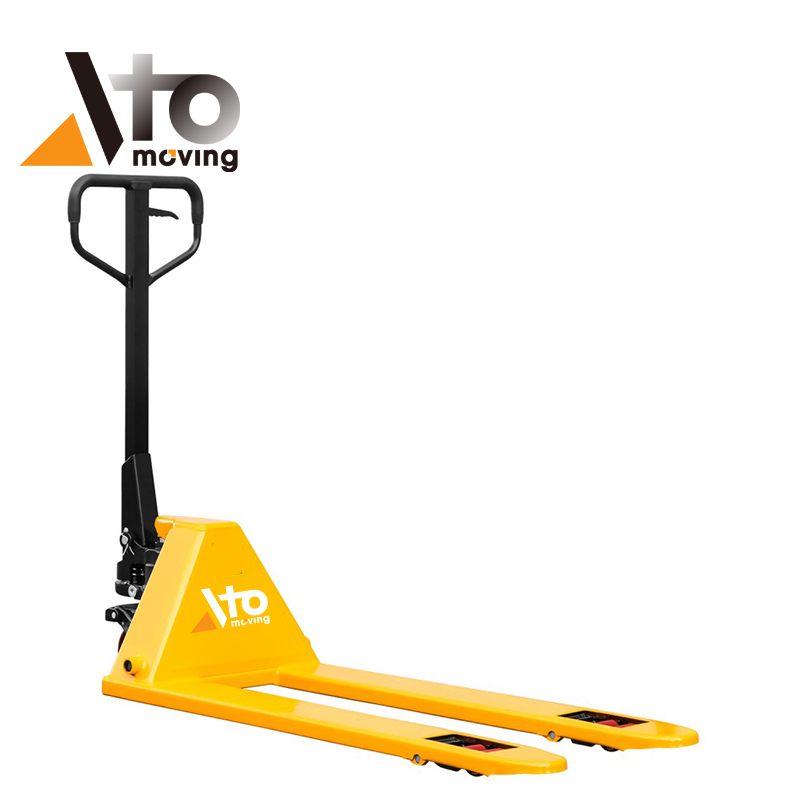
I transpallet manuali utilizzavano la forza umana per la trazione e il sollevamento idraulico, quindi gli standard non li classificavano come carrelli industriali motorizzati. Erano privi di azionamento elettrico, circuiti di controllo e batterie di trazione, il che li escludeva dalla Classe III. I carrelli da magazzino, i carrelli elevatori e i carrelli elevatori con piattaforma non sollevabile fornivano solo supporto per il rotolamento e non offrivano sollevamento motorizzato o forche integrate. I transpallet elettrici, al contrario, combinavano azionamento motorizzato, sollevamento motorizzato e geometria delle forche progettata per pallet standardizzati. Questa combinazione giustificava il loro status di carrello elevatore e li poneva sotto la normativa PIT. Ai fini della pianificazione ingegneristica e della sicurezza, questa distinzione incideva sugli obblighi di formazione, sui regimi di ispezione e sulle ipotesi di dimensionamento della flotta nei magazzini e nelle strutture logistiche.
Caratteristiche di progettazione dei transpallet elettrici di classe III
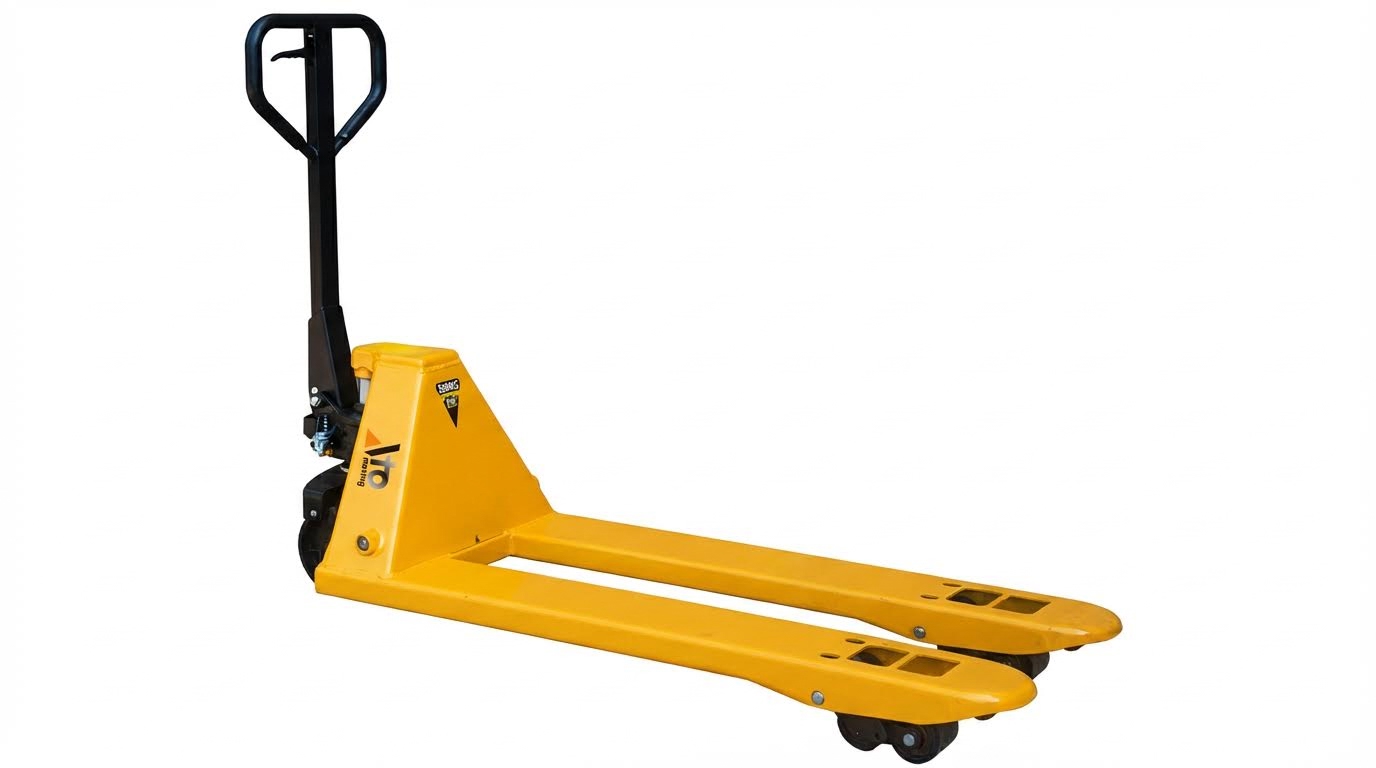
I transpallet elettrici di Classe III presentavano un'architettura distinta rispetto ai carrelli elevatori controbilanciati con guida a terra. Il loro design privilegiava spostamenti orizzontali brevi, altezze di sollevamento ridotte e ingombri ridotti rispetto all'elevato sbraccio del montante o alla capacità di operare su terreni accidentati. La comprensione di queste caratteristiche progettuali ha aiutato ingegneri e operatori ad adattare le attrezzature alla produttività, alla geometria delle corsie e ai vincoli normativi.
Limiti di alimentazione, capacità e ciclo di lavoro
I transpallet di Classe III utilizzavano l'alimentazione elettrica di bordo, storicamente batterie al piombo-acido e, sempre più spesso, batterie agli ioni di litio. Le capacità nominali tipiche rimanevano al di sotto delle 3 tonnellate, con molte unità di magazzino intorno alle 1.5-2.5 tonnellate a causa dell'assenza di contrappeso. La loro altezza massima di sollevamento rimaneva solitamente inferiore a 250 millimetri, sufficiente solo per superare irregolarità del pavimento e banchine di carico, piuttosto che per impilare su scaffalature. I cicli di lavoro dipendevano dalla composizione chimica delle batterie, dalle dimensioni del caricabatterie e dal tipo di turno; i sistemi al piombo-acido richiedevano una carica e un'equalizzazione programmate, mentre gli ioni di litio supportavano la carica parziale e occasionale con minore degradazione. Gli ingegneri hanno dimensionato la capacità delle batterie in base al consumo energetico per pallet-chilometro, alla temperatura ambiente e ai periodi di picco di produttività per evitare cali di tensione e perdite di prestazioni a fine turno.
Posizione dell'operatore, comandi e fattori di stabilità
I transpallet elettrici di questa classe utilizzavano configurazioni con operatore a bordo in piedi o a terra, non cabine con sedile. L'operatore controllava la traslazione e il sollevamento tramite un timone con interruttori integrati per acceleratore, direzione, sollevamento e abbassamento, oltre a un clacson e un pulsante di retromarcia o di emergenza. La stabilità si basava su un baricentro basso, una breve distanza dal baricentro del carico e una disposizione delle ruote a tre o quattro punti di ancoraggio, anziché su un contrappeso e un montante. I progettisti gestivano la stabilità longitudinale e laterale limitando l'altezza di sollevamento, limitando la velocità sotto carico e regolando le rampe di accelerazione e frenata nel controller del motore. I margini di stabilità dipendevano anche dalla lunghezza delle forche, dal passo e dal rapporto tra il baricentro combinato del carrello e del carico e il poligono di supporto definito dalle ruote.
Funzioni di trasporto orizzontale vs. sollevamento verticale
I transpallet di Classe III venivano utilizzati principalmente per il trasporto orizzontale su brevi distanze tra banchine di carico, corsie di smistamento e zone di stoccaggio. I loro sistemi idraulici sollevavano i carichi quel tanto che bastava per staccare i pallet dal pavimento, senza interferire con le scaffalature multilivello come facevano i carrelli retrattili o i carrelli controbilanciati. Questa focalizzazione funzionale semplificava la struttura del montante, riduceva l'altezza complessiva e consentiva l'utilizzo sotto architravi di porte e nastri trasportatori bassi. Poiché il sollevamento verticale era minimo, i compromessi di progettazione privilegiavano il telaio compatto e la manovrabilità rispetto a sezioni del montante ad alta resistenza e meccanismi di inclinazione. In termini di processo, questi carrelli colmavano il divario tra i transpallet manuali e i carrelli elevatori di maggiore capacità, alimentando e svuotando i flussi di pallet senza sostituire le attrezzature di movimentazione verticale.
Idoneità all'uso in ambienti interni, puliti e in corridoi stretti
I transpallet elettrici erano adatti ad ambienti interni con pavimenti lisci e duri, come centri di distribuzione, stabilimenti di produzione, magazzini farmaceutici e strutture alimentari. La loro trazione elettrica non produceva emissioni allo scarico e garantiva una bassa rumorosità, il che li rendeva adatti a operazioni in prossimità di camere bianche, a temperatura controllata o con requisiti igienici critici. Il telaio compatto e il raggio di sterzata ridotto consentivano la movimentazione in corridoi stretti, all'interno di rimorchi e intorno ad aree di stoccaggio congestionate, dove i carrelli elevatori più grandi non potevano ruotare in sicurezza. Opzioni di progettazione come forche a basso profilo, pulsanti di velocità lenta e comandi proporzionali precisi miglioravano la precisione di posizionamento su banchine e nastri trasportatori. Queste caratteristiche rendevano le unità di Classe III efficaci laddove l'ottimizzazione dello spazio, i limiti di qualità dell'aria e le soglie di esposizione al rumore dei lavoratori limitavano l'uso di carrelli elevatori a combustione interna.
Sicurezza, conformità e ingegneria del ciclo di vita
Sicurezza, conformità e ingegneria del ciclo di vita hanno definito le modalità di impiego dei transpallet elettrici di Classe III nelle strutture. Ingegneri e responsabili della sicurezza hanno integrato requisiti normativi, limiti tecnici e dati di manutenzione nelle decisioni relative alla flotta. Questa sezione si è concentrata sulla qualificazione degli operatori, sui controlli ingegneristici e sulle strategie di gestione delle risorse a supporto di un funzionamento sicuro e ad alta disponibilità.
Norme di formazione, certificazione e ispezione OSHA
Ai sensi della norma 29 CFR 1910.178, l'OSHA classificava i transpallet elettrici come carrelli elevatori industriali. La normativa prevedeva che gli operatori avessero almeno 18 anni e completassero un corso di formazione formale, un addestramento pratico e una valutazione sul posto di lavoro. I datori di lavoro dovevano certificare ciascun operatore e documentare la data della valutazione, il formatore e il tipo di attrezzatura. La rivalutazione avveniva almeno ogni tre anni, o prima in caso di incidente, quasi incidente o comportamento non sicuro. Le ispezioni giornaliere prima dell'uso erano obbligatorie e in genere riguardavano forche, clacson, freni, sterzo, comandi, perdite idrauliche e danni strutturali visibili. Gli stabilimenti utilizzavano spesso liste di controllo standardizzate per dimostrare la conformità e per inserire i difetti direttamente nei flussi di lavoro di manutenzione.
Regimi di manutenzione per batterie, sistemi idraulici e ruote
I programmi di ingegneria del ciclo di vita definivano gli intervalli di manutenzione per batterie, componenti idraulici e organi di rotolamento in base al ciclo di lavoro e all'ambiente. Le batterie al piombo-acido e agli ioni di litio richiedevano profili di carica corretti, evitando scariche profonde e controlli settimanali o mensili di tensione, temperatura e, in caso di celle allagate, delle condizioni dell'elettrolita. I sistemi idraulici richiedevano ispezioni semestrali per perdite dai cilindri, danni ai tubi flessibili, condizioni delle guarnizioni e contaminazione del fluido. Ruote e assali richiedevano controlli frequenti per punti piatti, usura dei cuscinetti e detriti incorporati che aumentavano la resistenza al rotolamento. La lubrificazione mensile dei cuscinetti delle ruote e dei punti di snodo riduceva il consumo energetico e prolungava la durata dei componenti. Piani di manutenzione preventiva documentati riducevano i tempi di fermo non pianificati e si allineavano alle aspettative OSHA per le condizioni di sicurezza delle apparecchiature.
Controlli del rischio per il bilanciamento del carico e la prevenzione del ribaltamento
I transpallet elettrici di Classe III erano sprovvisti di contrappesi, pertanto la stabilità dipendeva dal corretto posizionamento del carico e da una movimentazione prudente. Gli operatori dovevano rispettare la capacità nominale, in genere inferiore a 3 tonnellate, e mantenere il centro di carico combinato entro la distanza specificata dal produttore. I carichi dovevano essere distribuiti uniformemente su entrambe le forche, con i pallet danneggiati o i carichi decentrati segnalati per la ripallettizzazione. I controlli tecnici includevano una bassa altezza massima di sollevamento, solitamente inferiore a 250 millimetri, e limiti di velocità che riducevano l'instabilità dinamica. Le procedure prevedevano l'abbassamento completo delle forche durante la marcia e la riduzione della velocità su rampe, in zone congestionate e in prossimità di interfacce di stoccaggio con carrelli elevatori più grandi. Spesso, queste regole venivano combinate con corsie di marcia segnalate, percorsi a senso unico e requisiti di visibilità chiara per ridurre ulteriormente il rischio di collisioni e ribaltamenti.
Considerazioni su costi, tempi di attività e ottimizzazione della flotta
Le flotte di transpallet elettrici hanno contribuito in modo significativo ai costi operativi del magazzino a causa del consumo energetico, delle batterie, degli pneumatici e delle riparazioni non programmate. I team di ingegneria del ciclo di vita hanno monitorato il tempo medio tra i guasti e i cicli di sostituzione delle batterie per ottimizzare la spesa per la manutenzione. Strategie di ricarica opportunistica e caricabatterie di dimensioni adeguate hanno ridotto lo stress sulle batterie e prolungato la loro durata. I dati provenienti da ispezioni e telematica, laddove disponibili, hanno identificato le modalità di guasto ad alto impatto e i modelli di guida aggressivi che hanno fatto lievitare i costi. Il dimensionamento corretto della flotta, in base all'effettiva domanda di trasporto orizzontale e ai turni di lavoro, ha ridotto al minimo le attrezzature inattive e l'immobilizzazione di capitale. Un programma strutturato di Classe III ha bilanciato il costo di acquisizione, le prestazioni in termini di sicurezza e i tempi di attività, garantendo che i transpallet rimanessero collegamenti affidabili tra le banchine di carico, le aree di smistamento e le ubicazioni di stoccaggio.
Riepilogo: Implicazioni pratiche dello status di Classe III
La Classe III definiva i transpallet elettrici come carrelli industriali motorizzati con specifici limiti di progettazione e utilizzo. Funzionavano come macchine per il trasporto orizzontale a bassa elevazione, con portate tipiche inferiori a 3 tonnellate e altezze di sollevamento inferiori a 250 millimetri. Il loro telaio compatto, il funzionamento con operatore a terra o a bordo in piedi e l'alimentazione a batteria li rendevano ideali per magazzini ad alta densità e al chiuso. Gli standard ITA, ISO/TC110 e OSHA li classificavano come carrelli elevatori in senso normativo, il che ne determinava gli obblighi di formazione, ispezione e manutenzione.
Questa classificazione ha avuto forti implicazioni per la sicurezza e la conformità. L'OSHA ha trattato i transpallet elettrici come gli altri carrelli elevatori ai sensi della norma 29 CFR 1910.178, pertanto gli operatori hanno richiesto una formazione formale e pratica, una valutazione e una ricertificazione triennale. Ispezioni giornaliere pre-uso, manutenzione strutturata di batterie, componenti idraulici e ruote e controlli documentati dei rischi per la stabilità del carico non erano facoltativi; erano requisiti di base. Le organizzazioni che hanno integrato questi processi hanno ottenuto tassi di incidenti inferiori e una maggiore durata delle attrezzature.
Dal punto di vista ingegneristico e operativo, la classificazione come carrello elevatore di Classe III ha chiarito il ruolo dei transpallet elettrici all'interno della flotta. Questi si occupavano di movimentazioni di pallet su brevi distanze, operazioni di carico/scarico e stoccaggio, mentre i carrelli di classe superiore erano impiegati per lo stoccaggio verticale e la movimentazione all'aperto. Tale distinzione ha consentito un dimensionamento ottimale delle attrezzature, una riduzione del consumo energetico e una minimizzazione del rumore e delle emissioni in ambienti sensibili come gli impianti alimentari e farmaceutici. Le tendenze future indicavano un utilizzo più ampio di batterie agli ioni di litio, caricabatterie più intelligenti e monitoraggio telematico per estendere i tempi di attività e consentire la manutenzione predittiva. Allo stesso tempo, è probabile che la regolamentazione mantenga un'attenzione più rigorosa sulla competenza degli operatori e sulla sicurezza delle batterie, richiedendo controlli ingegneristici, procedure chiare e corsi di aggiornamento periodici per mantenere le flotte di Classe III produttive e conformi alle normative.