La strategia di magazzino basata sul prelievo a ondate (wave picking) strutturava le emissioni degli ordini in "ondate" predefinite, allineando prelievo, imballaggio e spedizione ai vincoli operativi reali. Questo articolo ha esaminato come definire le ondate e le regole di raggruppamento, confrontare il prelievo a ondate con i metodi a lotti, a zone e a cluster, e decidere quando le ondate sono adatte a un determinato profilo operativo. Ha quindi esplorato come progettare i parametri delle ondate in base alla capacità delle banchine di carico, alla produttività delle stazioni di imballaggio, alle modalità di stoccaggio e ai flussi misti, inclusi movimentazione manuale, nastri trasportatori, sistemi ASRS e sistemi di prelievo ordini di magazzino . Infine, ha descritto in dettaglio lo stack tecnologico, il framework KPI e le pratiche di miglioramento continuo necessari, concludendo con una roadmap di implementazione pratica per la transizione dal prelievo ad hoc a un sistema di evasione ordini robusto basato sulle ondate.
Principi fondamentali della progettazione del wave picking
Il design del prelievo a ondate ha stabilito un metodo strutturato e temporalmente differenziato per il rilascio del lavoro in magazzino. Raggruppava gli ordini in unità eseguibili che rispettavano vincoli reali come manodopera, attrezzature e tempi di consegna dei trasportatori. Un design robusto collegava i profili degli ordini a monte con le capacità di imballaggio e spedizione a valle. Gli ingegneri trattavano le ondate come unità di flusso controllabili anziché come liste di prelievo ad hoc.
Definizione di regole di raggruppamento di onde, batch e ordini
Un'ondata consisteva nel rilascio programmato di un insieme di ordini nel sistema di prelievo. All'interno di un'ondata, i lotti raggruppavano le righe d'ordine in modo che i picker raccogliessero gli articoli per più ordini in un unico giro. Le regole di raggruppamento utilizzavano criteri come affinità SKU, zone di stoccaggio condivise, scadenze di consegna e classi di temperatura o di pericolo. Gli ingegneri configuravano le regole del sistema di gestione del magazzino in modo che gli ordini con requisiti di imballaggio o conformità incompatibili non entrassero mai nello stesso lotto. Progetti efficaci limitavano anche le dimensioni del lotto in base alla capacità della stazione di imballaggio e alla produttività dello smistatore, per evitare congestioni a valle. Ciò creava una relazione prevedibile tra lavoro rilasciato, spostamenti dei picker e sforzo di consolidamento.
Metodi Wave Picking vs. Batch, Zone e Cluster
Il prelievo a ondate differiva dal prelievo a lotti puro perché aggiungeva una dimensione temporale e limiti di consegna espliciti. Il prelievo a lotti, da solo, raggruppava gli ordini, ma non si coordinava con i programmi dei corrieri o con la capacità delle banchine. Il prelievo a zone assegnava i lavoratori ad aree fisse, che gli ingegneri spesso combinavano con le ondate, in modo che ogni zona eseguisse la propria porzione di ondata in parallelo. Il prelievo a cluster utilizzava carrelli o contenitori multiscomparto, consentendo a un addetto al prelievo di preparare più ordini contemporaneamente durante un'ondata. Rispetto al prelievo continuo, ordine per ordine, le strategie basate sulle ondate miglioravano l'efficienza degli spostamenti, ma riducevano la flessibilità per gli ordini urgenti in arrivo in ritardo. Gli ingegneri spesso implementavano schemi ibridi, utilizzando ondate per volumi standard e ondate discrete o prioritarie per gli ordini urgenti.
Quando il Wave Picking si adatta al tuo profilo operativo
Il prelievo a ondate è adatto a strutture con volumi di ordini da medi ad alti e modelli di domanda relativamente stabili. Le operazioni con limiti di consegna chiari, profili di ordine ripetibili e banchine di carico limitate hanno beneficiato del prelievo a ondate programmate. Gli ambienti dominati da ordini singoli e di piccole dimensioni potevano utilizzare il prelievo a ondate per rilasciare grandi gruppi all'inizio della giornata e mantenere gli operatori costantemente carichi. L'evasione in giornata, altamente volatile e con frequenti cambi di ordine, favoriva approcci più dinamici o senza ondate, o microonde molto brevi. Prima di adottare il prelievo a ondate, gli ingegneri hanno analizzato la distribuzione delle dimensioni degli ordini, la diversità degli SKU e i requisiti di tempo di ciclo con risoluzione oraria. Se l'analisi avesse dimostrato che il rilascio controllato migliorava l'utilizzo delle banchine e riduceva gli spostamenti degli operatori di prelievo senza compromettere i livelli di servizio, il prelievo a ondate si è rivelato un valido candidato.
Impatti su layout, modalità di archiviazione e flusso
La progettazione del prelievo a ondate ha influenzato direttamente la configurazione degli scaffali, lo spazio di smistamento e la selezione delle attrezzature. Le ondate ad alta densità richiedevano che gli SKU a rapida movimentazione fossero posizionati vicini tra loro, vicino alle corsie di movimentazione principali e ai punti di ingresso per lo smistamento. Gli ingegneri hanno dimensionato le aree di consolidamento e smistamento in modo da contenere ondate complete senza bloccare corsie o banchine. Le modalità di stoccaggio come il flusso di cartoni, il flusso di pallet o le corsie navetta e ASRS sono state posizionate in modo da supportare i percorsi delle ondate dominanti e ridurre al minimo il traffico trasversale. Nastri trasportatori, smistatori e percorsi dei carrelli manuali dovevano assorbire la produzione istantanea di un'ondata anziché il volume orario medio. Ciò ha richiesto un attento bilanciamento delle capacità di prelievo, smistamento, imballaggio e spedizione, in modo che ogni ondata scorresse senza intoppi dal rilascio al carico senza formare colli di bottiglia cronici.
Parametri delle onde ingegneristiche per vincoli reali

I parametri ingegneristici delle onde richiedevano uno stretto collegamento tra le decisioni di rilascio degli ordini e i limiti fisici del sistema. Le operazioni che trattavano le onde come un puro artefatto di pianificazione in genere creavano picchi, tempi di inattività e mancati cutoff. Progetti efficaci, invece, sincronizzavano le dimensioni, i tempi e il contenuto delle onde con le capacità di impaccamento, smistamento, attracco e automazione. Questa sezione descrive come tradurre i vincoli reali in regole quantitative per la creazione e il rilascio delle onde.
Dimensionare correttamente le onde per adattarle alla capacità a valle
Il dimensionamento corretto delle ondate è iniziato con un modello di capacità chiaro per ogni fase a valle. Gli ingegneri hanno calcolato la produttività sostenibile per le stazioni di confezionamento, gli smistatori e le aree di stoccaggio in linee all'ora e ordini all'ora. La dimensione delle ondate è stata quindi calcolata in base alla capacità effettiva più piccola in questa catena, con fattori di sicurezza per variabilità e rilavorazione. Gli impianti che ignoravano questo aspetto spesso rilasciavano ondate sovradimensionate, che sovraccaricavano le attività di confezionamento e smistamento, aumentavano i tempi di ciclo degli ordini e aumentavano i tassi di errore.
Progetti pratici utilizzavano limiti di lotto per SKU, per ondata o per stazione di confezionamento. Ad esempio, una regola poteva limitare il numero di ordini multi-linea e lenti da confezionare in una singola ondata. La sincronizzazione della cadenza di rilascio delle ondate con il tempo di ciclo della stazione di confezionamento manteneva il work-in-process stabile anziché oscillante. Esperimenti controllati che variavano le dimensioni e il mix delle ondate, monitorando al contempo l'utilizzo delle confezioni e l'arretrato, hanno permesso ai team di convergere sui parametri ottimali per il lotto.
Allineamento delle onde ai limiti delle portaerei e alla capacità del bacino
La tempistica delle ondate doveva rispettare le finestre di ritiro del vettore, la disponibilità dei rimorchi e la capacità delle porte delle banchine. Gli ingegneri hanno mappato il limite di ogni vettore, il tempo medio di carico e l'assegnazione delle banchine, quindi hanno calcolato a ritroso l'orario di inizio più recente possibile per ogni ondata di spedizione. Questa pianificazione garantiva che il prelievo, lo smistamento, l'imballaggio e la preparazione fossero completati prima dell'inizio del carico. In precedenza, ondate mal allineate creavano punti di strozzatura alle banchine e causavano spedizioni perse.
Le strutture hanno ridotto questi problemi scaglionando le ondate nell'arco della giornata anziché rilasciare grandi quantità di merci a fine turno. Hanno progettato le ondate in modo che ogni banchina gestisse un flusso prevedibile e uniforme di volumi in uscita. Le regole di pianificazione delle ondate hanno raggruppato gli ordini per vettore, livello di servizio e area di destinazione per ridurre al minimo i tocchi dei rimorchi e la ri-movimentazione. Il monitoraggio della puntualità delle spedizioni per ondata ha contribuito a verificare se la logica temporale e le ipotesi di capacità delle banchine fossero valide in base ai modelli di domanda reali.
Ottimizzazione di slotting e pick-path per onde ad alta densità
Le onde ad alta densità si basavano su un posizionamento intelligente e su percorsi di prelievo ottimizzati. Gli ingegneri utilizzavano i dati relativi alla frequenza di prelievo e all'affinità degli SKU per posizionare gli articoli frequentemente raggruppati in lotti ravvicinati. Ciò riduceva la distanza di spostamento e aumentava la probabilità che un addetto al prelievo potesse prelevare più righe d'ordine in un'unica passata. Le regole di creazione delle onde che enfatizzavano la sovrapposizione degli SKU amplificavano ulteriormente questo vantaggio.
I sistemi di gestione del magazzino hanno supportato l'ottimizzazione del percorso di prelievo sequenziando le posizioni per ridurre al minimo il backtracking e il traffico trasversale. Nei percorsi a ondate dense, la chiara direzionalità delle corsie e i confini delle zone hanno prevenuto la congestione e i rischi per la sicurezza. La riorganizzazione periodica basata sui profili di domanda aggiornati ha mantenuto il layout allineato all'evoluzione dei modelli di ondata. Il confronto delle linee orarie e della distanza di percorrenza prima e dopo la riorganizzazione ha quantificato i vantaggi derivanti da queste modifiche ingegneristiche.
Bilanciamento di flussi manuali, trasportatori, ASRS e atomici
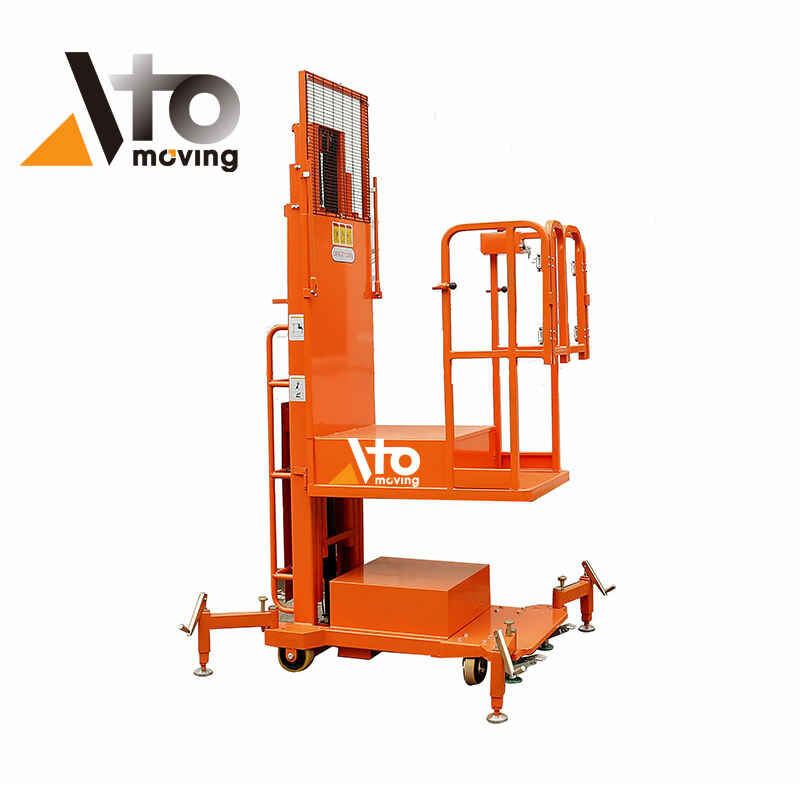
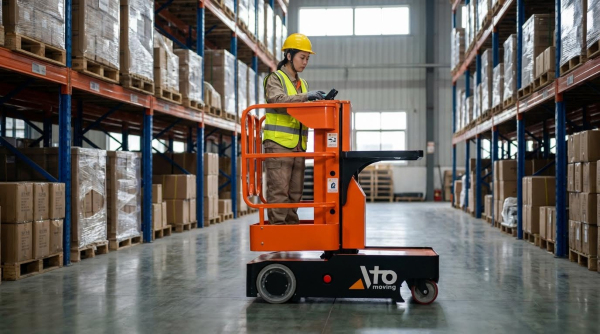
I parametri del flusso dovevano inoltre riflettere la combinazione di flussi manuali, basati su nastri trasportatori, ASRS e commissionatori semi-elettrici . Ogni sottosistema presentava tempi di risposta, capacità di buffer e modalità di guasto differenti. Gli ingegneri li hanno modellati come risorse parallele o sequenziali e hanno impostato regole di flusso in modo che nessuna singola tecnologia diventasse un collo di bottiglia persistente. Ad esempio, le zone ASRS e i commissionatori di magazzino potevano gestire SKU ad alta frequenza, mentre le zone manuali si occupavano di articoli irregolari o ingombranti.
Il coordinamento del rilascio delle ondate con i sistemi ASRS e i tempi di ciclo delle macchine di prelievo ordini ha mantenuto stabili le lunghezze delle code nei punti di induzione e spedizione. I limiti di accumulo dei nastri trasportatori e la produttività dei sistemi di smistamento hanno definito il numero massimo di ondate simultanee per determinate famiglie di prodotti. La formazione incrociata del personale ha permesso una temporanea riallocazione tra prelievo manuale, imballaggio e preparazione quando l'automazione si avvicinava alla saturazione. Il monitoraggio continuo dell'utilizzo per sottosistema, combinato con piccoli aggiustamenti alle dimensioni e al contenuto delle ondate, ha mantenuto il flusso complessivo equilibrato e resiliente.
Tecnologia, controllo e miglioramento continuo
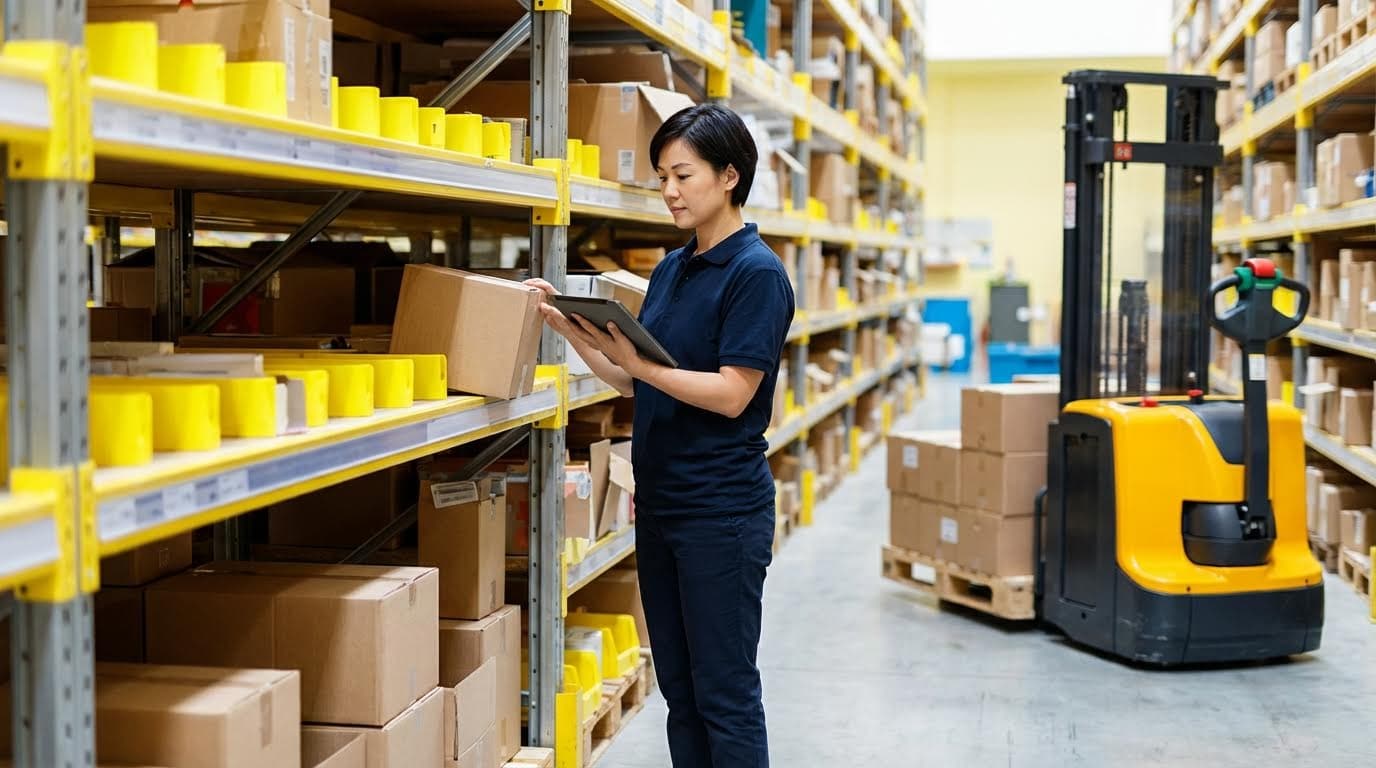
La tecnologia governava la stabilità e le prestazioni delle operazioni di wave picking. Le moderne architetture di controllo collegavano logica, automazione e analisi WMS in un unico flusso, dall'emissione dell'ordine alla sua manifestazione. I team di progettazione dovevano trattare la progettazione delle onde come un problema di controllo a ciclo chiuso, non come un'attività di configurazione una tantum. Questa sezione si è concentrata su come codificare le regole, orchestrare i sottosistemi e istituzionalizzare il miglioramento continuo.
Configurazione delle regole WMS, della logica di batch e delle eccezioni
Il WMS definiva le modalità di inserimento degli ordini nelle ondate, quindi il suo set di regole influenzava direttamente la distanza di percorrenza, la congestione e il carico di imballaggio. Gli ingegneri hanno configurato la logica di batching per raggruppare gli ordini in base all'affinità SKU, alla densità di prelievo, alla classe di temperatura, alla classe di pericolo e ai requisiti di imballaggio. Hanno inoltre implementato limiti per SKU, per addetto al prelievo e per stazione di imballaggio per evitare che le ondate sovradimensionate sovraccaricassero la capacità a valle. Le regole di priorità consentivano agli ordini accelerati o a ciclo breve di bypassare il batching standard e di essere avviati come microonde o prelievi discreti. I flussi di lavoro di gestione delle eccezioni nel WMS indirizzavano gli ordini in cortocircuito, le sostituzioni e quelli in ritardo a ondate separate o corsie manuali, evitando l'interruzione delle ondate in transito.
I set di regole efficaci riflettevano vincoli reali, non ipotesi idealizzate. I team hanno mappato i limiti di consegna dei trasportatori, la disponibilità delle porte di attracco, la produttività degli smistatori e i tempi di ciclo delle stazioni di imballaggio, quindi li hanno codificati come finestre di rilascio delle ondate e dimensioni massime delle ondate. Hanno utilizzato ambienti di simulazione o test WMS per convalidare nuove combinazioni di regole prima dell'implementazione, verificando l'accumulo di code e i limiti di consegna mancati. I processi di governance hanno controllato chi poteva modificare parametri come la frequenza delle ondate, i limiti di dimensione dei lotti e le regole di zonizzazione per evitare derive incontrollate nel comportamento del sistema.
Integrazione di smistamento, stazioni di imballaggio, ASRS e cobot
Le prestazioni del wave picking dipendevano dalla stretta integrazione tra le tecnologie di prelievo, smistamento, imballaggio e stoccaggio. Gli ingegneri hanno sincronizzato i volumi di rilascio delle onde con le velocità di smistamento, la capacità del trasportatore di accumulo e il personale delle stazioni di imballaggio per mantenere un livello stabile di work-in-process. I layout hanno posizionato punti di induzione, pareti di carico e stazioni di imballaggio in linea con lo scarico dello smistatore per ridurre al minimo gli interventi manuali. Il dimensionamento del buffer tra prelievo e imballaggio rifletteva la variabilità misurata nelle velocità di prelievo e nei picchi di interruzione dei trasportatori.
L'integrazione ASRS ha cambiato la natura delle ondate disaccoppiando il percorso dei picker dalle posizioni di stoccaggio. Il sistema sequenziava le presentazioni di contenitori o contenitori in base alle priorità delle ondate e alle assegnazioni di zona, mentre il WMS garantiva che l'output ASRS non superasse i limiti di smistamento a valle. I cobot o le postazioni di lavoro "merce-a-persona" supportavano ondate ad alta densità gestendo attività ripetitive di trasporto e presentazione, liberando gli operatori umani per la gestione delle eccezioni e i controlli di qualità. Standard di interfaccia, come l'integrazione basata su API e la messaggistica basata su eventi, consentivano a WMS, controller ASRS, smistatori e cobot di scambiare dati di stato in tempo reale.
I team di commissioning hanno convalidato i flussi end-to-end con ondate di test controllate. Hanno misurato i tempi di permanenza a ciascuna interfaccia, verificato le velocità di lettura di codici a barre o RFID e ottimizzato la logica di routing. Allarmi e dashboard hanno evidenziato discrepanze tra il flusso pianificato e quello effettivo, come la saturazione delle corsie di smistamento o il sottoutilizzo delle corsie ASRS, consentendo una rapida correzione.
KPI, gemelli digitali e ottimizzazione guidata dagli esperimenti
Il miglioramento continuo del prelievo a ondate si basava su una misurazione precisa delle prestazioni a livello di ondata. I KPI principali includevano linee e unità all'ora, tempo di ciclo dell'ordine, tasso di puntualità delle spedizioni per ondata, accuratezza del prelievo e dell'imballaggio e utilizzo di smistatori e stazioni di imballaggio. Gli ingegneri hanno segmentato queste metriche per tipo di ondata, dimensione del lotto, zona e turno per identificare colli di bottiglia strutturali anziché incidenti isolati. Hanno anche monitorato i tassi di ri-gestione e il volume delle eccezioni come indicatori di regole di batching inadeguate o violazioni dei vincoli.
I gemelli digitali del magazzino, integrati in strumenti di simulazione, hanno permesso ai team di testare dimensioni alternative delle ondate, cadenze di rilascio, schemi di zonizzazione e configurazioni delle apparecchiature senza mettere a rischio le operazioni in tempo reale. Questi modelli hanno utilizzato profili di ordini storici, distanze di viaggio e dati sulle prestazioni delle apparecchiature per approssimare la realtà. L'ottimizzazione basata sugli esperimenti ha seguito un ciclo di pianificazione-esecuzione-verifica-azione, in cui i test A/B controllati hanno regolato parametri come i limiti dei lotti, gli orari di inizio delle ondate o le strategie di prelievo e prelievo. I risultati hanno informato le modifiche permanenti alla configurazione nel WMS e nei sistemi di controllo.
I cicli di feedback si sono chiusi su più orizzonti. I dashboard in tempo reale hanno supportato gli aggiustamenti giornalieri, come l'anticipo di un'ondata aggiuntiva prima di un cut-off del vettore. Le revisioni settimanali e mensili si sono concentrate sulla riprogettazione strutturale, comprese le revisioni degli slot e dei modelli di personale. Nel tempo, questa sperimentazione sistematica ha migliorato la produttività, ridotto la variabilità e stabilizzato i livelli di servizio.
Modelli di sicurezza, formazione e personale interfunzionale
Gli ambienti di raccolta delle onde ad alta intensità tecnologica hanno introdotto nuove considerazioni in termini di sicurezza e fattori umani. Ingegneri e responsabili della sicurezza hanno valutato le interazioni tra persone, nastri trasportatori, cobot e interfacce ASRS, definendo percorsi pedonali chiari e zone di esclusione. Procedure di lockout-tagout, accessibilità agli arresti di emergenza e segnali visivi per lo stato delle onde hanno ridotto i rischi durante la manutenzione e le attività di picco. Il design ergonomico delle stazioni di carico e delle pareti di carico ha limitato gli sforzi ripetitivi durante le ondate ad alto volume.
I programmi di formazione hanno riguardato i flussi di lavoro WMS, gli standard di scansione, la gestione delle eccezioni e le regole di interazione con le apparecchiature. Il personale ha appreso come le priorità delle ondate, la logica di batching e i limiti di tempo influenzassero le loro attività quotidiane, migliorando il rispetto dei processi. La formazione trasversale ha permesso ai selezionatori di supportare l'imballaggio, lo staging o l'elaborazione delle eccezioni durante i picchi di domanda, uniformando l'utilizzo tra le diverse funzioni. Le procedure operative standard hanno documentato le risposte a problemi comuni come il superamento delle corsie, i prelievi insufficienti e i contenitori smistati in modo errato.
I modelli di gestione del personale interfunzionale consideravano il magazzino come un sistema di flusso integrato piuttosto che come reparti isolati. I responsabili dei team monitoravano i KPI in tempo reale e riassegnavano i lavoratori tra le fasi di prelievo, consolidamento, imballaggio e carico per mantenere la lunghezza delle code prevista. Questa flessibilità integrava l'automazione e il controllo del WMS, garantendo che le risorse umane assorbissero la variabilità che le attrezzature fisse non potevano gestire. Nel tempo, l'attenzione combinata su sicurezza, competenze e adattabilità ha sostenuto operazioni a ondate ad alte prestazioni senza sacrificare la conformità o il benessere dei lavoratori.
Riepilogo e tabella di marcia per l'implementazione pratica
Il wave picking era un metodo strutturato per raggruppare gli ordini in ondate temporizzate che sincronizzavano il prelievo, l'imballaggio e la spedizione. Aumentava la produttività e la precisione quando gli ingegneri dimensionavano le ondate in base a vincoli reali, come la capacità delle banchine, la produttività delle stazioni di imballaggio, i limiti degli smistatori e i limiti di consegna dei trasportatori. I progetti più efficaci abbinavano regole di batching intelligenti nel sistema di gestione del magazzino all'ottimizzazione dello slotting, al controllo del percorso di prelievo e all'uso appropriato di tecnologie come ASRS, nastri trasportatori e automazione mobile. Le operazioni che monitoravano i KPI per ondata, come le linee all'ora, il tempo di ciclo dell'ordine e la velocità di spedizione puntuale, mantenevano prestazioni stabili e reagivano più rapidamente ai cambiamenti della domanda.
Da una prospettiva di settore, il wave picking si collocava tra l'evasione ordine per ordine completamente in tempo reale e il prelievo in batch di grandi lotti. Era adatto a profili di ordini ad alto volume e relativamente stabili, in particolare per l'e-commerce e il rifornimento al dettaglio, dove i pianificatori potevano pre-costruire wave in base ai programmi dei trasportatori. Le tendenze future puntavano verso modelli ibridi che combinavano wave, waveless e batching dinamico, orchestrati da WMS e sistemi di esecuzione di magazzino utilizzando dati in tempo reale provenienti da ASRS, smistatori e automazione. I gemelli digitali e gli strumenti di simulazione supportavano sempre più la regolazione offline delle dimensioni, dei tempi e delle assegnazioni delle zone delle wave prima che le modifiche raggiungessero il piano.
In pratica, l'implementazione ha funzionato meglio se effettuata in fasi successive. I team hanno inizialmente mappato la capacità del flusso end-to-end, incluse le zone di prelievo, smistamento, imballaggio, banchine di carico e scarico e i limiti di consegna dei corrieri. Successivamente, hanno testato le regole di flusso in una zona limitata, dimensionato correttamente i lotti per evitare di sovraccaricare le fasi di imballaggio e smistamento e configurato i vincoli del WMS per famiglie di SKU, temperatura e classi di rischio. Dopo aver stabilizzato le prestazioni, hanno introdotto gradualmente modifiche all'allocazione degli spazi, ottimizzazione del percorso di prelievo e, ove giustificato, sistemi ASRS o trasporto automatizzato. Una roadmap equilibrata ha mantenuto la flessibilità per gli ordini urgenti, ha imposto revisioni basate sui dati dei KPI e ha istituzionalizzato il miglioramento continuo, in modo che la logica di flusso si evolvesse con i profili degli ordini, anziché deteriorarsi al variare dei volumi e dei mix. Per migliorare l'efficienza, strumenti come il commissionatore di magazzino , la piattaforma a forbice e il transpallet manuale sono stati spesso integrati nei flussi di lavoro.