I carrelli elevatori e i relativi componenti usati, se specificati e ispezionati correttamente, rappresentavano un modo conveniente per costruire o dimensionare le flotte. Questo articolo ha spiegato come definire i requisiti di prestazioni e sicurezza e come tradurli in criteri tecnici per carrelli elevatori, attrezzature e componenti usati. Ha esaminato la valutazione ingegneristica di forche, montanti, componenti idraulici e pneumatici, e ha descritto dettagliatamente le migliori pratiche per la valutazione di batterie e componenti ad alta usura utilizzando moderni strumenti diagnostici. Infine, ha collegato questi elementi in un approccio strutturato che ha ridotto i rischi, controllato i costi del ciclo di vita e migliorato l'affidabilità nell'approvvigionamento e nella rivendita di carrelli elevatori usati.
Definizione dei requisiti per carrelli elevatori usati e flotte
Requisiti tecnici chiari hanno costituito la base di strategie di successo per carrelli elevatori e flotte usati. Gli acquirenti che hanno quantificato le aspettative in termini di carico, ciclo di lavoro, ambiente e sicurezza hanno ridotto i rischi del ciclo di vita e i tempi di fermo non pianificati. La valutazione ingegneristica ha consentito un confronto realistico di unità, componenti, forche e batterie usati rispetto alle prestazioni e ai costi previsti. Questa sezione ha illustrato come tradurre le esigenze operative in specifiche misurabili prima dell'acquisto.
Valutazione del carico, del ciclo di lavoro e dell'ambiente
Iniziare definendo la massa massima del carico in chilogrammi, la distanza dal baricentro del carico e l'altezza di sollevamento in metri. Questi tre parametri determinano la portata nominale minima e la classe di montante richieste. L'analisi del ciclo di lavoro dovrebbe includere le ore di funzionamento per turno, i turni al giorno e il rapporto tra utilizzo di picco e utilizzo medio. Le applicazioni ad alto carico, superiori a 2,000 ore all'anno, richiedono un controllo più rigoroso dei contaore, delle condizioni idrauliche e dei cicli della batteria.
I fattori ambientali hanno fortemente influenzato la selezione dei componenti e l'usura. Le operazioni di stoccaggio a basse temperature inferiori a 0 °C richiedevano fluidi idraulici, composizioni chimiche delle batterie e protezione dalla corrosione adeguati. Le atmosfere polverose o corrosive acceleravano il degrado di catene, rulli del montante ed elettricità, quindi gli acquirenti dovevano specificare i livelli di tenuta e i requisiti di filtrazione. L'uso in corridoi stretti, banchine o misto interno-esterno incideva anche sul raggio di sterzata, sul tipo di pneumatici e sull'altezza da terra richiesta.
Abbinamento del tipo di propulsore all'applicazione
La scelta del gruppo propulsore dipendeva dalle normative sulla qualità dell'aria interna, dal ciclo di lavoro e dall'infrastruttura energetica. I carrelli elevatori elettrici con batterie al piombo-acido o al litio erano adatti ad ambienti interni e misti, dove le emissioni locali zero e la bassa rumorosità erano priorità. Le opzioni al piombo-acido erano più adatte a operazioni prevedibili su più turni con sale di ricarica e programmi di manutenzione consolidati. Le soluzioni al litio si adattavano ad operazioni ad alta produttività e con ricariche occasionali che richiedevano tempi di risposta rapidi e tempi di manutenzione ridotti.
I camion a combustione interna alimentati a gasolio, GPL o CNG tradizionalmente venivano utilizzati per lavori all'aperto, pesanti o su superfici irregolari. Offrivano rifornimenti rapidi e un'elevata potenza continua, ma richiedevano una ventilazione dei gas di scarico più rigorosa negli ambienti interni e una manutenzione del motore più frequente. Al momento dell'acquisto di un mezzo usato, gli ingegneri dovrebbero confrontare le condizioni del sistema di alimentazione, l'hardware di controllo delle emissioni e le prestazioni di raffreddamento con il carico previsto e le temperature ambiente. Le piattaforme ibride o elettriche avanzate richiedevano un esame più approfondito dell'elettronica di controllo e della cronologia diagnostica.
Valutazione della vita residua e del costo totale
La valutazione della vita residua ha combinato l'ispezione tecnica con previsioni di utilizzo realistiche. Gli indicatori chiave includevano ore di funzionamento, registri di manutenzione, risultati delle ispezioni strutturali e conteggio dei cicli della batteria o stato di salute. Per le unità elettriche, la capacità residua della batteria e le condizioni del caricabatterie spesso dominavano il valore residuo. Per le unità a combustione interna, la compressione del motore, le prestazioni della trasmissione e l'integrità idraulica determinavano le ore di servizio rimanenti previste.
L'analisi dei costi totali doveva estendersi oltre il prezzo di acquisto. Gli acquirenti dovrebbero modellare il costo del carburante o dell'energia per ora di esercizio, gli intervalli di manutenzione pianificati e le sostituzioni previste dei componenti principali come batterie, alberi o trasmissioni. I dati dei report di settore hanno mostrato che i programmi di manutenzione strutturati hanno ridotto i costi di riparazione fino al 40% e prolungato la durata delle apparecchiature di diversi anni. L'integrazione di questi risparmi nei modelli di costo orario ha consentito un confronto equo tra unità usate più recenti e più vecchie. Anche il valore residuo di rivendita al termine dell'utilizzo pianificato dovrebbe essere incluso nel calcolo.
Conformità, documentazione e cronologia della sicurezza
I controlli di conformità normativa erano obbligatori prima di integrare carrelli elevatori usati in una flotta. La norma OSHA 1910.178 richiedeva ispezioni giornaliere e una corretta manutenzione, pertanto gli acquirenti dovevano verificare che il design del carrello, le targhette di portata e i dispositivi di sicurezza fossero conformi agli standard vigenti. La revisione della documentazione doveva includere i rapporti di ispezione precedenti, i registri di manutenzione, le fatture di riparazione e qualsiasi documentazione relativa a modifiche strutturali. Documenti mancanti o incompleti aumentavano l'incertezza e potevano influenzare il prezzo o i criteri di accettazione.
La storia di sicurezza ha fornito informazioni cruciali sui rischi nascosti. La presenza di precedenti ribaltamenti, collisioni importanti o riparazioni al telaio ha giustificato test strutturali e non distruttivi dettagliati. Forche, montanti, protezioni superiori e accessori per tamburi dei carrelli elevatori non dovevano presentare riparazioni di saldatura non autorizzate o marcature di capacità alterate. I locali batterie e le apparecchiature di ricarica dovevano essere conformi ai requisiti di ventilazione, controllo delle fuoriuscite e DPI. Un'unità usata conforme alle normative, dotata di documentazione tracciabile e con una storia di sicurezza impeccabile, garantiva un minor rischio operativo e di responsabilità per il proprietario della flotta.
Valutazione tecnica di forche, alberi e pneumatici usati
La valutazione ingegneristica delle strutture di movimentazione dei carichi ha determinato se un carrello elevatore usato potesse essere rimesso in servizio in sicurezza. Forche, montanti, catene, componenti idraulici e pneumatici hanno tutti influenzato la stabilità, la capacità e il rischio di fermo macchina. Un processo di ispezione strutturato, in linea con gli standard e le normative, ha ridotto la probabilità di incidenti e guasti imprevisti. Gli acquirenti che hanno applicato limiti di usura quantificati e procedure di prova hanno ottenuto prestazioni più prevedibili dalle attrezzature usate.
Verifica dell'usura, dell'allineamento e della classificazione della forcella
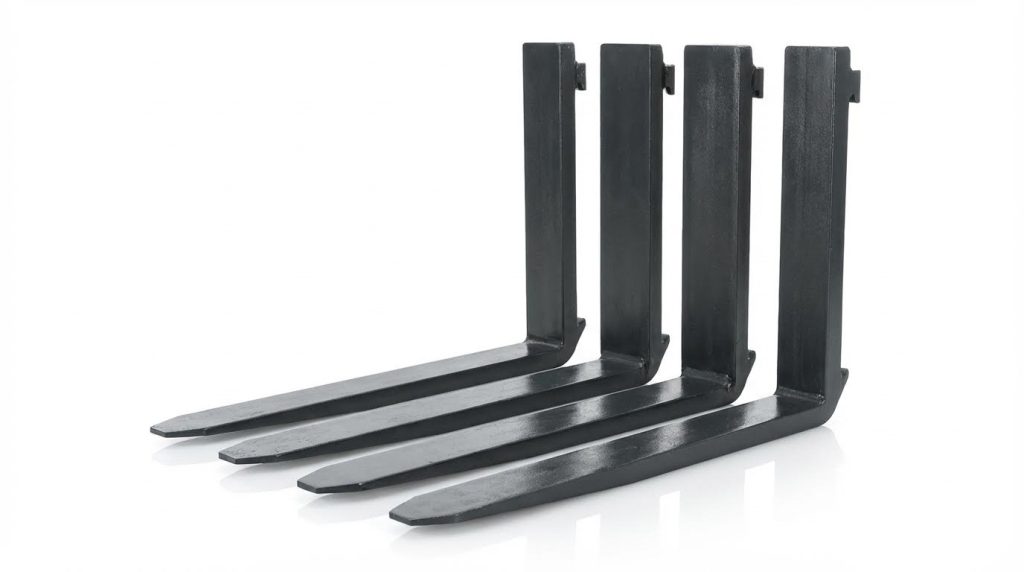
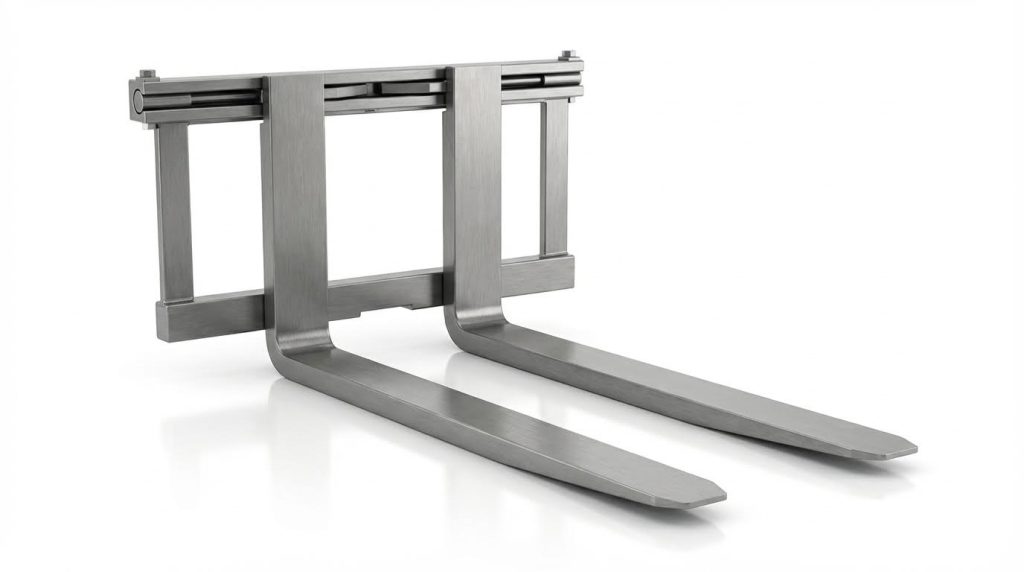
Le forche usate richiedevano controlli dimensionali sistematici prima del riutilizzo. Gli ispettori hanno misurato lo spessore del tallone con calibri digitali calibrati e lo hanno confrontato con lo spessore originale; una perdita superiore al 10% ne ha comportato la rimozione obbligatoria dal servizio secondo le linee guida del settore. Hanno esaminato l'intera lama e il gambo per individuare crepe, riparazioni di saldatura non autorizzate e piegature permanenti, poiché questi difetti riducevano la capacità effettiva al di sotto della targhetta. I controlli di allineamento hanno verificato che le differenze di lunghezza non superassero i 3 mm e che le punte delle forche fossero a livello per evitare carichi asimmetrici e danni ai pallet. Gli ingegneri hanno inoltre verificato la corrispondenza tra le marcature delle forche e la targhetta dati del carrello, aggiornando la targhetta in caso di installazione di forche con capacità o lunghezza diverse.
Verifiche di alberi, catene, idraulica e strutture
La valutazione dell'albero si è concentrata sulla rettilineità, sulle superfici soggette a usura e sull'integrità delle saldature. Gli ispettori hanno controllato i canali interni ed esterni per individuare rigature, vaiolature o torsioni e hanno utilizzato metodi con liquidi penetranti o particelle magnetiche laddove il rischio di cricche era elevato. L'ispezione delle catene ha utilizzato un calibro calibrato per rilevare l'allungamento e ha misurato il gioco, mirando a una depressione di circa 2-4 mm con una forza manuale specifica; le catene allungate o corrose hanno richiesto la sostituzione in set accoppiati. La valutazione idraulica ha riguardato il livello del fluido tra MIN e MAX con l'albero completamente abbassato, le guaine dei tubi flessibili prive di rigonfiamenti o crepe e i cilindri che si estendevano e si ritraevano fluidamente senza stick-slip o perdite visibili. Qualsiasi tasso di perdita superiore a una goccia al minuto o evidenza di picchi di pressione, come la formazione di bolle nei tubi flessibili, giustificava la riparazione immediata prima dell'intervento.
Selezione del tipo di pneumatico, limiti di usura e assistenza sul campo
La valutazione degli pneumatici usati ha combinato la selezione della mescola con criteri quantitativi di usura. Gli ingegneri hanno innanzitutto confermato che il tipo di pneumatico corrispondeva all'ambiente di lavoro: pneumatici cushion per superfici interne lisce e curve strette, e pneumatici ad aria compressa o pieni per cortili esterni, terreni irregolari ed esposizione a detriti. Gli pneumatici cushion dovevano essere rimossi quando il battistrada raggiungeva il 50% di usura, poiché la rottura dei rinforzi in acciaio esposti o i punti di appiattimento compromettevano la guida e la frenata. Gli pneumatici ad aria compressa richiedevano una pressione compresa tra circa 200 e 350 kPa a seconda delle dimensioni, con sostituzione in caso di crepe sui fianchi, esposizione dei fili o usura irregolare, come la formazione di piume, che indicava problemi di allineamento. Per quanto riguarda la manutenzione sul campo, le flotte hanno beneficiato della capacità di pressatura mobile per pneumatici cushion e pieni e di dimensioni standardizzate per tutti i camion, per semplificare le sostituzioni su strada e ridurre i tempi di fermo.
Selezione e test di batterie e componenti usati
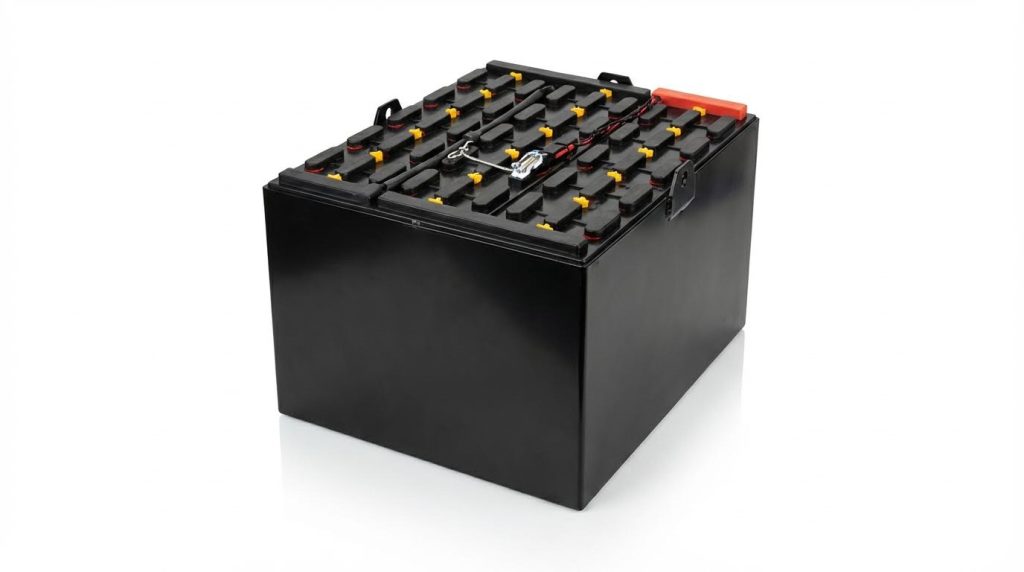
Batterie usate e parti soggette a usura determinavano il vero costo operativo di un carrello elevatore di seconda mano. Scelte sbagliate in questo ambito spesso vanificavano qualsiasi risparmio sul prezzo di acquisto a causa di tempi di fermo, incidenti di sicurezza e riduzione della durata dei componenti. Un approccio ingegneristico strutturato alla selezione dei prodotti chimici, all'ispezione, ai test e alla pianificazione della manutenzione basata sui dati ha permesso agli acquirenti di quantificare il rischio e negoziare di conseguenza.
Piombo-acido contro litio: ciclo di vita e costo totale di proprietà (TCO)
Storicamente, le batterie di trazione al piombo-acido fornivano 1,500-2,000 cicli quando gli operatori seguivano le corrette procedure di carica e rabbocco. Richiedevano una carica di equalizzazione, controlli periodici dell'elettrolita e una ventilazione controllata, il che aumentava le ore di manutenzione e i controlli di sicurezza. I pacchi batteria al litio-ferro-fosfato funzionavano con una maggiore profondità di scarica utile, tolleravano cariche di opportunità ed eliminavano la rabbocco, riducendo la manodopera di manutenzione di circa l'80%. La loro durata di vita di 10 anni e il profilo di tensione stabile riducevano il costo energetico per pallet movimentato, nonostante il prezzo iniziale più elevato. Nell'arco di un intero ciclo di vita, i sistemi al litio in genere riducevano il costo totale di proprietà di circa il 60% rispetto al piombo-acido nelle flotte multi-turno ad alta intensità, mentre le operazioni a turno singolo con poche ore di lavoro giustificavano comunque il piombo-acido in termini di costi di capitale.
Ispezione della batteria, test e dati BMS
La valutazione delle batterie usate è iniziata con un'ispezione visiva di vassoi, celle e cavi per individuare crepe, perdite, rigonfiamenti e danni da calore. Le unità al piombo-acido richiedevano coperchi puliti e asciutti, tappi di sfiato intatti e sistemi di riempimento integri per evitare il tracciamento della tensione e i rischi di contaminazione da acido. I tecnici hanno quindi verificato i livelli di elettrolita e il peso specifico, puntando a 1.265-1.285 per le celle completamente cariche e segnalando le celle deboli per il ricondizionamento o il rigetto. La tensione a circuito aperto, i test di carico e i test di scarica hanno confermato la capacità residua, mentre gli andamenti della resistenza interna indicavano invecchiamento. Per i pacchi batteria al litio, i registri del BMS relativi alla temperatura massima, allo sbilanciamento delle celle e al conteggio dei cicli hanno fornito una cronologia quantitativa; qualsiasi registrazione di ripetuti eventi di sovratemperatura, scariche profonde inferiori al 20% dello stato di carica o frequenti guasti del BMS segnalavano un degrado accelerato e un rischio di guasto più elevato.
Parti soggette a usura critica: freni, tubi flessibili, guarnizioni, filtri
I sistemi frenanti dei carrelli elevatori usati richiedevano un'attenta ispezione di guarnizioni, tamburi o dischi e componenti idraulici per verificare la presenza di usura, vetrificazione o perdite di fluido. Nelle applicazioni ad alto utilizzo, le guarnizioni dei freni in genere richiedevano controlli ogni 200 ore di funzionamento per mantenere le distanze di arresto entro le specifiche del produttore. Tubi idraulici e guarnizioni non dovevano presentare crepe, rigonfiamenti o trasudamenti; qualsiasi perdita superiore a una goccia al minuto giustificava la riparazione immediata prima della vendita. I filtri per olio motore, carburante, impianto idraulico e trasmissioni indicavano una cultura della manutenzione; elementi intasati o di bassa qualità suggerivano intervalli prolungati e potenziale usura interna. Gli acquirenti traevano vantaggio dalla consultazione dei registri di manutenzione che documentavano le ore di cambio di filtri e fluido, nonché eventuali revisioni dei cilindri o revisioni importanti dei freni, poiché questi eventi influenzavano fortemente la vita residua e i budget per le riparazioni future.
Utilizzo di dati, intelligenza artificiale e strumenti digitali per la manutenzione
I sistemi di manutenzione digitale hanno trasformato il rischio di una flotta di veicoli usati da ipotesi a previsioni basate sui dati. La telematica moderna ha acquisito ore di funzionamento, cicli di lavoro, eventi di impatto e codici di errore, che gli acquirenti potevano analizzare per identificare le unità sottoposte a stress prima dell'acquisto. I modelli di intelligenza artificiale addestrati su dati storici di guasto hanno correlato gli andamenti di temperatura, calo di tensione e anomalie della pressione idraulica con i guasti imminenti dei componenti. Per le batterie, i caricabatterie connessi e le piattaforme BMS hanno registrato profili di carica, cronologia di equalizzazione e statistiche sulla profondità di scarica, consentendo stime accurate della vita residua. Cataloghi di ricambi, strumenti di ricerca e gemelli digitali hanno semplificato i controlli di compatibilità e la determinazione dei prezzi per tubi flessibili, filtri e componenti dei freni, mentre i dashboard di manutenzione predittiva hanno dato priorità alle sostituzioni in base al rischio e all'impatto sui costi. Gli acquirenti che hanno integrato queste informazioni digitali nelle decisioni di approvvigionamento hanno costantemente ridotto i tempi di fermo non pianificati e ottimizzato le strategie di stoccaggio per i componenti soggetti a usura critici.
Riepilogo: Riduzione del rischio nell'acquisto di carrelli elevatori usati
La riduzione del rischio nell'acquisto di carrelli elevatori usati dipendeva da una valutazione ingegneristica rigorosa, da una pianificazione strutturata della manutenzione e da un solido controllo della documentazione. Gli acquirenti che definivano con precisione carico, ciclo di lavoro e ambiente potevano abbinare motore, pneumatici, forche e batterie alle reali condizioni operative, anziché basarsi su ipotesi di catalogo. La quantificazione della vita residua attraverso dati di ispezione, risultati dei test delle batterie e registri di manutenzione consentiva di elaborare modelli realistici del costo totale di proprietà, inclusi i tempi di fermo e i rischi per la sicurezza.
I dati di settore hanno dimostrato che rigorosi programmi di manutenzione hanno ridotto i costi di riparazione fino al 40% e prolungato la durata delle attrezzature di diversi anni, con un impatto diretto sull'economia dei beni usati. L'applicazione di standard come OSHA 1910.178 per ispezioni, locali batterie e controlli giornalieri ha contribuito a filtrare le unità ad alto rischio e ha garantito che i carrelli acquistati potessero essere integrati in procedure di cantiere conformi. I test su forche, montanti, catene, componenti idraulici e batterie, combinati con chiari criteri di superamento o fallimento per usura, perdite e integrità strutturale, hanno ridotto al minimo il rischio di difetti nascosti.
Strumenti digitali e analisi emergenti basate sull'intelligenza artificiale supportavano la manutenzione predittiva, la pianificazione dei ricambi e il monitoraggio dello stato di salute delle batterie, ma richiedevano comunque dati accurati sul campo, registrazioni coerenti e tecnici qualificati. L'implementazione pratica prevedeva la definizione di checklist di accettazione, la specificazione dei risultati minimi di ispezione e test e la negoziazione dei prezzi in base all'usura misurabile e alla vita residua, anziché alla sola età. Nel prossimo decennio, la crescente connettività di carrelli elevatori e batterie, insieme a piattaforme di manutenzione più intelligenti, avrebbe spostato l'approvvigionamento di usato dall'acquisto reattivo alla gestione del ciclo di vita basata sui dati, bilanciando il risparmio sui costi con la sicurezza, i tempi di attività e la conformità normativa.