La strategia per le batterie dei carrelli elevatori elettrici ha avuto un impatto diretto sui costi energetici, sui tempi di attività e sulla sicurezza nelle moderne operazioni di movimentazione dei materiali. Questo articolo ha trattato i principi fondamentali della durata di vita delle batterie, le strategie di ricarica basate sull'ingegneria e le pratiche di manutenzione del locale batterie per sistemi sia al piombo-acido che agli ioni di litio. Ha inoltre affrontato le tecnologie di monitoraggio, la ventilazione e la gestione dell'idrogeno, nonché la formazione degli operatori per limitare lo stress termico ed elettrico sulle batterie di trazione. La sezione conclusiva ha tradotto queste intuizioni tecniche in linee guida concise e pratiche che i team degli impianti potrebbero applicare nelle operazioni quotidiane e nella pianificazione a lungo termine della flotta.
Nozioni di base sulla durata della batteria per carrelli elevatori elettrici
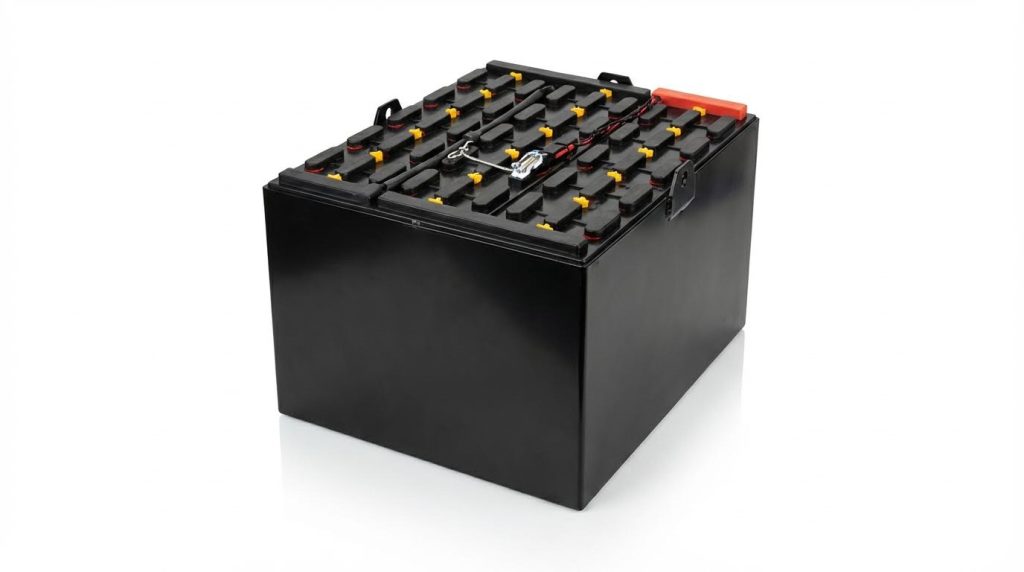
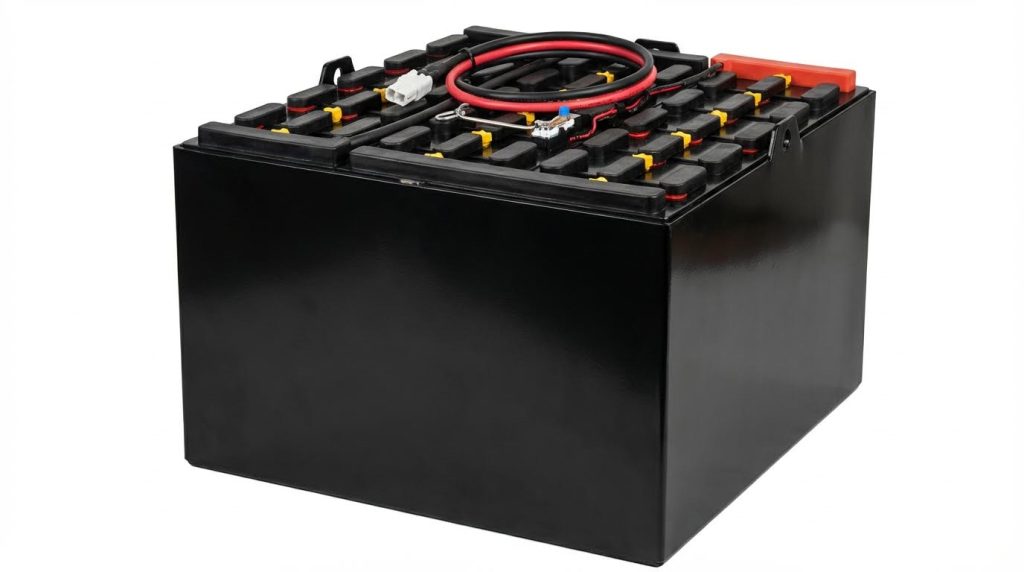
La durata delle batterie nei carrelli elevatori elettrici dipendeva dalla composizione chimica, dal profilo operativo e dalla qualità della manutenzione. Gli ingegneri dovevano comprendere il ciclo di vita, le sollecitazioni ambientali e il dimensionamento per adattare le batterie ai turni di lavoro. Una selezione e un funzionamento corretti riducevano il costo totale di proprietà e i tempi di fermo non pianificati. Le sottosezioni seguenti hanno delineato i principali fattori tecnici che determinano la durata di servizio.
Ciclo di vita tipico: piombo-acido vs. ioni di litio
Le batterie di trazione industriali al piombo-acido raggiungevano in genere 1,000-1,500 cicli completi, ovvero circa 3-5 anni con un utilizzo su un singolo turno. Con manutenzione ed equalizzazione ottimizzate, alcune unità raggiungevano 1,500-2,000 cicli, ma solo in condizioni controllate. I pacchi batteria agli ioni di litio per carrelli elevatori fornivano solitamente 2,000-3,000 cicli in condizioni di funzionamento conservativo, mentre i modelli più avanzati superavano i 5,000 cicli. Questo si traduceva in 5-7 anni o più in condizioni di utilizzo comparabili, con una minore perdita di capacità e una manutenzione ridotta. Tuttavia, i sistemi al litio richiedevano una rigorosa compatibilità con il caricabatterie e l'integrazione con il BMS per realizzare questa durata teorica. Quando gli operatori utilizzavano correttamente la ricarica di opportunità, le batterie al litio supportavano frequenti ricariche parziali senza le penalità di ciclo riscontrate nelle batterie al piombo-acido.
Fattori chiave che riducono la durata della batteria del carrello elevatore
La profondità di scarica ha influenzato fortemente la durata di entrambe le sostanze chimiche. Scariche regolari oltre l'80% di riduzione dello stato di carica hanno accelerato la degradazione delle piastre nelle batterie al piombo-acido e lo stress delle celle nelle batterie al litio. Scaricare eccessivamente i pacchi al piombo-acido e poi lasciarli in uno stato di scarica ha favorito la solfatazione, che ha causato tempi di carica più lunghi, tempi di funzionamento più brevi e, infine, guasti. La sovraccarica ha aumentato la temperatura, rilasciato più idrogeno gassoso e danneggiato i materiali attivi o le interfacce delle celle al litio. Profili di carica impropri, inclusa la sottocarica cronica, hanno anche ridotto la capacità utilizzabile e il numero di cicli. Temperature ambiente elevate, superiori a 35-45 °C, combinate con polvere e umidità, hanno ulteriormente accelerato l'invecchiamento e aumentato i rischi per la sicurezza. Una coppia terminale insufficiente, la corrosione e i cavi danneggiati hanno aumentato la resistenza, producendo un riscaldamento localizzato e una distribuzione irregolare della corrente all'interno del pacco.
Cicli di lavoro, turni e dimensionamento per la longevità
Il dimensionamento della batteria in relazione al ciclo di lavoro determinava l'intensità di lavoro di ciascun pacco batteria per turno. Una batteria al piombo-acido correttamente dimensionata in genere supportava un turno di 8 ore con una scarica limitata a circa il 70-80%. Gli impianti che operavano su due o tre turni adottarono regimi di sostituzione della batteria o passarono a sistemi al litio progettati per la carica di opportunità. I pacchi batteria sovradimensionati riducevano la profondità di scarica per ciclo, prolungando la durata ma aumentando i costi di capitale e la massa. I pacchi batteria sottodimensionati imponevano frequenti scariche profonde e cicli di carica aggiuntivi, che potevano dimezzare la durata di servizio prevista. I team di ingegneri dovevano analizzare l'assorbimento di corrente medio e di picco, la frequenza di sollevamento, le distanze di percorrenza e la massa del carico per specificare la capacità in ampere-ora. L'adattamento della chimica e della capacità alla struttura del turno, con margini realistici per le variazioni di temperatura stagionali, riduceva al minimo lo stress termico ed evitava eventi di sovrascarica cronica.
Migliori pratiche ingegneristiche per la strategia di ricarica
La strategia di ricarica ha influenzato notevolmente la durata, la sicurezza e la disponibilità delle batterie dei carrelli elevatori elettrici. Gli ingegneri hanno dovuto bilanciare profondità di scarica, velocità di ricarica e temperatura per soddisfare i requisiti del turno di lavoro senza accelerare il degrado. Un approccio strutturato al controllo dello stato di carica, alla selezione del caricabatterie e alla gestione ambientale ha consentito ai sistemi sia al piombo-acido che agli ioni di litio di raggiungere o superare il ciclo di vita previsto.
Finestre dello stato di carica e limiti di profondità di scarica
La profondità di scarica (DoD) determinava direttamente la durata del ciclo sia per le batterie al piombo-acido che per quelle agli ioni di litio. I pacchi al piombo-acido raggiungevano in genere circa 1,000-1,500 cicli completi all'80% di DoD, ma cicli superficiali al 40-50% di DoD ne prolungavano significativamente la durata. I pacchi agli ioni di litio raggiungevano spesso 2,000-5,000 cicli se mantenuti entro un intervallo di stato di carica (SoC) del 20-80%. Gli ingegneri hanno quindi specificato punti di ricarica intorno al 20-30% di SoC ed evitato scariche di routine al di sotto di questa soglia. Una scarica eccessiva al di sotto dell'80% di DoD aumentava la resistenza interna, favoriva la solfatazione nelle celle al piombo-acido e accelerava la perdita di capacità nelle composizioni chimiche degli ioni di litio.
Confronto tra ricarica Opportunity, Fast e Convenzionale
La ricarica convenzionale prevedeva un profilo di 8 ore di carica, 8 ore di raffreddamento e 8 ore di funzionamento, ideale per le operazioni su un singolo turno. Questo metodo utilizzava cicli di carica completi e ininterrotti e massimizzava la durata delle batterie al piombo-acido rispettandone il numero limitato di cicli. La ricarica occasionale, in cui gli operatori ricaricavano durante le pause, funzionava al meglio con i sistemi agli ioni di litio che tolleravano frequenti ricariche parziali senza effetti memoria. Al contrario, le ricariche occasionali ripetute delle batterie al piombo-acido raddoppiavano o triplicavano di fatto il numero di cicli giornalieri e potevano dimezzarne la durata. La ricarica rapida forniva corrente elevata in finestre temporali brevi e supportava flotte su più turni, ma aumentava la generazione di calore e richiedeva limiti rigorosi di temperatura e corrente per prevenire danni alle piastre o placcature in litio.
Gestione della temperatura durante la carica e lo stoccaggio
La temperatura della batteria ha influenzato fortemente l'accettazione della carica, la sicurezza e l'invecchiamento. Le condizioni di carica ottimali si sono concentrate intorno ai 25 °C, con intervalli accettabili in genere compresi tra 0 e 45 °C per le batterie per carrelli elevatori sia al piombo-acido che agli ioni di litio. La carica sopra i 45 °C ha aumentato le reazioni collaterali, lo sviluppo di gas e il rischio di runaway termico, mentre le basse temperature hanno ridotto la mobilità ionica e causato la placcatura del litio nelle celle agli ioni di litio al di sotto di 0 °C. Gli ingegneri hanno implementato il monitoraggio termico, la ventilazione forzata e, a volte, il raffreddamento attivo per mantenere le batterie entro la banda target durante la carica. Per lo stoccaggio, hanno specificato ambienti freschi, asciutti e ben ventilati ed evitato l'irradiazione solare diretta, mantenendo i pacchi agli ioni di litio a circa il 50% di SoC e i pacchi al piombo-acido completamente carichi con ricariche di manutenzione periodiche.
Selezione del caricabatterie, compatibilità e controlli di sicurezza
La compatibilità tra caricabatterie e batteria era alla base sia delle prestazioni che della durata utile. I sistemi al piombo-acido richiedevano caricabatterie con tensione, profilo di corrente e capacità di equalizzazione corretti, mentre i modelli sigillati necessitavano di limiti di corrente, spesso inferiori a circa 25 A per le unità più piccole, per evitare sovrappressioni di sfiato. I pacchi batteria agli ioni di litio dipendevano da caricabatterie abbinati al sistema di gestione della batteria (BMS); caricabatterie incompatibili causavano guasti al BMS e potevano ridurre la durata di oltre il 20%. I caricabatterie moderni integravano feedback della temperatura, timer di carica e logica di interruzione per prevenire condizioni di sovraccarico e sovratemperatura. Gli standard ingegneristici per le aree di ricarica includevano spazi dedicati e ben ventilati, arresti di emergenza chiaramente contrassegnati e interblocchi che inibivano la ricarica se la temperatura, l'integrità del cablaggio o la ventilazione superavano i limiti specificati.
Manutenzione, monitoraggio e sicurezza nella sala batterie
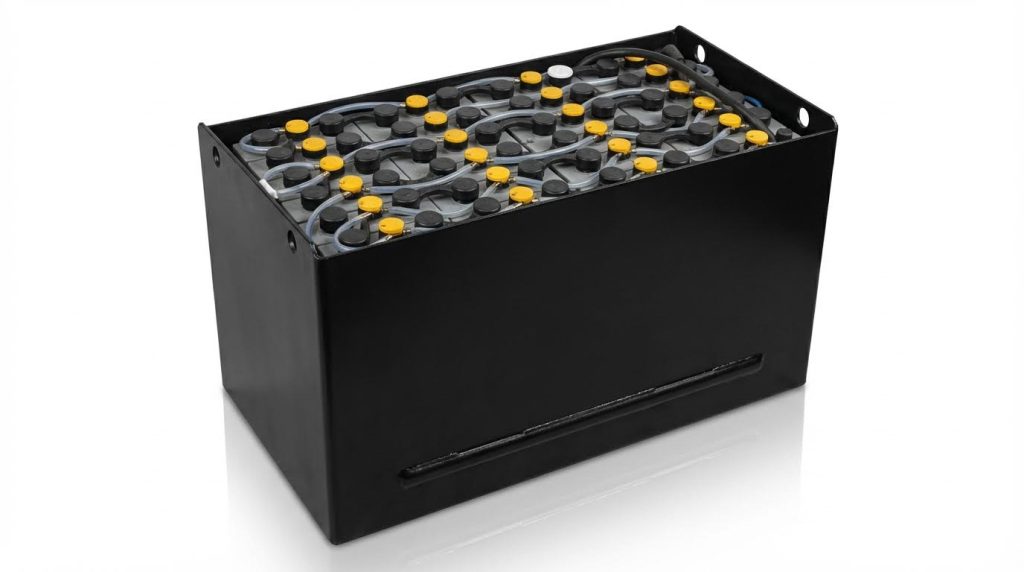
Programmi efficaci per la gestione delle batterie combinavano manutenzione preventiva, monitoraggio delle condizioni e una solida progettazione della sicurezza. Routine ben strutturate riducevano i tempi di fermo non pianificati, prolungavano la durata di servizio e mantenevano le aree di ricarica conformi alle normative di sicurezza. Le sottosezioni seguenti delineavano procedure pratiche che i tecnici di stabilimento potevano standardizzare per le flotte di batterie al piombo-acido e agli ioni di litio.
Routine di ispezione, pulizia e gestione dei fluidi
Le ispezioni di routine identificavano le modalità di guasto prima che causassero interruzioni. I tecnici in genere controllavano le custodie per verificare la presenza di rigonfiamenti, crepe e perdite di elettrolita, e rimuovevano immediatamente dal servizio qualsiasi batteria danneggiata. I controlli visivi includevano terminali, connettori intercella e cavi per verificare la presenza di corrosione, danni all'isolamento e componenti hardware allentati. Controlli trimestrali della coppia di serraggio sui terminali, intorno a 10-12 N·m, limitavano l'aumento della resistenza e il surriscaldamento.
Le batterie pulite funzionavano più fredde e riducevano le correnti vaganti. La pulizia mensile con un detergente per batterie approvato o con acqua calda rimuoveva le pellicole di acido conduttivo e la polvere dal coperchio e dal vassoio. Gli impianti evitavano l'uso di acqua ad alta pressione, solventi e spazzole metalliche che danneggiavano le etichette o l'isolamento. Per le unità al piombo-acido, i team neutralizzavano accuratamente i residui di acido e si assicuravano che vassoi e rack rimanessero asciutti per prevenire la corrosione.
Le batterie al piombo-acido allagate richiedevano una gestione strutturata dei fluidi. I tecnici controllavano l'elettrolita dopo la carica, non prima, per evitare traboccamenti nel ciclo successivo. Rabboccavano solo con acqua distillata o deionizzata, mantenendo il livello circa 5 mm sopra la protezione dell'elemento. I controlli delle celle pilota ogni 5-10 cicli confermavano livelli stabili; un consumo anomalo indicava un sovraccarico o un danno alle piastre.
BMS, sensori e tecnologie di manutenzione predittiva
I sistemi agli ioni di litio si basavano su un sistema di gestione della batteria integrato per proteggere le celle. Il BMS monitorava le tensioni delle celle, la corrente del pacco batterie e le temperature, applicando limiti superiori e inferiori per un funzionamento sicuro. Una stima accurata dello stato di carica e dello stato di salute aiutava i progettisti a programmare la ricarica e la sostituzione evitando scariche profonde. Gli impianti aggiornavano periodicamente il firmware del BMS, in genere una o due volte all'anno, per correggere gli algoritmi e migliorare la gestione dei guasti.
Sensori e registrazione dei dati hanno trasformato le batterie in risorse monitorate anziché in materiali di consumo. Sonde di temperatura, shunt di corrente e prese di tensione hanno fornito dati a software di gestione della flotta o sistemi di gestione del magazzino. Gli ingegneri hanno utilizzato questi dati per identificare eventi di scarica eccessiva cronica, picchi di corrente elevati e punti caldi termici. L'impostazione di soglie per gli allarmi ha consentito di intervenire prima dei guasti, ad esempio riducendo la potenza dei carrelli elevatori o riprogrammando la ricarica.
Gli strumenti di manutenzione predittiva hanno ulteriormente ridotto i costi del ciclo di vita. Le termocamere hanno rilevato surriscaldamenti localizzati su capicorda, cavi e sbarre collettrici che le ispezioni standard non avevano rilevato. Gli impianti che hanno implementato regolari ispezioni a infrarossi hanno ridotto significativamente i costi di sostituzione correggendo tempestivamente giunti allentati e circuiti sovraccarichi. L'analisi delle tendenze dei test di capacità e della resistenza interna ha contribuito a prevedere la fine del ciclo di vita e a pianificare i budget di investimento.
Requisiti di ventilazione, gestione dell'idrogeno e DPI
La ricarica al piombo-acido produceva idrogeno e ossigeno, che richiedevano una ventilazione controllata. I calcoli ingegneristici hanno utilizzato le velocità di evoluzione del gas, come circa 25 litri di idrogeno da una batteria da 500 ampere-ora per carica, per dimensionare i sistemi di scarico. I progettisti hanno puntato ad almeno 5-10 ricambi d'aria all'ora nelle sale di ricarica per mantenere le concentrazioni ben al di sotto del limite inferiore di esplosività del 4%. Posizionare i caricatori lontano da soffitti o angoli ha ridotto le sacche di gas.
Nei locali batterie venivano utilizzate apparecchiature antiscintilla e cartelli ben visibili con le scritte "Vietato fumare" e "Vietato l'uso di fiamme libere". Gli impianti elettrici, ove richiesto, rispettavano le normative vigenti per le aree a rischio di esplosione. I supporti per le batterie a elettrolita liquido erano spesso realizzati in acciaio rivestito di polietilene e messo a terra, per prevenire fuoriuscite di liquido e generare cariche elettrostatiche. Gli operatori evitavano di caricare le batterie a elettrolita liquido utilizzando transpallet manuali in legno , che avrebbero potuto impregnare l'elettrolita e deteriorarsi strutturalmente.
I dispositivi di protezione individuale proteggevano i lavoratori dai rischi chimici ed elettrici. La manipolazione di batterie al piombo allagate richiedeva guanti resistenti agli acidi, occhiali o schermi facciali, nonché grembiuli e calzature resistenti agli agenti chimici. Il lavoro su circuiti sotto tensione richiedeva guanti adatti alla tensione nominale e scarpe dielettriche, soprattutto con batterie al litio ad alta tensione. I supervisori si assicuravano che le postazioni lavaocchi, le docce di sicurezza e gli estintori fossero accessibili all'interno del locale batterie.
Formazione degli operatori per ridurre lo stress termico ed elettrico
Il comportamento dell'operatore ha influenzato notevolmente la temperatura e la durata della batteria. La formazione ha posto l'accento su un'accelerazione fluida, una frenata controllata e sull'evitare spostamenti ad alta velocità non necessari per limitare i picchi di corrente. Gli autisti hanno imparato a rispettare i limiti di carico nominale e a distribuire correttamente i carichi sulle forche, riducendo i picchi di corrente di scarica e la richiesta del motore di trazione. L'adozione di pratiche coerenti ha mantenuto le temperature della batteria al di sotto delle soglie raccomandate, in genere inferiori a 45 °C durante il funzionamento e la ricarica.
Un altro argomento fondamentale della formazione è stata la disciplina di ricarica. Agli operatori è stato insegnato a evitare di scaricare eccessivamente la batteria al di sotto dei limiti di carica raccomandati, solitamente del 20-30%. Hanno imparato a non interrompere i cicli di carica convenzionali per le batterie al piombo-acido, tranne in caso di emergenza, per preservarne la durata. La formazione ha inoltre trattato le corrette sequenze di collegamento e scollegamento, la verifica della compatibilità del caricabatterie e il riconoscimento degli indicatori di guasto.
Le procedure di sicurezza hanno ridotto i rischi durante le normali operazioni di manutenzione. Gli operatori hanno rimosso i gioielli metallici, hanno utilizzato i DPI appropriati e hanno seguito le regole del sito per accedere alla sala batterie. Hanno imparato a identificare i primi segnali di allarme, come odori insoliti, sibili, riscaldamento eccessivo o rigonfiamenti visibili. Semplici protocolli di escalation hanno garantito che qualsiasi condizione anomala comportasse l'immediato isolamento della batteria e la segnalazione al personale addetto alla manutenzione.
Riepilogo e linee guida pratiche per i team di stabilimento
La durata delle batterie dei carrelli elevatori elettrici dipendeva dalla composizione chimica, dalla disciplina di ricarica, dalla temperatura e dalla qualità della manutenzione. I pacchi al piombo-acido in genere fornivano 1,000-1,500 cicli completi, mentre le unità agli ioni di litio raggiungevano 2,000-5,000 cicli se gestite correttamente. La profondità di scarica, la temperatura media di esercizio e la cronologia delle interruzioni di carica hanno tutti comportato uno scostamento della durata reale dai valori di catalogo. Gli impianti che hanno allineato le dimensioni delle batterie, i cicli di lavoro e le finestre di ricarica hanno ridotto significativamente le sostituzioni e i tempi di fermo non pianificati.
Le future sale batterie integreranno sempre più caricabatterie intelligenti, sistemi di gestione della batteria (BMS) connessi e analisi predittiva. La termografia, la registrazione della corrente e il monitoraggio degli eventi hanno già ridotto i costi di sostituzione fino al 40% in casi documentati. Le tecnologie al litio hanno consentito la ricarica occasionale, una maggiore efficienza energetica e una minore manutenzione ordinaria, ma hanno richiesto una rigorosa compatibilità dei caricabatterie e una gestione del firmware. La pressione normativa in materia di ventilazione, gestione dell'idrogeno e sicurezza elettrica ha spinto i siti verso stazioni di ricarica progettate con flusso d'aria definito, controllo delle fuoriuscite e dispositivi di emergenza.
Per l'implementazione, i team di impianto dovrebbero standardizzare fasce di SOC chiare, in genere comprese tra il 20% e l'80% per le risorse vitali. Dovrebbero definire quando utilizzare la ricarica convenzionale, rapida o occasionale in base ai turni di lavoro piuttosto che alla convenienza. Le sale batterie necessitano di tassi di ventilazione verificati, requisiti DPI documentati e procedure scritte di blocco e di emergenza. I programmi di manutenzione dovrebbero separare i controlli giornalieri degli operatori dalle ispezioni tecniche mensili e dall'equalizzazione periodica o dagli aggiornamenti del firmware.
Dal punto di vista dell'evoluzione tecnologica, il piombo-acido è rimasto conveniente per flotte monoturno o a bassa intensità con manutenzione disciplinata. Gli ioni di litio si sono rivelati adatti per operazioni multiturno ad alta produttività che valorizzavano la ricarica rapida e la riduzione della manodopera di assistenza. Una roadmap bilanciata ha valutato il costo totale di proprietà, i rischi per la sicurezza e i vincoli infrastrutturali, non solo il prezzo di acquisto. Gli stabilimenti che hanno trattato le batterie come asset ingegnerizzati, con politiche basate sui dati e operatori formati, hanno costantemente ottenuto una maggiore durata, tempi di attività più elevati e operazioni di movimentazione dei materiali più sicure.