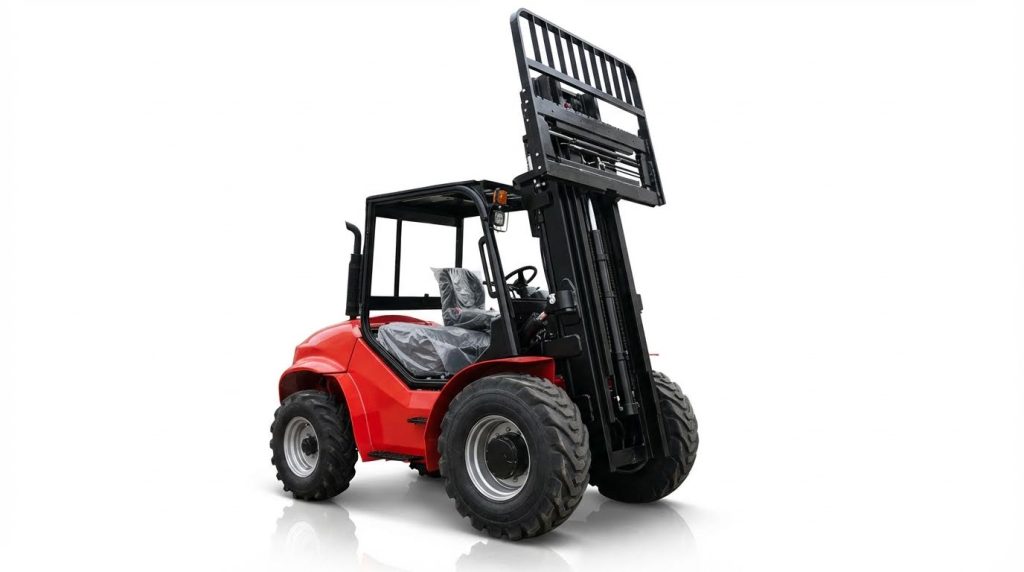
I carrelli elevatori elettrici hanno rivoluzionato la movimentazione dei materiali sostituendo i motori a combustione interna con batterie di trazione ad alta capacità e motori elettrici efficienti. Questo articolo esamina le loro prestazioni principali, tra cui capacità di carico, comportamento del ciclo di lavoro e vincoli operativi in ambienti interni ed esterni.
Analizza poi l'economia del ciclo di vita, dalle spese in conto capitale e dai costi operativi all'efficienza energetica, alle emissioni e all'infrastruttura di ricarica necessaria. Sicurezza, manutenzione e tecnologie emergenti come la telematica, l'assistenza basata sull'intelligenza artificiale e la manutenzione predittiva completano il quadro ingegneristico.
Infine, l'articolo sintetizza questi fattori in un quadro pratico per la scelta tra energia elettrica, combustione interna e alternative emergenti come l'idrogeno, in linea con i requisiti specifici di impianto, carico e normative.
Prestazioni principali: potenza, capacità e ciclo di lavoro
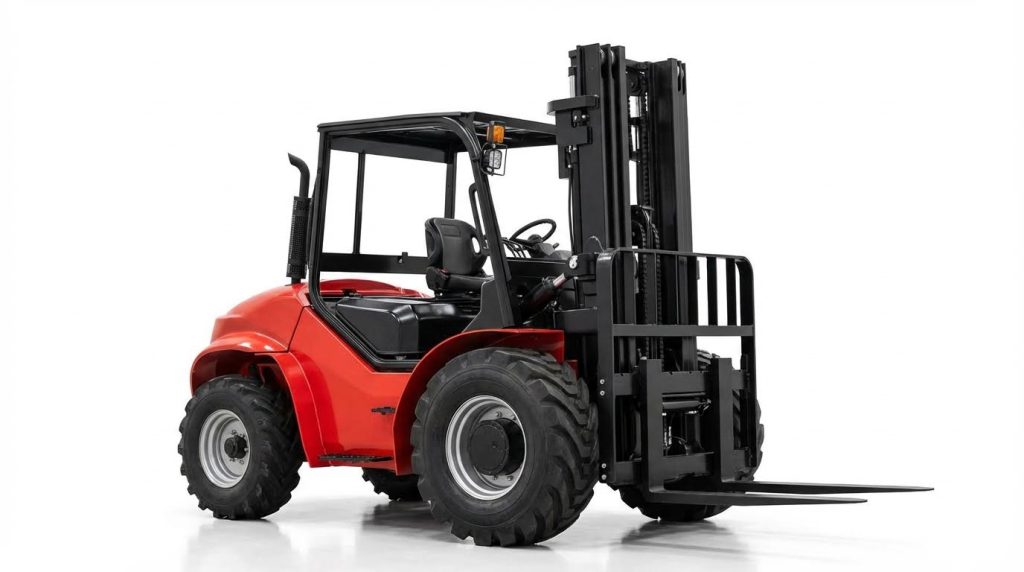
Le prestazioni di base definivano se un carrello elevatore elettrico fosse in grado di eguagliare o sostituire un motore a combustione interna (IC) in una determinata applicazione. Gli ingegneri hanno valutato la capacità di carico, l'erogazione di potenza, l'autonomia e la capacità di affrontare il terreno come un sistema integrato, non come parametri isolati.
Capacità di carico rispetto ai carrelli elevatori a combustione interna
I carrelli elevatori elettrici operavano con capacità nominali fino a circa 18.000 kg, sebbene i carrelli per magazzino in genere si attestassero a una capacità pari o inferiore a 5.500 kg. Al contrario, i carrelli elevatori pesanti a combustione interna raggiungevano capacità prossime ai 57.000 kg e oltre, il che li rendeva la scelta predefinita per la movimentazione di acciaio, merci nei porti e materiali sfusi. Per carichi compresi tra 1.500 e 5.000 kg, i carrelli elettrici offrivano prestazioni di sollevamento e accelerazione comparabili, a condizione che la batteria e il controller fossero dimensionati correttamente. Gli ingegneri hanno confrontato non solo la capacità nominale, ma anche la capacità residua in quota, verificando le curve di declassamento per l'estensione del montante, l'utilizzo di accessori e la stabilità dinamica. In pratica, i modelli elettrici eccellevano nella movimentazione ripetitiva di pallet e nel sollevamento di carichi medi, mentre le unità a combustione interna mantenevano un vantaggio per applicazioni ad alta capacità e con elevata barra di traino, come la movimentazione di grandi bobine o i terminal container.
Durata, ricarica e gestione della batteria
I tipici carrelli elevatori elettrici controbilanciati raggiungevano 6-8 ore di funzionamento con una carica completa in condizioni di utilizzo standard, presupponendo un dimensionamento adeguato della batteria e cicli di sollevamento moderati. Le operazioni ad alta intensità e su più turni richiedevano la ricarica rapida, la sostituzione della batteria o il sovradimensionamento del pacco batterie per evitare perdite di produttività. La gestione della batteria si concentrava sull'evitare scariche profonde al di sotto di circa il 20% dello stato di carica, che acceleravano il degrado e riducevano gli ampere-ora disponibili. Gli ingegneri specificavano caricabatterie con livelli di potenza e curve di carica appropriati e verificavano che la capacità elettrica del sito supportasse la ricarica simultanea dell'intera flotta. Strategie di ricarica intelligenti o di opportunità, spesso combinate con la telematica, ottimizzavano le finestre di ricarica durante le pause e i cambi turno, appiattendo i picchi di domanda e riducendo i tempi di inattività. L'analisi del ciclo di lavoro utilizzando profili effettivi di guida, sollevamento e inattività rimaneva essenziale prima di optare per una flotta completamente elettrica.
Limiti interni ed esterni e del terreno
I carrelli elevatori elettrici offrivano prestazioni ottimali su superfici piane, asciutte e relativamente lisce, tipiche dei pavimenti di magazzini e stabilimenti di produzione. Le emissioni zero e la bassa rumorosità li rendevano la scelta ideale per spazi chiusi, celle frigorifere e impianti alimentari o farmaceutici con rigidi limiti di qualità dell'aria. L'idoneità all'uso esterno dipendeva dalla protezione contro l'ingresso di agenti esterni, dall'altezza da terra, dalla scelta degli pneumatici e dalla progettazione dell'alloggiamento della batteria. I modelli elettrici con pneumatici funzionavano efficacemente su piazzali pavimentati e per applicazioni esterne leggere, ma terreni accidentati non asfaltati, forti pendenze e presenza di acqua stagnante continuavano a essere preferiti ai robusti carrelli elevatori a combustione interna per terreni accidentati . Le basse temperature ambientali riducevano la capacità disponibile della batteria e aumentavano la resistenza interna, pertanto i progettisti spesso specificavano vani batteria riscaldati o batterie agli ioni di litio per l'uso in celle frigorifere o in inverno all'aperto. Un'attenta valutazione delle pendenze, delle condizioni della superficie e dell'esposizione agli agenti atmosferici garantiva che la configurazione elettrica scelta rimanesse entro margini di sicurezza in termini di trazione e stabilità per l'intero ciclo di lavoro.
Costo del ciclo di vita, consumo energetico e sostenibilità
Le prestazioni del ciclo di vita dei carrelli elevatori elettrici dipendevano dal costo del capitale, dal consumo energetico, dalla manutenzione e dall'infrastruttura. Gli ingegneri hanno valutato questi fattori su un orizzonte temporale di 5-10 anni, anziché solo al momento dell'acquisto. Anche la pressione normativa su emissioni e rumore ha influenzato la selezione. Questa sezione ha esaminato i compromessi economici e ambientali che separano le flotte elettriche da quelle a combustione interna (CI).
Capex, Opex e costo totale di proprietà
Storicamente, i carrelli elevatori elettrici avevano costi di acquisizione più elevati rispetto alle unità a circuito integrato comparabili, principalmente a causa delle batterie di trazione e dell'elettronica di potenza. Tuttavia, i costi operativi erano solitamente inferiori perché il costo dell'elettricità per kilowattora di lavoro utile era inferiore a quello di benzina, GPL o gasolio su base per turno. I carrelli elevatori elettrici avevano anche meno parti mobili, non avevano olio motore e refrigerante, il che riduceva la manodopera per manutenzione programmata e i materiali di consumo. Intervalli di manutenzione più lunghi e tempi di fermo non pianificati ridotti hanno ridotto i costi indiretti migliorando la disponibilità delle risorse.
I calcoli del costo totale di proprietà (TCO) hanno preso in considerazione il prezzo di acquisto, la sostituzione delle batterie, l'energia, la manutenzione e il valore residuo. Nei tipici cicli di lavoro dei magazzini, gli studi hanno dimostrato che i carrelli elevatori elettrici potrebbero compensare i maggiori investimenti in conto capitale nel giro di diversi anni grazie alla riduzione dei costi di carburante e di manutenzione. Le operazioni su più turni ad alto utilizzo hanno accelerato questo ritorno sull'investimento, soprattutto quando le strutture hanno ottimizzato le strategie di ricarica e utilizzato caricabatterie intelligenti. Al contrario, le applicazioni a basso numero di ore o intermittenti hanno talvolta favorito le unità IC perché il risparmio energetico non ha ammortizzato completamente il maggiore investimento iniziale.
L'analisi finanziaria ha incluso anche gli investimenti in infrastrutture per caricabatterie, aggiornamenti elettrici e modifiche alla ventilazione in caso di sostituzione delle unità IC. I piani di ammortamento e gli incentivi per le apparecchiature a basse emissioni hanno influenzato il costo attuale netto. Con l'applicazione del carbon pricing o della contabilità interna del carbonio, il vantaggio in termini di TCO delle flotte elettriche è generalmente aumentato. Gli ingegneri hanno quindi modellato diversi scenari, tra cui la sostituzione delle batterie a metà vita e potenziali variazioni delle tariffe elettriche.
Profilo di efficienza energetica ed emissioni
I carrelli elevatori elettrici convertono l'energia elettrica in trazione con elevata efficienza, superando in genere l'efficienza dei motori a combustione interna a carico parziale. Forniscono la coppia massima a bassa velocità, migliorando la gestione dei cicli di lavoro con frequenti arresti e ripartenze, tipici dei magazzini. L'assenza di perdite dovute al funzionamento al minimo durante le pause riduce ulteriormente il consumo energetico per pallet movimentato. Con un'adeguata selezione degli pneumatici e una corretta regolazione dell'impianto idraulico, il consumo energetico per tonnellata-metro di carico sollevato rimane competitivo anche in applicazioni intensive.
Durante il funzionamento, i carrelli elevatori elettrici hanno prodotto zero emissioni allo scarico, con conseguenti benefici per la qualità dell'aria interna e la salute dei lavoratori. Gli impianti hanno evitato l'uso di apparecchiature per il trattamento dei gas di scarico e ridotto la necessità di ventilazione meccanica rispetto alle flotte di veicoli a combustione interna. Le emissioni del ciclo di vita dipendevano dal mix elettrico; le reti con una maggiore penetrazione delle energie rinnovabili producevano una minore quantità di CO₂ a monte per kilowattora. Anche nelle reti a predominanza fossile, le analisi well-to-wheel hanno spesso mostrato emissioni inferiori o paragonabili a quelle dei carrelli elevatori a combustione interna, soprattutto quando i motori a combustione interna funzionavano a un carico subottimale.
Le emissioni acustiche delle unità elettriche erano basse, limitate principalmente all'interazione pneumatico-pavimento, alle pompe idrauliche e agli allarmi. Questa caratteristica ha migliorato la comunicazione e ridotto l'affaticamento indotto dal rumore in ambienti di magazzino densi. Dal punto di vista della sostenibilità, la riduzione del rumore e l'eliminazione dei gas di scarico erano in linea con gli obiettivi di salute sul lavoro e le certificazioni ambientali. Le considerazioni sul fine vita si sono concentrate sul riciclo delle batterie, dove i flussi di piombo-acido consolidati e le tecnologie emergenti di riciclo degli ioni di litio hanno supportato gli obiettivi di circolarità.
Infrastruttura: energia, ricarica e spazio
L'impiego di carrelli elevatori elettrici richiedeva un'infrastruttura elettrica adeguata alle esigenze di ricarica di picco. Le strutture spesso installavano stazioni di ricarica centralizzate o punti di ricarica distribuiti vicino alle aree di lavoro. Gli ingegneri calcolavano la diversità di carico e si coordinavano con le aziende di servizi pubblici per evitare costi eccessivi. Gli edifici più vecchi a volte necessitavano di aggiornamenti dei quadri elettrici, nuovi alimentatori o trasformatori per supportare i gruppi di ricarica e conformarsi alle normative elettriche.
Le strategie di ricarica hanno influenzato sia l'autonomia che la portata dell'infrastruttura. Le operazioni su un singolo turno prevedevano spesso la ricarica notturna con caricabatterie standard, mentre le flotte su più turni adottavano sistemi di ricarica rapida o di sostituzione delle batterie. Le stazioni di sostituzione delle batterie richiedevano spazi dedicati, attrezzature di sollevamento e ventilazione specifica per le aree in cui si verificava la produzione di idrogeno dalle batterie al piombo-acido. Le disposizioni in materia di sicurezza prevedevano corridoi di accesso liberi, sistemi di contenimento delle fuoriuscite e docce o lavaocchi di emergenza.
La pianificazione degli spazi ha confrontato le aree di stoccaggio del carburante per le flotte di veicoli a combustione interna con le zone di ricarica e stoccaggio delle batterie per le flotte elettriche. La ricarica ha eliminato la necessità di gabbie per GPL o serbatoi per gasolio, ma ha introdotto requisiti per la gestione dei cavi e la protezione dagli urti per i caricabatterie. La conformità agli standard di sicurezza elettrica e di gestione delle batterie ha regolato la progettazione e la segnaletica degli involucri. Le considerazioni future hanno incluso la predisposizione di condotti e quadri elettrici scalabili per adattarsi alla crescita della flotta o alle transizioni verso sistemi di propulsione alternativi come le celle a combustibile a idrogeno.
Tendenze in materia di sicurezza, manutenzione e tecnologia
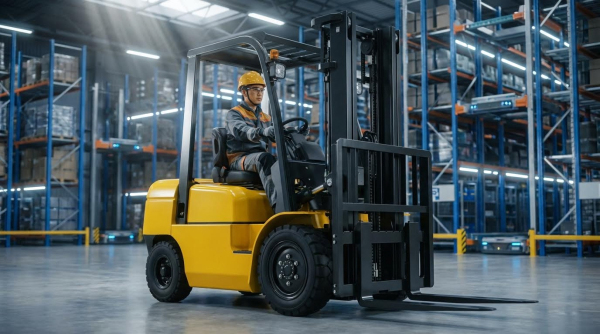
Le tendenze in materia di sicurezza, manutenzione e tecnologia hanno definito la fattibilità pratica dei carrelli elevatori elettrici nelle flotte moderne. Ingegneri e gestori di flotte hanno valutato non solo le statistiche sugli incidenti, ma anche i regimi di manutenzione e i sistemi di gestione dei dati. Le normative in materia di sicurezza delle batterie e di esposizione ai rischi sul luogo di lavoro hanno influenzato le scelte progettuali e le procedure operative. Allo stesso tempo, la telematica e il monitoraggio basato sull'intelligenza artificiale hanno trasformato la gestione dei carrelli elevatori , passando da un approccio reattivo basato sulla riparazione a un controllo predittivo e guidato dai dati.
Richieste di manutenzione e modalità di guasto
I carrelli elevatori elettrici richiedevano meno attività di manutenzione programmata rispetto ai carrelli elevatori a combustione interna (CI) perché eliminavano l'olio motore, i sistemi di alimentazione e il post-trattamento dei gas di scarico. Gli elementi di manutenzione tipici includevano motori di trazione e pompe, componenti idraulici, sistemi sterzanti, freni e il percorso elettrico ad alta corrente. Le modalità di guasto più comuni riguardavano l'usura dei contattori, guasti dei sensori, guasti dell'encoder e surriscaldamento del controller, piuttosto che guasti meccanici del motore. Il degrado correlato alla batteria, come la perdita di capacità e l'aumento della resistenza interna, influiva anche sull'autonomia e sulla potenza di picco. Intervalli di manutenzione più lunghi e un minor numero di parti mobili riducevano i tempi di fermo, ma i guasti all'elettronica di potenza potevano essere costosi e spesso richiedevano diagnosi specializzate.
I programmi di manutenzione preventiva si sono concentrati sul mantenimento di connessioni elettriche salde, pulite e fredde, monitorando al contempo la resistenza dell'isolamento e l'integrità dei connettori. Gli operatori della flotta hanno programmato controlli periodici delle catene del montante, delle forche e dei cilindri di inclinazione per conformarsi agli standard di sicurezza ISO e nazionali. L'usura degli pneumatici è rimasta un fattore critico per la stabilità e la distanza di arresto, soprattutto per i carrelli elevatori da interno con pneumatici cushion. Rispetto ai carrelli elevatori a combustione interna, le unità elettriche presentavano una minore lubrificazione e un minore consumo di materiali di consumo, ma richiedevano un'ispezione disciplinata di caricabatterie, cavi e sistemi di raffreddamento per controller e motori. Intervalli di manutenzione ben strutturati, combinati con controlli basati sulle condizioni, hanno massimizzato la disponibilità e prolungato la durata dei componenti.
Sicurezza, gestione e conformità delle batterie
La sicurezza delle batterie regolava sia il funzionamento quotidiano che la progettazione degli impianti per i carrelli elevatori elettrici. Le batterie al piombo richiedevano aree di ricarica controllate, dotate di ventilazione, contenimento delle fuoriuscite e lavaocchi per soddisfare le normative sulla sicurezza sul lavoro. Gli operatori necessitavano di formazione sulla gestione degli elettroliti, sui dispositivi di protezione individuale e sulle procedure per la neutralizzazione delle fuoriuscite di acido. Lo sviluppo di idrogeno durante la ricarica creava rischi di esplosione in caso di ventilazione e rilevamento dei gas inadeguati. Standard e linee guida di agenzie come OSHA e HSE specificavano regole chiare per la segnaletica, le distanze di sicurezza e la risposta alle emergenze.
Le batterie agli ioni di litio hanno ridotto la manipolazione dell'elettrolita e l'emissione di gas, ma hanno introdotto diversi rischi, tra cui runaway termici ed elevate correnti di guasto. Le pratiche di movimentazione sicura includevano l'utilizzo di dispositivi di sollevamento idonei per pacchi batteria pesanti, l'applicazione di blocchi/tagout durante la sostituzione delle batterie e la protezione dei terminali dai cortocircuiti. Le strutture hanno documentato le procedure di ricarica, i limiti di stato di carica e gli intervalli di temperatura per preservare la durata delle batterie e i margini di sicurezza. I programmi di conformità integravano ispezioni periodiche di caricabatterie, cavi e custodie per batterie, insieme alla tenuta dei registri per la manutenzione e la segnalazione degli incidenti. La pianificazione delle emergenze copriva incendi delle batterie e guasti elettrici, coordinandosi con i vigili del fuoco locali e utilizzando agenti estinguenti e metodi di isolamento appropriati.
Telematica, intelligenza artificiale e manutenzione predittiva
I sistemi telematici sui carrelli elevatori elettrici raccoglievano dati su utilizzo, impatti, velocità e codici di errore tramite controller e sensori di bordo. I gestori delle flotte utilizzavano queste informazioni per far rispettare i limiti di velocità, ottimizzare la copertura dei turni e analizzare gli eventi di quasi incidente. I sensori di impatto e il controllo della velocità basato su zone hanno contribuito a ridurre le collisioni nelle corsie congestionate dei magazzini. L'integrazione con il controllo degli accessi garantiva che solo operatori formati e autorizzati potessero avviare e guidare specifici carrelli. Queste funzionalità erano in linea con i programmi di sicurezza aziendali e riducevano il tasso di incidenti e l'esposizione assicurativa.
L'intelligenza artificiale e la manutenzione predittiva hanno utilizzato dati storici e in tempo reale per prevedere i guasti prima che causassero tempi di fermo. Gli algoritmi hanno valutato le tendenze relative a cali di tensione della batteria, accettazione di carica, corrente del motore e temperatura per segnalare i primi segni di degrado. I modelli predittivi hanno programmato la manutenzione di contattori, cuscinetti e componenti idraulici in base ai cicli di lavoro effettivi anziché a intervalli di tempo fissi. La connettività alle piattaforme cloud ha consentito il monitoraggio centralizzato di flotte multi-sito e il benchmarking delle prestazioni. Con il perfezionamento di sensori, connettività e analisi, i carrelli elevatori elettrici si sono evoluti in risorse in rete che hanno supportato il miglioramento continuo della sicurezza, del consumo energetico e del controllo dei costi del ciclo di vita.
Riepilogo: Selezione della giusta tecnologia per carrelli elevatori
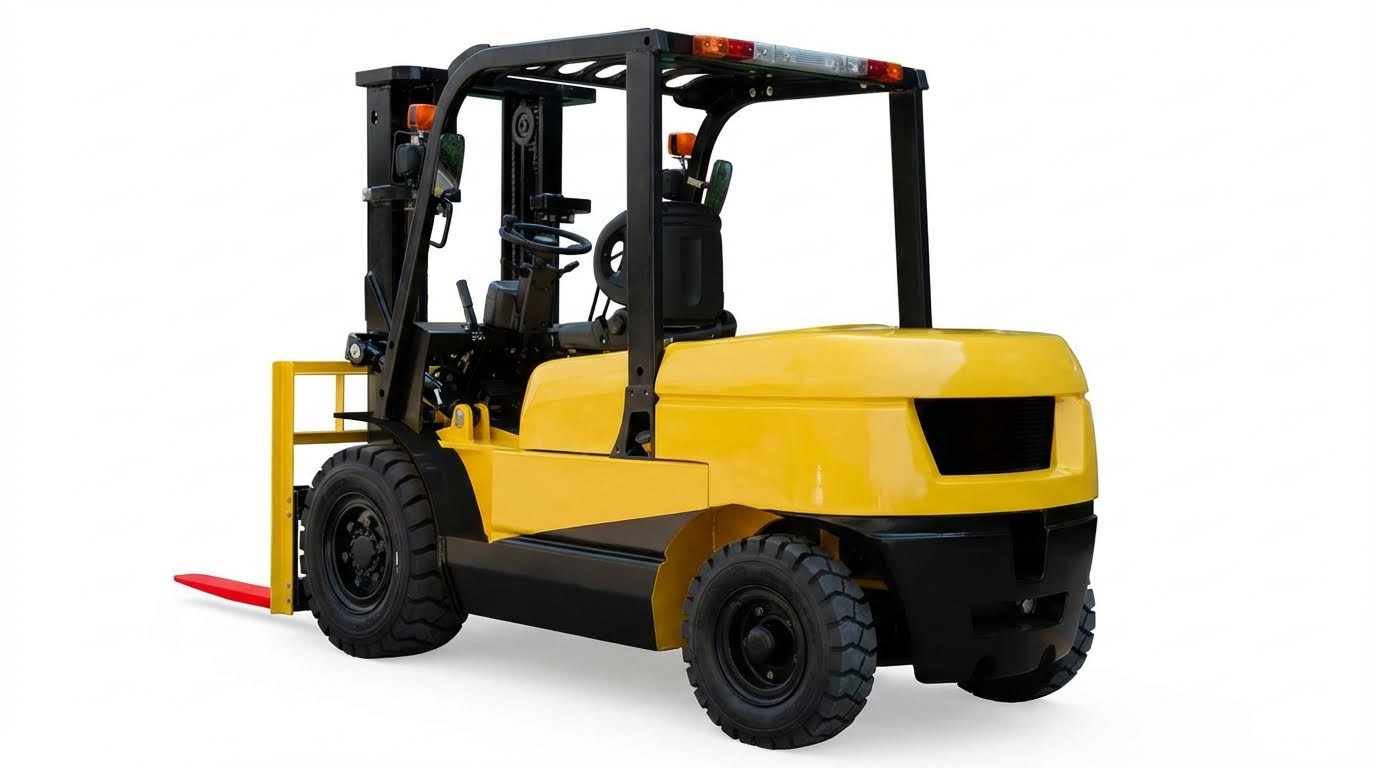
I team di ingegneri dovevano valutare i carrelli elevatori elettrici rispetto a quelli a combustione interna in base a prestazioni quantificate, costi del ciclo di vita e criteri di sicurezza. Le unità elettriche offrivano zero emissioni al punto di utilizzo, bassa rumorosità e costi operativi inferiori, ma richiedevano maggiori investimenti e un'infrastruttura di ricarica robusta. La loro capacità di carico pratica si attestava in genere su circa 5.5 tonnellate o meno, con cicli di lavoro limitati dall'autonomia della batteria, dalle velocità di ricarica e dalla logistica di sostituzione. I carrelli elevatori a combustione interna erano adatti a carichi più pesanti e al lavoro continuo su più turni all'aperto, a scapito di un maggiore consumo di carburante, emissioni e manutenzione.
In tutto il settore, le normative sulla qualità dell'aria, gli obiettivi di decarbonizzazione e i limiti di rumore interno hanno spinto magazzini e fabbriche verso flotte elettriche. I progressi nelle batterie agli ioni di litio, nella ricarica rapida e nelle celle a combustibile a idrogeno, insieme alla telematica e ai sistemi anticollisione basati sull'intelligenza artificiale, hanno migliorato la disponibilità e la sicurezza, consentendo al contempo strategie di manutenzione predittiva. Queste tendenze hanno ridotto i tempi di fermo non pianificati e hanno supportato il corretto dimensionamento delle flotte basato sui dati.
Per un'implementazione pratica, i responsabili delle decisioni dovevano mappare gli spettri di carico, la produttività di picco, la geometria dei corridoi e la struttura dei turni, quindi confrontare gli scenari sul costo totale di proprietà su un orizzonte temporale di almeno cinque-dieci anni. La disponibilità di energia, il carico del pavimento per i locali batterie, la ventilazione e la conformità agli standard di sicurezza elettrica e delle batterie sono rimasti input di progettazione critici. Una roadmap tecnologica equilibrata spesso combinava carrelli elevatori elettrici per attività interne e di media intensità con unità a combustione interna o a combustibili alternativi per applicazioni esterne pesanti. Questo approccio di portafoglio ha permesso alle aziende di sfruttare i vantaggi in termini di efficienza e sostenibilità dell'elettrificazione, preservando al contempo la capacità di gestire cicli di lavoro estremi e sollevamenti ad alta capacità.