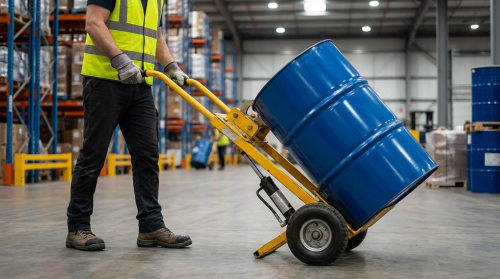
Le flotte di carrelli elevatori rappresentavano un importante capitale negli impianti industriali, dove la durata utile, l'affidabilità e la sicurezza incidevano direttamente sui costi logistici unitari. Comprendere la vita utile in ore di funzionamento, come quelle ore si traducevano in anni e come i cicli di lavoro e gli ambienti accelerassero l'usura ha permesso agli ingegneri di pianificare le flotte in modo razionale. Questo articolo ha esaminato gli intervalli di durata tipici per gruppo propulsore e classe di carrello, fattori ingegneristici come lo spettro di carico, l'ambiente e il comportamento dell'operatore, nonché le strategie di manutenzione, dai controlli giornalieri agli interventi di manutenzione e ricondizionamento ogni 500 ore. Si è concluso con una guida su come allineare le aspettative di durata dei carrelli elevatori e le tempistiche di sostituzione con obiettivi più ampi di produttività, sicurezza e costo totale di proprietà dell'impianto.
Definizione dei profili di vita utile e di servizio dei carrelli elevatori
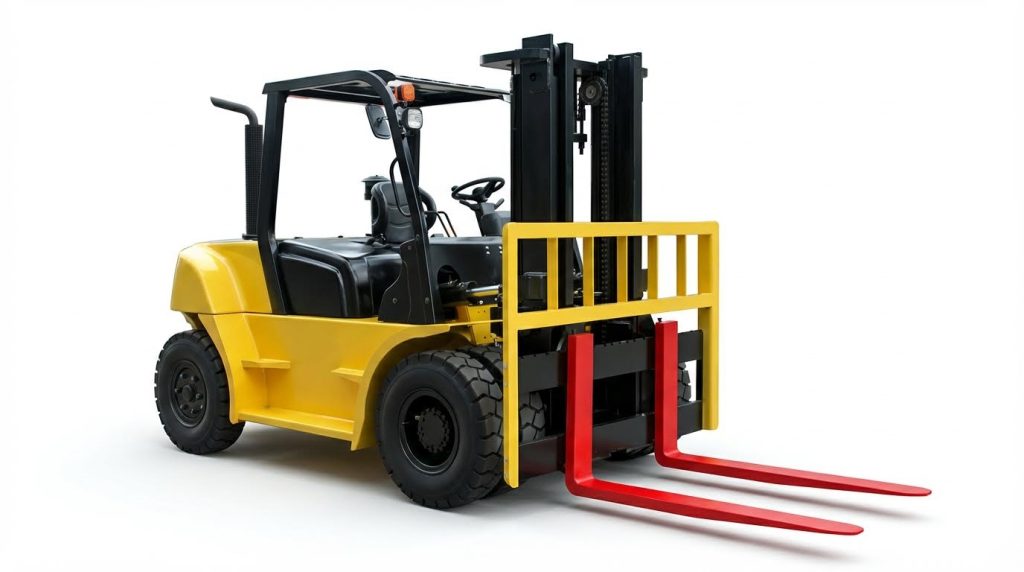
La vita utile dei carrelli elevatori nelle attività industriali dipendeva dalle ore di funzionamento accumulate in un profilo di servizio definito. Gli ingegneri valutavano la vita utile non solo in base agli anni solari, ma anche in base all'intensità di utilizzo del carrello, all'ambiente in cui operava e al regime di manutenzione. La distinzione tra tipi di gruppo propulsore, classi ISO dei carrelli elevatori e gravità dell'utilizzo consentiva agli stabilimenti di prevedere i tempi di sostituzione e il costo totale di proprietà con maggiore precisione. Questa sezione inquadrava la vita utile in termini di ore, anni e fattori economici, piuttosto che di guasti puramente meccanici.
Autonomia oraria tipica per gruppo propulsore e classe
Secondo i parametri di riferimento del settore, la vita utile della maggior parte dei carrelli elevatori si attesta tra le 10.000 e le 20.000 ore di funzionamento in condizioni tipiche. I carrelli a combustione interna (IC) di classe IV-V raggiungono spesso le 8.000-12.000 ore prima di necessitare di importanti revisioni economiche, sebbene le robuste unità diesel, in flotte ben gestite, a volte superino questo intervallo. I carrelli elettrici di classe I-III raggiungono generalmente le 10.000-20.000 ore grazie al minor numero di parti in movimento e alle minori vibrazioni, a condizione che batterie e caricabatterie ricevano la dovuta cura. Le unità di alta qualità, sottoposte a manutenzione preventiva e utilizzate in ambienti interni puliti, occasionalmente superano le 20.000 ore pur continuando a soddisfare i requisiti di sicurezza e prestazioni.
Gli ingegneri hanno adattato questi intervalli in base alla classe di applicazione e allo spettro di carico. I camion impiegati in magazzini multi-turno continui con frequenti sollevamenti prossimi alla capacità nominale accumulavano affaticamento più rapidamente rispetto alle unità impiegate in ruoli di supporto alla produzione leggera. I camion impiegati su terreni accidentati o in piazzali esterni subivano maggiori sollecitazioni strutturali e di trasmissione, riducendo di fatto gli obiettivi orari pratici. Le politiche di flotta, pertanto, spesso definivano fasce di ritiro diverse in base alla classe di camion, al tipo di carburante e all'applicazione, anziché utilizzare un unico limite orario globale.
Convertire le ore di funzionamento in anni di servizio
Convertire le ore in anni richiedeva una stima accurata dell'utilizzo annuale. Un carrello elevatore in funzione 8 ore al giorno, 5 giorni alla settimana, accumulava circa 2.000 ore all'anno in un'operazione a turno singolo. In base a questa ipotesi, un obiettivo di 10.000 ore corrispondeva a circa 5 anni di servizio, mentre 20.000 ore corrispondevano a circa 10 anni. Gli stabilimenti con più turni di lavoro, con 16-24 ore di funzionamento giornaliero, raggiungevano lo stesso totale di ore in metà o in un terzo del tempo solare.
Gli ingegneri utilizzavano dati effettivi del contaore provenienti da sistemi telematici o registri manuali anziché da programmi nominali, poiché i tempi di inattività e il carico parziale influivano sui modelli di usura. Consideravano inoltre che i componenti invecchiavano in modo diverso: i sistemi di trazione potevano ancora funzionare in modo accettabile mentre montanti, catene e circuiti idraulici si avvicinavano alla fine del loro ciclo di vita. Di conseguenza, la pianificazione del ciclo di vita spesso combinava una soglia oraria complessiva con ispezioni specifiche per componente e monitoraggio dei costi per definire anni di servizio realistici per ciascun camion.
Profili di utilizzo normali e pesanti
I profili per impieghi normali prevedevano in genere operazioni su un solo turno su pavimenti lisci, altezze di sollevamento moderate e carichi ben al di sotto della capacità nominale. In queste condizioni, i carichi termici, la fatica strutturale e le pressioni idrauliche si mantenevano entro margini di progettazione conservativi, consentendo ai carrelli elevatori di raggiungere il limite superiore dell'intervallo di 10.000-20.000 ore. I profili per impieghi gravosi, al contrario, prevedevano un utilizzo continuo su più turni, un funzionamento frequente a carico nominale o quasi, cicli di sollevamento elevati e accelerazioni o frenate aggressive. Tali modelli aumentavano il calore, i carichi d'urto e la fatica, riducendo la vita utile anche se gli anni solari rimanevano bassi.
La severità ambientale differenziava ulteriormente le classi di utilizzo. L'impiego su terreni accidentati , in celle frigorifere o in aree con polvere, umidità o sostanze chimiche corrosive accelerava l'usura di cuscinetti, guarnizioni, connettori elettrici e saldature strutturali. Gli impianti spesso codificavano queste differenze assegnando categorie di utilizzo (leggero, standard, pesante o severo) e applicando fattori di riduzione alla durata prevista. Questo approccio strutturato consentiva una pianificazione realistica del budget per la sostituzione e chiariva perché due autocarri visivamente simili potessero giustificatamente avere obiettivi di dismissione molto diversi.
Vita economica, valore residuo e fattori scatenanti della sostituzione
La vita economica terminava quando i costi marginali di esercizio e manutenzione aumentavano più rapidamente del valore del mantenimento in servizio del carrello. Guasti frequenti, aumento delle ore di riparazione e maggiore consumo di carburante o energia segnalavano che un carrello elevatore aveva superato la sua fase più economica, anche se ancora in funzione. I gestori delle flotte monitoravano il costo per ora di esercizio, i tempi di fermo non pianificati e le non conformità in materia di sicurezza per determinare quando ulteriori investimenti non producevano più rendimenti accettabili. A questo punto, la vendita, la ridistribuzione a impieghi più leggeri o la ristrutturazione diventavano le opzioni principali.
Il valore residuo dipendeva dalle ore totali, dalla cronologia della manutenzione e dalla pertinenza della tecnologia. Registri di servizio ben documentati,
Fattori ingegneristici che determinano la durata di vita dei carrelli elevatori
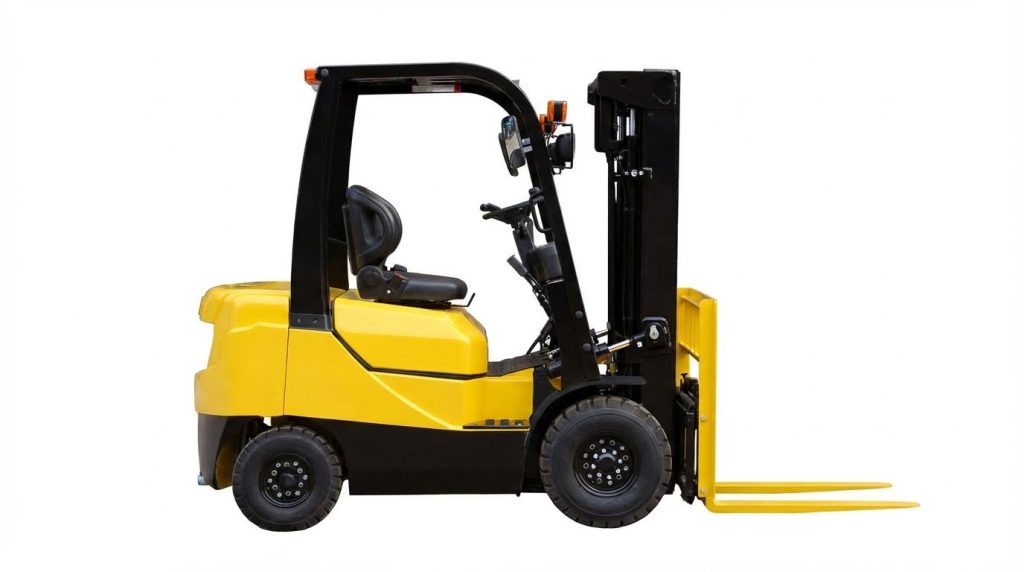
I fattori ingegneristici definivano la reale durata utile dei carrelli elevatori al di là dei valori nominali. L'ambiente, lo spettro di carico e la severità dell'impiego determinavano la fatica meccanica e strutturale di base. Il tipo di propulsore, in particolare elettrico rispetto a quello a combustione interna (CI), determinava diversi meccanismi di usura dominanti e priorità di manutenzione. La tecnologia delle batterie, la strategia di ricarica e la gestione dell'alimentazione determinavano la disponibilità dei carrelli elevatori elettrici e i costi a lungo termine. Il comportamento dell'operatore e la conformità alle norme di sicurezza erano direttamente correlati alla frequenza degli urti, agli eventi di sovraccarico e ai tempi di fermo non pianificati.
Ambiente, spettro di carico e gravità del ciclo di lavoro
Gli ambienti difficili hanno storicamente ridotto la durata dei carrelli elevatori accelerando corrosione, contaminazione e stress termico. Le operazioni con polvere, particelle abrasive, sostanze chimiche o lavaggi frequenti hanno esposto le guide del montante, le catene, i perni e gli armadi elettrici a un'usura accelerata. Terreni accidentati, pavimenti irregolari e piastre di carico hanno creato elevati carichi d'urto sul montante, sull'asse sterzante e sulle saldature del telaio. Lo spettro di carico era importante tanto quanto la capacità nominale; il funzionamento frequente vicino alla capacità nominale, le altezze di sollevamento elevate e la movimentazione dinamica hanno aumentato i danni da fatica nelle forche, nei canali del montante e nei cilindri di inclinazione. Il funzionamento continuo su più turni con raffreddamento limitato ha aumentato le temperature della trasmissione e dell'impianto idraulico, riducendo la durata dell'olio e le prestazioni di tenuta. I team di progettazione hanno quindi specificato livelli di protezione più elevati, capacità ridotte o intervalli di sostituzione più brevi nelle applicazioni gravose.
Camion elettrici vs camion a combustione interna: meccanismi di usura e limiti
I carrelli elevatori elettrici raggiungevano storicamente le 15,000-20,000 ore di funzionamento perché avevano meno parti mobili e nessun processo di combustione. I loro fattori limitanti erano i motori di trazione e di pompaggio, l'elettronica di potenza e gli elementi strutturali, piuttosto che i motori o le trasmissioni. I carrelli elevatori a combustione interna raggiungevano in genere le 8,000-12,000 ore in condizioni di funzionamento normali, limitate dall'usura del motore, dal degrado della trasmissione e dai cicli termici dei sistemi di scarico e di raffreddamento. Le unità diesel in applicazioni pesanti potevano superare questi intervalli se sottoposte a una manutenzione rigorosa, ma il sistema di alimentazione e i componenti per il controllo delle emissioni aggiungevano complessità. I carrelli elevatori elettrici presentavano guasti come l'affaticamento dei cuscinetti nei motori, l'erosione dei contattori e il surriscaldamento del controller in caso di mancanza di raffreddamento o pulizia. I carrelli elevatori a combustione interna, invece, presentavano usura correlata all'olio, affaticamento del treno valvole e deterioramento della frizione o del convertitore di coppia in condizioni di guida aggressiva e traino pesante. Questi distinti meccanismi di usura determinavano piani di manutenzione, intervalli di ispezione dei componenti e soglie di sostituzione economicamente vantaggiose.
Durata della batteria, cicli di carica e gestione dell'alimentazione
I sistemi di batterie hanno regolato la durata pratica e la disponibilità dei carrelli elevatori elettrici. Le tradizionali batterie al piombo-acido allagate garantivano solitamente circa cinque anni di servizio, a condizione che gli operatori evitassero scariche profonde al di sotto del 30% circa dello stato di carica. La durata tipica corrispondeva a un numero limitato di cicli di carica completa; cariche di opportunità improprie, irrigazione cronica insufficiente e temperature elevate potevano ridurne significativamente la durata. L'irrigazione settimanale, le cariche di equalizzazione e la pulizia dei terminali riducevano la solfatazione e la corrosione nei connettori intercella. Le batterie agli ioni di litio offrivano storicamente oltre 3,000 cicli e una durata superiore ai 10 anni, con una maggiore tolleranza alla carica parziale e una manutenzione ridotta. I caricabatterie intelligenti e la gestione energetica della flotta limitavano i sovraccarichi, gestivano la temperatura e bilanciavano l'utilizzo tra i carrelli, proteggendo sia le batterie che l'elettronica di potenza. Gli impianti che allineavano le finestre di carica ai turni di lavoro e ai requisiti di ventilazione riducevano i tempi di fermo e prolungavano la durata complessiva dei carrelli.
Impatto del comportamento dell'operatore e della conformità alla sicurezza
Il comportamento degli operatori ha influenzato fortemente il divario tra la durata teorica e quella effettiva del carrello elevatore. La guida aggressiva, le accelerazioni rapide, le frenate brusche e le curve strette hanno imposto carichi dinamici elevati sui gruppi montanti, sugli assi sterzanti e sugli pneumatici. Gli impatti ripetuti con scaffalature, bordi delle banchine e ostacoli hanno causato disallineamenti, cricche nelle saldature e forche piegate, spesso innescando il pensionamento anticipato nonostante la durata residua della trasmissione. Il sovraccarico o il sollevamento di carichi decentrati hanno sovraccaricato le guide del montante, le catene e i cilindri di inclinazione, aumentando il rischio di ribaltamento. Operatori ben addestrati che rispettavano i limiti di velocità, rispettavano le tabelle di carico ed eseguivano movimenti idraulici fluidi hanno ridotto l'affaticamento strutturale e gli shock idraulici. Le ispezioni giornaliere pre-turno, come richiesto dagli standard di sicurezza, hanno identificato perdite, danni agli pneumatici e problemi ai freni prima che si trasformassero in guasti. Gli stabilimenti che hanno applicato le norme di sicurezza e utilizzato la telematica per monitorare urti e sovraccarichi hanno in genere raddoppiato la durata effettiva rispetto a quelli che operano in modo reattivo e con scarsa disciplina.
Strategie di manutenzione per prolungare la durata dei carrelli elevatori
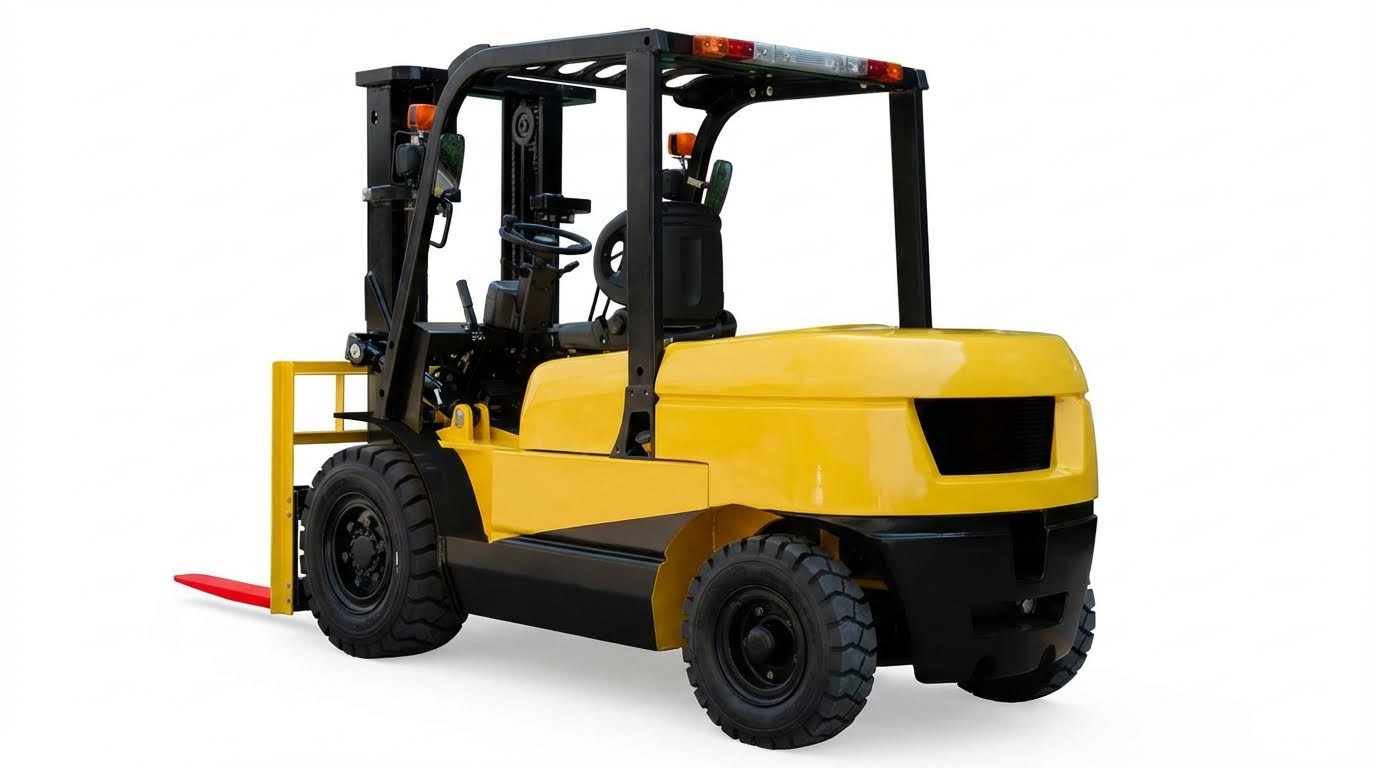
La strategia di manutenzione determinava direttamente se i carrelli elevatori raggiungevano le 8,000 ore o superavano le 20,000 ore di vita utile. Gli stabilimenti che consideravano la manutenzione un processo ingegnerizzato, non un centro di costo, in genere raddoppiavano la vita utile rispetto agli approcci puramente reattivi. Le seguenti sottosezioni descrivono programmi strutturati, intervalli di ispezione e controlli specifici per componente che hanno garantito un funzionamento prolungato, sicuro ed economicamente sostenibile.
Programmi preventivi, predittivi e telematici
La manutenzione preventiva si basava su attività a tempo fisso o a ore fisse, come il cambio dell'olio, la sostituzione dei filtri, la lubrificazione e le ispezioni di sicurezza. La prassi del settore allineava gli interventi trimestrali o ogni 90 giorni con intervalli di 100 ore o 250-500 ore, a seconda della gravità del servizio e delle indicazioni del produttore. La manutenzione predittiva aggiungeva dati sulle condizioni, come andamento della temperatura, vibrazioni, tassi di perdite idrauliche e codici di errore, per anticipare i guasti prima che causassero tempi di fermo. I sistemi telematici e di gestione della flotta registravano ore di funzionamento, eventi di impatto, incidenti di sovraccarico e comportamento di ricarica, consentendo una pianificazione basata sui dati e il monitoraggio della conformità.
Gli impianti hanno utilizzato la telematica per segnalare i carrelli elevatori che superavano le altezze di sollevamento , le capacità di carico o le velocità di marcia raccomandate, per poi intervenire con attività di formazione o blocchi. Le checklist digitali integrate hanno supportato la conformità normativa imponendo ispezioni giornaliere pre-utilizzo e memorizzando i risultati in un database centrale. L'analisi predittiva delle cronologie dei guasti e delle sostituzioni dei componenti ha contribuito a definire soglie di vita economica realistiche per ogni tipo di carrello elevatore e profilo di utilizzo. Questa strategia a più livelli ha ridotto i fermi macchina non pianificati, stabilizzato il costo del ciclo di vita per ora di funzionamento e migliorato il valore residuo a fine servizio.
Intervalli di ispezione e manutenzione giornalieri fino a 500 ore
Le ispezioni giornaliere dopo ogni turno si concentravano su elementi critici per la sicurezza: freni, risposta dello sterzo, catene del montante, forche, tubi idraulici e perdite visibili. Gli operatori controllavano clacson, luci, allarmi, pneumatici, sistemi di ritenuta dei sedili e griglie di carico, verificando anche i livelli dei liquidi e i danni evidenti. La manutenzione di primo livello, intorno ai 90 giorni o 100 ore, includeva in genere controlli del motore, del funzionamento della trasmissione, delle prestazioni dei freni e verifica del sistema di raffreddamento. Gli stabilimenti allineavano queste attività alle raccomandazioni degli OEM per mantenere valide le garanzie e rispettare le normative di sicurezza.
Gli interventi di secondo livello, nella fascia di manutenzione compresa tra 250 e 500 ore, prevedevano una pulizia più approfondita, la sostituzione di olio e filtri, controlli di coppia sui dadi delle ruote e sui dispositivi di fissaggio strutturali e la calibrazione dei sensori. Per i camion a combustione interna, i tecnici hanno ispezionato i sistemi di scarico, alimentazione e accensione, mentre le unità elettriche sono state sottoposte a controlli approfonditi su batteria, connettori e caricabatterie. Le strutture che operano in ambienti polverosi o corrosivi hanno ridotto gli intervalli per compensare la contaminazione e l'usura accelerate. La documentazione della cronologia di manutenzione a ogni intervallo ha consentito agli ingegneri di confrontare i modelli di guasto effettivi con le aspettative di progettazione e di perfezionare i piani di assistenza.
Controlli di pneumatici, idraulica e integrità strutturale
Gli pneumatici fungevano da elementi primari delle sospensioni, quindi le loro condizioni influenzavano fortemente i carichi sui componenti e la sicurezza degli operatori. I tecnici controllavano eventuali ammaccature, crepe, appiattimenti e perdite di battistrada, sostituendo gli pneumatici prima che raggiungessero i limiti di usura previsti dalla legge o dal produttore originale. Un tipo o una pressione di pneumatici non corretti alteravano l'altezza da terra e la stabilità, influendo sul carico del montante e sul rischio di ribaltamento. Gli stabilimenti standardizzavano le specifiche degli pneumatici in base all'applicazione per mantenere una maneggevolezza prevedibile.
I sistemi idraulici richiedevano un attento monitoraggio di tubi flessibili, cilindri, guarnizioni e raccordi per individuare abrasioni, rigonfiamenti, perdite o degrado dovuto alla temperatura. La sostituzione tempestiva dei tubi flessibili ai primi segni di usura evitava improvvise rotture che avrebbero potuto causare la caduta di carichi o contaminare i pavimenti. Le ispezioni strutturali riguardavano le saldature del montante, le piastre del carrello, le protezioni superiori e gli elementi del telaio, verificandone la presenza di deformazioni, corrosione e innesco di crepe. La misurazione dell'usura delle forche, dello spessore del tallone e della tolleranza di piegatura garantiva che le forche rimanessero entro i limiti ISO e del produttore, prevenendo rotture fragili durante i sollevamenti di carichi elevati.
Ristrutturazione, revisione dei componenti e prolungamento della durata di vita
Quando i camion si avvicinavano alle 10,000-15,000 ore, gli stabilimenti spesso valutavano la revisione rispetto alla sostituzione in base al costo orario. I programmi di revisione includevano in genere revisioni di motori, rifacimenti di trasmissioni, nuovi tubi idraulici, sostituzione delle catene del montante e set completi di pneumatici. I carrelli elevatori elettrici ricevevano spesso batterie e contattori nuovi o aggiornati, che ne ripristinavano le prestazioni e ne prolungavano la durata di diverse migliaia di ore. Riparazioni strutturali, riverniciature e aggiornamenti degli adesivi di sicurezza miglioravano anche la resistenza alla corrosione e la prontezza alle ispezioni.
Gli ingegneri hanno utilizzato registri di manutenzione e dati telematici per identificare i candidati in cui telaio, montante e trasmissione rimanevano fondamentalmente integri. In questi casi, una revisione mirata costava meno dell'acquisto di nuove attrezzature, pur mantenendo i comandi e gli accessori familiari. Tuttavia, se le unità presentavano guasti ricorrenti, componenti elettronici obsoleti o un significativo affaticamento strutturale, la sostituzione spesso offriva migliori margini di sicurezza e un ciclo di vita più efficiente. Ricondizionamento trasparente
Riepilogo: Allineare la durata dei carrelli elevatori agli obiettivi dell'impianto
Storicamente, la vita utile dei carrelli elevatori nelle operazioni industriali variava tra le 10,000 e le 20,000 ore di funzionamento, a seconda del gruppo propulsore, dell'ambiente di lavoro e della qualità della manutenzione. I carrelli elettrici raggiungevano spesso la fascia più alta di questo intervallo, mentre i motori a combustione interna in genere arrivavano a 8,000-12,000 ore, a meno che operatori e addetti alla manutenzione non applicassero rigorosamente le migliori pratiche. Fattori ingegneristici come lo spettro di carico, la severità del ciclo di lavoro, l'esposizione a contaminanti e la gestione della batteria o del sistema di alimentazione determinavano direttamente se un carrello raggiungeva il suo limite tecnico o si guastava prematuramente. Parallelamente, gli impianti consideravano generalmente i carrelli elevatori come beni economici i cui punti di sostituzione dipendevano dal costo del ciclo di vita, dal rischio per la sicurezza e dall'allineamento con le strategie di produzione in evoluzione.
Indipendentemente dalle fonti, la manutenzione proattiva è emersa come la leva più efficace per estendere la durata utile, con programmi strutturati che vanno dai controlli giornalieri alle revisioni ogni 500 ore. Gli stabilimenti che hanno implementato programmi preventivi, checklist di ispezione standardizzate e una cura disciplinata delle batterie hanno raddoppiato regolarmente la durata utile rispetto agli approcci puramente reattivi. I sistemi telematici e di gestione della flotta hanno consentito agli ingegneri di adattare la classe e le specifiche dei camion ai cicli di lavoro reali, monitorare gli eventi di abuso e attivare la manutenzione in base alle condizioni, anziché affidarsi esclusivamente al tempo di calendario. Questo approccio basato sui dati ha supportato decisioni migliori in materia di ricondizionamento, revisione dei componenti e tempi di sostituzione, per evitare il punto di inflessione dei costi in cui si verificano guasti, consumo energetico e incidenti di sicurezza.
Per l'implementazione, i siti industriali hanno tratto vantaggio dall'integrazione della pianificazione del ciclo di vita dei carrelli elevatori in più ampi sistemi di gestione degli asset e di OEE (Overall Equipment Effectiveness). Ciò ha comportato la definizione della vita utile target in ore e anni per tipologia di carrello, la specificazione dei tempi di inattività accettabili e del costo orario di manutenzione, nonché il collegamento della formazione degli operatori, della progettazione del traffico e degli standard di pulizia a tali obiettivi. Le tendenze future indicavano una maggiore diffusione di piattaforme elettriche e agli ioni di litio, una più profonda integrazione della telematica e progetti più modulari che supportassero la revisione a metà vita anziché la sostituzione completa. Gli impianti che consideravano i carrelli elevatori come sistemi ingegnerizzati anziché come beni di consumo potevano bilanciare gli aggiornamenti tecnologici con la massima estrazione di valore dalle flotte esistenti, mantenendo la sicurezza e l'affidabilità e controllando al contempo il costo totale di proprietà.