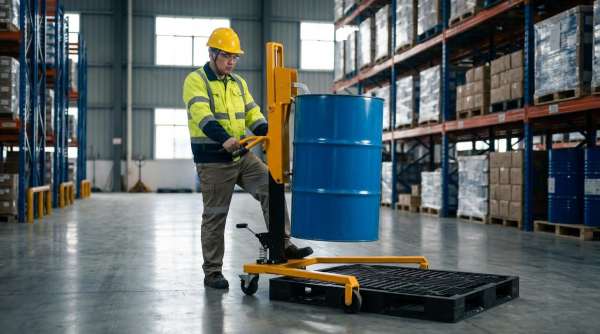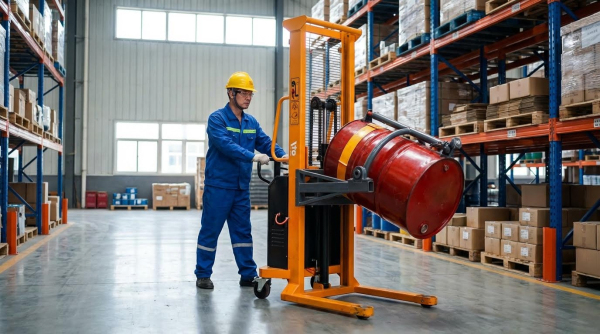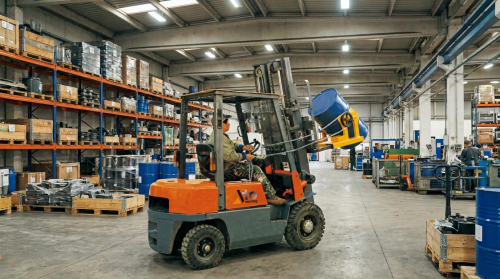
Het hanteren van industriële vaten combineert grote massa's, gevaarlijke stoffen en mobiele apparatuur, waardoor gebrekkige controles in het verleden ernstige verwondingen en chemische lekkages veroorzaakten. Dit artikel hanteert een gestructureerde aanpak, van het herkennen van gevaren en het opstellen van risicoprofielen tot technische oplossingen en operationele procedures. Het behandelt mechanische en chemische gevaren van vaten, wettelijke vereisten en risicobeoordeling van opslag- en transportstromen. Vervolgens wordt onderzocht hoe vatenwagens , heftrucks, vorkheftruckaccessoires, AGV's, kranen en cobots gespecificeerd en geïntegreerd kunnen worden, inclusief de rol van digitale tweelingen en AI in ontwerp en onderhoud. Ten slotte worden deze concepten vertaald naar praktische inspectieroutines, stapel- en opvanglay-outs, verkeersregeling en datagestuurde trainingsprogramma's, met als resultaat een beknopt implementatieplan voor bestaande installaties.
Inzicht in de gevaren en risicoprofielen van trommels
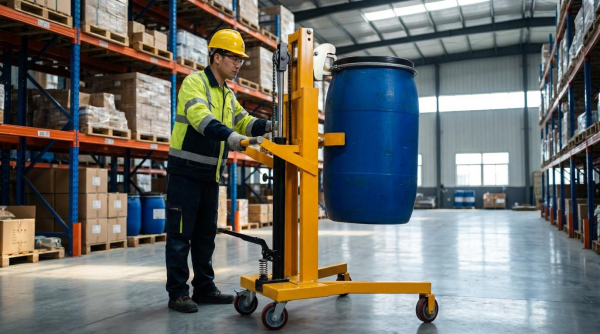
Het hanteren van industriële vaten stelde werknemers bloot aan een combinatie van risico's als gevolg van massa, inhoud en de omgeving. Ingenieurs hadden een gestructureerd overzicht van deze gevaren nodig om de juiste apparatuur te selecteren, lay-outs te definiëren en veilige werklimieten vast te stellen. Een duidelijk risicoprofiel koppelde vatkenmerken, hanteringsmethoden en arbeidsomstandigheden aan specifieke faalmechanismen. Deze sectie schetste die verbanden, zodat bedrijven beheersmaatregelen konden ontwerpen die aansloten op hun daadwerkelijke vatenvoorraad en transportpatronen.
Veelvoorkomende letseloorzaken bij het hanteren van vaten
Typische letseloorzaken bij het hanteren van vaten waren acute spier- en skeletblessures, beknellingsletsels en blootstelling aan chemicaliën. Het handmatig rollen, kantelen of omkiepen van vaten van 210 liter of 55 gallon vereiste vaak grote krachten en ongemakkelijke houdingen, wat het risico op aandoeningen aan het bewegingsapparaat vergrootte. Vingers en tenen waren kwetsbaar bij de randen van de stangen, palletranden en onder rollende vaten, vooral wanneer operators hun handen kruisten of in de buurt van gestapelde vaten werkten. Lekkende vaten brachten blootstelling door contact of inademing met zich mee, waardoor vaten zonder etiket of in slechte staat als gevaarlijk moesten worden beschouwd totdat ze via etiketten en veiligheidsinformatiebladen als zodanig waren geïdentificeerd. Ook konden er botsingen plaatsvinden wanneer vaten kantelden van instabiele stapels, van overbeladen vatenwagens of door plotselinge stops tijdens transport.
Chemische, druk- en structurele risico's van vaten
Vaten vormden niet alleen een gevaar door hun gewicht, maar ook door hun inhoud en constructie. Vaten met een binnenbekleding van polyethyleen of pvc duidden meestal op de opslag van sterke zuren of basen; een perforatie van de bekleding kon leiden tot snelle lekkages en corrosieve sprays. Vaten van exotische metalen, zoals roestvrij staal, nikkel of aluminium, bevatten vaak waardevolle of extreem gevaarlijke materialen en vereisten strikte scheiding en brand- of explosiepreventiemaatregelen. Enkelwandige vaten die als drukvaten werden gebruikt, hadden aansluitingen voor inert gas en product, wat wees op mogelijke overdruk, reactieve of ontvlambare inhoud. Structurele aantasting door corrosie, deuken of uitstulpingen verzwakte de vatwanden en randen, waardoor de kans op plotselinge breuk tijdens het tillen, stapelen of stoten toenam. Luchtmonitoring en, waar relevant, gronddetectiesystemen ondersteunden de detectie van begraven of beschadigde vaten op oude locaties.
Regelgevings- en normeringskader (OSHA, HSE, ISO)
De kaders van OSHA, HSE en ISO boden complementaire eisen voor de veiligheidstechniek van vaten. De trainingsrichtlijnen van OSHA en OSH benadrukten gevaarcommunicatie, de beschikbaarheid van veiligheidsinformatiebladen (SDS), risicovermindering bij handmatige handling en het gebruik van mechanische hulpmiddelen zoals vatenwagens , heftrucks en vorkheftruckaccessoires. De HSE-richtlijnen beschouwden vaten als onderdeel van installaties met grote risico's en behandelden corrosie, ontwerpfouten, externe gebeurtenissen, brand en explosie, menselijke fouten en structurele schade door middel van ontwerpvoorschriften, opvangbakken, noodprocedures en inspectieregimes. ISO en aanverwante internationale normen ondersteunden een veilig ontwerp en een veilige werking van hefaccessoires, industriële trucks en opslagsystemen, waarbij gedefinieerde draagvermogens, stabiliteitsfactoren en periodieke inspectie vereist waren. Gezamenlijk vereisten deze kaders dat werkgevers werknemers raadpleegden, technische beheersmaatregelen selecteerden, gevaarlijke zones classificeerden en gedocumenteerde procedures en werkvergunningen bijhielden voor risicovolle werkzaamheden met vaten.
Risicobeoordeling voor de opslag van vaten en de verkeersstromen
Risicobeoordeling voor vaten was nodig om opslagpatronen, transportroutes en apparatuurkeuze met elkaar te verbinden. Ingenieurs evalueerden het type vat, het vulniveau, het gewichtsbereik en de chemische classificatie, en brachten vervolgens in kaart waar vaten de fabriek binnenkwamen, werden geleegd en verlieten. Bij de opslagbeoordelingen werd rekening gehouden met stapellimieten, doorgaans maximaal twee vaten hoog en twee vaten breed, om stabiliteit en inspectietoegang zonder ladders te garanderen. Bij de lay-outanalyse werd de capaciteit van de opvangbakken, de scheiding van incompatibele chemicaliën en de zichtbaarheid voor lekdetectie gecontroleerd. Verkeersstroomanalyses onderzochten de interactie tussen heftrucks, vatenwagens en voetgangers, met de nadruk op draaicirkels, hellingen, de toestand van het wegdek en knelpunten die het risico op aanrijdingen of kantelen vergrootten. Het resultaat was een gedocumenteerde set van technische beheersmaatregelen en operationele grenzen die de bewegingen van vaten beperkten tot voorspelbare, verdedigbare routes.
Technische beheersmaatregelen en apparatuur voor veilige hantering
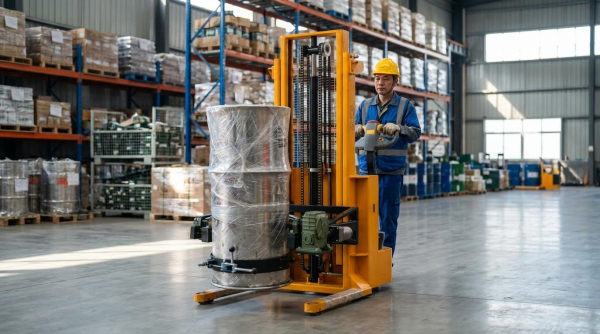
Technische maatregelen voor het hanteren van vaten waren gericht op het elimineren van handmatig tillen en ongecontroleerde bewegingen. Fabrieken vertrouwden steeds meer op speciaal ontworpen trucks, heftrucks en hulpstukken om operators buiten het risico van ongelukken te houden. De juiste selectie en integratie van deze apparaten met de lay-out van de fabriek, de verkeersstromen en digitale systemen verminderde het aantal verwondingen en morsincidenten aanzienlijk. In dit hoofdstuk werd onderzocht hoe apparatuur gespecificeerd, ontworpen en geïntegreerd kan worden, zodat veilig hanteren de standaard werkwijze wordt.
Selectiecriteria voor vatenwagens, heftrucks en aanbouwdelen
De selectie begon met de massa, het type vat en de taakomschrijving. Typische vaten van 210 liter (55 gallon) wogen tussen de 180 kg en 360 kg, waarbij sommige toepassingen meer dan 400 kg wogen wanneer ze gevuld waren met vloeistoffen met een hoge dichtheid. De capaciteit van de apparatuur moest minstens 25% boven de maximale massa van het vat liggen, inclusief dynamische effecten tijdens kantelen of transport over oneffen vloeren. Ingenieurs hielden ook rekening met het materiaal en de geometrie van het vat, aangezien stalen, kunststof en vezelvaten verschillende klemmen, bandklemmen of op diameter gebaseerde klemsystemen vereisten.
De keuze tussen trucks, stapelaars, kiepwagens en speciale hefsystemen hing af van de compatibiliteit met de procestaken. Mobiele vatenwagens met een hefvermogen van 350 kg waren bijvoorbeeld geschikt voor het laden van pallets, transport over korte afstanden en horizontaal doseren. Aangedreven verticale hefsystemen met draai- en kantelfunctie waren beter geschikt voor het overgieten in trechters of reactoren. Vacuüm- en grijpsystemen tot circa 250-270 kg maakten frequent tillen en draaien mogelijk met minimale inspanning van de operator, wat ideaal was voor vul- of fustverwerkingslijnen met een hoge doorvoer.
Stabiliteit en afmetingen waren cruciale selectiecriteria. De wielbasis, wieldiameter en spoorbreedte bepaalden de stabiliteit bij drempels en uitzettingsvoegen. Vierwielige trommelwagens met laag gemonteerde assen en een 45°-ophanging konden het volledige trommelgewicht dragen zonder dat een bestuurder hoefde te helpen, waardoor het risico op kantelen werd verminderd. Voor aanbouwdelen voor heftrucks of kranen was het noodzakelijk om de resterende capaciteit van de wagen, de verschuiving van het zwaartepunt en de naleving van de vermogensreductiecurves van de oorspronkelijke fabrikant te controleren.
De integratie met de bestaande infrastructuur beïnvloedde ook de keuze van de apparatuur. Heftruckvatklemmen , draaivorken en kraanvatgrijpers vereisten voldoende vrije hoogte, gangbreedte en draaicirkel. Fabrieken die gevaarlijke chemicaliën verwerkten, gaven de voorkeur aan apparaten met een positief vergrendelingsmechanisme, secundaire vergrendelingen en functies die onbedoeld loslaten van vaten voorkwamen. De technische specificaties verwezen naar relevante normen en interne ontwerprichtlijnen om een consistente selectie op alle locaties te garanderen.
Ergonomisch en mechanisch ontwerp om het risico op musculoskeletale aandoeningen te verminderen.
Ergonomisch ontwerp was erop gericht om operators binnen acceptabele kracht-, houdings- en herhalingslimieten te houden. Taken met betrekking tot het hanteren van vaten gingen van oudsher gepaard met hoge duw- en trekkrachten, onhandige reikbewegingen rond de klankkast en frequent kantelen, wat bijdroeg aan aandoeningen aan het bewegingsapparaat. Moderne vatenwagens en -heffers maken gebruik van geoptimaliseerde draaipuntposities, lange handgrepen en wielen met lage wrijving om de initiële kantelkrachten en rolweerstand te verminderen. Hierdoor kan één operator een volledig beladen vat verplaatsen zonder de aanbevolen drempelwaarden voor duw- en trekkrachten te overschrijden.
De geometrie van de handgrepen en de plaatsing van de bedieningselementen hadden een grote invloed op de houding. Ergonomische trolleys waren voorzien van in hoogte verstelbare of gebogen handgrepen, zodat operators hun polsen in een neutrale positie konden houden en hun ellebogen dicht bij hun lichaam. De bedieningselementen voor elektrische hefinrichtingen, zoals het omhoog en omlaag brengen met een druk op de knop, waren gemakkelijk bereikbaar zonder dat de romp gedraaid hoefde te worden. Ontwerpers beperkten het aantal benodigde handwisselingen en zorgden ervoor dat operators hun armen niet over de trommel kruisten tijdens het rollen, waardoor het risico op beknelling van vingers en handen werd verminderd.
Mechanische ontwerpkenmerken verminderden het risico op spier- en skeletaandoeningen verder door handmatige tilbewegingen te elimineren. Aangedreven of gebalanceerde hefkolommen namen de verticale beweging over, waardoor operators alleen de horizontale beweging hoefden te begeleiden. Klemmen met een grote buitendiameter en grijpmechanismen aan de rand maakten bediening vanuit een staande positie mogelijk, waardoor diep bukken of hurken werd vermeden. Veiligheidsvergrendelingen voorkwamen dat de trommel losliet wanneer deze omhoog was gehesen, waardoor de noodzaak voor handmatige noodinterventie werd verminderd.
Ergonomische hulpmiddelen verminderden ook de cumulatieve belasting bij werkzaamheden met een hoge frequentie. Vacuümheffers en servogestuurde manipulatoren verminderden de inspanning van de operator met meer dan 80% bij repetitieve til- en stapelcycli. Deze vermindering resulteerde in lagere percentages rugpijn, schouderblessures en verzuim door incidenten. Bij het specificeren van apparatuur beoordeelden ingenieurs de cyclustijden van taken, het dagelijkse aantal vaten en de vereiste houdingen om de investering in hoogwaardige ergonomische oplossingen te rechtvaardigen.
Integratie van vorkheftrucks, AGV's, kranen en cobots met trommels
De integratie van apparatuur voor het hanteren van vaten met mobiele en bovenloopsystemen vereiste een systeemtechnische aanpak. Heftrucks uitgerust met vatklemmen of -rotators verwerkten gepalletiseerde ladingen en stapelden hoog, maar brachten risico's op botsingen en aanrijdingen met zich mee. Geautomatiseerde geleide voertuigen (AGV's) en autonome mobiele robots verplaatsten vaten langs vooraf gedefinieerde routes, waardoor handmatig transport werd verminderd, maar precisie vereist was.
Veilige bedieningsprocedures en lay-outontwerp
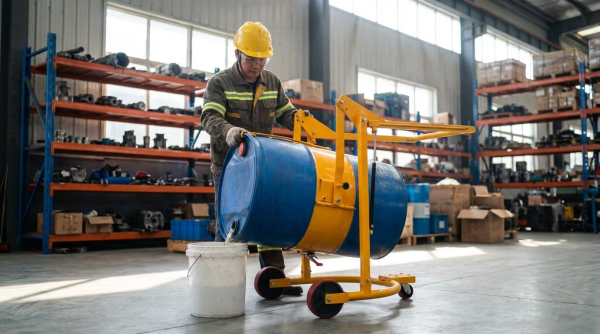
Veilige werkmethoden en een doordachte lay-out vormden de operationele laag die de technische beheersmaatregelen voor het hanteren van vaten aanvulde. Fabrieken die procedurele discipline, helder visueel beheer en een goed doordachte verkeerslay-out integreerden, verminderden het aantal letsels aan het bewegingsapparaat, blootstelling aan chemicaliën en botsingen aanzienlijk. De focus strekte zich uit van individuele controles door operators tot het systeemontwerp van opslag, toegang en noodhulp. De volgende subsecties beschrijven hoe inspecties, stapelregels, routeontwerp en datagestuurde trainingskaders samenwerkten als een coherent veiligheidssysteem.
Inspectie vóór gebruik, etikettering en controle op basis van veiligheidsinformatiebladen (SDS)
De inspectie vóór gebruik begon met het controleren van de identificatie van de vaten. Operators controleerden de etiketten op gevarenpictogrammen, UN-nummers en tekst die de corrosieve, giftige, ontvlambare of onder druk staande inhoud beschreef. Als een vat geen leesbare etikettering had, werd het standaard als gevaarlijk beschouwd totdat karakteriseringstests en documentatie de inhoud bevestigden.
Visuele inspectie richtte zich op lekkages, corrosie, vervorming en ontbrekende afsluitingen. Personeel onderzocht stoppen, deksels, randen en lasnaden en verving of draaide afsluitingen vast voordat er beweging plaatsvond. Bij lekkages isoleerden de operators het gebied, raadpleegden het veiligheidsinformatieblad (SDS) en volgden de vastgestelde procedures voor het bestrijden van lekkages, inclusief de vereisten voor geschikte absorptiemiddelen en ventilatie.
Fabrieken integreerden op SDS gebaseerde controles in standaardwerkprocedures. Dit omvatte het specificeren van de vereiste persoonlijke beschermingsmiddelen (PBM's), acceptabele hanteringstemperaturen en incompatibiliteitsregels voor aangrenzende opslag. Operators controleerden het type vat, zoals staal, kunststof of bekleed, aan de hand van de SDS om risico's op corrosie of permeatie te voorkomen. Voor reactieve of drukvaten vereisten de procedures luchtmonitoring en ontstekingsbeheersing vóór hantering. Leidinggevenden documenteerden inspecties en het vergrendelen van onveilige vaten, ter ondersteuning van traceerbaarheid en naleving van de regelgeving.
Richtlijnen voor het stapelen, plaatsen in rekken en inpakken van vaten
Door veilige stapelmethoden werden mechanische belastingen beperkt en de inspecteerbaarheid gewaarborgd. Voor standaardvaten van 210 liter of 55 gallon gold een limiet van maximaal twee vaten hoog en twee vaten breed per rij op de vloer. Deze configuratie zorgde voor stabiliteit ondanks kleine maatafwijkingen en maakte directe visuele inspectie van elk vat mogelijk.
De stellingsystemen maakten gebruik van draagbalken en dekken die ontworpen waren voor puntbelastingen op vaten in plaats van gelijkmatige palletbelastingen. Ingenieurs controleerden de doorbuigingslimieten en impactfactoren volgens de relevante ontwerpvoorschriften. Waar pallets drie of vier vaten vervoerden, werden er lay-outregels gehanteerd om gemengde stapelpatronen te vermijden die ongelijkmatige ondersteuning en schommelingen zouden veroorzaken. Periodieke inspecties controleerden op schade aan de stellingen, corrosie en losse ankers.
Het ontwerp van de opvangbakken garandeerde secundaire opvang voor het meest waarschijnlijke scenario van een lekkage. Ingenieurs hebben het volume van de opvangbakken gedimensioneerd op ten minste 110% van het grootste vat of een bepaald percentage van het totale volume, afhankelijk van de betreffende jurisdictie. De lay-outs scheidden incompatibele chemicaliën in aparte opvangbakken met fysieke barrières en duidelijke signalering. Loopbruggen en inspectiegangen bleven buiten de opvangbakken of waren voorzien van roosters met voldoende slipweerstand. Afwatering, toegang tot de opvangput en interactie met bluswater werden in het ontwerp van de opvangbakken meegenomen om de noodhulp te ondersteunen.
Ontwerp van wandelpaden, verkeersregeling en botsingsbescherming
Het ontwerp van de paden was erop gericht scherpe bochten, hellingen en oneffenheden in het oppervlak te minimaliseren die de stabiliteit van de apparatuur voor het hanteren van vaten zouden kunnen verminderen. Ingenieurs bepaalden minimale gangbreedtes op basis van de grootste transporteenheid, zoals heftrucks met vatklemmen of mobiele vatenwagens, inclusief voldoende ruimte voor draaicirkels. Vloeroppervlakken werden vlak, antislip en vrij van gaten of kabeldoorvoerpunten gehouden die plotselinge schokken zouden kunnen veroorzaken.
Verkeersregelaars scheidden voetgangersroutes zoveel mogelijk van gemotoriseerde industriële voertuigen. Fabrieken maakten gebruik van gemarkeerde looppaden, vangrails en eenrichtingsverkeer om conflicten bij het oversteken te verminderen. Snelheidslimieten, stoplijnen op kruispunten en bolle spiegels in onoverzichtelijke bochten verbeterden de zichtbaarheid en de reactietijd. Risicovolle zones in de buurt van vatenopslag, losstations en laadperrons werden extra verlicht en voorzien van signalering.
De impactbeveiliging was gericht op zowel de constructie als de vaten. Paaltjes, vangrails en eindbeschermers voor de stellingen werden geplaatst op basis van berekeningen van de impact van voertuigen en de remweg. Vatenstapels die op de rijbanen stonden, werden voorzien van bufferzones of lage barriers om direct contact met voertuigen te voorkomen. De procedures schreven een soepele, geleidelijke acceleratie en remweg voor bij het transport van vaten, met name die vaten met gevaarlijke of onder druk staande materialen. Regelmatige evaluaties van bijna-ongelukken leidden tot verbeteringen in de routeplanning en de plaatsing van barriers.
Training, procedures en voorspellende veiligheidsanalyses
Effectief omgaan met vaten vereiste getrainde operators die zowel de apparatuur als de gevaren begrepen. Trainingsprogramma's behandelden handmatige technieken voor het rollen, kantelen en omdraaien van vaten met behulp van beenkracht in plaats van rugbelasting, evenals het correcte gebruik van vatenwagens , heftrucks en vorkheftruckaccessoires. De lesprogramma's koppelden praktische vaardigheden aan het herkennen van gevaren, waaronder beschadigde vaten, incompatibele materialen en
Samenvatting en implementatieplan voor fabrieken
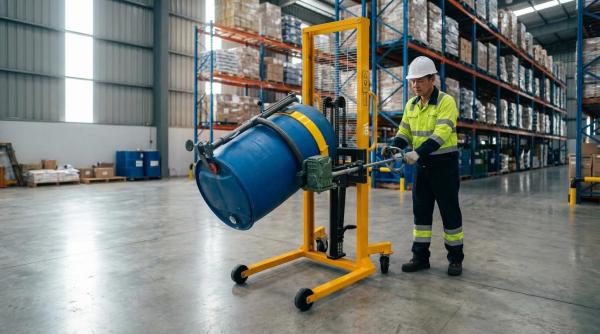
Technische beheersmaatregelen voor het hanteren van vaten bleken de meest betrouwbare manier om letsel, blootstelling aan chemicaliën en schade aan apparatuur te verminderen. Fabrieken die geschikte hanteringsapparatuur, een robuust ontwerp van de lay-out en gedisciplineerde operationele procedures combineerden, behaalden lagere percentages aandoeningen aan het bewegingsapparaat en minder incidenten met lekkages. Een gestructureerd stappenplan hielp bij het afstemmen van inkoop, engineering, operationele processen en veiligheid op dezelfde doelstellingen voor risicovermindering.
Belangrijke bevindingen uit de industriële praktijk en richtlijnen toonden aan dat het handmatig hanteren van vaten tot een minimum beperkt moet worden en waar mogelijk vervangen moet worden door mechanische hulpmiddelen. Speciaal ontworpen vatenwagens, heftrucks, kantelwagens, vacuümheffers en heftruckaccessoires konden gewichten tot circa 400 kg hanteren, waarbij kantelen, draaien en overgieten onder controle bleven. Veilige opslaglimieten, zoals het stapelen van vaten van 210 liter tot maximaal twee hoog en twee breed, verbeterden de inspectiemogelijkheden en de stabiliteit. Systematische inspecties vóór gebruik, persoonlijke beschermingsmiddelen (PBM's), op veiligheidsinformatiebladen (SDS) gebaseerde controles en naleving van de OSHA- en HSE-richtlijnen vormden de procedurele basis voor deze technische maatregelen.
Voor de implementatie profiteerden de fabrieken van een gefaseerde aanpak. In fase één werden de huidige stromen, gewichten, inhoud en opslagpatronen van de vaten in kaart gebracht, waarna een formele risicobeoordeling werd uitgevoerd voor elk onderdeel: ontvangst, interne overdracht, verwerking en afvalverwerking. In fase twee werd de apparatuur geselecteerd op basis van het laadvermogen, het type vat, de frequentie van de handelingen en de omgeving, waarbij compatibiliteit met bestaande heftrucks, AGV's of bovenloopkranen werd gewaarborgd. Fase drie optimaliseerde de lay-out voor duidelijke looproutes, gescheiden voetgangers- en voertuigroutes, opvangbakken voor opslag en bescherming tegen aanrijdingen, en implementeerde vervolgens standaardwerkprocedures, werkvergunningen en gerichte trainingen. Ten slotte zetten de fabrieken steeds vaker sensoren, digitale tweelingen en basisanalyses in om bijna-ongelukken, de staat van de apparatuur en de naleving van de stapelvoorschriften te monitoren, wat continue verbetering mogelijk maakte.
Toekomstige trends wezen op een groter gebruik van ergonomische tilhulpmiddelen, collaboratieve robots voor repetitieve trommeltaken en AI-ondersteunde planning om piekbelastingen in de handling te spreiden. De kernprincipes bleven echter onveranderd: handmatige taken met hoge krachtsinspanningen elimineren, chemische en structurele gevaren bij de bron beheersen en het fysieke systeem zo ontwerpen dat de veiligste methode ook de gemakkelijkste in gebruik is. Fabrieken die trommelhandling als een technisch systeem beschouwden, in plaats van als een reeks handmatige taken, positioneerden zichzelf voor een hogere betrouwbaarheid, naleving van regelgeving en een betere gezondheid van het personeel op de lange termijn.