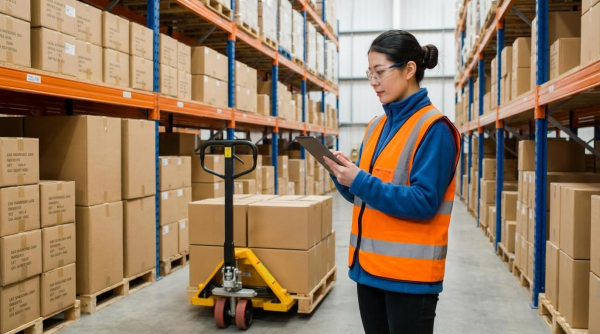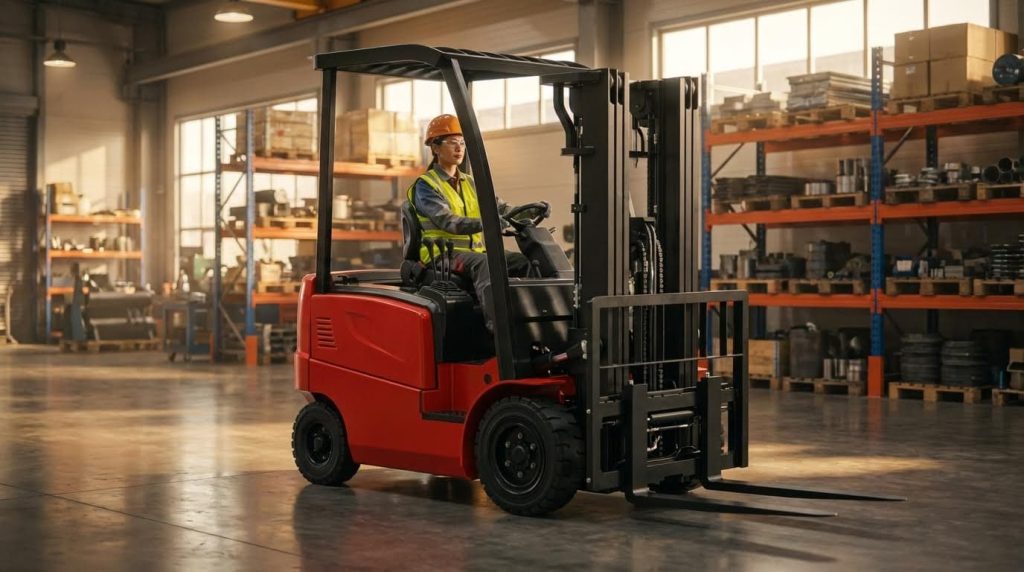
De operationele veiligheid van heftrucks in moderne fabrieken berustte op gestructureerde inspecties, strikte rijregels en robuuste onderhoudsprogramma's. Het complete kader omvatte OSHA-conforme controles vóór gebruik, stabiele lastbehandeling en rijgedrag, en gefaseerde onderhoudsintervallen van dagelijkse tot jaarlijkse taken. Fabrieken integreerden steeds vaker telematica, sensoren en fleetmanagementsoftware om de conditie, het gedrag van de bestuurder en de naleving van de regels in realtime te monitoren. Het artikel sloot af met een overzicht van best practices en praktische implementatiestappen om heftruckveiligheid te verankeren in de dagelijkse bedrijfsvoering en het beheer van bedrijfsmiddelen op de lange termijn.
Inspectie en nalevingscontroles vóór ingebruikname
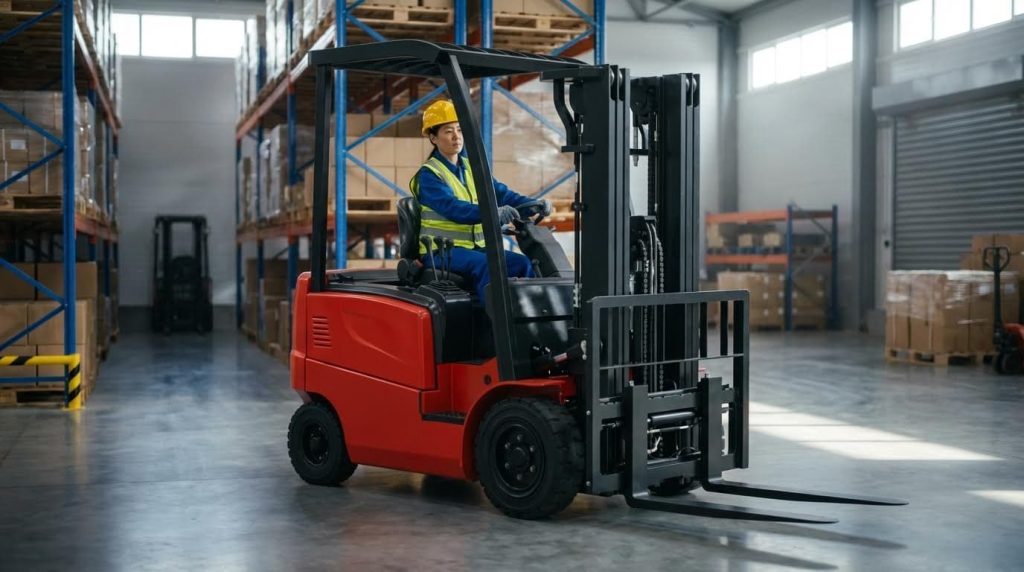
Voorafgaande inspecties en nalevingscontroles vormden de basis voor veilig gebruik van heftrucks in moderne fabrieken. Deze controles garandeerden naleving van de wet- en regelgeving, verminderden ongeplande stilstand en voorkwamen mechanische storingen voordat ze tot incidenten leidden.
Dagelijkse inspectievereisten van OSHA
OSHA 29 CFR 1910.178 vereiste dat gemotoriseerde heftrucks minstens één keer per dag vóór gebruik werden gecontroleerd. Bij ploegendiensten voerden bedrijven inspecties uit aan het begin van elke ploegendienst. Operators inspecteerden kritieke systemen, waaronder remmen, stuurinrichting, banden, mast, vorken, hydrauliek en veiligheidsvoorzieningen, voordat de heftruck in gebruik werd genomen. De inspectie omvatte zowel visuele als functionele controles en volgde de aanbevelingen van de fabrikant. Elke heftruck die gebreken vertoonde die de veilige werking belemmerden, moest buiten gebruik worden gesteld totdat deze door bevoegd personeel was gerepareerd. OSHA verwachtte ook gedocumenteerd bewijs van deze controles om de naleving aan te tonen tijdens audits of incidentonderzoeken.
Gedetailleerde controles vóór de start en tijdens het gebruik
Voorafgaand aan de start werden controles uitgevoerd met het contact uitgeschakeld, waarbij de focus lag op de structurele en vloeistofgerelateerde staat van de machine. Machinisten controleerden de vloeistofniveaus van motorolie, koelvloeistof, hydraulische olie en remvloeistof en zochten naar lekkages, scheuren of beschadigde slangen, mastkettingen en koppelingen. Ze inspecteerden de banden op sneden, afbrokkeling, lage bandenspanning of loslating en controleerden de vorken op slijtage van de hiel, scheuren, krommingen en de juiste borgpennen. Ze bevestigden dat de veiligheidsstickers, naamplaatjes en de bedieningshandleiding aanwezig en leesbaar waren en dat de bestuurderscabine schoon en vrij van vuil was. Bij elektrische trucks controleerden de machinisten de kabels, connectoren, accubevestigingen, het elektrolytniveau en de motorkapvergrendelingen, terwijl bij trucks met een verbrandingsmotor en LPG-trucks de integriteit van de motor, het brandstofsysteem en de tank werd gecontroleerd. Vervolgens werden er controles uitgevoerd met de motor aan, waarbij de stuurrespons, de bedrijfs- en parkeerremmen, de kruipregeling, de aandrijfbediening, de masthef- en kantelfunctie, de aanbouwdelen, de claxon, de verlichting en de alarmen werden getest. Elk ongebruikelijk geluid, trilling, oververhitting of vonken uit de uitlaat leidden tot onmiddellijke uitbedrijfstelling.
Het documenteren van defecten en vergrendelingscriteria
Fabrieken hadden duidelijke criteria nodig om te bepalen wanneer een defect onmiddellijke vergrendeling vereiste in plaats van uitgestelde reparatie. Typische triggers voor vergrendeling waren onder andere niet-werkende remmen of stuurinrichting, niet-functionerende veiligheidsgordels of waarschuwingssystemen, hydraulische lekkages van meer dan één druppel per minuut, gebarsten vorken of mastonderdelen, lekkages in het brandstofsysteem en verhoogde bedrijfstemperaturen die duidden op mogelijke oververhitting. Leidinggevenden documenteerden elk defect op gestandaardiseerde inspectieformulieren of digitale checklists die gekoppeld waren aan het vrachtwagen-ID en de urenstand. Systemen registreerden het type defect, de ernst, het tijdstip van melding en de verantwoordelijke technicus, waardoor een traceerbare onderhoudshistorie ontstond. Vrachtwagens die de inspectie niet doorstonden, werden gemarkeerd als "Buiten gebruik", de sleutels werden verwijderd en in sommige fabrieken werden ze fysiek vergrendeld of geïsoleerd totdat de reparaties waren voltooid en geverifieerd. Deze documentatie ondersteunde de vereisten van OSHA 1910.178(q), maakte trendanalyses van terugkerende storingen mogelijk en werd gebruikt bij de planning van preventief onderhoud en beslissingen over de vervanging van het wagenpark.
Regels voor het hanteren van lading, stabiliteit en verplaatsing
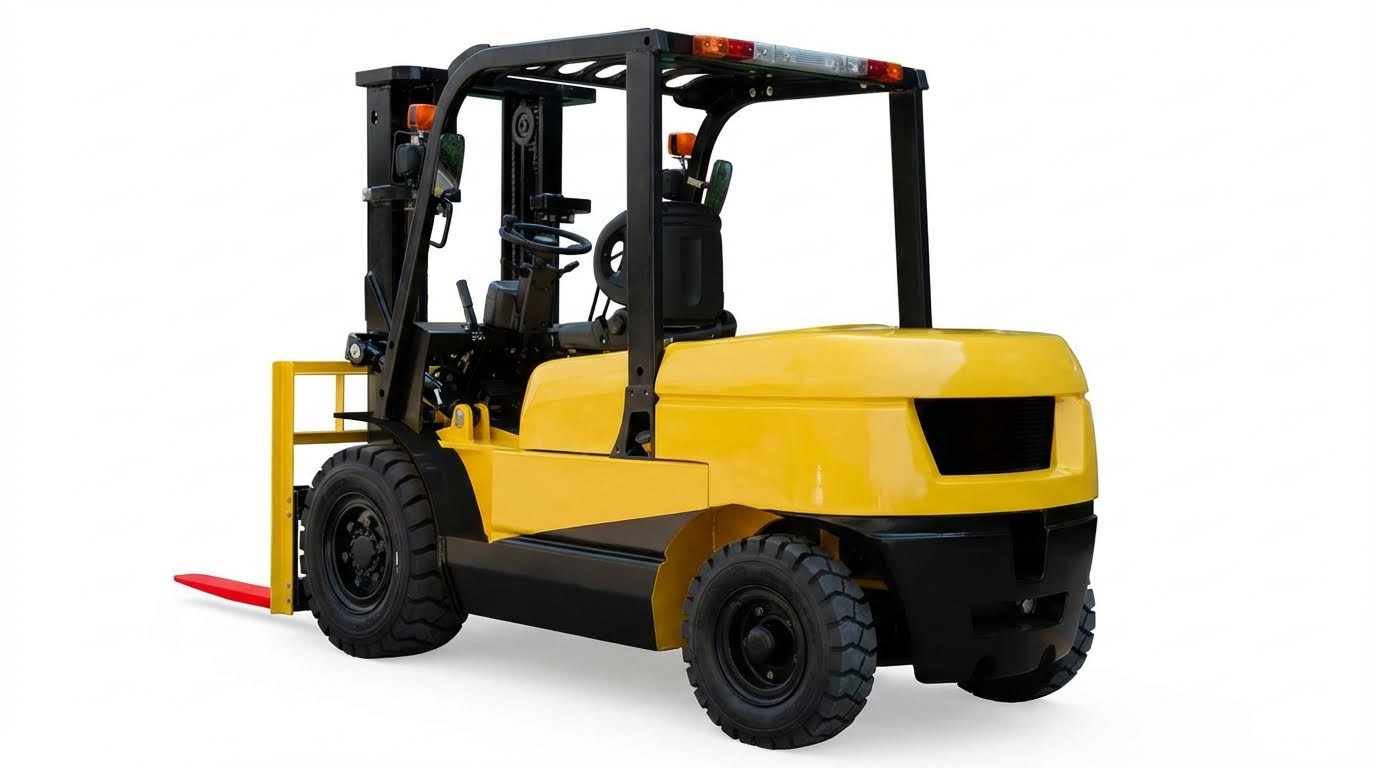
Veilig laden en lossen was afhankelijk van inzicht in de stabiliteitslimieten van de heftruck, de juiste positionering van de lading en gecontroleerd rijgedrag. Moderne fabrieken hanteerden standaard operationele regels voor snelheden, routes, hellingen en interacties met voetgangers om het risico op botsingen en kantelen te verminderen. Operators volgden deze regels consequent om het gecombineerde zwaartepunt binnen de stabiliteitszone te houden tijdens het tillen, rijden en stapelen.
Stabiliteitsdriehoek en zwaartepunt van een heftruck
De stabiliteitsdriehoek beschreef de basisgeometrie van de stabiliteit van een heftruck met contragewicht. Deze werd gedefinieerd door de twee contactpunten van de voorwielen en het centrale draaipunt van de achteras. Om de heftruck rechtop te houden, moest de verticale projectie van het gecombineerde zwaartepunt (heftruck plus lading) binnen deze driehoek blijven. Naarmate het gewicht van de lading toenam of de mast naar voren kantelde, verschoof het gecombineerde zwaartepunt naar de vooras, waardoor de stabiliteitsmarge afnam. Ook hellingen, bochten en zijwaartse krachten verschoven het zwaartepunt naar de randen van de driehoek, wat het kantelrisico vergrootte. Trainingsprogramma's legden daarom de nadruk op langzame, gecontroleerde bewegingen bij het heffen, kantelen of draaien met verhoogde lasten.
Nominaal draagvermogen, lastpositionering en masthelling
Operators moesten controleren of de belasting nooit de nominale capaciteit overschreed die op het typeplaatje stond vermeld voor de specifieke masthoogte en bevestigingsconfiguratie. Overschrijding van deze capaciteit verplaatste het gecombineerde zwaartepunt buiten de stabiliteitsdriehoek en kon leiden tot kantelen naar voren. De vorken moesten correct geplaatst worden, volledig onder de pallet geschoven worden en gecentreerd onder de lading staan om onevenwichtige zijwaartse momenten te voorkomen. De ladingen werden tijdens het transport laag gehouden en de mast werd licht naar achteren gekanteld om de lading tegen de wagen te laten rusten, waardoor de stabiliteit in de lengterichting verbeterde. Bij het stapelen naderden de operators langzaam, tilden de lading slechts zo hoog op als nodig was, nivelleerden de mast en neutraliseerden de kanteling na plaatsing om een stabiel zwaartepunt te herstellen.
Reissnelheden, hellingen en interactie met voetgangers
De verkeersregels beperkten de snelheid zodat de truck veilig kon stoppen binnen het zicht en onder de omstandigheden van het wegdek. Fabrieken hanteerden doorgaans lagere snelheidslimieten in drukke gangpaden, kruispunten en laad- en losgebieden en handhaafden deze door middel van toezicht en telematica. Chauffeurs claxonnerden bij onoverzichtelijke bochten, deuropeningen en kruispunten en hielden een afstand van minstens drie trucklengtes aan tot andere gemotoriseerde industriële trucks. Op hellingen en hellingen was de zware kant van de truck altijd naar boven gericht om de stabiliteit in de lengterichting te behouden. Dit betekende dat er bergopwaarts vooruit en bergafwaarts achteruit gereden moest worden met een lading, en omgekeerd met een lading, terwijl bochten op hellingen vermeden moesten worden om kantelen te voorkomen.
Parkeren, uitschakelen en veiligheid van het brandstofsysteem
Correcte parkeer- en uitschakelprocedures verminderden onbedoelde bewegingen en brandgevaar. Aan het einde van een taak lieten de operators de vorken volledig zakken tot op de grond, neutraliseerden alle hydraulische bedieningselementen, trokken de parkeerrem aan en draaiden de sleutel naar de uit-stand. Sleutels werden verwijderd en wielen werden geblokkeerd als de truck op een helling of in de buurt van opritten geparkeerd stond. Trucks werden alleen geparkeerd op daarvoor bestemde plaatsen, vrij van voetpaden, deuren en nooduitgangen. Elke truck die brandstoflekkages, abnormale uitlaatvlammen of vonken vertoonde, of die oververhit raakte boven de normale bedrijfstemperatuur, moest buiten gebruik worden gesteld totdat de gebreken waren verholpen. Deze regels waren in overeenstemming met de OSHA-voorschriften dat onveilige gemotoriseerde industriële trucks niet mogen worden gebruikt totdat de gebreken door bevoegd personeel zijn verholpen.
Onderhoudsprogramma's en ondersteunende technologieën
Gestructureerde onderhoudsprogramma's zorgden ervoor dat heftrucks binnen veilige bedrijfslimieten bleven en minimaliseerden ongeplande stilstand. Moderne bedrijven definieerden doorgaans dagelijkse, wekelijkse, maandelijkse en jaarlijkse taken die waren afgestemd op de aanbevelingen van de fabrikant en de eisen van OSHA 1910.178. Een gedocumenteerd schema, in combinatie met getraind personeel en de beschikbaarheid van onderdelen, verlaagde zowel het aantal storingen als de levenscycluskosten. Digitale tools zoals telematica en fleetmanagementsoftware ondersteunden steeds meer de naleving van regelgeving en voorspellend onderhoud.
Dagelijkse tot jaarlijkse onderhoudsintervallen
Aan het begin van elke dienst vonden dagelijks controles plaats, waarbij de focus lag op veiligheidskritische onderdelen. Operators inspecteerden banden, vorken, mastkettingen, hydraulische slangen, vloeistofniveaus, waarschuwingssystemen en bedieningselementen, en namen defecte trucks uit dienst. Wekelijkse activiteiten omvatten doorgaans een grondigere inspectie van mastconstructies, kettingen, rollen, hydraulische slangen en motorcompartimenten op slijtage, lekkages of schade. Maandelijks werden de taken uitgebreid met controle van de conditie van de hydraulische vloeistof, filtervervanging met vaste tussenpozen en verificatie van de prestaties van de accu of het brandstofsysteem onder belasting.
Kwartaal- en jaarlijkse controles richtten zich op de structurele integriteit en de integriteit van de aandrijflijn. Fabrieken voerden transmissievloeistofverversingen, filterreiniging en gedetailleerde inspecties van beschermkappen, frames en mastlassen uit, waarbij waar nodig niet-destructief onderzoek werd verricht. Onderhoudsplannen verwezen naar de door de OEM voorgeschreven urenintervallen, bijvoorbeeld brandstoffiltervervanging om de 250 uur of hydraulische olievervanging om de 1000 uur. Zware of veeleisende omgevingen vereisten een hogere onderhoudsfrequentie, zoals vaker smeren of reinigen van het koelsysteem. Een hoofdschema dat kalendertijd koppelde aan bedrijfsuren zorgde ervoor dat geen enkele truck ongemerkt de veilige servicelimieten overschreed.
Banden-, hydrauliek- en aandrijflijnservice
De staat van de banden had een directe invloed op de stabiliteit, de remweg en het laadvermogen. Fabrieken controleerden de massieve banden op afbrokkeling, loslating of blootliggende wapening en vervingen ze wanneer de slijtage ongeveer 50% van de oorspronkelijke dikte bereikte. Luchtbanden vereisten controle van de bandenspanning, doorgaans tussen de 200 en 350 kPa, rotatie op basis van het aantal bedrijfsuren en uitlijning indien er sprake was van vervorming of cupping. Ongelijkmatige slijtage of een te lage bandenspanning verschoven het zwaartepunt en verminderden de effectieve stabiliteitsmarge.
Hydraulische systemen vereisten een lekvrije werking en een soepele beweging van de cilinders. Technici inspecteerden slangen op bulten, scheuren of slijtage en zorgden ervoor dat slangen uit bedrijf werden genomen bij lekkages die een minimale druppelsnelheid overschreden. Filters met een absolute classificatie van 10 μm werden volgens schema vervangen en hydraulische olie werd ververst op basis van draaiuren of olieanalyseresultaten. Onderhoud aan de aandrijflijn omvatte het verversen van transmissievloeistof en -filters, inspectie van assen en differentiëlen, en controle van de remprestaties aan de hand van de OEM-vertragingscriteria. Systematische aandacht voor deze componenten verminderde storingen aan de hefinrichting, mastafwijkingen en oververhitting van de aandrijflijn, factoren die allemaal het risico op incidenten in productieomgevingen verhoogden.
Elektrische accu en LPG/verbrandingsmotormanagement
Accu's voor elektrische heftrucks vereisten een gedisciplineerde laad- en bijvulprocedure om de capaciteit en veiligheid te behouden. Operators zorgden voor volledige laadcycli, vermeden tussentijds opladen buiten de richtlijnen van de fabrikant en wachtten minstens 30-45 minuten na het opladen voordat ze gedestilleerd water toevoegden om het elektrolytniveau 5-7 mm onder de bodem van de vulbuis te houden. Fabrieken waren uitgerust met accuruimtes met ventilatie, oogspoelstations, morskits en geschikte persoonlijke beschermingsmiddelen om waterstofontwikkeling en blootstelling aan zuur te beheersen. Egalisatieladingen, doorgaans maandelijks, zorgden voor een evenwichtige celspanning en verminderden sulfatering, waardoor de levensduur werd verlengd en een constante looptijd werd gewaarborgd.
Vrachtwagens met verbrandingsmotor (IC) en vloeibaar propaan (LP) waren voor een veilige werking afhankelijk van de integriteit van het brandstof- en ontstekingssysteem. Onderhoudsprogramma's schreven intervallen voor voor het vervangen van brandstoffilters, het reinigen van injectoren, het vervangen van luchtfilters en het controleren van het koelsysteem, inclusief het controleren van de antivriesconcentratie met een refractometer. LP-systemen vereisten inspectie van cilinders, de oriëntatie van de overdrukventielen, slangen, aansluitingen en montagebeugels. Deuken, scheuren of lekkages leidden tot onmiddellijke uitbedrijfstelling. Het motoroliepeil en het remvloeistofpeil werden dagelijks gecontroleerd, terwijl de staat van riemen en slangen met langere tussenpozen werd beoordeeld. Correct beheer van zowel elektrische als verbrandingsmotoren minimaliseerde storingen en verminderde emissies en warmtebelasting in de afgesloten bedrijfsruimten.
Telematica, sensoren en voorspellend onderhoud
Telematica-systemen boden continu inzicht in het gebruik van heftrucks, aanrijdingen en het gedrag van de bestuurders. Ze registreerden belangrijke parameters zoals bedrijfsuren, snelheidsprofielen, aantal hefbewegingen en foutcodes, waardoor onderhoudsteams onderhoud konden initiëren op basis van de werkelijke werkcycli in plaats van vaste kalenderintervallen. Botsingssensoren en toegangscontrolefuncties ondersteunden de verantwoording door gebeurtenissen te koppelen aan specifieke bestuurders en tijdstempels. Fabrieken gebruikten deze gegevens om trainingen te verbeteren, snelheidslimieten te handhaven en structurele schade aan stellingen en laadperrons te beperken.
Sensoren en camerasystemen verbeterden het situationeel bewustzijn en leverden gegevens aan voorspellende onderhoudsalgoritmes. Conditiebewaking van hydraulische druk, motorstroom, accutemperatuur of motorparameters maakte vroege detectie van afwijkende trends mogelijk. Platformen voor wagenparkbeheer verzamelden deze informatie over alle vrachtwagens en genereerden automatisch werkorders wanneer drempelwaarden werden overschreden of wettelijke inspecties moesten worden uitgevoerd. Na verloop van tijd verschoven deze technologieën de onderhoudsstrategieën van reactief naar voorspellend, waardoor de beschikbaarheid verbeterde en tegelijkertijd strikt werd voldaan aan de veiligheidsnormen en OEM-limieten.
Samenvatting van beste praktijken en implementatiestappen
De operationele veiligheid van heftrucks in moderne fabrieken berustte op gedisciplineerde inspecties, gecontroleerde bediening en gestructureerd onderhoud. Dagelijkse inspecties vóór aanvang van de dienst, zoals vereist door OSHA 1910.178, garandeerden dat remmen, stuurinrichting, hydrauliek, mast, vorken, banden en veiligheidsvoorzieningen in goede staat verkeerden vóór gebruik. Operators namen heftrucks met lekkages, structurele defecten of niet-werkende veiligheidssystemen uit dienst en meldden problemen voor corrigerende maatregelen. Fabrieken die schriftelijke inspectielijsten en vergrendelingsprocedures hanteerden, verminderden ongeplande stilstand en incidenten.
Veilige procedures voor het hanteren van ladingen waren gebaseerd op de stabiliteitsdriehoek en het nominale laadvermogen zoals vermeld op het typeplaatje. Operators controleerden het gewicht van de lading, schakelden de vorken volledig in en centreerden ze, hielden de hefhoogte rond de 100-150 mm en gebruikten een lichte achteroverkanteling om de lading vast te zetten. Ze pasten hun snelheid aan de omstandigheden aan, hielden voldoende afstand tot de voorligger en volgden strikte regels op hellingen, voetpaden en kruispunten. Gestandaardiseerde parkeer- en uitschakelprocedures, waaronder het laten zakken van de vorken, het neutraliseren van de bedieningselementen, het aantrekken van de rem en het verwijderen van de sleutel, minimaliseerden onbedoelde bewegingen en ongeoorloofd gebruik.
Effectieve onderhoudsprogramma's combineerden dagelijkse, wekelijkse, maandelijkse en jaarlijkse taken die waren afgestemd op de OEM-schema's. Fabrieken structureerden het onderhoud rond kritieke systemen: banden, hydrauliek, aandrijflijn en energiesystemen zoals tractiebatterijen of LPG/verbrandingsmotoren. Ze documenteerden alle werkzaamheden, registreerden de gewerkte uren en gebruikten conditiegebaseerde triggers zoals hydraulische lekpercentages of slijtagelimieten van vorkhielen om reparaties in te plannen. Faciliteiten met een hoge benutting verkortten de onderhoudsintervallen en pasten vloeistoffen en procedures aan omgevingsomstandigheden aan, zoals koude of stoffige omgevingen.
Ondersteunende technologieën zoals telematica, toegangscontrole, impactsensoren en fleetmanagementsoftware droegen bij aan naleving van de regels en continue verbetering. Deze systemen registreerden inspecties, legden het operationele gedrag vast en signaleerden overbelasting, te hoge snelheden en abrupte remmanoeuvres. De implementatie vereiste een gefaseerde aanpak: het beoordelen van het wagenpark, het definiëren van standaardprocedures, het trainen en certificeren van operators, en vervolgens het toevoegen van technologie en digitale registratie. Bedrijven die heftruckveiligheid als een kernonderdeel van hun veiligheidscultuur beschouwden, met regelmatige herhalingstrainingen en toezicht door het management, behaalden lagere incidentcijfers, een langere levensduur van de machines en meer voorspelbare operationele kosten.