I carrelli elevatori a GPL si basavano su sistemi di alimentazione rigorosamente controllati, pratiche operative disciplinate e rigorosa conformità alle normative. Questo articolo ha descritto come le norme OSHA 1910.178, NFPA 58 e 1910.110 regolassero la progettazione dei carrelli elevatori a GPL, i componenti del carburante e la formazione degli operatori. Ha inoltre esaminato i requisiti di stoccaggio, movimentazione e trasporto delle bombole di GPL, tra cui distanze di separazione, intervalli di ispezione e norme di trasporto DOT. Infine, ha descritto in dettaglio i programmi di ispezione e manutenzione del sistema di alimentazione, la diagnostica avanzata e l'integrazione delle checklist digitali, prima di riassumere le strategie pratiche per mantenere la sicurezza e la conformità dei carrelli elevatori a GPL.
Norme fondamentali OSHA e NFPA per carrelli elevatori a GPL
Gli impianti di alimentazione a GPL per carrelli elevatori operavano nel rispetto di un rigoroso quadro di standard OSHA, NFPA, DOT e ANSI. La conformità riduceva i rischi di incendio, esplosione ed esposizione a sostanze tossiche, garantendo al contempo un'affidabile disponibilità della flotta. Questa sezione ha spiegato come le norme fondamentali OSHA 1910.178 interagissero con le disposizioni di progettazione NFPA 58 e 1910.110 e come la formazione, la documentazione e gli audit collegassero il sistema. I responsabili della manutenzione potevano utilizzare questi requisiti per sviluppare programmi di sicurezza verificabili e ripetibili, anziché pratiche ad hoc.
Requisiti chiave OSHA 1910.178 per camion GPL
La norma OSHA 29 CFR 1910.178 regolava i carrelli elevatori industriali a motore, compresi i carrelli elevatori a GPL, nell'industria generale. Richiedeva ispezioni pre-utilizzo all'inizio di ogni turno, con controlli per perdite di carburante, tubi flessibili danneggiati, supporti delle bombole allentati e dispositivi di sicurezza mancanti. La norma imponeva che i carrelli elevatori con perdite di carburante, freni difettosi o condizioni non sicure fossero rimossi dal servizio fino alla riparazione. Gli operatori dovevano chiudere le valvole di servizio durante le soste prolungate ed evitare il rifornimento o la sostituzione dei serbatoi in spazi ristretti dove i vapori potevano accumularsi. Era vietato fumare e utilizzare fonti di accensione nelle aree di rifornimento e di stoccaggio delle bombole, e le strutture dovevano fornire un'adeguata ventilazione per controllare le concentrazioni di monossido di carbonio.
NFPA 58 e 1910.110: Progettazione e componenti di sistema
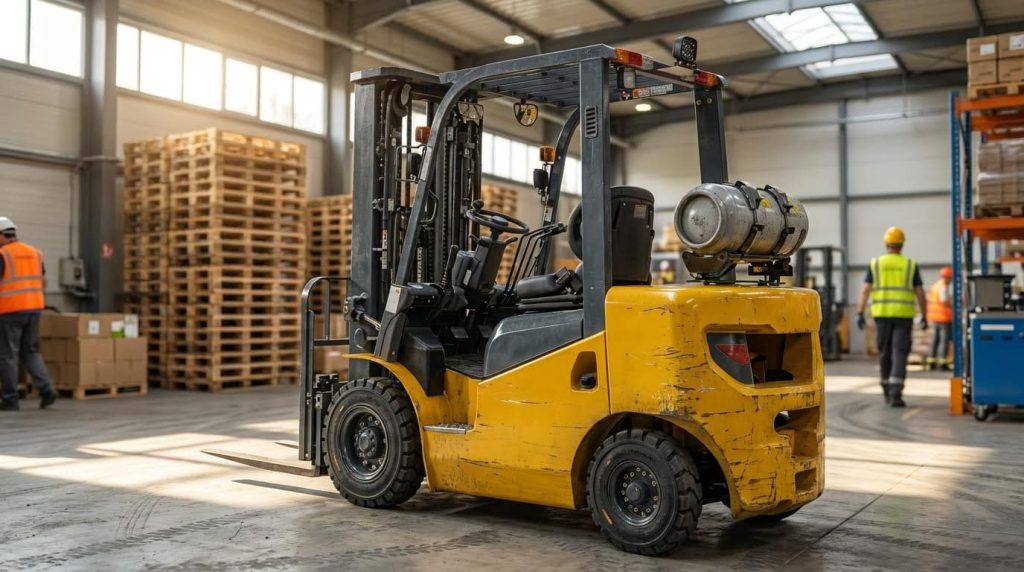
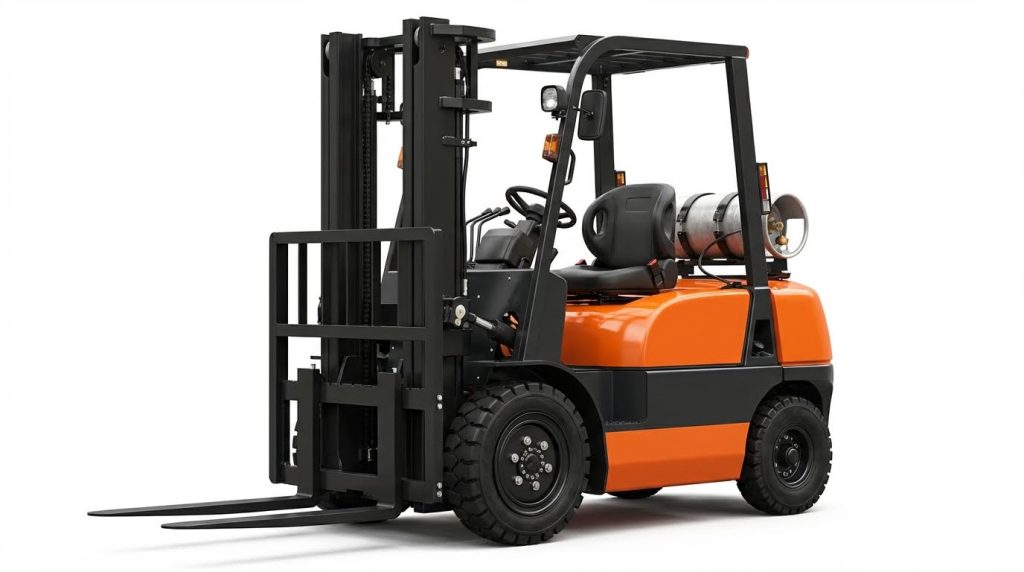
Le norme NFPA 58 e OSHA 1910.110 riguardavano lo stoccaggio, le tubazioni e la progettazione delle apparecchiature per il GPL. Richiedevano valvole di sicurezza approvate su ogni contenitore e vaporizzatore, con scarico diretto ad almeno 1.5 metri orizzontalmente dalle aperture dell'edificio. I sistemi che utilizzavano contenitori con una capacità d'acqua superiore a 2.5 libbre necessitavano di valvole di eccesso di flusso per limitare il rilascio di gas in caso di guasti alla linea. I regolatori dovevano essere adatti al servizio GPL e classificati per una pressione di servizio di almeno 1.7 megapascal. I contenitori utilizzati in ambienti interni necessitavano di un supporto stabile e sostanzialmente livellato, di un fissaggio verticale e di una capacità d'acqua massima di 245 libbre per singolo contenitore. Queste norme proibivano inoltre la saldatura in campo sui gusci dei contenitori, ad eccezione delle piastre di fissaggio o delle staffe applicate dal produttore, e richiedevano una chiara marcatura del contenuto secondo la norma ANSI Z48.1-1954.
Obblighi di formazione e certificazione degli operatori
La norma OSHA 1910.178 richiedeva che solo personale addestrato e autorizzato azionasse o rifornisse i carrelli elevatori a GPL e sostituisse le bombole. La formazione doveva riguardare le caratteristiche del carburante, i rischi di congelamento, il riconoscimento delle perdite, l'arresto di emergenza e il corretto montaggio e smontaggio delle bombole. Gli operatori dovevano inoltre essere istruiti sulle ispezioni pre-uso, inclusi i controlli di serbatoi, valvole, regolatori, tubi flessibili e hardware di montaggio. La formazione di aggiornamento era obbligatoria in caso di operazioni non sicure, incidenti o quasi incidenti, o cambiamenti delle condizioni sul posto di lavoro. I datori di lavoro erano tenuti a valutare le prestazioni degli operatori almeno ogni tre anni e a documentare la competenza di ciascun operatore in attività specifiche relative al GPL, come la sostituzione delle bombole e le procedure di parcheggio in sicurezza.
Rischi di documentazione, audit e applicazione
L'OSHA si aspettava che i datori di lavoro conservassero registri che dimostrassero la conformità continuativa, piuttosto che eventi di formazione una tantum. La documentazione tipica includeva registri di formazione e valutazione degli operatori, registri di ispezione pre-turno, inventario delle bombole e date di riqualificazione, nonché cronologie di manutenzione per i componenti del sistema di alimentazione. Liste di controllo digitali o cartacee supportavano ispezioni strutturate di serbatoi, tubi flessibili, regolatori e dispositivi di sicurezza e consentivano azioni correttive tracciabili. Gli audit normativi e le indagini sugli incidenti si concentravano spesso sulle lacune tra le procedure scritte e la pratica effettiva. Le violazioni delle norme 1910.178, 1910.110 o delle disposizioni NFPA a cui si fa riferimento potevano comportare citazioni, multe e, dopo eventi gravi, potenziali classificazioni intenzionali o ripetute. Solidi audit interni, revisioni periodiche di terze parti e un chiaro monitoraggio delle azioni correttive hanno ridotto significativamente il rischio di applicazione delle norme e migliorato le prestazioni di sicurezza.
Stoccaggio, movimentazione e trasporto di bombole di GPL
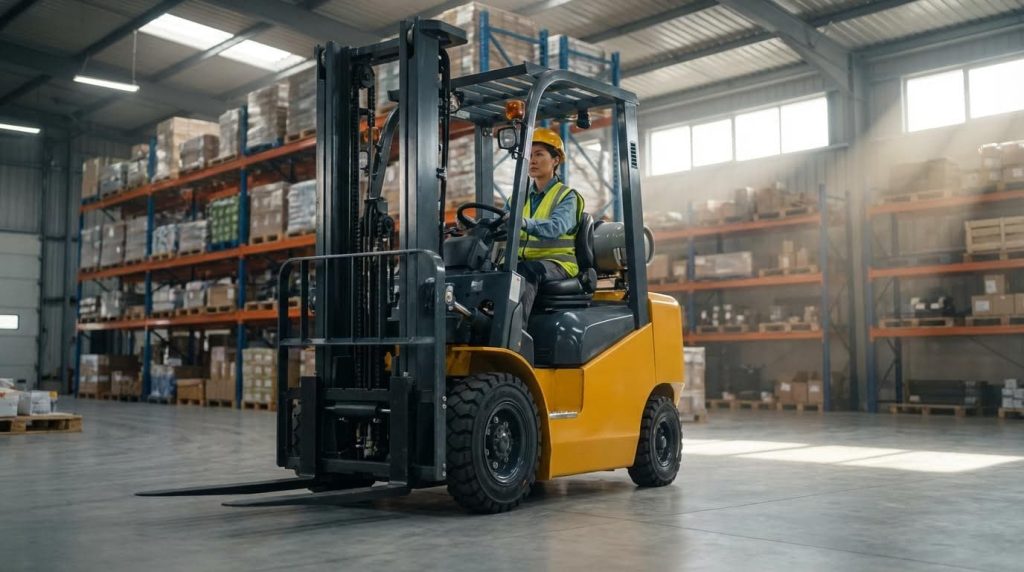
Le bombole di GPL per carrelli elevatori richiedevano controlli rigorosi su posizione, condizioni e movimentazione. Le norme OSHA 29 CFR 1910.110 e NFPA 58 specificavano criteri di distanza, costruzione e protezione antincendio per lo stoccaggio e l'uso. Le strutture che standardizzavano le procedure di stoccaggio, ispezione, movimentazione e trasporto riducevano gli incidenti di perdita e i risultati di conformità. Questa sezione descriveva come strutturare tali controlli in modo che il GPL rimanesse contenuto e disponibile senza aumentare i rischi di esplosione o di CO.
Distanze di stoccaggio delle bombole interne ed esterne
Le normative distinguevano nettamente tra lo stoccaggio di GPL al chiuso e all'aperto. All'interno, la norma OSHA 1910.110 limitava la maggior parte delle aree industriali a 300 libbre di GPL in un'unica area, a meno che non esistesse un locale di stoccaggio dedicato e conforme alle normative. Le bombole al chiuso dovevano essere posizionate in posizione verticale su superfici solide e piane, ad almeno 10 metri da uscite, scale, passerelle e ingressi per proteggere l'uscita. Lo stoccaggio all'aperto funzionava meglio in gabbie all'aperto con tetto, ad almeno 20 metri da edifici e fonti di accensione. Le tabelle di distanza NFPA richiedevano una separazione crescente all'aumentare della massa totale immagazzinata, con soglie tipiche intorno a 500, 6,000, 10,000 e oltre 10,000 libbre. Le strutture dovevano inoltre mantenere corridoi e accessi liberi per i vigili del fuoco e tenere le bombole lontane dalle zone di impatto ad alto traffico.
Ispezione dei cilindri, riqualificazione e controllo FIFO
Ogni bombola di GPL necessitava di un'ispezione pre-utilizzo prima dell'installazione su un carrello elevatore. Operatori o tecnici verificavano la presenza di ammaccature, rigonfiamenti, ruggine profonda, collari danneggiati e difetti di valvole o dispositivi di sicurezza. Ispezionavano filettature, O-ring e connessioni per verificare la presenza di contaminazione o danni meccanici e scartavano qualsiasi bombola con sospetta compromissione strutturale. Le normative richiedevano la riqualificazione periodica delle bombole, in genere a intervalli di 10 anni, con marcature stampate o etichettate sul collare. Un sistema di inventario FIFO contribuiva a garantire che le bombole più vecchie fossero utilizzate per prime e non superassero la data di riqualificazione. Le aree di stoccaggio beneficiavano di sistemi di etichettatura visibili che segnalavano le bombole come in servizio, piene, vuote o fuori servizio in attesa di ispezione o distruzione.
Manipolazione, montaggio e sostituzione sicuri dei cilindri
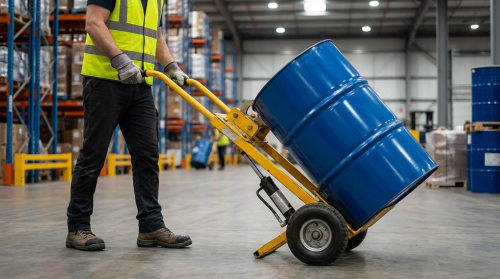
Le procedure di movimentazione sicure hanno ridotto al minimo sia gli infortuni da sforzo che le perdite di gas. Il personale doveva essere formato e autorizzato prima di sollevare o sostituire le bombole di GPL, ricevendo istruzioni anche sull'uso dei DPI, come guanti e occhiali protettivi. Gli operatori evitavano di trascinare, far rotolare o far cadere le bombole, utilizzando invece ausili meccanici o carrelli elevatori semielettrici per i contenitori pieni. Durante la sostituzione, gli operatori chiudevano la valvola di servizio, avviavano il motore per depressurizzare la linea, se le procedure lo consentivano, e quindi scollegavano lentamente i raccordi, monitorando la presenza di ghiaccio o odori. La bombola di ricambio doveva essere montata saldamente nella staffa del camion con il corretto orientamento, solitamente con il perno di posizionamento inserito e la valvola di sicurezza nella posizione prevista. Dopo il collegamento, una soluzione di rilevamento perdite intorno ai raccordi verificava la tenuta prima che il camion tornasse in servizio, e la vecchia bombola veniva prontamente spostata in un apposito scaffale di stoccaggio.
Trasporto DOT, protezione antincendio e protezione dagli urti
Il trasporto di bombole di GPL tra i siti ha attivato gli obblighi DOT e NFPA. I veicoli che trasportavano bombole necessitavano di almeno un estintore da 10 libbre (4,5 kg) con classificazione ABC o 20-B:C e di cartelli appropriati con il numero di identificazione UN 1075 al raggiungimento delle soglie. Le bombole dovevano essere posizionate in posizione verticale o adeguatamente sostenute, con le valvole chiuse, i tappi o i collari di protezione in posizione e fissate contro i movimenti mediante cinghie o rastrelliere. I tappi delle valvole resistenti agli urti e i dispositivi di sicurezza termica sono diventati standard per i contenitori più grandi, per prevenirne la rottura in caso di incendi o collisioni. Le aree di stoccaggio e carico richiedevano almeno un estintore portatile omologato, dimensionato in base al potenziale carico di incendio e posizionato in modo da garantire un rapido accesso. Le strutture hanno inoltre implementato barriere, dissuasori o guardrail nei punti in cui il traffico veicolare avrebbe potuto colpire le batterie di bombole o le tubazioni, riducendo la probabilità di danni meccanici catastrofici durante le operazioni di routine.
Ispezione, manutenzione e tecnologia del sistema di alimentazione
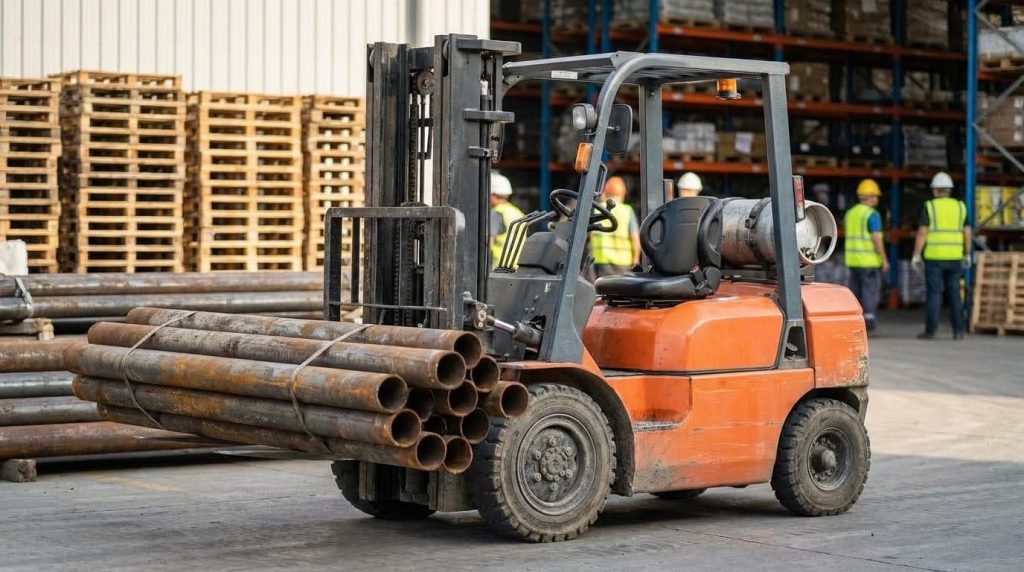
Gli impianti di alimentazione a GPL per carrelli elevatori richiedevano regimi di ispezione strutturati per controllare i rischi di incendio, esplosione ed esposizione. I controlli giornalieri, mensili e annuali erano conformi ai requisiti OSHA 1910.178, NFPA 58 e 1910.110. Le strutture utilizzavano sempre più strumenti diagnostici avanzati e digitali per colmare le lacune di conformità. Le sezioni seguenti illustrano in dettaglio le pratiche di ispezione e le tecnologie di supporto per le flotte di GPL.
Ispezioni giornaliere, mensili e annuali dell'impianto GPL
Le ispezioni giornaliere si sono concentrate sulla sicurezza operativa immediata prima di ogni turno. I tecnici hanno controllato visivamente cilindri, valvole e regolatori per verificare la presenza di ammaccature, corrosione, brina e perdite evidenti. Hanno ispezionato i tubi flessibili per individuare crepe, abrasioni, piegature e raccordi allentati, quindi hanno verificato il corretto montaggio dei cilindri e i perni di bloccaggio. Gli operatori hanno inoltre verificato il corretto funzionamento delle valvole di servizio, dei dispositivi di sicurezza e dei comandi di intercettazione del carburante durante i test funzionali.
Le ispezioni mensili hanno approfondito l'integrità dei componenti. Il personale addetto alla manutenzione ha sostituito gli O-ring, ha esaminato le staffe di montaggio delle bombole per verificare eventuali deformazioni e ha confrontato la coppia di serraggio con i dati del produttore. Ha verificato le prestazioni del regolatore sotto carico, ha ispezionato le superfici di scambio termico del vaporizzatore e ha verificato che i tubi flessibili mantenessero il corretto percorso e supporto. I registri hanno registrato i codici dei componenti, le date di ispezione e qualsiasi intervento correttivo a supporto degli audit.
Le ispezioni annuali richiedevano la presenza di un tecnico GPL autorizzato o qualificato ai sensi della norma NFPA 58. Queste ispezioni includevano il collaudo delle valvole di sicurezza, la taratura del regolatore e la verifica delle valvole di eccesso di flusso e di non ritorno, ove installate. I tecnici hanno verificato che le bombole rispettassero le date di riqualificazione e fossero conformi ai requisiti di marcatura. Rapporti completi documentavano i metodi di prova, le pressioni misurate e i criteri di superamento o fallimento per dimostrare la conformità normativa.
Rilevamento delle perdite, ventilazione e limiti di esposizione al CO
Il rilevamento delle perdite combinava controlli visivi di routine con test mirati. Gli operatori utilizzavano soluzioni di rilevamento perdite approvate su valvole, raccordi e raccordi dei tubi flessibili dopo la sostituzione o la manutenzione delle bombole. Le strutture con profili di rischio più elevati installavano rilevatori di gas fissi vicino al livello del pavimento, poiché i vapori di GPL erano più pesanti dell'aria. Questi rilevatori emettevano un allarme al raggiungimento di soglie preimpostate, per richiedere l'evacuazione e l'isolamento dell'alimentazione di carburante.
La progettazione della ventilazione era fondamentale nei magazzini chiusi e nelle aree di manutenzione. Le linee guida OSHA richiedevano tassi minimi di ricambio d'aria di circa 1 piede cubo al minuto per piede quadrato per le operazioni con carrelli elevatori a GPL. Gli ingegneri hanno dimensionato la ventilazione meccanica per prevenire l'accumulo sia di propano incombusto che di monossido di carbonio dovuto alla combustione. I flussi d'aria evitavano zone morte in prossimità di banchine di carico, fosse e altre aree basse dove il vapore poteva accumularsi.
Il controllo dell'esposizione al CO ha seguito i limiti OSHA di 50 parti per milione come media ponderata nel tempo di 8 ore. Le strutture utilizzavano misuratori di CO portatili e monitor fissi per monitorare l'andamento delle concentrazioni durante i picchi di traffico. Quando le letture si avvicinavano ai livelli di intervento, i supervisori riducevano la densità dei camion all'interno, aumentavano la ventilazione o spostavano il carico in aree esterne. I registri degli incidenti registravano i superamenti, le analisi delle cause profonde e le azioni correttive per la revisione normativa.
Strumenti diagnostici avanzati e manutenzione predittiva
La diagnostica avanzata ha migliorato il rilevamento di guasti emergenti nel sistema di alimentazione prima che causassero incidenti. I test a ultrasuoni hanno identificato microperdite nelle tubazioni e nei raccordi del carburante, non visibili o udibili durante i controlli di routine. I tecnici hanno esaminato attentamente i tubi flessibili, i regolatori e i gruppi di collegamento, quindi hanno contrassegnato i punti sospetti per la riparazione. Questo approccio ha ridotto i tempi di fermo non pianificati e minimizzato le emissioni di GPL fuggitive.
La termografia a infrarossi ha consentito l'identificazione precoce di anomalie termiche. I team di manutenzione hanno ripreso vaporizzatori, regolatori e linee ad alta pressione sotto carico operativo. I punti caldi indicavano restrizioni, regolazioni improprie o componenti difettosi, mentre le zone fredde anomale suggerivano problemi di sfiammatura o dilatazione. L'analisi delle tendenze delle immagini termiche ha consentito la sostituzione pianificata dei componenti anziché riparazioni immediate.
I programmi di manutenzione predittiva integravano i dati dei sensori provenienti da punti di monitoraggio di pressione, temperatura e portata. Gli algoritmi segnalavano le deviazioni dalle prestazioni di base, come cali di pressione graduali su filtri o regolatori. I pianificatori programmavano quindi gli interventi durante i periodi di bassa richiesta, ottimizzando l'utilizzo dei componenti e la manodopera. Le modalità di guasto documentate venivano inserite nelle checklist di formazione e ispezione.
Integrazione di checklist digitali e sistemi EHS
Le checklist digitali hanno standardizzato le ispezioni degli impianti di alimentazione a GPL su turni e siti diversi. Le applicazioni mobili hanno guidato gli operatori attraverso i punti di ispezione OSHA 1910.178 e NFPA 58 con campi obbligatori e logica condizionale. La documentazione fotografica obbligatoria ha ridotto la soggettività e ha fornito prove visive di difetti o condizioni corrette. Le marche temporali e l'autenticazione degli utenti hanno rafforzato la tracciabilità per enti regolatori e assicuratori.
L'integrazione con le piattaforme ambientali, sanitarie e di sicurezza (EHS) ha centralizzato i dati di conformità. I risultati delle ispezioni hanno generato automaticamente ordini di lavoro per perdite, cilindri danneggiati o problemi di montaggio. I dashboard mostravano azioni correttive aperte, ispezioni scadute e modelli di difetti ricorrenti per camion o area. I responsabili della sicurezza hanno utilizzato queste analisi per dare priorità ai controlli tecnici e alla formazione mirata.
I sistemi digitali hanno inoltre supportato la segnalazione di incidenti e quasi incidenti relativi alle operazioni di GPL. I lavoratori hanno inviato i report dalla stessa interfaccia utilizzata per le ispezioni, allegando i registri dei rilevatori di gas o le letture di CO. I team EHS hanno correlato questi eventi con i registri di manutenzione per identificare debolezze sistemiche. L'esportazione periodica di dati aggregati ha semplificato la preparazione per gli audit OSHA e le revisioni di governance interna.
Riepilogo sulla sicurezza e la conformità dei carrelli elevatori a GPL
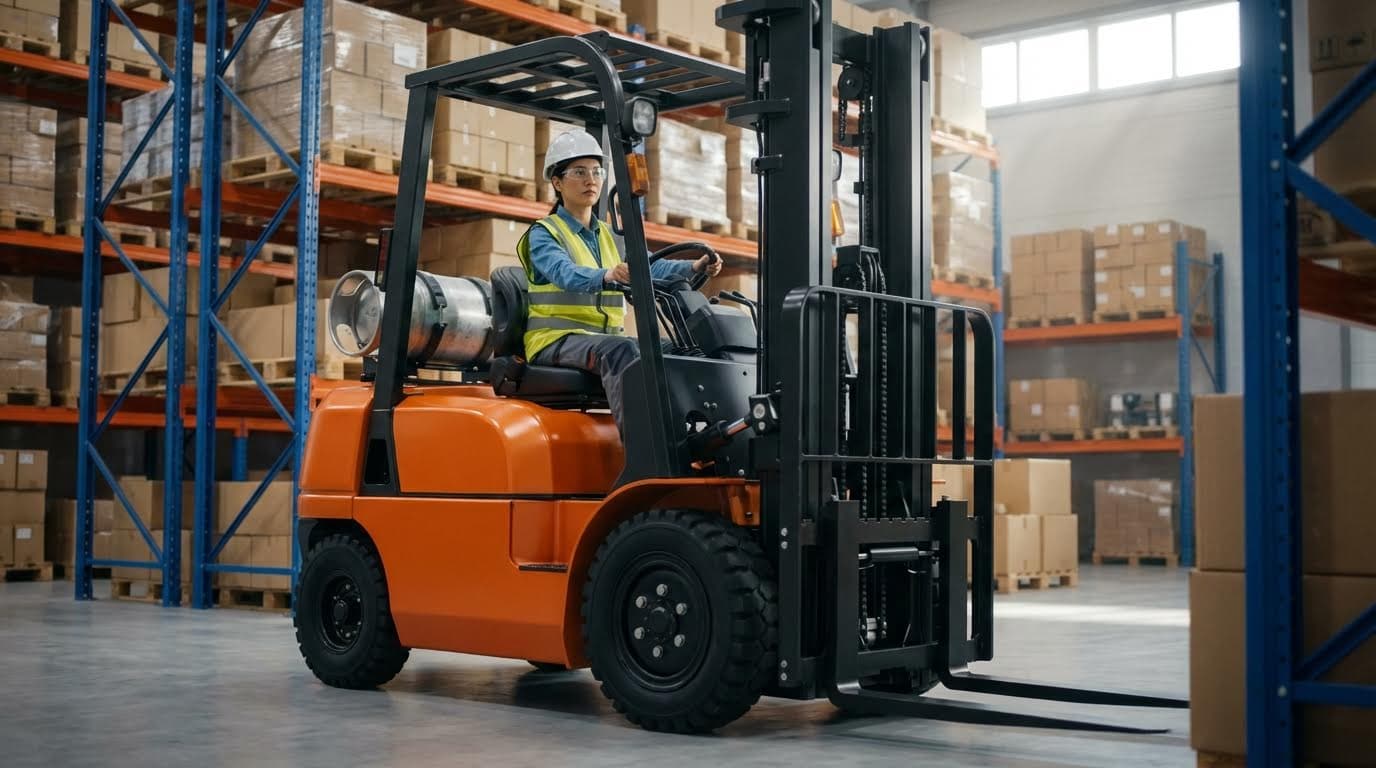
La sicurezza e la conformità dei carrelli elevatori a GPL si basavano su un quadro strettamente interconnesso di requisiti OSHA, NFPA, ANSI, DOT ed EPA. Gli elementi chiave includevano una progettazione conforme dei carrelli, regolatori correttamente specificati, valvole di sicurezza e di eccesso di flusso, stoccaggio disciplinato delle bombole e programmi di ispezione strutturati. Le strutture che allineavano i controlli pre-uso, la manutenzione preventiva e la formazione degli operatori con gli standard 29 CFR 1910.178, NFPA 58 e 1910.110 hanno ridotto significativamente gli incidenti al sistema di alimentazione e l'esposizione al CO. Liste di controllo digitali e percorsi di controllo elettronici hanno sempre più supportato la conformità continua e la risoluzione più rapida dei difetti identificati.
Questi standard hanno avuto chiare implicazioni per il settore. Le operazioni si sono spostate verso layout di stoccaggio progettati con distanze di separazione definite, estintori classificati e tassi di ventilazione controllati di almeno 1 CFM per piede quadrato (circa 1 m³/h) all'interno. I regimi di ispezione sono passati dai controlli puramente visivi ai test di tenuta a ultrasuoni e alla termografia a infrarossi sui componenti ad alto rischio, combinati con la riqualificazione periodica delle bombole e un controllo sistematico dell'inventario FIFO. Allo stesso tempo, la pressione ambientale e la contabilizzazione dei gas serra hanno stimolato l'interesse per il propano rinnovabile e per i motori ad alta efficienza per ridurre le emissioni del ciclo di vita.
L'implementazione pratica richiedeva una documentazione accurata del sistema, chiare definizioni dei ruoli e una formazione ricorrente e specifica per gli operatori per il rifornimento, la sostituzione delle bombole e la risposta alle emergenze. I siti necessitavano di procedure scritte per la risposta alle perdite, il blocco/etichettatura durante le riparazioni e criteri per la rimozione immediata dei camion dal servizio. In prospettiva, l'integrazione di piattaforme telematiche, di rilevamento dei gas e di EHS puntava verso una manutenzione più predittiva, una reportistica automatizzata sulla conformità e un controllo più rigoroso delle emissioni di CO e idrocarburi. Il GPL rimaneva un carburante valido, ma la competitività a lungo termine dipendeva da una rigorosa cultura della sicurezza, dagli aggiornamenti tecnologici e dall'allineamento con le crescenti aspettative in materia di salute, sicurezza e ambiente.